
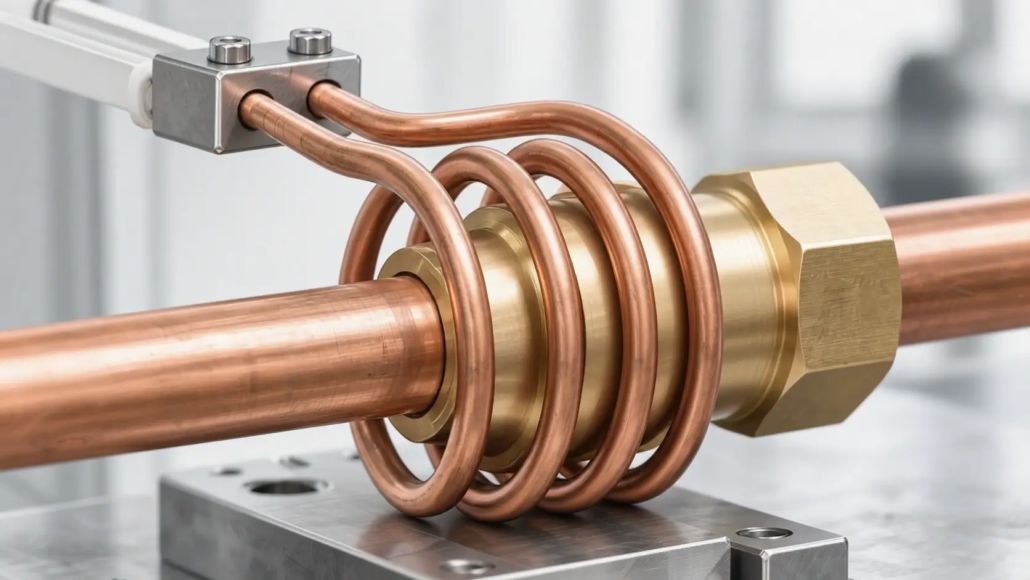
Konstrukcja cewki do lutowania indukcyjnego: Jak dopasować geometrię cewki do typu złącza i wymagań produkcyjnych
Jak wspólna geometria, Umiejscowienie metalu wypełniającego, i projekt cewki do lutowania indukcyjnego w kształcie dostępu do produkcji
Konstrukcja cewki do lutowania indukcyjnego nie jest po prostu kwestią wyboru kształtu cewki, który pasuje do przedmiotu obrabianego. Cewkę należy ustawić i skonfigurować zgodnie z geometrią złącza, lokalizacja metalu wypełniającego, właściwości materiału, i wymagania grzewcze.
Cewka zaprojektowana do połączenia kielichowego rura z złączką może nie nadawać się do złącza typu T rura-płyta. Obie aplikacje różnią się interfejsami łączącymi, grubości komponentów, dostęp do ogrzewania, i wymagania dotyczące pozycjonowania przedmiotu obrabianego.
Różnice te wpływają na kilka aspektów konstrukcji cewek, łącznie ze średnicą cewki, aktywna długość ogrzewania, rozstaw skrętów, Luz między cewką a obrabianym elementem, i czy okrążający, Otwarte, lub konfiguracja podzielona jest bardziej odpowiednia.
Wymagania produkcyjne wprowadzają kolejną kwestię. Cewka musi działać zgodnie z rzeczywistą metodą ładowania, układ opraw, i kolejność przetwarzania.
W tym przewodniku wyjaśniono, jak dopasować lutowanie indukcyjne geometrii cewki do różnych konfiguracji połączeń oraz jak ocenić projekt pod kątem praktycznych zastosowań produkcyjnych.
2. Kluczowe czynniki w projektowaniu niestandardowych cewek do lutowania indukcyjnego
3. Luz złącza i rozmieszczenie metalu wypełniającego w projektowaniu cewek
4. Dostosowanie projektu cewki do wymagań produkcyjnych
5. Testowanie cewek i walidacja procesu
6. Jakie informacje są potrzebne w przypadku niestandardowej cewki do lutowania indukcyjnego?
1. Jak geometria złącza określa konstrukcję cewki do lutowania indukcyjnego
Przed wyborem konfiguracji cewki indukcyjnej, ważne jest zrozumienie geometrii połączenia lutowanego.
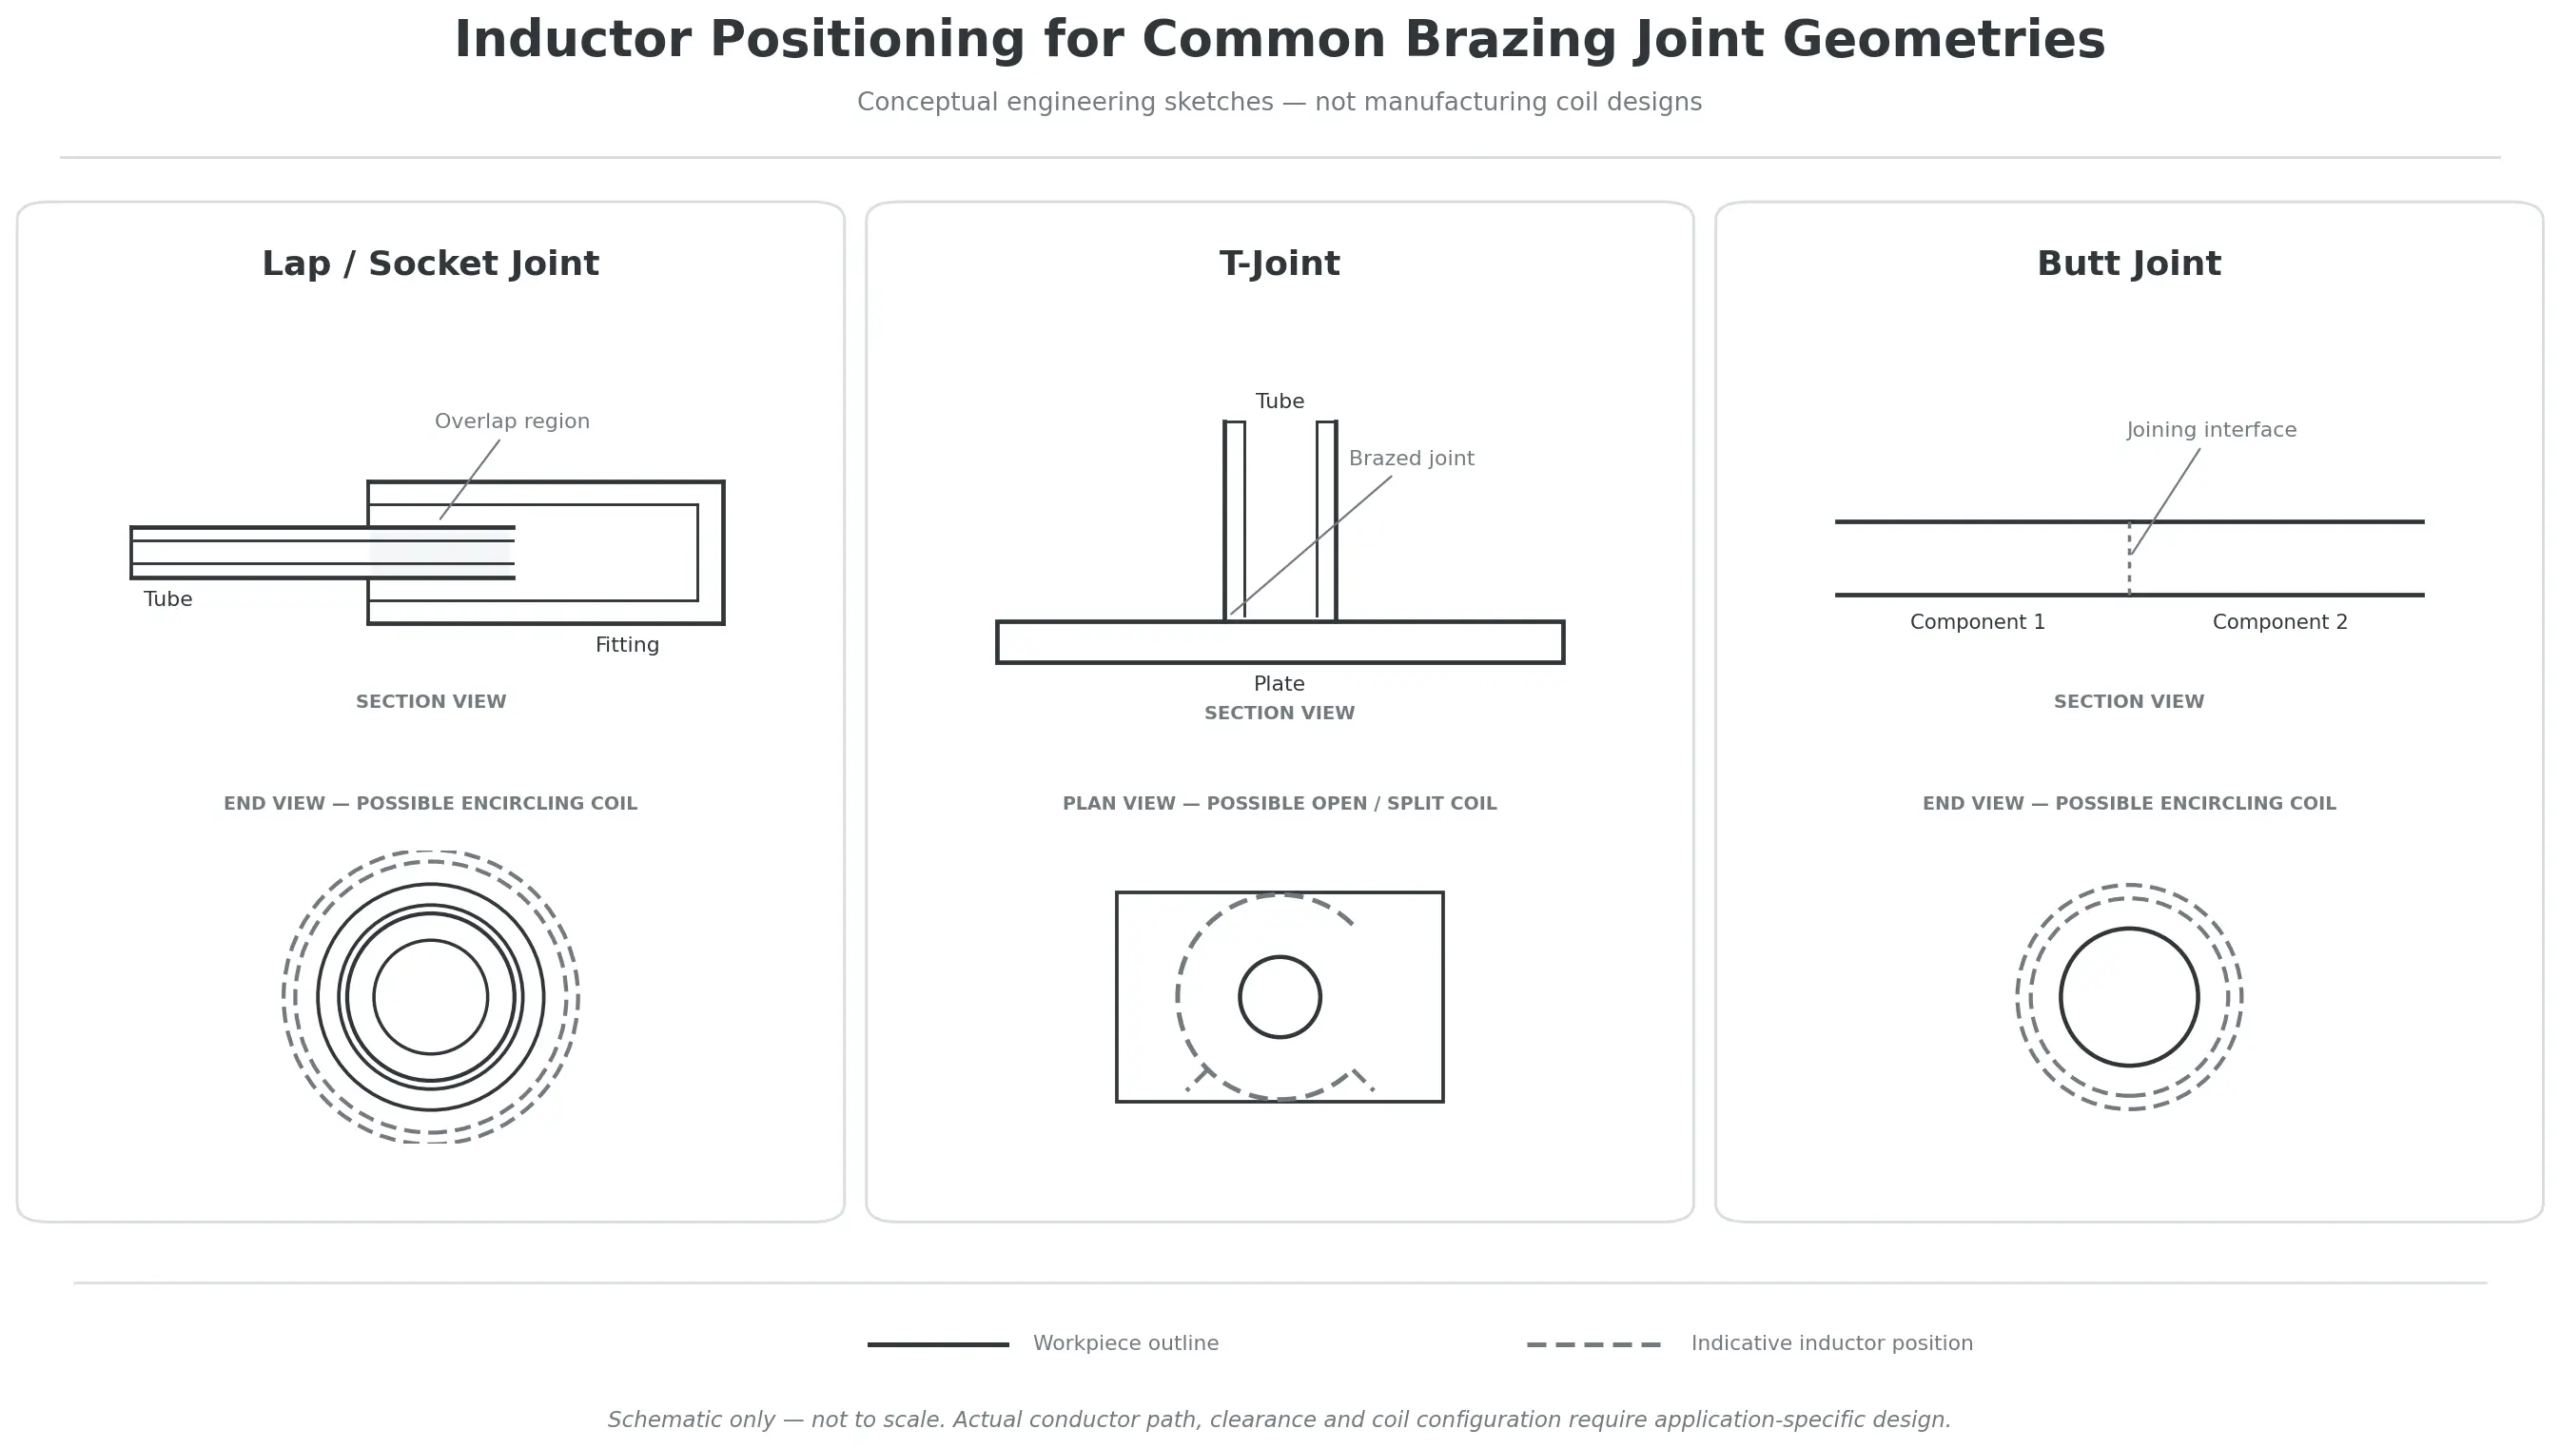
Do celów projektowania cewek, typowe konfiguracje połączeń można podzielić na trzy główne kategorie:
•Połączenia zakładkowe i zakładkowe, łącznie z połączeniami kielichowymi rura-złączka i połączeniami tulejowymi.
•Trójniki i złącza narożne, gdzie elementy spotykają się pod kątem.
•Stawy tyłowe, gdzie komponenty spotykają się na końcach.
Konfiguracje te nie są zamienne. Każdy z nich tworzy inny obszar łączenia i może wymagać innego podejścia do pozycjonowania cewek i podgrzewania.
1.1 Projekt cewki dla połączeń zakładkowych i zakładkowych
Połączenia zakładkowe są szeroko stosowane w lutowaniu indukcyjnym. Jeden element nakłada się na drugi, tworząc powierzchnię styku, w której spoiwo do lutowania może przepływać i tworzyć połączenie.
Typowymi przykładami są złącza rurowe z kształtką i połączenia tulejowe.
Połączenia kielichowe typu rura-złączka
W złączu gniazdowym, jedna rurka jest włożona do złączki lub gniazda. Sekcja nakładająca się tworzy interfejs lutowniczy.
Cewka otaczająca jest jedną z możliwych konfiguracji, ponieważ może otaczać cylindryczny obszar łączenia.
Projekt powinien rozważyć:
•Zewnętrzna średnica złączki
•Głębokość wprowadzenia rurki
•Długość nakładającego się odcinka
•Grubość ścianek obu elementów
•Lokalizacja spoiwa do lutowania twardego
•Dostępny prześwit wokół zespołu
Aktywny obszar grzania cewki powinien być umiejscowiony w stosunku do rzeczywistej powierzchni łączenia.
Na przykład, gdy stosunkowo cienka rurka miedziana jest połączona z grubszą mosiężną złączką, oba składniki mogą nagrzewać się z różną szybkością. Ich różne masy termiczne, właściwości elektryczne, a właściwości przewodzenia ciepła mogą wpływać na rozkład temperatury.
Dlatego położenie cewki i cykl nagrzewania należy oceniać łącznie, aby uzyskać odpowiednie warunki na styku złącza.
Połączenia tulejowe i zakładkowe
Złącze tulejowe zazwyczaj łączy dwa końce rury poprzez zewnętrzną tuleję, która zachodzi na oba elementy.
Chociaż jest to również połączenie zakładkowe, jego geometria może powodować różne wymagania grzewcze w przypadku prostego połączenia rura-złączka.
Ważne uwagi obejmują:
•Całkowita długość rękawa
•Położenie obu końców rur
•Lokalizacja wewnętrznych interfejsów łączących
•Odległość pomiędzy obszarami łączenia
•Grubość i materiał tulei i rurek
•Czy zespół można włożyć do zamkniętej cewki
Na stosunkowo krótki rękaw, jedna pozycja cewki może wystarczyć do ogrzania wymaganego obszaru łączenia.
Do dłuższych rękawów lub zespołów z wieloma interfejsami łączenia, może zaistnieć potrzeba oceny aktywnej długości cewki i sekwencji nagrzewania.
Dłuższa cewka nie zapewnia automatycznie lepszego ogrzewania. Powstały rozkład temperatur należy sprawdzić dla rzeczywistego montażu.
1.2 Projekt cewki dla połączeń typu T i połączeń narożnych
Trójniki i złącza narożne mają inną geometrię niż cylindryczne złącza zakładkowe.
Typowy trójnik typu rura-płyta składa się z rury umieszczonej na płycie, z interfejsem łączącym umieszczonym wokół połączenia rura-płyta.
Zastosowania te mogą być trudniejsze, ponieważ obrabiany przedmiot nie jest symetryczny wokół złącza.
Być może trzeba będzie uwzględnić projekt:
•Różne grubości komponentów
•Nierówna masa termiczna
•Różne właściwości materiału
•Ograniczony dostęp do cewki
•Pobliskie elementy, które nie powinny być nadmiernie nagrzewane
•Kierunek, z którego przedmiot wchodzi w pozycję nagrzewania
Dlaczego pozycjonowanie cewek staje się trudniejsze
Gdy rura jest połączona z grubszą płytą, oba elementy mogą nie osiągnąć wymaganych warunków lutowania przy tej samej szybkości.
Dlatego też wężownicę należy ustawić zgodnie z zamierzoną powierzchnią grzewczą, a nie po prostu wyśrodkować ją wokół widocznego złącza.
Odpowiedni układ musi uwzględniać reakcję termiczną obu komponentów i ciepło przenoszone do otaczających obszarów.
Konfiguracje cewek otwartych i dzielonych
Do niektórych zastosowań typu T-joint, zainstalowanie wokół zespołu konwencjonalnej zamkniętej cewki może być trudne.
Otwarta lub dzielona cewka indukcyjna może zapewnić dostęp do ładowania przedmiotu obrabianego, a także może umożliwić cewce dostosowanie się do bardziej złożonych geometrii zespołu.
Jednak, cewka dzielona nie jest automatycznie najlepszym rozwiązaniem dla każdego trójnika.
Jego konstrukcja musi nadal zapewniać odpowiednie sprzężenie elektromagnetyczne i pokrycie cieplne wokół zamierzonego obszaru łączenia.
A 2023 badanie naukowe, Kluczowe parametry i optymalna konstrukcja dzielonej cewki indukcyjnej do lutowania rur w kształcie litery T, zbadali cewkę dzieloną do lutowania wielu połączeń rur aluminiowych w kształcie litery T w wymienniku ciepła.
Naukowcy ocenili parametry cewek i ich wpływ na pole elektromagnetyczne i rozkład temperatury. Zoptymalizowany układ został zastosowany do jednoczesnego lutowania trzech połączeń w kształcie litery T.
Badanie to pokazuje, jak geometria stawów, konfigurację cewek, i wymagania produkcyjne można uwzględnić łącznie przy opracowywaniu specjalistycznego rozwiązania w zakresie lutowania indukcyjnego.
Podane wymiary i parametry pracy należą do tego konkretnego zastosowania badawczego i nie należy ich traktować jako uniwersalnych wartości konstrukcyjnych cewek.
1.3 Projekt cewki dla połączeń doczołowych
W stawie tyłkowym, dwa komponenty spotykają się na końcach, zamiast tworzyć rozszerzoną, nakładającą się sekcję.
Do lutowania indukcyjnego, projekt złącza musi zapewniać odpowiednie warunki dla umieszczenia spoiwa i przepływu pomiędzy współpracującymi powierzchniami.
Cewkę zazwyczaj umieszcza się w stosunku do powierzchni łączącej, tak aby oba elementy otrzymały odpowiednie ogrzewanie.
Ważne kwestie projektowe obejmują:
•Wyrównanie dwóch komponentów
•Wspólny odprawa
•Lokalizacja metalu wypełniającego
•Materiał i grubość każdego elementu
•Dostępna przestrzeń wokół stawu
•Oprawa wymagana do utrzymania wyrównania podczas ogrzewania
Jednym z wyzwań jest zapewnienie, że dwa współpracujące elementy osiągną odpowiednie warunki lutowania w tym samym czasie.
Może to być szczególnie ważne w przypadku łączenia różnych materiałów lub komponentów o znacznie różnych grubościach.
Jeśli jedna strona złącza nagrzewa się znacznie bardziej niż druga, może to mieć wpływ na przepływ i zwilżanie spoiwa.
Dlatego należy ocenić geometrię i położenie cewki wraz z kombinacją materiałów i konfiguracją złącza.
2. Kluczowe czynniki w projektowaniu niestandardowych cewek do lutowania indukcyjnego
Po zrozumieniu wspólnej konfiguracji, Następnym krokiem jest określenie, w jaki sposób cewka powinna być umiejscowiona i ukształtowana.
Na wynikowy wzór ogrzewania wpływa kilka zmiennych projektowych. Nie należy ich rozpatrywać niezależnie, ponieważ zmiana jednego parametru może wpłynąć na zachowanie elektromagnetyczne i termiczne całego systemu.
2.1 Pozycja cewki, średnicę, i długość aktywnego ogrzewania
Pozycja cewki
Cewkę należy ustawić w stosunku do rzeczywistej powierzchni lutowniczej.
Do złącza cylindrycznego, może to obejmować umieszczenie cewki wokół części montażowej i nakładającej się.
Do złącza T, cewka może wymagać zbliżenia się do połączenia z innego kierunku, aby dostosować się do układu rurki i płyty.
Celem jest zapewnienie odpowiedniego ogrzewania obszaru łączenia bez niepotrzebnego skupiania ciepła w otaczających obszarach.
Średnica cewki
Dla cewki otaczającej, średnica wewnętrzna określa dostępną przestrzeń pomiędzy cewką a przedmiotem obrabianym.
Średnica musi uwzględniać wymiary przedmiotu obrabianego i wymagany odstęp cewki od przedmiotu obrabianego.
Zbyt duża szczelina może zmniejszyć sprzężenie elektromagnetyczne, podczas gdy niewystarczający luz może powodować zakłócenia mechaniczne lub uniemożliwiać niezawodne ładowanie.
Odpowiednia średnica zależy od geometrii przedmiotu obrabianego, warunki pracy, i tolerancje produkcyjne.
Aktywna długość ogrzewania
Aktywna długość ogrzewania odnosi się do części cewki, która przyczynia się do ogrzewania zamierzonego obszaru.
Do krótkiego złącza kielichowego, obszar aktywny może być stosunkowo zlokalizowany.
Do połączenia z dłuższym rękawem, może być wymagany dłuższy obszar ogrzewania lub inna sekwencja ogrzewania.
Cewkę należy zaprojektować w oparciu o wymagany zakres ogrzewania, a nie po prostu dopasować ją do całkowitej długości przedmiotu obrabianego.
2.2 Liczba zwojów i odstępy między zwojami
Liczba zwojów i odstępy między zwojami wpływają na właściwości elektryczne cewki indukcyjnej i rozkład pola elektromagnetycznego.
Czynniki te należy rozważyć w odniesieniu do:
•Wymiary przedmiotu obrabianego
•Zamierzony obszar grzewczy
•Właściwości materiału
•Częstotliwość robocza
•Dostępny zasilacz
•Wymagany cykl grzewczy
Cewka wielozwojowa może być odpowiednia do zastosowań wymagających ogrzewania na dłuższym obszarze.
W przypadku ogrzewania miejscowego bardziej odpowiednia może być cewka jednozwojowa lub specjalnie ukształtowana.
Jednak, zwiększenie liczby zwojów nie poprawia automatycznie wydajności grzewczej.
Liczba obrotów, wymiary cewki, impedancja elektryczna, i kompatybilność zasilacza należy oceniać łącznie.
Rozstaw zakrętów również ma znaczenie.
Do przedmiotów cylindrycznych, odstęp między sąsiednimi zwojami może wpływać na wzór ogrzewania wzdłuż osi elementu.
Do skomplikowanych stawów, może zaistnieć potrzeba dostosowania odstępów w celu uwzględnienia położenia interfejsu łączącego i pobliskich elementów.
Odpowiednie rozwiązanie należy określić na podstawie oceny inżynieryjnej i testów aplikacji.
2.3 Otwarte, Podział, i konfiguracje cewek otaczających
Fizyczna konfiguracja cewki określa, w jaki sposób można ją ustawić wokół przedmiotu obrabianego oraz jak łatwo można załadować i wyjąć zespół.
Cewki otaczające
Cewka otaczająca otacza przedmiot obrabiany i jest powszechnie uważana za elementy cylindryczne i obwodowe obszary połączeń.
Potencjalne zastosowania obejmują:
•Połączenia kielichowe typu rura-złączka
•Połączenia rękawowe
•Inne cylindryczne zespoły lutownicze
Jego przydatność zależy od wymiarów przedmiotu obrabianego, wymagane pokrycie grzewcze, i układ załadunku.
Otwarte cewki
An open coil provides access to the workpiece from an open side.
This may be useful when the assembly cannot conveniently pass through a closed coil or when surrounding components restrict installation.
The opening must be considered during electromagnetic and thermal design because it can influence the resulting heating pattern.
Split coils
A split coil is designed in separate sections or with an opening that allows it to accommodate the workpiece or production arrangement.
Split configurations may be considered for:
•Complex workpiece geometries
•Restricted loading access
•Assemblies with multiple joining locations
•Applications involving automated movement or positioning
A split coil can provide useful access, ale jego działanie elektromagnetyczne należy ocenić dla konkretnego układu.
Wybór pomiędzy okrążaniem, Otwarte, a konfiguracje podziału powinny opierać się na geometrii połączenia, wymagania grzewcze, i dostęp do produkcji.
3. Luz złącza i rozmieszczenie metalu wypełniającego w projektowaniu cewek
Projektu cewki nie można oddzielić od przygotowania złącza.
Nawet jeśli wężownica zapewnia odpowiednie ogrzewanie, nieprawidłowy luz złącza lub nieodpowiednie umieszczenie spoiwa może uniemożliwić zadowalające lutowanie.
3.1 Dlaczego wspólne zezwolenie ma znaczenie
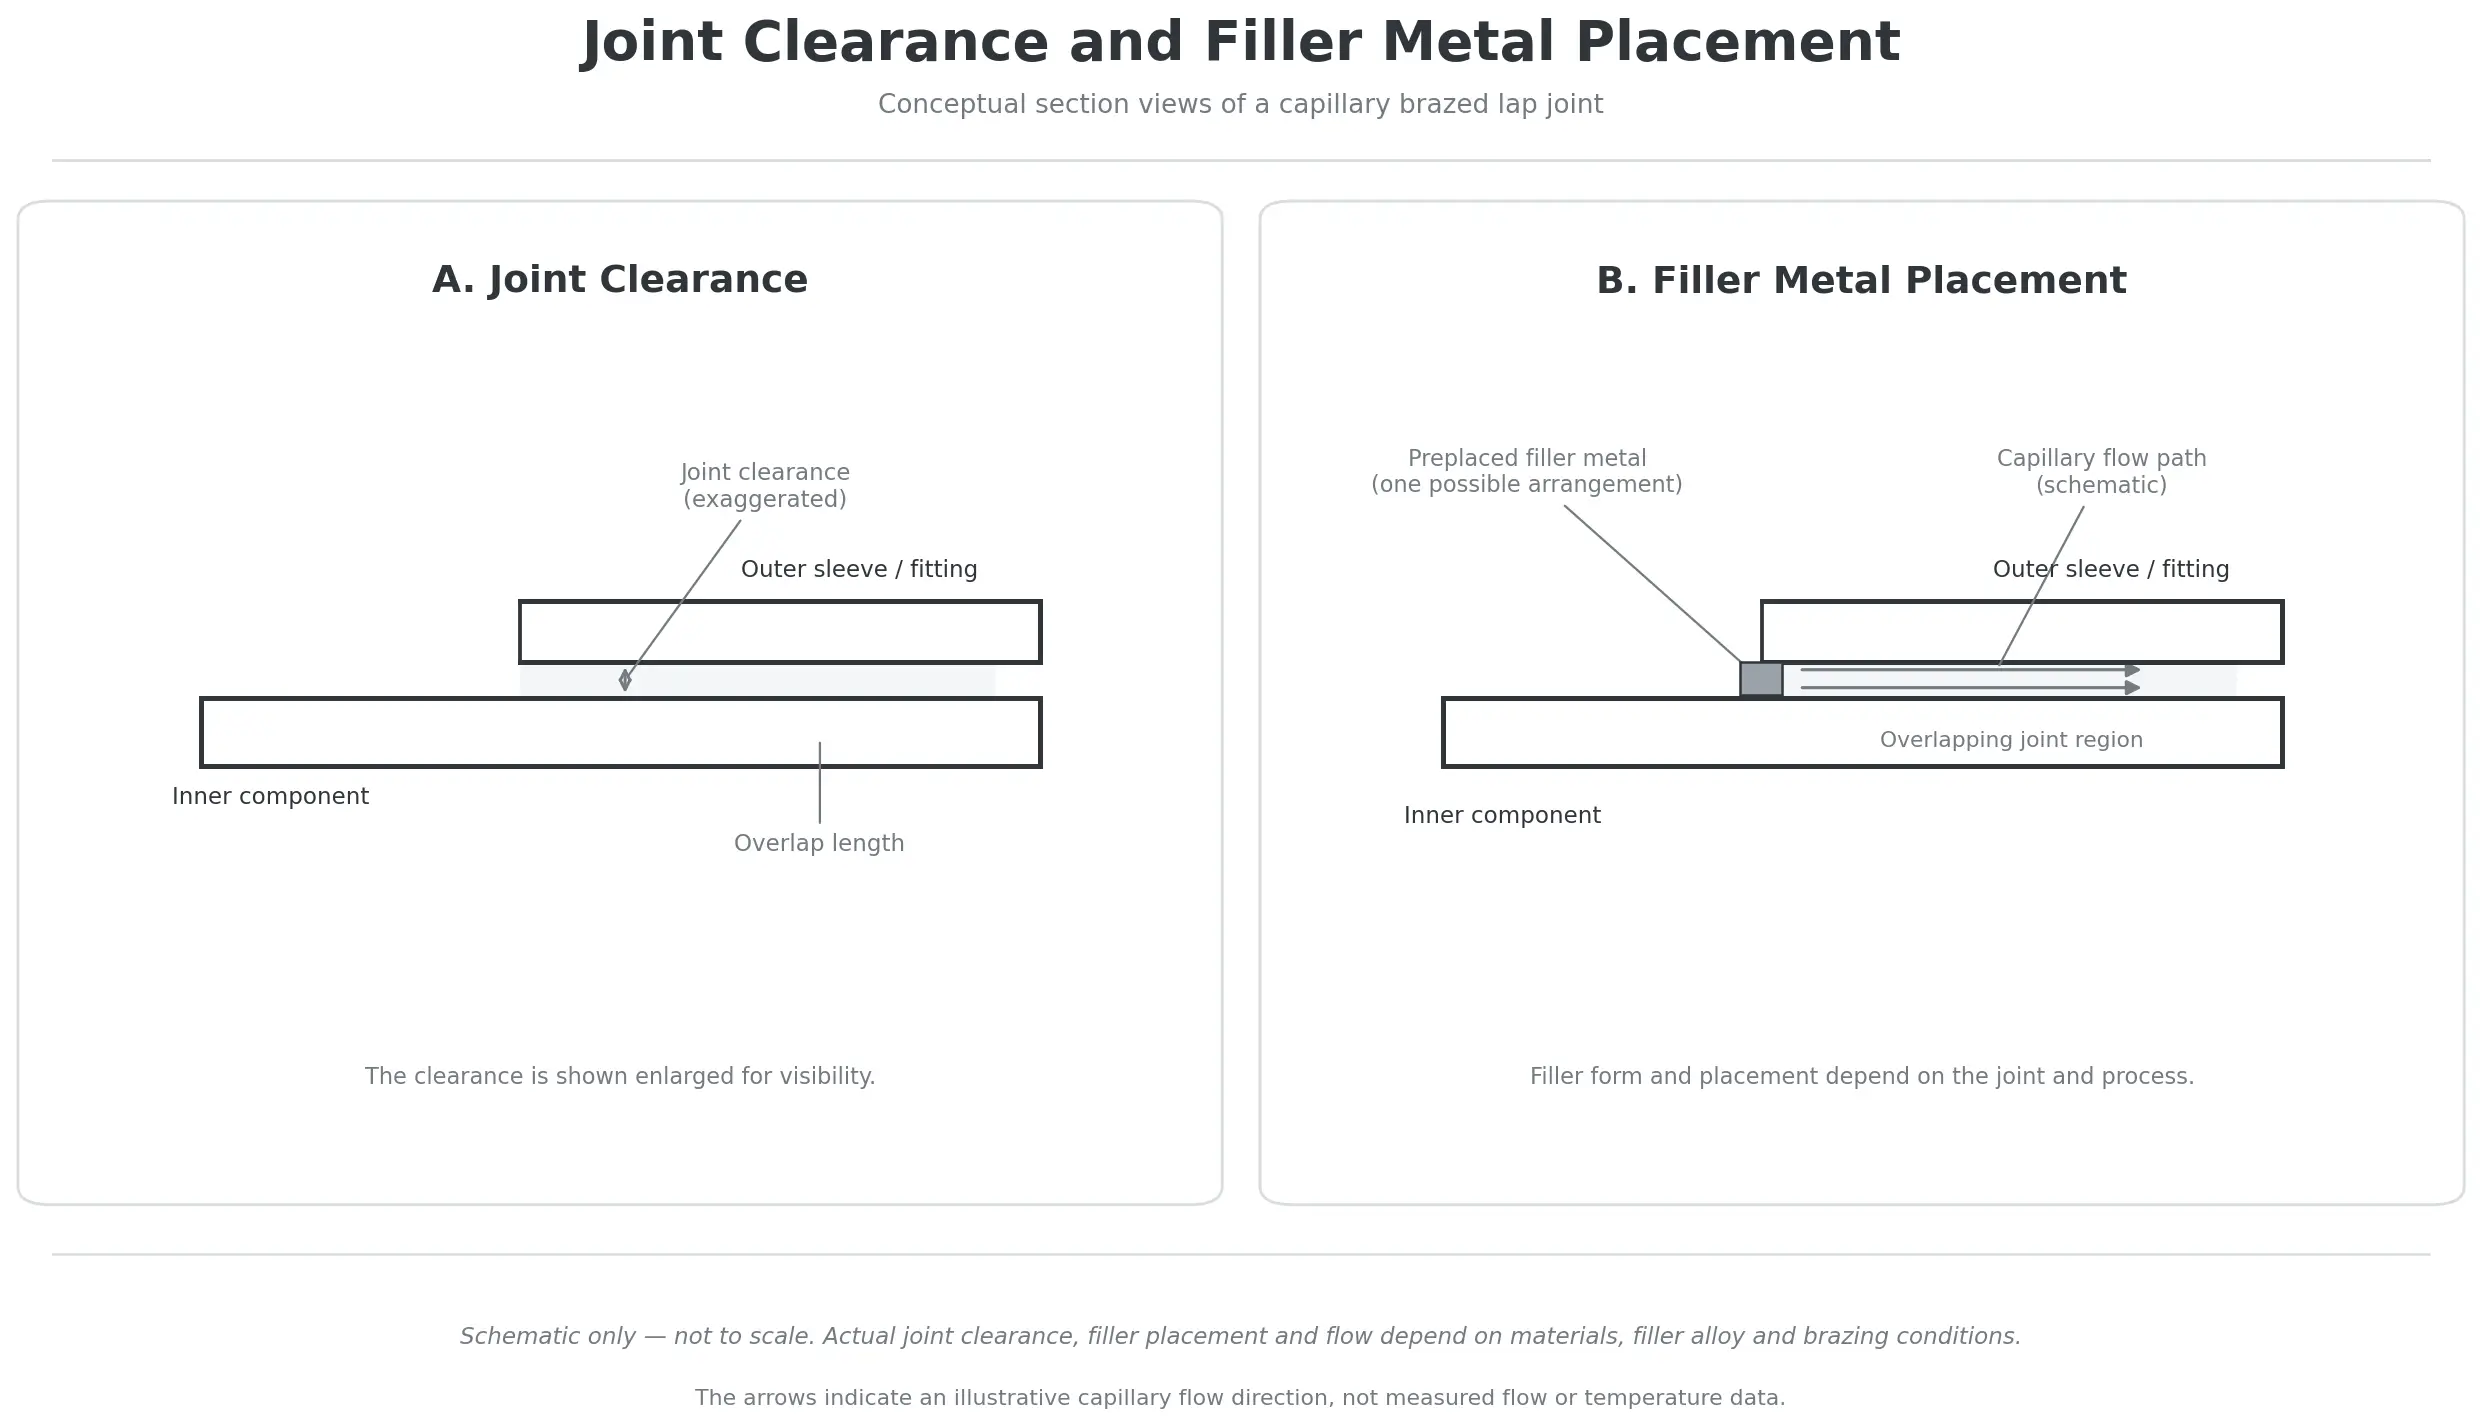
Luz złącza to przestrzeń pomiędzy współpracującymi powierzchniami łączonych elementów.
W wielu zastosowaniach lutowania, stopiony metal wypełniający przedostaje się do tej przestrzeni poprzez działanie kapilarne.
Odpowiedni luz zależy od:
•Materiały bazowe
•Wybrany spoiwo
•Proces lutowania
•Geometria złącza
•Warunki temperaturowe podczas lutowania
Jeśli luz jest nieodpowiedni, metal wypełniający może nie płynąć lub nie wypełniać prawidłowo obszaru łączenia.
Należy pamiętać, że luz w temperaturze lutowania może różnić się od luzu mierzonego w temperaturze pokojowej.
Różne materiały rozszerzają się w różnym stopniu podczas ogrzewania.
Na przykład, podczas łączenia rury miedzianej ze złączką stalową, oba elementy mogą ulegać różnej rozszerzalności cieplnej. Powstały luz złącza może ulec zmianie podczas cyklu nagrzewania.
Dlatego projekt cewki należy rozpatrywać łącznie z rzeczywistymi wymiarami złącza i kombinacją materiałów.
Cewka indukcyjna nie jest w stanie zrekompensować źle zaprojektowanego lub źle przygotowanego złącza.
Aby uzyskać więcej informacji na temat relacji pomiędzy wspólnym odprawą, zwilżanie, i spoiwa do lutowania twardego, zobacz nasz powiązany artykuł na temat Lutowanie indukcyjne vs. Lutowanie indukcyjne.
3.2 Jak rozmieszczenie spoiwa wpływa na położenie cewki
Spoiwo do lutowania twardego może być dostarczane w różnych postaciach, w tym:
•Wstępnie uformowane pierścienie z metalu wypełniającego
•Drut lutowniczy
•Pasta lutownicza
•Inne preformy specyficzne dla aplikacji
Jego lokalizacja wpływa na to, gdzie proces ogrzewania musi stworzyć odpowiednie warunki.
Na przykład, pierścień z metalu wypełniającego umieszczony w pobliżu otworu złącza kielichowego może wymagać innego układu ogrzewania niż metal wypełniający umieszczony bezpośrednio na wewnętrznej powierzchni złącza.
Cewka powinna być zaprojektowana tak, aby odpowiednio nagrzewać współpracujące elementy, tak aby metal wypełniający mógł się stopić, zwilżyć powierzchnie, i wpłynąć do stawu.
W wielu układach lutowania indukcyjnego, elementy obrabiane są podgrzewane prądy indukowane a metal wypełniający odbiera ciepło poprzez przewodzenie z otaczających elementów.
Dokładne zachowanie podczas ogrzewania zależy od materiałów, właściwości metalu wypełniającego, wymiary, i pozycja.
Ważną zasadą projektowania jest uwzględnienie cewki, materiał wypełniający, i połączone jako jeden system.
Nie należy projektować cewki bez wiedzy, gdzie zostanie umieszczony spoiwo i w jaki sposób ma on wejść do złącza.
3.3 Dystrybucja ciepła wokół interfejsu lutowania twardego
Celem lutowania indukcyjnego nie jest po prostu wytworzenie najwyższej możliwej temperatury w jednym miejscu.
Łączone powierzchnie muszą osiągnąć odpowiednie warunki lutowania, aby spoiwo mogło zwilżyć i wypełnić zamierzone połączenie.
W zależności od zastosowania, może być konieczne, aby pożądany rozkład temperatury był stosunkowo równomierny wokół złącza.
W innych zastosowaniach, można uznać, że dokładnie kontrolowana różnica temperatur ma wpływ na płynięcie spoiwa.
Odpowiedni profil termiczny zależy od konstrukcji złącza, materiały, materiał wypełniający, i procedura lutowania.
Do różnych materiałów, this evaluation becomes particularly important because their electromagnetic and thermal properties may differ.
Dlatego też odpowiednią konstrukcję cewki należy zweryfikować w rzeczywistych warunkach zastosowania, a nie oceniać wyłącznie na podstawie jej wyglądu fizycznego.
4. Dostosowanie projektu cewki do wymagań produkcyjnych
Cewka, która sprawdza się dobrze w przypadku indywidualnej próbki laboratoryjnej, może nie nadawać się do zastosowania na linii produkcyjnej.
Konstrukcja musi również uwzględniać obsługę przedmiotu obrabianego, aranżacje opraw, czas cyklu, oraz wymagany poziom spójności przetwarzania.
4.1 Załadunek i rozładunek przedmiotu obrabianego
Przed rozpoczęciem nagrzewania przedmiot obrabiany musi być prawidłowo ustawiony względem cewki.
Metoda ładowania wpływa na to, czy okrążenie, Otwarte, lub konfiguracja podzielona jest praktyczna.
Na przykład:
•Prosty zespół rurowy można włożyć osiowo do otaczającej cewki.
•Duży zespół może wymagać układu otwartego lub dzielonego.
•Złożony element może wymagać specjalnie zaprojektowanego uchwytu, aby osiągnąć pozycję ogrzewania.
Gotowy zespół lutowany musi być również usuwalny po obróbce.
Cewkę należy zatem projektować z myślą zarówno o wstępnym obciążeniu, jak i demontażu po lutowaniu.
4.2 Pozycjonowanie i mocowanie
Uchwyt pomaga utrzymać względną pozycję elementów podczas lutowania.
Jest to ważne, ponieważ ruch podczas nagrzewania może zmienić luz złącza i wpłynąć na ostateczne połączenie.
Urządzenie powinno wziąć pod uwagę:
•Wyrównanie komponentów
•prześwit łączenia
•Stabilność przedmiotu obrabianego
•Rozszerzalność cieplna
•Dostęp do cewki indukcyjnej
•Łatwość załadunku i demontażu
Do zastosowań produkcyjnych, szczególnie ważne jest spójne pozycjonowanie.
Jeśli złącze porusza się względem cewki z jednego cyklu do drugiego, wynikające z tego warunki ogrzewania również mogą ulec zmianie.
Cewkę i uchwyt należy zatem opracować jako kompatybilne części tego samego układu produkcyjnego.
4.3 Obróbka jedno- i wielostawowa
Niektóre detale zawierają tylko jedno złącze lutowane, podczas gdy inne mają kilka miejsc łączenia.
Do zastosowań jednoprzegubowych, wężownicę można zaprojektować wokół jednego określonego obszaru grzewczego.
Do zespołów wieloprzegubowych, istnieje kilka możliwych podejść:
•Ogrzewanie jednego złącza na raz
•Przesuwanie cewki pomiędzy miejscami łączenia
•Korzystanie z wielu cewek lub stanowisk przetwarzania
•Zaprojektowanie specjalistycznego układu cewek do podgrzewania kilku złączy w jednym cyklu
Jednoczesne ogrzewanie może skrócić czas przetwarzania, ale wprowadza dodatkowe wymagania projektowe.
Warunki ogrzewania muszą być odpowiednie we wszystkich planowanych miejscach łączenia.
Różnice w geometrii stawów, grubość materiału, i sprzężenie elektromagnetyczne mogą sprawić, że będzie to trudne.
Dlatego cewkę wieloprzegubową należy oceniać pod kątem kompletnego zespołu, a nie projektować poprzez proste przedłużenie cewki jednoprzegubowej.
Wspomniane wcześniej badania dotyczące lutowania rur w kształcie litery T stanowią przykład możliwości opracowania cewki dzielonej do jednoczesnej obróbki wielu połączeń.
4.4 Kompatybilność cewki z systemem ogrzewania indukcyjnego
Cewka musi być również kompatybilna elektrycznie z zasilaczem ogrzewania indukcyjnego.
Jego geometria i właściwości elektryczne wpływają na załaduj przedstawiony generatorowi.
Ważne uwagi obejmują:
•Dostępna moc wyjściowa
•Indukcyjność cewki
•Aktualne wymagania
•Połączenia elektryczne
•Wymagania dotyczące chłodzenia
Cewka, która jest mechanicznie odpowiednia dla obrabianego przedmiotu, może nadal wymagać regulacji elektrycznej, aby prawidłowo działać z wybranym zasilaczem.
Z tego powodu, Projekt cewki i wybór sprzętu należy rozpatrywać łącznie.
Dla szerszego wyjaśnienia konfiguracji cewek i podstawowych zasad projektowania, zobacz nasz poradnik: Jak działają cewki indukcyjne.
5. Testowanie cewek i walidacja procesu
Proponowaną konfigurację cewki należy ocenić w reprezentatywnych warunkach lutowania przed dopuszczeniem jej do produkcji.
Celem badania jest potwierdzenie, że zamierzony obszar połączenia zostanie odpowiednio ogrzany i że gotowe złącze spełnia wymagania aplikacji.
Należy ocenić kilka aspektów.
Zachowanie podczas ogrzewania
Sprawdź, czy złącze łączące osiąga wymagane warunki lutowania w zamierzonym cyklu nagrzewania.
Pomiary temperatury należy dobierać i pozycjonować zgodnie z geometrią przedmiotu obrabianego. Dostępny pomiar powierzchni zewnętrznej może nie odzwierciedlać temperatury wewnątrz ukrytego złącza.
Przepływ metalu wypełniającego
Obserwuj, czy metal wypełniający topi się, zwilża współpracujące powierzchnie, i wypełnia zamierzony obszar łączenia.
Do połączeń kapilarnych, Sam wygląd zewnętrzny może nie potwierdzać całkowitego wypełnienia wewnętrznego.
Temperatury otoczenia komponentów
Sprawdź, czy pobliskie obszary nie otrzymują nadmiernego ciepła.
Jest to szczególnie ważne w przypadku cienkich przekrojów, różne materiały, oraz zespoły zawierające komponenty wrażliwe na temperaturę.
Gotowa jakość złącza
W zależności od zastosowania, kontrola może obejmować:
•Badanie wizualne
•Badanie przekrojowe
•Testowanie szczelności
•Testy mechaniczne
•Testowanie elektryczne
•Inne kontrole jakości specyficzne dla aplikacji
Właściwa metoda kontroli zależy od funkcji i wymagań odbiorczych gotowego zestawu.
Powtarzalność produkcji
Gdy odpowiedni proces zostanie ustalony, reprezentatywne próby produkcyjne powinny potwierdzić, że jakość ogrzewania i złącza pozostają niezmienne.
Położenia wyrobu, umieszczenie metalu wypełniającego, ustawienie cewki, i warunki ogrzewania powinny być kontrolowane w trakcie całej produkcji.
Pomyślny pojedynczy cykl lutowania nie jest wystarczającym dowodem stabilnego procesu produkcyjnego.
6. Jakie informacje są potrzebne w przypadku niestandardowej cewki do lutowania indukcyjnego?
Przed zaprojektowaniem niestandardowej cewki do lutowania indukcyjnego, ważne jest zrozumienie kompletnych wymagań dotyczących przedmiotu obrabianego i produkcji.
Poniższe informacje pomogą ustalić odpowiedni punkt wyjścia.
| Wymagane informacje | Cel projektu |
|---|---|
| Rysunek przedmiotu obrabianego lub próbka fizyczna | Zrozumienie rzeczywistej geometrii komponentu |
| Specyfikacje materiałów podstawowych | Ocenić właściwości materiału i zachowanie podczas ogrzewania |
| Wymiary komponentów | Określ rozmiar i położenie cewki |
| Grubość ścianki | Ocenić różnice w odpowiedzi termicznej |
| Rodzaj złącza i wymiary | Zidentyfikuj złącze łączące i obszar ogrzewania |
| prześwit łączenia | Zrozumienie wymaganych warunków płynięcia metalu wypełniającego |
| Specyfikacja metalu wypełniającego | Ustal wymagane warunki lutowania |
| Forma i położenie metalu wypełniającego | Określ, w jaki sposób wypełniacz wchodzi do złącza |
| Docelowa temperatura lutowania | Zdefiniuj wymagania termiczne procesu |
| Wymagania dotyczące cyklu grzewczego | Ustal planowany czas przetwarzania |
| Informacje o zasilaniu indukcyjnym | Oceń kompatybilność elektryczną |
| Sposób załadunku i rozładunku | Określ dostępność cewki |
| Wielkość produkcji i czas cyklu | Oceń organizację produkcji |
| Wymagania dotyczące mocowania i pozycjonowania | Ustal powtarzalność przedmiotu obrabianego |
| Wspólne wymagania jakościowe | Zdefiniuj wymaganą inspekcję i walidację |
Dwuwymiarowy rysunek, trójwymiarowy model, lub fizyczna próbka przedmiotu obrabianego może pomóc w wyjaśnieniu geometrii.
Przydatne są również zdjęcia rzeczywistego montażu i jego planowanej pozycji lutowania.
Do bardziej złożonych zastosowań, wstępne testy mogą być konieczne w celu oceny konfiguracji cewki i zachowania podczas ogrzewania.
Ostateczny projekt powinien opierać się na rzeczywistym przedmiocie obrabianym, a nie na ogólnym kształcie cewki.
Często zadawane pytania dotyczące konstrukcji cewki do lutowania indukcyjnego
Kliknij pytanie, aby rozwinąć odpowiedź.
Jaka jest najlepsza cewka do lutowania indukcyjnego?
Nie ma jednej najlepszej konfiguracji cewki dla każdego zastosowania. Cewki otaczające mogą być odpowiednie do cylindrycznych połączeń kielichowych i tulejowych, natomiast konfiguracje otwarte lub podzielone można rozważyć w przypadku złożonych geometrii lub ograniczonego dostępu do załadunku. Wybór zależy od geometrii złącza, właściwości materiału, wymagania grzewcze, i warunki produkcji.
Czy jedną cewkę do lutowania indukcyjnego można zastosować do różnych rozmiarów złączy??
Może to być możliwe, jeśli wymiary przedmiotu obrabianego i wymagania dotyczące ogrzewania są wystarczająco zgodne. Jednak, zmiany średnicy, grubość ścianki, długość złącza, lub luz cewki może wpływać na zachowanie podczas ogrzewania. Różne rozmiary detali mogą wymagać wymiennych cewek lub rozwiązań dostosowanych do konkretnego zastosowania.
Dlaczego do lutowania używa się dzielonej cewki indukcyjnej??
Dzielona cewka umożliwia dostęp do detali, których nie można łatwo włożyć do konwencjonalnej zamkniętej cewki. Może być również przydatne w przypadku wyspecjalizowanych zespołów zawierających wiele miejsc łączenia. Jednak, jego działanie elektromagnetyczne i rozkład ciepła należy ocenić pod kątem konkretnego zastosowania.
Czy cewka musi bezpośrednio podgrzewać spoiwo do lutowania twardego??
Niekoniecznie. W wielu konwencjonalnych zastosowaniach lutowania indukcyjnego, indukowane prądy nagrzewają przede wszystkim materiały podstawowe wokół złącza. Ciepło jest następnie przekazywane do metalu wypełniającego poprzez przewodzenie. Rzeczywista charakterystyka nagrzewania zależy od właściwości elektrycznych i termicznych materiałów oraz układu spoiwa.
Jak luz złącza wpływa na konstrukcję cewki do lutowania indukcyjnego??
Luz złącza określa przestrzeń dostępną dla stopionego metalu wypełniającego, aby wejść i wypełnić powierzchnię połączenia poprzez działanie kapilarne. Wężownica musi zapewniać odpowiednie warunki grzewcze dla wybranego wypełniacza i konstrukcji złącza. Należy również wziąć pod uwagę luz w temperaturze lutowania, ponieważ rozszerzalność cieplna może zmienić wymiary zespołu.
Czy można jednocześnie podgrzewać wiele połączeń lutowanych twardych??
Tak, w niektórych zastosowaniach. Można opracować wyspecjalizowaną cewkę do podgrzewania wielu miejsc łączenia podczas jednego cyklu. Jednak, każde złącze musi otrzymać odpowiednie warunki ogrzewania. Różnice w geometrii, grubość materiału, oraz sprzężenie elektromagnetyczne należy rozważyć i zweryfikować.
Jaka jest różnica między ogólną konstrukcją cewki indukcyjnej a konstrukcją cewki do lutowania indukcyjnego?
Ogólna konstrukcja cewki indukcyjnej wyjaśnia podstawowe zasady geometrii cewki, właściwości elektryczne, sprzężenia, i chłodzenie. Konstrukcja cewki do lutowania indukcyjnego stosuje te zasady do zastosowań związanych z łączeniem. Kładzie dodatkowy nacisk na geometrię stawów, umieszczenie metalu wypełniającego, wspólny luz, dystrybucja ciepła, i pozycjonowanie przedmiotu obrabianego.
Podsumowanie
Projekt cewki do lutowania indukcyjnego należy rozpocząć od geometrii złącza i wymagań gotowego zespołu.
Stawy zakładkowe, połączenia gniazdowe, Trójniki, złącza narożne, i styki tworzą różne warunki ogrzewania i dostępu. Różnice te wpływają na położenie cewki, średnica, aktywna długość ogrzewania, układ skrętu, i wybór pomiędzy okrążeniem, Otwarte, i podzielone konfiguracje.
Projekt musi również uwzględniać luz między złączami, umieszczenie metalu wypełniającego, właściwości materiału, i rozszerzalność cieplna.
Do zastosowań produkcyjnych, załadunek, mocowanie, kompatybilność elektryczna, i powtarzalność procesu są równie ważne.
Odpowiednia cewka do lutowania indukcyjnego nie jest zatem po prostu cewką pasującą do przedmiotu obrabianego. Jest to cewka indukcyjna dostosowana do konkretnego zastosowania, zaprojektowana tak, aby pasowała do struktury złącza, wymagania grzewcze, i zamierzony proces produkcyjny.
Poszukuję cewki do lutowania indukcyjnego pod konkretny przedmiot?
Udostępnij rysunki lub próbki obrabianego przedmiotu, specyfikacje materiałowe, wymiary złącza, informacje o metalu wypełniającym, i wymagania produkcyjne. Szczegóły te stanowią punkt wyjścia do oceny odpowiedniej niestandardowej konfiguracji cewki i rozwiązania w zakresie lutowania indukcyjnego.


