
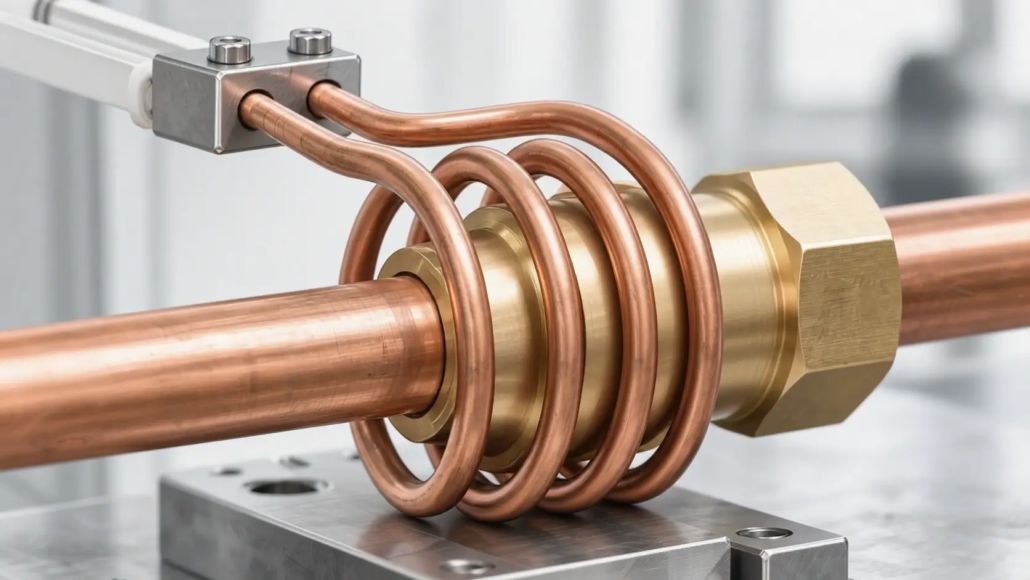
Design della bobina per brasatura a induzione: Come abbinare la geometria della bobina al tipo di giunto e ai requisiti di produzione
Come la geometria congiunta, Posizionamento del metallo d'apporto, e progettazione di bobine per brasatura a induzione con forma e accesso alla produzione
Design della bobina per brasatura a induzione non è semplicemente una questione di scegliere la forma della bobina che si adatta al pezzo in lavorazione. La bobina deve essere posizionata e configurata in base alla geometria del giunto, posizione del metallo d'apporto, dalle proprietà del materiale, e requisiti di riscaldamento.
Una bobina progettata per un giunto femmina tubo-raccordo potrebbe non essere adatta per un giunto a T tubo-piastra. Le due applicazioni differiscono nelle loro interfacce di unione, spessori dei componenti, accesso al riscaldamento, e requisiti di posizionamento del pezzo.
Queste differenze influenzano diversi aspetti della progettazione della bobina, compreso il diametro della bobina, durata del riscaldamento attivo, girare la spaziatura, Distanza tra bobina e pezzo, e se un accerchiamento, aprire, oppure la configurazione divisa è più appropriata.
I requisiti di produzione introducono un’altra considerazione. The coil must work with the actual loading method, fixture arrangement, and processing sequence.
This guide explains how to match brasatura a induzione coil geometry to different joint configurations and how to evaluate the design for practical production applications.
2. Key Factors in Custom Induction Brazing Coil Design
3. Joint Clearance and Filler Metal Placement in Coil Design
4. Adapting Coil Design to Production Requirements
5. Coil Testing and Process Validation
6. What Information Is Needed for a Custom Induction Brazing Coil?
1. How Joint Geometry Determines Induction Brazing Coil Design
Before selecting an induction coil configuration, it is important to understand the geometry of the brazed joint.
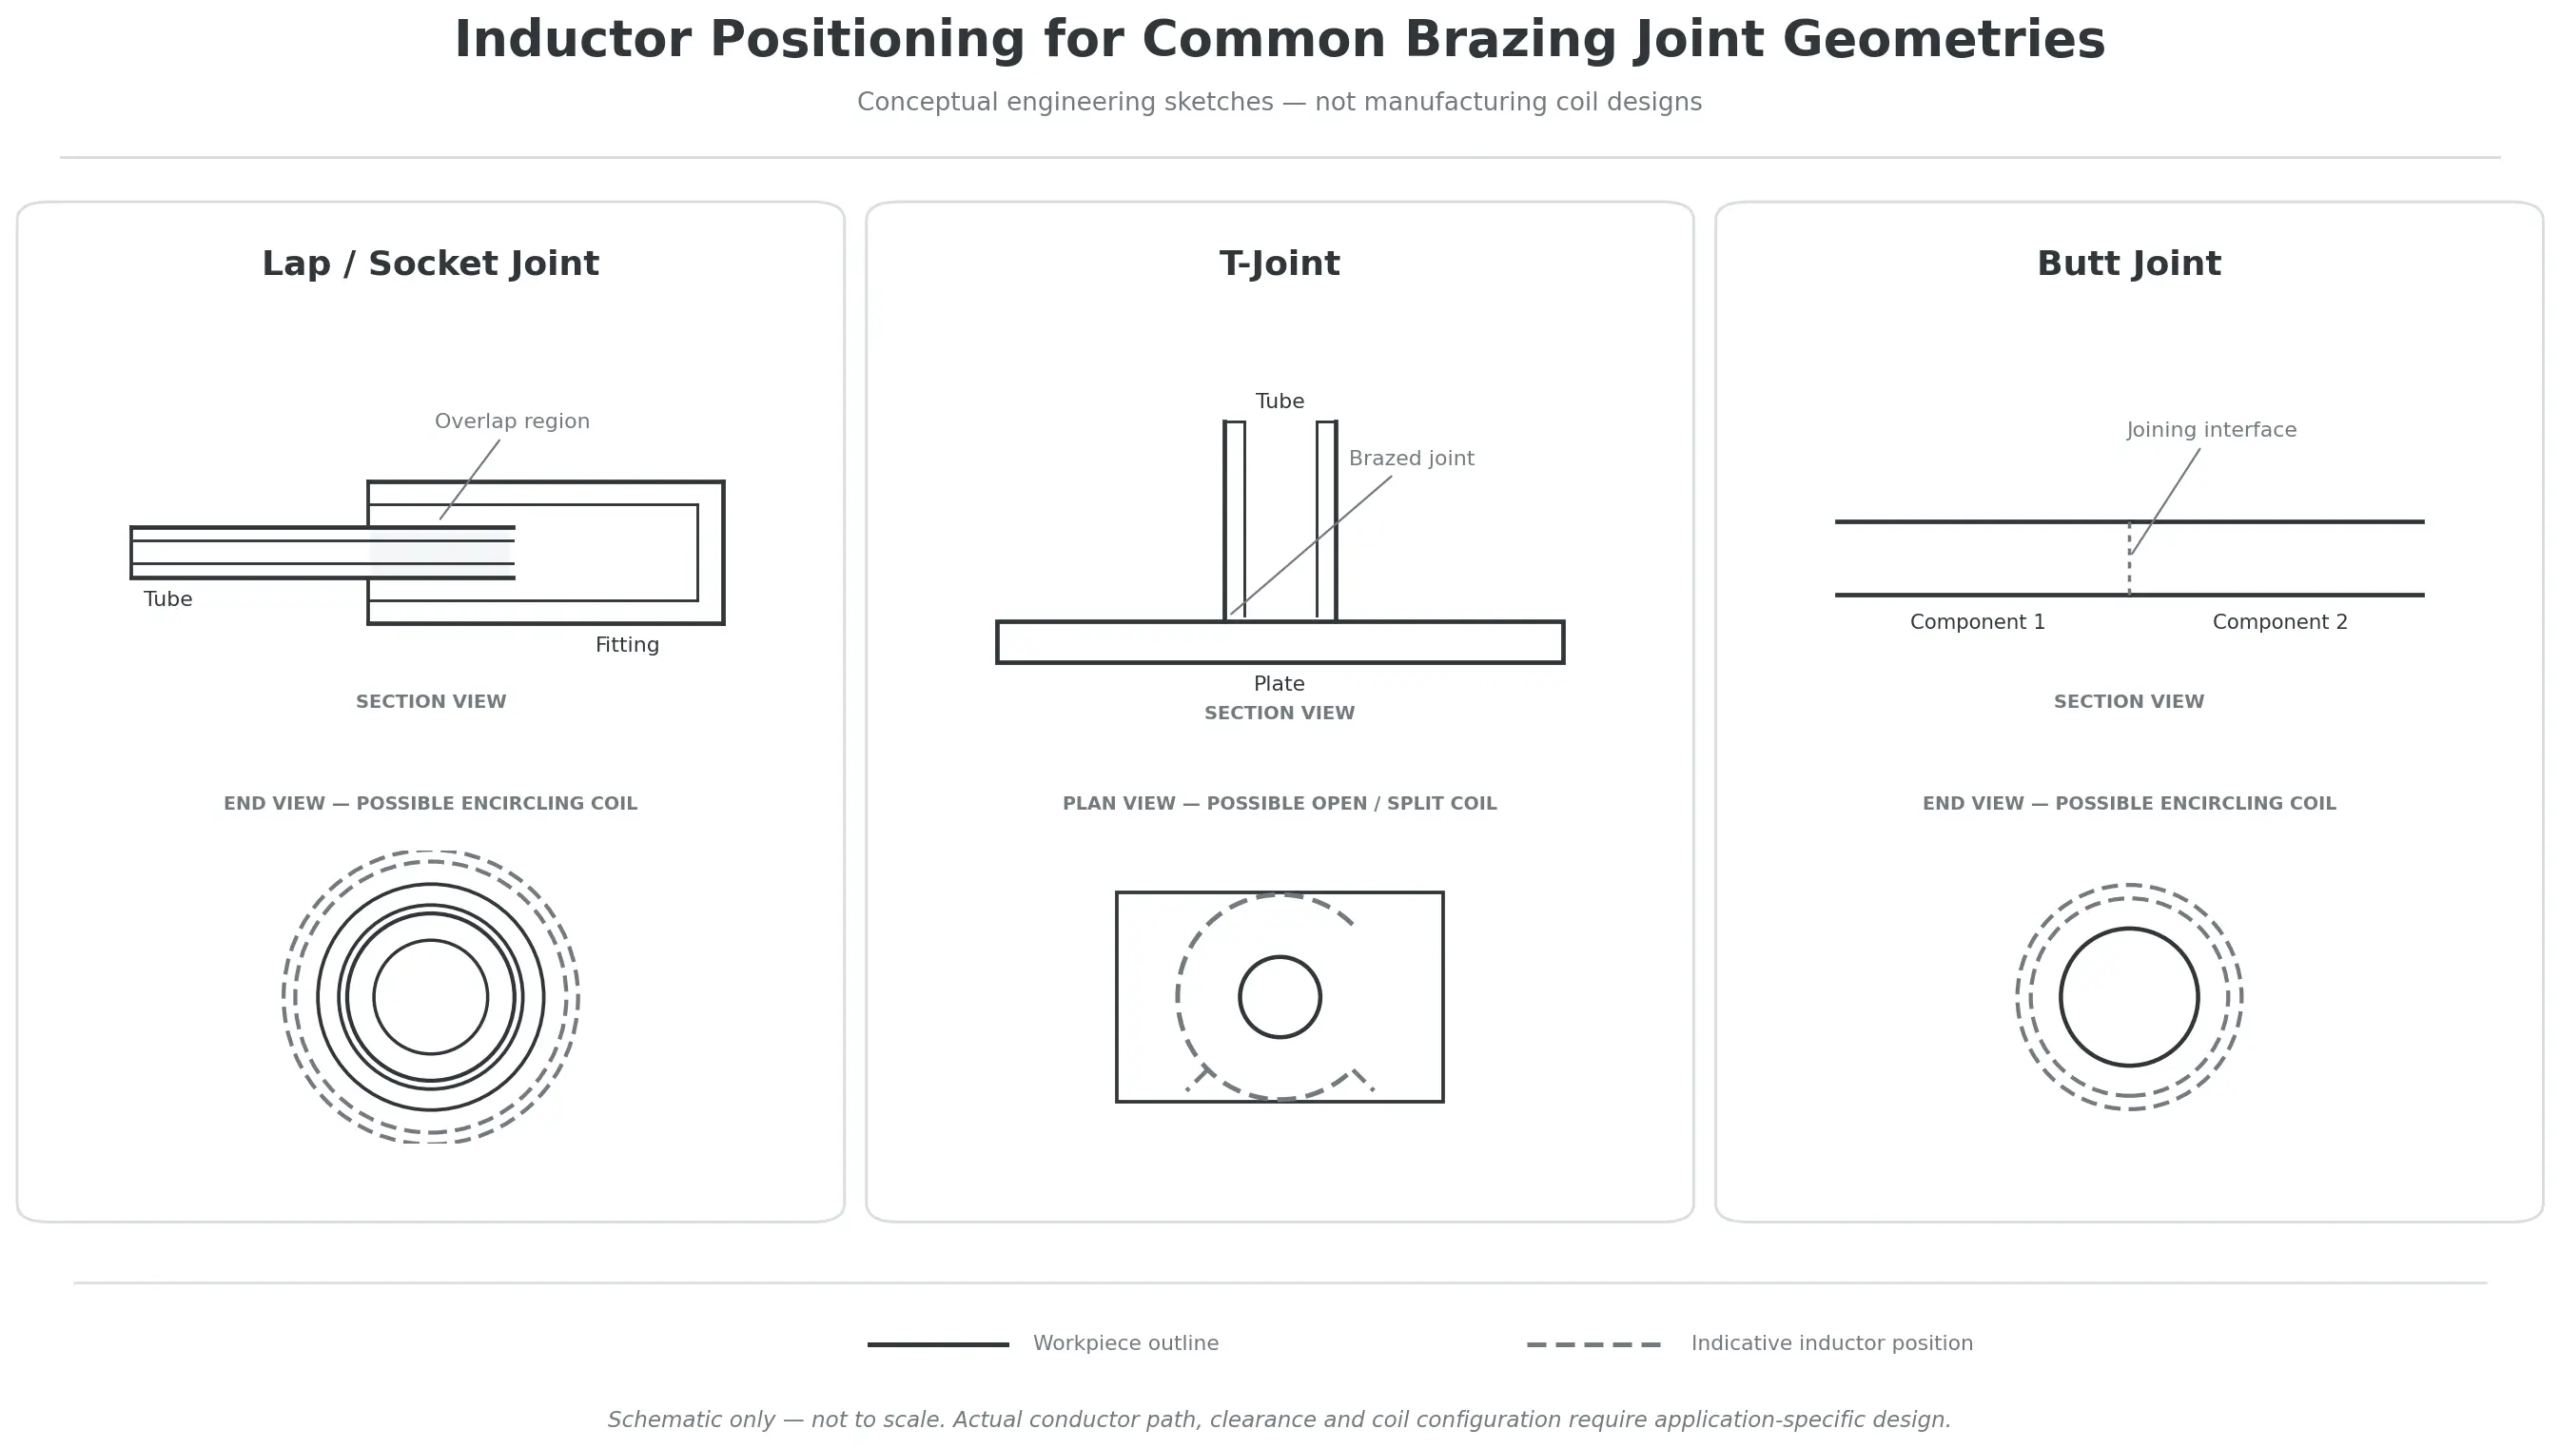
For coil design purposes, common joint configurations can be grouped into three main categories:
•Lap and overlap joints, compresi giunti a bicchiere tubo-raccordo e collegamenti a manicotto.
•Giunti a T e giunti angolari, dove i componenti si incontrano ad angolo.
•Giunti di testa, dove i componenti si incontrano alle loro estremità.
Queste configurazioni non sono intercambiabili. Ciascuno crea un'area di giunzione diversa e può richiedere un approccio diverso al posizionamento e al riscaldamento della bobina.
1.1 Progettazione di bobine per giunti sovrapposti e sovrapposti
I giunti sovrapposti sono ampiamente utilizzati nella brasatura a induzione. Un componente si sovrappone ad un altro, creando un'interfaccia in cui il metallo d'apporto per brasatura può fluire e formare la connessione.
Esempi comuni sono i giunti a presa tubo-raccordo e i collegamenti a manicotto.
Giunzioni presa tubo-raccordo
In un giunto a presa, un tubo viene inserito in un raccordo o presa. La sezione sovrapposta costituisce l'interfaccia di brasatura.
An encircling coil is one possible configuration because it can surround the cylindrical joining area.
The design should consider:
•The outside diameter of the fitting
•The tube insertion depth
•The length of the overlapping section
•The wall thickness of both components
•The location of the brazing filler metal
•The available clearance around the assembly
The coil’s active heating region should be positioned in relation to the actual joining interface.
Per esempio, when a relatively thin copper tube is connected to a thicker brass fitting, the two components may heat at different rates. Their different thermal masses, electrical properties, and heat conduction characteristics can influence the temperature distribution.
La posizione della bobina e il ciclo di riscaldamento dovrebbero pertanto essere valutati insieme per ottenere condizioni adeguate sull'interfaccia di giunzione.
Collegamenti a manicotto e sovrapposti
Un giunto a manicotto collega tipicamente due estremità del tubo attraverso un manicotto esterno che si sovrappone a entrambi i componenti.
Anche se questo è anche un giunto sovrapposto, la sua geometria può creare esigenze di riscaldamento diverse da una semplice connessione tubo-raccordo.
Considerazioni importanti includono:
•La lunghezza totale della manica
•La posizione di entrambe le estremità del tubo
•La posizione delle interfacce di unione interne
•La distanza tra le aree di unione
•Lo spessore e il materiale della manica e dei tubi
•Indica se l'assieme può essere inserito in una bobina chiusa
Per una manica relativamente corta, una posizione della bobina può essere sufficiente per riscaldare la zona di giunzione richiesta.
Per manicotti più lunghi o assemblaggi con più interfacce di giunzione, Potrebbe essere necessario valutare la lunghezza attiva della bobina e la sequenza di riscaldamento.
Una bobina più lunga non fornisce automaticamente un riscaldamento migliore. La distribuzione della temperatura risultante deve essere verificata per l'assemblaggio reale.
1.2 Progettazione di bobine per giunti a T e giunti angolari
I giunti a T e i giunti angolari hanno una geometria diversa dai giunti a sovrapposizione cilindrici.
Un tipico giunto a T tubo-piastra è costituito da un tubo posizionato contro una piastra, con l'interfaccia di giunzione situata attorno alla connessione tubo-piastra.
Queste applicazioni possono essere più difficili perché il pezzo non è simmetrico attorno al giunto.
Potrebbe essere necessario tenere conto del design:
•Diversi spessori dei componenti
•Massa termica disuguale
•Diverse proprietà dei materiali
•Accesso limitato alla bobina
•Componenti vicini che non dovrebbero ricevere calore eccessivo
•La direzione da cui il pezzo entra nella posizione di riscaldamento
Perché il posizionamento della bobina diventa più impegnativo
Quando un tubo è unito ad una piastra più spessa, i due componenti potrebbero non raggiungere le condizioni di brasatura richieste alla stessa velocità.
La bobina deve quindi essere posizionata in base alla zona di riscaldamento prevista e non semplicemente centrata attorno al giunto visibile.
Una disposizione adeguata deve considerare la risposta termica di entrambi i componenti e il calore trasferito nelle aree circostanti.
Configurazioni con bobina aperta e divisa
Per alcune applicazioni con giunti a T, una bobina chiusa convenzionale può essere difficile da installare attorno al gruppo.
Un induttore aperto o diviso può fornire accesso per il caricamento del pezzo e può anche consentire alla bobina di adattarsi a geometrie di assemblaggio più complesse.
Tuttavia, una bobina divisa non è automaticamente la soluzione migliore per ogni giunto a T.
La sua progettazione deve comunque fornire un accoppiamento elettromagnetico e una copertura termica adeguati attorno alla regione di giunzione prevista.
Un 2023 studio di ricerca, Parametri chiave e progettazione ottimale di una bobina di induzione divisa per la brasatura di tubi a T, hanno studiato una bobina divisa per la brasatura di più collegamenti di tubi in alluminio a forma di T in uno scambiatore di calore.
I ricercatori hanno valutato i parametri della bobina e i loro effetti sul campo elettromagnetico e sulla distribuzione della temperatura. La disposizione ottimizzata è stata utilizzata per brasare tre giunti a T contemporaneamente.
Questo studio dimostra come funziona la geometria dei giunti, configurazione della bobina, and production requirements can be considered together when developing a specialized induction brazing solution.
The reported dimensions and operating parameters belong to that particular research application and should not be treated as universal coil design values.
1.3 Coil Design for Butt Joints
In a butt joint, two components meet at their ends rather than forming an extended overlapping section.
For induction brazing, the joint design must provide appropriate conditions for filler metal placement and flow between the mating surfaces.
The coil is generally positioned in relation to the joining interface so that both components receive suitable heating.
Importanti considerazioni sulla progettazione includono:
•The alignment of the two components
•The joint clearance
•The location of the filler metal
•Il materiale e lo spessore di ciascun componente
•Lo spazio accessibile intorno al giunto
•L'apparecchio necessario per mantenere l'allineamento durante il riscaldamento
Una sfida è garantire che i due componenti accoppiati raggiungano contemporaneamente condizioni di brasatura adeguate.
Ciò può essere particolarmente importante quando si uniscono materiali o componenti diversi con spessori significativamente diversi.
Se un lato dell'articolazione diventa molto più caldo dell'altro, il flusso e la bagnatura del metallo d'apporto potrebbero risentirne.
La geometria e la posizione della bobina dovrebbero quindi essere valutate insieme alla combinazione di materiali e alla configurazione del giunto.
2. Key Factors in Custom Induction Brazing Coil Design
Una volta compresa la configurazione congiunta, il passo successivo è determinare come posizionare e modellare la bobina.
Diverse variabili di progettazione influenzano il modello di riscaldamento risultante. Non dovrebbero essere considerati in modo indipendente perché la modifica di un parametro può influenzare il comportamento elettromagnetico e termico dell'intero sistema.
2.1 Posizione della bobina, Diametro, e durata del riscaldamento attivo
Posizione della bobina
La bobina deve essere posizionata rispetto all'effettiva interfaccia di brasatura.
Per un giunto a presa cilindrica, ciò può comportare il posizionamento della bobina attorno al raccordo e alla sezione di sovrapposizione.
Per un giunto a T, potrebbe essere necessario avvicinare la bobina alla connessione da una direzione diversa per accogliere la disposizione di tubo e piastra.
L'obiettivo è fornire un riscaldamento adeguato alla regione di giunzione senza concentrare inutilmente il calore nelle aree circostanti.
Diametro della bobina
Per una bobina avvolgente, il diametro interno determina lo spazio disponibile tra la bobina e il pezzo.
Il diametro deve adattarsi alle dimensioni del pezzo e alla distanza richiesta tra bobina e pezzo.
Uno spazio eccessivamente ampio può ridurre l'accoppiamento elettromagnetico, mentre uno spazio insufficiente può creare interferenze meccaniche o impedire un caricamento affidabile.
Il diametro appropriato dipende dalla geometria del pezzo, condizioni operative, e tolleranze di produzione.
Durata del riscaldamento attivo
La lunghezza di riscaldamento attivo si riferisce alla porzione della bobina che contribuisce a riscaldare la regione prevista.
Per un giunto a presa corta, la regione attiva può essere relativamente localizzata.
Per una connessione a manica più lunga, potrebbe essere necessaria una regione di riscaldamento più lunga o una sequenza di riscaldamento diversa.
La bobina dovrebbe essere progettata in base alla copertura di riscaldamento richiesta anziché semplicemente adattarsi alla lunghezza complessiva del pezzo.
2.2 Numero di giri e spaziatura dei turni
Il numero di spire e la spaziatura tra le spire influenzano le caratteristiche elettriche dell'induttore e la distribuzione del campo elettromagnetico.
Questi fattori devono essere considerati in relazione a:
•Le dimensioni del pezzo
•La regione di riscaldamento prevista
•Le proprietà del materiale
•La frequenza operativa
•L'alimentazione disponibile
•Il ciclo di riscaldamento richiesto
Una bobina multigiro può essere adatta per applicazioni che richiedono riscaldamento su una regione più lunga.
Una batteria a giro singolo o di forma speciale può essere più appropriata per il riscaldamento localizzato.
Tuttavia, aumentando il numero di giri non si migliora automaticamente la prestazione di riscaldamento.
Conteggio dei turni, dimensioni della bobina, impedenza elettrica, e compatibilità dell'alimentatore vanno valutati insieme.
Anche la spaziatura delle svolte è importante.
Per pezzi cilindrici, la spaziatura tra spire adiacenti può influenzare il modello di riscaldamento lungo l'asse del componente.
Per giunti complessi, Potrebbe essere necessario regolare la spaziatura per tenere conto della posizione dell'interfaccia di unione e delle funzionalità vicine.
La disposizione appropriata dovrebbe essere determinata attraverso la valutazione tecnica e il test dell'applicazione.
2.3 Aprire, Diviso, e configurazioni di bobine circolari
La configurazione fisica della bobina determina il modo in cui può essere posizionata attorno al pezzo e la facilità con cui il gruppo può essere caricato e rimosso.
Bobine circolari
Una bobina circolare circonda il pezzo ed è comunemente considerata per componenti cilindrici e aree di giunzione circonferenziali.
Le potenziali applicazioni includono:
•Giunzioni presa tubo-raccordo
•Collegamenti a manicotto
•Altri gruppi di brasatura cilindrica
La sua idoneità dipende dalle dimensioni del pezzo, copertura termica richiesta, and loading arrangement.
Open coils
An open coil provides access to the workpiece from an open side.
This may be useful when the assembly cannot conveniently pass through a closed coil or when surrounding components restrict installation.
The opening must be considered during electromagnetic and thermal design because it can influence the resulting heating pattern.
Split coils
A split coil is designed in separate sections or with an opening that allows it to accommodate the workpiece or production arrangement.
Split configurations may be considered for:
•Complex workpiece geometries
•Restricted loading access
•Assemblies with multiple joining locations
•Applications involving automated movement or positioning
A split coil can provide useful access, ma le sue prestazioni elettromagnetiche devono essere valutate per la disposizione specifica.
La scelta tra accerchiamento, aprire, e le configurazioni divise dovrebbero essere basate sulla geometria del giunto, esigenze di riscaldamento, e accesso alla produzione.
3. Joint Clearance and Filler Metal Placement in Coil Design
La progettazione della bobina non può essere separata dalla preparazione del giunto.
Anche quando la serpentina fornisce un riscaldamento adeguato, un gioco errato del giunto o un posizionamento inadeguato del metallo d'apporto possono impedire una brasatura soddisfacente.
3.1 Perché è importante lo sdoganamento congiunto
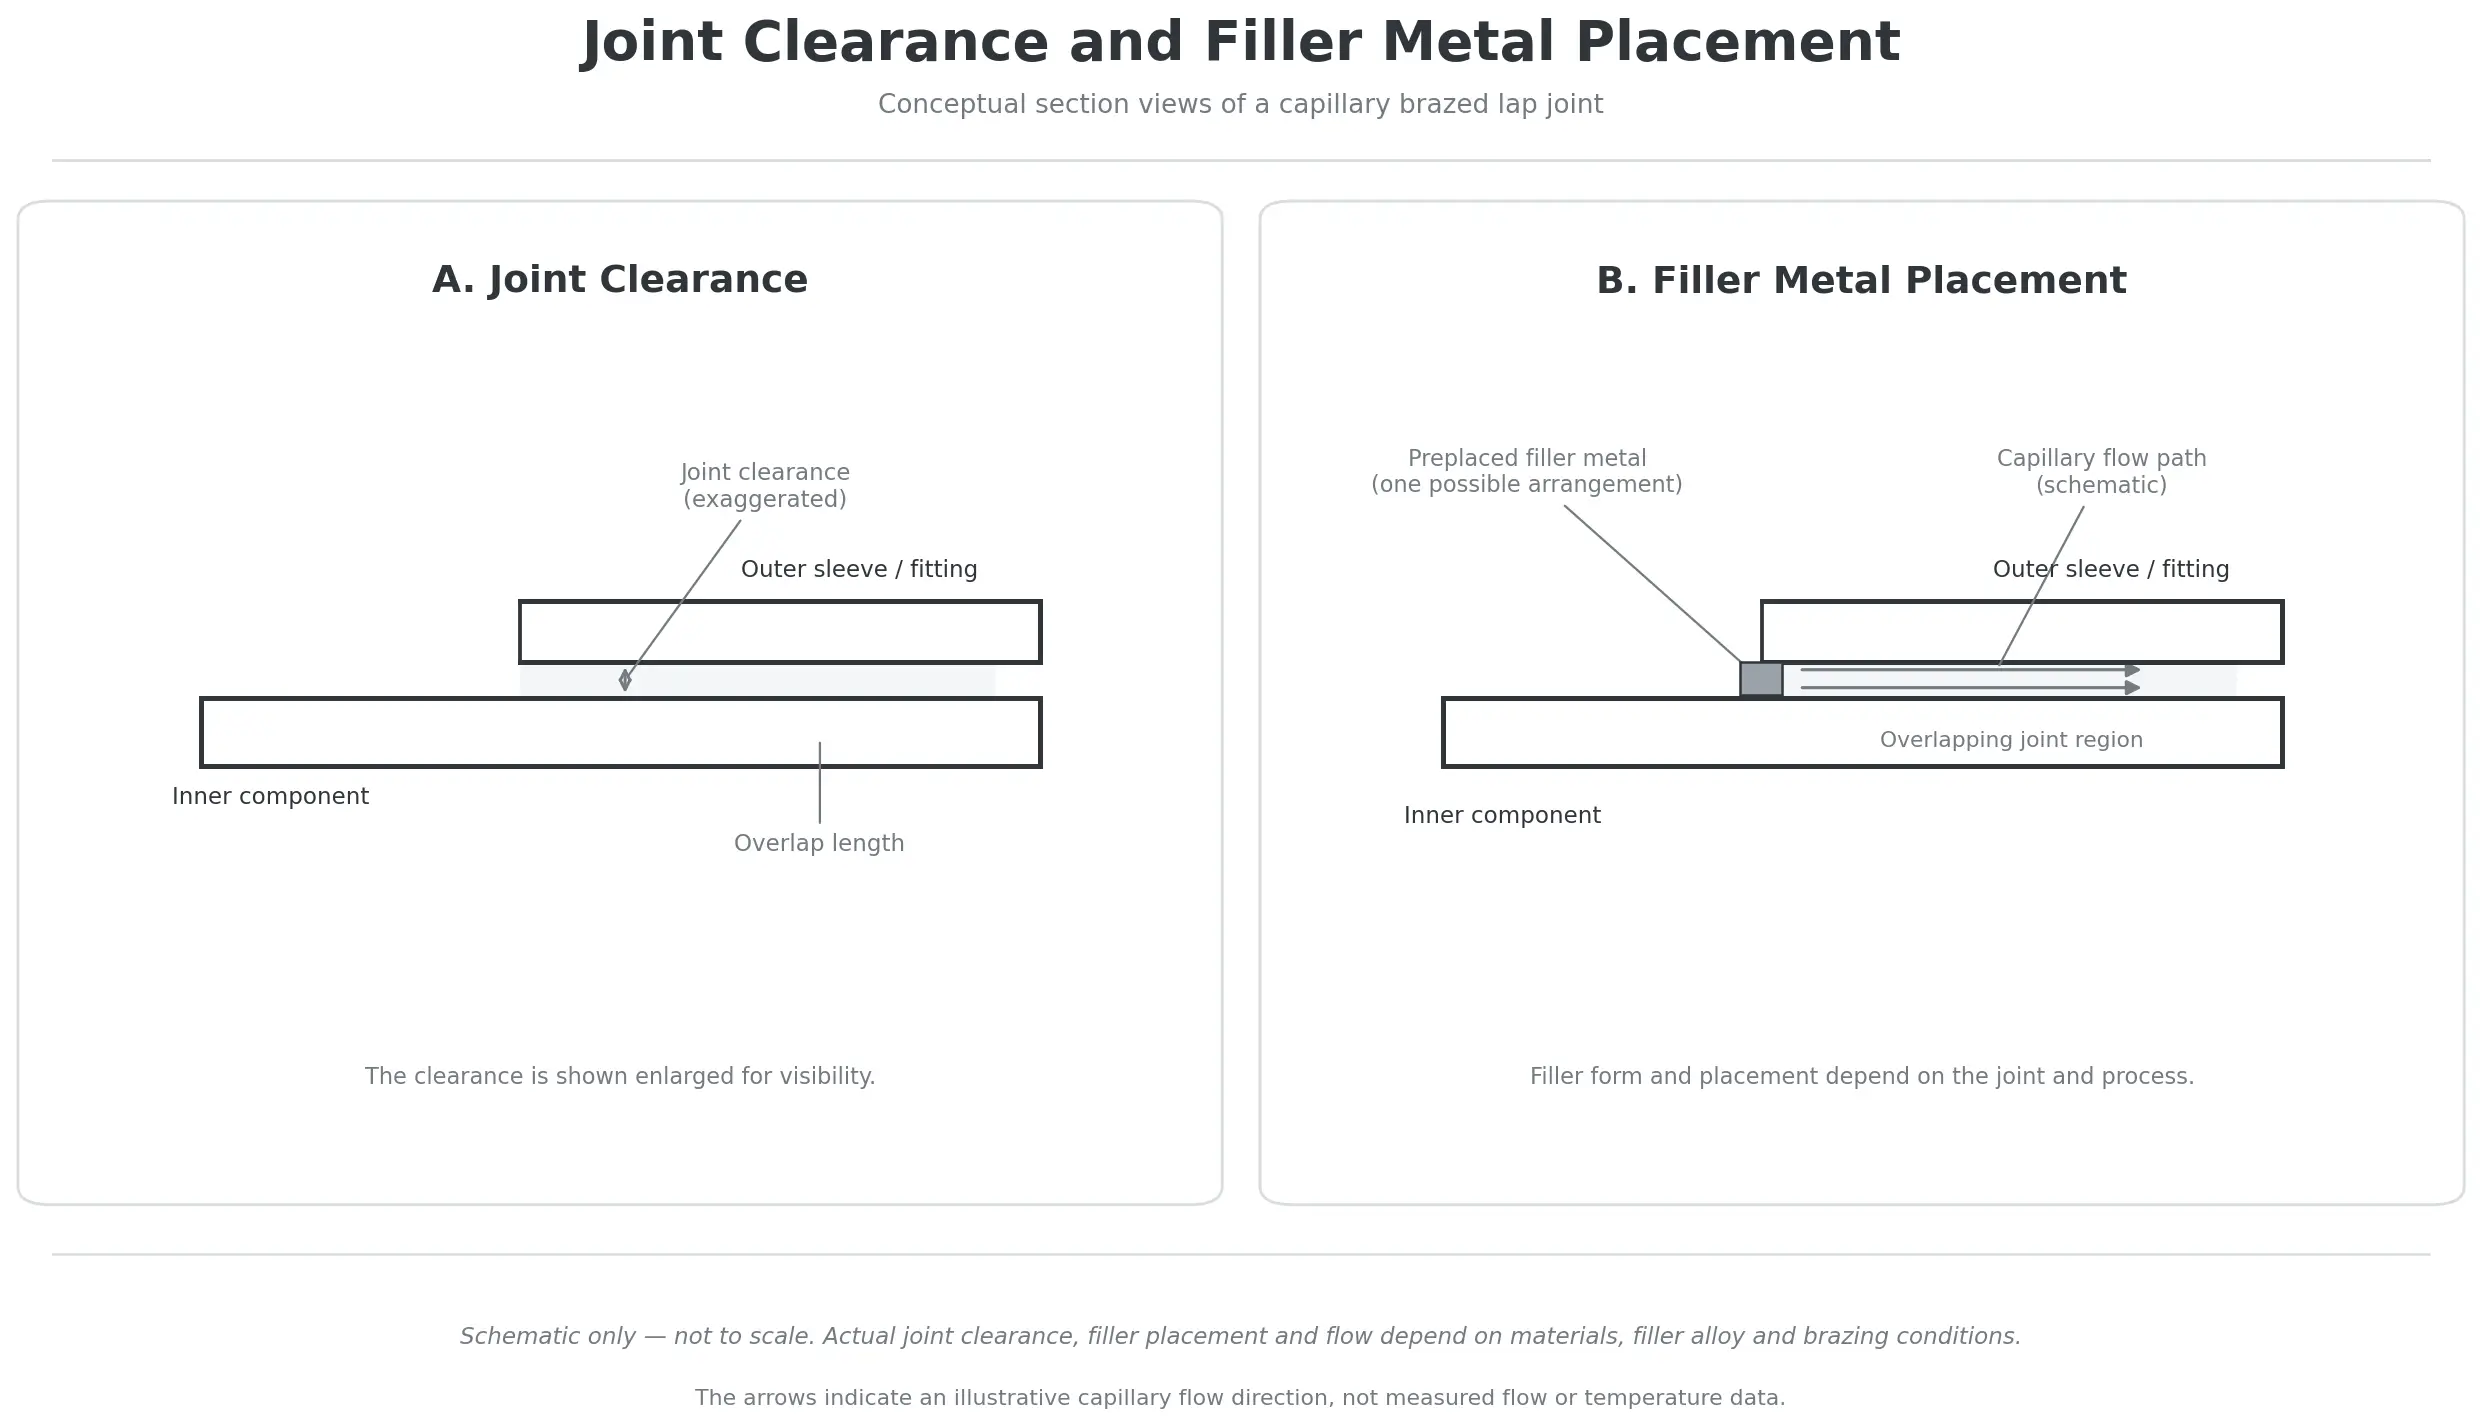
Il gioco del giunto è lo spazio tra le superfici di accoppiamento dei componenti da unire.
In molte applicazioni di brasatura, il metallo d'apporto fuso entra in questo spazio attraverso l'azione capillare.
L'autorizzazione appropriata dipende da:
•I materiali di base
•Il metallo d'apporto selezionato
•Il processo di brasatura
•La geometria del giunto
•Le condizioni di temperatura durante la brasatura
Se l'autorizzazione non è idonea, il metallo d'apporto potrebbe non scorrere o riempire correttamente la zona di giunzione prevista.
È importante comprendere che il gioco alla temperatura di brasatura può differire dal gioco misurato a temperatura ambiente.
Materiali diversi si espandono in quantità diverse durante il riscaldamento.
Per esempio, quando si unisce un tubo di rame ad un raccordo di acciaio, i due componenti potrebbero subire dilatazioni termiche diverse. Il gioco del giunto risultante può cambiare durante il ciclo di riscaldamento.
Il design della bobina deve quindi essere considerato insieme alle dimensioni effettive del giunto e alla combinazione di materiali.
Una bobina di induzione non può compensare un giunto progettato in modo errato o mal preparato.
Per ulteriori informazioni sulla relazione tra il gioco congiunto, bagnare, e metalli d'apporto per brasatura, vedere il nostro articolo correlato su Saldatura ad induzione vs. Brasatura a Induzione.
3.2 In che modo il posizionamento del metallo d'apporto influenza la posizione della bobina
Il metallo d'apporto per brasatura può essere fornito in diverse forme, inclusi:
•Anelli in metallo d'apporto preformati
•Filo per brasatura
•Pasta per brasatura
•Altre preforme specifiche per l'applicazione
La sua posizione influisce sul punto in cui il processo di riscaldamento deve stabilire condizioni adeguate.
Per esempio, un anello di metallo d'apporto posizionato vicino all'apertura di un giunto a bicchiere può richiedere una disposizione di riscaldamento diversa rispetto al metallo d'apporto posizionato direttamente su un'interfaccia di giunzione interna.
La bobina deve essere progettata per riscaldare adeguatamente i componenti di accoppiamento in modo che il metallo d'apporto possa sciogliersi, bagnare le superfici, e fluire nell'articolazione.
In molti sistemi di brasatura a induzione, i pezzi vengono riscaldati da correnti indotte e il metallo d'apporto riceve calore per conduzione dai componenti circostanti.
L'esatto comportamento del riscaldamento dipende dai materiali, proprietà del metallo d'apporto, dimensioni, e posizione.
L'importante principio di progettazione è considerare la bobina, metallo d'apporto, e uniti come un unico sistema.
La bobina non deve essere progettata senza sapere dove verrà posizionato il metallo d'apporto e come si prevede che entrerà nel giunto.
3.3 Distribuzione del riscaldamento attorno all'interfaccia di brasatura
L'obiettivo della brasatura a induzione non è semplicemente quello di produrre la massima temperatura possibile in un unico punto.
Le superfici di accoppiamento devono raggiungere condizioni di brasatura adeguate in modo che il metallo d'apporto possa bagnare e riempire il giunto previsto.
A seconda dell'applicazione, potrebbe essere necessario che la distribuzione della temperatura desiderata sia relativamente uniforme attorno al giunto.
In altre applicazioni, si può ritenere che una differenza di temperatura attentamente controllata influenzi il flusso del metallo d'apporto.
Il profilo termico appropriato dipende dal design del giunto, materiali, metallo d'apporto, e procedura di brasatura.
Per materiali dissimili, questa valutazione diventa particolarmente importante perché le loro proprietà elettromagnetiche e termiche possono differire.
Un design adeguato della bobina deve quindi essere verificato in condizioni di applicazione reali piuttosto che giudicato solo in base al suo aspetto fisico.
4. Adapting Coil Design to Production Requirements
Una bobina che funziona bene per un singolo campione di laboratorio potrebbe non essere adatta per una linea di produzione.
Il design deve anche consentire la movimentazione dei pezzi, disposizioni degli apparecchi, tempo di ciclo, e il livello richiesto di coerenza di elaborazione.
4.1 Carico e scarico dei pezzi
Il pezzo deve essere posizionato correttamente rispetto alla bobina prima che inizi il riscaldamento.
Il metodo di caricamento influenza se un accerchiamento, aprire, oppure la configurazione divisa è pratica.
Per esempio:
•Un semplice complesso di tubi può essere inserito assialmente in una bobina circondante.
•Un assieme di grandi dimensioni può richiedere una disposizione aperta o divisa.
•Un componente complesso potrebbe necessitare di un dispositivo appositamente progettato per raggiungere la posizione di riscaldamento.
Anche l'insieme brasato finito deve essere rimovibile dopo la lavorazione.
La bobina deve pertanto essere progettata tenendo presente sia il caricamento iniziale che la rimozione post-brasatura.
4.2 Posizionamento e fissaggio
Un dispositivo aiuta a mantenere la posizione relativa dei componenti durante la brasatura.
Questo è importante perché il movimento durante il riscaldamento può modificare il gioco del giunto e influenzare la connessione finale.
L'apparecchio dovrebbe considerare:
•Allineamento dei componenti
•Autorizzazione congiunta
•Stabilità del pezzo
•Dilatazione termica
•Accesso per la bobina di induzione
•Facilità di caricamento e rimozione
Per applicazioni di produzione, il posizionamento coerente è particolarmente importante.
Se il giunto si sposta rispetto alla bobina da un ciclo all'altro, anche le condizioni di riscaldamento risultanti potrebbero cambiare.
La bobina e l'attrezzatura dovrebbero pertanto essere sviluppate come parti compatibili dello stesso sistema di produzione.
4.3 Lavorazione a giunto singolo e multiplo
Alcuni pezzi contengono solo un giunto di brasatura, mentre altri hanno diversi luoghi di unione.
Per un'applicazione a giunto singolo, la batteria può essere progettata attorno ad un'area di riscaldamento definita.
Per assemblaggi a più giunti, ci sono diversi approcci possibili:
•Riscaldare un giunto alla volta
•Spostamento della bobina tra i punti di giunzione
•Utilizzo di più bobine o stazioni di lavorazione
•Progettazione di una disposizione di serpentine specializzata per riscaldare diversi giunti in un ciclo
Il riscaldamento simultaneo può ridurre i tempi di lavorazione, ma introduce ulteriori requisiti di progettazione.
Le condizioni di riscaldamento devono essere adeguate in tutti i punti di giunzione previsti.
Differenze nella geometria del giunto, spessore del materiale, e l’accoppiamento elettromagnetico può rendere tutto questo complicato.
Una bobina multi-giunto dovrebbe quindi essere valutata per l'assemblaggio completo piuttosto che progettata semplicemente estendendo una bobina a giunto singolo.
La ricerca sulla brasatura dei tubi a T, menzionata in precedenza, fornisce un esempio di come si possa sviluppare una bobina divisa per la lavorazione simultanea di più giunti.
4.4 Compatibilità della bobina con il sistema di riscaldamento a induzione
La bobina deve essere inoltre compatibile elettricamente con l'alimentazione del riscaldamento a induzione.
La sua geometria e le caratteristiche elettriche influenzano il caricare presentato al generatore.
Considerazioni importanti includono:
•Potenza di uscita disponibile
•Induttanza della bobina
•Requisiti attuali
•Collegamenti elettrici
•Requisiti di raffreddamento
Una bobina meccanicamente adatta al pezzo da lavorare potrebbe comunque richiedere una regolazione elettrica per funzionare correttamente con l'alimentazione selezionata.
Per questa ragione, la progettazione della bobina e la scelta dell'apparecchiatura devono essere considerate insieme.
Per una spiegazione più ampia delle configurazioni delle bobine e dei principi di progettazione di base, vedere la nostra guida: Come funzionano le bobine a induzione.
5. Coil Testing and Process Validation
Una configurazione della bobina proposta dovrebbe essere valutata in condizioni di brasatura rappresentative prima di essere finalizzata alla produzione.
Lo scopo del test è confermare che l'area di giunzione prevista riceva un riscaldamento adeguato e che il giunto finito soddisfi i requisiti dell'applicazione.
Sarebbero da valutare diversi aspetti.
Comportamento in riscaldamento
Controllare se l'interfaccia di giunzione raggiunge le condizioni di brasatura richieste entro il ciclo di riscaldamento previsto.
Le misurazioni della temperatura devono essere selezionate e posizionate in base alla geometria del pezzo. Una misurazione della superficie esterna accessibile potrebbe non rappresentare la temperatura all'interno di un giunto nascosto.
Filler metal flow
Observe whether the filler metal melts, wets the mating surfaces, and fills the intended joining area.
For capillary joints, external appearance alone may not confirm complete internal filling.
Surrounding component temperatures
Check whether nearby areas receive excessive heat.
This is particularly important for thin sections, dissimilar materials, and assemblies containing temperature-sensitive components.
Finished joint quality
A seconda dell'applicazione, l'ispezione può includere:
•Visual examination
•Cross-sectional examination
•Leak testing
•Mechanical testing
•Electrical testing
•Other application-specific quality checks
The appropriate inspection method depends on the function and acceptance requirements of the finished assembly.
Production repeatability
Una volta stabilito un processo adatto, representative production trials should confirm that the heating and joint quality remain consistent.
Posizionamento del pezzo, filler metal placement, allineamento della bobina, e le condizioni di riscaldamento dovrebbero essere controllate durante tutta la produzione.
Un singolo ciclo di brasatura riuscito non è prova sufficiente di un processo produttivo stabile.
6. What Information Is Needed for a Custom Induction Brazing Coil?
Prima di progettare una bobina per brasatura a induzione personalizzata, è importante comprendere il pezzo completo e i requisiti di produzione.
Le seguenti informazioni aiutano a stabilire un punto di partenza adeguato.
| Informazioni richieste | Scopo del progetto |
|---|---|
| Disegno del pezzo o campione fisico | Comprendere la geometria effettiva del componente |
| Specifiche del materiale di base | Valutare le proprietà dei materiali e il comportamento al riscaldamento |
| Dimensioni dei componenti | Determinare la dimensione e il posizionamento della bobina |
| Spessore della parete | Valutare le differenze nella risposta termica |
| Tipologia e dimensioni del giunto | Identificare l'interfaccia di giunzione e la regione di riscaldamento |
| Autorizzazione congiunta | Comprendere le condizioni di flusso del metallo d'apporto richieste |
| Specifiche del metallo d'apporto | Stabilire le condizioni di brasatura richieste |
| Forma e posizione del metallo d'apporto | Determinare come il riempitivo entra nel giunto |
| Temperatura di brasatura target | Definire i requisiti termici del processo |
| Requisiti del ciclo di riscaldamento | Stabilire il tempo di elaborazione previsto |
| Informazioni sull'alimentazione a induzione | Valutare la compatibilità elettrica |
| Metodo di carico e scarico | Determinare l'accessibilità della bobina |
| Quantità di produzione e tempo di ciclo | Valutare l'organizzazione della produzione |
| Requisiti di fissaggio e posizionamento | Stabilire la ripetibilità del pezzo |
| Requisiti di qualità congiunti | Definire l'ispezione e la convalida richieste |
Un disegno bidimensionale, modello tridimensionale, o un campione fisico del pezzo può aiutare a chiarire la geometria.
Sono utili anche le fotografie dell'assemblaggio reale e della posizione di brasatura prevista.
Per applicazioni più complesse, potrebbero essere necessari test preliminari per valutare la configurazione della batteria e il comportamento di riscaldamento.
The final design should be based on the actual workpiece rather than a generic coil shape.
Frequently Asked Questions About Induction Brazing Coil Design
Fare clic su una domanda per espandere la risposta.
What is the best coil for induction brazing?
There is no single best coil configuration for every application. Encircling coils may be suitable for cylindrical socket and sleeve joints, while open or split configurations may be considered for complex geometries or restricted loading access. The selection depends on joint geometry, dalle proprietà del materiale, esigenze di riscaldamento, e le condizioni di produzione.
Can one induction brazing coil be used for different joint sizes?
It may be possible when the workpiece dimensions and heating requirements are sufficiently compatible. Tuttavia, variazioni di diametro, spessore di parete, joint length, or coil clearance can influence heating behavior. Different workpiece sizes may require interchangeable coils or application-specific arrangements.
Perché per la brasatura viene utilizzata una bobina di induzione divisa?
Una bobina divisa può fornire accesso a pezzi che non possono essere facilmente inseriti in una bobina chiusa convenzionale. Potrebbe essere utile anche per assiemi specializzati contenenti più posizioni di giunzione. Tuttavia, le sue prestazioni elettromagnetiche e la distribuzione del calore devono essere valutate per l'applicazione specifica.
La bobina deve riscaldare direttamente il metallo d'apporto per brasatura?
Non necessariamente. In molte applicazioni di brasatura a induzione convenzionali, le correnti indotte riscaldano principalmente i materiali di base attorno al giunto. Il calore viene quindi trasferito al metallo d'apporto attraverso la conduzione. L'effettivo comportamento di riscaldamento dipende dalle proprietà elettriche e termiche dei materiali e dalla disposizione del metallo d'apporto.
In che modo il gioco del giunto influisce sulla progettazione della bobina per brasatura a induzione?
Il gioco del giunto determina lo spazio disponibile affinché il metallo d'apporto fuso entri e riempia l'interfaccia di giunzione attraverso l'azione capillare. La batteria deve fornire condizioni di riscaldamento adeguate per il riempitivo selezionato e il design del giunto. È necessario considerare anche il gioco alla temperatura di brasatura poiché la dilatazione termica può modificare le dimensioni dell'assieme.
È possibile riscaldare più giunti di brasatura contemporaneamente?
Sì, in alcune applicazioni. È possibile sviluppare una bobina specializzata per riscaldare più punti di giunzione durante un ciclo. Tuttavia, ogni giunto deve ricevere condizioni di riscaldamento adeguate. Differenze nella geometria, spessore del materiale, e l'accoppiamento elettromagnetico devono essere considerati e convalidati.
Qual è la differenza tra il design generale della bobina di induzione e il design della bobina per brasatura a induzione?
Il design generale della bobina di induzione spiega i principi di base della geometria della bobina, caratteristiche elettriche, accoppiamento, e raffreddamento. La progettazione della bobina per brasatura a induzione applica questi principi a un'applicazione di giunzione. Pone ulteriore enfasi sulla geometria del giunto, filler metal placement, gioco articolare, distribuzione del riscaldamento, e posizionamento del pezzo.
Conclusione
La progettazione della bobina per brasatura a induzione dovrebbe iniziare con la geometria del giunto e i requisiti dell'assieme finito.
Giunti a giro, connessioni a presa, Giunti a T, giunti angolari, e i giunti di testa creano diverse condizioni di riscaldamento e accesso. Queste differenze influenzano la posizione della bobina, diametro, durata del riscaldamento attivo, disposizione dei turni, e la scelta tra l'accerchiamento, aprire, e configurazioni divise.
La progettazione deve considerare anche il gioco dei giunti, filler metal placement, dalle proprietà del materiale, e dilatazione termica.
Per applicazioni di produzione, carico, attrezzatura di fissaggio, compatibilità elettrica, e la ripetibilità del processo sono altrettanto importanti.
Una bobina per brasatura a induzione adatta quindi non è semplicemente una bobina che si adatta attorno a un pezzo da lavorare. È un induttore specifico per l'applicazione sviluppato per adattarsi alla struttura del giunto, esigenze di riscaldamento, e il processo produttivo previsto.
Alla ricerca di una bobina per brasatura a induzione per un pezzo specifico?
Condividi i disegni o i campioni dei tuoi pezzi, specifiche dei materiali, dimensioni dei giunti, informazioni sul metallo d'apporto, e i requisiti di produzione. Questi dettagli forniscono il punto di partenza per valutare una configurazione personalizzata della bobina e una soluzione di brasatura a induzione idonea.


