
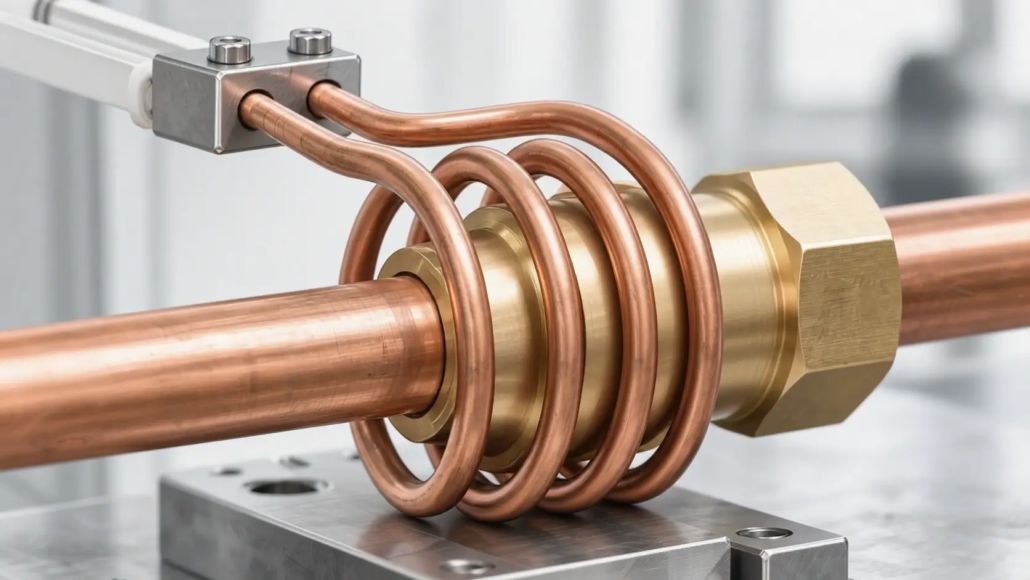
Projeto de bobina de brasagem por indução: Como combinar a geometria da bobina com o tipo de junta e os requisitos de produção
Como a geometria conjunta, Colocação de metal de enchimento, e design de bobina de brasagem por indução de forma de acesso à produção
Projeto de bobina de brasagem por indução não é simplesmente uma questão de escolher um formato de bobina que se ajuste à peça de trabalho. A bobina deve ser posicionada e configurada de acordo com a geometria da junta, localização do metal de adição, propriedades do material, e requisitos de aquecimento.
Uma bobina projetada para uma junta de tubo a encaixe pode não ser adequada para uma junta em T de tubo a placa. Os dois aplicativos diferem em suas interfaces de união, espessuras dos componentes, acesso de aquecimento, e requisitos de posicionamento da peça.
Essas diferenças afetam vários aspectos do projeto da bobina, incluindo diâmetro da bobina, comprimento de aquecimento ativo, espaçamento entre curvas, folga entre a bobina e a peça, e se um cerco, abrir, ou configuração dividida é mais apropriada.
Os requisitos de produção introduzem outra consideração. A bobina deve funcionar com o método de carregamento real, arranjo de fixação, e sequência de processamento.
Este guia explica como combinar brasagem por indução geometria da bobina para diferentes configurações de junta e como avaliar o projeto para aplicações práticas de produção.
2. Fatores-chave no projeto personalizado de bobina de brasagem por indução
3. Folga da junta e colocação do metal de adição no projeto da bobina
4. Adaptando o projeto da bobina aos requisitos de produção
5. Teste de bobina e validação de processo
6. Quais informações são necessárias para uma bobina de brasagem por indução personalizada?
1. Como a geometria da junta determina o projeto da bobina de brasagem por indução
Antes de selecionar uma configuração de bobina de indução, é importante compreender a geometria da junta soldada.
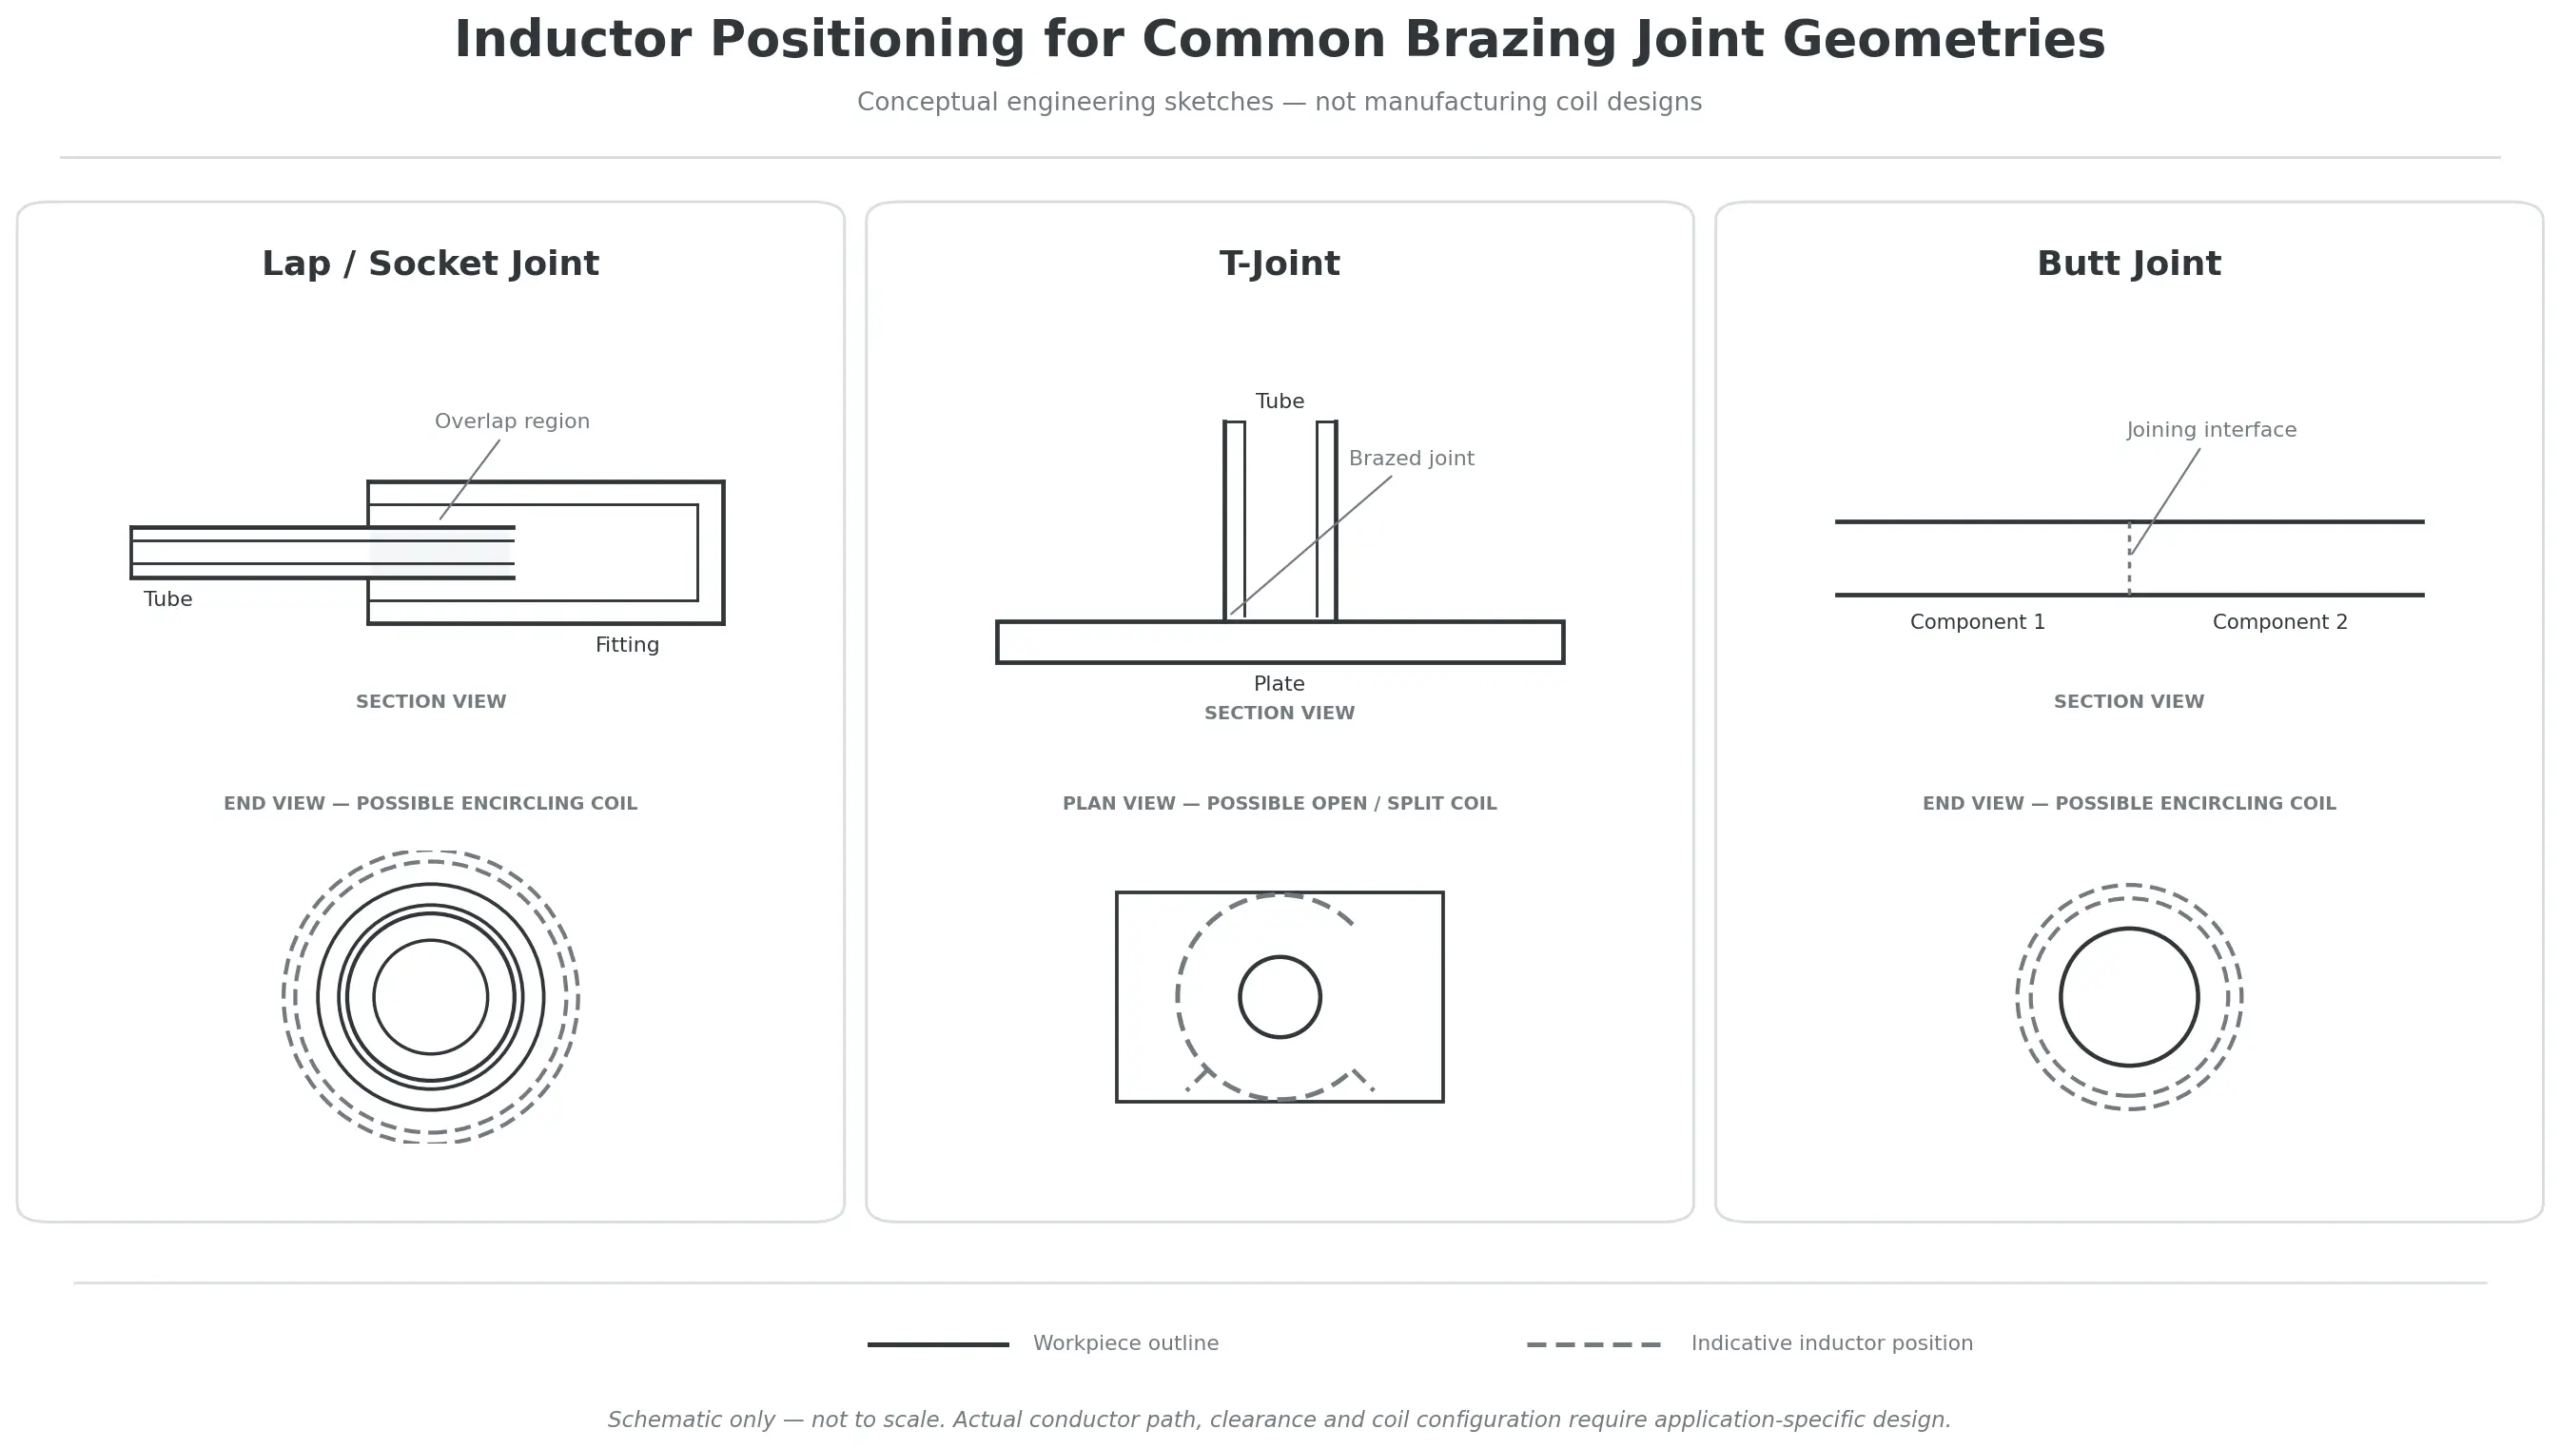
Para fins de projeto de bobina, configurações comuns de juntas podem ser agrupadas em três categorias principais:
•Juntas sobrepostas e sobrepostas, incluindo juntas de encaixe de tubo e conexão e conexões de manga.
•Juntas em T e juntas de canto, onde os componentes se encontram em um ângulo.
•Articulações de bunda, onde os componentes se encontram em suas extremidades.
Essas configurações não são intercambiáveis. Cada um cria uma área de união diferente e pode exigir uma abordagem diferente para posicionamento e aquecimento da bobina.
1.1 Projeto de bobina para juntas sobrepostas e sobrepostas
As juntas sobrepostas são amplamente utilizadas na brasagem por indução. Um componente se sobrepõe a outro, criando uma interface onde o metal de adição de brasagem pode fluir e formar a conexão.
As juntas de encaixe do tubo ao encaixe e as conexões de manga são exemplos comuns.
Juntas de tubo para encaixe
Em uma junta de soquete, um tubo é inserido em uma conexão ou soquete. A seção sobreposta forma a interface de brasagem.
Uma bobina envolvente é uma configuração possível porque pode envolver a área de união cilíndrica.
O projeto deve considerar:
•O diâmetro externo da conexão
•A profundidade de inserção do tubo
•O comprimento da seção sobreposta
•A espessura da parede de ambos os componentes
•A localização do metal de adição de brasagem
•A folga disponível ao redor da montagem
A região de aquecimento ativa da bobina deve ser posicionada em relação à interface de união real.
Por exemplo, quando um tubo de cobre relativamente fino é conectado a uma conexão de latão mais espessa, os dois componentes podem aquecer em taxas diferentes. Suas diferentes massas térmicas, propriedades elétricas, e as características de condução de calor podem influenciar a distribuição de temperatura.
The coil position and heating cycle should therefore be evaluated together to achieve suitable conditions at the joining interface.
Sleeve and overlap connections
A sleeve joint typically connects two tube ends through an external sleeve that overlaps both components.
Although this is also an overlap joint, its geometry may create different heating requirements from a simple tube-to-fitting connection.
Considerações importantes incluem:
•The total sleeve length
•The position of both tube ends
•The location of the internal joining interfaces
•The distance between the joining areas
•The thickness and material of the sleeve and tubes
•Whether the assembly can be inserted into a closed coil
For a relatively short sleeve, one coil position may be sufficient to heat the required joining region.
Para mangas mais longas ou montagens com múltiplas interfaces de união, o comprimento ativo da bobina e a sequência de aquecimento podem precisar ser avaliados.
Uma bobina mais longa não fornece automaticamente melhor aquecimento. A distribuição de temperatura resultante deve ser verificada para a montagem real.
1.2 Projeto de bobina para juntas em T e juntas de canto
As juntas em T e as juntas de canto têm uma geometria diferente das juntas sobrepostas cilíndricas.
Uma junta em T típica entre tubo e placa consiste em um tubo posicionado contra uma placa, com a interface de união localizada ao redor da conexão tubo-placa.
Estas aplicações podem ser mais difíceis porque a peça de trabalho não é simétrica em torno da junta.
O design pode precisar levar em conta:
•Diferentes espessuras de componentes
•Massa térmica desigual
•Diferentes propriedades de materiais
•Acesso restrito à bobina
•Componentes próximos que não devem receber calor excessivo
•A direção a partir da qual a peça de trabalho entra na posição de aquecimento
Por que o posicionamento da bobina se torna mais desafiador
Quando um tubo é unido a uma placa mais espessa, os dois componentes podem não atingir as condições de brasagem exigidas na mesma proporção.
A bobina deve, portanto, ser posicionada de acordo com a área de aquecimento pretendida, em vez de simplesmente centrada em torno da junta visível.
Um arranjo adequado precisa considerar a resposta térmica de ambos os componentes e o calor transferido para as áreas circundantes..
Configurações de bobina aberta e dividida
Para algumas aplicações de junta em T, uma bobina fechada convencional pode ser difícil de instalar ao redor do conjunto.
Um indutor aberto ou dividido pode fornecer acesso para carregamento da peça e também permitir que a bobina acomode geometrias de montagem mais complexas.
No entanto, uma bobina dividida não é automaticamente a melhor solução para cada junta em T.
Seu projeto ainda deve fornecer acoplamento eletromagnético adequado e cobertura de aquecimento em torno da região de união pretendida.
A 2023 estudo de pesquisa, Parâmetros principais e projeto ideal de uma bobina de indução dividida para brasagem de tubos em formato de T, investigou uma bobina dividida para brasagem de múltiplas conexões de tubos de alumínio em forma de T em um trocador de calor.
Os pesquisadores avaliaram os parâmetros da bobina e seus efeitos no campo eletromagnético e na distribuição de temperatura. O arranjo otimizado foi usado para soldar três juntas em forma de T simultaneamente.
Este estudo demonstra como a geometria da junta, configuração da bobina, e os requisitos de produção podem ser considerados em conjunto ao desenvolver uma solução especializada de brasagem por indução.
As dimensões e parâmetros operacionais relatados pertencem a essa aplicação de pesquisa específica e não devem ser tratados como valores de projeto de bobina universal.
1.3 Projeto de bobina para juntas de topo
Em uma junta de bunda, dois componentes se encontram em suas extremidades, em vez de formar uma seção estendida sobreposta.
Para brasagem por indução, o projeto da junta deve fornecer condições apropriadas para a colocação do metal de adição e fluxo entre as superfícies de contato.
A bobina é geralmente posicionada em relação à interface de união de modo que ambos os componentes recebam aquecimento adequado.
Considerações importantes de design incluem:
•O alinhamento dos dois componentes
•A liberação conjunta
•A localização do metal de adição
•O material e a espessura de cada componente
•O espaço acessível ao redor da junta
•O acessório necessário para manter o alinhamento durante o aquecimento
Um desafio é garantir que os dois componentes correspondentes atinjam condições de brasagem adequadas ao mesmo tempo.
Isto pode ser particularmente importante ao unir materiais ou componentes diferentes com espessuras significativamente diferentes..
Se um lado da junta ficar muito mais quente que o outro, o fluxo e umedecimento do metal de adição podem ser afetados.
A geometria e a posição da bobina devem, portanto, ser avaliadas juntamente com a combinação de materiais e a configuração da junta..
2. Fatores-chave no projeto personalizado de bobina de brasagem por indução
Uma vez que a configuração conjunta é compreendida, o próximo passo é determinar como a bobina deve ser posicionada e moldada.
Diversas variáveis de projeto influenciam o padrão de aquecimento resultante. Eles não devem ser considerados de forma independente porque a alteração de um parâmetro pode afetar o comportamento eletromagnético e térmico de todo o sistema..
2.1 Posição da bobina, Diâmetro, e comprimento de aquecimento ativo
Posição da bobina
A bobina deve ser posicionada em relação à interface de brasagem real.
Para uma junta de encaixe cilíndrica, isso pode envolver a localização da bobina ao redor da seção de encaixe e sobreposição.
Para uma junta em T, a bobina pode precisar se aproximar da conexão de uma direção diferente para acomodar o arranjo do tubo e da placa.
O objetivo é fornecer aquecimento adequado à região de união sem concentrar calor desnecessariamente nas áreas circundantes..
Diâmetro da bobina
Para uma bobina envolvente, o diâmetro interno determina o espaço disponível entre a bobina e a peça de trabalho.
O diâmetro deve acomodar as dimensões da peça de trabalho e a folga necessária entre a bobina e a peça de trabalho.
Uma lacuna excessivamente grande pode reduzir o acoplamento eletromagnético, enquanto a folga insuficiente pode criar interferência mecânica ou impedir um carregamento confiável.
O diâmetro apropriado depende da geometria da peça, condições de operação, e tolerâncias de produção.
Comprimento de aquecimento ativo
O comprimento de aquecimento ativo refere-se à porção da bobina que contribui para aquecer a região pretendida.
Para uma junta de encaixe curta, a região ativa pode ser relativamente localizada.
Para uma conexão de manga mais longa, uma região de aquecimento mais longa ou uma sequência de aquecimento diferente pode ser necessária.
A bobina deve ser projetada em torno da cobertura de aquecimento necessária, em vez de simplesmente corresponder ao comprimento total da peça de trabalho.
2.2 Número de voltas e espaçamento entre curvas
The number of turns and the spacing between turns influence the electrical characteristics of the inductor and the distribution of the electromagnetic field.
These factors need to be considered in relation to:
•The workpiece dimensions
•The intended heating region
•The material properties
•The operating frequency
•The available power supply
•The required heating cycle
A multi-turn coil may be suitable for applications requiring heating over a longer region.
A single-turn or specially shaped coil may be more appropriate for localized heating.
No entanto, increasing the number of turns does not automatically improve heating performance.
Turn count, dimensões da bobina, electrical impedance, e power supply compatibility must be evaluated together.
Turn spacing also matters.
For cylindrical workpieces, o espaçamento entre voltas adjacentes pode influenciar o padrão de aquecimento ao longo do eixo do componente.
Para juntas complexas, o espaçamento pode precisar ser ajustado para levar em conta a posição da interface de união e recursos próximos.
O arranjo apropriado deve ser determinado através de avaliação de engenharia e testes de aplicação.
2.3 Abrir, Dividir, e configurações de bobina envolvente
A configuração física da bobina determina como ela pode ser posicionada ao redor da peça e com que facilidade o conjunto pode ser carregado e removido.
Bobinas envolventes
Uma bobina envolvente envolve a peça de trabalho e é comumente considerada para componentes cilíndricos e áreas de união circunferenciais.
As aplicações potenciais incluem:
•Juntas de tubo para encaixe
•Conexões de manga
•Outros conjuntos de brasagem cilíndrica
Sua adequação depende das dimensões da peça, cobertura de aquecimento necessária, e arranjo de carregamento.
Bobinas abertas
Uma bobina aberta fornece acesso à peça de trabalho por um lado aberto.
Isto pode ser útil quando o conjunto não consegue passar convenientemente através de uma bobina fechada ou quando os componentes adjacentes restringem a instalação.
A abertura deve ser considerada durante o projeto eletromagnético e térmico porque pode influenciar o padrão de aquecimento resultante.
Bobinas divididas
Uma bobina dividida é projetada em seções separadas ou com uma abertura que permite acomodar a peça de trabalho ou arranjo de produção.
Configurações divididas podem ser consideradas para:
•Geometrias complexas de peças
•Acesso de carregamento restrito
•Montagens com vários locais de união
•Aplicações que envolvem movimento ou posicionamento automatizado
Uma bobina dividida pode fornecer acesso útil, mas seu desempenho eletromagnético deve ser avaliado para o arranjo específico.
A seleção entre cercar, abrir, e configurações divididas devem ser baseadas na geometria da junta, requisitos de aquecimento, e acesso à produção.
3. Folga da junta e colocação do metal de adição no projeto da bobina
O projeto da bobina não pode ser separado da preparação da junta.
Mesmo quando a bobina fornece aquecimento adequado, uma folga incorreta da junta ou colocação inadequada do metal de adição pode impedir uma brasagem satisfatória.
3.1 Por que a liberação conjunta é importante
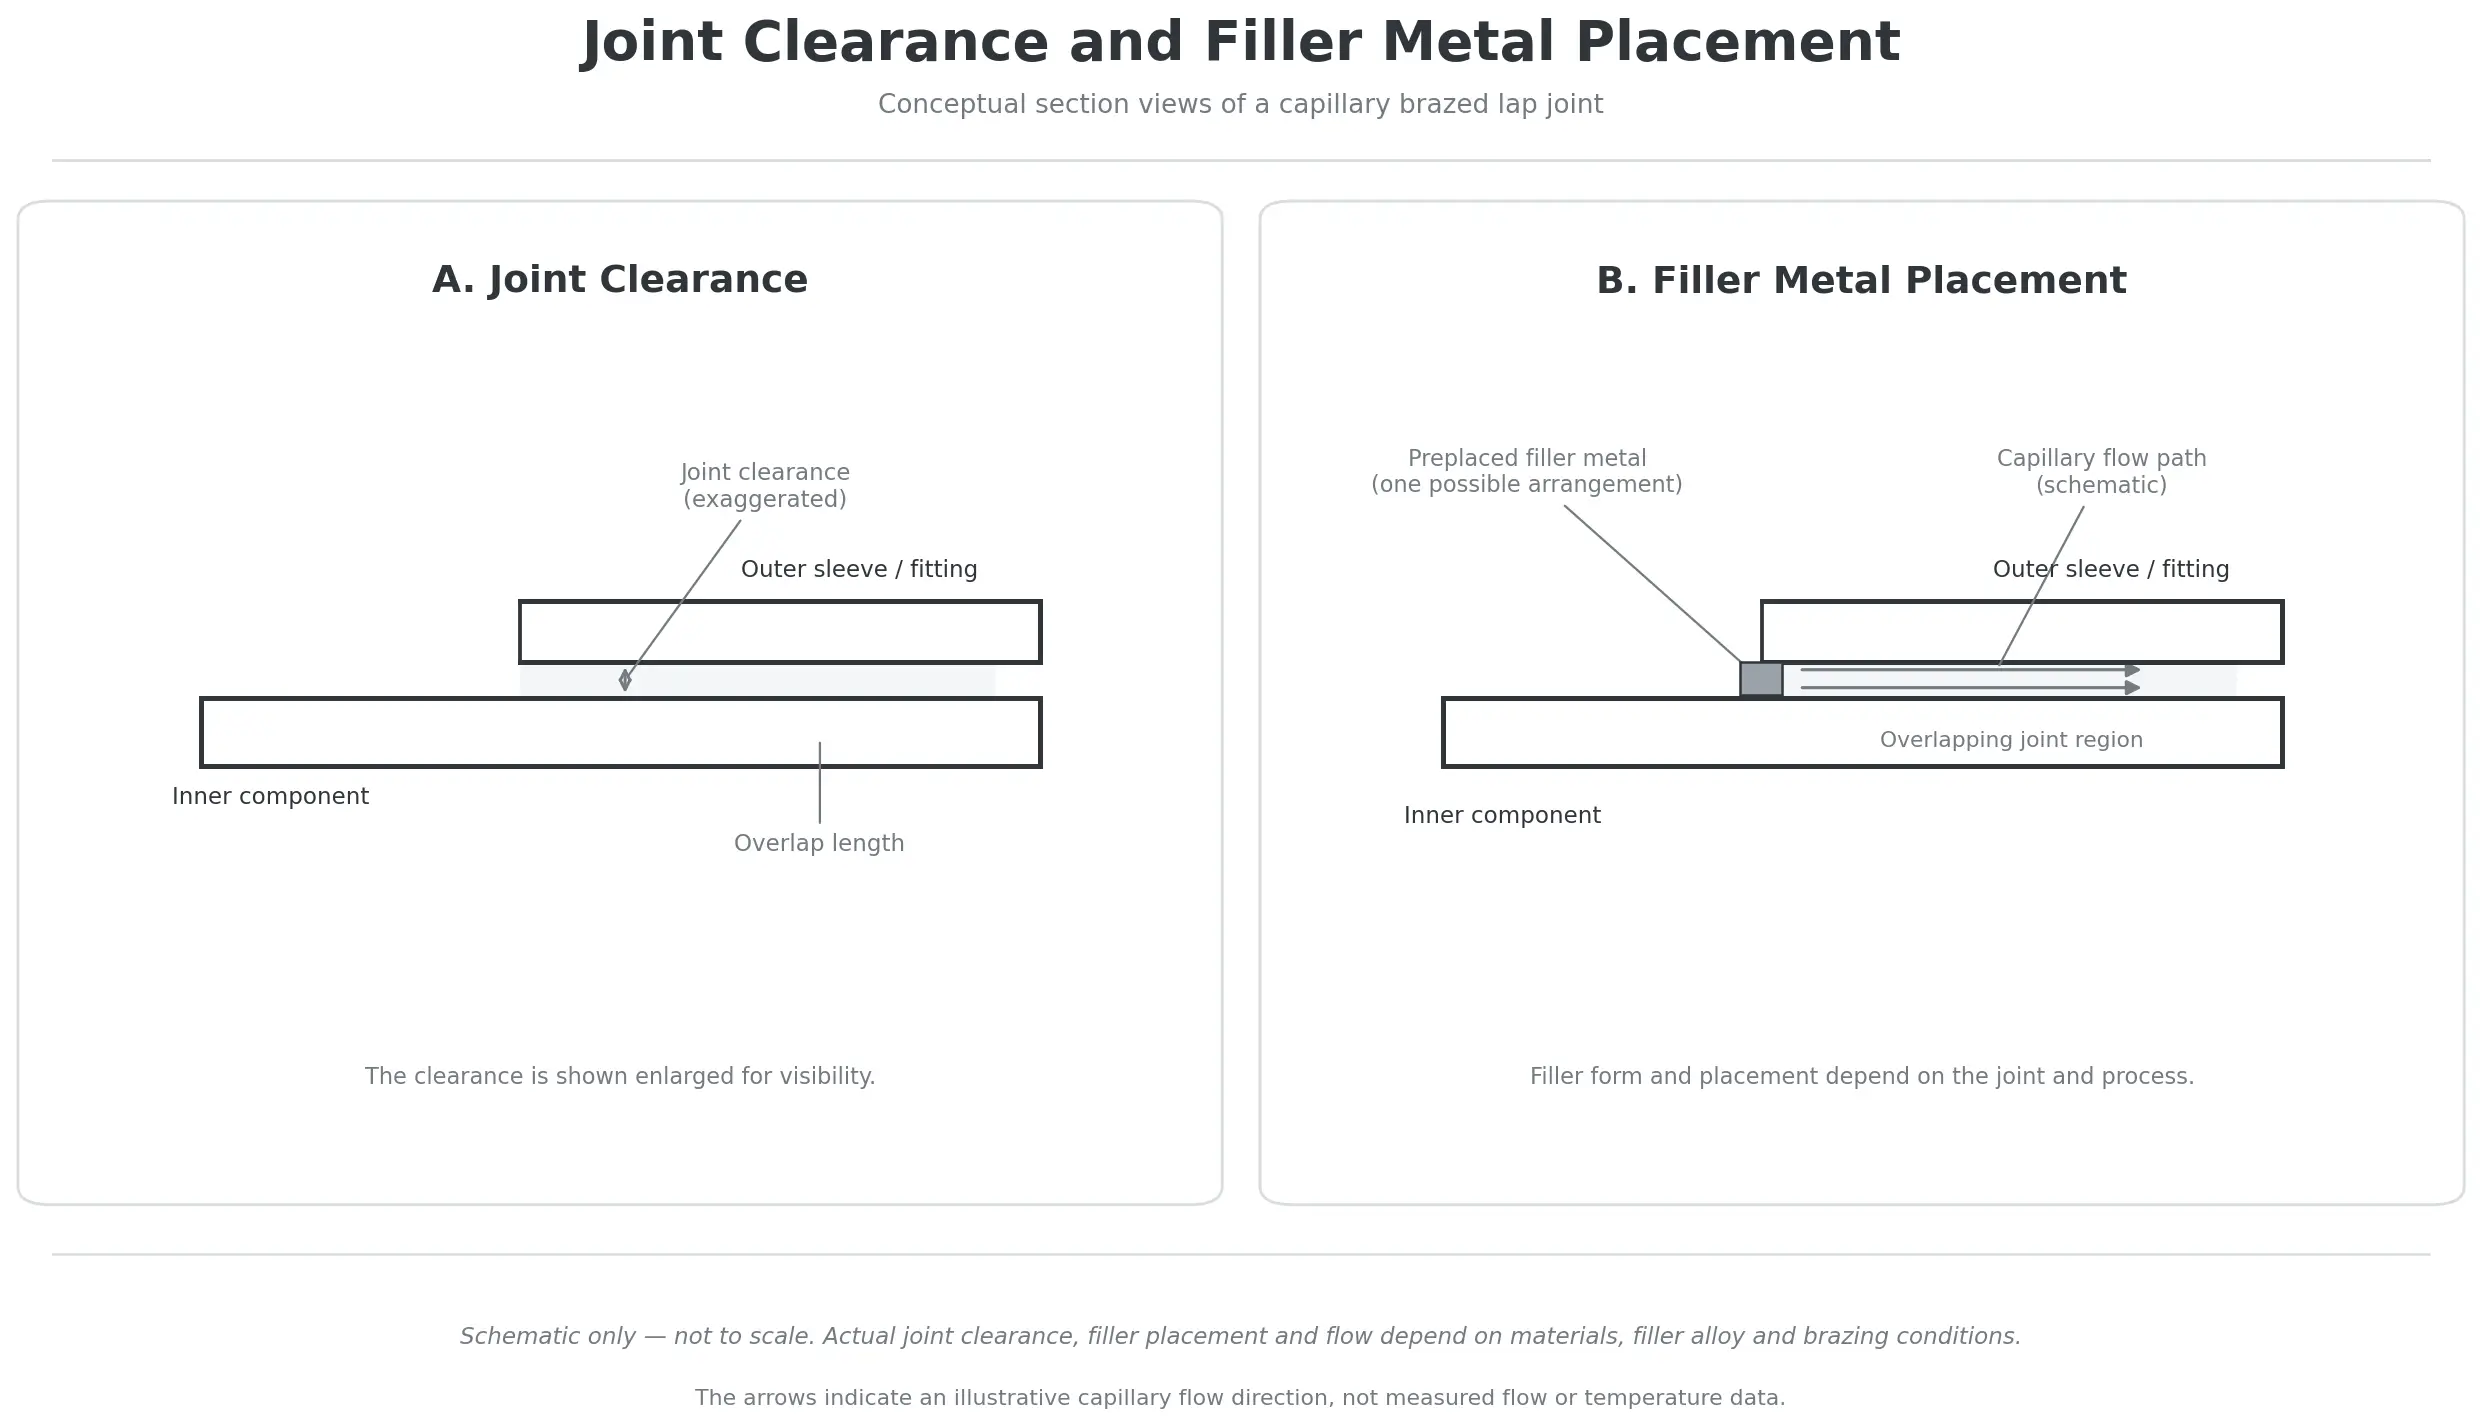
A folga da junta é o espaço entre as superfícies de contato dos componentes que estão sendo unidos.
Em muitas aplicações de brasagem, o metal de adição fundido entra neste espaço através de ação capilar.
A folga apropriada depende:
•Os materiais básicos
•O metal de adição selecionado
•O processo de brasagem
•A geometria conjunta
•As condições de temperatura durante a brasagem
Se a folga for inadequada, o metal de adição pode não fluir ou preencher corretamente a região de união pretendida.
É importante compreender que a folga à temperatura de brasagem pode diferir da folga medida à temperatura ambiente.
Diferentes materiais se expandem em diferentes quantidades durante o aquecimento.
Por exemplo, ao unir um tubo de cobre a uma conexão de aço, os dois componentes podem sofrer expansão térmica diferente. A folga resultante da junta pode mudar durante o ciclo de aquecimento.
O projeto da bobina deve, portanto, ser considerado em conjunto com as dimensões reais da junta e a combinação de materiais.
Uma bobina de indução não pode compensar uma junta projetada incorretamente ou mal preparada.
Para obter mais informações sobre a relação entre folga conjunta, molhar, e metais de adição para brasagem, veja nosso artigo relacionado em Soldagem por indução vs.. Brasagem por Indução.
3.2 Como a colocação do metal de adição influencia a posição da bobina
O metal de adição para brasagem pode ser fornecido em diferentes formas, incluindo:
•Preformed filler metal rings
•Brazing wire
•Brazing paste
•Other application-specific preforms
Its location affects where the heating process needs to establish suitable conditions.
Por exemplo, a filler metal ring positioned near the opening of a socket joint may require a different heating arrangement from filler metal placed directly at an internal joining interface.
The coil should be designed to heat the mating components appropriately so that the filler metal can melt, wet the surfaces, and flow into the joint.
In many induction brazing arrangements, the workpieces are heated by induced currents and the filler metal receives heat through conduction from the surrounding components.
The exact heating behavior depends on the materials, filler metal properties, dimensões, and position.
The important design principle is to consider the coil, metal de enchimento, and joint as one system.
The coil should not be designed without knowing where the filler metal will be placed and how it is expected to enter the joint.
3.3 Heating Distribution Around the Brazing Interface
The objective of induction brazing is not simply to produce the highest possible temperature at one location.
The mating surfaces must reach suitable brazing conditions so that the filler metal can wet and fill the intended joint.
Dependendo da aplicação, the desired temperature distribution may need to be relatively uniform around the joint.
Em outras aplicações, a carefully controlled temperature difference may be considered to influence filler metal flow.
The appropriate thermal profile depends on the joint design, materiais, metal de enchimento, and brazing procedure.
For dissimilar materials, esta avaliação torna-se particularmente importante porque suas propriedades eletromagnéticas e térmicas podem diferir.
Um projeto de bobina adequado deve, portanto, ser verificado sob condições reais de aplicação, em vez de ser julgado apenas pela sua aparência física..
4. Adaptando o projeto da bobina aos requisitos de produção
Uma bobina que funciona bem para uma amostra individual de laboratório pode não ser adequada para uma linha de produção.
O projeto também deve acomodar o manuseio da peça, arranjos de fixação, tempo de ciclo, e o nível necessário de consistência de processamento.
4.1 Carregamento e descarregamento de peças
A peça de trabalho deve ser posicionada corretamente em relação à bobina antes do início do aquecimento.
O método de carregamento influencia se um ambiente envolvente, abrir, ou configuração dividida é prática.
Por exemplo:
•Um conjunto de tubo simples pode ser inserido axialmente em uma bobina envolvente.
•Uma montagem grande pode exigir um arranjo aberto ou dividido.
•Um componente complexo pode precisar de um acessório especialmente projetado para atingir a posição de aquecimento.
A montagem soldada acabada também deve ser removível após o processamento.
A bobina deve, portanto, ser projetada tendo em mente tanto o carregamento inicial quanto a remoção pós-brasagem..
4.2 Posicionamento e Fixação
Um acessório ajuda a manter a posição relativa dos componentes durante a brasagem.
Isto é importante porque o movimento durante o aquecimento pode alterar a folga da junta e afetar a conexão final.
O equipamento deve considerar:
•Alinhamento de componentes
•Liberação conjunta
•Estabilidade da peça
•Expansão térmica
•Acesso para a bobina de indução
•Facilidade de carregamento e remoção
Para aplicações de produção, posicionamento consistente é particularmente importante.
Se a junta se mover em relação à bobina de um ciclo para outro, as condições de aquecimento resultantes também podem mudar.
A bobina e o acessório devem, portanto, ser desenvolvidos como partes compatíveis do mesmo arranjo de produção.
4.3 Processamento de junta única e de junta múltipla
Algumas peças de trabalho contêm apenas uma junta de brasagem, enquanto outros têm vários locais de adesão.
Para uma aplicação de junta única, a bobina pode ser projetada em torno de uma área de aquecimento definida.
Para montagens com múltiplas juntas, existem várias abordagens possíveis:
•Aquecendo uma junta de cada vez
•Movendo a bobina entre locais de união
•Usando múltiplas bobinas ou estações de processamento
•Projetando um arranjo de bobina especializado para aquecer várias juntas em um ciclo
O aquecimento simultâneo pode reduzir o tempo de processamento, mas introduz requisitos adicionais de design.
As condições de aquecimento devem ser adequadas em todos os locais de união pretendidos.
Diferenças na geometria da junta, espessura do material, e o acoplamento eletromagnético pode tornar isso desafiador.
Uma bobina multiarticular deve, portanto, ser avaliada para a montagem completa, em vez de ser projetada simplesmente pela extensão de uma bobina uniarticular..
A pesquisa de brasagem de tubos em forma de T mencionada anteriormente fornece um exemplo de como uma bobina dividida pode ser desenvolvida para processamento simultâneo de múltiplas juntas.
4.4 Compatibilidade da bobina com o sistema de aquecimento por indução
A bobina também deve ser eletricamente compatível com a fonte de alimentação do aquecimento por indução.
Sua geometria e características elétricas influenciam o carregar apresentado ao gerador.
Considerações importantes incluem:
•Potência de saída disponível
•Indutância da bobina
•Requisitos atuais
•Conexões elétricas
•Requisitos de resfriamento
Uma bobina que seja mecanicamente adequada para a peça de trabalho ainda pode exigir ajuste elétrico para operar corretamente com a fonte de alimentação selecionada.
Por esta razão, o projeto da bobina e a seleção do equipamento devem ser considerados em conjunto.
Para uma explicação mais ampla das configurações de bobinas e princípios básicos de design, veja nosso guia: Como Funcionam as Bobinas de Indução.
5. Teste de bobina e validação de processo
Uma configuração de bobina proposta deve ser avaliada sob condições representativas de brasagem antes de ser finalizada para produção.
O objetivo do teste é confirmar se a área de união pretendida recebe aquecimento adequado e se a junta acabada atende aos requisitos da aplicação..
Vários aspectos devem ser avaliados.
Comportamento de aquecimento
Verifique se a interface de união atinge as condições de brasagem exigidas dentro do ciclo de aquecimento pretendido.
As medições de temperatura devem ser selecionadas e posicionadas de acordo com a geometria da peça. Uma medição de superfície externa acessível pode não representar a temperatura dentro de uma junta oculta.
Fluxo de metal de adição
Observe whether the filler metal melts, wets the mating surfaces, and fills the intended joining area.
For capillary joints, external appearance alone may not confirm complete internal filling.
Surrounding component temperatures
Check whether nearby areas receive excessive heat.
This is particularly important for thin sections, dissimilar materials, and assemblies containing temperature-sensitive components.
Finished joint quality
Dependendo da aplicação, a inspeção pode incluir:
•Visual examination
•Cross-sectional examination
•Leak testing
•Mechanical testing
•Electrical testing
•Other application-specific quality checks
The appropriate inspection method depends on the function and acceptance requirements of the finished assembly.
Production repeatability
Uma vez estabelecido um processo adequado, representative production trials should confirm that the heating and joint quality remain consistent.
Posicionamento da peça, filler metal placement, alinhamento da bobina, e as condições de aquecimento devem ser controladas durante toda a produção.
Um único ciclo de brasagem bem-sucedido não é evidência suficiente de um processo de produção estável.
6. Quais informações são necessárias para uma bobina de brasagem por indução personalizada?
Antes de projetar uma bobina de brasagem por indução personalizada, é importante compreender a peça completa e os requisitos de produção.
As informações a seguir ajudam a estabelecer um ponto de partida adequado.
| Informações necessárias | Finalidade do projeto |
|---|---|
| Desenho da peça ou amostra física | Entenda a geometria real do componente |
| Especificações do material base | Avalie as propriedades dos materiais e o comportamento de aquecimento |
| Dimensões do componente | Determine o tamanho e o posicionamento da bobina |
| Espessura da parede | Avalie as diferenças na resposta térmica |
| Tipo e dimensões da junta | Identifique a interface de união e a região de aquecimento |
| Liberação conjunta | Entenda as condições de fluxo do metal de adição necessárias |
| Especificação do metal de adição | Estabeleça as condições de brasagem necessárias |
| Forma e posição do metal de adição | Determine como o enchimento entra na junta |
| Temperatura alvo de brasagem | Defina os requisitos térmicos do processo |
| Requisitos do ciclo de aquecimento | Estabeleça o tempo de processamento pretendido |
| Informações sobre fonte de alimentação de indução | Avalie a compatibilidade elétrica |
| Método de carga e descarga | Determinar a acessibilidade da bobina |
| Quantidade de produção e tempo de ciclo | Avalie o arranjo de produção |
| Requisitos de fixação e posicionamento | Estabeleça a repetibilidade da peça de trabalho |
| Requisitos de qualidade conjuntos | Defina a inspeção e validação necessárias |
Um desenho bidimensional, modelo tridimensional, ou amostra física da peça pode ajudar a esclarecer a geometria.
Fotografias da montagem real e da posição de brasagem pretendida também são úteis.
Para aplicações mais complexas, testes preliminares podem ser necessários para avaliar a configuração da bobina e o comportamento de aquecimento.
O projeto final deve ser baseado na peça real e não em um formato genérico de bobina.
Perguntas frequentes sobre projeto de bobina de brasagem por indução
Clique em uma pergunta para expandir a resposta.
Qual a melhor bobina para brasagem por indução?
Não existe uma configuração de bobina melhor para cada aplicação. As bobinas envolventes podem ser adequadas para juntas cilíndricas de encaixe e manga, enquanto configurações abertas ou divididas podem ser consideradas para geometrias complexas ou acesso de carga restrito. A seleção depende da geometria da junta, propriedades do material, requisitos de aquecimento, e condições de produção.
Uma bobina de brasagem por indução pode ser usada para diferentes tamanhos de juntas??
Pode ser possível quando as dimensões da peça e os requisitos de aquecimento forem suficientemente compatíveis. No entanto, mudanças no diâmetro, espessura de parede, comprimento da junta, ou a folga da bobina pode influenciar o comportamento de aquecimento. Diferentes tamanhos de peças podem exigir bobinas intercambiáveis ou arranjos específicos da aplicação.
Por que uma bobina de indução dividida é usada para brasagem?
Uma bobina dividida pode fornecer acesso a peças de trabalho que não podem ser facilmente inseridas em uma bobina fechada convencional. Também pode ser útil para montagens especializadas contendo vários locais de união. No entanto, seu desempenho eletromagnético e distribuição de aquecimento devem ser avaliados para a aplicação específica.
A bobina precisa aquecer o metal de adição de brasagem diretamente?
Não necessariamente. Em muitas aplicações convencionais de brasagem por indução, correntes induzidas aquecem principalmente os materiais de base ao redor da junta. O calor é então transferido para o metal de adição por condução. O comportamento real de aquecimento depende das propriedades elétricas e térmicas dos materiais e da disposição do metal de adição.
Como a folga da junta afeta o projeto da bobina de brasagem por indução?
A folga da junta determina o espaço disponível para o metal de adição fundido entrar e preencher a interface de união através da ação capilar. A serpentina deve fornecer condições de aquecimento adequadas para o enchimento selecionado e o projeto da junta. A folga na temperatura de brasagem também deve ser considerada porque a expansão térmica pode alterar as dimensões do conjunto.
Várias juntas de brasagem podem ser aquecidas simultaneamente?
Sim, em algumas aplicações. Uma bobina especializada pode ser desenvolvida para aquecer vários locais de união durante um ciclo. No entanto, cada junta deve receber condições de aquecimento adequadas. Diferenças na geometria, espessura do material, e o acoplamento eletromagnético precisam ser considerados e validados.
Qual é a diferença entre o projeto geral da bobina de indução e o projeto da bobina de brasagem por indução?
O projeto geral da bobina de indução explica os princípios básicos da geometria da bobina, características elétricas, acoplamento, e arrefecimento. O projeto da bobina de brasagem por indução aplica esses princípios a uma aplicação de união. Ele coloca ênfase adicional na geometria da junta, filler metal placement, folga conjunta, distribuição de aquecimento, e posicionamento da peça.
Conclusão
O projeto da bobina de brasagem por indução deve começar com a geometria da junta e os requisitos da montagem acabada.
Articulações sobrepostas, conexões de soquete, Juntas em T, juntas de canto, e juntas de topo criam diferentes condições de aquecimento e acesso. Essas diferenças influenciam a posição da bobina, diâmetro, comprimento de aquecimento ativo, arranjo de giro, e a escolha entre cercar, abrir, e configurações divididas.
O projeto também deve considerar a folga das juntas, filler metal placement, propriedades do material, e expansão térmica.
Para aplicações de produção, carregando, dispositivos de fixação, compatibilidade elétrica, e a repetibilidade do processo são igualmente importantes.
Uma bobina de brasagem por indução adequada, portanto, não é simplesmente uma bobina que se ajusta ao redor de uma peça de trabalho.. It is an application-specific inductor developed to match the joint structure, requisitos de aquecimento, and intended production process.
Looking for an induction brazing coil for a specific workpiece?
Share your workpiece drawings or samples, material specifications, joint dimensions, filler metal information, e os requisitos de produção. These details provide the starting point for evaluating a suitable custom coil configuration and induction brazing solution.


