
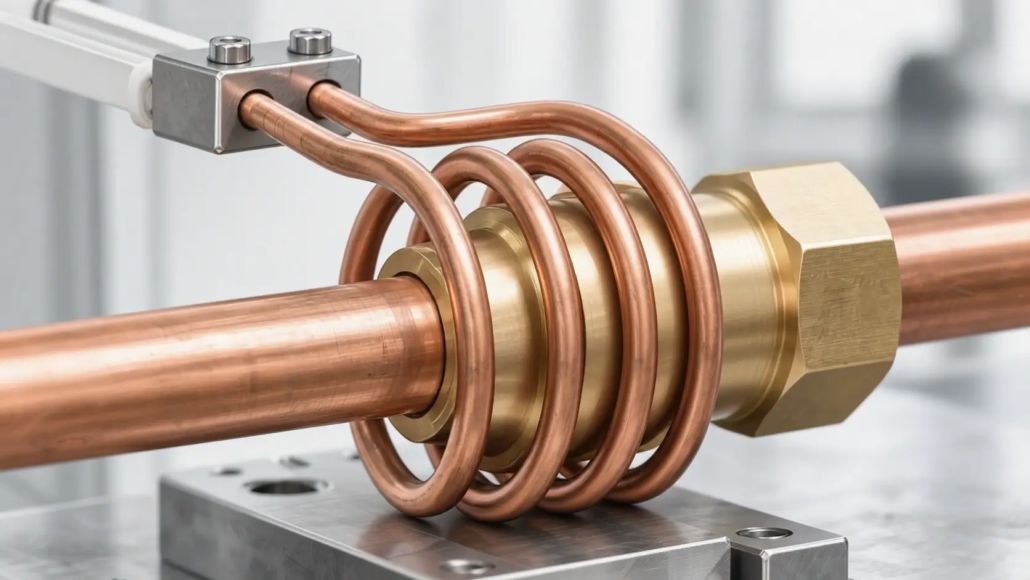
Конструкция катушки индукционной пайки: Как согласовать геометрию катушки с типом соединения и производственными требованиями
Как совместная геометрия, Размещение присадочного металла, и дизайн формы доступа к производству индукционной пайки
Конструкция катушки индукционной пайки это не просто вопрос выбора формы катушки, подходящей для заготовки.. Катушка должна быть расположена и настроена в соответствии с геометрией соединения., расположение присадочного металла, свойств материала, и требования к отоплению.
Катушка, предназначенная для раструбного соединения трубы с фитингом, может не подходить для Т-образного соединения трубы с пластиной.. Эти два приложения различаются интерфейсами соединения., толщина компонентов, доступ к отоплению, и требования к позиционированию заготовки.
Эти различия влияют на некоторые аспекты конструкции катушки., включая диаметр катушки, активная длина нагрева, расстояние между поворотами, зазор между катушкой и заготовкой, и есть ли окружение, открыть, или разделенная конфигурация является более подходящей.
Производственные требования требуют еще одного рассмотрения.. Катушка должна работать с фактическим методом загрузки., расположение приспособлений, и последовательность обработки.
В этом руководстве объясняется, как сопоставить Индукционная пайка геометрия катушки для различных конфигураций соединений и как оценить конструкцию для практического применения в производстве.
2. Ключевые факторы при проектировании катушек для индукционной пайки на заказ
3. Зазор в стыке и размещение присадочного металла в конструкции катушки
4. Адаптация конструкции катушки к производственным требованиям
5. Испытание катушек и проверка процесса
6. Какая информация необходима для изготовленной на заказ катушки для индукционной пайки?
1. Как геометрия соединения определяет конструкцию катушки индукционной пайки
Перед выбором конфигурации индукционной катушки, важно понимать геометрию паяного соединения.
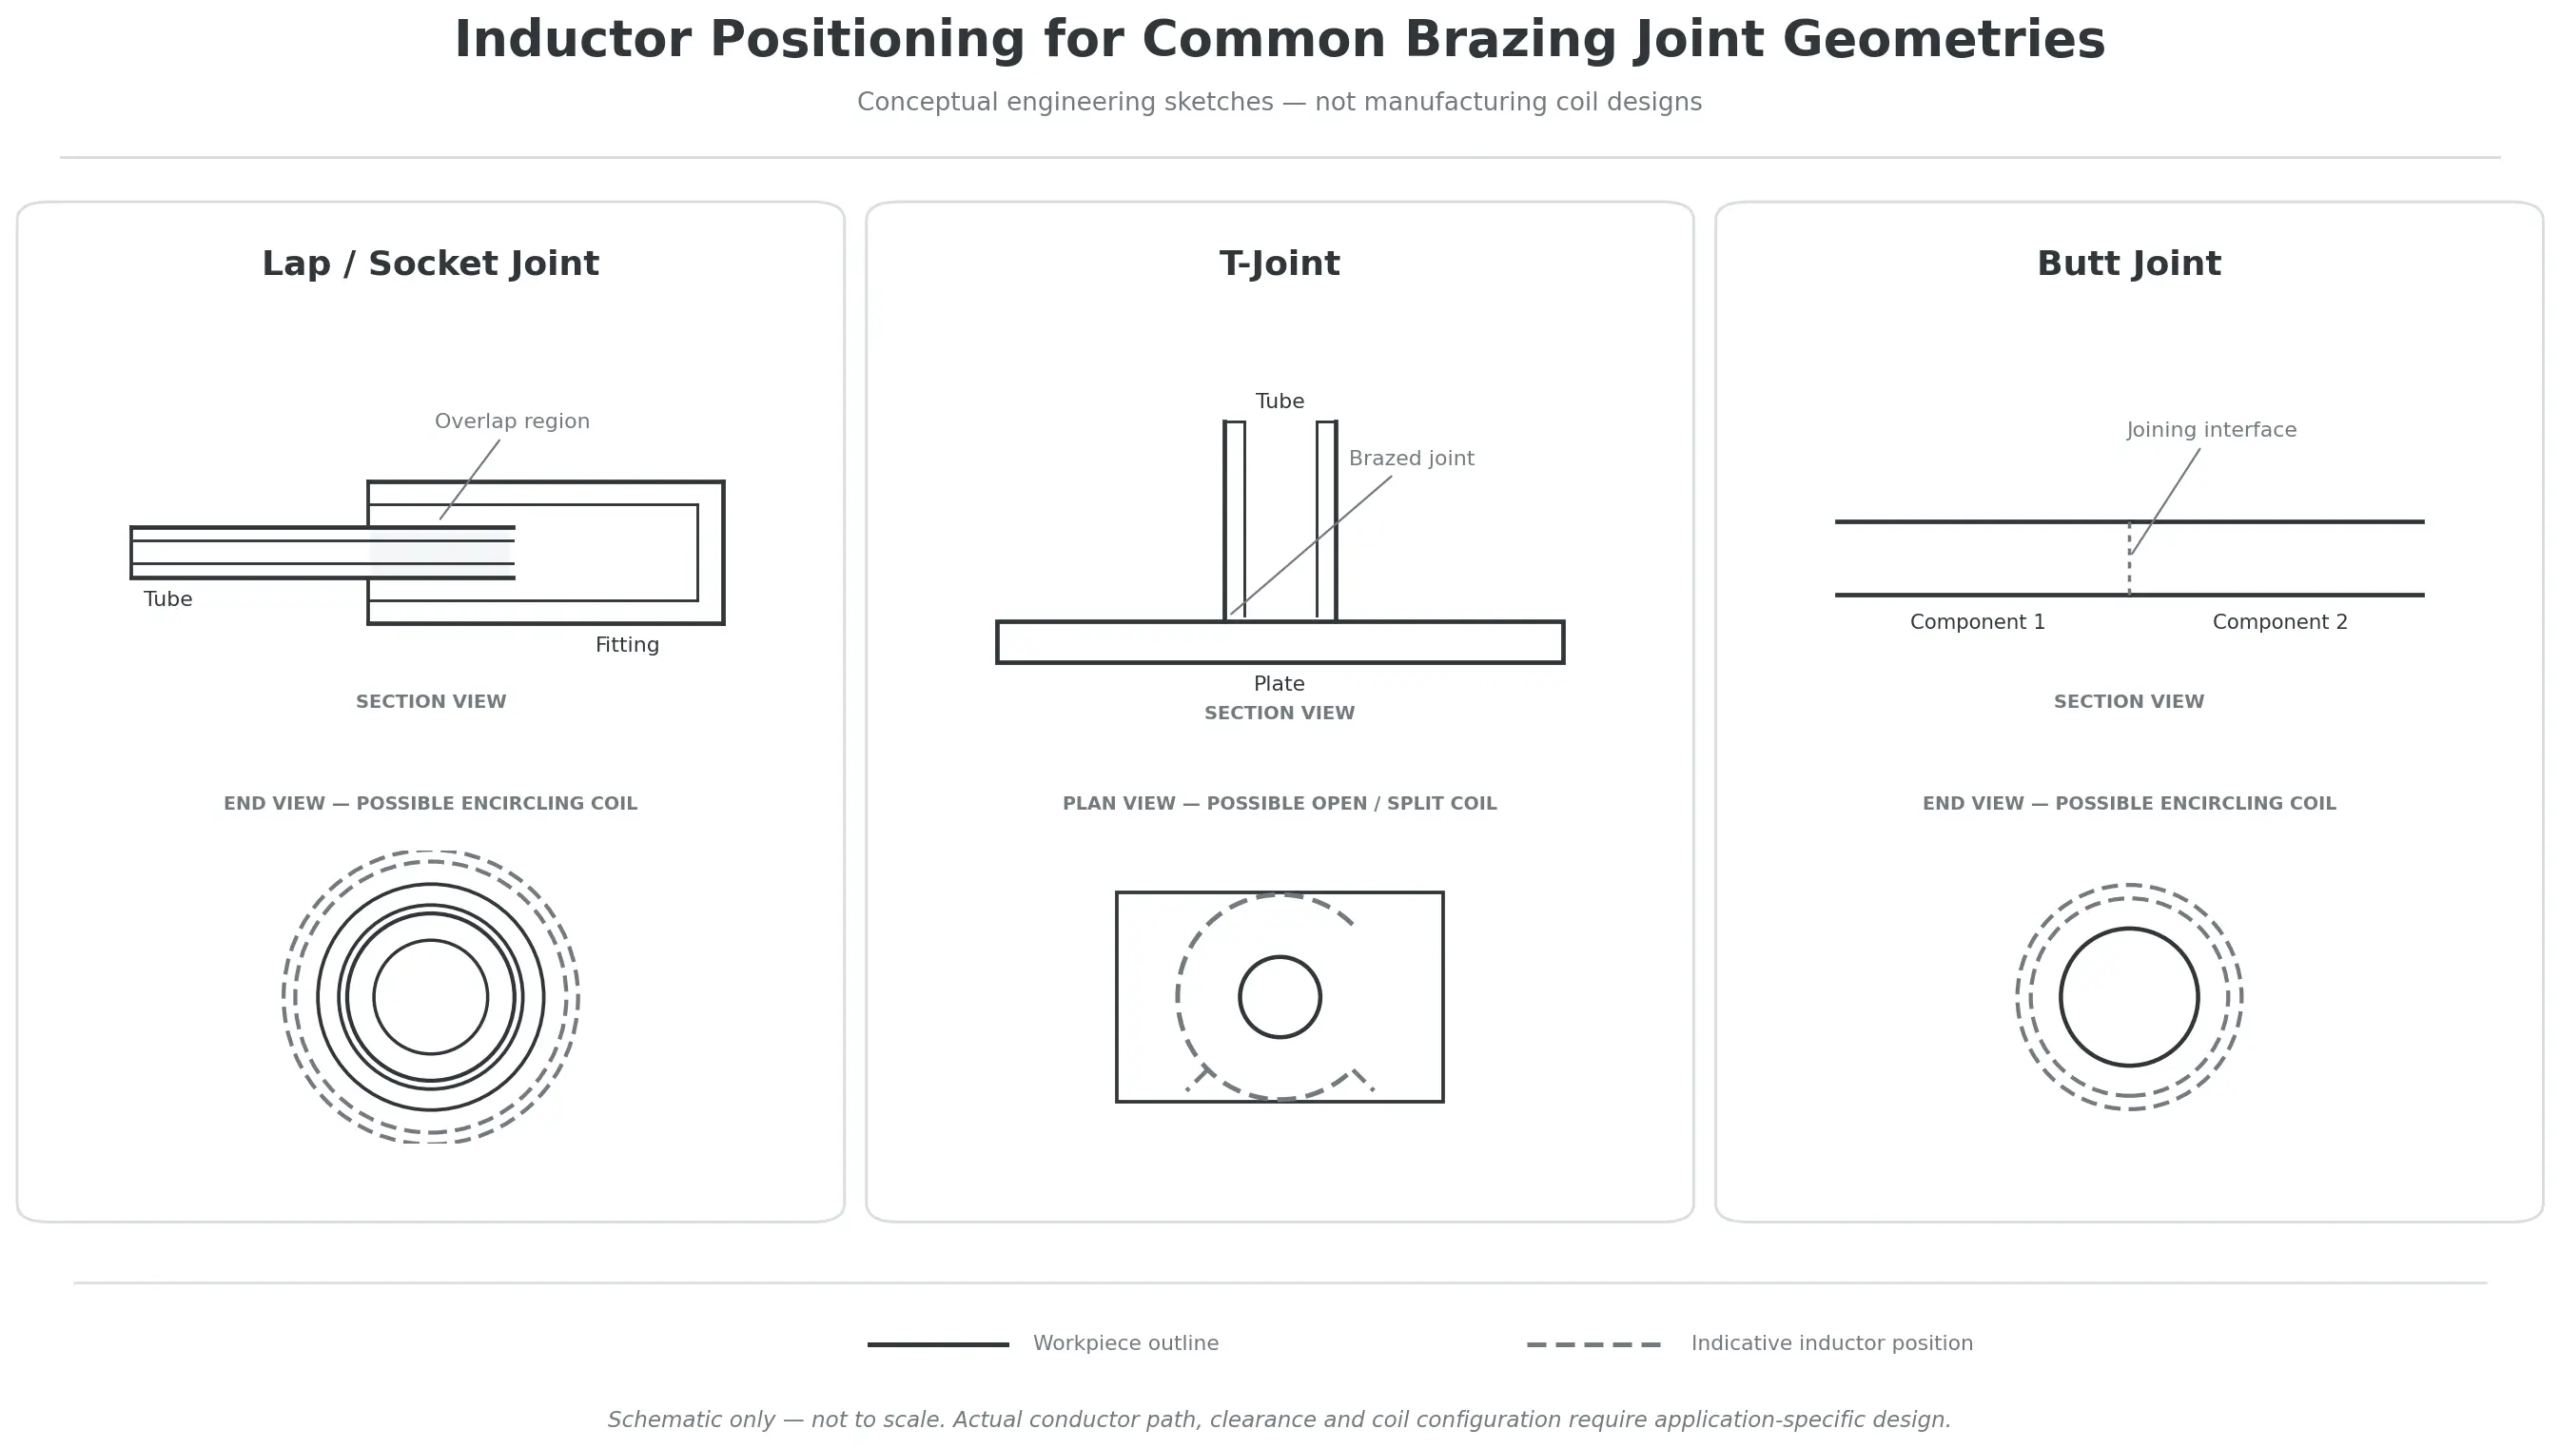
Для целей проектирования катушек, общие конфигурации соединений можно сгруппировать в три основные категории.:
•Соединения внахлестку и внахлест, включая раструбные соединения трубы с фитингом и муфтовые соединения.
•Т-образные и угловые соединения, где компоненты встречаются под углом.
•Стыковые соединения, где компоненты встречаются на своих концах.
Эти конфигурации не являются взаимозаменяемыми.. Каждый из них создает свою область соединения и может потребовать разного подхода к расположению и нагреву катушки..
1.1 Конструкция катушки для соединений внахлестку и внахлестку
Нахлесточные соединения широко используются при индукционной пайке.. Один компонент перекрывает другой, создание интерфейса, по которому припой может течь и образовывать соединение.
Распространенными примерами являются раструбные соединения трубы с фитингом и муфтовые соединения..
Муфтовые соединения трубы с фитингом
В раструбном соединении, одна трубка вставляется в штуцер или раструб. Перекрывающаяся секция образует интерфейс пайки..
Опоясывающая катушка является одной из возможных конфигураций, поскольку она может окружать цилиндрическую область соединения..
Дизайн должен учитывать:
•Внешний диаметр фитинга
•Глубина введения трубки
•Длина участка перекрытия
•Толщина стенок обоих компонентов
•Расположение припоя
•Доступный зазор вокруг узла
Активная область нагрева катушки должна быть расположена относительно фактической поверхности соединения..
Например, когда относительно тонкая медная трубка соединяется с более толстым латунным фитингом, два компонента могут нагреваться с разной скоростью. Их разные тепловые массы, электрические свойства, и характеристики теплопроводности могут влиять на распределение температуры.
Поэтому положение катушки и цикл нагрева следует оценивать вместе, чтобы обеспечить подходящие условия на границе соединения..
Муфтовые соединения и соединения внахлест
Муфтовое соединение обычно соединяет два конца трубы через внешнюю муфту, которая перекрывает оба компонента..
Хотя это тоже соединение внахлест., его геометрия может создавать требования к нагреву, отличные от простого соединения трубы с фитингом..
Важные соображения включают в себя:
•Общая длина рукава
•Положение обоих концов трубки
•Расположение внутренних соединительных интерфейсов
•Расстояние между местами соединения
•Толщина и материал гильзы и трубок
•Можно ли вставить сборку в закрытую катушку
Для относительно короткого рукава, одной позиции катушки может быть достаточно для нагрева необходимой области соединения.
Для более длинных гильз или сборок с несколькими местами соединения., возможно, потребуется оценить активную длину змеевика и последовательность нагрева..
Более длинная катушка не обеспечивает автоматически лучший нагрев.. Полученное распределение температуры необходимо проверить для фактической сборки..
1.2 Конструкция катушки для Т-образных и угловых соединений
Т-образные и угловые соединения имеют геометрию, отличную от цилиндрических соединений внахлестку..
Типичное Т-образное соединение трубы с пластиной состоит из трубы, прижатой к пластине., с соединительным интерфейсом, расположенным вокруг соединения трубы с пластиной.
Эти применения могут быть более сложными, поскольку заготовка не симметрична относительно соединения..
При проектировании может потребоваться учитывать:
•Различная толщина компонентов
•Неравная тепловая масса
•Различные свойства материала
•Ограниченный доступ к катушке
•Расположенные рядом компоненты, которые не должны подвергаться чрезмерному нагреву
•Направление, с которого заготовка входит в положение нагрева.
Почему позиционирование катушки становится более сложной задачей
Когда трубка соединяется с более толстой пластиной, два компонента могут не достигать требуемых условий пайки с одинаковой скоростью..
Поэтому змеевик должен быть расположен в соответствии с предполагаемой зоной нагрева, а не просто по центру видимого стыка..
Подходящая компоновка должна учитывать тепловую реакцию обоих компонентов и тепло, передаваемое в окружающие области..
Конфигурации с открытой и разделенной катушкой
Для некоторых применений Т-образных соединений, обычную закрытую катушку может быть сложно установить вокруг узла.
Открытый или разделенный индуктор может обеспечить доступ для загрузки заготовки, а также может позволить катушке приспособиться к более сложной геометрии сборки..
Однако, разделенная катушка не является автоматически лучшим решением для каждого Т-образного соединения..
Его конструкция должна по-прежнему обеспечивать подходящую электромагнитную связь и покрытие обогрева вокруг предполагаемой области соединения..
А 2023 исследование, Ключевые параметры и оптимальная конструкция разъемной индукционной катушки для пайки Т-образных труб, исследовали разделенную катушку для пайки нескольких Т-образных соединений алюминиевых труб в теплообменнике..
Исследователи оценили параметры катушки и их влияние на электромагнитное поле и распределение температуры.. Оптимизированная компоновка использовалась для одновременной пайки трех Т-образных соединений..
Это исследование демонстрирует, как геометрия суставов, конфигурацию катушки, и производственные требования могут учитываться вместе при разработке специализированного решения для индукционной пайки..
Заявленные размеры и рабочие параметры относятся к конкретному исследовательскому приложению и не должны рассматриваться как универсальные расчетные значения катушки..
1.3 Конструкция катушки для стыковых соединений
В стыковой сустав, два компонента встречаются на своих концах, а не образуют расширенную перекрывающуюся секцию.
Для индукционной пайки, конструкция соединения должна обеспечивать соответствующие условия для размещения присадочного металла и его течения между сопрягаемыми поверхностями..
Катушка обычно располагается относительно соединительной поверхности таким образом, чтобы оба компонента получали необходимый нагрев..
Важные конструктивные соображения включают в себя:
•Согласование двух компонентов
•Совместный зазор
•Расположение присадочного металла
•Материал и толщина каждого компонента
•Доступное пространство вокруг сустава
•Крепление, необходимое для поддержания выравнивания во время нагрева.
Одной из задач является обеспечение того, чтобы два сопрягаемых компонента одновременно достигли подходящих условий пайки..
Это может быть особенно важно при соединении разнородных материалов или компонентов существенно разной толщины..
Если одна сторона соединения становится намного горячее другой, это может повлиять на текучесть и смачивание присадочного металла.
Поэтому геометрию и положение катушки следует оценивать вместе с комбинацией материалов и конфигурацией соединения..
2. Ключевые факторы при проектировании катушек для индукционной пайки на заказ
Как только совместная конфигурация понята, Следующий шаг — определить, как следует расположить и сформировать катушку..
Несколько конструктивных переменных влияют на результирующую схему нагрева.. Их не следует рассматривать независимо, поскольку изменение одного параметра может повлиять на электромагнитное и тепловое поведение всей системы..
2.1 Положение катушки, Диаметр, и длина активного нагрева
Положение катушки
Катушка должна быть расположена относительно фактического места пайки..
Для цилиндрического раструбного соединения, это может включать размещение катушки вокруг фитинга и перекрывающейся секции..
Для Т-образного соединения, катушке может потребоваться подойти к соединению с другого направления, чтобы приспособиться к конструкции трубки и пластины..
Цель состоит в том, чтобы обеспечить необходимый нагрев области соединения без излишней концентрации тепла в прилегающих областях..
Диаметр катушки
Для опоясывающей катушки, внутренний диаметр определяет доступное пространство между катушкой и заготовкой.
Диаметр должен соответствовать размерам заготовки и требуемому зазору между катушкой и заготовкой..
Чрезмерно большой зазор может уменьшить электромагнитную связь., в то время как недостаточный зазор может создать механические помехи или помешать надежной загрузке.
Соответствующий диаметр зависит от геометрии заготовки., условия эксплуатации, и производственные допуски.
Активная длина нагрева
Активная длина нагрева относится к части катушки, которая способствует нагреву заданной области..
Для короткого раструбного соединения, активная область может быть относительно локализована.
Для более длинного соединения, может потребоваться более длинный участок нагрева или другая последовательность нагрева..
Змеевик должен быть спроектирован с учетом требуемого покрытия нагрева, а не просто соответствовать общей длине заготовки..
2.2 Количество поворотов и расстояние между поворотами
Количество витков и расстояние между витками влияют на электрические характеристики индуктора и распределение электромагнитного поля..
Эти факторы необходимо учитывать применительно к:
•Размеры заготовки
•Предполагаемый регион обогрева
•Свойства материала
•Рабочая частота
•Доступный источник питания
•Требуемый цикл нагрева
Многовитковая катушка может подойти для применений, требующих нагрева в более длинном регионе..
Одновитковая катушка или катушка специальной формы может быть более подходящей для локального нагрева..
Однако, увеличение количества витков не приводит к автоматическому улучшению эффективности нагрева..
Количество ходов, размеры катушки, электрический импеданс, и совместимость источника питания должны оцениваться вместе.
Расстояние между поворотами также имеет значение.
Для цилиндрических заготовок, расстояние между соседними витками может влиять на рисунок нагрева вдоль оси детали..
Для сложных суставов, расстояние может потребоваться отрегулировать с учетом положения соединяющегося интерфейса и близлежащих объектов..
Соответствующее расположение должно быть определено посредством инженерной оценки и испытаний применения..
2.3 Открыть, Расколоть, и конфигурации окружающих катушек
Физическая конфигурация катушки определяет, как ее можно расположить вокруг заготовки и насколько легко можно загружать и снимать сборку..
Окружающие катушки
Опоясывающая катушка окружает заготовку и обычно используется для цилиндрических компонентов и зон соединения по окружности..
Потенциальные приложения включают в себя:
•Муфтовые соединения трубы с фитингом
•Муфтовые соединения
•Другие цилиндрические пайки
Его пригодность зависит от размеров заготовки., необходимое отопление, и организация погрузки.
Открытые катушки
Открытая катушка обеспечивает доступ к заготовке с открытой стороны..
Это может быть полезно, когда узел не может удобно пройти через закрытый змеевик или когда окружающие компоненты затрудняют установку..
Отверстие необходимо учитывать при электромагнитном и тепловом расчете, поскольку оно может повлиять на результирующую картину нагрева..
Разделенные катушки
Разъемный рулон выполнен в виде отдельных секций или с отверстием, позволяющим разместить в нем заготовку или производственное оборудование..
Разделенные конфигурации могут быть рассмотрены для:
•Сложная геометрия заготовки
•Ограниченный доступ к загрузке
•Сборки с несколькими местами соединения
•Приложения, связанные с автоматическим перемещением или позиционированием
Разделенная катушка может обеспечить полезный доступ, но его электромагнитные характеристики должны быть оценены для конкретного устройства..
Выбор между окружением, открыть, и разделенные конфигурации должны основываться на геометрии соединения., требования к отоплению, и доступ к производству.
3. Зазор в стыке и размещение присадочного металла в конструкции катушки
Проектирование катушки невозможно отделить от подготовки шва..
Даже если змеевик обеспечивает подходящий нагрев, неправильный зазор в шве или неподходящее размещение присадочного металла могут помешать удовлетворительной пайке..
3.1 Почему совместная очистка имеет значение
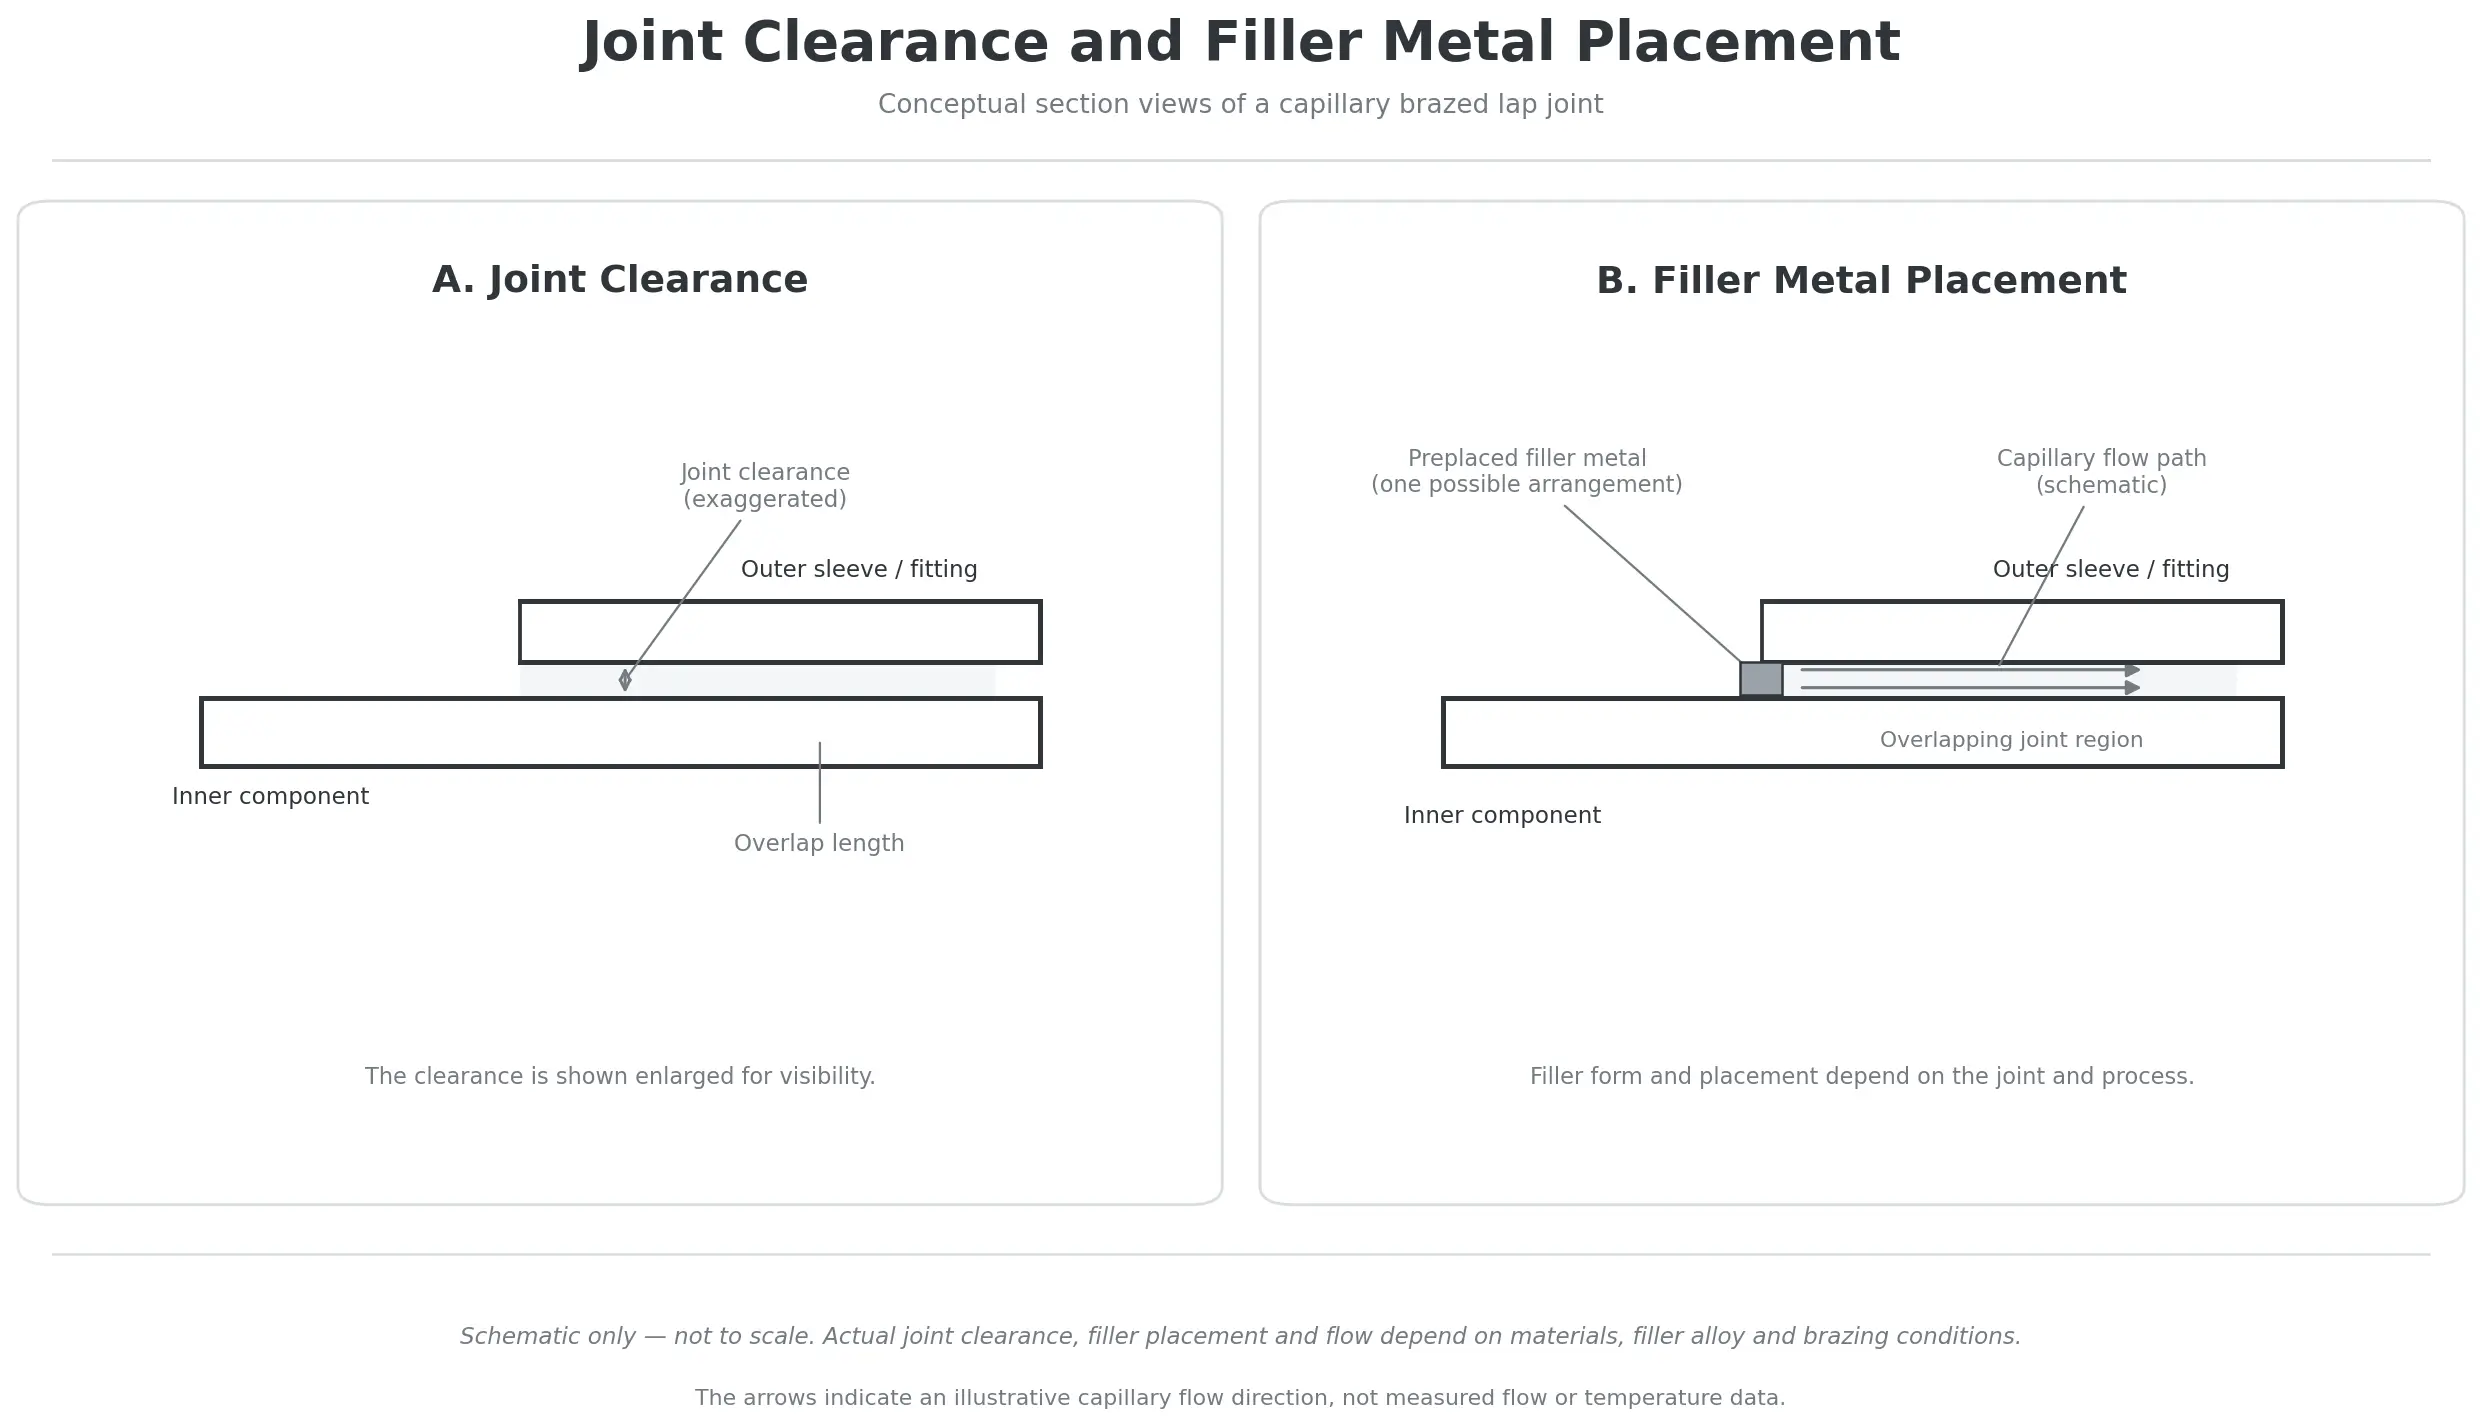
Зазор между соединениями – это пространство между сопрягаемыми поверхностями соединяемых компонентов..
Во многих случаях пайки, расплавленный присадочный металл попадает в это пространство за счет капиллярного действия..
Соответствующий зазор зависит от:
•Базовые материалы
•Выбранный присадочный металл
•Процесс пайки
•Геометрия сустава
•Температурный режим при пайке
Если зазор не подходит, присадочный металл может не течь или правильно заполнять предполагаемую область соединения..
Важно понимать, что зазор при температуре пайки может отличаться от зазора, измеренного при комнатной температуре..
Разные материалы при нагревании расширяются по-разному..
Например, при соединении медной трубы со стальным фитингом, два компонента могут испытывать разное тепловое расширение. Результирующий зазор в стыке может меняться во время цикла нагрева..
Поэтому конструкция катушки должна учитываться вместе с фактическими размерами соединения и комбинацией материалов..
Индукционная катушка не может компенсировать неправильно спроектированное или плохо подготовленное соединение..
Для получения дополнительной информации о взаимосвязи между зазором сустава, смачивание, и пайка присадочных металлов, см. нашу соответствующую статью о Индукционная пайка против. индукционная пайка.
3.2 Как размещение присадочного металла влияет на положение катушки
Присадочный металл может поставляться в различных формах., включая:
•Формованные кольца из присадочного металла
•Паяльная проволока
•Паяльная паста
•Другие преформы для конкретного применения
Его расположение влияет на то, где для процесса отопления необходимо создать подходящие условия..
Например, кольцо из присадочного металла, расположенное рядом с отверстием раструбного соединения, может потребовать иной системы нагрева, чем кольцо из присадочного металла, расположенное непосредственно на внутренней поверхности соединения..
Конструкция катушки должна обеспечивать соответствующий нагрев сопрягаемых компонентов, чтобы присадочный металл мог плавиться., смачивать поверхности, и течь в сустав.
Во многих устройствах индукционной пайки, детали нагреваются индуцированные токи а присадочный металл получает тепло за счет проводимости от окружающих компонентов..
Точное поведение нагрева зависит от материалов., свойства присадочного металла, размеры, и позиция.
Важным принципом проектирования является рассмотрение катушки, Припой, и объединиться в одну систему.
Катушка не должна проектироваться без знания того, где будет размещен присадочный металл и как он будет входить в соединение..
3.3 Распределение тепла вокруг поверхности пайки
Целью индукционной пайки является не просто создание максимально возможной температуры в одном месте..
Сопрягаемые поверхности должны достичь подходящих условий пайки, чтобы присадочный металл мог смочить и заполнить предполагаемое соединение..
В зависимости от приложения, желаемое распределение температуры может быть относительно равномерным вокруг стыка..
В других приложениях, можно считать, что тщательно контролируемая разница температур влияет на текучесть присадочного металла..
Соответствующий тепловой профиль зависит от конструкции соединения., материалах, Припой, и процедура пайки.
Для разнородных материалов, эта оценка становится особенно важной, поскольку их электромагнитные и тепловые свойства могут различаться..
Поэтому подходящую конструкцию катушки необходимо проверять в реальных условиях применения, а не судить только по ее внешнему виду..
4. Адаптация конструкции катушки к производственным требованиям
Катушка, которая хорошо подходит для отдельного лабораторного образца, может не подойти для производственной линии..
Конструкция также должна обеспечивать возможность обращения с заготовками., расположение приспособлений, время цикла, и необходимый уровень согласованности обработки.
4.1 Загрузка и разгрузка заготовок
Перед началом нагрева заготовка должна быть расположена правильно относительно катушки..
Способ заряжания влияет на то, будет ли окружение, открыть, или разделенная конфигурация практична.
Например:
•Простую трубчатую сборку можно вставить в осевом направлении в окружающую катушку..
•Для большой сборки может потребоваться открытая или разделенная компоновка..
•Для сложного компонента может потребоваться специально разработанное приспособление для достижения положения нагрева..
Готовая паяная сборка также должна быть съемной после обработки..
Поэтому катушку следует проектировать с учетом как начальной загрузки, так и удаления после пайки..
4.2 Расположение и фиксация
Крепление помогает поддерживать взаимное положение компонентов во время пайки..
Это важно, поскольку движение во время нагрева может изменить зазор соединения и повлиять на окончательное соединение..
Приспособление должно учитывать:
•Выравнивание компонентов
•Зазор соединения
•Стабильность заготовки
•Тепловое расширение
•Доступ к индукционной катушке
•Легкость загрузки и снятия
Для производственных приложений, последовательное позиционирование особенно важно.
Если сустав перемещается относительно катушки от одного цикла к другому, результирующие условия нагрева также могут измениться.
Поэтому катушку и приспособление следует разрабатывать как совместимые части одной и той же производственной системы..
4.3 Односуставная и многосуставная обработка
Некоторые детали содержат только одно паяное соединение., в то время как у других есть несколько мест присоединения.
Для односуставного применения, змеевик может быть спроектирован вокруг одной определенной зоны нагрева.
Для многосуставных сборок, есть несколько возможных подходов:
•Нагрев одного сустава за раз
•Перемещение катушки между местами соединения
•Использование нескольких катушек или станций обработки
•Разработка специализированного змеевика для нагрева нескольких соединений за один цикл.
Одновременный нагрев может сократить время обработки., но это предъявляет дополнительные требования к проектированию.
Условия нагрева должны быть подходящими во всех предполагаемых местах соединения..
Различия в геометрии суставов, толщина материала, и электромагнитная связь может усложнить эту задачу..
Поэтому многосоставную катушку следует оценивать в целом, а не проектировать путем простого удлинения односоставной катушки..
Ранее упомянутое исследование пайки Т-образных труб представляет собой пример того, как можно разработать разъемную катушку для одновременной обработки нескольких соединений..
4.4 Совместимость катушки с системой индукционного нагрева
Катушка также должна быть электрически совместима с источником питания индукционного нагрева..
Его геометрия и электрические характеристики влияют на загрузка представлен генератору.
Важные соображения включают в себя:
•Доступная выходная мощность
•Индуктивность катушки
•Текущие требования
•Электрические соединения
•Требования к охлаждению
Катушка, которая механически подходит к заготовке, все же может потребовать электрической регулировки для правильной работы с выбранным источником питания..
по этой причине, конструкцию катушки и выбор оборудования следует рассматривать вместе.
Для более широкого объяснения конфигураций катушек и основных принципов проектирования., см. наше руководство: Как работают индукционные катушки.
5. Испытание катушек и проверка процесса
Предлагаемая конфигурация катушки должна быть оценена в репрезентативных условиях пайки, прежде чем она будет допущена к производству..
Целью испытаний является подтверждение того, что предполагаемая область соединения получает необходимый нагрев и что готовое соединение соответствует требованиям применения..
Необходимо оценить несколько аспектов.
Поведение при нагревании
Проверьте, достигает ли интерфейс соединения требуемых условий пайки в течение предполагаемого цикла нагрева..
Измерения температуры следует выбирать и располагать в соответствии с геометрией заготовки.. Доступное измерение внешней поверхности может не отражать температуру внутри скрытого шва..
Текучесть присадочного металла
Наблюдайте, плавится ли присадочный металл, смачивает сопрягаемые поверхности, и заполняет предполагаемую область соединения.
Для капиллярных соединений, сам по себе внешний вид не может подтвердить полное внутреннее наполнение.
Температура окружающих компонентов
Проверьте, не получают ли близлежащие области чрезмерное тепло.
Это особенно важно для тонких срезов., разные материалы, и сборки, содержащие чувствительные к температуре компоненты.
Качество готового соединения
В зависимости от приложения, проверка может включать в себя:
•Визуальный осмотр
•Поперечное исследование
•Тестирование на утечки
•Механические испытания
•Электрические испытания
•Другие проверки качества для конкретных приложений.
Соответствующий метод контроля зависит от функции и требований приемки готовой сборки..
Повторяемость производства
После установления подходящего процесса, репрезентативные производственные испытания должны подтвердить, что качество нагрева и соединения остается стабильным..
Позиционирование заготовки, размещение присадочного металла, выравнивание катушки, и условия нагрева должны контролироваться на протяжении всего производства.
Успешный одиночный цикл пайки не является достаточным доказательством стабильности производственного процесса..
6. Какая информация необходима для изготовленной на заказ катушки для индукционной пайки?
Прежде чем проектировать индивидуальную индукционную паяльную катушку, важно понимать все требования к заготовке и производству..
Следующая информация поможет определить подходящую отправную точку..
| Необходимая информация | Цель проектирования |
|---|---|
| Чертеж заготовки или физический образец | Понимание фактической геометрии компонента |
| Характеристики базового материала | Оценка свойств материала и поведения при нагревании |
| Размеры компонентов | Определите размер и расположение катушки. |
| Толщина стенки | Оцените различия в термической реакции |
| Тип и размеры соединения | Определите место соединения и область нагрева. |
| Зазор соединения | Понимание необходимых условий течения присадочного металла |
| Спецификация присадочного металла | Создайте необходимые условия пайки. |
| Форма и положение присадочного металла | Определите, как наполнитель попадает в шов |
| Целевая температура пайки | Определить температурные требования процесса |
| Требования к циклу нагрева | Установите предполагаемое время обработки |
| Информация об индукционном источнике питания | Оценка электрической совместимости |
| Метод загрузки и разгрузки | Определить доступность катушки |
| Объем производства и время цикла | Оценить организацию производства |
| Требования к креплению и расположению | Обеспечить повторяемость заготовки |
| Общие требования к качеству | Определите необходимую проверку и валидацию |
Двумерный рисунок, трехмерная модель, или физический образец заготовки может помочь уточнить геометрию.
Также будут полезны фотографии фактической сборки и предполагаемого положения пайки..
Для более сложных приложений, может потребоваться предварительное тестирование для оценки конфигурации змеевика и режима нагрева..
Окончательный дизайн должен основываться на реальной заготовке, а не на общей форме катушки..
Часто задаваемые вопросы о конструкции катушки для индукционной пайки
Нажмите на вопрос, чтобы развернуть ответ.
Какая катушка лучше для индукционной пайки?
Не существует единой лучшей конфигурации катушки для каждого применения.. Опоясывающие катушки могут подходить для цилиндрических раструбных и втулочных соединений., в то время как открытые или разделенные конфигурации могут рассматриваться для сложной геометрии или ограниченного доступа к загрузке. Выбор зависит от геометрии соединения., свойств материала, требования к отоплению, и условия производства.
Можно ли использовать одну индукционную катушку для пайки для соединений разных размеров??
Это возможно, если размеры заготовки и требования к нагреву достаточно совместимы.. Однако, изменения диаметра, Толщина стенки, длина сустава, или зазор катушки может повлиять на поведение при нагреве. Различные размеры заготовок могут потребовать сменных катушек или приспособлений для конкретного применения..
Почему для пайки используется разъемная индукционная катушка?
Разъемная катушка может обеспечить доступ к заготовкам, которые нелегко вставить в обычную закрытую катушку.. Это также может быть полезно для специализированных сборок, содержащих несколько мест соединения.. Однако, его электромагнитные характеристики и распределение тепла должны быть оценены для конкретного применения..
Нужно ли катушке нагревать непосредственно припой??
Не обязательно. Во многих традиционных применениях индукционной пайки., индуцированные токи в первую очередь нагревают основные материалы вокруг соединения.. Затем тепло передается присадочному металлу за счет проводимости.. Фактическое поведение при нагреве зависит от электрических и термических свойств материалов и расположения присадочного металла..
Как зазор в стыке влияет на конструкцию катушки индукционной пайки?
Зазор в стыке определяет пространство, доступное для входа расплавленного присадочного металла и заполнения поверхности соединения за счет капиллярного действия.. Змеевик должен обеспечивать подходящие условия нагрева для выбранного наполнителя и конструкции соединения.. Также следует учитывать зазор при температуре пайки, поскольку тепловое расширение может изменить размеры сборки..
Можно ли одновременно нагревать несколько паяных соединений??
Да, в некоторых приложениях. Можно разработать специализированную катушку для нагрева нескольких мест соединения за один цикл.. Однако, каждое соединение должно иметь подходящие условия нагрева. Различия в геометрии, толщина материала, и электромагнитная связь должны быть рассмотрены и подтверждены.
В чем разница между общей конструкцией индукционной катушки и конструкцией индукционной катушки для пайки??
Общая конструкция индукционной катушки объясняет основные принципы геометрии катушки., электрические характеристики, муфта, и охлаждение. В конструкции катушки для индукционной пайки эти принципы применяются при сварке.. Это придает дополнительный упор на геометрию суставов., размещение присадочного металла, зазор суставов, распределение отопления, и позиционирование заготовки.
Заключение
Проектирование катушки индукционной пайки следует начинать с геометрии соединения и требований к готовой сборке..
Нахлесточные суставы, разъемные соединения, Т-образные соединения, угловые соединения, и стыковые соединения создают разные условия нагрева и доступа. Эти различия влияют на положение катушки., диаметра, активная длина нагрева, расположение очереди, и выбор между окружением, открыть, и разделенные конфигурации.
При проектировании также необходимо учитывать зазор между швами., размещение присадочного металла, свойств материала, и тепловое расширение.
Для производственных приложений, нагрузка, оснастки, электрическая совместимость, и повторяемость процесса одинаково важны.
Таким образом, подходящая катушка для индукционной пайки — это не просто катушка, надеваемая на заготовку.. Это специальный индуктор, разработанный с учетом структуры сустава., требования к отоплению, и предполагаемый производственный процесс.
Ищем индукционную катушку для пайки под конкретную заготовку.?
Поделитесь чертежами или образцами своих заготовок, характеристики материала, размеры суставов, информация о присадочном металле, и производственные требования. Эти детали служат отправной точкой для оценки подходящей индивидуальной конфигурации катушки и решения для индукционной пайки..


