
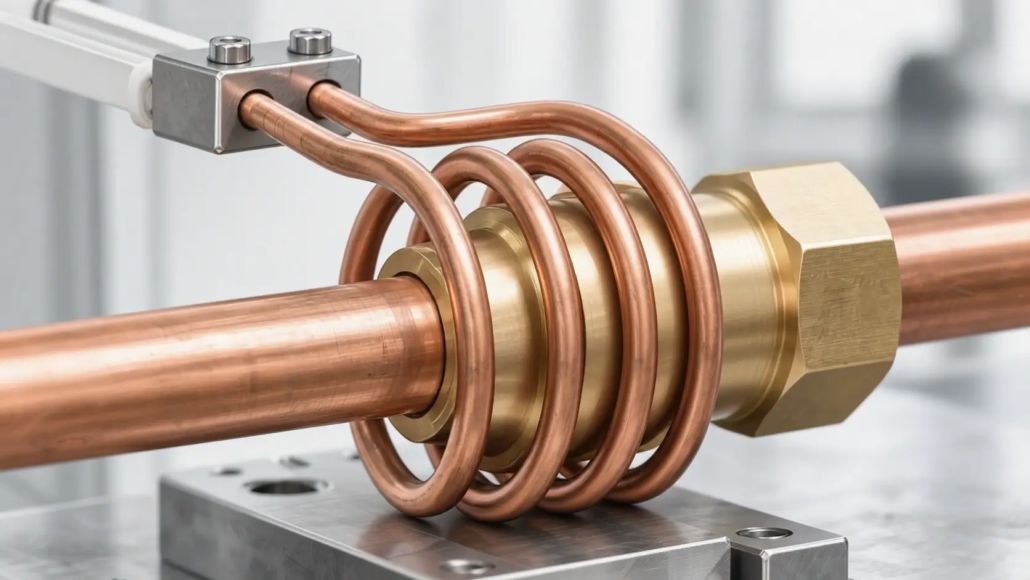
Diseño de bobina de soldadura fuerte por inducción: Cómo hacer coincidir la geometría de la bobina con el tipo de junta y los requisitos de producción
Cómo la geometría conjunta, Colocación del metal de aportación, y diseño de bobina de soldadura fuerte por inducción con forma de acceso a la producción
Diseño de bobina de soldadura fuerte por inducción No es simplemente una cuestión de elegir una forma de bobina que se ajuste alrededor de una pieza de trabajo.. La bobina debe posicionarse y configurarse según la geometría de la junta., ubicación del metal de aportación, propiedades del material, y requisitos de calefacción.
Una bobina diseñada para una unión de tubo a conector puede no ser adecuada para una unión en T de tubo a placa.. Las dos aplicaciones se diferencian en sus interfaces de unión., espesores de componentes, acceso a calefacción, y requisitos de posicionamiento de la pieza de trabajo.
Estas diferencias afectan varios aspectos del diseño de la bobina., incluyendo el diámetro de la bobina, longitud de calentamiento activo, espaciado de giro, holgura bobina-peca, y si un cerco, abierto, o la configuración dividida es más apropiada.
Los requisitos de producción introducen otra consideración. La bobina debe funcionar con el método de carga real., arreglo de accesorios, y secuencia de procesamiento.
Esta guía explica cómo combinar soldadura por inducción geometría de la bobina para diferentes configuraciones de juntas y cómo evaluar el diseño para aplicaciones prácticas de producción.
2. Factores clave en el diseño personalizado de bobinas de soldadura fuerte por inducción
3. Espacio libre para juntas y colocación del metal de aportación en el diseño de bobinas
4. Adaptación del diseño de bobinas a los requisitos de producción
5. Pruebas de bobinas y validación de procesos
6. ¿Qué información se necesita para una bobina de soldadura fuerte por inducción personalizada??
1. Cómo la geometría de la junta determina el diseño de la bobina de soldadura fuerte por inducción
Antes de seleccionar una configuración de bobina de inducción, es importante comprender la geometría de la unión soldada.
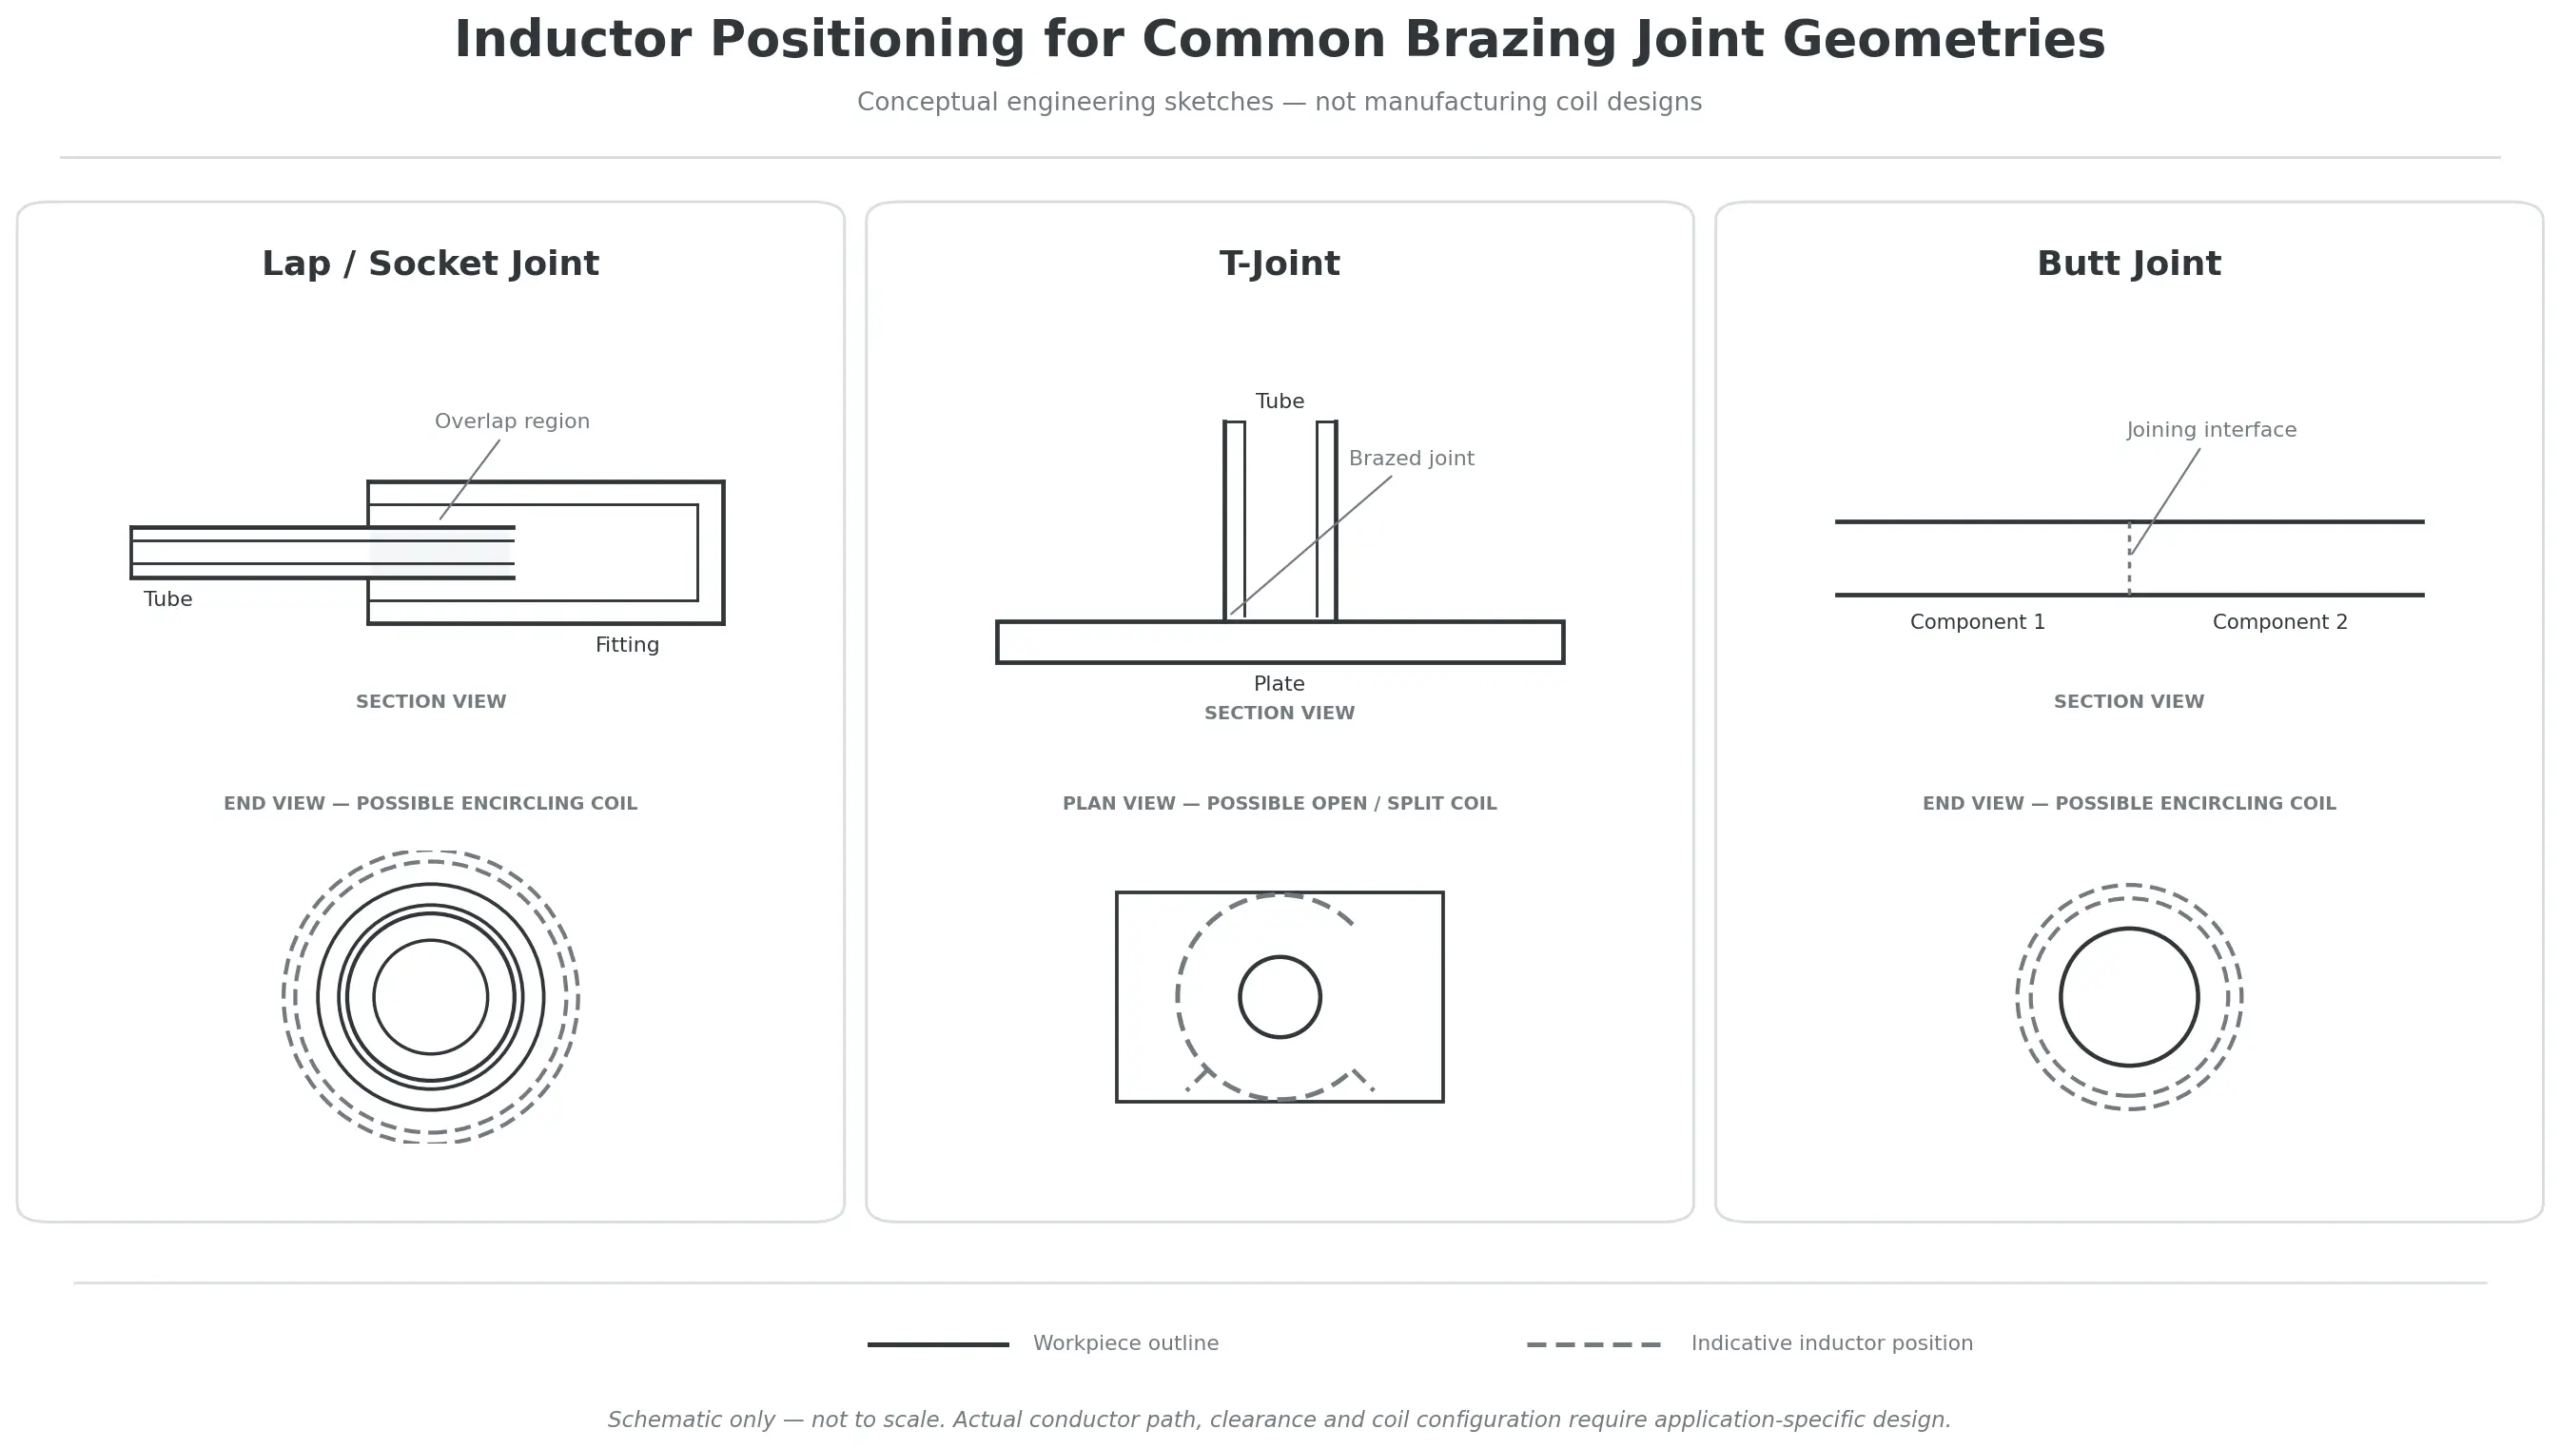
Para fines de diseño de bobinas, Las configuraciones de juntas comunes se pueden agrupar en tres categorías principales.:
•Juntas superpuestas y superpuestas, incluyendo uniones de tubo a conector y conexiones de manguito.
•Juntas en T y juntas de esquina, donde los componentes se encuentran en un ángulo.
•juntas a tope, donde los componentes se encuentran en sus extremos.
Estas configuraciones no son intercambiables.. Cada uno crea un área de unión diferente y puede requerir un enfoque diferente para el posicionamiento y calentamiento de la bobina..
1.1 Diseño de bobinas para juntas traslapadas y superpuestas
Las juntas solapadas se utilizan ampliamente en la soldadura fuerte por inducción.. Un componente se superpone a otro, Crear una interfaz donde el metal de aportación de soldadura fuerte pueda fluir y formar la conexión..
Las uniones de tubo a conector y las conexiones de manguito son ejemplos comunes.
Uniones de tubo a racor
En una junta de encaje, un tubo se inserta en un accesorio o casquillo. La sección superpuesta forma la interfaz de soldadura fuerte..
Una bobina envolvente es una configuración posible porque puede rodear el área de unión cilíndrica..
El diseño debe considerar:
•El diámetro exterior del accesorio.
•La profundidad de inserción del tubo.
•La longitud de la sección superpuesta.
•El espesor de pared de ambos componentes.
•La ubicación del metal de aportación para soldadura fuerte.
•El espacio libre disponible alrededor del conjunto.
La región de calentamiento activo de la bobina debe colocarse en relación con la interfaz de unión real..
Por ejemplo, cuando un tubo de cobre relativamente delgado se conecta a un accesorio de latón más grueso, Los dos componentes pueden calentarse a diferentes velocidades.. Sus diferentes masas térmicas, propiedades electricas, y las características de conducción del calor pueden influir en la distribución de la temperatura..
Por lo tanto, la posición de la bobina y el ciclo de calentamiento deben evaluarse juntos para lograr condiciones adecuadas en la interfaz de unión..
Conexiones de manguito y superposición
Una unión de manguito generalmente conecta dos extremos de tubo a través de un manguito externo que se superpone a ambos componentes..
Aunque esta también es una junta superpuesta, su geometría puede crear diferentes requisitos de calefacción a partir de una simple conexión de tubo a conector.
Las consideraciones importantes incluyen:
•La longitud total de la manga
•La posición de ambos extremos del tubo.
•La ubicación de las interfaces de unión internas.
•La distancia entre las áreas de unión.
•El espesor y el material de la manga y los tubos.
•Si el conjunto se puede insertar en una bobina cerrada
Para una manga relativamente corta, una posición de la bobina puede ser suficiente para calentar la región de unión requerida.
Para mangas más largas o conjuntos con múltiples interfaces de unión, Es posible que sea necesario evaluar la longitud activa de la bobina y la secuencia de calentamiento..
Una bobina más larga no proporciona automáticamente un mejor calentamiento. La distribución de temperatura resultante debe verificarse para el montaje real..
1.2 Diseño de bobinas para juntas en T y juntas de esquina
Las juntas en T y las juntas de esquina tienen una geometría diferente a la de las juntas traslapadas cilíndricas.
Una junta en T típica de tubo a placa consiste en un tubo colocado contra una placa, con la interfaz de unión ubicada alrededor de la conexión de tubo a placa.
Estas aplicaciones pueden ser más difíciles porque la pieza de trabajo no es simétrica alrededor de la junta..
Es posible que el diseño deba tener en cuenta:
•Diferentes espesores de componentes
•Masa térmica desigual
•Diferentes propiedades de los materiales
•Acceso restringido a la bobina
•Componentes cercanos que no deben recibir calor excesivo
•La dirección desde la cual la pieza de trabajo ingresa a la posición de calentamiento.
Por qué el posicionamiento de la bobina se vuelve más desafiante
Cuando un tubo se une a una placa más gruesa, Es posible que los dos componentes no alcancen las condiciones de soldadura requeridas al mismo ritmo..
Por lo tanto, la bobina debe colocarse de acuerdo con el área de calentamiento prevista en lugar de simplemente centrarse alrededor de la junta visible..
Una disposición adecuada debe considerar la respuesta térmica de ambos componentes y el calor transferido a las áreas circundantes..
Configuraciones de bobina abierta y dividida
Para algunas aplicaciones de juntas en T, una bobina cerrada convencional puede ser difícil de instalar alrededor del conjunto.
Un inductor abierto o dividido puede proporcionar acceso para cargar la pieza de trabajo y también puede permitir que la bobina se adapte a geometrías de ensamblaje más complejas..
Sin embargo, una bobina dividida no es automáticamente la mejor solución para cada junta en T.
Su diseño aún debe proporcionar un acoplamiento electromagnético adecuado y una cobertura de calentamiento alrededor de la región de unión prevista..
A 2023 estudio de investigación, Parámetros clave y diseño óptimo de una bobina de inducción dividida para soldadura fuerte de tuberías en forma de T, investigó una bobina dividida para soldar múltiples conexiones de tuberías de aluminio en forma de T en un intercambiador de calor.
Los investigadores evaluaron los parámetros de la bobina y sus efectos sobre el campo electromagnético y la distribución de la temperatura.. La disposición optimizada se utilizó para soldar tres juntas en forma de T simultáneamente.
Este estudio demuestra cómo la geometría de las articulaciones, configuración de la bobina, y los requisitos de producción se pueden considerar juntos al desarrollar una solución de soldadura fuerte por inducción especializada.
Las dimensiones y parámetros operativos informados pertenecen a esa aplicación de investigación particular y no deben tratarse como valores de diseño de bobina universal..
1.3 Diseño de bobinas para juntas a tope
En un porro a tope, dos componentes se unen en sus extremos en lugar de formar una sección superpuesta extendida.
Para soldadura fuerte por inducción, El diseño de la junta debe proporcionar condiciones apropiadas para la colocación del metal de aportación y el flujo entre las superficies de contacto..
La bobina generalmente se coloca en relación con la interfaz de unión de modo que ambos componentes reciban un calentamiento adecuado..
Las consideraciones de diseño importantes incluyen:
•La alineación de los dos componentes.
•La holgura conjunta
•La ubicación del metal de aportación.
•El material y espesor de cada componente.
•El espacio accesible alrededor de la articulación.
•El accesorio necesario para mantener la alineación durante el calentamiento.
Un desafío es garantizar que los dos componentes acoplados alcancen condiciones de soldadura adecuadas al mismo tiempo..
Esto puede ser particularmente importante al unir materiales o componentes diferentes con espesores significativamente diferentes..
Si un lado de la articulación se calienta mucho más que el otro, El flujo y la humectación del metal de aportación pueden verse afectados..
Por lo tanto, la geometría y la posición de la bobina deben evaluarse junto con la combinación de materiales y la configuración de las juntas..
2. Factores clave en el diseño personalizado de bobinas de soldadura fuerte por inducción
Una vez comprendida la configuración conjunta, El siguiente paso es determinar cómo se debe colocar y dar forma a la bobina..
Varias variables de diseño influyen en el patrón de calentamiento resultante.. No deben considerarse de forma independiente porque cambiar un parámetro puede afectar el comportamiento electromagnético y térmico de todo el sistema..
2.1 Posición de la bobina, Diámetro, y longitud de calentamiento activo
Posición de la bobina
La bobina debe colocarse en relación con la interfaz de soldadura real..
Para una junta cilíndrica, esto puede implicar ubicar la bobina alrededor del accesorio y la sección superpuesta.
Para una junta en T, Es posible que la bobina necesite acercarse a la conexión desde una dirección diferente para adaptarse a la disposición del tubo y la placa..
El objetivo es proporcionar un calentamiento adecuado a la región de unión sin concentrar innecesariamente el calor en las áreas circundantes..
Diámetro de la bobina
Para una bobina envolvente, El diámetro interno determina el espacio disponible entre la bobina y la pieza de trabajo..
El diámetro debe adaptarse a las dimensiones de la pieza de trabajo y al espacio libre requerido entre la bobina y la pieza de trabajo..
Un espacio excesivamente grande puede reducir el acoplamiento electromagnético., mientras que un espacio libre insuficiente puede crear interferencias mecánicas o impedir una carga confiable.
El diámetro apropiado depende de la geometría de la pieza de trabajo., condiciones de funcionamiento, y tolerancias de producción.
Longitud de calentamiento activo
La longitud de calentamiento activo se refiere a la porción de la bobina que contribuye a calentar la región deseada..
Para una unión corta, la región activa puede estar relativamente localizada.
Para una conexión de manga más larga, Es posible que se requiera una región de calentamiento más larga o una secuencia de calentamiento diferente..
La bobina debe diseñarse en torno a la cobertura de calentamiento requerida en lugar de simplemente coincidir con la longitud total de la pieza de trabajo..
2.2 Número de vueltas y espacio entre vueltas
El número de espiras y el espacio entre espiras influyen en las características eléctricas del inductor y en la distribución del campo electromagnético..
Estos factores deben considerarse en relación con:
•Las dimensiones de la pieza de trabajo.
•La zona de calefacción prevista
•Las propiedades materiales
•La frecuencia de funcionamiento
•La fuente de alimentación disponible
•El ciclo de calentamiento requerido.
Una bobina de múltiples vueltas puede ser adecuada para aplicaciones que requieren calentamiento en una región más larga..
Una bobina de una sola vuelta o de forma especial puede ser más apropiada para el calentamiento localizado..
Sin embargo, aumentar el número de vueltas no mejora automáticamente el rendimiento de calefacción.
Conteo de turnos, dimensiones de la bobina, impedancia eléctrica, y compatibilidad de fuente de alimentación deben ser evaluados juntos.
El espacio entre turnos también importa.
Para piezas cilíndricas, El espacio entre espiras adyacentes puede influir en el patrón de calentamiento a lo largo del eje del componente..
Para articulaciones complejas, Es posible que sea necesario ajustar el espacio para tener en cuenta la posición de la interfaz de unión y las características cercanas..
La disposición adecuada debe determinarse mediante evaluación de ingeniería y pruebas de aplicación..
2.3 Abierto, Dividir, y configuraciones de bobina envolvente
La configuración física de la bobina determina cómo se puede colocar alrededor de la pieza de trabajo y con qué facilidad se puede cargar y retirar el conjunto..
Bobinas circundantes
Una bobina envolvente rodea la pieza de trabajo y comúnmente se considera para componentes cilíndricos y áreas de unión circunferenciales..
Las aplicaciones potenciales incluyen:
•Uniones de tubo a racor
•Conexiones de manga
•Otros conjuntos de soldadura fuerte cilíndricos
Su idoneidad depende de las dimensiones de la pieza de trabajo., cobertura de calefacción requerida, y disposición de carga.
Bobinas abiertas
Una bobina abierta proporciona acceso a la pieza de trabajo desde un lado abierto.
Esto puede resultar útil cuando el conjunto no puede pasar cómodamente a través de una bobina cerrada o cuando los componentes circundantes restringen la instalación..
La apertura debe considerarse durante el diseño electromagnético y térmico porque puede influir en el patrón de calentamiento resultante..
Bobinas divididas
Una bobina dividida está diseñada en secciones separadas o con una abertura que le permite acomodar la pieza de trabajo o el arreglo de producción..
Se pueden considerar configuraciones divididas para:
•Geometrías complejas de piezas de trabajo
•Acceso de carga restringido
•Ensamblajes con múltiples ubicaciones de unión
•Aplicaciones que implican movimiento o posicionamiento automatizado.
Una bobina dividida puede proporcionar un acceso útil, pero su rendimiento electromagnético debe evaluarse para la disposición específica.
La elección entre rodear, abierto, y las configuraciones divididas deben basarse en la geometría de la junta, requisitos de calefacción, y acceso a la producción.
3. Espacio libre para juntas y colocación del metal de aportación en el diseño de bobinas
El diseño de la bobina no se puede separar de la preparación de la junta..
Incluso cuando la bobina proporciona un calentamiento adecuado, una separación incorrecta de la junta o una colocación inadecuada del metal de aportación pueden impedir una soldadura fuerte satisfactoria.
3.1 Por qué es importante la autorización conjunta
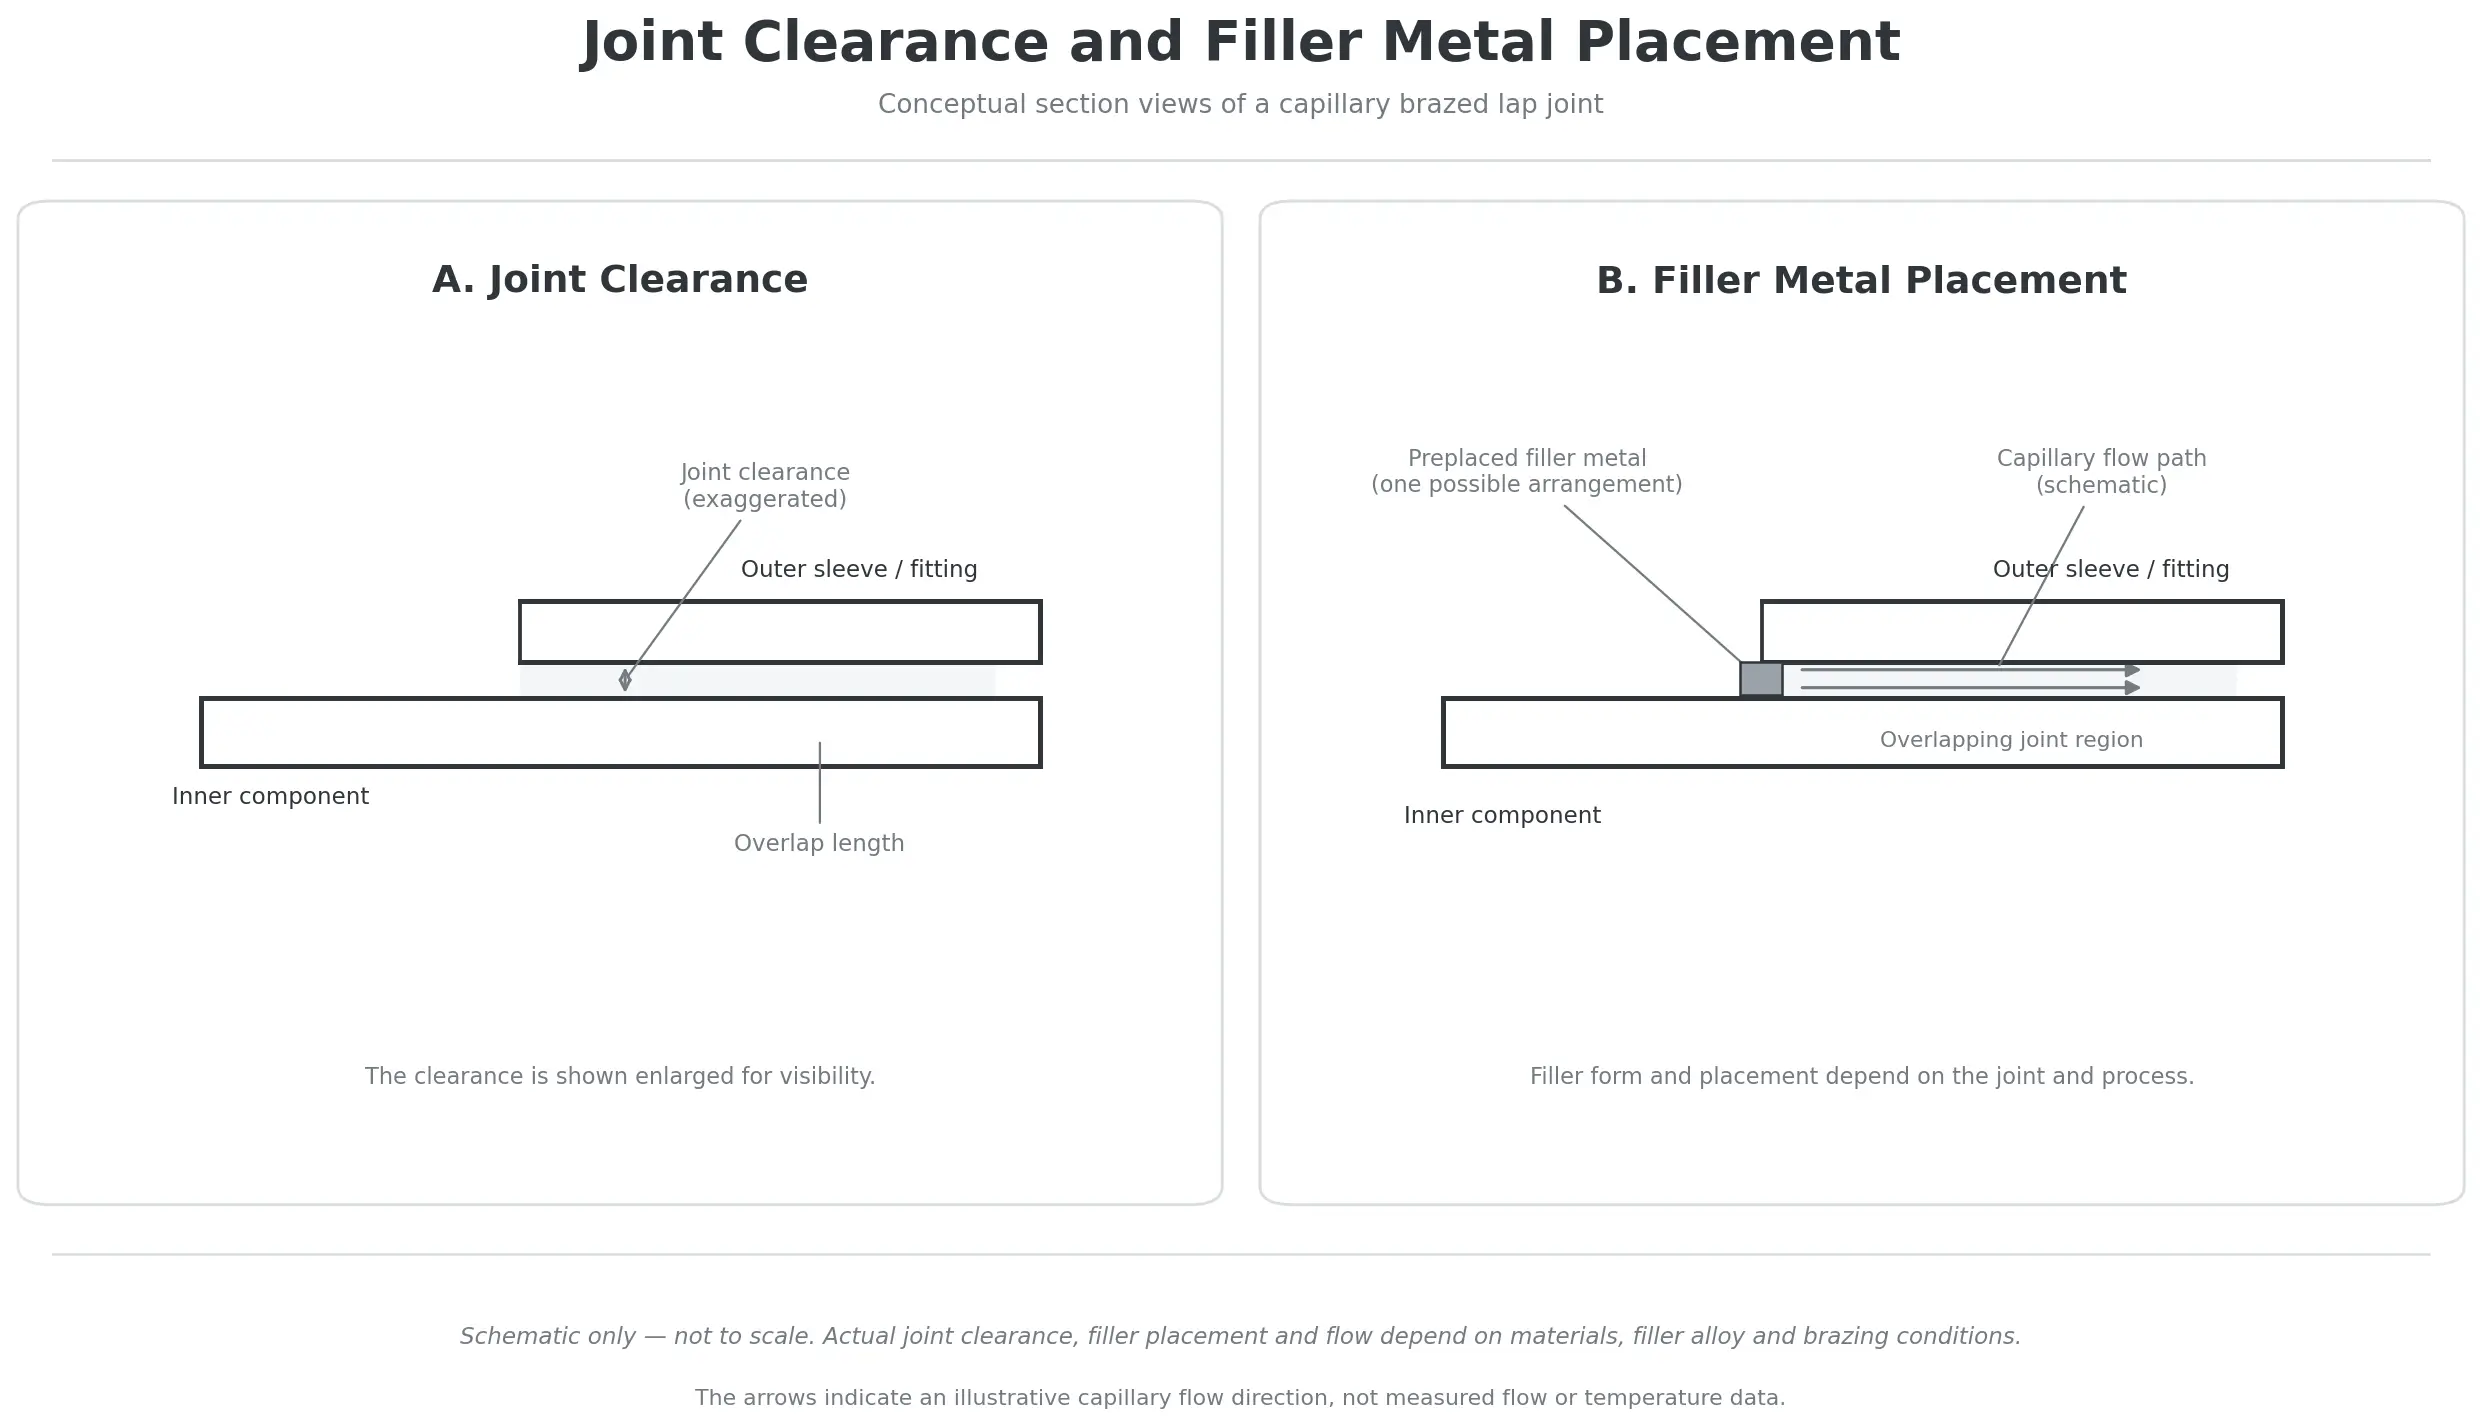
El espacio libre para las juntas es el espacio entre las superficies de contacto de los componentes que se unen..
En muchas aplicaciones de soldadura fuerte, El metal de aportación fundido entra en este espacio por acción capilar..
La distancia adecuada depende de:
•los materiales base
•El metal de aporte seleccionado.
•El proceso de soldadura fuerte
•La geometría conjunta
•Las condiciones de temperatura durante la soldadura fuerte.
Si el espacio libre no es adecuado, Es posible que el metal de aportación no fluya o llene correctamente la región de unión prevista..
Es importante comprender que la holgura a temperatura de soldadura fuerte puede diferir de la holgura medida a temperatura ambiente..
Diferentes materiales se expanden en diferentes cantidades durante el calentamiento..
Por ejemplo, al unir un tubo de cobre a un accesorio de acero, Los dos componentes pueden experimentar diferente expansión térmica.. La holgura resultante de las juntas puede cambiar durante el ciclo de calentamiento..
Por lo tanto, el diseño de la bobina debe considerarse junto con las dimensiones reales de la junta y la combinación de materiales..
Una bobina de inducción no puede compensar una unión mal diseñada o mal preparada.
Para obtener más información sobre la relación entre el juego conjunto, mojada, y metales de aportación para soldadura fuerte, vea nuestro artículo relacionado sobre Soldadura por inducción vs.. Soldadura por inducción.
3.2 Cómo influye la colocación del metal de aportación en la posición de la bobina
El metal de aportación para soldadura fuerte se puede suministrar en diferentes formas., incluyendo:
•Anillos de metal de aportación preformados
•Alambre para soldar
•pasta para soldar
•Otras preformas de aplicaciones específicas
Su ubicación afecta dónde el proceso de calentamiento necesita establecer las condiciones adecuadas..
Por ejemplo, un anillo de metal de aportación colocado cerca de la abertura de una junta de encaje puede requerir una disposición de calentamiento diferente del metal de aportación colocado directamente en una interfaz de unión interna.
La bobina debe diseñarse para calentar los componentes acoplados de manera adecuada para que el metal de aportación pueda derretirse., mojar las superficies, y fluye hacia la articulación.
En muchas disposiciones de soldadura fuerte por inducción, las piezas de trabajo se calientan por corrientes inducidas y el metal de aportación recibe calor por conducción desde los componentes circundantes..
El comportamiento térmico exacto depende de los materiales., propiedades del metal de aportación, las dimensiones, y posición.
El principio de diseño importante es considerar la bobina., metal de aportación, y unidos como un solo sistema.
La bobina no debe diseñarse sin saber dónde se colocará el metal de aportación y cómo se espera que entre en la junta..
3.3 Distribución de calor alrededor de la interfaz de soldadura fuerte
El objetivo de la soldadura fuerte por inducción no es simplemente producir la temperatura más alta posible en un lugar.
Las superficies de contacto deben alcanzar condiciones de soldadura adecuadas para que el metal de aportación pueda mojar y llenar la junta deseada..
Dependiendo de la aplicación, Es posible que la distribución de temperatura deseada deba ser relativamente uniforme alrededor de la junta..
En otras aplicaciones, Se puede considerar que una diferencia de temperatura cuidadosamente controlada influye en el flujo del metal de aportación..
El perfil térmico adecuado depende del diseño de la junta., materiales, metal de aportación, y procedimiento de soldadura fuerte.
Para materiales diferentes, Esta evaluación se vuelve particularmente importante porque sus propiedades electromagnéticas y térmicas pueden diferir..
Por lo tanto, un diseño de bobina adecuado debe verificarse en condiciones de aplicación reales en lugar de juzgarse únicamente por su apariencia física..
4. Adaptación del diseño de bobinas a los requisitos de producción
Una bobina que funciona bien para una muestra de laboratorio individual puede no ser adecuada para una línea de producción..
El diseño también debe permitir el manejo de piezas de trabajo., arreglos de accesorios, tiempo de ciclo, y el nivel requerido de consistencia en el procesamiento.
4.1 Carga y descarga de piezas de trabajo
La pieza de trabajo debe colocarse correctamente en relación con la bobina antes de que comience el calentamiento..
El método de carga influye en si un cerco, abierto, o la configuración dividida es práctica.
Por ejemplo:
•Se puede insertar axialmente un conjunto de tubo simple en una bobina circundante..
•Un conjunto grande puede requerir una disposición abierta o dividida.
•Un componente complejo puede necesitar un accesorio especialmente diseñado para alcanzar la posición de calentamiento..
El conjunto soldado terminado también debe poder retirarse después del procesamiento..
Por lo tanto, la bobina debe diseñarse teniendo en cuenta tanto la carga inicial como la eliminación posterior a la soldadura..
4.2 Posicionamiento y fijación
Un dispositivo ayuda a mantener la posición relativa de los componentes durante la soldadura fuerte..
Esto es importante porque el movimiento durante el calentamiento puede cambiar la holgura de la junta y afectar la conexión final..
El aparato debe considerar:
•Alineación de componentes
•Espacio de la junta
•Estabilidad de la pieza de trabajo
•Expansión térmica
•Acceso para la bobina de inducción.
•Facilidad de carga y extracción.
Para aplicaciones de producción, el posicionamiento consistente es particularmente importante.
Si la articulación se mueve con respecto a la bobina de un ciclo a otro, las condiciones de calentamiento resultantes también pueden cambiar.
Por lo tanto, la bobina y el dispositivo deben desarrollarse como partes compatibles del mismo sistema de producción..
4.3 Procesamiento de una sola articulación y de múltiples articulaciones
Algunas piezas de trabajo contienen solo una junta de soldadura fuerte, mientras que otros tienen varios lugares de unión.
Para una aplicación de una sola articulación, La bobina se puede diseñar alrededor de un área de calentamiento definida..
Para ensamblajes de múltiples juntas, hay varios enfoques posibles:
•Calentar un porro a la vez
•Mover la bobina entre ubicaciones de unión
•Usar múltiples bobinas o estaciones de procesamiento
•Diseño de una disposición de bobina especializada para calentar varias juntas en un ciclo
El calentamiento simultáneo puede reducir el tiempo de procesamiento, pero introduce requisitos de diseño adicionales.
Las condiciones de calefacción deben ser adecuadas en todos los puntos de unión previstos..
Diferencias en la geometría de las articulaciones., espesor del material, y el acoplamiento electromagnético puede hacer que esto sea un desafío.
Por lo tanto, una bobina de múltiples juntas debe evaluarse para el conjunto completo en lugar de diseñarse simplemente extendiendo una bobina de una sola junta..
La investigación sobre soldadura fuerte de tuberías en forma de T mencionada anteriormente proporciona un ejemplo de cómo se puede desarrollar una bobina dividida para el procesamiento simultáneo de múltiples uniones..
4.4 Compatibilidad de la bobina con el sistema de calentamiento por inducción
La bobina también debe ser eléctricamente compatible con la fuente de alimentación de calentamiento por inducción..
Su geometría y características eléctricas influyen en la cargar presentado al generador.
Las consideraciones importantes incluyen:
•Potencia de salida disponible
•Inductancia de la bobina
•Requisitos actuales
•Conexiones electricas
•Requisitos de refrigeración
Una bobina que sea mecánicamente adecuada para la pieza de trabajo aún puede requerir ajuste eléctrico para funcionar correctamente con la fuente de alimentación seleccionada..
Por esta razón, El diseño de la bobina y la selección del equipo deben considerarse juntos..
Para obtener una explicación más amplia de las configuraciones de las bobinas y los principios básicos de diseño, ver nuestra guía: Cómo funcionan las bobinas de inducción.
5. Pruebas de bobinas y validación de procesos
Una configuración de bobina propuesta debe evaluarse en condiciones de soldadura fuerte representativas antes de finalizar su producción..
El propósito de las pruebas es confirmar que el área de unión prevista recibe un calentamiento adecuado y que la unión terminada cumple con los requisitos de la aplicación..
Se deben evaluar varios aspectos..
Comportamiento de calentamiento
Compruebe si la interfaz de unión alcanza las condiciones de soldadura requeridas dentro del ciclo de calentamiento previsto..
Las mediciones de temperatura deben seleccionarse y colocarse de acuerdo con la geometría de la pieza de trabajo.. Una medición de superficie externa accesible puede no representar la temperatura dentro de una junta oculta..
Flujo de metal de aportación
Observar si el metal de aportación se funde., moja las superficies de contacto, y llena el área de unión prevista.
Para juntas capilares, La apariencia externa por sí sola puede no confirmar el llenado interno completo..
Temperaturas de los componentes circundantes
Compruebe si las zonas cercanas reciben calor excesivo.
Esto es particularmente importante para secciones delgadas., materiales diferentes, y conjuntos que contienen componentes sensibles a la temperatura.
Calidad de la junta acabada
Dependiendo de la aplicación, la inspección puede incluir:
•examen visual
•Examen transversal
•Pruebas de fugas
•Pruebas mecánicas
•Pruebas electricas
•Otros controles de calidad específicos de la aplicación
El método de inspección apropiado depende de la función y los requisitos de aceptación del conjunto terminado..
Repetibilidad de la producción
Una vez que se haya establecido un proceso adecuado, Las pruebas de producción representativas deben confirmar que el calentamiento y la calidad de las juntas siguen siendo consistentes..
Posicionamiento de la pieza de trabajo, colocación del metal de aportación, alineación de la bobina, y las condiciones de calefacción deben controlarse durante toda la producción..
Un único ciclo de soldadura exitoso no es evidencia suficiente de un proceso de producción estable..
6. ¿Qué información se necesita para una bobina de soldadura fuerte por inducción personalizada??
Antes de diseñar una bobina de soldadura por inducción personalizada, Es importante comprender la pieza de trabajo completa y los requisitos de producción..
La siguiente información ayuda a establecer un punto de partida adecuado..
| Información requerida | Propósito del diseño |
|---|---|
| Dibujo de pieza de trabajo o muestra física. | Comprender la geometría real del componente |
| Especificaciones del material base | Evaluar las propiedades del material y el comportamiento de calentamiento. |
| Dimensiones de los componentes | Determinar el tamaño y la posición de la bobina. |
| Espesor de pared | Evaluar diferencias en la respuesta térmica. |
| Tipo de junta y dimensiones. | Identificar la interfaz de unión y la región de calentamiento. |
| Espacio de la junta | Comprender las condiciones de flujo del metal de aportación requeridas |
| Especificación del metal de aportación | Establecer las condiciones de soldadura requeridas. |
| Forma y posición del metal de aportación. | Determine cómo ingresa el relleno a la junta. |
| Temperatura de soldadura objetivo | Definir los requisitos térmicos del proceso. |
| Requisitos del ciclo de calefacción | Establecer el tiempo de procesamiento previsto |
| Información sobre la fuente de alimentación por inducción. | Evaluar la compatibilidad eléctrica. |
| Método de carga y descarga. | Determinar la accesibilidad de la bobina |
| Cantidad de producción y tiempo de ciclo. | Evaluar el arreglo de producción. |
| Requisitos de fijación y posicionamiento. | Establecer la repetibilidad de la pieza de trabajo |
| Requisitos de calidad conjuntos | Definir la inspección y validación requerida. |
Un dibujo bidimensional, modelo tridimensional, o una muestra física de la pieza de trabajo puede ayudar a aclarar la geometría.
También son útiles las fotografías del conjunto real y su posición de soldadura prevista..
Para aplicaciones más complejas, Es posible que se necesiten pruebas preliminares para evaluar la configuración del serpentín y el comportamiento de calentamiento..
El diseño final debe basarse en la pieza de trabajo real en lugar de en la forma genérica de la bobina..
Preguntas frecuentes sobre el diseño de bobinas de soldadura fuerte por inducción
Haga clic en una pregunta para ampliar la respuesta.
¿Cuál es la mejor bobina para soldadura fuerte por inducción??
No existe una mejor configuración de bobina para cada aplicación. Las bobinas envolventes pueden ser adecuadas para uniones cilíndricas y de manguito., mientras que se pueden considerar configuraciones abiertas o divididas para geometrías complejas o acceso de carga restringido. La selección depende de la geometría de la junta., propiedades del material, requisitos de calefacción, y condiciones de producción.
¿Se puede utilizar una bobina de soldadura fuerte por inducción para diferentes tamaños de juntas??
Puede ser posible cuando las dimensiones de la pieza de trabajo y los requisitos de calefacción sean suficientemente compatibles.. Sin embargo, cambios de diámetro, espesor de pared, longitud de la articulación, o la holgura de la bobina puede influir en el comportamiento de calentamiento. Diferentes tamaños de piezas de trabajo pueden requerir bobinas intercambiables o disposiciones específicas de la aplicación.
¿Por qué se utiliza una bobina de inducción dividida para soldar??
Una bobina dividida puede proporcionar acceso a piezas de trabajo que no se pueden insertar fácilmente en una bobina cerrada convencional.. También puede resultar útil para ensamblajes especializados que contienen múltiples ubicaciones de unión.. Sin embargo, Su rendimiento electromagnético y distribución de calefacción deben evaluarse para la aplicación específica..
¿La bobina necesita calentar el metal de aporte para soldadura fuerte directamente??
No necesariamente. En muchas aplicaciones de soldadura fuerte por inducción convencionales, Las corrientes inducidas calientan principalmente los materiales base alrededor de la junta.. Luego el calor se transfiere al metal de aportación mediante conducción.. El comportamiento de calentamiento real depende de las propiedades eléctricas y térmicas de los materiales y de la disposición del metal de aportación..
¿Cómo afecta la holgura de las juntas al diseño de la bobina de soldadura fuerte por inducción??
La holgura de la junta determina el espacio disponible para que el metal de aportación fundido entre y llene la interfaz de unión a través de la acción capilar.. El serpentín debe proporcionar condiciones de calentamiento adecuadas para el relleno seleccionado y el diseño de junta.. También se debe considerar el espacio libre a la temperatura de soldadura fuerte porque la expansión térmica puede cambiar las dimensiones del conjunto..
¿Se pueden calentar varias juntas de soldadura simultáneamente??
Sí, en algunas aplicaciones. Se puede desarrollar una bobina especializada para calentar múltiples lugares de unión durante un ciclo.. Sin embargo, cada junta debe recibir condiciones de calefacción adecuadas. Diferencias en geometría, espesor del material, y el acoplamiento electromagnético deben ser considerados y validados.
¿Cuál es la diferencia entre el diseño de bobina de inducción general y el diseño de bobina de soldadura fuerte por inducción??
El diseño general de la bobina de inducción explica los principios básicos de la geometría de la bobina., caracteristicas electricas, el acoplamiento, y enfriamiento. El diseño de la bobina de soldadura fuerte por inducción aplica estos principios a una aplicación de unión. Pone énfasis adicional en la geometría de las juntas., colocación del metal de aportación, liquidación conjunta, distribución de calefacción, y posicionamiento de la pieza de trabajo.
Conclusión
El diseño de la bobina de soldadura fuerte por inducción debe comenzar con la geometría de la junta y los requisitos del conjunto terminado..
Juntas superpuestas, conexiones de enchufe, juntas en T, juntas de esquina, y las juntas a tope crean diferentes condiciones de calefacción y acceso. Estas diferencias influyen en la posición de la bobina., diámetro, longitud de calentamiento activo, arreglo de turno, y la elección entre rodear, abierto, y configuraciones divididas.
El diseño también debe considerar la holgura de las juntas., colocación del metal de aportación, propiedades del material, y expansión térmica.
Para aplicaciones de producción, carga, las fijaciones, compatibilidad eléctrica, y la repetibilidad del proceso son igualmente importantes.
Por lo tanto, una bobina de soldadura por inducción adecuada no es simplemente una bobina que se ajusta alrededor de una pieza de trabajo.. Es un inductor para aplicaciones específicas desarrollado para adaptarse a la estructura de la junta., requisitos de calefacción, y proceso de producción previsto.
Buscando una bobina de soldadura por inducción para una pieza de trabajo específica?
Comparta sus dibujos o muestras de piezas de trabajo, especificaciones de materiales, dimensiones conjuntas, información del metal de aportación, y requisitos de producción. Estos detalles proporcionan el punto de partida para evaluar una configuración de bobina personalizada adecuada y una solución de soldadura fuerte por inducción..


