
Gängige Wärmebehandlungsmethoden für Gusslegierungen
Gusslegierungen unterschiedlich darauf reagieren Wärmebehandlung weil ihre Mikrostrukturen und Verstärkungsmechanismen nicht gleich sind. Stahlguss, Aluminiumlegierungen, Gusseisen und Kupferlegierungen erfordern daher unterschiedliche Behandlungswege.
Ⅰ. Warum werden Gussteile wärmebehandelt??
Ⅱ. Wärmebehandlung von Stahlguss
Ⅲ. Wärmebehandlung von Aluminiumgusslegierungen
Ⅳ. Wärmebehandlung von Gusseisen
Ⅴ. Wärmebehandlung von Gusskupferlegierungen
Ⅵ. Wo passt die Induktionserwärmung??
Ⅶ. Typische Wärmebehandlungsrouten für verschiedene Gusslegierungen
Ⅰ. Warum werden Gussteile wärmebehandelt??
Eine Wärmebehandlung von Gusslegierungen wird üblicherweise zum Abbau von Eigenspannungen eingesetzt, Verbesserung der Dimensionsstabilität und Bearbeitbarkeit, Verfeinern Sie die Matrixstruktur, oder die Kraft steigern, Zähigkeit und Verschleißfestigkeit.
Die erforderliche Behandlung hängt zunächst von der Legierung ab.
Stahlgussteile können beim Erhitzen und Abkühlen Phasenumwandlungen durchlaufen, Glühen machen, Normalisieren und Abschrecken und Anlassen praktisch. Wärmebehandelbare Aluminiumgussteile basieren hauptsächlich auf Lösungsbehandlung und Ausscheidungshärtung. Gusseisen wird stark von der Graphitmorphologie und der Matrixstruktur beeinflusst, während Kupferlegierungen je nach Zusammensetzung erheblich variieren.
Ein Wärmebehandlungsplan sollte daher auf der tatsächlichen Materialqualität und den erforderlichen Eigenschaften basieren, nicht allein darauf, dass es sich bei dem Bauteil um ein Gussteil handelt.
Ⅱ. Wärmebehandlung von Stahlguss
Eine Wärmebehandlung von Gussstahl wird oft eingesetzt, um die relativ grobe Struktur im Gusszustand zu verfeinern, Reduzieren Sie die Eigenspannung oder erzielen Sie eine bessere Kombination aus Festigkeit und Zähigkeit.
-
Glühen
Wird häufig ausgewählt, wenn eine geringere Härte und eine bessere Bearbeitbarkeit erforderlich sind. Der Guss wird auf den entsprechenden Temperaturbereich erhitzt und anschließend langsam abgekühlt, normalerweise im Ofen. Für viele Kohlenstoff- und niedriglegierte Gussstähle, Glühen Die Temperaturen liegen im oberen 800°C-Bereich, Der genaue Wert hängt jedoch von der Zusammensetzung ab.
-
Normalisieren
Wird auch häufig für Stahlgussteile verwendet. Das Teil wird über seinen Umwandlungsbereich erhitzt und dann an der Luft abgekühlt. Im Vergleich zum Vollglühen, Beim Normalisieren erhält man im Allgemeinen eine feinere Struktur und eine etwas höhere Festigkeit.
-
Abschrecken und Anlassen
Für Bauteile, die stärkerer mechanischer Belastung ausgesetzt sind, Abschrecken und Anlassen verwendet werden darf. Der Guss ist austenitisiert, in einem geeigneten Medium abgeschreckt und dann angelassen, um das erforderliche Gleichgewicht zwischen Festigkeit und Zähigkeit zu erreichen.
Der endgültige Prozess hängt nicht nur von der Materialqualität ab. Abschnittsdicke, Auch der Härtegrad der Abschreckung und die geforderten mechanischen Eigenschaften beeinflussen die Behandlung.
Ⅲ. Wärmebehandlung von Aluminiumgusslegierungen
Die Wärmebehandlung von Aluminiumguss folgt einem anderen Festigkeitsmechanismus als Stahl. Diese Legierungen werden hier nicht durch martensitische Umwandlung verfestigt; stattdessen, Wärmebehandelbare Sorten gewinnen vor allem durch Ausscheidungshärtung an Festigkeit.
Für viele Al-Si-Mg-Gusslegierungen, Die Grundroute ist:
→
Abschrecken
→
Altern
Während der Lösungsbehandlung, Lösliche Legierungselemente gelangen in die Aluminiummatrix. Durch schnelles Abkühlen bleibt eine übersättigte feste Lösung erhalten, Bei der anschließenden Alterung bilden sich festigende Niederschläge.
T4
Besteht im Allgemeinen aus einer Lösungsglühbehandlung, Abschrecken und natürliche Alterung. Es wird häufig dort eingesetzt, wo eine relativ gute Duktilität erforderlich ist.
T5
Beinhaltet normalerweise keinen separaten Lösungsbehandlungsschritt. Das Gussstück wird durch einen Form- oder Gießprozess bei erhöhter Temperatur abgekühlt und anschließend künstlich gealtert.
T6
Besteht aus Lösungsglühen, Abschrecken und künstliche Alterung. Für einige Al-Si-Mg-Gusslegierungen, Die Lösungsbehandlung kann im mittleren Bereich von 500 °C stattfinden, gefolgt von Abschrecken und künstlicher Alterung bei wesentlich niedrigerer Temperatur.
T6 wird häufig dort eingesetzt, wo höhere Festigkeit und Härte erforderlich sind.
Bei Hochdruck-Druckgussteilen ist besondere Vorsicht geboten. Während des Gießens eingeschlossenes Gas kann sich während der Lösungsbehandlung bei hoher Temperatur ausdehnen und Blasenbildung oder Dimensionsprobleme verursachen, Daher ist die herkömmliche T6-Behandlung nicht für jedes Druckgussbauteil geeignet.
Ⅳ. Wärmebehandlung von Gusseisen
Die Wärmebehandlung von Gusseisen variiert erheblich je nach Graphitform und Matrixstruktur.
Grauguss
Spannungsarmglühen ist üblich, wenn Maßhaltigkeit wichtig ist. Eine Behandlung bei etwa 500–550 °C wird häufig verwendet, um die Restspannung des Gussstücks zu reduzieren, ohne die Grundstruktur wesentlich zu verändern.
Eine Graphitisierungsbehandlung bei höherer Temperatur kann dort eingesetzt werden, wo harte Karbide oder lokale Weißeisenstrukturen reduziert werden müssen, um die Bearbeitbarkeit zu verbessern.
Grauguss ist normalerweise nicht wie Stahl durchgehärtet. Passende Noten, Jedoch, kann eine lokale Oberflächenhärtung erhalten, wenn eine höhere Verschleißfestigkeit erforderlich ist.
Sphäroguss
Bietet ein breiteres Spektrum an Wärmebehandlungen, einschließlich Ferritglühen, normalisierend, Stressabbau, Abschrecken und Anlassen, Austemperieren und Oberflächenhärten.
Austemperierter Sphäroguss, oder ADI, entwickelt ein ausferritisches Gefüge, das hauptsächlich aus nadelförmigem Ferrit und kohlenstoffangereichertem Restaustenit besteht. Es sollte nicht einfach als herkömmlicher unterer Bainit bezeichnet werden.
Verdichtetes Graphiteisen
Wird häufig zum Stressabbau oder zur Matrixkontrolle behandelt. Intensivere Verstärkungsbehandlungen sind im Allgemeinen seltener als bei Sphäroguss, Die endgültige Route hängt jedoch immer noch von der Sorte und den Komponentenanforderungen ab.
Speziell für örtliche Verfestigungen, Weitere Informationen finden Sie in unserem separaten Leitfaden Induktionshärten von Gusseisen.
Ⅴ. Wärmebehandlung von Gusskupferlegierungen
Kupfergusslegierungen können nicht als eine einzige Wärmebehandlungsfamilie behandelt werden. Zinnbronze, Phosphorbronze, Messing und Aluminiumbronze haben unterschiedliche Phasensysteme und reagieren daher unterschiedlich auf Erwärmung.
Für viele Gussbronzen, Die Wärmebehandlung dient hauptsächlich dem Spannungsabbau oder der Strukturstabilisierung und nicht der stahlähnlichen Abschreckhärtung. Dies ist bei Buchsen üblich, Lagerkomponenten, Ventile und andere Gussbronzeteile.
Einige Messingkomponenten werden möglicherweise auch einer Entspannungsbehandlung unterzogen, bei der Restspannungen zu Maßänderungen oder Spannungsrisskorrosion führen können. Die erforderliche Behandlung hängt von der Legierungszusammensetzung und den Betriebsbedingungen ab und nicht von einer universellen Temperatur.
Aluminiumbronze
Aluminiumbronze ist anders. Bestimmte Qualitäten können auf eine Lösungsbehandlung mit anschließendem Abschrecken und anschließender Verfestigungsbehandlung reagieren. Diese Legierungen werden oft ausgewählt, wenn es um Festigkeit geht, Verschleißfestigkeit und Korrosionsbeständigkeit sind erforderlich.
Weil sich die Familien der Kupferlegierungen so stark unterscheiden, Die Wärmebehandlungstemperaturen sollten sich immer an der jeweiligen Legierungssorte oder Prozessspezifikation orientieren.
Ⅵ. Wo passt die Induktionserwärmung??
Die meisten Wärmebehandlungen für Ganzteilgussteile bleiben Ofenprozesse.
Vollglühen, normalisierend, Die Behandlung mit Aluminiumlösung und lange Entspannungszyklen erfordern im Allgemeinen, dass das gesamte Bauteil über einen bestimmten Zeitraum auf einer kontrollierten Temperatur bleibt. Für diese Art der Behandlung eignet sich in der Regel ein Ofen besser.
Die Induktionserwärmung gewinnt an Bedeutung, wenn die erforderliche Behandlung lokal begrenzt ist.
Typische Beispiele sind::
Eine Walze aus Gussstahl, Zum Beispiel, Möglicherweise ist nur auf der Arbeitsfläche eine höhere Härte erforderlich. Ein Zahnrad aus Sphäroguss erfordert möglicherweise gehärtete Zähne, während im Kern unterschiedliche Eigenschaften erhalten bleiben.
In diesen Situationen, Durch Induktionserwärmung kann die Energie im erforderlichen Bereich konzentriert werden, anstatt das gesamte Gussstück zu erhitzen.
Daher sollte es eher als ergänzende Wärmebehandlungsmethode denn als allgemeiner Ersatz für die Ofenbehandlung angesehen werden.
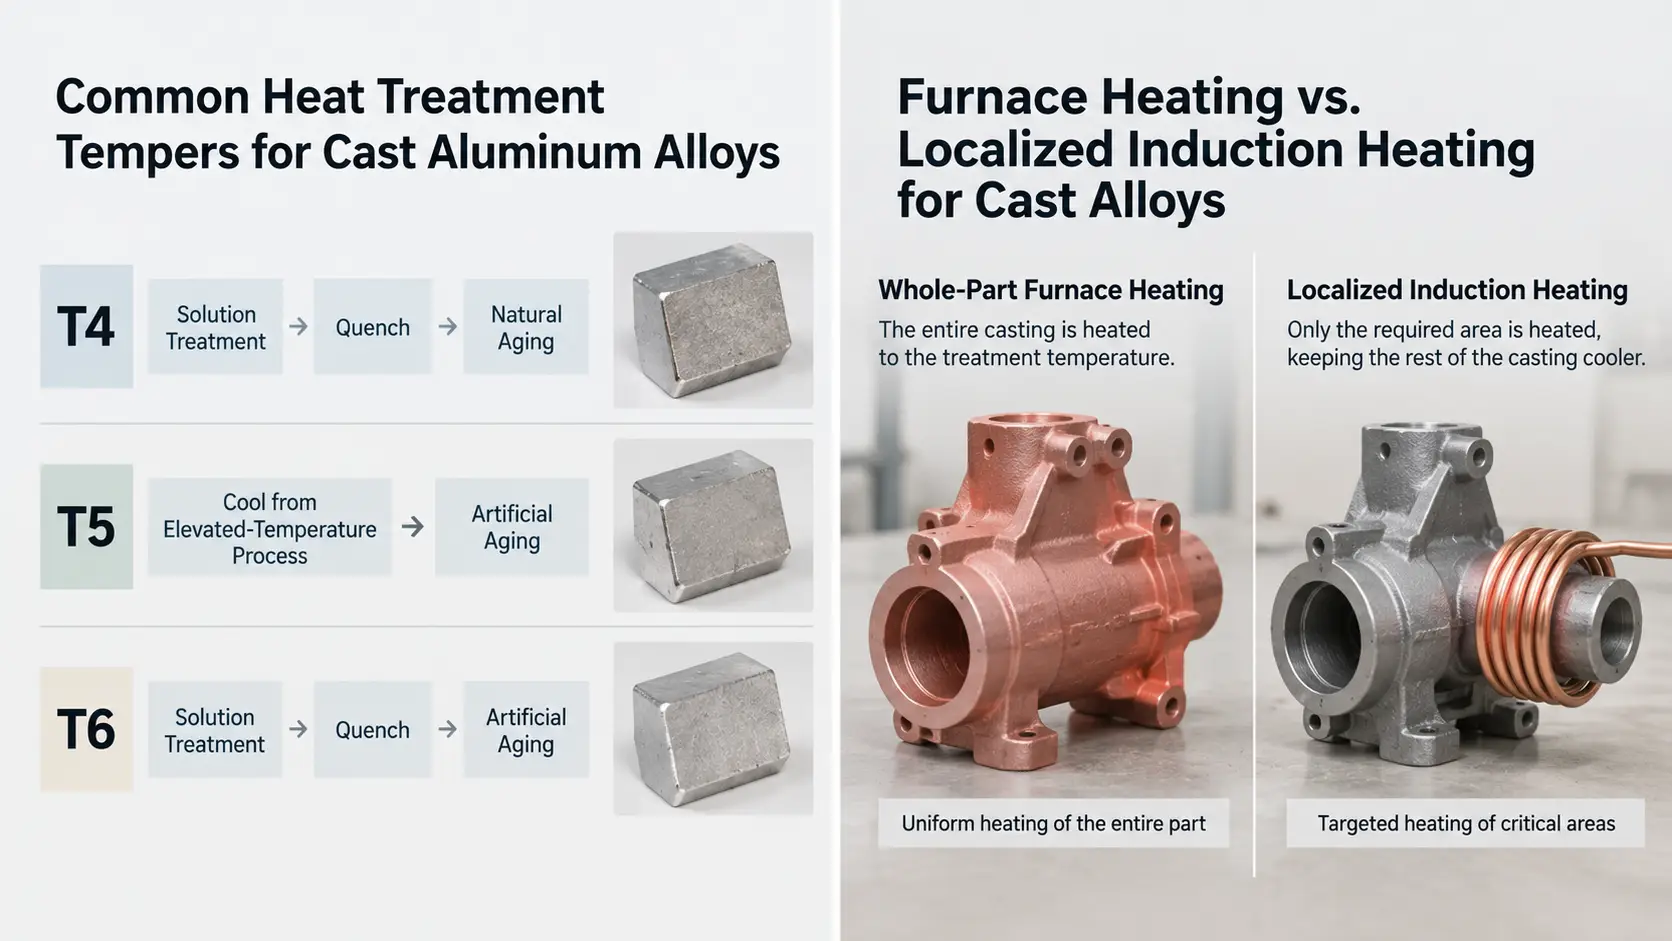
Ofenheizung vs. Lokalisierte Induktionserwärmung für Gusslegierungen.
Ⅶ. Typische Wärmebehandlungsrouten für verschiedene Gusslegierungen
| Material | Hauptzweck | Häufige Behandlungen |
|---|---|---|
| Stahlguss | Strukturverfeinerung, Bearbeitbarkeit, Stärke und Zähigkeit | Glühen, normalisierend, Abschrecken und Anlassen |
| Aluminiumguss | Niederschlagsverstärkung | T4, T5, T6 |
| Grauguss | Stressabbau, Bearbeitbarkeit, lokale Verschleißfestigkeit | Stressabbau, Graphitieren, ausgewählte Oberflächenhärtung |
| Sphäroguss | Matrixsteuerung, Stärke, Zähigkeit und Verschleißfestigkeit | Glühen, normalisierend, Austemperierung, Q&T, Oberflächenhärtung |
| Gusslegierungen aus Kupfer | Spannungsabbau oder legierungsspezifische Verstärkung | Behandlungen zum Spannungsabbau und zur legierungsspezifischen Festigung |
Der entscheidende Punkt ist, dass die Wärmebehandlung der Legierung und den zu ändernden Eigenschaften folgen sollte. Strukturveränderungen ganzer Teile werden in der Regel durch Ofenbehandlung bewältigt, während lokale Methoden wie die Induktionserwärmung relevanter werden, wenn nur eine ausgewählte Arbeitsfläche oder ein ausgewählter Bereich geändert werden muss.
Schlüssel zum Mitnehmen
Wärmebehandlung von Gusslegierungen ist kein einzelner Prozess – der Weg folgt der Legierung und der Eigenschaft, die geändert werden muss. Ganzteilige Strukturveränderungen wie z. B. Glühen, Normalisierung und Lösungsbehandlung sind in der Regel Ofenarbeiten, während die Induktionserwärmung zur praktischen Wahl wird, wenn nur eine ausgewählte Oberfläche oder ein ausgewählter Bereich behandelt werden muss.
Häufig gestellte Fragen
Klicken Sie auf eine Frage, um die Antwort zu erweitern.
Kann die Induktionserwärmung die Wärmebehandlung im Ofen für Gussteile ersetzen??
Nicht für die meisten Ganzteilbehandlungen. Glühen, normalisierend, Bei der Behandlung mit Aluminiumlösung und bei langen Entspannungszyklen muss das gesamte Gussstück auf einer kontrollierten Temperatur gehalten werden, was einen Ofen begünstigt. Die Induktion wird für lokale Arbeiten wie die Oberflächenhärtung relevant, lokale Temperierung oder bereichsspezifische Erwärmung.
Warum ist die T6-Behandlung nicht für jeden Aluminiumdruckguss geeignet??
Beim Hochdruck-Druckguss eingeschlossenes Gas kann sich bei der Hochtemperatur-Lösungsbehandlung ausdehnen und Blasenbildung oder Dimensionsprobleme verursachen. Herkömmliches T6 ist daher nicht für jedes Druckgussbauteil geeignet.
Welche Wärmebehandlung benötigt Grauguss typischerweise??
Spannungsarmglühen bei etwa 500–550 °C ist üblich, wenn es auf Maßhaltigkeit ankommt, Reduzierung der Gusseigenspannungen ohne Veränderung der Grundstruktur. Die Graphitierung bei höherer Temperatur kann die Bearbeitbarkeit dort verbessern, wo harte Karbide oder Weißeisenstrukturen vorhanden sind.
Besprechen Sie Ihre Anwendung zur Wärmebehandlung von Gusslegierungen
Senden Sie uns Ihre Materialqualität, Teilezeichnung und erforderliche Eigenschaften. Wir können Sie beraten, ob eine Ofen- oder lokale Induktionsbehandlung für Ihren Prozess geeignet ist.


