
铸造合金常用热处理方法
铸造合金 不同地回应 热处理 因为它们的微观结构和强化机制不一样. 铸钢, 铝合金, 因此,铸铁和铜合金需要不同的处理途径.
Ⅰ. 铸件为什么要进行热处理?
铸造合金的热处理通常用于消除残余应力, 提高尺寸稳定性和可加工性, 细化矩阵结构, 或增加力量, 韧性和耐磨性.
所需的处理首先取决于合金.
铸钢件在加热和冷却过程中会发生相变, 进行退火, 正火、调质实用. 可热处理的铝铸件主要依靠固溶处理和沉淀硬化. 铸铁受石墨形态和基体结构的强烈影响, 而铜合金的成分差异很大.
因此,热处理计划应基于实际材料等级和所需性能, 不仅仅是因为该部件是铸件.
Ⅱ. 铸钢热处理
铸钢热处理常用于细化相对粗大的铸态组织, 减少残余应力或获得更好的强度和韧性组合.
-
退火
当需要降低硬度和提高切削加工性时通常选择. 将铸件加热到适当的温度范围,然后缓慢冷却, 通常在炉子里. 适用于许多碳钢和低合金铸钢, 退火 温度在 800°C 以上范围内, 尽管确切的值取决于成分.
-
正火化
也广泛用于铸钢件. 将零件加热到其转变范围以上,然后在空气中冷却. 与完全退火相比, 正火通常会产生更精细的结构和更高的强度.
-
调质
对于承受较重机械负载的部件, 调质 可以使用. 铸件已奥氏体化, 在适当的介质中淬火,然后回火以获得强度和韧性之间所需的平衡.
最终工艺不仅仅取决于材料等级. 断面厚度, 淬火严重程度和所需的机械性能也会影响处理.
Ⅲ. 铸造铝合金的热处理
铝铸件热处理遵循与钢不同的强化机制. 这些合金在此并未通过马氏体转变进行强化; 反而, 可热处理材质主要通过沉淀硬化获得强度.
适用于许多 Al-Si-Mg 铸造合金, 基本路线是:
→
淬火
→
老化
固溶处理时, 可溶性合金元素进入铝基体. 快速冷却保留过饱和固溶体, 而随后的时效会产生强化沉淀物.
T4
一般由固溶热处理组成, 淬火和自然时效. 常用于需要较好延展性的地方.
T5
通常不包括单独的固溶处理步骤. 铸件通过高温成型或铸造工艺冷却,然后进行人工时效.
T6
由固溶热处理组成, 淬火和人工时效. 对于某些 Al-Si-Mg 铸造合金, 固溶处理可在 500°C 左右的温度范围内进行, 然后在明显较低的温度下进行淬火和人工时效.
T6广泛用于需要较高强度和硬度的地方.
高压压铸件需要额外小心. 铸造过程中截留的气体可能会在高温固溶处理过程中膨胀并导致起泡或尺寸问题, 因此传统的 T6 处理并不适合所有压铸部件.
Ⅳ. 铸铁的热处理
铸铁热处理随石墨形态和基体结构的不同而显着变化.
灰铸铁
当尺寸稳定性很重要时,去应力退火很常见. 通常采用 500–550°C 左右的处理来减少残余铸造应力,而不会显着改变基本结构.
当需要减少硬质碳化物或局部白口铁结构以改善机械加工性时,可以使用较高温度的石墨化处理.
灰口铸铁通常不会像钢那样完全硬化. 适用牌号, 然而, 当需要更高的耐磨性时,可以接受局部表面硬化.
球墨铸铁
提供更广泛的热处理, 包括铁素体化退火, 正常化, 缓解压力, 调质, 等温淬火和表面硬化.
等温淬火球墨铸铁, 或阿迪, 形成主要由针状铁素体和富碳残余奥氏体组成的奥铁素体结构. 不应该简单地描述为常规的下贝氏体.
蠕墨铸铁
通常进行应力消除或基体控制处理. 与球墨铸铁相比,更强化的强化处理通常不太常见, 虽然最终的路线仍然取决于等级和组件要求.
专门用于局部硬化, 请参阅我们单独的指南 铸铁的感应淬火.
Ⅴ. 铸铜合金的热处理
铸造铜合金不能被视为一个单一的热处理系列. 锡青铜, 磷青铜, 黄铜和铝青铜具有不同的相系统,因此对加热的反应不同.
对于许多铸造青铜器, 热处理主要用于消除应力或结构稳定,而不是像钢一样淬火. 这在套管中很常见, 轴承部件, 阀门和其他铸造青铜零件.
一些黄铜部件也可能接受应力消除处理,其中残余应力可能导致尺寸变化或应力腐蚀开裂. 所需的处理取决于合金成分和使用条件,而不是一种通用温度.
铝青铜
铝青铜不同. 某些牌号可以进行固溶处理,然后进行淬火和随后的强化处理. 通常选择这些合金的强度, 要求耐磨、耐腐蚀.
因为铜合金系列差异很大, 热处理温度应始终遵循特定的合金牌号或工艺规范.
Ⅵ. 感应加热适合什么地方?
大多数整体铸造热处理仍然是熔炉工艺.
完全退火, 正常化, 铝固溶处理和长应力消除周期通常要求整个部件在指定时间内保持在受控温度下. 熔炉通常更适合这种类型的处理.
当所需的治疗是局部的时,感应加热变得更加重要.
典型例子包括:
铸钢滚筒, 例如, 可能仅在其工作表面上需要更高的硬度. 球墨铸铁齿轮可能需要硬化齿,同时保留芯部的不同特性.
在这些情况下, 感应加热可以将能量集中在所需区域,而不是加热整个铸件.
因此,它最好被视为一种补充热处理方法,而不是炉处理的一般替代方法.
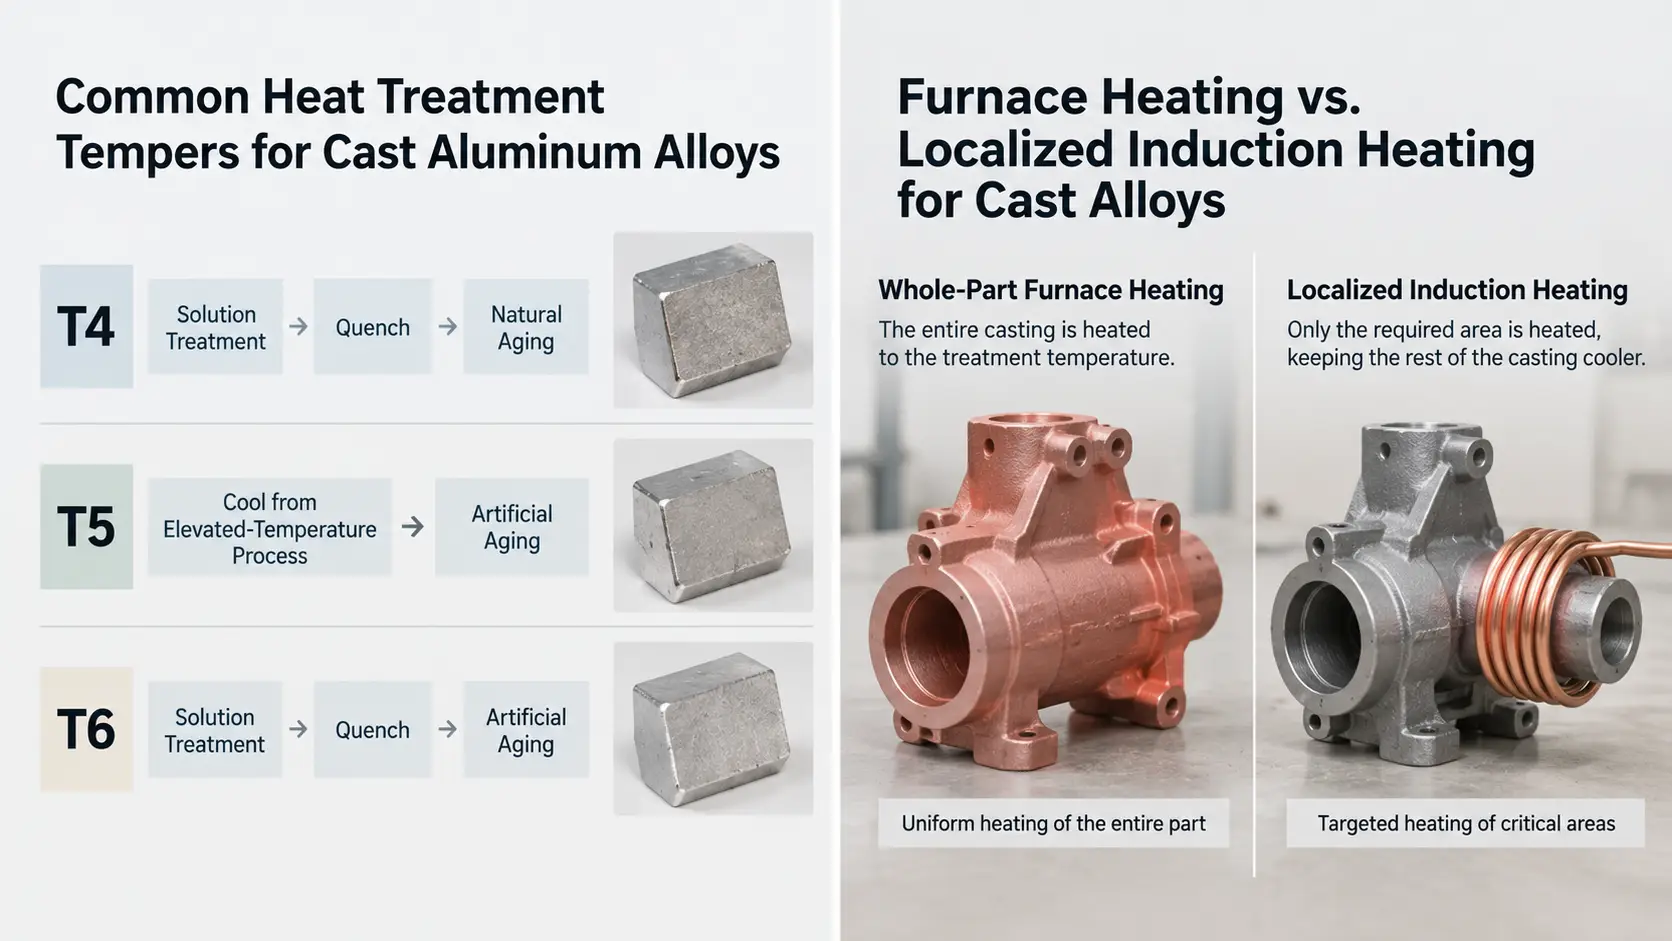
炉加热对比. 铸造合金的局部感应加热.
Ⅶ. 不同铸造合金的典型热处理路线
| 材料 | 主要目的 | 常见治疗方法 |
|---|---|---|
| 铸钢 | 结构细化, 机械加工性, 强度和韧性 | 退火, 正常化, 调质 |
| 铸铝 | 降水强化 | T4, T5, T6 |
| 灰铸铁 | 缓解压力, 机械加工性, 局部耐磨性 | 缓解压力, 石墨化, 选定的表面硬化 |
| 球墨铸铁 | 矩阵控制, 力量, 韧性和耐磨性 | 退火, 正常化, 等温淬火, 问&时间, 表面硬化 |
| 铸造铜合金 | 应力消除或合金特定强化 | 应力消除和合金特定强化处理 |
关键是热处理应遵循合金和需要改变的性能. 整体结构变化通常通过炉处理来处理, 而当仅需要修改选定的工作表面或区域时,感应加热等局部方法就变得更加相关.
要点
铸造合金的热处理 不是一个单一的过程——路线遵循合金和需要改变的属性. 整体结构变化,例如退火, 正火和固溶处理通常是炉内作业, 当只有选定的表面或区域需要处理时,感应加热成为实用的选择.
常见问题解答
单击问题以展开答案.
感应加热能否代替铸件炉热处理?
不适用于大多数整体治疗. 退火, 正常化, 铝固溶处理和长应力消除周期需要将整个铸件保持在受控温度下, 这有利于炉子. 感应变得与表面硬化等局部工作相关, 局部回火或选定区域加热.
为什么T6处理并不适合所有铝压铸件?
高压压铸过程中截留的气体会在高温固溶处理过程中膨胀,导致起泡或尺寸问题. 因此,传统 T6 并不适合所有压铸部件.
灰铸铁通常需要什么热处理?
当尺寸稳定性很重要时,通常在 500–550°C 左右进行去应力退火, 在不改变基本结构的情况下降低铸造残余应力. 高温石墨化可以改善存在硬质碳化物或白铁结构的机械加工性.


