
Popularne metody obróbki cieplnej stopów odlewniczych
Stopy odlewane reagują inaczej na obróbkę cieplną ponieważ ich mikrostruktury i mechanizmy wzmacniające nie są takie same. Stal odlewana, stopy aluminium, żeliwo i stopy miedzi wymagają więc różnych sposobów obróbki.
Ⅰ. Dlaczego odlewy są poddawane obróbce cieplnej?
Ⅱ. Obróbka cieplna stali odlewanej
Ⅲ. Obróbka cieplna stopów aluminium odlewanego
V.. Obróbka cieplna odlewów stopów miedzi
Ⅰ. Dlaczego odlewy są poddawane obróbce cieplnej?
Obróbka cieplna odlewów jest powszechnie stosowana w celu złagodzenia naprężeń resztkowych, poprawy stabilności wymiarowej i obrabialności, udoskonalenia struktury matrycy, lub zwiększenia wytrzymałości, udarności i odporności na zużycie.
Wymagana obróbka zależy przede wszystkim od stopu.
Odlewy stalowe mogą przechodzić przemiany fazowe podczas nagrzewania i chłodzenia, co umożliwia wyżarzanie, wyżarzanie i hartowanie oraz odpuszczanie praktyczne. Odlewy aluminiowe poddające się obróbce cieplnej opierają się głównie na wyżarzaniu w roztworze i utwardzaniu wydzieleniowym. Żeliwo jest silnie uzależnione od morfologii grafitu i struktury osnowy, podczas gdy stopy miedzi znacznie różnią się składem.
Harmonogram obróbki cieplnej powinien zatem opierać się na rzeczywistej klasie materiału i wymaganych właściwościach, a nie tylko na tym, że element jest odlewem.
Ⅱ. Obróbka cieplna stali odlewanej
Obróbka cieplna staliwa jest często stosowana w celu udoskonalenia stosunkowo grubej struktury odlewu, zmniejszyć naprężenia szczątkowe lub uzyskać lepszą kombinację wytrzymałości i wytrzymałości.
-
Wyżarzanie
Powszechnie wybierane, gdy wymagana jest niższa twardość i lepsza skrawalność. Odlew podgrzewa się do odpowiedniego zakresu temperatur, a następnie powoli chłodzi, zwykle w piekle. Do wielu staliw węglowych i niskostopowych, wyżarzania temperatury mieszczą się w górnym zakresie 800°C, chociaż dokładna wartość zależy od składu.
-
Normalizowanie
Również szeroko stosowane do odlewów stalowych. Część jest podgrzewana powyżej zakresu przekształcania, a następnie chłodzona na powietrzu. W porównaniu z pełnym wyżarzaniem, normalizacja zazwyczaj daje drobniejszą strukturę i nieco wyższą wytrzymałość.
-
hartowanie i odpuszczanie
dla elementów narażonych na cięższe obciążenia mechaniczne, hartowanie i odpuszczanie mogą być stosowane. odlew jest hartowany, hartowany w odpowiednim medium, a następnie hartowany, aby uzyskać wymaganą równowagę między wytrzymałością a wytrzymałością.
końcowy proces zależy od czegoś więcej niż tylko materiału. Grubość przekroju, intensywność hartowania oraz wymagane właściwości mechaniczne również mają wpływ na obróbkę.
Ⅲ. Obróbka cieplna stopów aluminium odlewanego
Obróbka cieplna odlewów aluminiowych przebiega według innego mechanizmu utwardzania niż stal. Stopy te nie są tutaj utwardzane przez przemianę martenzytyczną; zamiast tego, gatunki podatne na obróbkę cieplną zyskują wytrzymałość głównie poprzez utwardzanie wydzieleniowe.
Dla wielu stopów odlewniczych Al-Si-Mg, podstawowa procedura to:
→
Hartowanie
→
Starzenie
Podczas wyżarzania roztworowego, rozpuszczalne pierwiastki stopowe wnikają w matrycę aluminium. Szybkie chłodzenie pozwala zachować przesycony roztwór stały, podczas późniejszego starzenia powstają osady wzmacniające.
T4
Zwykle składa się z obróbki cieplnej w roztworze, hartowanie i naturalne starzenie. Jest często stosowany tam, gdzie wymagana jest stosunkowo dobra ciągliwość.
T5
Zwykle nie obejmuje oddzielnego etapu obróbki roztworem. Odlew jest schładzany po procesie kształtowania lub odlewania w podwyższonej temperaturze, a następnie sztucznie starzony.
T6
Obejmuje obróbkę cieplną przesycającą, hartowanie i sztuczne starzenie. Do niektórych stopów odlewniczych Al-Si-Mg, obróbka roztworem może odbywać się w okolicach około 500°C, następnie hartowanie i sztuczne starzenie w znacznie niższej temperaturze.
T6 jest szeroko stosowany tam, gdzie wymagana jest wyższa wytrzymałość i twardość.
Odlewy wysokociśnieniowe wymagają dodatkowej ostrożności. Gaz uwięziony podczas odlewów może się rozprzestrzeniać podczas obróbki w wysokiej temperaturze i powodować pęcherze lub problemy wymiarowe, dlatego konwencjonalne leczenie T6 nie jest odpowiednie dla każdego komponentu odlewanego.
Ⅳ. Obróbka cieplna żeliwa
Obróbka cieplna żeliwa różni się znacznie w zależności od postaci grafitu i struktury osnowy.
Żeliwo szare
Wyżarzanie odprężające jest powszechne tam, gdzie ważna jest stabilność wymiarowa. Często stosuje się obróbkę w temperaturze około 500–550°C w celu zmniejszenia naprężeń szczątkowych odlewania bez zasadniczej zmiany podstawowej struktury.
W przypadku konieczności redukcji twardych węglików lub lokalnych struktur żelaza białego w celu poprawy obrabialności można zastosować obróbkę grafityzującą w wyższej temperaturze.
Żeliwo szare zwykle nie jest utwardzane w całości w taki sam sposób jak stal. Odpowiednie stopnie, jednak, może uzyskać miejscowe utwardzenie powierzchniowe, gdy wymagana jest większa odporność na zużycie.
Żeliwo sferoidalne
Oferuje szerszą gamę obróbek cieplnych, łącznie z wyżarzaniem ferrytycznym, normalizacji, odprężenie, hartowanie i odpuszczanie, austemperowanie i hartowanie powierzchniowe.
Hartowane żelazo plastyczne, lub ADI, tworzy strukturę ausferrytyczną składającą się głównie z ferrytu iglastego i austenitu szczątkowego wzbogaconego w węgiel. Nie należy go po prostu opisywać jako konwencjonalny dolny bainit.
Żeliwo z grafitem kompaktowym
Zwykle poddawane wyżarzaniu odprężającemu lub kontroli matrycy. Bardziej intensywne zabiegi wzmacniające są zazwyczaj rzadsze niż w żeliwie sferoidalnym, chociaż ostateczna metoda zależy nadal od gatunku i wymagań elementu.
W przypadku lokalnego hartowania konkretnie, zobacz nasz osobny przewodnik dotyczący hartowania indukcyjnego żeliwa.
V.. Obróbka cieplna odlewów stopów miedzi
Stopy miedzi odlewane nie mogą być traktowane jako jedna rodzina obróbki cieplnej. Brąz cyny, Brąz fosforowy, mosiądz i brąz aluminiowy mają różne układy fazowe i dlatego inaczej reagują na ogrzewanie.
Dla wielu brązów odlewanych, obróbkę cieplną stosuje się głównie w celu odprężenia lub stabilizacji strukturalnej, a nie hartowania przypominającego stal. Jest to powszechne w tulejach, elementy łożyskowe, zawory i inne części z brązu.
Niektóre elementy mosiężne mogą również zostać poddane obróbce odprężającej, jeśli naprężenia szczątkowe mogą przyczynić się do zmian wymiarowych lub pęknięć spowodowanych korozją naprężeniową. Wymagane leczenie zależy od składu stopu i warunków eksploatacji, a nie od jednej uniwersalnej temperatury.
Brąz aluminiowy
Brąz aluminiowy jest inny. Niektóre gatunki mogą reagować na obróbkę wyżarzającą w roztworze po której następuje hartowanie i późniejsze leczenie wzmacniające. Te stopy są często wybierane tam, gdzie wymagana jest wytrzymałość, odporność na ścieranie i odporność na korozję.
Ponieważ rodziny stopów miedzi różnią się tak znacznie, temperatury obróbki cieplnej powinny zawsze odpowiadać konkretnej klasie stopu lub specyfikacji procesu.
Ⅵ. Gdzie pasuje nagrzewanie indukcyjne?
Większość obróbki cieplnej całych części pozostaje procesami piecowymi.
Pełne wyżarzanie, normalizacji, obróbka roztworem aluminium oraz długie cykle odprężania zazwyczaj wymagają, aby cały komponent pozostawał w kontrolowanej temperaturze przez określony czas. Piec zwykle lepiej nadaje się do tego typu obróbki.
Podgrzewanie indukcyjne staje się bardziej istotne, gdy wymagane zabiegi są lokalizowane.
Typowe przykłady to:
• Lokalne hartowanie powierzchniowe
• Lokalne odlanie
• Lokalne podgrzewanie
• Podgrzewanie wybrane powierzchni
Walc ze stali odlewanej, Na przykład, może wymagać wyższej twardości tylko na swojej powierzchni roboczej. koło zębate z żeliwa ciągliwego może wymagać utwardzonych zębów, zachowując jednocześnie inne właściwości w rdzeniu.
W takich sytuacjach, ogrzewanie indukcyjne może skoncentrować energię w wymaganym obszarze, zamiast nagrzewać całe odlewy.
Dlatego lepiej jest postrzegać je jako uzupełniającą metodę obróbki cieplnej, a nie ogólną alternatywę dla obróbki w piecu.
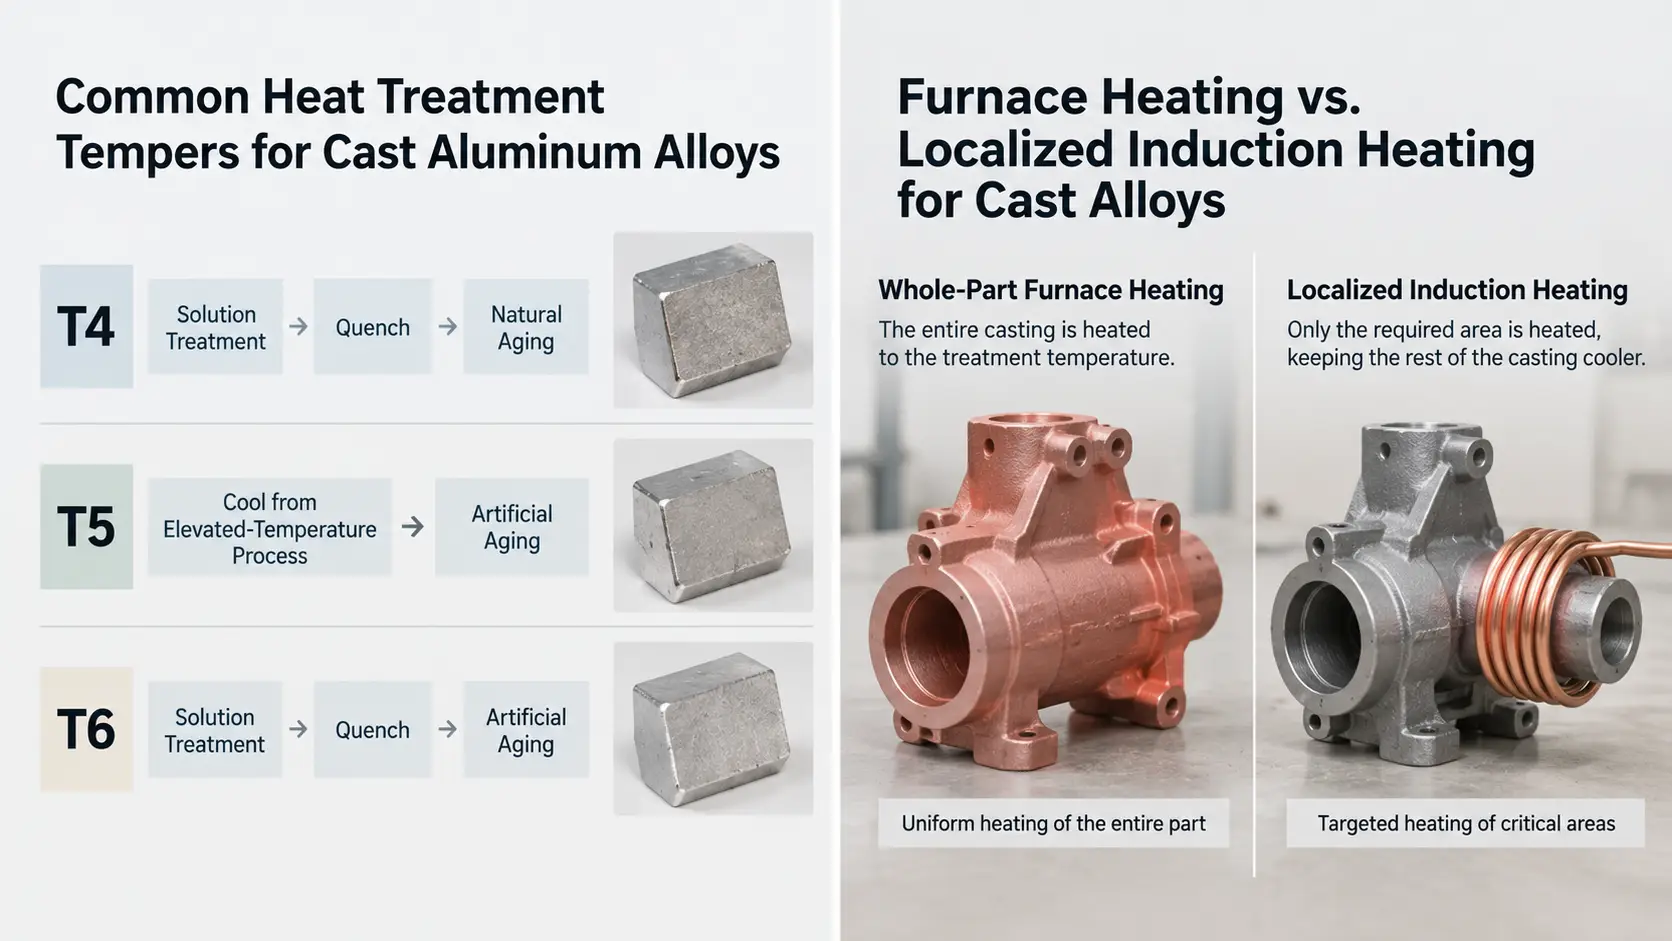
Nagrzewanie w piecu kontra. lokalne nagrzewanie indukcyjne dla stopów odlewniczych.
Ⅶ. Typowe metody obróbki cieplnej dla różnych odlewów
| Materiał | Główny cel | Typowe obróbki |
|---|---|---|
| Stal odlewana | Udoskonalanie struktury, skrawalność, wytrzymałość i ciągliwość | Wyżarzanie, normalizacji, hartowanie i odpuszczanie |
| Odlewany aluminium | Wzmacnianie wydzieleniowe | T4, T5, T6 |
| Żeliwo szare | Odprężanie, skrawalność, lokalna odporność na zużycie | Odprężanie, grafityzowanie, wybrane utwardzanie powierzchni |
| Żeliwo ciągliwe | Kontrola matrycy, wytrzymałość, udarności i odporności na zużycie | Wyżarzanie, normalizacji, Austempering, Q&T, utwardzanie powierzchni |
| Odlewane stopy miedzi | Odprężanie lub wzmocnienie specyficzne dla stopy | Odprężanie i wzmocnienie specyficzne dla stopy |
Kluczowym punktem jest to, że obróbka cieplna powinna uwzględniać stop i właściwość, którą należy zmienić. Zmiany strukturalne całej części są zazwyczaj przeprowadzane w piecu, podczas gdy metody miejscowe, takie jak nagrzewanie indukcyjne, stają się bardziej istotne, gdy należy zmodyfikować tylko wybraną powierzchnię roboczą lub obszar.
Klucz na wynos
Obróbka cieplna stopów odlewanych nie jest pojedynczym procesem — ścieżka postępowania zależy od stopu i właściwości, którą należy zmienić. Zmiany strukturalne całej części, takie jak wyżarzanie, normalizacja i obróbka roztworu to zazwyczaj prace piecowe, podczas gdy ogrzewanie indukcyjne staje się praktycznym rozwiązaniem, gdy tylko wybrana powierzchnia lub obszar wymaga obróbki.
Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Czy ogrzewanie indukcyjne może zastąpić obróbkę cieplną pieca dla odlewów?
Nie dla większości obróbki całych części. Wyżarzanie, normalizacji, obróbka roztworem aluminiowym oraz długie cykle redukcji naprężeń wymagają utrzymywania całego odlewu w kontrolowanej temperaturze, co sprzyja piecowi. indukcja staje się istotna dla prac lokalnych, takich jak hartowanie powierzchniowe, odpuszczanie lokalne lub ogrzewanie wybranych obszarów.
Dlaczego obróbka T6 nie jest odpowiednia dla każdego odlewu ciśnieniowego z aluminium?
Gaz uwięziony podczas wtrysku wysokociśnieniowego może się rozszerzać podczas wysokotemperaturowego wyżarzania roztworowego i powodować pęcherze lub problemy wymiarowe. Konwencjonalna obróbka T6 nie jest więc odpowiednia dla każdego komponentu odlewanego w formie.
Jaką obróbkę cieplną zwykle potrzebuje szare żeliwo?
Wyżarzanie odprężające w temperaturze około 500–550°C jest powszechne, gdy ważna jest stabilność wymiarowa, redukcja naprężeń resztkowych odlewu bez zmiany jego podstawowej struktury. Grafityzacja w wyższej temperaturze może poprawić obrabialność tam, gdzie obecne są twarde węgliki lub struktury białego żeliwa.
Omów swoje zastosowanie wyżarzania stopów odlewniczych
Prześlij nam swoją klasę materiału, rysunek części i wymagane właściwości. Możemy doradzić, czy do Twojego procesu lepiej pasuje wyżarzanie w piecu, czy miejscowe wyżarzanie indukcyjne.


