
Общие методы термообработки литых сплавов
Литые сплавы реагировать по-разному на термическая обработка потому что их микроструктура и механизмы упрочнения не одинаковы. Литая сталь, алюминиевые сплавы, поэтому чугун и медные сплавы требуют разных способов обработки..
Ⅰ. Почему отливки подвергаются термической обработке?
Ⅱ. Термическая обработка литой стали
Ⅲ. Термическая обработка литых алюминиевых сплавов
Ⅳ. Термическая обработка чугуна
Ⅴ. Термическая обработка литейных медных сплавов
Ⅰ. Почему отливки подвергаются термической обработке?
Термическая обработка литых сплавов обычно используется для снятия остаточных напряжений., улучшить стабильность размеров и обрабатываемость, уточнить матричную структуру, или увеличить силу, прочность и износостойкость.
Требуемая обработка зависит в первую очередь от сплава..
Стальные отливки могут претерпевать фазовые превращения при нагреве и охлаждении., проведение отжига, нормализация и закалка и отпуск практические. Термически обрабатываемые алюминиевые отливки в основном основаны на обработке на раствор и дисперсионном твердении.. На чугун сильно влияют морфология графита и структура матрицы., в то время как медные сплавы значительно различаются в зависимости от состава.
Поэтому график термообработки должен основываться на фактической марке материала и требуемых свойствах., не просто на том, что компонент - отливка.
Ⅱ. Термическая обработка литой стали
Термическая обработка литой стали часто используется для улучшения относительно грубой структуры литой стали., уменьшить остаточное напряжение или получить лучшее сочетание прочности и ударной вязкости.
-
Отжиг
Обычно выбирается, когда требуется меньшая твердость и улучшенная обрабатываемость.. Отливка нагревается до соответствующего температурного диапазона, а затем медленно охлаждается., обычно в печи. Для многих углеродистых и низколегированных литейных сталей., отжиг температура находится в верхнем диапазоне 800°C., хотя точное значение зависит от состава.
-
Нормализация
Также широко используется для стального литья.. Деталь нагревается выше диапазона трансформации, а затем охлаждается на воздухе.. По сравнению с полным отжигом, нормализация обычно дает более тонкую структуру и несколько более высокую прочность..
-
Закалка и отпуск
Для компонентов, подвергающихся более сильным механическим нагрузкам., закалка и отпуск может быть использован. Отливка аустенитирована., закалена в подходящей среде, а затем отпущена для получения необходимого баланса между прочностью и ударной вязкостью.
Конечный процесс зависит не только от марки материала.. Толщина сечения, жесткость закалки и требуемые механические свойства также влияют на обработку..
Ⅲ. Термическая обработка литых алюминиевых сплавов
Термическая обработка алюминиевого литья имеет другой механизм упрочнения, чем сталь.. Эти сплавы здесь не упрочняются мартенситным превращением.; вместо, термообрабатываемые марки приобретают прочность главным образом за счет дисперсионного твердения.
Для многих литейных сплавов Al-Si-Mg., основной маршрут это:
→
закалка
→
Старение
Во время обработки раствором, растворимые легирующие элементы поступают в алюминиевую матрицу. Быстрое охлаждение сохраняет пересыщенный твердый раствор., в то время как при последующем старении развивается усиление выделений.
Т4
Обычно состоит из термической обработки раствора., закалка и естественное старение. Его часто используют там, где требуется относительно хорошая пластичность..
Т5
Обычно не включает отдельный этап обработки раствора.. Отливка охлаждается после процесса формования или литья при повышенной температуре, а затем искусственно состаривается..
Т6
Состоит из термической обработки раствора., закалка и искусственное старение. Для некоторых литейных сплавов Al-Si-Mg, обработка раствором может происходить при температуре около середины 500°C., с последующей закалкой и искусственным старением при существенно более низкой температуре.
T6 широко используется там, где требуется более высокая прочность и твердость..
Литье под высоким давлением требует дополнительной осторожности.. Газ, попавший во время литья, может расширяться во время обработки высокотемпературным раствором и вызывать вздутие или проблемы с размерами., поэтому традиционная обработка Т6 подходит не для всех отлитых под давлением деталей..
Ⅳ. Термическая обработка чугуна
Термическая обработка чугуна существенно зависит от формы графита и структуры матрицы..
Серый чугун
Отжиг для снятия напряжений распространен там, где важна стабильность размеров.. Обработка при температуре около 500–550°C часто используется для снижения остаточного напряжения отливки без существенного изменения базовой структуры..
Высокотемпературная графитация может использоваться там, где необходимо уменьшить твердые карбиды или локальные структуры белого железа для улучшения обрабатываемости..
Серый чугун обычно не подвергается сквозной закалке так же, как сталь.. Подходящие сорта, однако, может получать локальную поверхностную закалку, когда требуется повышенная износостойкость.
Ковкий чугун
Предлагает более широкий спектр термической обработки., включая ферритирующий отжиг, нормализация, снятие стресса, закалка и отпуск, аустификация и поверхностная закалка.
Отпущенный ковкий чугун, или АДИ, развивает аусферритную структуру, состоящую в основном из игольчатого феррита и обогащенного углеродом остаточного аустенита.. Его не следует описывать просто как обычный нижний бейнит..
Утюг с уплотненным графитом
Обычно лечат для снятия стресса или контроля матрицы.. Более интенсивные упрочняющие обработки обычно встречаются реже, чем при обработке ковкого чугуна., хотя окончательный маршрут по-прежнему зависит от класса и требований к компонентам.
Специально для локального упрочнения, см. наше отдельное руководство по индукционная закалка чугуна.
Ⅴ. Термическая обработка литейных медных сплавов
Литые медные сплавы нельзя рассматривать как одну группу термообработки.. Оловянная бронза, фосфорная бронза, латунь и алюминиевая бронза имеют разные фазовые системы и поэтому по-разному реагируют на нагрев..
Для многих литых бронз, термическая обработка используется в основном для снятия напряжений или структурной стабилизации, а не закалки, подобной стали.. Это частое явление во втулках, компоненты подшипников, клапаны и другие детали из литой бронзы.
Некоторые латунные компоненты также могут подвергаться обработке для снятия напряжений, если остаточные напряжения могут способствовать изменению размеров или коррозионному растрескиванию под напряжением.. Требуемая обработка зависит от состава сплава и условий эксплуатации, а не от одной универсальной температуры..
Алюминиевая бронза
Алюминиевая бронза бывает разной. Некоторые марки могут поддаваться обработке на раствор с последующей закалкой и последующей упрочняющей обработкой.. Эти сплавы часто выбирают там, где прочность, требуется износостойкость и устойчивость к коррозии.
Поскольку семейства медных сплавов так сильно различаются, Температура термообработки всегда должна соответствовать конкретной марке сплава или спецификации процесса..
Ⅵ. Где подходит индукционный нагрев?
Большинство термических обработок отливки цельных деталей остаются печными процессами..
Полный отжиг, нормализация, обработка алюминиевым раствором и длительные циклы снятия напряжения обычно требуют, чтобы весь компонент оставался при контролируемой температуре в течение определенного периода времени.. Печь обычно лучше подходит для такого типа обработки..
Индукционный нагрев становится более актуальным, когда необходимое лечение локализовано..
Типичные примеры включают в себя:
• Местное поверхностное упрочнение
• Локальный отпуск
• Локальный предварительный нагрев
• Отопление выбранной зоны
Литой стальной ролик, например, может потребоваться более высокая твердость только на рабочей поверхности. Для шестерни из ковкого чугуна могут потребоваться закаленные зубья, сохраняющие при этом различные свойства сердечника..
В этих ситуациях, индукционный нагрев позволяет концентрировать энергию в нужной области вместо нагрева всей отливки.
Поэтому его лучше рассматривать как дополнительный метод термообработки, а не как общую замену печной обработки..
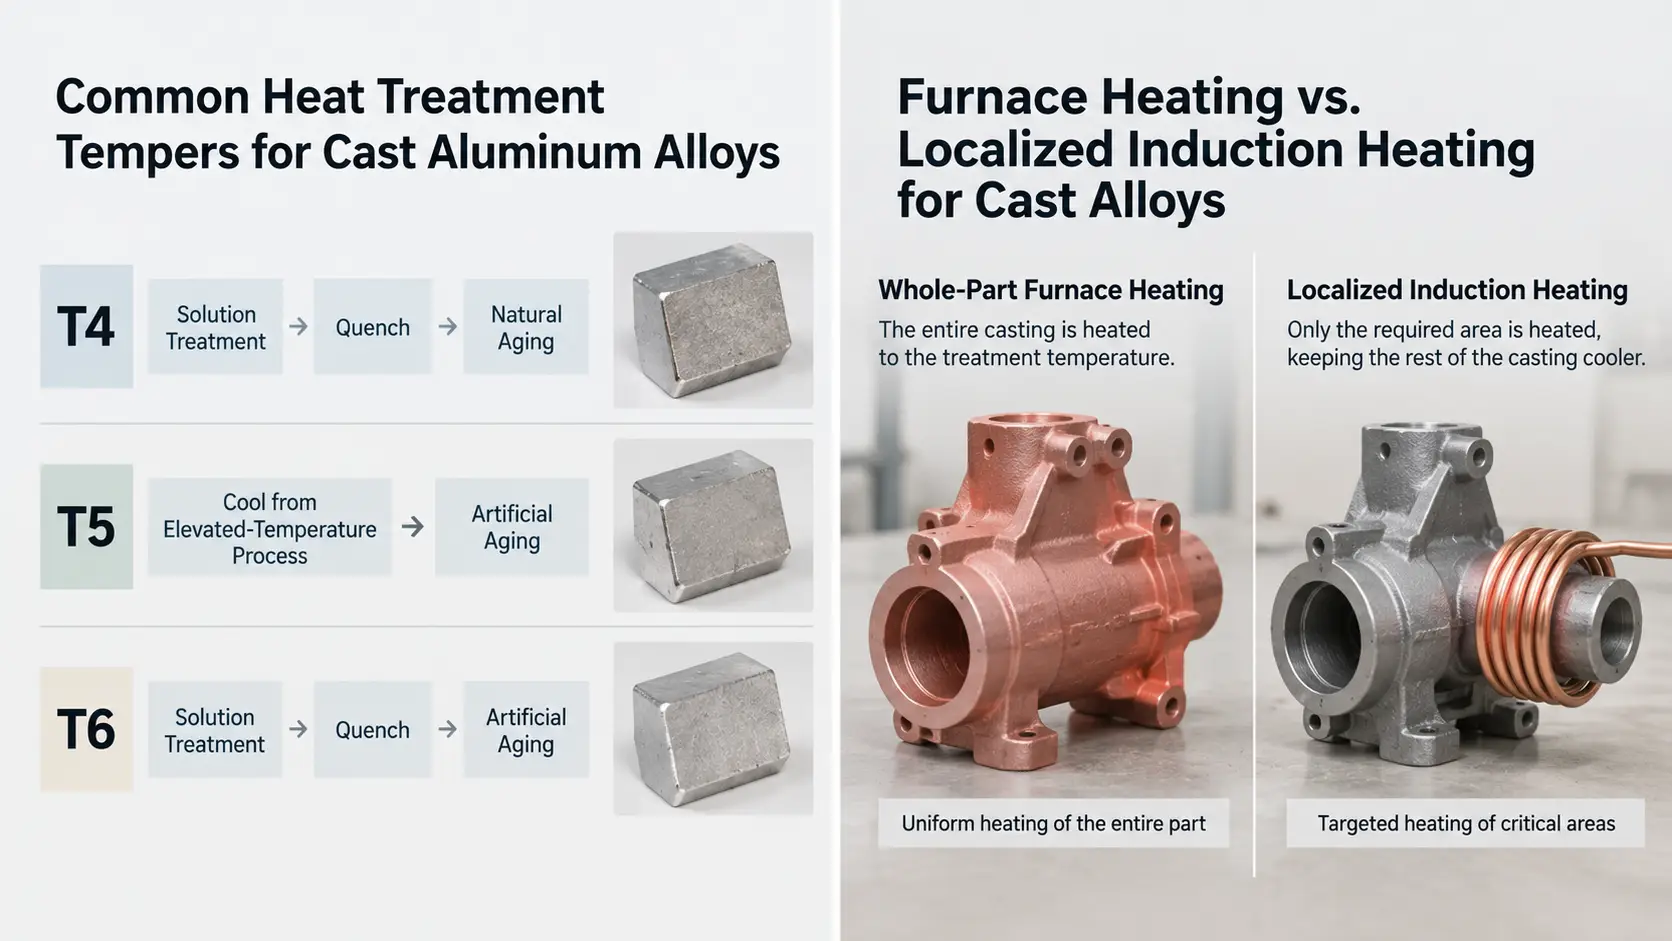
Печное отопление против. локализованный индукционный нагрев литых сплавов.
Ⅶ. Типичные способы термообработки различных литых сплавов
| Материал | Основная цель | Общие методы лечения |
|---|---|---|
| Литая сталь | Уточнение структуры, обрабатываемость, сила и выносливость | Отжиг, нормализация, закалка и отпуск |
| Литой алюминий | Усиление осадков | Т4, Т5, Т6 |
| Серый чугун | Снятие стресса, обрабатываемость, местная износостойкость | Снятие стресса, графитизация, выбранная закалка поверхности |
| Ковкий чугун | Матричное управление, сила, прочность и износостойкость | Отжиг, нормализация, закалка, вопрос&Т, поверхностное упрочнение |
| Литые медные сплавы | Снятие напряжений или усиление, специфичное для сплава | Снятие напряжений и упрочнение для конкретных сплавов |
Ключевым моментом является то, что термическая обработка должна соответствовать сплаву и свойству, которое необходимо изменить.. Структурные изменения всей детали обычно устраняются путем термической обработки., в то время как локализованные методы, такие как индукционный нагрев, становятся более актуальными, когда необходимо изменить только выбранную рабочую поверхность или участок..
Ключевой вывод
Термическая обработка литых сплавов это не единый процесс — маршрут следует за сплавом и свойством, которое необходимо изменить. Структурные изменения всей детали, такие как отжиг, нормализация и обработка раствором обычно являются печными работами, в то время как индукционный нагрев становится практичным выбором, когда требуется обработка только выбранной поверхности или участка..
Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Может ли индукционный нагрев заменить печную термообработку отливок??
Не для большинства видов лечения целых частей.. Отжиг, нормализация, обработка алюминиевым раствором и длительные циклы снятия напряжений требуют, чтобы вся отливка выдерживалась при контролируемой температуре, что предпочитает печь. Индукция становится актуальной для локальных работ, таких как закалка поверхности., локальный отпуск или обогрев выбранной зоны.
Почему обработка T6 не подходит для каждого литья алюминия под давлением?
Газ, попавший во время литья под высоким давлением, может расширяться во время обработки высокотемпературным раствором и вызывать вздутие или проблемы с размерами.. Поэтому обычный T6 подходит не для всех литых деталей..
Какая термообработка обычно требуется серому чугуну?
Отжиг для снятия напряжений при температуре около 500–550 ° C является обычным явлением, когда важна стабильность размеров., снижение остаточных напряжений при литье без изменения базовой структуры. Высокотемпературная графитизация может улучшить обрабатываемость при наличии твердых карбидов или структур белого железа..
Обсудите применение термообработки литого сплава
Отправьте нам марку материала, чертеж детали и необходимые свойства. Мы можем посоветовать, подходит ли вашему процессу печь или локальная индукционная обработка..


