
Các phương pháp xử lý nhiệt phổ biến cho hợp kim đúc
Hợp kim đúc phản ứng khác nhau với nhiệt luyện bởi vì cấu trúc vi mô và cơ chế làm cứng của chúng không giống nhau. Thép đúc, hợp kim nhôm, gang và hợp kim đồng đúc do đó yêu cầu các quy trình xử lý khác nhau.
Ⅰ. Tại sao các chi tiết đúc cần được nhiệt luyện?
Ⅲ. Nhiệt luyện hợp kim nhôm đúc
Ⅴ. Xử lý nhiệt hợp kim đồng đúc
Ⅵ. Nhiệt cảm ứng phù hợp ở đâu?
Ⅶ. Các quy trình xử lý nhiệt điển hình cho các hợp kim đúc khác nhau
Ⅰ. Tại sao các chi tiết đúc cần được nhiệt luyện?
Xử lý nhiệt hợp kim đúc thường được sử dụng để loại bỏ ứng suất dư, cải thiện độ ổn định kích thước và khả năng gia công, tinh luyện cấu trúc ma trận, hoặc tăng cường độ bền, độ dai và khả năng chống mài mòn.
Quy trình xử lý cần thiết phụ thuộc trước hết vào hợp kim.
Các chi tiết đúc thép có thể trải qua các biến đổi pha trong quá trình nung và làm nguội, làm cho ủ mềm, thực hành tôi và tôi và ram nhiệt bình thường. Các chi tiết đúc nhôm có thể xử lý nhiệt chủ yếu dựa vào tôi dung dịch và làm cứng kết tủa. Gang bị ảnh hưởng mạnh bởi hình thái graphit và cấu trúc ma trận, trong khi hợp kim đồng thay đổi đáng kể theo thành phần.
Vì vậy, một lịch trình xử lý nhiệt nên được dựa trên loại vật liệu thực tế và các tính chất yêu cầu, không chỉ đơn giản dựa vào thực tế là chi tiết đó là một chi tiết đúc.
Ⅱ. Nhiệt luyện thép đúc
Xử lý nhiệt thép đúc thường được sử dụng để tinh chỉnh cấu trúc đúc thô tương đối, giảm ứng suất dư hoặc đạt được sự kết hợp tốt hơn giữa độ bền và độ dẻo.
-
ủ nhiệt
Thường được chọn khi cần độ cứng thấp hơn và cải thiện khả năng gia công. Đúc được nung nóng trong phạm vi nhiệt độ thích hợp rồi làm nguội chậm, thường trong lò. Đối với nhiều loại thép đúc cacbon và hợp kim thấp, ủ nhiệt nhiệt độ nằm trong khoảng 800°C trên cùng, mặc dù giá trị chính xác phụ thuộc vào thành phần.
-
Chuẩn hóa
Cũng được sử dụng rộng rãi cho các chi tiết đúc thép. Chi tiết được làm nóng trên phạm vi biến dạng của nó và sau đó làm nguội bằng không khí. So với ủ toàn phần, chuẩn hóa thường tạo ra cấu trúc mịn hơn và độ bền cao hơn một chút.
-
Tôi luyện và ram
Đối với các chi tiết chịu tải cơ học nặng hơn, tôi luyện và ram có thể được sử dụng. Chi tiết đúc được biến cấu thành austenit, tôi luyện trong môi trường thích hợp và sau đó ram để đạt được sự cân bằng giữa độ bền và độ dẻo dai như yêu cầu.
Quy trình cuối cùng phụ thuộc vào nhiều yếu tố ngoài loại vật liệu. Độ dày của tiết diện, mức độ làm nguội và các tính chất cơ học yêu cầu cũng ảnh hưởng đến quá trình xử lý.
Ⅲ. Nhiệt luyện hợp kim nhôm đúc
Xử lý nhiệt đúc nhôm theo một cơ chế làm cứng khác với thép. Các hợp kim này không được làm cứng bằng biến đổi martensit; thay vào đó, các loại nhôm có thể xử lý nhiệt tăng cường độ chủ yếu thông qua quá trình lão hóa kết tủa.
Đối với nhiều hợp kim đúc Al-Si-Mg, quy trình cơ bản là:
→
Làm nguội nhanh
→
Lão hóa
Trong quá trình xử lý dung dịch, các nguyên tố hợp kim tan được xâm nhập vào ma trận nhôm. Làm nguội nhanh giữ lại dung dịch rắn quá bão hòa, trong khi quá trình già hóa tiếp theo phát triển các pha kết tủa làm tăng cường.
T4
Thông thường bao gồm xử lý nhiệt dung dịch, tôi nước và già hóa tự nhiên. Nó thường được sử dụng khi cần độ dẻo tương đối tốt.
T5
Thông thường không bao gồm bước xử lý dung dịch riêng biệt. Chi tiết đúc được làm nguội từ quá trình tạo hình hoặc đúc ở nhiệt độ cao và sau đó già hóa nhân tạo.
T6
Bao gồm xử lý nhiệt dung dịch, tôi nước và già hóa nhân tạo. Đối với một số hợp kim đúc Al-Si-Mg, xử lý dung dịch có thể diễn ra vào khoảng giữa 500°C, sau đó là tôi và lão hóa nhân tạo ở nhiệt độ thấp hơn đáng kể.
T6 được sử dụng rộng rãi khi cần độ bền và độ cứng cao hơn.
Đúc áp suất cao cần thận trọng hơn. Khí bị giữ lại trong quá trình đúc có thể giãn nở trong quá trình xử lý dung dịch ở nhiệt độ cao và gây phồng rộp hoặc vấn đề kích thước, do đó xử lý T6 truyền thống không phù hợp với mọi thành phần đúc khuôn.
Ⅳ. Xử lý nhiệt gang
Xử lý nhiệt gang xám thay đổi đáng kể tùy theo dạng grafit và cấu trúc ma trận.
Gang xám
Ưu tiên ủ giảm ứng suất nơi yêu cầu độ ổn định kích thước. Xử lý ở nhiệt độ khoảng 500–550°C thường được sử dụng để giảm ứng suất còn lại của đúc mà không thay đổi đáng kể cấu trúc cơ bản.
Xử lý graphit hóa ở nhiệt độ cao hơn có thể được sử dụng khi cần giảm cacbua cứng hoặc các cấu trúc gang trắng cục bộ để cải thiện khả năng gia công.
Gang xám thường không được tôi cứng xuyên suốt như thép. Các loại phù hợp, tuy nhiên, có thể được tôi cứng bề mặt cục bộ khi cần khả năng chống mài mòn cao hơn.
Sắt dẻo
Cung cấp nhiều phương pháp xử lý nhiệt hơn, bao gồm ủ ferriting, chuẩn hóa, giảm ứng suất, tôi luyện và ram, tôi nhiệt và tôi bề mặt.
Gang cầu thấm Austempered, hoặc ADI, phát triển cấu trúc ausferritic chủ yếu gồm ferrite acicular và austenit giữ lại giàu carbon. Nó không nên chỉ được mô tả là bainit thấp thông thường.
Sắt graphite nén
Thường được xử lý để giảm ứng suất hoặc kiểm soát ma trận. Các phương pháp xử lý tăng cường căng thẳng mạnh hơn thường ít phổ biến hơn so với sắt dẻo, mặc dù lộ trình cuối cùng vẫn phụ thuộc vào cấp và yêu cầu của chi tiết.
Đối với việc làm cứng cục bộ cụ thể, xem hướng dẫn riêng của chúng tôi về làm cứng cảm ứng của gang.
Ⅴ. Xử lý nhiệt hợp kim đồng đúc
Hợp kim đồng đúc không thể được xử lý như một gia đình nhiệt luyện duy nhất. Đồng thau thiếc, Đồng thau photphor, đồng đồng thau và đồng nhôm có hệ thống pha khác nhau nên phản ứng khác nhau khi nung nóng.
Đối với nhiều loại đồng đúc, xử lý nhiệt chủ yếu được sử dụng để giảm ứng suất hoặc ổn định kết cấu thay vì tôi cứng kiểu thép. Điều này phổ biến trong các ống lót, bộ phận vòng bi, van và các bộ phận đồng đúc khác.
Một số bộ phận đồng thau cũng có thể được xử lý giảm ứng suất, nơi ứng suất dư có thể góp phần làm thay đổi kích thước hoặc nứt do ăn mòn ứng suất. Việc xử lý cần thiết phụ thuộc vào thành phần hợp kim và điều kiện sử dụng thay vì một nhiệt độ chung chung.
Đồng nhôm
Đồng nhôm khác biệt. Một số loại có thể đáp ứng với xử lý dung dịch, sau đó là tôi và xử lý gia cố tiếp theo. Các hợp kim này thường được chọn khi cần độ bền, chống mài mòn và chống ăn mòn.
Do các dòng hợp kim đồng khác nhau rất lớn, nhiệt độ xử lý nhiệt luôn phải tuân theo cấp độ hợp kim hoặc quy trình cụ thể.
Ⅵ. Nhiệt cảm ứng phù hợp ở đâu?
Hầu hết các xử lý nhiệt đúc nguyên bộ vẫn là các quy trình lò.
Tôi hoàn toàn, chuẩn hóa, xử lý dung dịch nhôm và chu kỳ giảm ứng suất dài thường yêu cầu toàn bộ bộ phận giữ ở nhiệt độ kiểm soát trong một khoảng thời gian nhất định. Một lò thường phù hợp hơn cho loại xử lý này.
Gia nhiệt cảm ứng trở nên quan trọng hơn khi xử lý cần thiết được định vị.
Các ví dụ điển hình bao gồm:
Một con lăn thép đúc, Ví dụ, có thể chỉ yêu cầu độ cứng cao hơn ở bề mặt làm việc của nó. Một bánh răng bằng gang dẻo có thể yêu cầu răng được tôi cứng trong khi vẫn giữ các tính chất khác nhau ở lõi.
Trong những tình huống này, gia nhiệt cảm ứng có thể tập trung năng lượng vào vùng cần thiết thay vì làm nóng toàn bộ chi tiết đúc.
Do đó, nó tốt hơn nên được xem như một phương pháp xử lý nhiệt bổ sung thay vì thay thế tổng thể cho xử lý bằng lò.
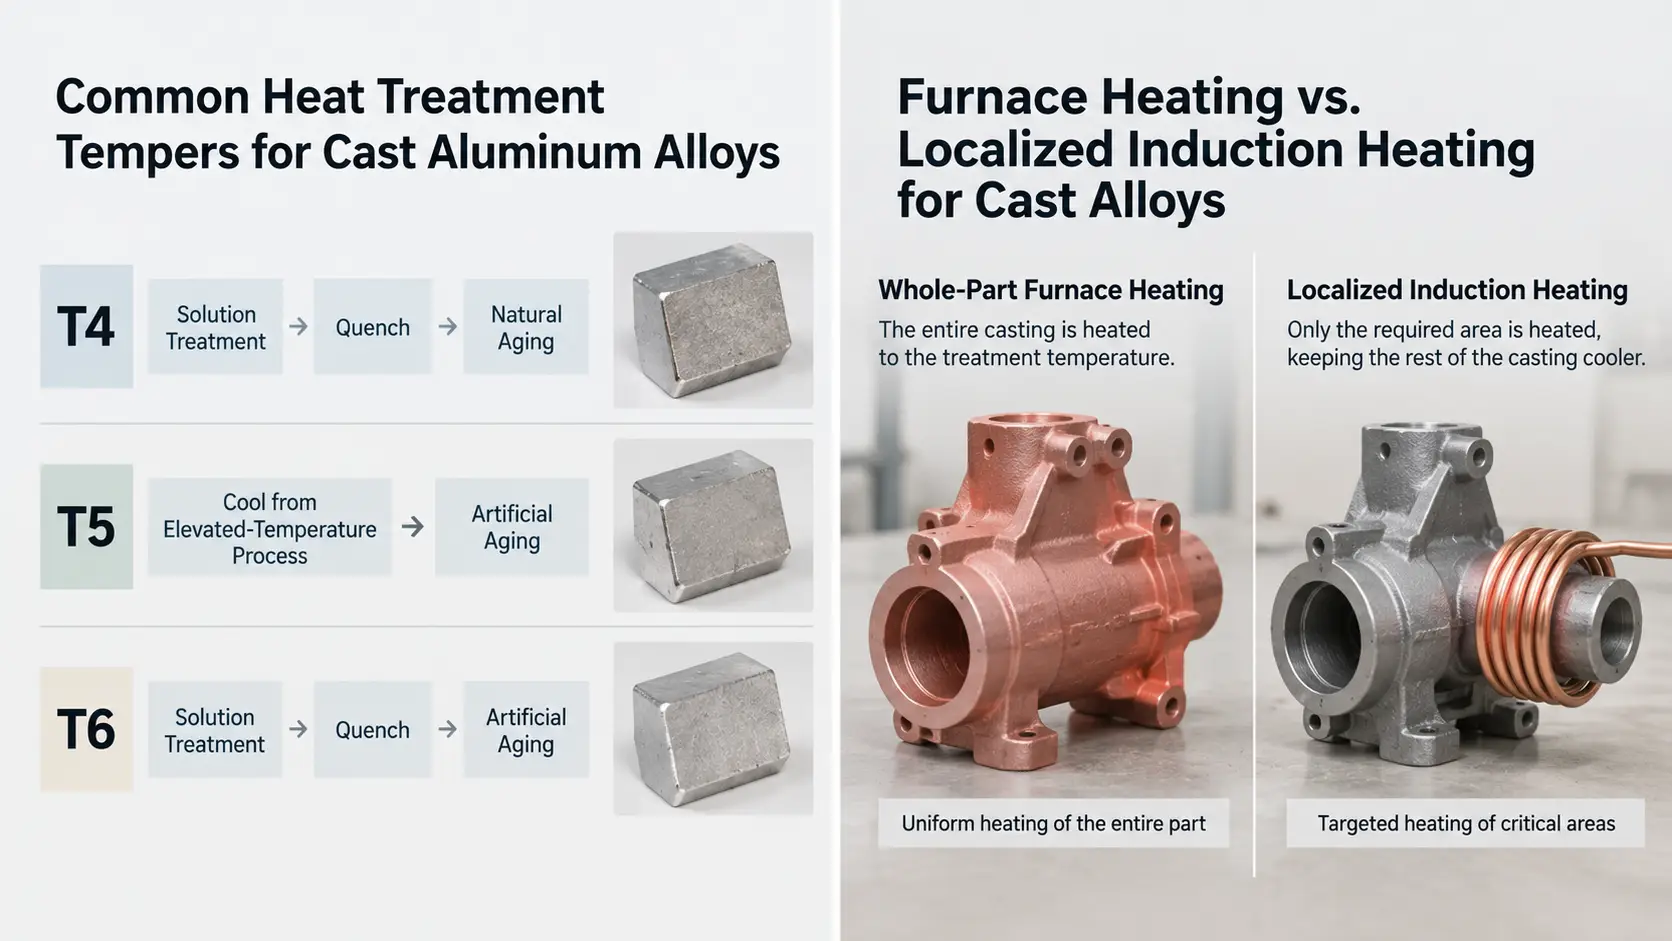
Gia nhiệt bằng lò so với. gia nhiệt cục bộ cho hợp kim đúc.
Ⅶ. Các quy trình xử lý nhiệt điển hình cho các hợp kim đúc khác nhau
| Vật liệu | Mục đích chính | Các phương pháp xử lý phổ biến |
|---|---|---|
| Thép đúc | Tinh chế cấu trúc, Khả năng gia công, Độ bền và độ dai | ủ nhiệt, chuẩn hóa, tôi luyện và ram |
| Nhôm đúc | Tăng cường kết tủa | T4, T5, T6 |
| Gang xám | Giảm ứng suất, Khả năng gia công, Kháng mài mòn cục bộ | Giảm ứng suất, Tạo cấu trúc graphit, Tôi bề mặt chọn lọc |
| Gang dẻo | Kiểm soát ma trận, Độ bền, độ dai và khả năng chống mài mòn | ủ nhiệt, chuẩn hóa, Austempering, Q&T, Tôi bề mặt |
| Hợp kim đồng đúc | Giảm ứng suất hoặc tăng cường đặc thù hợp kim | Các phương pháp xử lý giảm ứng suất và tăng cường đặc thù hợp kim |
Điểm chính là quá trình xử lý nhiệt nên tuân theo hợp kim và tính chất cần thay đổi. Những thay đổi cấu trúc toàn bộ thường được xử lý bằng nhiệt trong lò, trong khi các phương pháp cục bộ như gia nhiệt cảm ứng trở nên phù hợp hơn khi chỉ cần thay đổi bề mặt hoặc khu vực làm việc được chọn.
Chìa khóa mang đi
Xử lý nhiệt hợp kim đúc không phải là một quá trình đơn lẻ — lộ trình phụ thuộc vào hợp kim và tính chất cần thay đổi. Những thay đổi cấu trúc toàn bộ như ủ nhiệt, Việc tôi luyện thường quy và xử lý dung dịch thường là công việc thực hiện trong lò, trong khi gia nhiệt cảm ứng trở thành lựa chọn thực tế khi chỉ một bề mặt hoặc khu vực được chọn cần xử lý.
Câu hỏi thường gặp
Bấm vào một câu hỏi để mở rộng câu trả lời.
Gia nhiệt cảm ứng có thể thay thế cho xử lý nhiệt bằng lò cho các chi tiết đúc không?
Không đối với hầu hết các quá trình xử lý toàn bộ chi tiết. ủ nhiệt, chuẩn hóa, Xử lý dung dịch nhôm và các chu kỳ giảm ứng suất dài cần toàn bộ chi tiết đúc được giữ ở nhiệt độ kiểm soát, điều này ủng hộ việc sử dụng lò. Gia nhiệt cảm ứng trở nên phù hợp cho các công việc địa phương như tôi cứng bề mặt, gia nhiệt cục bộ hoặc gia nhiệt cho khu vực được chọn.
Tại sao phương pháp xử lý T6 không phù hợp với mọi sản phẩm đúc khuôn nhôm?
Khí bị kẹt trong quá trình đúc áp lực cao có thể giãn nở trong quá trình xử lý dung dịch nhiệt độ cao và gây phồng hoặc vấn đề về kích thước. Do đó, T6 thông thường không phù hợp với mọi chi tiết đúc.
Gang xám thường cần xử lý nhiệt gì?
Ủ giảm ứng suất khoảng 500–550°C phổ biến khi cần ổn định kích thước, giảm ứng suất còn lại của đúc mà không thay đổi cấu trúc cơ bản. Graphit hóa ở nhiệt độ cao hơn có thể cải thiện khả năng gia công khi có các cấu trúc cacbua cứng hoặc sắt trắng.
Thảo luận về ứng dụng xử lý nhiệt hợp kim đúc của bạn
Gửi cho chúng tôi loại vật liệu của bạn, bản vẽ chi tiết và các đặc tính yêu cầu. Chúng tôi có thể tư vấn liệu liệu xử lý bằng lò hay cảm ứng cục bộ phù hợp với quy trình của bạn.


