
Metodi comuni di trattamento termico per leghe fuse
Le leghe da colata rispondono in modo diverso a trattamento termico perché le loro microstrutture e i meccanismi di rinforzo non sono gli stessi. Acciaio da colata, leghe di alluminio, ghisa e leghe di rame richiedono quindi percorsi di trattamento diversi.
Ⅰ. Perché i getti vengono trattati termicamente?
Ⅱ. Trattamento termico dell'acciaio da colata
Ⅲ. Trattamento termico delle leghe di alluminio da colata
Ⅳ. Trattamento termico della ghisa
Ⅴ. Trattamento termico delle leghe di rame da colata
Ⅵ. Dove si colloca il riscaldamento a induzione?
Ⅶ. Percorsi tipici di trattamento termico per diverse leghe da colata
Ⅰ. Perché i getti vengono trattati termicamente?
Il trattamento termico delle leghe gettate è comunemente usato per alleviare le sollecitazioni residue, migliorare la stabilità dimensionale e la lavorabilità meccanica, raffinare la struttura della matrice, o aumentare la resistenza, tenacità e resistenza all'usura.
Il trattamento richiesto dipende prima dalla lega.
Le fusioni in acciaio possono subire trasformazioni di fase durante il riscaldamento e il raffreddamento, rendere pratica la ricottura, normalizzare e temprare e temprare. Le fusioni in alluminio trattabili al calore si basano principalmente sul trattamento a soluzione e sull'indurimento per precipitazione. La ghisa è fortemente influenzata dalla morfologia del grafite e dalla struttura matriciale, mentre le leghe di rame variano notevolmente con la composizione.
Un programma di trattamento termico dovrebbe quindi basarsi sul grado effettivo del materiale e sulle proprietà richieste, non semplicemente sul fatto che il componente sia una fusione.
Ⅱ. Trattamento termico dell'acciaio da colata
Il trattamento termico dell'acciaio fuso viene spesso utilizzato per raffinare la struttura relativamente grossolana come fusa, ridurre le sollecitazioni residue o ottenere una migliore combinazione di resistenza e tenacità.
-
Annealing
Comunemente selezionato quando sono richieste una durezza inferiore e una migliore lavorabilità lavorativa. La colata viene riscaldata nel fascio di temperatura appropriato e poi raffreddata lentamente, di solito nel forno. Per molti acciai fusi al carbonio e a bassa lega, ricottura temperature nell'intervallo superiore di 800°C, anche se il valore esatto dipende dalla composizione.
-
Normalizzazione
Ampiamente utilizzata anche per fusioni in acciaio. Il pezzo viene riscaldato oltre il suo intervallo di trasformazione e poi raffreddato all'aria. Rispetto al ricottura completa, La normalizzazione produce generalmente una struttura più fine e una resistenza leggermente maggiore.
-
Tempra e Rinvenimento
Per componenti soggetti a carichi meccanici più pesanti, tempra e rinvenimento possono essere utilizzati. La fusione viene austenizzata, tempra in un mezzo appropriato e quindi rinvenuta per ottenere il bilancio richiesto tra resistenza e tenacità.
Il processo finale dipende da più fattori oltre alla tipologia di materiale. Lo spessore della sezione, La severità della tempra e le proprietà meccaniche richieste influenzano anche il trattamento.
Ⅲ. Trattamento termico delle leghe di alluminio da colata
Il trattamento termico della fusione di alluminio segue un meccanismo di rinforzo diverso da quello dell’acciaio. Qui queste leghe non vengono rafforzate dalla trasformazione martensitica; Invece, i gradi trattabili termicamente acquisiscono resistenza principalmente attraverso l'indurimento per precipitazione.
Per molte leghe da colata Al-Si-Mg, il percorso di base è:
→
tempra
→
Invecchiamento
Durante il trattamento con la soluzione, gli elementi leganti solubili entrano nella matrice di alluminio. Il raffreddamento rapido mantiene una soluzione solida sovrasatura, mentre il successivo invecchiamento sviluppa precipitati rinforzanti.
T4
Generalmente consiste in trattamento termico della soluzione, tempra e invecchiamento naturale. Viene spesso utilizzato dove è richiesta una duttilità relativamente buona.
T5
Normalmente non include una fase separata di trattamento della soluzione. La colata viene raffreddata con un processo di modellatura o colata ad alta temperatura e poi invecchiata artificialmente.
T6
Consiste in trattamento termico della soluzione, tempra e invecchiamento artificiale. Per alcune leghe di colata Al-Si-Mg, il trattamento in soluzione può avvenire intorno ai 500°C medi, seguito da tempera e invecchiamento artificiale a una temperatura sostanzialmente inferiore.
T6 è ampiamente utilizzato dove sono richieste maggiore resistenza e durezza.
I getti die-cast ad alta pressione richiedono ulteriori precauzioni. Il gas intrappolato durante la colata può espandersi durante il trattamento di solubilizzazione ad alta temperatura e causare bolle o problemi dimensionali, quindi il trattamento T6 convenzionale non è adatto a ogni componente die-cast.
Ⅳ. Trattamento termico della ghisa
Il trattamento termico della ghisa varia significativamente con la forma del grafite e la struttura della matrice.
Ghisa grigia
Il ricottura per sollievo dello stress è comune quando la stabilità dimensionale è importante. Il trattamento intorno a 500–550°C è spesso utilizzato per ridurre lo stress residuo di colata senza modificare sostanzialmente la struttura di base.
Un trattamento di grafitizzazione ad alta temperatura può essere utilizzato quando è necessario ridurre carburi duri o strutture locali di ghisa bianca per migliorare la lavorabilità.
La ghisa grigia normalmente non viene indurita in profondità nello stesso modo dell'acciaio. Gradi adatti, tuttavia, può ricevere indurimento superficiale localizzato quando è richiesta maggiore resistenza all'usura.
Ghisa duttile
Offre una gamma più ampia di trattamenti termici, inclusi ricottura ferritizzante, normalizzazione, distensione delle tensioni, tempra e rinvenimento, austempering e indurimento superficiale.
Ghisa duttile austemperata, o ADI, sviluppa una struttura ausferritica composta principalmente da ferrite aciculare e austenite residua arricchita di carbonio. Non dovrebbe essere semplicemente descritta come bainite inferiore convenzionale.
Ghisa grafitica compatta
Comunicemente trattata per distensione delle tensioni o controllo della matrice. I trattamenti di rinforzo più intensivi sono generalmente meno comuni rispetto alla ghisa malleabile, anche se il percorso finale dipende comunque dalla qualità e dai requisiti del componente.
Per la tempratura localizzata in particolare, vedere la nostra guida separata alla tempra per induzione della ghisa.
Ⅴ. Trattamento termico delle leghe di rame da colata
Le leghe di rame pressofuse non possono essere trattate come un'unica famiglia di trattamenti termici. Bronzo al stagno, bronzo fosforoso, ottone e bronzo alluminio hanno diversi sistemi di fasi e quindi rispondono in modo diverso al riscaldamento.
Per molti bronzi pressofusi, Il trattamento termico è usato principalmente per il sollievo degli stress o la stabilizzazione strutturale piuttosto che per l'indurimento tipo acciaio mediante tempra. Questo è comune nei bocchelli, componenti dei cuscinetti, valvole e altre parti in bronzo fuso.
Alcuni componenti in ottone possono anche ricevere un trattamento di sollievo dagli stress dove gli stress residui potrebbero contribuire a cambiamenti dimensionali o corrosione da stress. Il trattamento richiesto dipende dalla composizione della lega e dalle condizioni di servizio piuttosto che da una temperatura universale.
Bronzo di Alluminio
Il bronzo di alluminio è diverso. Alcuni gradi possono rispondere al trattamento di soluzione seguito da tempra e successivo trattamento di rafforzamento. Queste leghe sono spesso selezionate dove resistenza, sono richieste resistenza all'usura e resistenza alla corrosione.
Perché le famiglie di leghe di rame differiscono molto, le temperature del trattamento termico devono sempre seguire il grado specifico della lega o le specifiche del processo.
Ⅵ. Dove si colloca il riscaldamento a induzione?
La maggior parte dei trattamenti termici per la fusione di pezzi interi rimangono processi in forno.
Ricottura completa, normalizzazione, Il trattamento termico e i lunghi cicli di distensione dello stress dell'alluminio richiedono generalmente che l'intero componente rimanga a una temperatura controllata per un periodo specificato. Un forno è generalmente più adatto a questo tipo di trattamento.
Il riscaldamento a induzione diventa più rilevante quando il trattamento richiesto è localizzato.
Esempi tipici includono:
• Indurimento superficiale locale
• Tempratura locale
• Pre-riscaldamento locale
• Riscaldamento a aree selezionate
Un rullo in acciaio fuso, per esempio, può richiedere una maggiore durezza solo sulla sua superficie di lavoro. Un ingranaggio in ghisa duttile può richiedere denti induriti mantenendo allo stesso tempo diverse proprietà nel nucleo.
In queste situazioni, Il riscaldamento a induzione può concentrare l'energia nella regione necessaria invece di riscaldare l'intera gettata.
Pertanto è meglio considerarlo un metodo di trattamento termico complementare piuttosto che un sostituto generale del trattamento in forno.
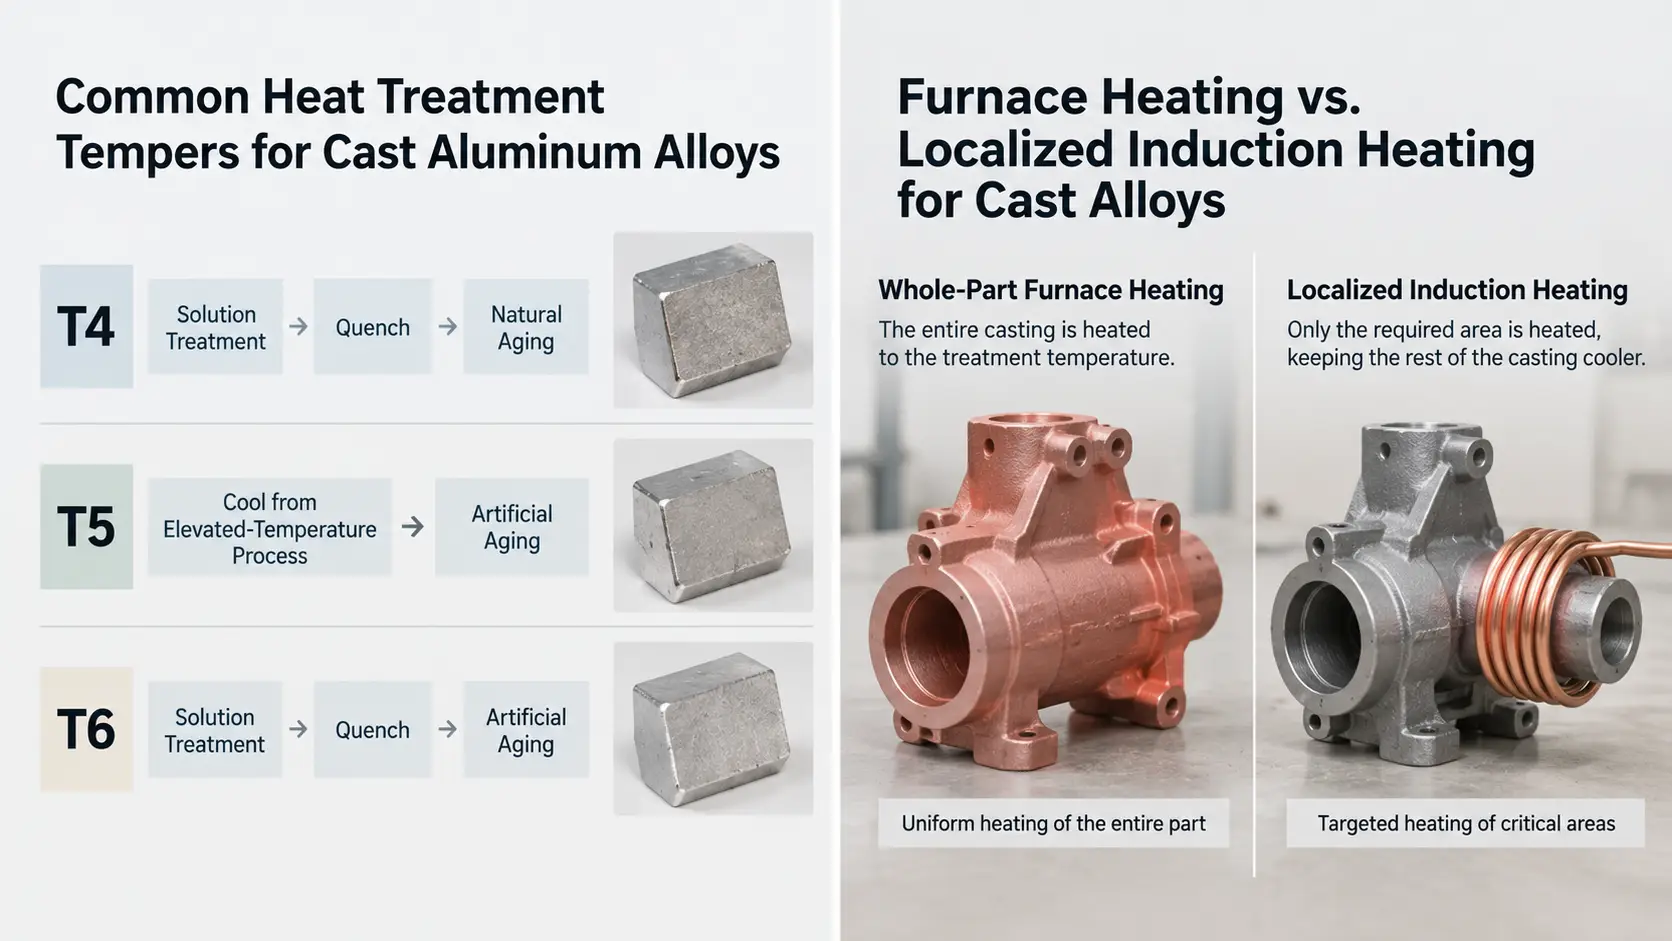
Riscaldamento a forno vs. riscaldamento localizzato a induzione per leghe da colata.
Ⅶ. Percorsi tipici di trattamento termico per diverse leghe da colata
| Materiale | Scopo principale | Trattamenti comuni |
|---|---|---|
| Acciaio da colata | Raffinamento della struttura, lavorabilità, resistenza e tenacità | Annealing, normalizzazione, tempra e rinvenimento |
| Alluminio gettato | Indurimento per precipitazione | T4, T5, T6 |
| Ghisa grigia | Alleviamento delle tensioni, lavorabilità, resistenza all'usura locale | Alleviamento delle tensioni, grafitizzazione, indurimento selettivo della superficie |
| Ghisa sferoidale | Controllo della matrice, resistenza, tenacità e resistenza all'usura | Annealing, normalizzazione, Austempering, Q&T, indurimento superficiale |
| Leghe di rame da getto | Alleviamento delle tensioni o indurimento specifico della lega | Trattamenti di alleviamento delle tensioni e indurimento specifico della lega |
Il punto chiave è che il trattamento termico dovrebbe seguire la lega e la proprietà che deve cambiare. I cambiamenti strutturali dell'intero pezzo sono solitamente gestiti tramite trattamento in forno, mentre metodi localizzati come il riscaldamento a induzione diventano più rilevanti quando solo una superficie o area di lavoro selezionata deve essere modificata.
Chiave da asporto
Il trattamento termico delle leghe fuse non è un processo unico — il percorso dipende dalla lega e dalla proprietà che deve essere modificata. Cambiamenti strutturali dell'intero pezzo come ricottura, normalizzazione e trattamento in soluzione sono solitamente lavori da forno, mentre il riscaldamento a induzione diventa la scelta pratica quando solo una superficie o un'area selezionata necessita di trattamento.
Domande frequenti
Fare clic su una domanda per espandere la risposta.
Il riscaldamento a induzione può sostituire il trattamento termico in forno per i getti?
Non per la maggior parte dei trattamenti integrali. Annealing, normalizzazione, il trattamento della soluzione di alluminio ed i lunghi cicli di distensione necessitano che l'intera fusione sia mantenuta a temperatura controllata, che favorisce una fornace. L'induzione diventa rilevante per lavori localizzati come l'indurimento superficiale, temperaggio locale o riscaldamento dell'area selezionata.
Perché il trattamento T6 non è adatto a ogni pressofusione in alluminio?
Il gas intrappolato durante la pressofusione ad alta pressione può espandersi durante il trattamento termico di soluzione ad alta temperatura e causare vesciche o problemi dimensionali. Il convenzionale T6 quindi non è adatto a ogni componente pressofuso.
Quale trattamento termico necessita tipicamente la ghisa grigia?
Il rinvenimento per sollievo delle tensioni intorno a 500–550°C è comune quando la stabilità dimensionale è importante, ridurre le tensioni residue di fusione senza modificare la struttura di base. La grafitizzazione a temperature più alte può migliorare la lavorabilità dove sono presenti carburi duri o strutture in ferro bianco.
Discuti la tua applicazione per il trattamento termico in lega ghisa
Inviaci la tua qualità del materiale, disegno del pezzo e proprietà richieste. Possiamo consigliarti se il forno o il trattamento a induzione localizzato si adatta al tuo processo.


