
Métodos comuns de tratamento térmico para ligas fundidas
Ligas fundidas responder de forma diferente a tratamento térmico porque suas microestruturas e mecanismos de fortalecimento não são os mesmos. Aço fundido, ligas de alumínio, ferro fundido e ligas de cobre requerem, portanto, diferentes rotas de tratamento.
Ⅰ. Por que as peças fundidas são tratadas termicamente?
Ⅱ. Tratamento Térmico de Aço Fundido
Ⅲ. Tratamento térmico de ligas de alumínio fundido
Ⅳ. Tratamento Térmico de Ferro Fundido
Ⅴ. Tratamento térmico de ligas de cobre fundido
Ⅵ. Onde se encaixa o aquecimento por indução?
Ⅶ. Rotas típicas de tratamento térmico para diferentes ligas fundidas
Ⅰ. Por que as peças fundidas são tratadas termicamente?
O tratamento térmico de ligas fundidas é comumente usado para aliviar tensões residuais, melhorar a estabilidade dimensional e a usinabilidade, refinar a estrutura da matriz, ou aumentar a força, tenacidade e resistência ao desgaste.
O tratamento necessário depende primeiro da liga.
Fundições de aço podem sofrer transformações de fase durante aquecimento e resfriamento, fazendo recozimento, normalização e têmpera e revenimento prático. Fundições de alumínio tratáveis termicamente dependem principalmente de tratamento de solução e endurecimento por precipitação. O ferro fundido é fortemente influenciado pela morfologia do grafite e pela estrutura da matriz, enquanto as ligas de cobre variam consideravelmente com a composição.
Um cronograma de tratamento térmico deve, portanto, basear-se no grau real do material e nas propriedades exigidas., não simplesmente no fato de que o componente é uma peça fundida.
Ⅱ. Tratamento Térmico de Aço Fundido
O tratamento térmico de aço fundido é frequentemente usado para refinar a estrutura fundida relativamente grosseira, reduzir a tensão residual ou obter uma melhor combinação de resistência e tenacidade.
-
Recozimento
Geralmente selecionado quando são necessárias menor dureza e melhor usinabilidade. A peça fundida é aquecida na faixa de temperatura apropriada e depois resfriada lentamente, geralmente na fornalha. Para muitos aços fundidos de carbono e de baixa liga, recozimento as temperaturas estão na faixa superior de 800°C, embora o valor exato dependa da composição.
-
Normalizando
Também amplamente utilizado para fundições de aço. A peça é aquecida acima da sua faixa de transformação e depois resfriada ao ar. Comparado com recozimento completo, a normalização geralmente produz uma estrutura mais fina e uma resistência um pouco maior.
-
Têmpera e Revenimento
Para componentes expostos a cargas mecânicas mais pesadas, têmpera e revenido pode ser usado. A fundição é austenitizada, temperado em um meio adequado e depois revenido para obter o equilíbrio necessário entre resistência e tenacidade.
O processo final depende de mais do que a qualidade do material. Espessura da seção, a severidade da têmpera e as propriedades mecânicas exigidas também influenciam o tratamento.
Ⅲ. Tratamento térmico de ligas de alumínio fundido
O tratamento térmico de fundição de alumínio segue um mecanismo de reforço diferente do aço. Estas ligas não são reforçadas aqui pela transformação martensítica; em vez de, classes tratáveis termicamente ganham resistência principalmente através do endurecimento por precipitação.
Para muitas ligas de fundição Al-Si-Mg, a rota básica é:
→
Têmpera
→
Envelhecimento
Durante o tratamento com solução, elementos de liga solúveis entram na matriz de alumínio. O resfriamento rápido retém uma solução sólida supersaturada, enquanto o envelhecimento subsequente desenvolve precipitados fortalecedores.
T4
Geralmente consiste em tratamento térmico de solução, têmpera e envelhecimento natural. É frequentemente usado onde é necessária uma ductilidade relativamente boa.
T5
Normalmente não inclui uma etapa separada de tratamento de solução. A peça fundida é resfriada a partir de um processo de moldagem ou fundição em temperatura elevada e depois envelhecida artificialmente.
T6
Consiste em tratamento térmico em solução, têmpera e envelhecimento artificial. Para algumas ligas de fundição Al-Si-Mg, o tratamento da solução pode ocorrer em torno da faixa de meados de 500°C, seguido de têmpera e envelhecimento artificial a uma temperatura substancialmente mais baixa.
T6 é amplamente utilizado onde são necessárias maior resistência e dureza.
Fundições sob pressão de alta pressão precisam de cuidado adicional. O gás preso durante a fundição pode se expandir durante o tratamento com solução em alta temperatura e causar bolhas ou problemas dimensionais, portanto, o tratamento convencional T6 não é adequado para todos os componentes fundidos.
Ⅳ. Tratamento Térmico de Ferro Fundido
O tratamento térmico do ferro fundido varia significativamente com a forma do grafite e a estrutura da matriz.
Ferro Fundido Cinzento
O recozimento com alívio de tensão é comum onde a estabilidade dimensional é importante. O tratamento em torno de 500–550°C é frequentemente usado para reduzir a tensão residual da peça fundida sem alterar substancialmente a estrutura básica.
O tratamento de grafitização em alta temperatura pode ser usado onde carbonetos duros ou estruturas locais de ferro branco precisam ser reduzidas para melhorar a usinabilidade.
O ferro fundido cinzento normalmente não é endurecido da mesma forma que o aço. Notas adequadas, no entanto, pode receber endurecimento superficial localizado quando é necessária maior resistência ao desgaste.
Ferro Dúctil
Oferece uma gama mais ampla de tratamentos térmicos, incluindo recozimento ferritizante, normalizando, alívio do estresse, têmpera e revenido, austêmpera e endurecimento superficial.
Ferro dúctil austemperado, ou ADI, desenvolve uma estrutura ausferrítica consistindo principalmente de ferrita acicular e austenita retida enriquecida com carbono. Não deve ser simplesmente descrito como bainita inferior convencional.
Ferro Grafite Compactado
Comumente tratado para alívio de estresse ou controle de matriz. Tratamentos de fortalecimento mais intensivos são geralmente menos comuns do que em ferro dúctil, embora o percurso final ainda dependa dos requisitos de nota e componente.
Para endurecimento localizado especificamente, veja nosso guia separado para endurecimento por indução de ferro fundido.
Ⅴ. Tratamento térmico de ligas de cobre fundido
As ligas de cobre fundido não podem ser tratadas como uma única família de tratamento térmico. Bronze de estanho, bronze fosforoso, latão e bronze de alumínio têm sistemas de fases diferentes e, portanto, respondem de maneira diferente ao aquecimento.
Para muitos bronzes fundidos, o tratamento térmico é usado principalmente para alívio de tensões ou estabilização estrutural, em vez de endurecimento por têmpera semelhante ao aço. Isso é comum em buchas, componentes de rolamento, válvulas e outras peças de bronze fundido.
Alguns componentes de latão também podem receber tratamento de alívio de tensão, onde tensões residuais podem contribuir para alterações dimensionais ou fissuras por corrosão sob tensão.. O tratamento necessário depende da composição da liga e das condições de serviço, e não de uma temperatura universal.
Alumínio Bronze
Bronze de alumínio é diferente. Certas classes podem responder ao tratamento de solução seguido de tratamento de têmpera e subsequente fortalecimento. Estas ligas são frequentemente selecionadas onde a resistência, resistência ao desgaste e resistência à corrosão são necessárias.
Porque as famílias de ligas de cobre diferem tão amplamente, as temperaturas de tratamento térmico devem sempre seguir o grau específico da liga ou a especificação do processo.
Ⅵ. Onde se encaixa o aquecimento por indução?
A maioria dos tratamentos térmicos de fundição de peças inteiras permanecem processos de forno.
Recozimento completo, normalizando, o tratamento com solução de alumínio e longos ciclos de alívio de tensão geralmente exigem que o componente completo permaneça a uma temperatura controlada por um período especificado. Um forno geralmente é mais adequado para este tipo de tratamento.
O aquecimento por indução torna-se mais relevante quando o tratamento necessário é localizado.
Exemplos típicos incluem:
• Endurecimento superficial local
• Têmpera local
• Pré-aquecimento local
• Aquecimento de área selecionada
Um rolo de aço fundido, por exemplo, pode exigir maior dureza apenas em sua superfície de trabalho. Uma engrenagem de ferro dúctil pode exigir dentes endurecidos, mantendo diferentes propriedades no núcleo.
Nessas situações, o aquecimento por indução pode concentrar energia na região necessária em vez de aquecer toda a peça fundida.
É, portanto, melhor visto como um método complementar de tratamento térmico, em vez de um substituto geral para o tratamento em forno..
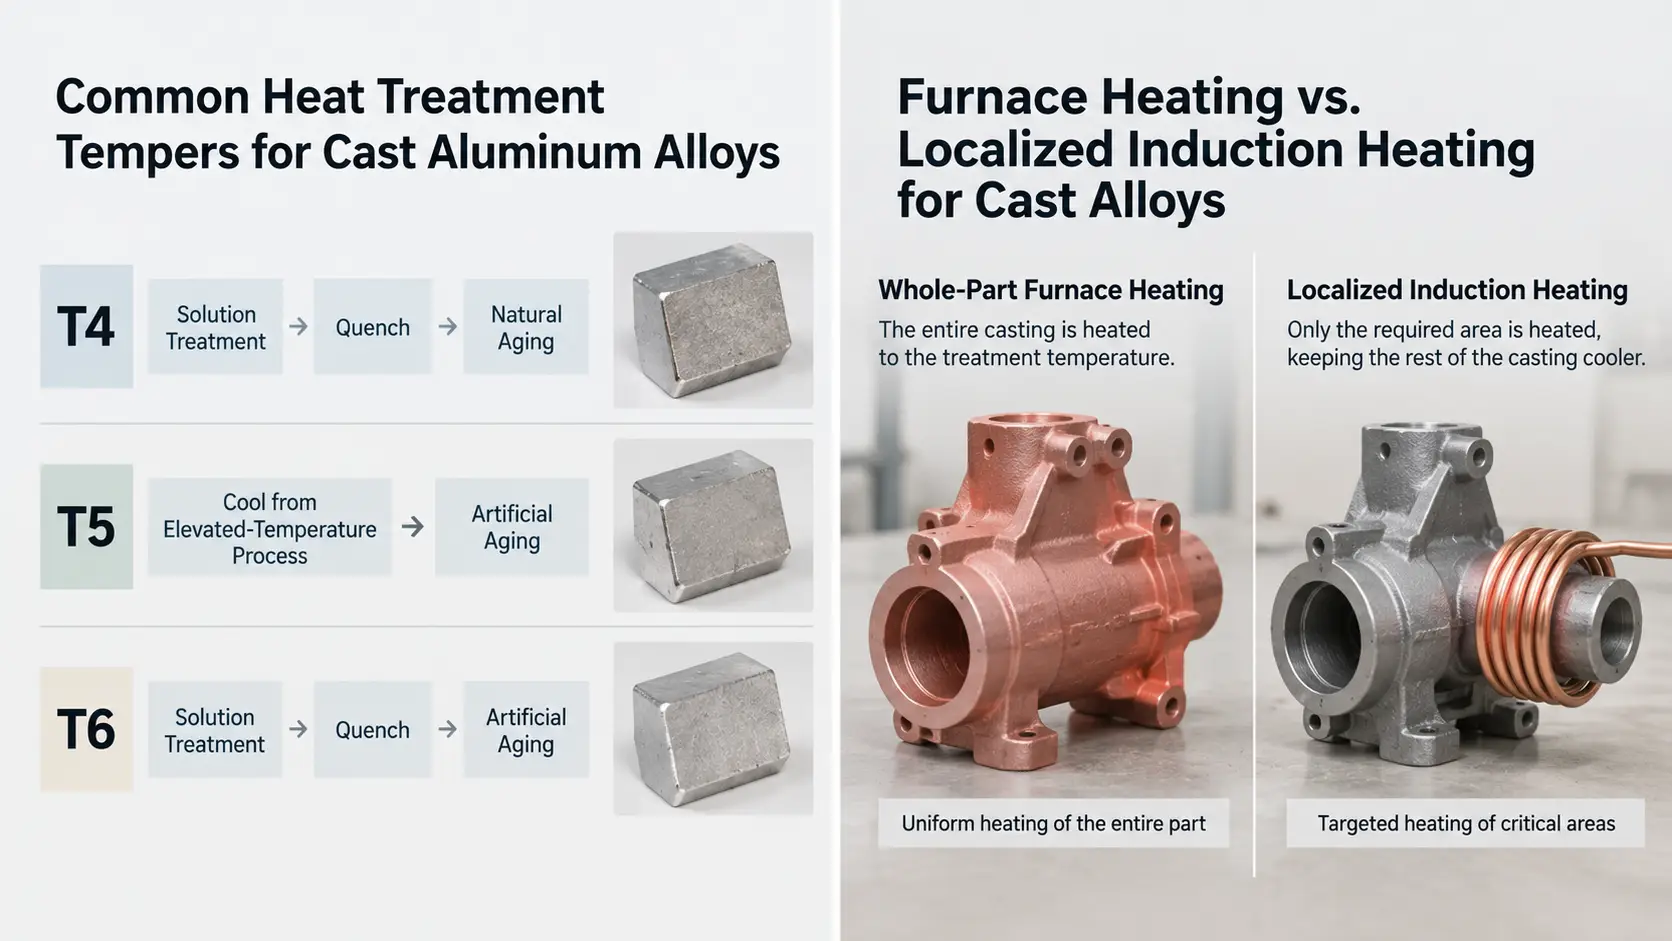
Aquecimento do forno vs.. aquecimento por indução localizado para ligas fundidas.
Ⅶ. Rotas típicas de tratamento térmico para diferentes ligas fundidas
| Material | Objetivo principal | Tratamentos Comuns |
|---|---|---|
| Aço fundido | Refinamento de estrutura, usinabilidade, força e resistência | Recozimento, normalizando, têmpera e revenido |
| Alumínio fundido | Fortalecimento da precipitação | T4, T5, T6 |
| Ferro fundido cinza | Alívio do estresse, usinabilidade, resistência ao desgaste local | Alívio do estresse, grafitização, endurecimento superficial selecionado |
| Ferro dúctil | Controle de matriz, força, tenacidade e resistência ao desgaste | Recozimento, normalizando, austemperamento, P&T, endurecimento superficial |
| Ligas de cobre fundidas | Alívio de tensão ou reforço específico da liga | Tratamentos de alívio de estresse e fortalecimento específicos de ligas |
O ponto chave é que o tratamento térmico deve seguir a liga e a propriedade que precisa mudar. Mudanças estruturais em peças inteiras geralmente são tratadas por tratamento em forno, enquanto métodos localizados, como o aquecimento por indução, tornam-se mais relevantes quando apenas uma superfície ou área de trabalho selecionada precisa ser modificada.
Principal vantagem
Tratamento térmico de ligas fundidas não é um processo único — a rota segue a liga e a propriedade que precisa mudar. Mudanças estruturais em peças inteiras, como recozimento, normalização e tratamento de solução geralmente são trabalhos de forno, enquanto o aquecimento por indução se torna a escolha prática quando apenas uma superfície ou área selecionada precisa de tratamento.
Perguntas frequentes
Clique em uma pergunta para expandir a resposta.
O aquecimento por indução pode substituir o tratamento térmico do forno para peças fundidas?
Não para a maioria dos tratamentos de partes inteiras. Recozimento, normalizando, o tratamento com solução de alumínio e os longos ciclos de alívio de tensões exigem que toda a peça fundida seja mantida a uma temperatura controlada, o que favorece uma fornalha. A indução torna-se relevante para trabalhos localizados, como endurecimento superficial, têmpera local ou aquecimento de área selecionada.
Por que o tratamento T6 não é adequado para todas as peças fundidas de alumínio?
O gás preso durante a fundição sob pressão pode se expandir durante o tratamento com solução em alta temperatura e causar bolhas ou problemas dimensionais. Portanto, o T6 convencional não é adequado para todos os componentes fundidos.
Qual tratamento térmico o ferro fundido cinzento normalmente precisa?
O recozimento com alívio de tensão em torno de 500–550°C é comum quando a estabilidade dimensional é importante, reduzindo a tensão residual de fundição sem alterar a estrutura básica. A grafitização em temperaturas mais altas pode melhorar a usinabilidade onde carbonetos duros ou estruturas de ferro branco estão presentes.
Discuta sua aplicação de tratamento térmico de liga fundida
Envie-nos a classificação do seu material, desenho da peça e propriedades necessárias. Podemos aconselhar se o tratamento por forno ou por indução localizada se adapta ao seu processo.


