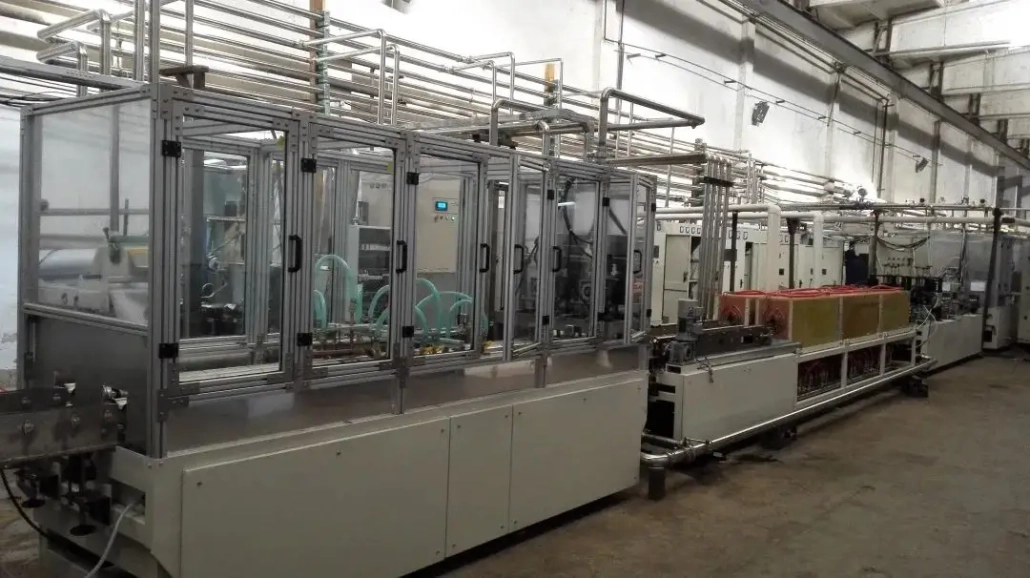
汽车防撞梁管感应加热处理生产线
汽车防撞梁管感应加热处理生产线 (双通道操作)
既支持集中控制一体化运行,也支持独立通道特定控制, 操作方便、模式切换方便.
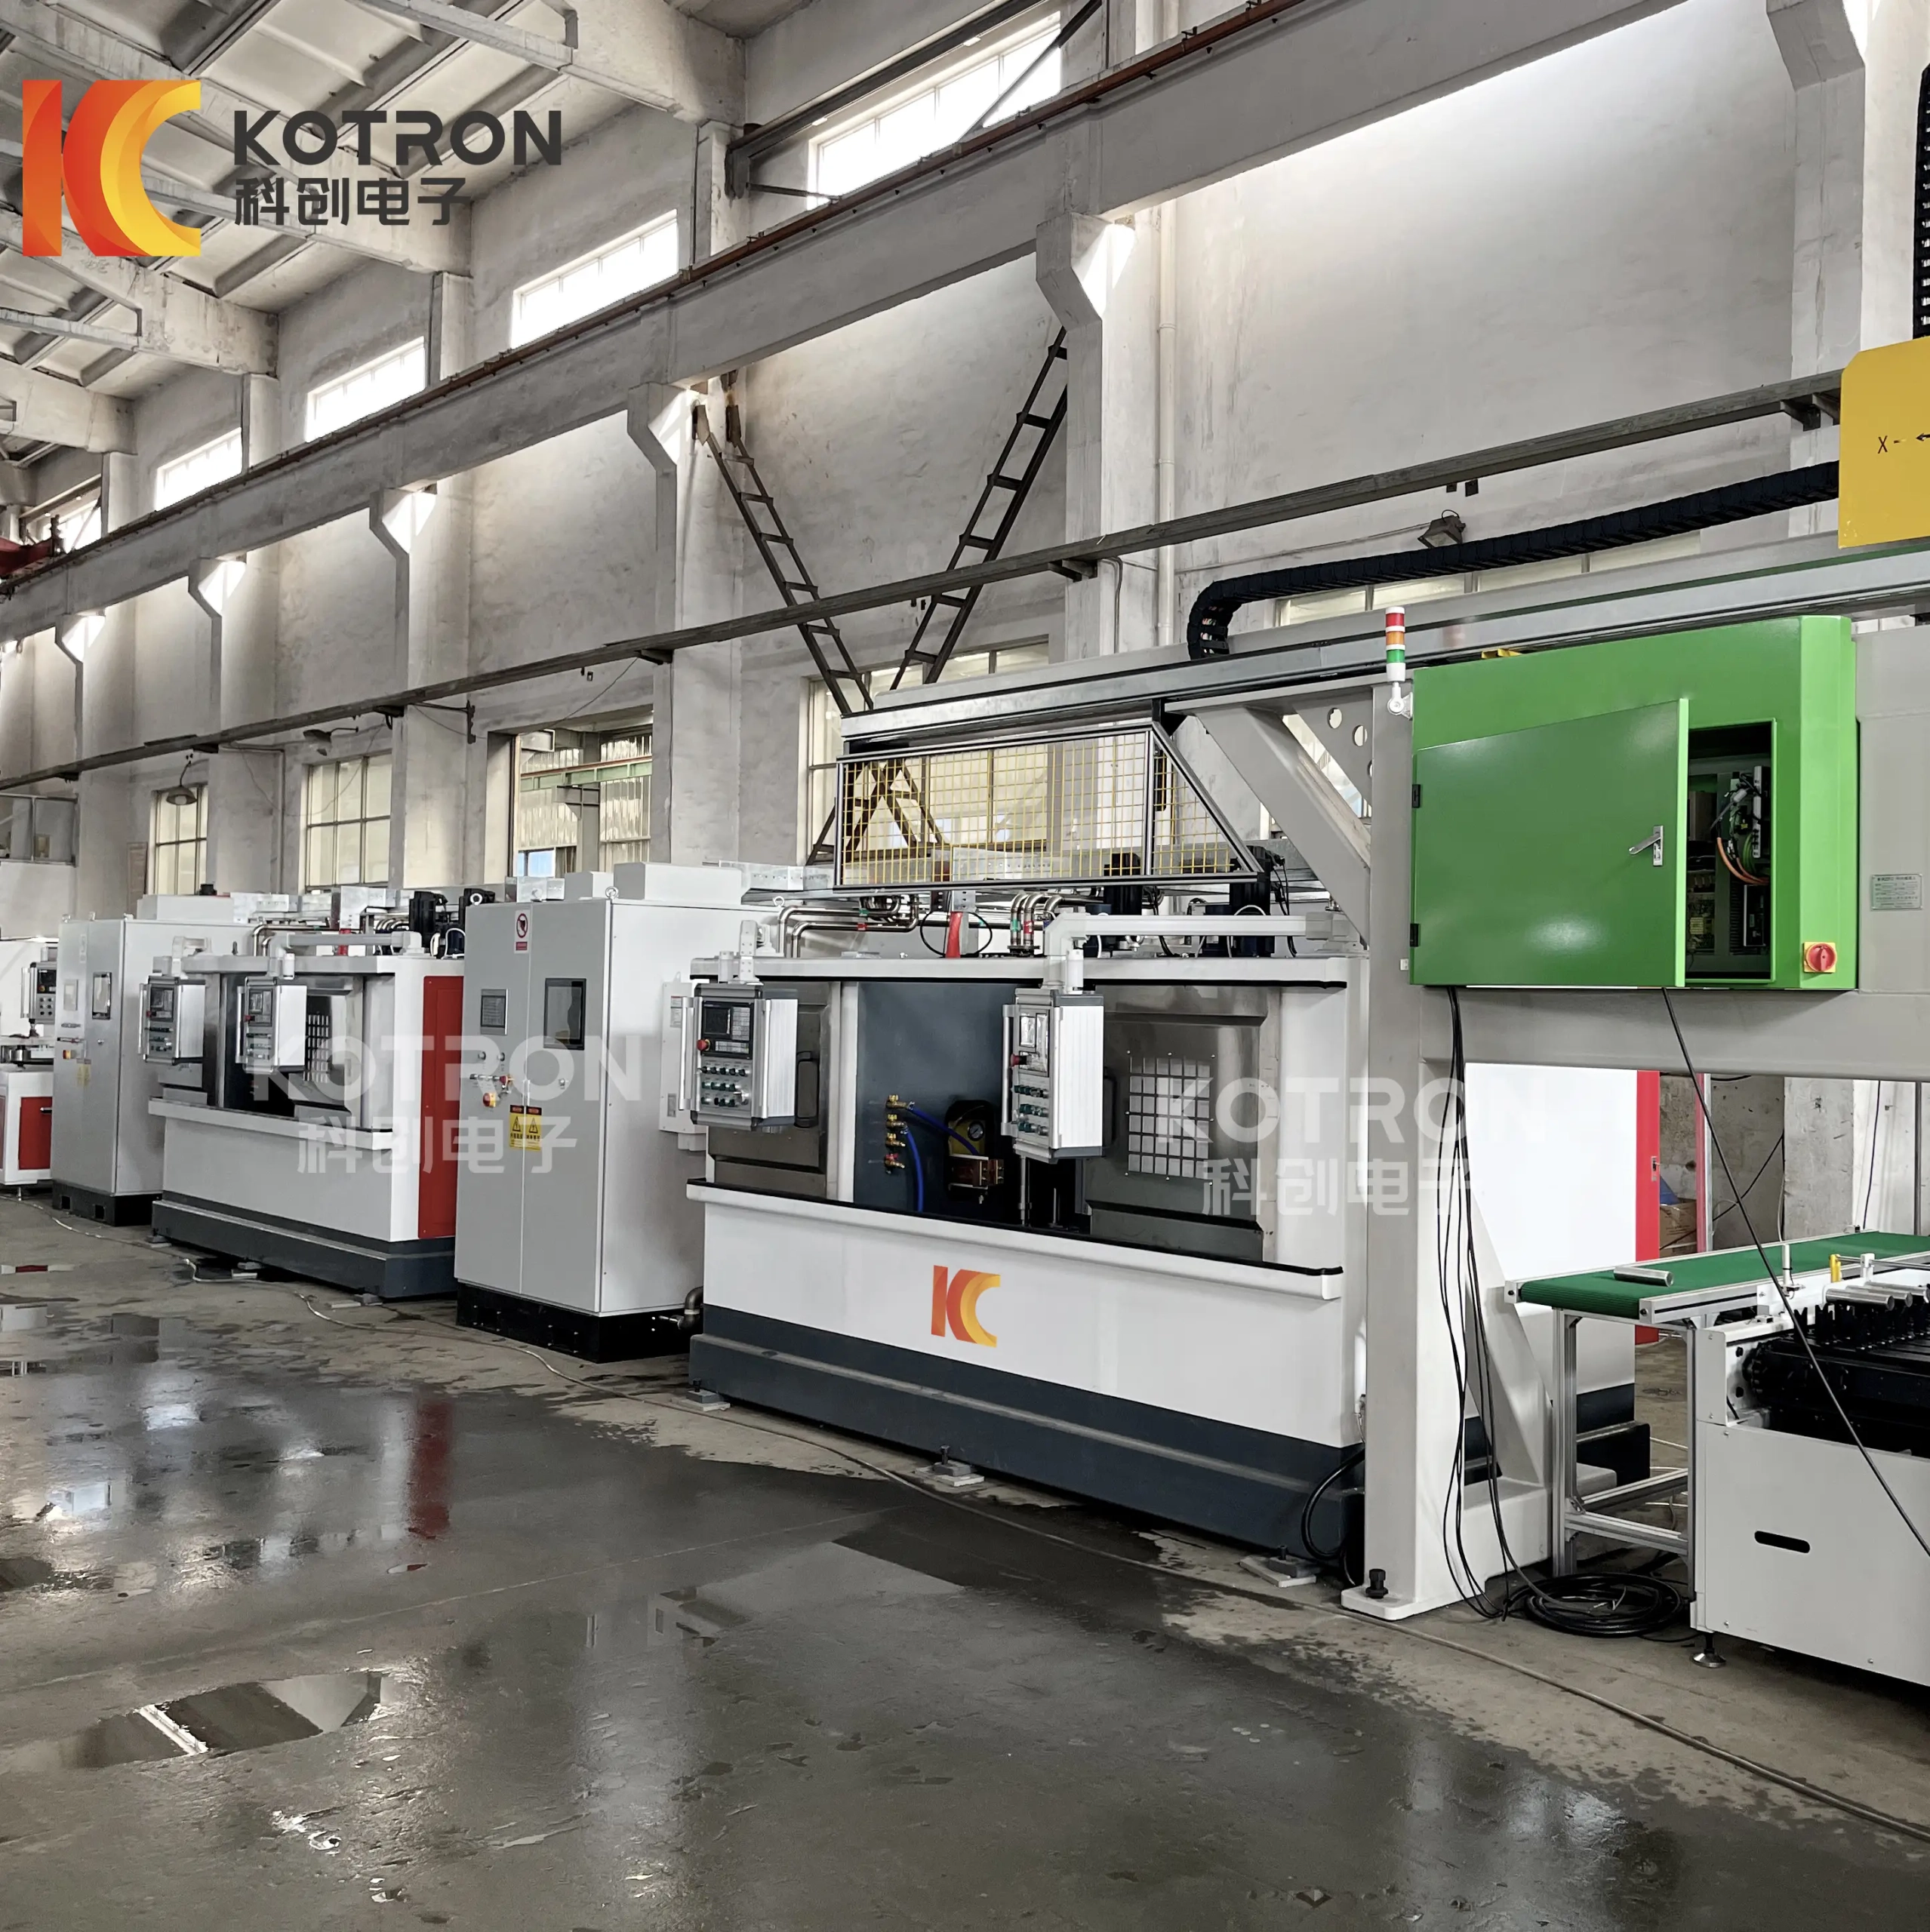
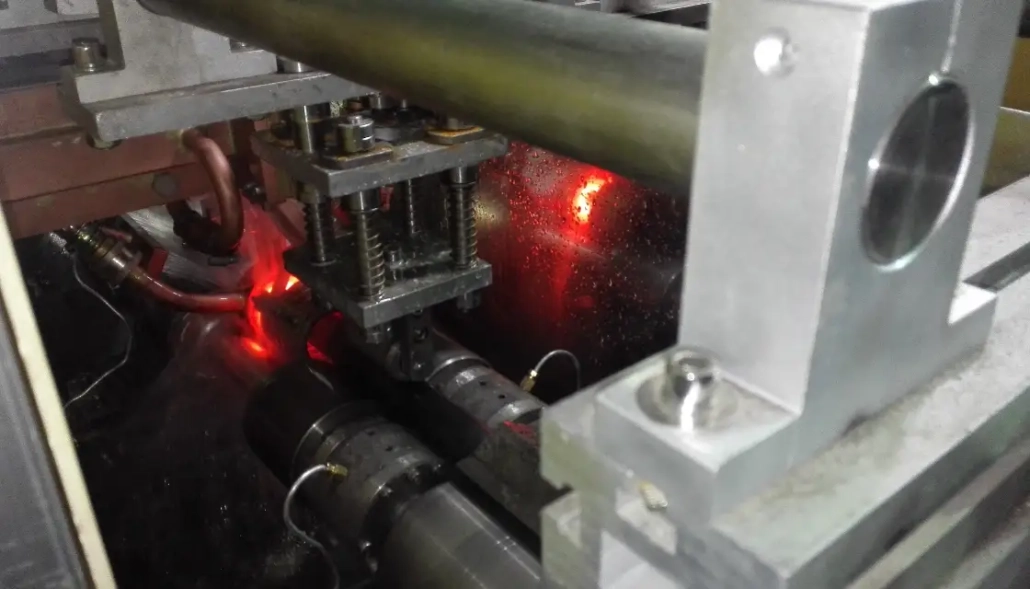
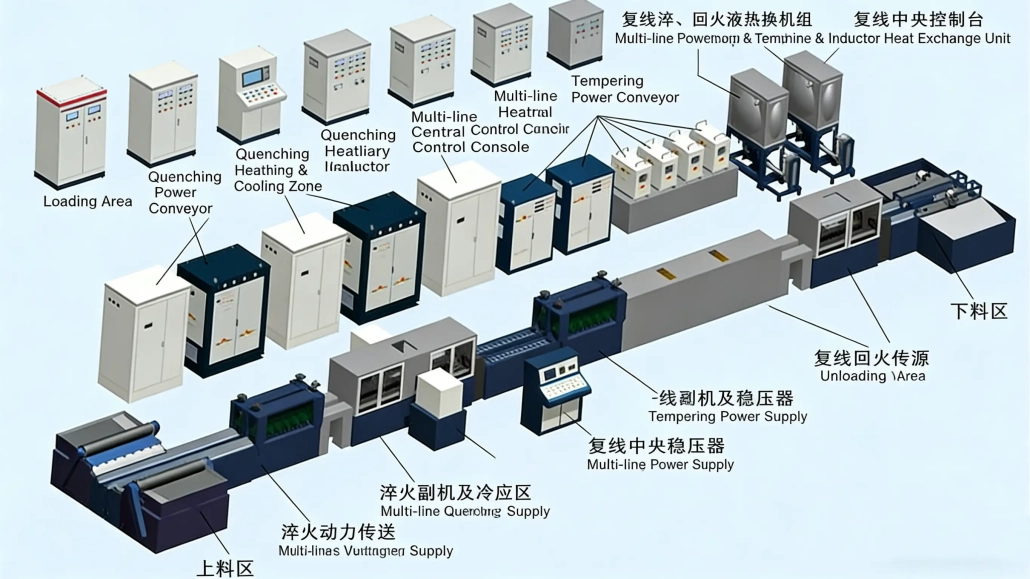
后 “管材产品” 在装载站集中人工装载, 装载台将工件送至生产线传送带上. 生产线自动完成工件稳定输送等功能, 旋转, 加热-冷却 (淬火), 输送, 加热 (回火), 冷却, 和卸货. 过程中无需人工操作 (生产线调整后), 使其成为全自动钢管调质生产线.
淬火冷却液自动过滤循环. 该线还设有运行异常情况报警或停机等功能 (例如, 超载, 过温, 工件速度损失, 故障).
工艺流程
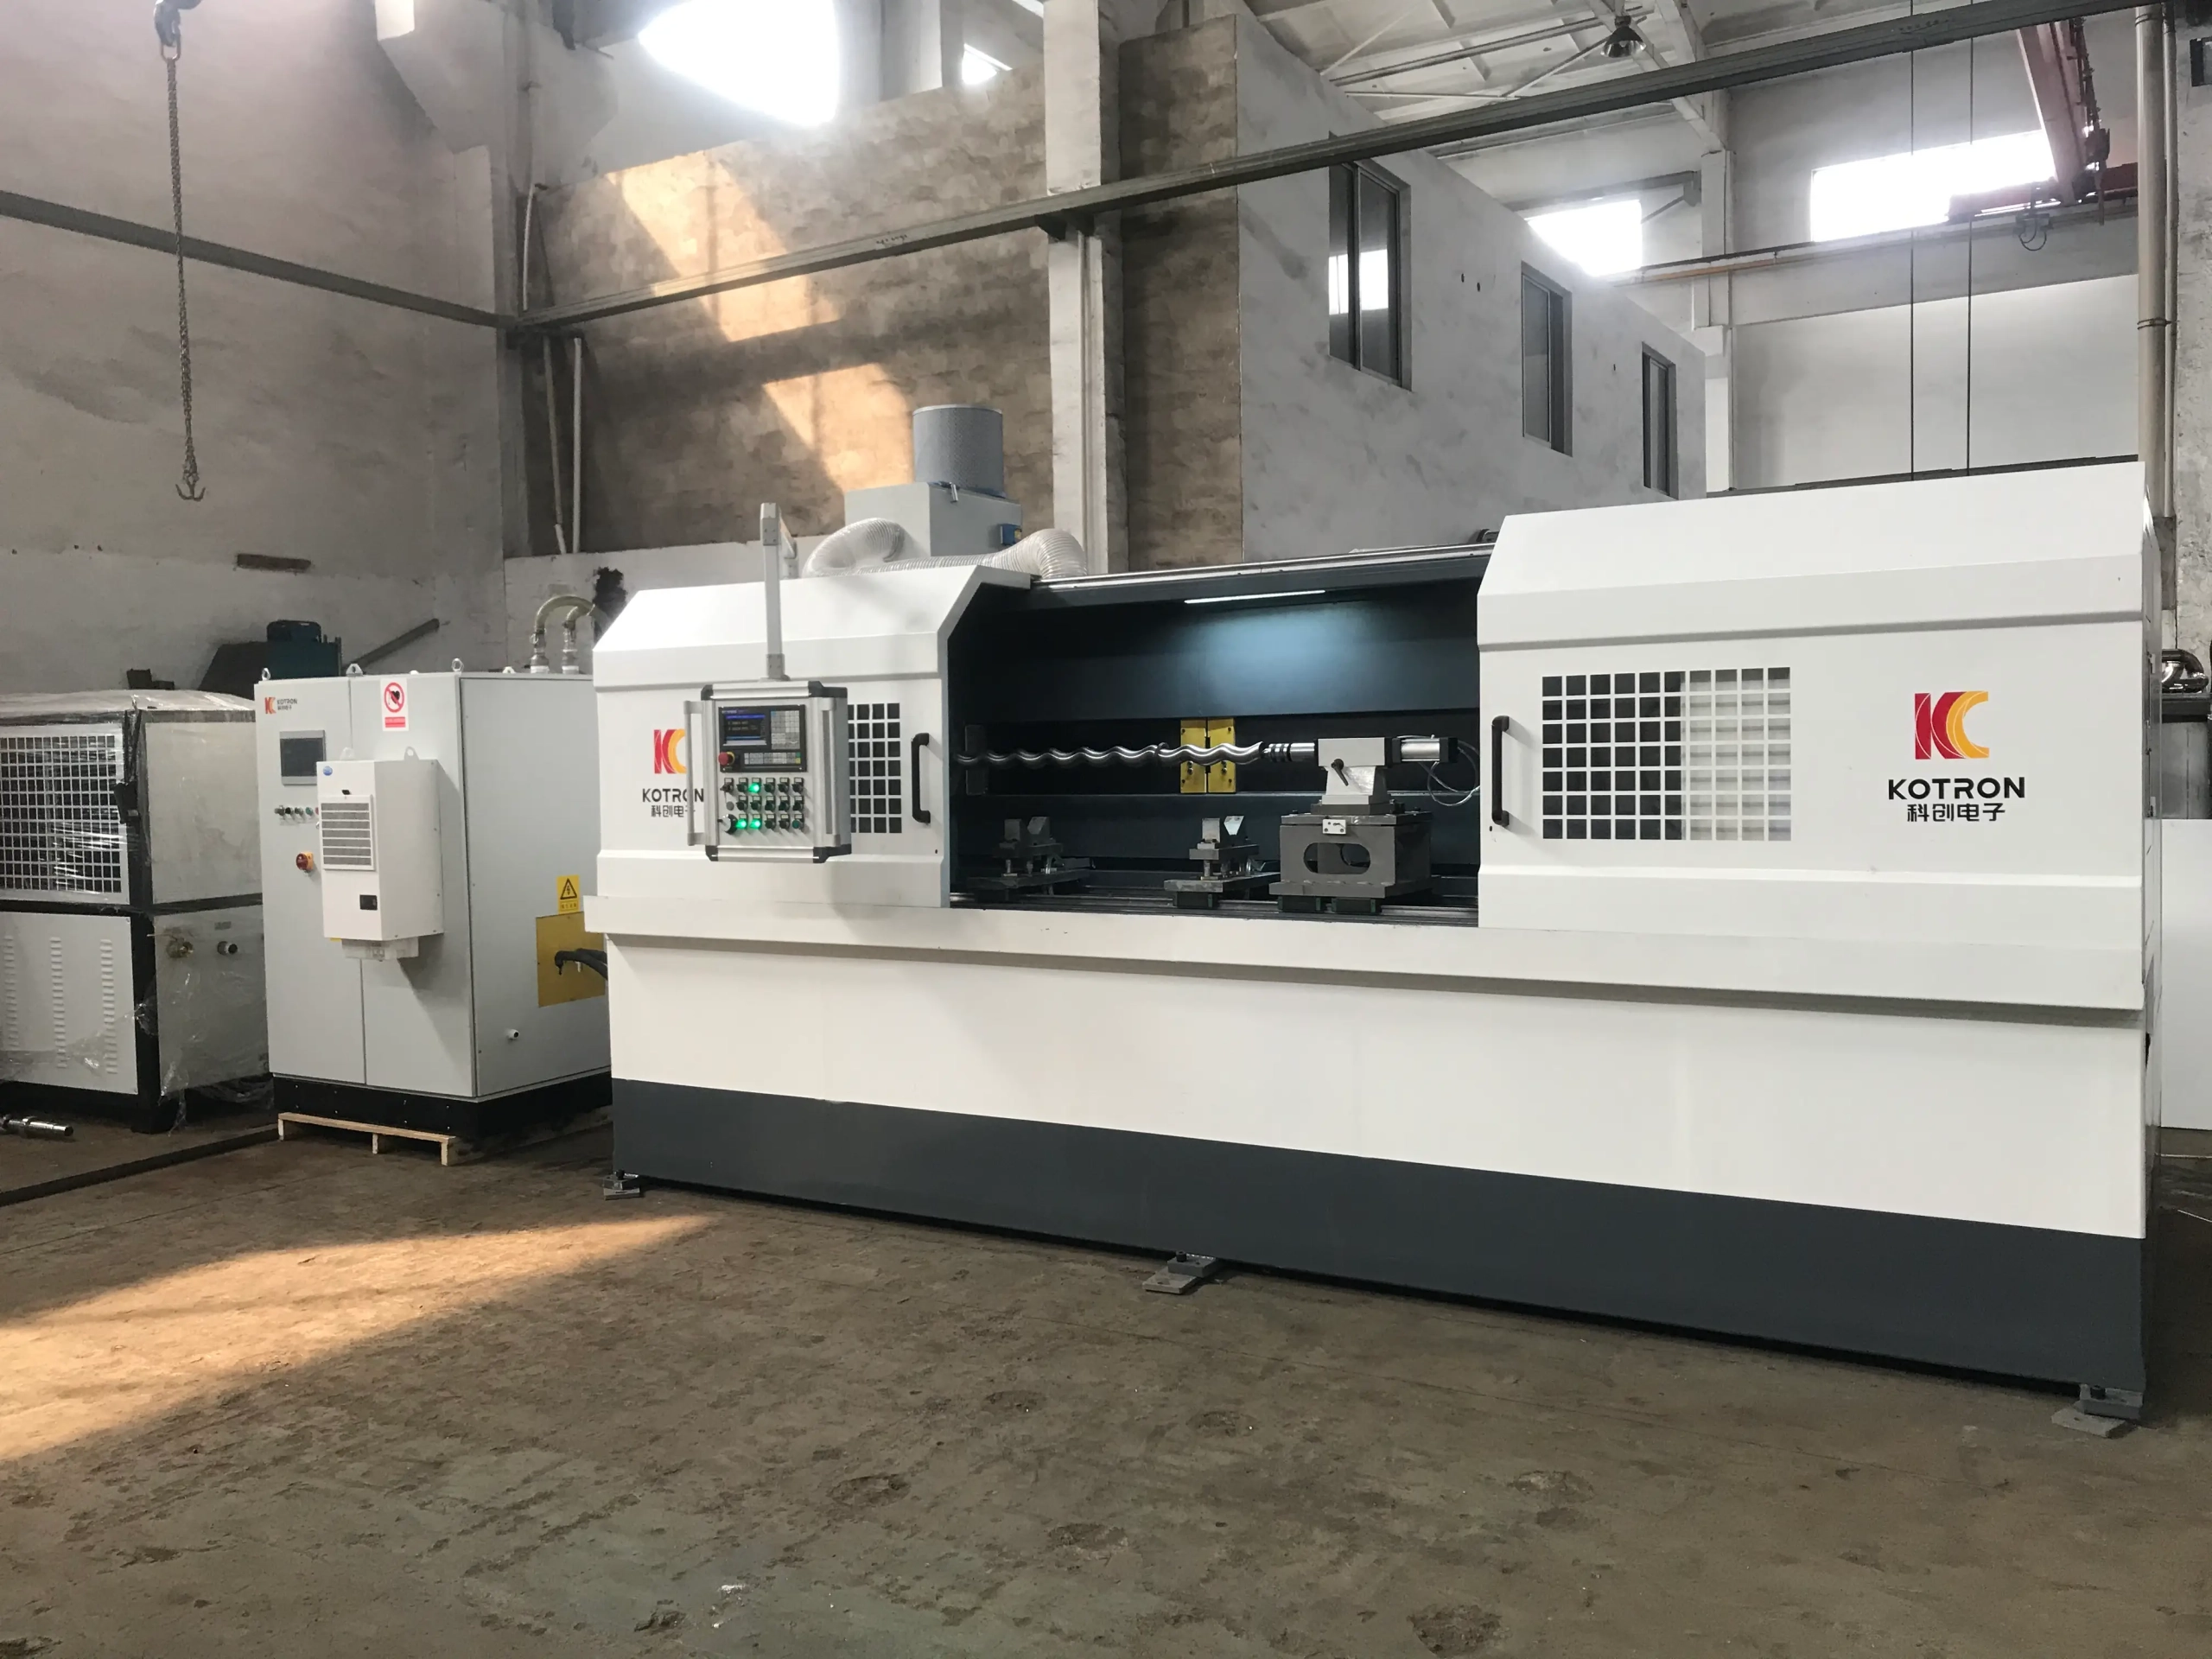
该汽车防撞梁管感应加热处理生产线有两个通道运行. 既支持集中控制一体化运行,也支持独立通道特定控制, 实现简单的操作和模式切换.
后 “管材产品” 在装载站集中人工装载, 装载台将工件送至生产线传送带上. 然后该生产线自动执行稳定的工件输送, 旋转, 加热-冷却 (淬火), 输送, 加热 (回火), 冷却, 和卸货. 过程中无需人工操作 (一旦线路调整完毕), 使其成为全自动钢管调质生产线.
淬火冷却液自动过滤回收. 该生产线还配备了在异常运行情况下触发警报或关闭的功能 (例如, 超载, 过温, 工件速度损失, 或发生故障).
介绍
-
生产速度: 6米-8米/分钟
-
设备所有机械转动及传动部件应灵活可靠. 各部件运行时产生的噪音和发热应符合产品精度要求和国家机械设备行业标准. 所有设备及部件应满足行业规定的使用寿命.
-
所有高低压电器元件均应安全耐用, 并完全符合国家相关技术标准.
-
生产线采用一键快速启动操作模式. 操作面板显示屏和所有相关仪表 (接口) 支持 “人机交互” 有中文界面.
-
该生产线配备 “双站” 集成操作或单独操作功能, 并且对各个模块设备还具有单独的操作功能.
-
产线各模块均设有异常运行情况报警或停机功能 (例如, 超载, 过温, 工件速度损失, 故障).
-
该生产线拥有 “间歇淬火” 功能, 控制误差不大于5mm.
-
生产线配备检修插座及照明灯. 外部电源线走线合理、整齐, 和电缆 (或铜母线) 入口应位于底部 (或顶部) 电源的.
-
生产线外观应美观, 采用一个 “封闭式箱式” 结构, 并满足散热、易维护等要求. 设备颜色以买家提供的色卡为准 (除安全标志外).
-
整条生产线投产后, 不得有泄漏 (电力的, 气体, 淬火液, 冷却液, 油) 或其他类似现象. 所有管道均应清楚地标有流体和气体流向指示器. 进出水管采用快换接头,连接方便; 所有二次冷却水管均安装压力表、温度计,监测水压、水温.
-
供电水冷部分主管道采用铜管,减少水垢形成. 所有水管接头均应使用 3/8 铜制三重快速接头,易于维护.
-
设计, 生产线的制造和安装应符合国家和行业标准, 并必须符合安全生产要求. 对于有安全隐患的零件, 必须增加安全保护装置, 并应有突出的安全预防措施.