
工程机械驱动轮感应淬火: 单次淬火与. 逐齿扫描——如何选择
工程机械驱动轮在恶劣的工作环境中承受巨大的交变负荷. 齿根的疲劳强度直接决定整个零件的使用寿命, 选择感应淬火工艺是一个具有长期运行后果的决策. 本文比较了两种主要方法—— 单次淬火 以及 逐颗牙齿扫描 — 跨越功率要求, 频率选择, 硬化层特性, 和生产经济学, 这样您就可以为您的生产线做出明智的决定.
1. 单次硬化工艺
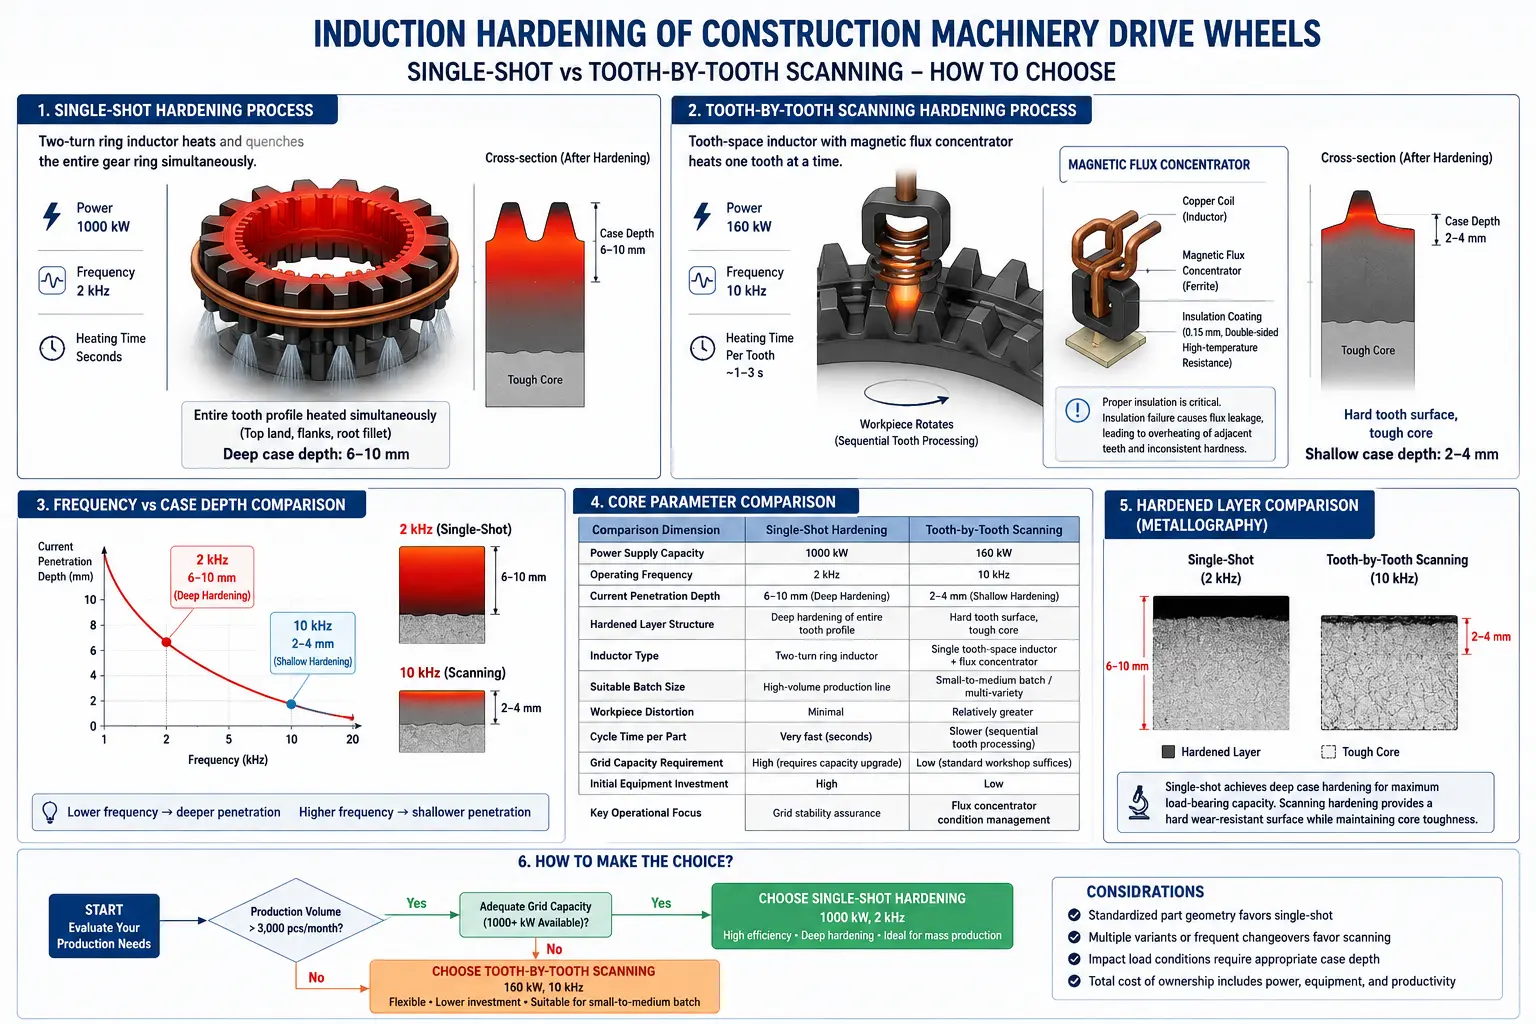
理想的配置是 1000 kW中频电源 大约运行在 2 千赫, 使用两匝感应器同时加热和淬火整个齿圈. 频率的选择直接决定硬化层的深度和分布. 这些 2 kHz 中频电流提供深度穿透 (通常在范围内 6–10 毫米), 实现整个齿形(包括齿尖)的同步深度淬火, 齿面, 和根过渡区. 这对于承受巨大交变载荷的工程机械驱动轮至关重要, 因为齿根处的疲劳强度直接决定部件的使用寿命.
关键特性
- 极高的功率密度可在几秒内完成加热
- 短时间加热将热传导向齿轮芯的程度降至最低, 从而 工件变形极小 表面氧化很少
- 适用于 大批量生产线
- 关键警告: 不要通过降低功率并强行延长加热时间来弥补电网功率不足——这会导致大量热量传导到齿轮芯部, 导致穿透烧毁和严重变形
2. 逐齿扫描硬化工艺
功率需求仅为 160 千瓦, 频率约为 10 千赫. 电感器必须配备一个 磁通量集中器 将磁场强行集中在单个齿隙内. 该工艺要求通量集中器绝缘涂层的厚度为 0.15 mm 双面耐高温 — 如果绝缘失效, 漏磁会导致相邻齿槽温度异常升高, 直接影响淬火质量的一致性.
关于频率, 这 10 kHz 电流提供较浅的穿透深度 (通常 2–4 毫米). 结合通量集中器的磁场集中效应, 能量被精确地限制在单个牙齿的表面积上, 产生相对较浅但极其坚硬的硬化层 (通常达到 HRC 58–62). 这有效地防止齿芯变脆并保持芯部韧性. 这 “硬盒 + 坚韧的核心” 微观结构对于承受冲击载荷的驱动轮具有重要的工程价值.
关键特性
- 初始设备投资低,工厂电网容量要求适中
- 非常适合 中小批量 或复杂, 多品种柔性制造
- 产生一个 “硬盒 + 坚韧的核心” 微观结构非常适合冲击负载驱动轮
- 退税: 牙齿按顺序淬火, 导致整体生产周期变慢
3. 两种工艺核心参数对比
下表总结了所有关键维度的主要差异. 不同的频率组合, 功率, 加热时间, 和线圈几何形状在相同工件上会产生明显不同的硬化层分布——这是两种工艺在频率配置上有显著差异的根本原因. (参考: 齿轮解决方案——感应齿轮淬火部分 2)
| 比较维度 | 单次淬火 | 逐齿扫描 |
|---|---|---|
| 电源容量 | 1000 千瓦 | 160 千瓦 |
| 工作频率 | 2 千赫 | 10 千赫 |
| 电流穿透深度 | 6–10 毫米 (深层硬化) |
2–4 毫米 (浅层硬化) |
| 硬化层结构 | 整个齿形的深层硬化 | 硬齿面, 坚韧的核心 |
| 电感器类型 | 两匝环形电感器 | 单齿间电感器 + 磁通集中器 |
| 适用批量 | 大批量生产线 | 中小批量 / 多品种 |
| 工件变形 | 最小 | 相对较大 |
| 单件循环时间 | 非常快 (秒) | 更慢 (顺序齿加工) |
| 电网容量要求 | 高 (需要增加容量) | 低 (标准车间足够) |
| 初始设备投资 | 高 | 低 |
| 关键操作重点 | 电网稳定性保障 | 磁通集中器状态管理 |
4. 如何做出选择
如果工厂追求 高产量、标准化作业, 选择 1000 kW 单次加工并通过高效率摊销设备成本. 如果工厂处理 中小批量, 多种齿轮变体, 或电网容量有限, 这 160 kW 逐齿扫描工艺可降低前期投资并提高生产灵活性,无需升级基础设施.
除了这两个主要因素, 还考虑: (1) 零件几何形状复杂 - 具有不规则齿形或有限访问的齿轮可能有利于扫描; (2) 硬度规格均匀性要求 — 单次注射可在整个齿圈上提供更一致的结果; (3) 未来产量增长——如果产量预计大幅增加, 前期投资单次注射可以降低设备生命周期中每个零件的成本.
常见问题解答: 有关驱动轮感应淬火的常见问题
问1: 我什么时候应该选择单次扫描而不是逐齿扫描?
选择单拍 (1000 千瓦, 2 千赫) 当你有 大批量生产 (每月数千个单元), 可以支持的电网 1000+ 千瓦, 以及标准化的零件几何形状. 选择逐齿扫描 (160 千瓦, 10 千赫) 用于中小批量, 有限的电网容量, 或者在同一生产线上处理多种齿轮变体时.
第二季度: 为什么这两种工艺的频率不同?
频率直接控制电流渗透深度. 在 2 千赫, 电流渗透 6–10 毫米, 实现整个齿廓的深层淬火——这是重载驱动轮所必需的. 在 10 千赫, 渗透是 2–4 毫米, 在保持齿核韧性的同时产生坚硬耐磨的表面. 更深并不总是更好; 选择取决于负载条件和失效模式分析.
Q3: 磁通集中器在扫描硬化中有多关键?
它是 绝对关键的. 如果没有正确工作的磁通集中器, 磁场会散布到目标齿隙之外, 加热相邻齿并影响硬度一致性. 这些 0.15 毫米级绝缘涂层及双面高温耐性是关键的质量控制点——作为预防性维护计划的一部分,应定期检查它.
Q4: 我在生产中应该注意哪些质量问题?
对于单次加热: 监控 电网电压的稳定性, 因为波动会直接影响加热一致性. 对于扫描加热: 定期检查 磁通集中器绝缘完整性, 线圈与齿的对准, 以及扫描速度均匀性. 这两种工艺都需要定期进行硬度测试和渗层深度测量,以验证工艺稳定性. 实施统计过程控制 (程控) 在生产不合格零件之前检测漂移的程序.
联系我们进行免费应用咨询
如果您需要针对特定组件量身定制的感应淬火解决方案, 请联系我们的工程团队进行技术评估. 我们的工程师可以提供 免费工艺解决方案评估 — 只需提供工件图纸, 材料等级, 及产能要求, 我们将提供初步的电源配置和电感设计方案 在……之内 48 小时.
迈出下一步: 向我们发送您的工件图纸和材料规格. 我们的应用工程师将设计一个完整的感应淬火解决方案——包括电源配置, 电感器设计, 和工艺参数——免费提供,并在48小时内完成.


发表评论
想参与讨论?请随意贡献!