
Магнитопорошковый контроль после индукционной закалки: Когда это необходимо и что оно может обнаружить?
Обнаружение поверхностных и околоповерхностных трещин в деталях из стали, подвергнутой индукционной закалке
Стальной вал может соответствовать заданной твердости поверхности и глубине корпуса, но при этом содержать трещину.. Измерения твердости говорят нам о состоянии закалки в выбранных местах., не является ли поверхность свободной от разрывов.
Магнитопорошковый контроль (ИМБ), также известное как испытание магнитными частицами (МТ), обеспечивает возможность проверки поверхностных и приповерхностных неоднородностей в ферромагнитных материалах.. Он используется на подходящих компонентах индукционной закалки, когда обнаружение трещин является частью требований проверки..
MPI не является обязательным для каждой закаленной детали., и он не может выявить все типы трещин. Полезность зависит от материала., условия проверки и дефекты, которые проверка призвана обнаружить..
2. Что может обнаружить MPI в деталях, подвергнутых индукционной закалке??
3. Как работает MPI, и что влияет на надежность обнаружения?
4. Когда следует проводить MPI после индукционной закалки?
5. Как следует интерпретировать показания магнитных частиц?
6. Что устанавливает MPI, а что еще требует дополнительной проверки?
1. Почему необходим магнитопорошковый контроль после индукционной закалки?
Индукционная закалка подвергает заготовку быстрым, локальные изменения температуры. При нагреве и закалке, тепловое расширение, сжатие и фазовые превращения вызывают напряжения внутри материала..
Где сочетание материального состояния, геометрия детали и условия процесса неблагоприятны, может произойти растрескивание. Плечи, канавки, скругления и резкие изменения секций может быть особенно чувствительным из-за локальных концентраций напряжений и различий в поведении при нагревании или охлаждении..
Трещина не обязательно вызывает измеримое снижение твердости в месте проверки.. Таким образом, компонент может соответствовать требованиям к твердости, не удовлетворяя при этом отдельному требованию целостности поверхности..
Это основная причина, по которой проверку трещин следует рассматривать независимо от измерений твердости и глубины корпуса..
Как обсуждалось в Как проверить детали, подвергнутые индукционной закалке, готовое затвердевшее состояние включает в себя несколько различных качественных характеристик. Ни одно измерение не охватывает их все..
Требуется ли MPI, зависит от компонента, а не только от процесса закалки.. К высоконагруженному трансмиссионному валу могут предъявляться особые требования по проверке трещин., в то время как другой компонент индукционной закалки может быть принят с использованием другого плана контроля.
Инженерный чертеж, спецификация заказчика или применимый стандарт на продукцию должны устанавливать необходимость проведения испытаний и критерии приемки..
2. Что может обнаружить MPI в деталях, подвергнутых индукционной закалке??
MPI - это прежде всего метод обнаружения разрывов поверхности.. В подходящих условиях, он также может выявить определенные неоднородности, расположенные прямо под поверхностью.
Его чувствительность к подповерхностным дефектам уменьшается с глубиной., как описано в ИСО 9934-1:2016 — Магнитопорошковое тестирование: Общие принципы.
Поверхностные трещины
Трещины, разрушающие поверхность, являются одной из основных причин использования MPI для обработки индукционной закаленной стали..
Трещина возле плеча, канавку или затвердевший переход может быть трудно увидеть при обычном визуальном осмотре. Если несплошность приводит к достаточной утечке магнитного потока при выбранных условиях контроля., магнитные частицы могут образовывать видимую индикацию вдоль него.
Метод может выявить местоположение и видимую протяженность индикации., но не установлено, как образовалась трещина.
Ранее существовавшие дефекты материала
Не все несплошности, обнаруженные после закалки, возникают в процессе термообработки..
Подключаемый к поверхности навары при ковке, швы и другие неоднородности материала могут присутствовать еще до индукционного нагрева.. Некоторые становятся более заметными после механической или термической обработки..
MPI может выявить эти дефекты, хотя может потребоваться дальнейшее обследование для определения их характера.
Это различие важно, когда производитель исследует дефекты, впервые обнаруженные во время окончательной проверки.. Стадия обнаружения трещины не обязательно совпадает со стадией ее развития..
Шлифование трещин
Шлифование является еще одним возможным источником повреждения поверхности..
Детали, подвергнутые индукционной закалке, иногда шлифуются для достижения окончательных размеров или качества поверхности.. Чрезмерный локальный нагрев во время шлифования может способствовать растрескиванию поверхности..
MPI, выполненный после шлифования, может выявить такие трещины, когда они доступны методу контроля.. Более ранняя проверка, даже если удовлетворительно, не могу установить, что последующее измельчение не принесло никаких повреждений.
А как быть с внутренними трещинами??
Традиционный MPI не является надежным методом обнаружения глубоких внутренних трещин..
Могут быть обнаружены некоторые приповерхностные неоднородности., но результат зависит от их глубины, ориентация, материал и метод намагничивания.
Когда внутреннее растрескивание вызывает беспокойство, может потребоваться другой метод проверки.
The Термическая обработка статья Поперечное внутреннее растрескивание валов с индукционной закалкой описывает конкретные исследования растрескивания вала, в которых ультразвуковой контроль использовался для обнаружения внутренних разрывов..
Эти случаи иллюстрируют важность соответствия метода контроля ожидаемому местоположению дефекта..
Удовлетворительный результат MPI не следует интерпретировать как свидетельство отсутствия трещин во всем поперечном сечении..
3. Как работает MPI, и что влияет на надежность обнаружения?
MPI основан на утечке магнитного потока..
Заготовка намагничена., и магнитные частицы наносятся на его поверхность. Разрыв, прерывающий магнитное поле, может создать локальное поле рассеяния., притягивание частиц и создание видимой индикации.
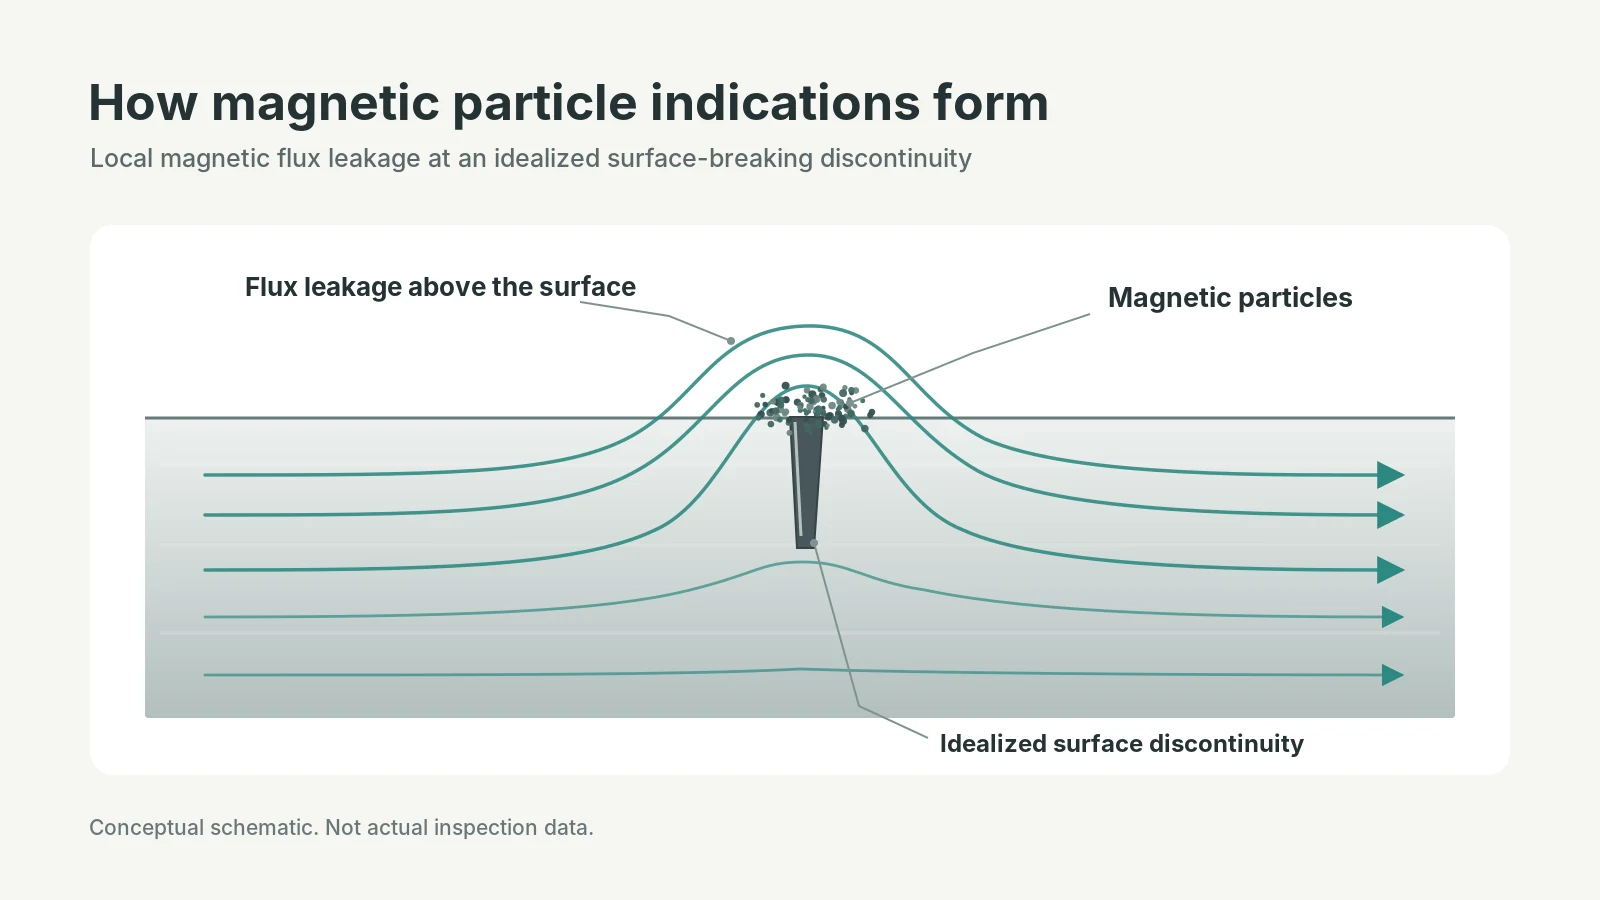
Частицы можно наносить в виде сухого порошка или жидкой суспензии.. При проверке могут использоваться видимые или флуоресцентные частицы., в зависимости от выбранной процедуры.
The Американское общество неразрушающего контроля (АСНТ) представлен обзор метода и его применения..
Хотя принцип прост, надежное обнаружение требует подходящих свойств материала, намагничивание и условия контроля.
Пригодность материала
MPI работает с ферромагнитными материалами. Многие углеродистые и низколегированные стали, используемые для индукционной закалки валов., шестерни и другие механические детали попадают в эту категорию..
Некоторые нержавеющие стали, включая многие ферритные и мартенситные марки, также ферромагнитны. Обычные аустенитные нержавеющие стали, однако, обычно неферромагнитны и обычно не подходят для стандартных MPI..
Это различие важно, поскольку термин сталь само по себе не устанавливает, подходит ли испытание магнитными частицами.
Для неферромагнитных материалов, Капиллярное тестирование жидкостью может быть альтернативой, когда целью является обнаружение разрывов поверхности и состояние поверхности позволяет его использование..
Направление магнитного поля
Ориентация трещины оказывает большое влияние на обнаружение..
Разрыв обычно дает более сильный обнаруживаемый отклик, когда приложенное магнитное поле пересекает его под большим углом.. Если поле проходит почти параллельно узкой трещине, индикация может быть слабой или отсутствовать.
На цилиндрических компонентах, круговое намагничивание обычно используется для обнаружения продольных неоднородностей.. Продольное намагничивание используется для обнаружения поперечных несплошностей..
Где трещины могут возникать в разных направлениях, процедура проверки может потребовать более одного направления намагничивания.
Это практическая причина, почему простое намагничивание вала один раз не обязательно обеспечивает адекватное покрытие..
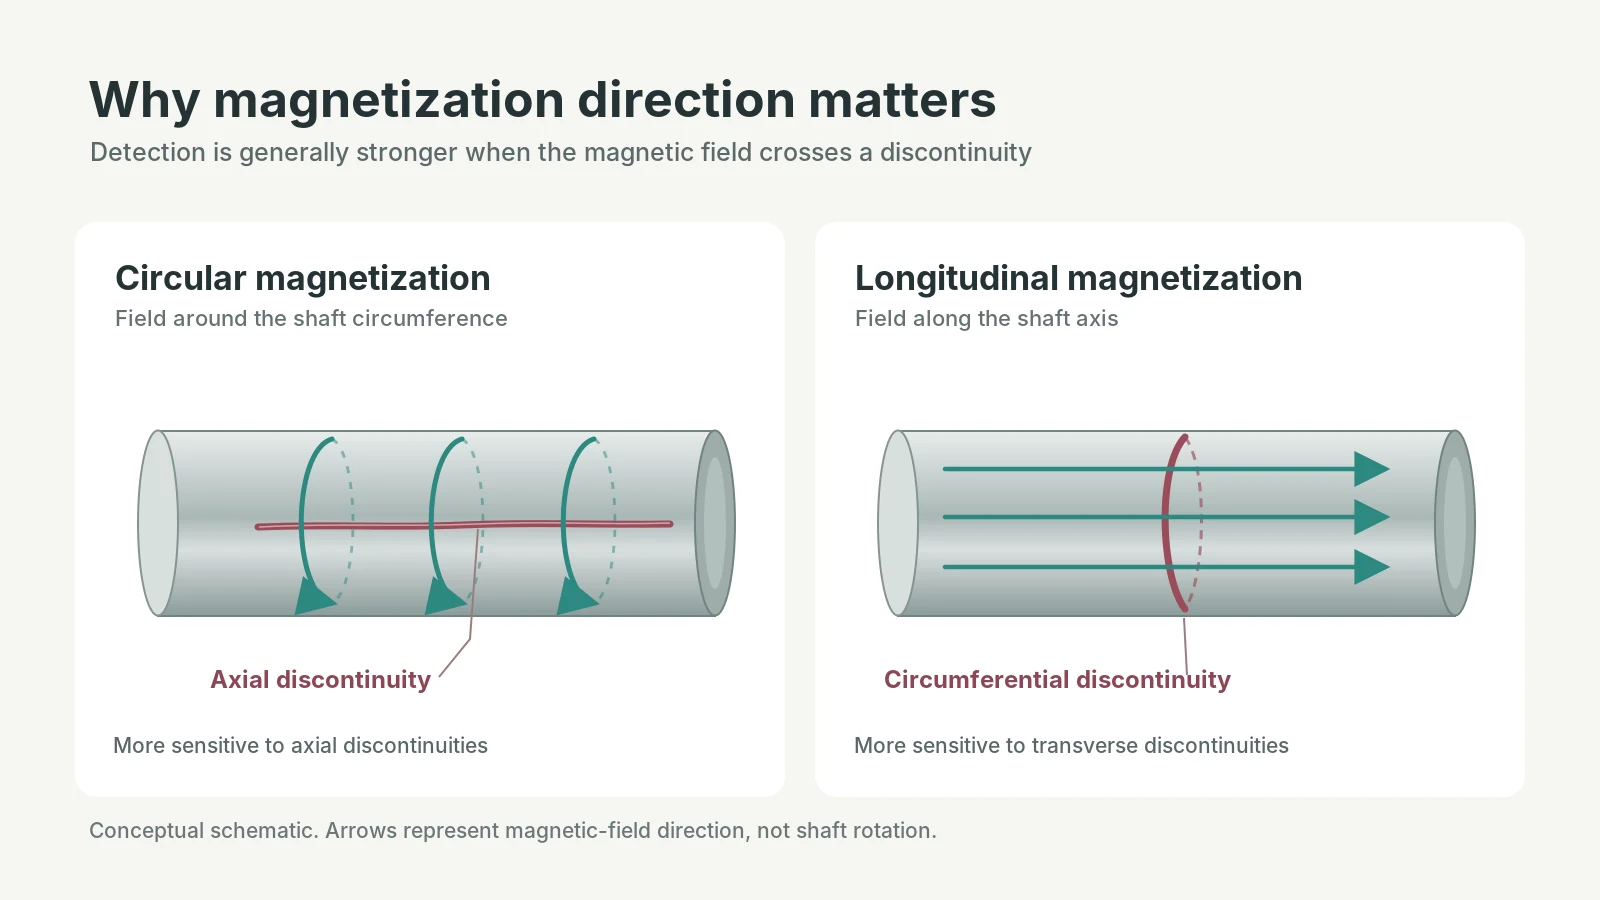
The Британский институт неразрушающего контроля обсуждает взаимосвязь между направлением магнитного поля и обнаружением разрывов..
Состояние поверхности и геометрия
На чувствительность контроля может влиять масштаб, загрязнение, неподходящие покрытия и чрезмерная шероховатость поверхности.
Форма детали также имеет значение.. шпоночные пазы, отверстия, уступы и резкие изменения сечения изменяют местное магнитное поле и могут вызывать признаки, не связанные с трещинами..
Изменения магнитных свойств внутри заготовки могут иметь аналогичный эффект..
Следовательно, скопление частиц при геометрическом переходе требует интерпретации. Сама по себе ее позиция не доказывает наличие материального дефекта..
Процедура проверки должна также контролировать метод намагничивания., напряженность поля, среда частиц и условия наблюдения. Флуоресцентный МПИ, например, требует соответствующего УФ-А освещения и условий наблюдения..
Это не взаимозаменяемые настройки.. Они отбираются и проверяются для проводимой проверки..
4. Когда следует проводить MPI после индукционной закалки?
Соответствующий этап проверки зависит от того, когда соответствующие трещины могут присутствовать или появляться во время производства..
MPI после закалки может выявить разрывы поверхности, присутствующие в этой точке.. Если отпуска является частью заданной последовательности термообработки, Вместо этого осмотр может быть запланирован после отпуска для проверки состояния завершенной термообработки..
Дальнейшие операции могут изменить то, что необходимо проверить.. Шлифование, например, могут появиться поверхностные трещины, которые отсутствовали во время предыдущего испытания. Когда повреждение при шлифовании вызывает беспокойство, MPI после завершения может потребоваться.
При выборе времени проверки также необходимо учитывать отсроченное растрескивание, если это представляет собой реальный риск.. Удовлетворительный результат сразу после закалки не исключает развития или обнаружения трещины в дальнейшем., хотя универсальный период ожидания не применим ко всем сталям индукционной закалки..
В утвержденном плане проверки должен быть указан этап, покрытие, частота и критерии приемки. Для некоторых компонентов может быть оправдано тестирование в несколько этапов., но он должен учитывать производственные риски и требования к качеству, а не фиксированный график проверок, применяемый к каждой детали..
5. Как следует интерпретировать показания магнитных частиц?
Обнаружение индикации магнитных частиц — это не то же самое, что подтверждение наличия трещины..
Магнитные частицы могут накапливаться из-за неоднородности материала., локальное изменение магнитных условий или эффект, связанный с проверкой. Инспектор должен различать эти возможности, прежде чем оценивать компонент на предмет его соответствия требованиям приемки..
В терминологии MPI, показания обычно классифицируются как соответствующие, неактуально или ложно.
Соответствующие показания связаны с неоднородностями материала, такими как трещины, швы или напуски. Они требуют оценки на соответствие применимым критериям приемки..
Нерелевантные показания возникают в результате возмущений магнитного поля, которые не вызваны неоднородностями материала, требующими оценки. Они могут появиться рядом с изменениями раздела., отверстия или другие геометрические особенности.
Ложные показания представляют собой скопления частиц, не связанные с полями утечки из несплошностей материала, иногда возникает из-за загрязнения или условий проверки.
Руководство TWI по индикации магнитных частиц объясняет эти различия.
Может ли MPI определить происхождение трещины?
Сама по себе — нет.
Линейная индикация, обнаруженная после индукционной закалки, может представлять собой закалочную трещину., ранее существовавший дефект ковки или повреждение, возникшее во время более поздней операции.
Его ориентация, местоположение и внешний вид могут дать полезные подсказки., но для определения происхождения может потребоваться металлографическая экспертиза и анализ более ранних производственных операций..
Различие между механизмами взлома описано в Закалочная трещина против. Кузнечная трещина: Как определить разницу.
Когда указание обнаружено, его местоположение, размеры, ориентация и распределение должны регистрироваться и оцениваться в соответствии с утвержденной процедурой.. Может потребоваться дополнительное обследование, если его характер остается неопределенным..
Удаление подозрительного признака путем шлифовки автоматически не является приемлемым корректирующим действием.. Любая доработка должна учитывать ограничения по размерам., указанный закаленный слой и соответствующие требования приемки.
Как определяется принятие?
Стандарт метода контроля устанавливает, как проводятся испытания.. Он не обязательно устанавливает, какие показания приемлемы для конкретного компонента..
ASTM E3024/E3024M — Стандартная практика магнитопорошковых испытаний для общей промышленности обеспечивает требования к применению MPI в общепромышленных приложениях..
ИСО 9934-1 аналогичным образом рассматриваются общие принципы испытаний магнитными частицами..
Ни один из них не следует рассматривать как универсальную спецификацию допуска трещин для каждой детали, подвергнутой индукционной закалке..
Руководящий рисунок, спецификация продукта или согласованный стандарт приемки должны определять применимые пределы.. Индикация, требующая дальнейшего изучения, не является автоматически бракованной деталью., точно так же, как сданный экзамен MPI не означает автоматического принятия.
6. Что устанавливает MPI, а что еще требует дополнительной проверки?
MPI предоставляет информацию об обнаруживаемых поверхностных и приповерхностных неоднородностях.. Он не измеряет твердость или глубину закаленной области..
Эти качественные характеристики требуют разных методов..
| Метод проверки | Основная цель |
|---|---|
| Проверка твердости | Проверьте твердость в указанных местах. |
| Тестирование на глубину дела | Определить глубину заданного закаленного состояния |
| Магнитопорошковый контроль | Обнаружение и оценка подходящих поверхностных и приповерхностных неоднородностей |
| Ультразвуковой контроль | Исследование определенных внутренних разрывов там, где применим соответствующий ультразвуковой метод. |
Компонент может пройти испытания на твердость и глубину корпуса, но не пройти MPI из-за неприемлемой трещины.. Обратное тоже возможно: никаких признаков непригодности магнитных частиц не обнаружено, даже если закаленное состояние не соответствует спецификации.
Результаты MPI могут помочь в расследовании качества материала., термическая обработка или последующие производственные операции. Они не, самостоятельно, определить, какое состояние процесса вызвало трещину.
Точно так же, удовлетворительный результат MPI не доказывает, что индукционная мощность, время нагрева, расположение катушки или условия закалки были правильно проконтролированы.
Магнитопорошковый контроль наиболее полезен, когда цель контроля четко определена.. Материал должен подходить, метод должен охватывать ожидаемые разрывы, и результат должен быть оценен на соответствие требованиям приемки компонента..
Для деталей из стали, подвергнутой индукционной закалке., MPI может предоставить важные доказательства целостности поверхности.. Его ограничения одинаково важны: он не может надежно исключить глубокие внутренние трещины, определить происхождение трещины только по показаниям или заменить проверку твердости и глубины гильзы.
План проверки должен отражать эти границы, а не ожидать, что один метод установит полное состояние готового компонента..
Ключевой вывод
Магнитопорошковый контроль обнаруживает поверхностные и приповерхностные неоднородности в ферромагнитных деталях — трещины, разрушающие поверхность., ранее существовавшие дефекты материала и трещины от шлифовки, но чувствительность к подповерхностным дефектам падает с глубиной.
Он не измеряет твердость или глубину корпуса., не может достоверно исключить глубокие внутренние трещины, и не может установить происхождение трещины только по показаниям.
MPI наиболее полезен, когда цель проверки четко определена.: материал должен подходить, намагниченность должна покрывать ожидаемые разрывы, и результат должен быть оценен на соответствие требованиям приемки компонента..
Часто задаваемые вопросы
Требуется ли магнитопорошковый контроль после каждой операции индукционной закалки??
Нет.
MPI не является обязательным для каждой закаленной детали.. Требуется ли это, зависит от компонента, условия его эксплуатации и требования к проверке трещин в инженерном чертеже, спецификация заказчика или применимый стандарт на продукцию.
Сильно нагруженный трансмиссионный вал может потребовать MPI., в то время как другой компонент индукционной закалки может быть принят с использованием другого плана контроля.
Может ли магнитопорошковый контроль обнаружить внутренние трещины??
Не надежно.
MPI нацелен на разрывы поверхности и, в подходящих условиях, некоторые приповерхностные дефекты. Его чувствительность снижается с глубиной..
Глубокие внутренние трещины обычно требуют другого метода., например, соответствующий метод ультразвукового контроля. Удовлетворительный результат MPI не следует рассматривать как свидетельство того, что все поперечное сечение не имеет трещин..
Работает ли магнитопорошковый контроль на нержавеющей стали??
Это зависит от класса.
Многие ферритные и мартенситные нержавеющие стали являются ферромагнитными и обычно могут быть проверены с помощью MPI.. Обычные аустенитные нержавеющие стали обычно неферромагнитны и обычно не подходят для стандартного MPI..
Для неферромагнитных материалов, Капиллярное тестирование может быть альтернативой дефектам поверхности..
Может ли магнитопорошковая инспекция сказать мне, что вызвало трещину??
Нет.
MPI показывает местоположение и видимую степень индикации., но не установлено, как образовалась трещина.
Линейный признак, обнаруженный после закалки, может быть закалочной трещиной., ранее существовавший дефект ковки или повреждение в результате более поздней операции. Для определения происхождения может потребоваться металлографическое исследование и анализ предыдущих этапов производства..
Вам необходимо руководство по проверке магнитных частиц для ваших закаленных деталей?
Сообщите нам свой компонент, требования к материалам и контролю — мы можем помочь вам подобрать правильный метод контроля и критерии приемки для вашего процесса индукционной закалки.


