
Inspección de partículas magnéticas después del endurecimiento por inducción: ¿Cuándo es necesario y qué puede detectar??
Detección de grietas superficiales y cercanas a la superficie en piezas de acero endurecidas por inducción
Un eje de acero puede cumplir con la dureza superficial y la profundidad de la caja especificadas y aun así contener una grieta.. Las mediciones de dureza nos informan sobre la condición de endurecimiento en ubicaciones seleccionadas., no si la superficie está libre de discontinuidades.
Inspección de partículas magnéticas (IPM), también conocido como prueba de partículas magnéticas (MONTE), Proporciona una forma de comprobar si hay discontinuidades superficiales y cercanas a la superficie en materiales ferromagnéticos.. Se utiliza en componentes templados por inducción adecuados cuando la detección de grietas forma parte de los requisitos de inspección..
MPI no es obligatorio para todas las piezas endurecidas, ni puede revelar todo tipo de grietas. Su utilidad depende del material., las condiciones de inspección y los defectos que la inspección pretende encontrar.
2. ¿Qué puede detectar MPI en piezas endurecidas por inducción??
3. ¿Cómo funciona el MPI?, y qué afecta la confiabilidad de la detección?
4. ¿Cuándo se debe realizar MPI después del endurecimiento por inducción??
5. ¿Cómo se deben interpretar las indicaciones de partículas magnéticas??
6. ¿Qué establece el MPI y qué aún requiere otras inspecciones??
1. ¿Por qué es necesaria la inspección con partículas magnéticas después del endurecimiento por inducción??
El endurecimiento por inducción somete la pieza a una rápida, cambios de temperatura localizados. Durante el calentamiento y enfriamiento, expansión térmica, La contracción y las transformaciones de fase producen tensiones dentro del material..
Donde la combinación de condición material, La geometría del componente y las condiciones del proceso son desfavorables., pueden ocurrir grietas. Espalda, ranuras, filetes y cambios de sección abruptos Puede ser particularmente sensible debido a las concentraciones de tensión locales y a las diferencias en el comportamiento de calentamiento o enfriamiento..
Una grieta no necesariamente causa una reducción mensurable de la dureza en el lugar de inspección.. Por lo tanto, un componente puede cumplir su requisito de dureza sin cumplir con un requisito separado de integridad de la superficie..
Esta es la razón principal por la que la inspección de grietas debe considerarse independientemente de las mediciones de dureza y profundidad de la caja..
Como se discutió en Cómo inspeccionar piezas endurecidas por inducción, La condición de acabado endurecido implica varias características de calidad diferentes.. Ninguna medición los cubre todos.
La necesidad de MPI depende del componente y no solo del proceso de endurecimiento. Un eje de transmisión altamente cargado puede tener requisitos específicos de inspección de grietas., mientras que se puede aceptar otro componente endurecido por inducción utilizando un plan de inspección diferente.
el dibujo de ingenieria, La especificación del cliente o la norma de producto aplicable deben establecer la necesidad de realizar pruebas y los criterios de aceptación..
2. ¿Qué puede detectar MPI en piezas endurecidas por inducción??
MPI es principalmente un método para encontrar discontinuidades que rompen la superficie.. En condiciones adecuadas, También puede revelar ciertas discontinuidades ubicadas justo debajo de la superficie..
Su sensibilidad a los defectos del subsuelo disminuye con la profundidad., como se describe en ISO 9934-1:2016 — Pruebas de partículas magnéticas: Principios generales.
Grietas superficiales
Las grietas que rompen la superficie son una de las principales razones para utilizar MPI en acero endurecido por inducción..
Una grieta cerca de un hombro, La ranura o la transición endurecida pueden ser difíciles de ver durante una inspección visual ordinaria.. Si la discontinuidad produce suficiente fuga de flujo magnético bajo las condiciones de inspección seleccionadas, Las partículas magnéticas pueden formar una indicación visible a lo largo de él..
El método puede revelar la ubicación y el alcance aparente de una indicación., pero no establece cómo se formó la grieta.
Defectos materiales preexistentes
No todas las discontinuidades encontradas después del endurecimiento se originan en la operación de tratamiento térmico..
Conectado a la superficie pliegues de forja, Es posible que ya existan costuras y otras discontinuidades del material antes del calentamiento por inducción.. Algunos se vuelven más evidentes después del mecanizado o tratamiento térmico..
MPI puede revelar estos defectos, aunque puede ser necesario realizar más estudios para determinar su naturaleza.
Esta distinción es importante cuando un fabricante investiga defectos detectados por primera vez durante la inspección final.. La etapa en la que se descubre una grieta no es necesariamente la etapa en la que se desarrolló..
Grietas de molienda
El pulido es otra posible fuente de daño a la superficie..
Los componentes endurecidos por inducción a veces se rectifican para lograr sus dimensiones finales o acabado superficial.. El calentamiento local excesivo durante el rectificado puede contribuir al agrietamiento de la superficie..
El MPI realizado después del rectificado puede revelar tales grietas cuando son accesibles al método de inspección.. Una inspección anterior, incluso si es satisfactorio, no se puede demostrar que el rectificado posterior no haya causado daños.
¿Qué pasa con las grietas internas??
El MPI convencional no es un método confiable para encontrar grietas internas profundas.
Se pueden detectar algunas discontinuidades cerca de la superficie., pero el resultado depende de su profundidad, orientación, El material y la técnica de magnetización..
Donde el agrietamiento interno es una preocupación, Es posible que se necesite un método de inspección diferente..
El Procesamiento térmico artículo Agrietamiento interno transversal de ejes endurecidos por inducción describe investigaciones particulares de grietas en ejes en las que se utilizaron pruebas ultrasónicas para localizar discontinuidades internas.
Estos casos ilustran la importancia de hacer coincidir el método de inspección con la ubicación esperada del defecto..
Un resultado satisfactorio del MPI no debe interpretarse como evidencia de que toda la sección transversal está libre de grietas..
3. ¿Cómo funciona el MPI?, y qué afecta la confiabilidad de la detección?
MPI se basa en fugas de flujo magnético.
La pieza de trabajo está magnetizada., y se aplican partículas magnéticas a su superficie. Una discontinuidad que interrumpe el campo magnético puede producir un campo de fuga local., Atraer partículas y crear una indicación visible..
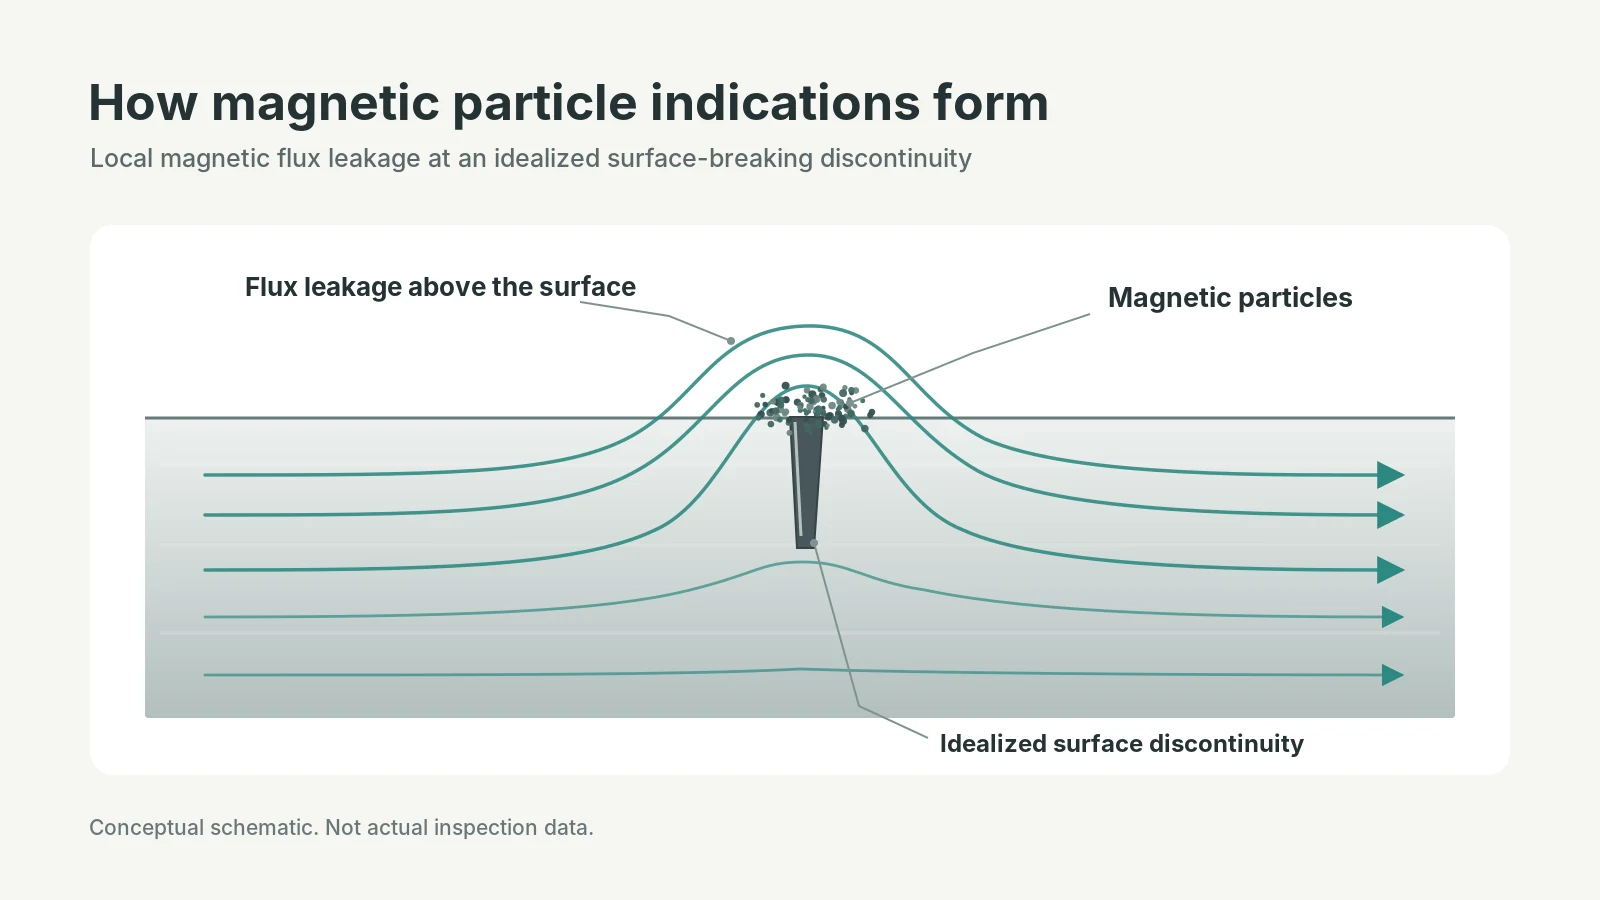
Las partículas se pueden aplicar como polvo seco o en suspensión líquida.. La inspección puede utilizar partículas visibles o fluorescentes., dependiendo del procedimiento seleccionado.
El Sociedad Estadounidense de Pruebas No Destructivas (ASNT) Proporciona una visión general del método y sus aplicaciones..
Aunque el principio es sencillo, una detección fiable requiere propiedades del material adecuadas, condiciones de magnetización e inspección.
Idoneidad del material
MPI trabaja con materiales ferromagnéticos. Muchos aceros al carbono y de baja aleación se utilizan para ejes templados por inducción., Los engranajes y otras piezas mecánicas entran en esta categoría..
Ciertos aceros inoxidables, incluyendo muchos grados ferríticos y martensíticos, también son ferromagnéticos. Aceros inoxidables austeníticos convencionales, sin embargo, Generalmente no son ferromagnéticos y normalmente no son adecuados para MPI estándar..
La distinción es importante porque el término acero por sí solo no establece si la prueba de partículas magnéticas es apropiada.
Para materiales no ferromagnéticos, Las pruebas con líquidos penetrantes pueden ser una alternativa cuando el objetivo es detectar discontinuidades que rompen la superficie y la condición de la superficie permite su uso..
Dirección del campo magnético
La orientación de las grietas tiene una gran influencia en la detección..
Una discontinuidad generalmente produce una respuesta detectable más fuerte cuando el campo magnético aplicado la cruza en un ángulo grande.. Si el campo corre casi paralelo a una grieta estrecha, la indicación puede ser débil o ausente.
En componentes cilíndricos, La magnetización circular se usa comúnmente para detectar discontinuidades longitudinales.. La magnetización longitudinal se utiliza para ayudar a detectar discontinuidades transversales..
Donde pueden ocurrir grietas en diferentes direcciones., El procedimiento de inspección puede requerir más de una dirección de magnetización..
Esta es una razón práctica por la cual simplemente magnetizar un eje una vez no necesariamente proporciona una cobertura adecuada..
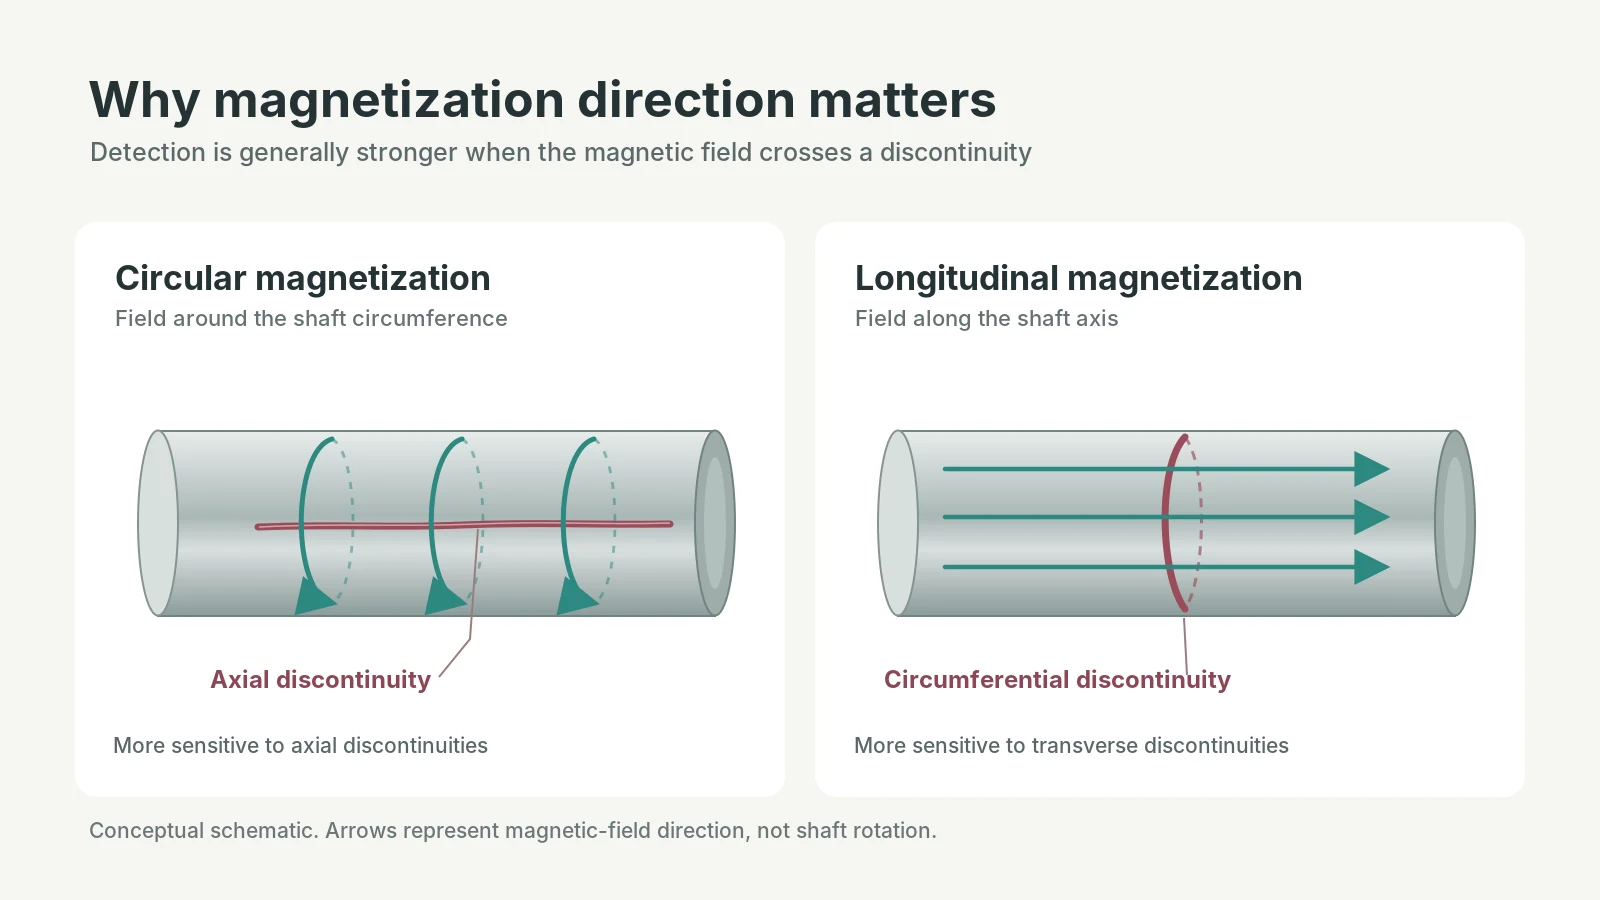
El Instituto Británico de Ensayos No Destructivos analiza la relación entre la dirección del campo magnético y la detección de discontinuidades.
Condición de la superficie y geometría.
La sensibilidad de la inspección puede verse afectada por la escala., contaminación, Recubrimientos inadecuados y rugosidad superficial excesiva..
La forma del componente también importa. Chaveteros, agujeros, Los hombros y los cambios bruscos de sección alteran el campo magnético local y pueden producir indicaciones no relacionadas con grietas..
Los cambios en las propiedades magnéticas dentro de una pieza de trabajo pueden tener un efecto similar.
Como consecuencia, una acumulación de partículas en una transición geométrica requiere interpretación. Su posición por sí sola no establece que exista un defecto material..
El procedimiento de inspección también debe controlar el método de magnetización., intensidad de campo, Medio de partículas y condiciones de visualización.. MPI fluorescente, Por ejemplo, Requiere iluminación UV-A adecuada y condiciones de observación..
Estas no son configuraciones intercambiables.. Son seleccionados y verificados para la inspección que se realiza..
4. ¿Cuándo se debe realizar MPI después del endurecimiento por inducción??
La etapa de inspección adecuada depende de cuándo pueden estar presentes o introducidas grietas relevantes durante la fabricación..
MPI después del enfriamiento puede revelar discontinuidades superficiales presentes en ese punto. Si templado es parte de la secuencia de tratamiento térmico especificada, En cambio, se puede programar una inspección después del templado para examinar la condición de tratamiento térmico completado..
Otras operaciones pueden cambiar lo que debe inspeccionarse. Molienda, Por ejemplo, puede introducir grietas superficiales que estaban ausentes durante una prueba anterior. Donde los daños por abrasión son una preocupación, Es posible que se requiera MPI después de terminar.
El momento de la inspección también debe tener en cuenta el retraso en el agrietamiento cuando ese es un riesgo creíble.. Un resultado satisfactorio inmediatamente después del enfriamiento no descarta que se desarrolle una grieta o que sea detectable más adelante., aunque no se aplica ningún período de espera universal a todos los aceros templados por inducción.
El plan de inspección aprobado debe especificar la etapa, cobertura, criterios de frecuencia y aceptación. Es posible que se justifique realizar pruebas en varias etapas para algunos componentes., pero debe seguir los riesgos de fabricación y los requisitos de calidad en lugar de un programa de inspección fijo aplicado a cada pieza..
5. ¿Cómo se deben interpretar las indicaciones de partículas magnéticas??
Encontrar una indicación de partícula magnética no es lo mismo que confirmar una grieta.
Las partículas magnéticas pueden acumularse debido a una discontinuidad del material., un cambio local en las condiciones magnéticas o un efecto relacionado con la inspección. El inspector debe distinguir entre estas posibilidades antes de evaluar el componente con respecto a sus requisitos de aceptación..
En terminología MPI, Las indicaciones generalmente se clasifican como relevantes., no relevante o espurio.
Indicaciones relevantes están asociados con discontinuidades del material como grietas, costuras o vueltas. Requieren evaluación según los criterios de aceptación aplicables..
Indicaciones no relevantes Resultan de perturbaciones del campo magnético que no son causadas por discontinuidades del material que requieren evaluación.. Pueden aparecer cerca de cambios de sección., agujeros u otras características geométricas.
Indicaciones espurias son acumulaciones de partículas no relacionadas con campos de fuga provenientes de discontinuidades del material, A veces surgen de la contaminación o de las condiciones de inspección..
Orientación del TWI sobre indicaciones de partículas magnéticas explica estas distinciones.
¿Puede MPI identificar el origen de una grieta??
No por sí solo.
Una indicación lineal encontrada después del endurecimiento por inducción podría representar una grieta por enfriamiento, un defecto de forja preexistente o un daño introducido durante una operación posterior.
Su orientación, la ubicación y la apariencia pueden proporcionar pistas útiles, pero determinar el origen puede requerir un examen metalográfico y una revisión de operaciones de fabricación anteriores..
La distinción entre mecanismos de craqueo se trata en Enfriamiento de la grieta vs. Grieta de forja: Cómo distinguir la diferencia.
Cuando se encuentra una indicación, su ubicación, las dimensiones, La orientación y distribución deben registrarse y evaluarse según el procedimiento aprobado.. Es posible que se requiera un examen adicional si su naturaleza sigue siendo incierta..
Eliminar una indicación sospechosa mediante pulido no es automáticamente una acción correctiva aceptable. Cualquier retrabajo debe tener en cuenta los límites dimensionales., la capa endurecida especificada y los requisitos de aceptación relevantes.
¿Cómo se determina la aceptación??
Un estándar de método de inspección establece cómo se llevan a cabo las pruebas.. No necesariamente establece qué indicaciones son aceptables para un componente en particular..
ASTM E3024/E3024M: práctica estándar para pruebas de partículas magnéticas para la industria general proporciona requisitos para aplicar MPI en aplicaciones industriales generales.
ISO 9934-1 aborda de manera similar los principios generales de las pruebas de partículas magnéticas.
Ninguno de los dos debe tratarse como una especificación universal de aceptación de grietas para cada pieza endurecida por inducción..
El dibujo rector, La especificación del producto o la norma de aceptación acordada deben definir los límites aplicables.. Una indicación que requiere mayor investigación no es automáticamente una pieza rechazada., Así como un examen MPI completo no establece automáticamente la aceptación..
6. ¿Qué establece el MPI y qué aún requiere otras inspecciones??
MPI proporciona información sobre discontinuidades detectables en la superficie y cerca de la superficie. No mide la dureza ni la profundidad de la región endurecida..
Estas características de calidad requieren diferentes métodos..
| Método de inspección | Propósito principal |
|---|---|
| Prueba de dureza | Verificar la dureza en lugares específicos |
| Pruebas de profundidad de casos | Determine la profundidad de la condición endurecida especificada. |
| Inspección de partículas magnéticas | Detectar y evaluar discontinuidades superficiales y cercanas a la superficie adecuadas |
| Pruebas ultrasónicas | Investigar ciertas discontinuidades internas donde sea aplicable una técnica ultrasónica adecuada. |
Un componente puede pasar las pruebas de dureza y profundidad de la caja, pero fallar en el MPI debido a una grieta inaceptable.. Lo contrario también es posible: No se pueden encontrar indicaciones de partículas magnéticas rechazables incluso si la condición endurecida no cumple con las especificaciones..
Los hallazgos del MPI pueden respaldar una investigación sobre la calidad del material, Tratamiento térmico u operaciones posteriores de fabricación.. ellos no, por su cuenta, identificar qué condición del proceso causó una grieta.
Del mismo modo, un resultado satisfactorio del MPI no prueba que la potencia de inducción, Tiempo de calentamiento, posicionamiento de la bobina o condiciones de enfriamiento fueron controlados correctamente.
La inspección por partículas magnéticas es más útil cuando el objetivo de la inspección está claramente definido.. El material debe ser adecuado., la técnica debe cubrir las discontinuidades esperadas, y el resultado debe evaluarse frente a los requisitos de aceptación del componente..
Para piezas de acero endurecidas por inducción, MPI puede proporcionar evidencia importante sobre la integridad de la superficie. Sus limitaciones son igualmente importantes: no puede excluir de manera confiable grietas internas profundas, determinar el origen de la grieta a partir de una sola indicación o reemplazar la verificación de dureza y profundidad de la caja.
El plan de inspección debe reflejar esos límites en lugar de esperar que un método establezca la condición completa del componente terminado..
Conclusión clave
La inspección con partículas magnéticas detecta discontinuidades superficiales y cercanas a la superficie en piezas ferromagnéticas: grietas que rompen la superficie, Defectos de materiales preexistentes y grietas por trituración, pero su sensibilidad a los defectos del subsuelo disminuye con la profundidad..
No mide la dureza ni la profundidad de la caja., no se puede excluir de manera confiable las grietas internas profundas, y no puede establecer el origen de la grieta a partir de una sola indicación.
MPI es más útil cuando el objetivo de la inspección está claramente definido: el material debe ser adecuado, la magnetización debe cubrir las discontinuidades esperadas, y el resultado debe evaluarse frente a los requisitos de aceptación del componente..
Preguntas frecuentes
¿Se requiere inspección por partículas magnéticas después de cada operación de endurecimiento por inducción??
No.
MPI no es obligatorio para todas las piezas endurecidas. Si es necesario depende del componente., sus condiciones de servicio y los requisitos de inspección de grietas en el dibujo de ingeniería, especificación del cliente o estándar de producto aplicable.
Un eje de transmisión muy cargado puede requerir MPI, mientras que se puede aceptar otro componente endurecido por inducción utilizando un plan de inspección diferente.
¿Puede la inspección por partículas magnéticas detectar grietas internas??
No confiable.
MPI apunta a discontinuidades innovadoras y, en condiciones adecuadas, algunos defectos cerca de la superficie. Su sensibilidad disminuye con la profundidad..
Las grietas internas profundas suelen requerir un método diferente, como una técnica de prueba ultrasónica adecuada. Un resultado satisfactorio del MPI no debe interpretarse como evidencia de que toda la sección transversal está libre de grietas..
¿La inspección por partículas magnéticas funciona en acero inoxidable??
Depende del grado.
Muchos aceros inoxidables ferríticos y martensíticos son ferromagnéticos y, en general, pueden ser inspeccionados por MPI.. Los aceros inoxidables austeníticos convencionales suelen ser no ferromagnéticos y normalmente no son adecuados para MPI estándar..
Para materiales no ferromagnéticos, Las pruebas con líquidos penetrantes pueden ser una alternativa para romper las discontinuidades en la superficie..
¿Puede la inspección por partículas magnéticas decirme qué causó una grieta??
No.
MPI revela la ubicación y el alcance aparente de una indicación, pero no establece cómo se formó la grieta.
Una indicación lineal encontrada después del endurecimiento podría ser una grieta por enfriamiento, un defecto de forja preexistente o daño de una operación posterior. Determinar el origen puede requerir un examen metalográfico y una revisión de los pasos de fabricación anteriores..
Necesita orientación sobre la inspección de partículas magnéticas para sus piezas endurecidas?
Cuéntanos tu componente, Requisitos de inspección y materiales: podemos ayudarle a combinar el método de inspección y los criterios de aceptación adecuados para su proceso de endurecimiento por inducción..


