
Inspeção de partículas magnéticas após endurecimento por indução: Quando é necessário e o que pode detectar?
Detecção de trincas superficiais e próximas à superfície em peças de aço endurecido por indução
Um eixo de aço pode atender à dureza superficial e à profundidade da caixa especificadas, mas ainda assim conter uma rachadura. As medições de dureza nos informam sobre a condição de endurecimento em locais selecionados, não se a superfície está livre de descontinuidades.
Inspeção de partículas magnéticas (MPI), também conhecido como teste de partículas magnéticas (MT), fornece uma maneira de verificar descontinuidades superficiais e próximas à superfície em materiais ferromagnéticos. É usado em componentes endurecidos por indução adequados quando a detecção de trincas faz parte dos requisitos de inspeção.
MPI não é obrigatório para todas as peças endurecidas, nem pode revelar todo tipo de crack. Sua utilidade depende do material, as condições de inspeção e os defeitos que a inspeção pretende encontrar.
2. O que o MPI pode detectar em peças endurecidas por indução?
3. Como funciona o MPI, e o que afeta a confiabilidade da detecção?
4. Quando o MPI deve ser realizado após o endurecimento por indução?
5. Como as indicações de partículas magnéticas devem ser interpretadas?
6. O que o MPI estabelece – e o que ainda requer outras inspeções?
1. Por que a inspeção de partículas magnéticas é necessária após o endurecimento por indução?
O endurecimento por indução submete a peça a rápido, mudanças localizadas de temperatura. Durante o aquecimento e têmpera, expansão térmica, contração e transformações de fase produzem tensões dentro do material.
Onde a combinação da condição material, a geometria do componente e as condições do processo são desfavoráveis, podem ocorrer rachaduras. Ombros, ranhuras, filetes e mudanças abruptas de seção pode ser particularmente sensível devido às concentrações de tensão local e às diferenças no comportamento de aquecimento ou resfriamento.
Uma trinca não causa necessariamente uma redução mensurável na dureza no local de inspeção. Um componente pode, portanto, atender ao seu requisito de dureza e ao mesmo tempo falhar em um requisito separado de integridade de superfície.
Esta é a principal razão pela qual a inspeção de trincas deve ser considerada independentemente das medições de dureza e profundidade da caixa..
Como discutido em Como inspecionar peças endurecidas por indução, a condição endurecida final envolve diversas características de qualidade diferentes. Nenhuma medição única cobre todos eles.
Se o MPI é necessário depende do componente e não apenas do processo de endurecimento. Um eixo de transmissão altamente carregado pode ter requisitos específicos de inspeção de trincas, enquanto outro componente endurecido por indução pode ser aceito usando um plano de inspeção diferente.
O desenho de engenharia, especificação do cliente ou padrão de produto aplicável deve estabelecer a necessidade de testes e os critérios de aceitação.
2. O que o MPI pode detectar em peças endurecidas por indução?
MPI é principalmente um método para encontrar descontinuidades de ruptura de superfície. Em condições adequadas, também pode revelar certas descontinuidades localizadas logo abaixo da superfície.
Sua sensibilidade a defeitos subterrâneos diminui com a profundidade, conforme descrito em ISO 9934-1:2016 — Teste de Partículas Magnéticas: Princípios Gerais.
Rachaduras superficiais
Trincas superficiais são uma das principais razões para o uso de MPI em aço endurecido por indução.
Uma rachadura perto de um ombro, a ranhura ou a transição endurecida podem ser difíceis de ver durante a inspeção visual normal. Se a descontinuidade produzir vazamento de fluxo magnético suficiente sob as condições de inspeção selecionadas, partículas magnéticas podem formar uma indicação visível ao longo dele.
O método pode revelar a localização e extensão aparente de uma indicação, mas não estabelece como a fissura se formou.
Defeitos materiais pré-existentes
Nem toda descontinuidade encontrada após o endurecimento tem origem na operação de tratamento térmico.
Conectado à superfície sobras de forjamento, costuras e outras descontinuidades de material já podem estar presentes antes do aquecimento por indução. Alguns ficam mais aparentes após usinagem ou tratamento térmico.
MPI pode revelar esses defeitos, embora um exame mais aprofundado possa ser necessário para determinar sua natureza.
Esta distinção é importante quando um fabricante está investigando defeitos detectados pela primeira vez durante a inspeção final.. A fase em que uma fissura é descoberta não é necessariamente a fase em que ela se desenvolveu.
Esmerilar rachaduras
A retificação é outra possível fonte de danos superficiais.
Componentes endurecidos por indução às vezes são retificados para atingir suas dimensões finais ou acabamento superficial. O aquecimento local excessivo durante a retificação pode contribuir para fissuras na superfície.
O MPI realizado após a retificação pode revelar tais trincas quando elas são acessíveis ao método de inspeção. Uma inspeção anterior, mesmo que satisfatório, não é possível estabelecer que a retificação subsequente não causou danos.
E quanto às rachaduras internas?
O MPI convencional não é um método confiável para encontrar fissuras internas profundas.
Algumas descontinuidades próximas à superfície podem ser detectadas, mas o resultado depende da profundidade, orientação, o material e a técnica de magnetização.
Onde rachaduras internas são uma preocupação, um método de inspeção diferente pode ser necessário.
O Processamento Térmico artigo Fissuração interna transversal de eixos endurecidos por indução descreve investigações específicas de fissuras em eixos nas quais testes ultrassônicos foram usados para localizar descontinuidades internas.
Esses casos ilustram a importância de combinar o método de inspeção com a localização esperada do defeito.
Um resultado satisfatório do IPM não deve ser interpretado como evidência de que toda a secção transversal está livre de fissuras..
3. Como funciona o MPI, e o que afeta a confiabilidade da detecção?
MPI depende de vazamento de fluxo magnético.
A peça de trabalho é magnetizada, e partículas magnéticas são aplicadas à sua superfície. Uma descontinuidade que interrompe o campo magnético pode produzir um campo de fuga local, atraindo partículas e criando uma indicação visível.
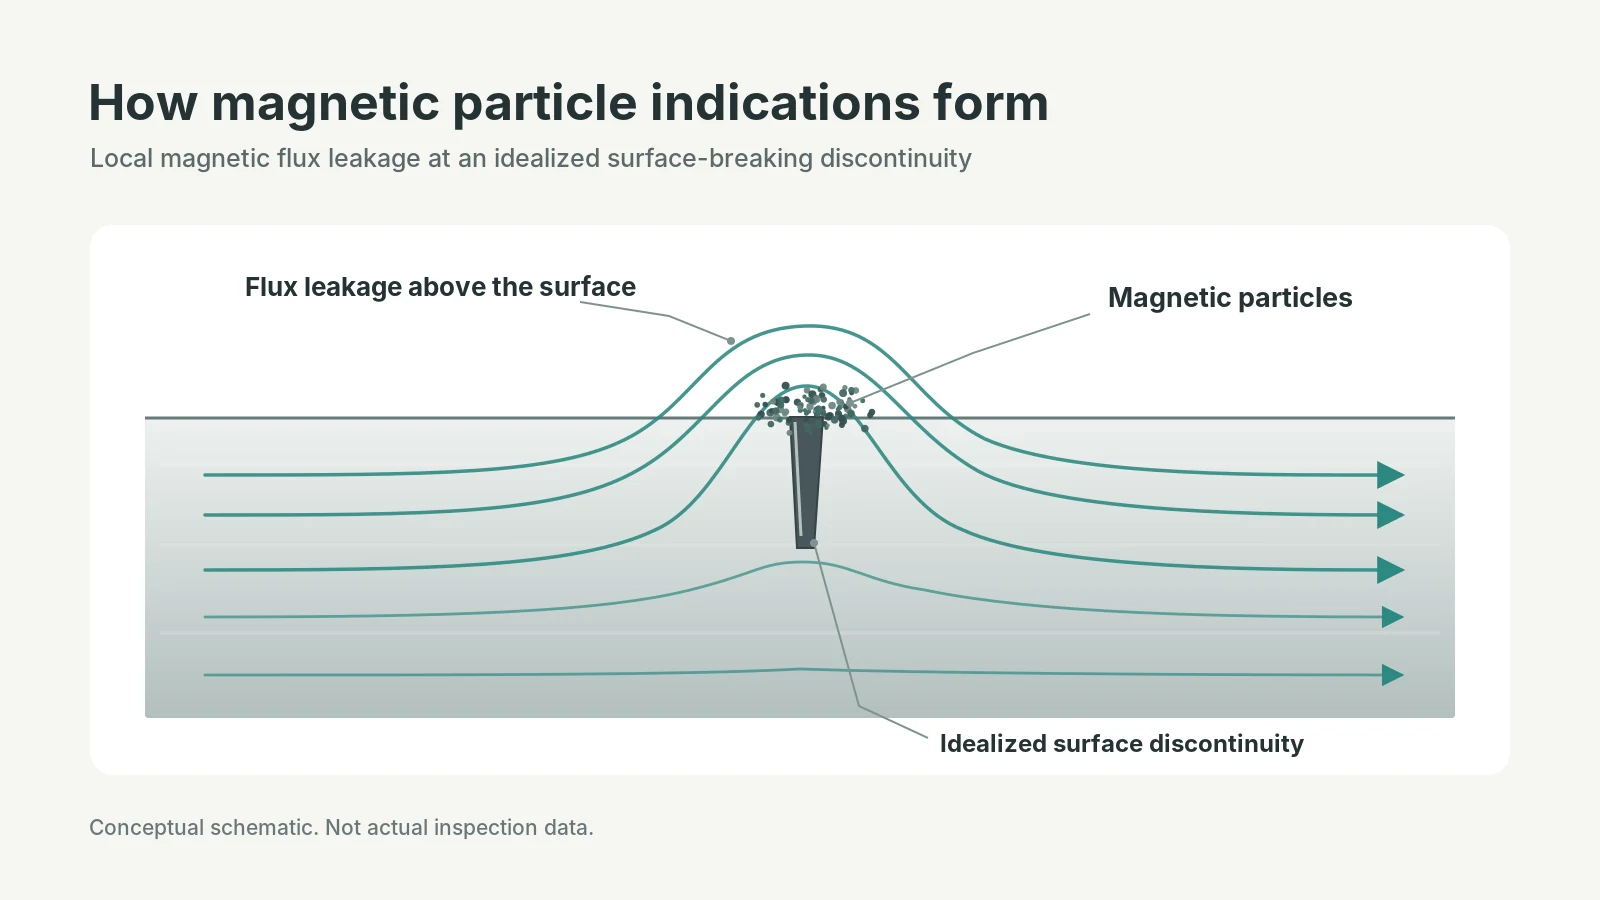
As partículas podem ser aplicadas como pó seco ou em suspensão líquida. A inspeção pode usar partículas visíveis ou fluorescentes, dependendo do procedimento selecionado.
O Sociedade Americana de Ensaios Não Destrutivos (ASNT) fornece uma visão geral do método e suas aplicações.
Embora o princípio seja simples, a detecção confiável requer propriedades de material adequadas, condições de magnetização e inspeção.
Adequação do material
MPI trabalha em materiais ferromagnéticos. Muitos aços carbono e de baixa liga usados para eixos endurecidos por indução, engrenagens e outras peças mecânicas se enquadram nesta categoria.
Certos aços inoxidáveis, incluindo muitos graus ferríticos e martensíticos, também são ferromagnéticos. Aços inoxidáveis austeníticos convencionais, no entanto, são geralmente não ferromagnéticos e normalmente não são adequados para MPI padrão.
A distinção é importante porque o termo aço por si só não estabelece se o teste de partículas magnéticas é apropriado.
Para materiais não ferromagnéticos, o ensaio por líquido penetrante pode ser uma alternativa quando o objetivo é detectar descontinuidades de ruptura superficial e as condições da superfície permitem sua utilização.
Direção do campo magnético
A orientação da fissura tem uma grande influência na detecção.
Uma descontinuidade geralmente produz uma resposta detectável mais forte quando o campo magnético aplicado a atravessa em um grande ângulo. Se o campo corre quase paralelo a uma fissura estreita, a indicação pode ser fraca ou ausente.
Em componentes cilíndricos, a magnetização circular é comumente usada para detectar descontinuidades longitudinais. A magnetização longitudinal é usada para ajudar a detectar descontinuidades transversais.
Onde podem ocorrer fissuras em diferentes direções, o procedimento de inspeção pode exigir mais de uma direção de magnetização.
Esta é uma razão prática pela qual simplesmente magnetizar um eixo uma vez não fornece necessariamente uma cobertura adequada..
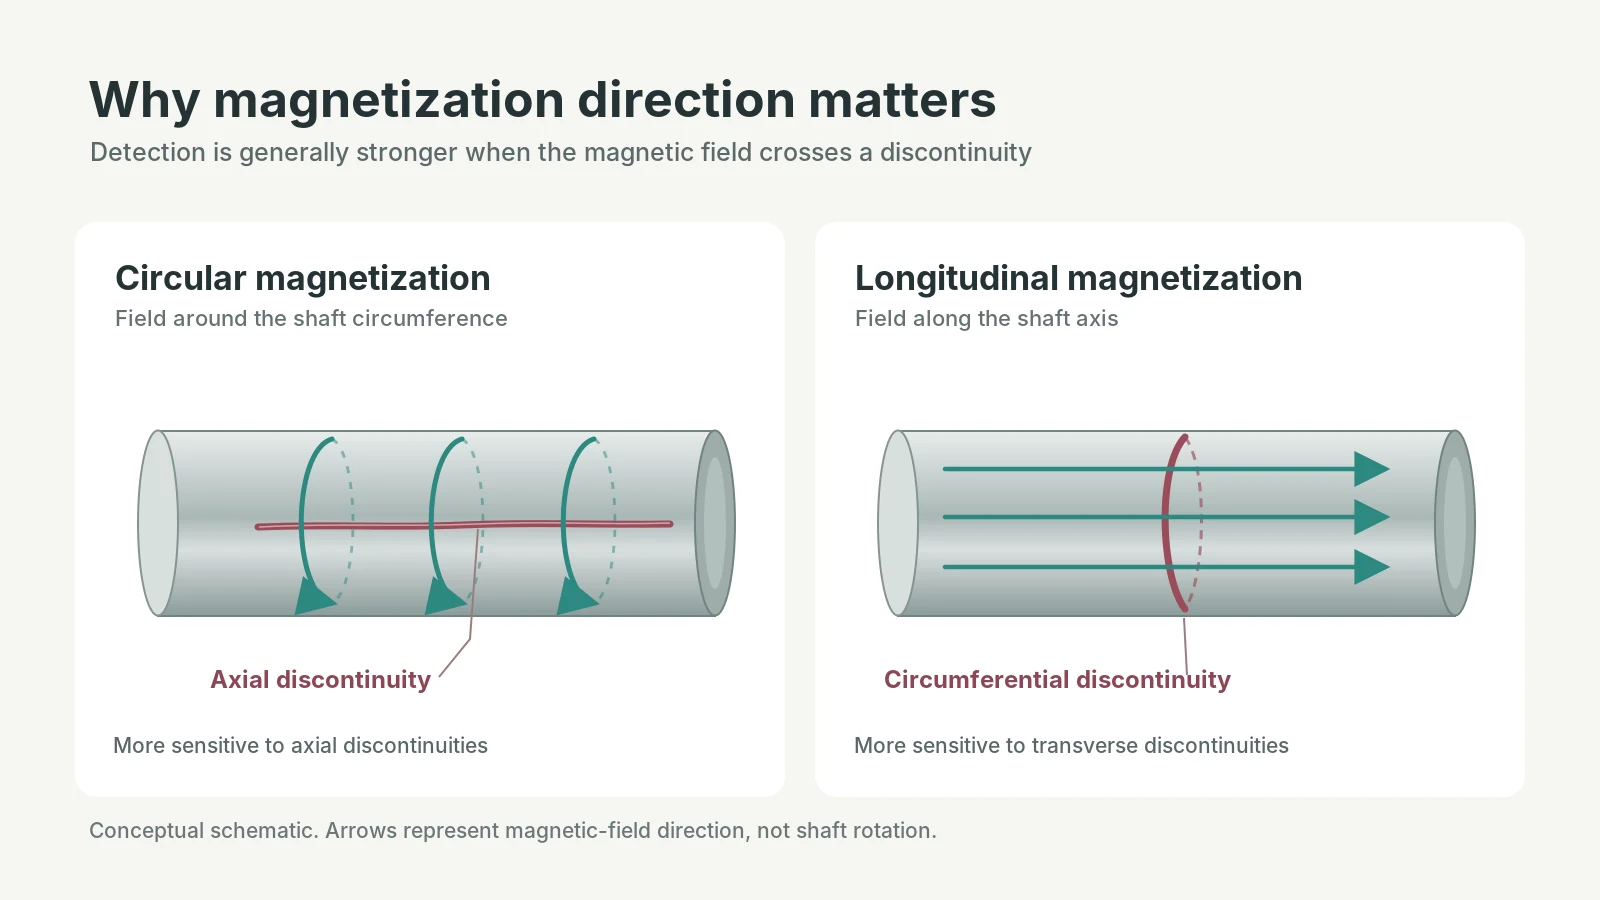
O Instituto Britânico de Ensaios Não Destrutivos discute a relação entre a direção do campo magnético e a detecção de descontinuidade.
Condição de superfície e geometria
A sensibilidade da inspeção pode ser afetada pela escala, contaminação, revestimentos inadequados e rugosidade superficial excessiva.
A forma do componente também é importante. Chavetas, furos, ombros e mudanças abruptas na seção alteram o campo magnético local e podem produzir indicações não relacionadas a trincas.
Mudanças nas propriedades magnéticas dentro de uma peça podem ter um efeito semelhante.
Consequentemente, um acúmulo de partículas em uma transição geométrica requer interpretação. A sua posição por si só não estabelece a presença de um defeito material.
O procedimento de inspeção também deve controlar o método de magnetização, força do campo, meio de partícula e condições de visualização. MPI fluorescente, por exemplo, requer iluminação UV-A adequada e condições de observação.
Estas não são configurações intercambiáveis. Eles são selecionados e verificados para a inspeção que está sendo realizada.
4. Quando o MPI deve ser realizado após o endurecimento por indução?
A etapa de inspeção apropriada depende de quando rachaduras relevantes podem estar presentes ou introduzidas durante a fabricação.
MPI após a têmpera pode revelar descontinuidades de ruptura de superfície presentes naquele ponto. Se têmpera faz parte da sequência de tratamento térmico especificada, a inspeção pode, em vez disso, ser agendada após o revenido para examinar a condição completa do tratamento térmico.
Outras operações podem alterar o que precisa ser inspecionado. Moagem, por exemplo, pode introduzir rachaduras superficiais que estavam ausentes durante um teste anterior. Onde os danos por retificação são uma preocupação, MPI após o acabamento pode ser necessário.
O momento da inspeção também precisa levar em conta o atraso na fissuração quando isso for um risco credível. Um resultado satisfatório imediatamente após a têmpera não exclui o desenvolvimento de uma fissura ou que se torne detectável posteriormente, embora nenhum período de espera universal se aplique a todos os aços endurecidos por indução.
O plano de inspeção aprovado deve especificar o estágio, cobertura, critérios de frequência e aceitação. Testes em vários estágios podem ser justificados para alguns componentes, mas deve seguir os riscos de fabricação e os requisitos de qualidade, em vez de um cronograma fixo de inspeção aplicado a cada peça.
5. Como as indicações de partículas magnéticas devem ser interpretadas?
Encontrar uma indicação de partícula magnética não é o mesmo que confirmar uma rachadura.
Partículas magnéticas podem se acumular devido a uma descontinuidade de material, uma mudança local nas condições magnéticas ou um efeito relacionado à inspeção. O inspetor deve distinguir entre essas possibilidades antes de avaliar o componente em relação aos seus requisitos de aceitação..
Na terminologia MPI, as indicações são geralmente classificadas como relevantes, não relevante ou espúrio.
Indicações relevantes estão associados a descontinuidades materiais, como rachaduras, costuras ou voltas. Eles exigem avaliação em relação aos critérios de aceitação aplicáveis.
Indicações não relevantes resultam de perturbações do campo magnético que não são causadas por descontinuidades materiais que requerem avaliação. Eles podem aparecer perto das mudanças de seção, buracos ou outras características geométricas.
Indicações espúrias são acúmulos de partículas não relacionados a campos de vazamento de descontinuidades materiais, às vezes decorrentes de contaminação ou condições de inspeção.
Orientação do TWI sobre indicações de partículas magnéticas explica essas distinções.
O MPI pode identificar a origem de uma rachadura??
Não por si só.
Uma indicação linear encontrada após o endurecimento por indução pode representar uma trinca de têmpera, um defeito de forjamento pré-existente ou dano introduzido durante uma operação posterior.
Sua orientação, localização e aparência podem fornecer pistas úteis, mas a determinação da origem pode exigir exame metalográfico e uma revisão de operações de fabricação anteriores.
A distinção entre mecanismos de craqueamento é abordada em Fissura por têmpera vs. Fissura por forjamento: Como Distinguir.
Quando uma indicação é encontrada, sua localização, dimensões, orientação e distribuição devem ser registradas e avaliadas de acordo com o procedimento aprovado. Exame adicional pode ser necessário se sua natureza permanecer incerta.
Remover uma indicação suspeita por retificação não é automaticamente uma ação corretiva aceitável. Qualquer retrabalho deve levar em conta os limites dimensionais, a camada endurecida especificada e os requisitos de aceitação relevantes.
Como a aceitação é determinada?
Um padrão de método de inspeção estabelece como os testes são realizados. Não estabelece necessariamente quais indicações são aceitáveis para um determinado componente.
ASTM E3024/E3024M — Prática padrão para testes de partículas magnéticas para indústria em geral fornece requisitos para a aplicação do MPI em aplicações industriais em geral.
ISO 9934-1 aborda da mesma forma os princípios gerais de testes de partículas magnéticas.
Nenhuma delas deve ser tratada como uma especificação universal de aceitação de trincas para todas as peças endurecidas por indução..
O desenho governante, especificação do produto ou padrão de aceitação acordado deve definir os limites aplicáveis. Uma indicação que requer investigação adicional não é automaticamente uma parte rejeitada, assim como um exame MPI concluído não estabelece automaticamente a aceitação.
6. O que o MPI estabelece – e o que ainda requer outras inspeções?
MPI fornece informações sobre descontinuidades detectáveis na superfície e próximas à superfície. Não mede a dureza ou profundidade da região endurecida.
Estas características de qualidade requerem métodos diferentes.
| Método de inspeção | Objetivo principal |
|---|---|
| Teste de dureza | Verifique a dureza em locais especificados |
| Teste de profundidade de caso | Determine a profundidade da condição endurecida especificada |
| Inspeção de partículas magnéticas | Detecte e avalie descontinuidades superficiais e próximas à superfície adequadas |
| Teste ultrassônico | Investigar certas descontinuidades internas onde uma técnica ultrassônica apropriada for aplicável |
Um componente pode passar nos testes de dureza e profundidade de caixa, mas falhar no MPI devido a uma trinca inaceitável. O inverso também é possível: nenhuma indicação de partícula magnética rejeitável pode ser encontrada, mesmo que a condição endurecida não atenda às especificações.
As descobertas do MPI podem apoiar uma investigação sobre a qualidade do material, tratamento térmico ou operações de fabricação posteriores. Eles não, por conta própria, identificar qual condição do processo causou uma rachadura.
Da mesma forma, um resultado satisfatório do MPI não prova que a potência de indução, tempo de aquecimento, posicionamento da bobina ou condições de têmpera foram corretamente controlados.
A inspeção por partículas magnéticas é mais útil quando o objetivo da inspeção está claramente definido. O material deve ser adequado, a técnica deve cobrir as descontinuidades esperadas, e o resultado deve ser avaliado em relação aos requisitos de aceitação do componente.
Para peças de aço endurecidas por indução, MPI pode fornecer evidências importantes sobre a integridade da superfície. Suas limitações são igualmente importantes: não pode excluir com segurança fissuras internas profundas, determine a origem da trinca apenas a partir de uma indicação ou substitua a dureza e a verificação da profundidade da caixa.
O plano de inspeção deve refletir esses limites em vez de esperar que um método estabeleça a condição completa do componente acabado.
Principal vantagem
A inspeção por partículas magnéticas detecta descontinuidades superficiais e próximas à superfície em peças ferromagnéticas — trincas superficiais, defeitos de material pré-existentes e rachaduras de retificação – mas sua sensibilidade a defeitos subterrâneos diminui com a profundidade.
Não mede dureza ou profundidade da caixa, não pode excluir com segurança fissuras internas profundas, e não pode estabelecer a origem do crack apenas a partir de uma indicação.
O MPI é mais útil quando o objetivo da inspeção está claramente definido: o material deve ser adequado, a magnetização deve cobrir as descontinuidades esperadas, e o resultado deve ser avaliado em relação aos requisitos de aceitação do componente.
Perguntas frequentes
A inspeção de partículas magnéticas é necessária após cada operação de endurecimento por indução??
Não.
MPI não é obrigatório para todas as peças endurecidas. Se é necessário depende do componente, suas condições de serviço e os requisitos de inspeção de fissuras no desenho de engenharia, especificação do cliente ou padrão de produto aplicável.
Um eixo de transmissão altamente carregado pode exigir MPI, enquanto outro componente endurecido por indução pode ser aceito usando um plano de inspeção diferente.
A inspeção de partículas magnéticas pode detectar rachaduras internas?
Não confiável.
MPI visa descontinuidades de ruptura superficial e, sob condições adequadas, alguns defeitos próximos à superfície. Sua sensibilidade diminui com a profundidade.
Fissuras internas profundas geralmente requerem um método diferente, como uma técnica de teste ultrassônica apropriada. Um resultado satisfatório do IPM não deve ser interpretado como evidência de que toda a secção transversal está livre de fissuras..
A inspeção de partículas magnéticas funciona em aço inoxidável?
Depende da nota.
Muitos aços inoxidáveis ferríticos e martensíticos são ferromagnéticos e geralmente podem ser inspecionados pelo MPI. Os aços inoxidáveis austeníticos convencionais são tipicamente não ferromagnéticos e normalmente não são adequados para MPI padrão.
Para materiais não ferromagnéticos, o teste de líquido penetrante pode ser uma alternativa para descontinuidades de ruptura de superfície.
A inspeção de partículas magnéticas pode me dizer o que causou uma rachadura??
Não.
MPI revela a localização e extensão aparente de uma indicação, mas não estabelece como a fissura se formou.
Uma indicação linear encontrada após o endurecimento pode ser uma trinca de têmpera, um defeito de forjamento pré-existente ou dano de uma operação posterior. A determinação da origem pode exigir exame metalográfico e uma revisão das etapas anteriores de fabricação.
Precisa de orientação sobre inspeção de partículas magnéticas para suas peças endurecidas?
Diga-nos o seu componente, requisitos de material e inspeção — podemos ajudá-lo a adequar o método de inspeção e os critérios de aceitação corretos ao seu processo de endurecimento por indução.


