
Ispezione con particelle magnetiche dopo tempra ad induzione: Quando è necessario e cosa può rilevare?
Rilevamento di cricche superficiali e vicine alla superficie nelle parti in acciaio temprato a induzione
Un albero in acciaio può soddisfare la durezza superficiale e la profondità della cassa specificate ma contenere ancora una crepa. Le misurazioni della durezza ci parlano della condizione di indurimento in posizioni selezionate, non se la superficie sia priva di discontinuità.
Ispezione con particelle magnetiche (MPI), noto anche come test con particelle magnetiche (MT), fornisce un modo per verificare la presenza di discontinuità superficiali e vicine alla superficie nei materiali ferromagnetici. Viene utilizzato su componenti idonei temprati a induzione quando il rilevamento di cricche rientra nei requisiti di ispezione.
L'MPI non è obbligatorio per ogni parte temprata, né può rivelare ogni tipo di crepa. La sua utilità dipende dal materiale, le condizioni di ispezione e i difetti che l'ispezione intende rilevare.
2. Cosa può rilevare MPI nelle parti temprate a induzione?
3. Come funziona l'MPI, e cosa influenza l'affidabilità del rilevamento?
4. Quando eseguire l'MPI dopo la tempra ad induzione?
5. Come dovrebbero essere interpretate le indicazioni delle particelle magnetiche?
6. Cosa stabilisce l’MPI e cosa richiede ancora altre ispezioni?
1. Perché è necessaria l'ispezione con particelle magnetiche dopo la tempra a induzione?
La tempra ad induzione sottopone il pezzo a lavorazioni rapide, variazioni di temperatura localizzate. Durante il riscaldamento e la tempra, espansione termica, la contrazione e le trasformazioni di fase producono tensioni all'interno del materiale.
Dove la combinazione di condizioni materiali, la geometria dei componenti e le condizioni di processo sono sfavorevoli, potrebbero verificarsi delle crepe. Spalle, scanalature, raccordi e cambi di sezione improvvisi può essere particolarmente sensibile a causa delle concentrazioni di stress locali e delle differenze nel comportamento di riscaldamento o raffreddamento.
Una fessura non provoca necessariamente una riduzione misurabile della durezza nel punto di ispezione. Un componente può quindi soddisfare i propri requisiti di durezza pur non rispettando un requisito separato di integrità superficiale.
Questo è il motivo principale per cui l'ispezione delle cricche deve essere considerata indipendentemente dalle misurazioni della durezza e della profondità della cassa.
Come discusso in Come ispezionare le parti temprate ad induzione, la condizione indurita finita comporta diverse caratteristiche di qualità. Nessuna singola misurazione li copre tutti.
La necessità di MPI dipende dal componente piuttosto che dal solo processo di indurimento. Un albero di trasmissione altamente caricato può avere requisiti specifici di ispezione delle crepe, mentre un altro componente temprato ad induzione potrà essere accettato utilizzando un piano di ispezione diverso.
Il disegno tecnico, le specifiche del cliente o lo standard di prodotto applicabile dovrebbero stabilire la necessità di test e i criteri di accettazione.
2. Cosa può rilevare MPI nelle parti temprate a induzione?
L'MPI è principalmente un metodo per trovare discontinuità che rompono la superficie. In condizioni adeguate, può anche rivelare alcune discontinuità situate appena sotto la superficie.
La sua sensibilità ai difetti del sottosuolo diminuisce con la profondità, come descritto in ISO 9934-1:2016 — Test delle particelle magnetiche: Principi generali.
Crepe superficiali
Le cricche superficiali sono uno dei motivi principali per utilizzare MPI su acciaio temprato a induzione.
Una crepa vicino ad una spalla, la scanalatura o la transizione temprata potrebbero essere difficili da vedere durante la normale ispezione visiva. Se la discontinuità produce una dispersione di flusso magnetico sufficiente nelle condizioni di ispezione selezionate, le particelle magnetiche possono formare un'indicazione visibile lungo di esso.
Il metodo può rivelare la posizione e l'entità apparente di un'indicazione, ma non stabilisce come si sia formata la fessura.
Difetti materiali preesistenti
Non tutte le discontinuità riscontrate dopo l'indurimento hanno origine nell'operazione di trattamento termico.
Connesso in superficie laps di forgiatura, cuciture ed altre discontinuità del materiale possono essere già presenti prima del riscaldamento ad induzione. Alcuni diventano più evidenti dopo la lavorazione meccanica o il trattamento termico.
L'MPI può rivelare questi difetti, sebbene possano essere necessari ulteriori esami per determinarne la natura.
Questa distinzione è importante quando un produttore indaga sui difetti rilevati per la prima volta durante l'ispezione finale. Lo stadio in cui viene scoperta una crepa non è necessariamente lo stadio in cui si è sviluppata.
Crepe stridenti
La molatura è un'altra possibile fonte di danni superficiali.
I componenti temprati a induzione vengono talvolta rettificati per ottenere le dimensioni finali o la finitura superficiale. Un eccessivo riscaldamento locale durante la macinazione può contribuire alla fessurazione della superficie.
L'MPI eseguito dopo la rettifica può rivelare tali crepe quando sono accessibili al metodo di ispezione. Un'ispezione precedente, anche se soddisfacente, non può dimostrare che la successiva molatura non abbia introdotto alcun danno.
E le crepe interne??
L'MPI convenzionale non è un metodo affidabile per trovare crepe interne profonde.
Possono essere rilevate alcune discontinuità in prossimità della superficie, ma il risultato dipende dalla loro profondità, orientamento, il materiale e la tecnica di magnetizzazione.
Dove le crepe interne sono una preoccupazione, potrebbe essere necessario un metodo di ispezione diverso.
Il Elaborazione termica articolo Fessurazione interna trasversale di alberi temprati a induzione descrive particolari indagini sulla fessurazione dell'albero in cui sono stati utilizzati test ad ultrasuoni per individuare discontinuità interne.
Questi casi illustrano l'importanza di abbinare il metodo di ispezione alla posizione prevista del difetto.
Un risultato MPI soddisfacente non deve essere interpretato come prova che l'intera sezione trasversale sia priva di crepe.
3. Come funziona l'MPI, e cosa influenza l'affidabilità del rilevamento?
L'MPI si basa sulla dispersione del flusso magnetico.
Il pezzo è magnetizzato, e particelle magnetiche vengono applicate sulla sua superficie. Una discontinuità che interrompe il campo magnetico può produrre un campo di dispersione locale, attirando le particelle e creando un'indicazione visibile.
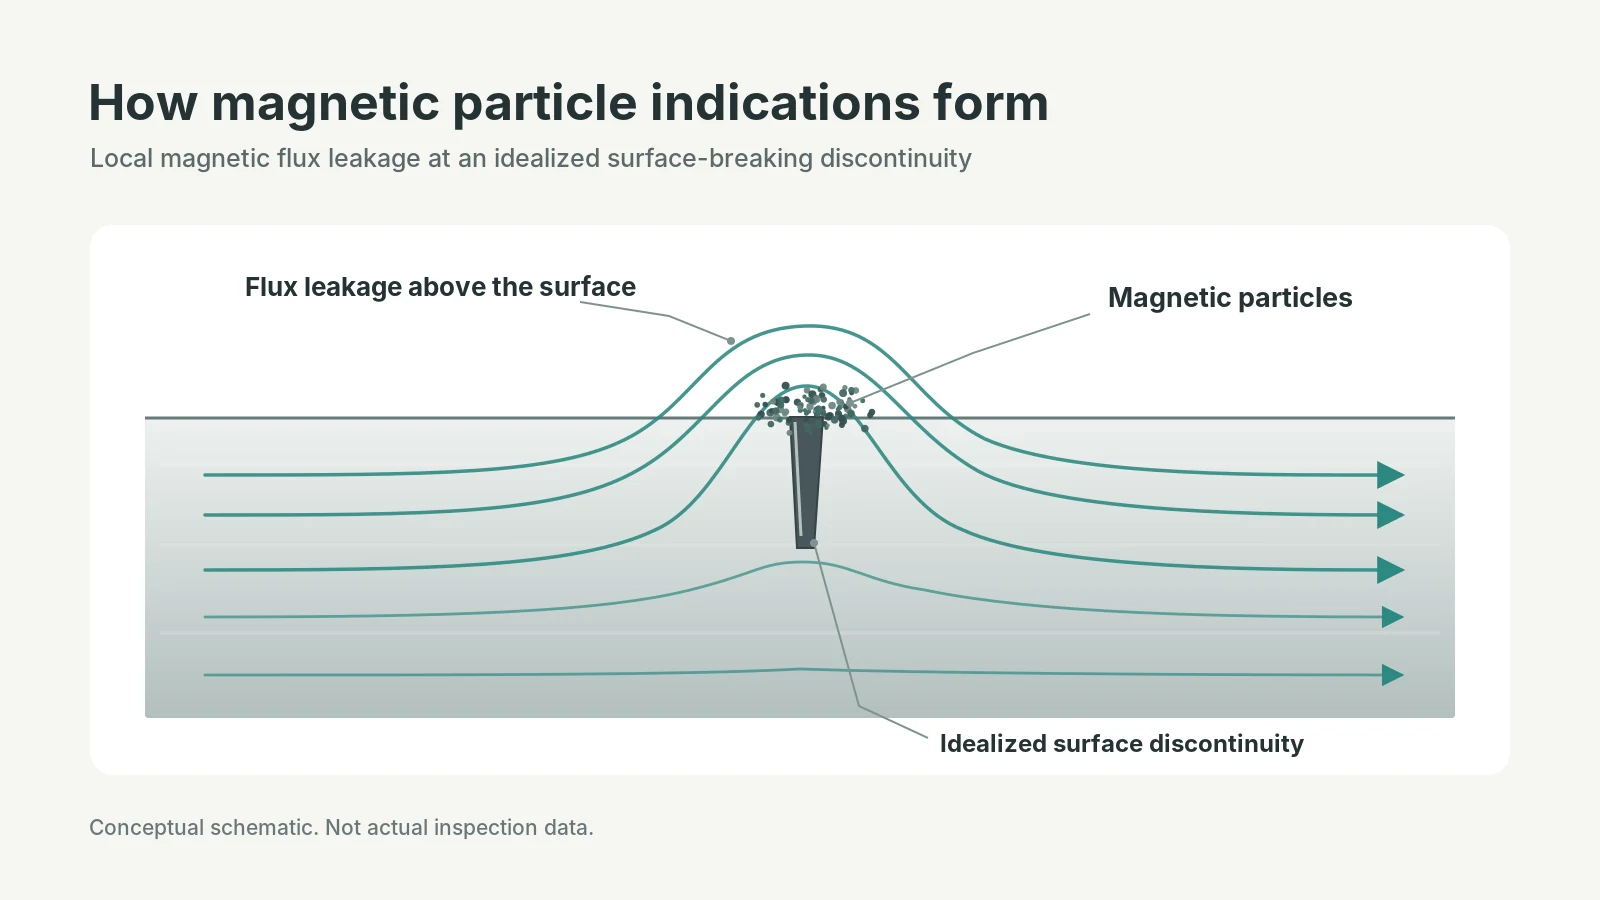
Le particelle possono essere applicate come polvere secca o in sospensione liquida. L'ispezione può utilizzare particelle visibili o fluorescenti, a seconda della procedura selezionata.
Il Società americana per i test non distruttivi (ASNT) fornisce una panoramica del metodo e delle sue applicazioni.
Anche se il principio è semplice, un rilevamento affidabile richiede proprietà del materiale adeguate, magnetizzazione e condizioni di ispezione.
Idoneità del materiale
MPI lavora su materiali ferromagnetici. Molti acciai al carbonio e bassolegati utilizzati per alberi temprati a induzione, rientrano in questa categoria gli ingranaggi e altre parti meccaniche.
Alcuni acciai inossidabili, compresi molti gradi ferritici e martensitici, sono anch'essi ferromagnetici. Acciai inossidabili austenitici convenzionali, tuttavia, sono generalmente non ferromagnetici e normalmente non sono adatti per MPI standard.
La distinzione è importante perché il termine acciaio da solo non stabilisce se il test con particelle magnetiche sia appropriato.
Per materiali non ferromagnetici, il test con liquidi penetranti può essere un'alternativa quando l'obiettivo è rilevare discontinuità che rompono la superficie e le condizioni della superficie ne consentono l'uso.
Direzione del campo magnetico
L'orientamento della fessura ha una grande influenza sul rilevamento.
Una discontinuità generalmente produce una risposta rilevabile più forte quando il campo magnetico applicato la attraversa con un ampio angolo. Se il campo corre quasi parallelo a una stretta fessura, l'indicazione può essere debole o assente.
Su componenti cilindrici, la magnetizzazione circolare è comunemente utilizzata per rilevare discontinuità longitudinali. La magnetizzazione longitudinale viene utilizzata per aiutare a rilevare le discontinuità trasversali.
Dove le crepe possono verificarsi in diverse direzioni, la procedura di ispezione può richiedere più di una direzione di magnetizzazione.
Questo è un motivo pratico per cui la semplice magnetizzazione di un albero una volta non fornisce necessariamente una copertura adeguata.
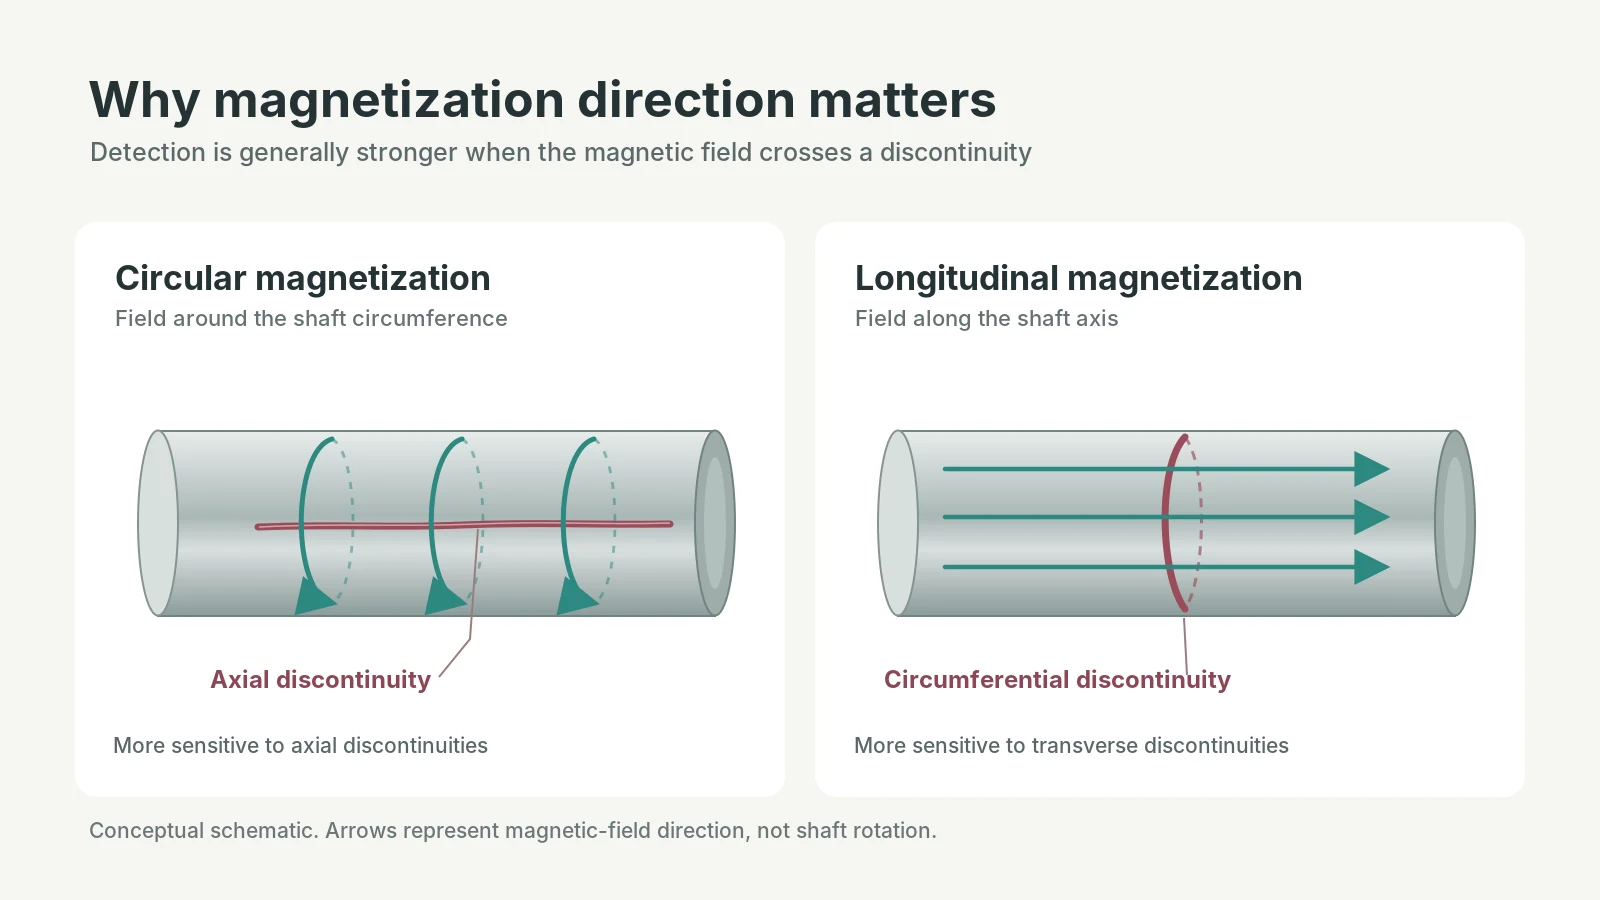
Il Istituto britannico di prove non distruttive discute la relazione tra la direzione del campo magnetico e il rilevamento delle discontinuità.
Condizioni e geometria della superficie
La sensibilità dell'ispezione può essere influenzata dalla scala, contaminazione, rivestimenti non idonei ed eccessiva rugosità superficiale.
Anche la forma del componente è importante. Sedi per chiavette, fori, spalle e bruschi cambiamenti di sezione alterano il campo magnetico locale e possono produrre indicazioni estranee alle fessurazioni.
I cambiamenti nelle proprietà magnetiche all'interno di un pezzo possono avere un effetto simile.
Di conseguenza, un accumulo di particelle in una transizione geometrica richiede interpretazione. La sua posizione da sola non dimostra la presenza di un difetto materiale.
La procedura di ispezione deve controllare anche il metodo di magnetizzazione, intensità di campo, mezzo delle particelle e condizioni di osservazione. MPI fluorescente, per esempio, richiede illuminazione UV-A e condizioni di osservazione adeguate.
Queste non sono impostazioni intercambiabili. Vengono selezionati e verificati per l'ispezione in corso.
4. Quando eseguire l'MPI dopo la tempra ad induzione?
La fase di ispezione appropriata dipende da quando possono essere presenti o introdotte crepe rilevanti durante la produzione.
L'MPI dopo l'estinzione può rivelare discontinuità superficiali presenti in quel punto. Se rinvenimento fa parte della sequenza di trattamento termico specificata, l'ispezione può invece essere programmata dopo la tempra per esaminare la condizione di trattamento termico completato.
Ulteriori operazioni possono modificare ciò che deve essere ispezionato. Rettifica, per esempio, potrebbero introdurre crepe superficiali che erano assenti durante un test precedente. Dove i danni da macinazione sono una preoccupazione, Potrebbe essere necessario eseguire l'MPI dopo la finitura.
I tempi di ispezione devono anche tenere conto del cracking ritardato quando ciò rappresenta un rischio credibile. Un risultato soddisfacente immediatamente dopo lo spegnimento non esclude che si sviluppi o diventi rilevabile in seguito una cricca, sebbene non si applichi un periodo di attesa universale a tutti gli acciai temprati a induzione.
Il piano di ispezione approvato dovrebbe specificare la fase, copertura, frequenza e criteri di accettazione. Per alcuni componenti può essere giustificato effettuare test in più fasi, ma dovrebbe seguire i rischi di produzione e i requisiti di qualità piuttosto che un programma di ispezione fisso applicato a ogni parte.
5. Come dovrebbero essere interpretate le indicazioni delle particelle magnetiche?
Trovare un'indicazione di particella magnetica non è la stessa cosa che confermare una crepa.
Le particelle magnetiche possono accumularsi a causa della discontinuità del materiale, un cambiamento locale delle condizioni magnetiche o un effetto correlato all'ispezione. L'ispettore deve distinguere tra queste possibilità prima di valutare il componente rispetto ai suoi requisiti di accettazione.
Nella terminologia MPI, le indicazioni sono generalmente classificate come rilevanti, non rilevanti o spurie.
Indicazioni rilevanti sono associati a discontinuità del materiale come le crepe, cuciture o giri. Richiedono una valutazione rispetto ai criteri di accettazione applicabili.
Indicazioni non rilevanti derivano da disturbi del campo magnetico che non sono causati da discontinuità materiali che richiedono una valutazione. Potrebbero apparire vicino ai cambiamenti di sezione, fori o altre caratteristiche geometriche.
Indicazioni spurie sono accumuli di particelle estranei a campi di dispersione provenienti da discontinuità del materiale, a volte derivanti da condizioni di contaminazione o di ispezione.
La guida di TWI sulle indicazioni delle particelle magnetiche spiega queste distinzioni.
L'MPI può identificare l'origine di una crepa?
Non da solo.
Un'indicazione lineare riscontrata dopo la tempra ad induzione potrebbe rappresentare una cricca da tempra, un difetto di forgiatura preesistente o un danno introdotto durante un'operazione successiva.
Il suo orientamento, la posizione e l'aspetto possono fornire indizi utili, ma determinare l'origine può richiedere un esame metallografico e una revisione delle precedenti operazioni di produzione.
Viene trattata la distinzione tra i meccanismi di cracking Cricca da tempra vs. Cricca da forgiatura: Come distinguere la differenza.
Quando viene trovata un'indicazione, la sua posizione, dimensioni, l'orientamento e la distribuzione dovrebbero essere registrati e valutati secondo la procedura approvata. Potrebbe essere necessario un ulteriore esame se la sua natura rimane incerta.
Rimuovere un'indicazione sospetta mediante molatura non è automaticamente un'azione correttiva accettabile. Qualsiasi rilavorazione deve tenere conto dei limiti dimensionali, lo strato indurito specificato e i relativi requisiti di accettazione.
Come viene determinata l'accettazione?
Uno standard sul metodo di ispezione stabilisce come vengono eseguiti i test. Non stabilisce necessariamente quali indicazioni siano accettabili per un particolare componente.
ASTM E3024/E3024M: pratica standard per i test con particelle magnetiche per l'industria generale fornisce i requisiti per l'applicazione dell'MPI in applicazioni industriali generali.
ISO 9934-1 affronta in modo simile i principi generali dei test con particelle magnetiche.
Nessuno dei due dovrebbe essere trattato come una specifica universale di accettazione delle cricche per ogni parte temprata a induzione.
Il disegno direttivo, la specifica del prodotto o lo standard di accettazione concordato devono definire i limiti applicabili. Un'indicazione che richiede ulteriori indagini non è automaticamente una parte rifiutata, proprio come un esame MPI completato non stabilisce automaticamente l'accettazione.
6. Cosa stabilisce l’MPI e cosa richiede ancora altre ispezioni?
L'MPI fornisce informazioni sulle discontinuità rilevabili della superficie e in prossimità della superficie. Non misura la durezza o la profondità della regione indurita.
Queste caratteristiche di qualità richiedono metodi diversi.
| Metodo di ispezione | Scopo principale |
|---|---|
| Test di durezza | Verificare la durezza nei punti specificati |
| Test approfonditi del caso | Determinare la profondità della condizione indurita specificata |
| Ispezione con particelle magnetiche | Rilevare e valutare adeguate discontinuità superficiali e vicine alla superficie |
| Test ad ultrasuoni | Esaminare alcune discontinuità interne dove è applicabile un'appropriata tecnica ad ultrasuoni |
Un componente può superare i test di durezza e di approfondimento ma non superare l'MPI a causa di una crepa inaccettabile. È possibile anche il contrario: non è possibile trovare indicazioni di particelle magnetiche rifiutabili anche se la condizione indurita non soddisfa le specifiche.
I risultati dell'MPI possono supportare un'indagine sulla qualità dei materiali, trattamento termico o successive operazioni di fabbricazione. Non lo fanno, da soli, identificare quale condizione del processo ha causato una crepa.
Allo stesso modo, un risultato MPI soddisfacente non dimostra tale potenza di induzione, tempo di riscaldamento, posizionamento della bobina o condizioni di spegnimento erano correttamente controllati.
L'ispezione con particelle magnetiche è particolarmente utile quando l'obiettivo dell'ispezione è chiaramente definito. Il materiale deve essere adatto, la tecnica deve coprire le discontinuità attese, e il risultato deve essere valutato rispetto ai requisiti di accettazione del componente.
Per parti in acciaio temprate ad induzione, L'MPI può fornire prove importanti sull'integrità della superficie. I suoi limiti sono altrettanto importanti: non può escludere in modo affidabile crepe interne profonde, determinare l'origine della cricca da una sola indicazione o sostituire la verifica della durezza e della profondità del caso.
Il piano di ispezione dovrebbe riflettere tali limiti piuttosto che aspettarsi un metodo per stabilire le condizioni complete del componente finito.
Chiave da asporto
L'ispezione con particelle magnetiche rileva discontinuità superficiali e vicine alla superficie nelle parti ferromagnetiche: cricche che rompono la superficie, difetti del materiale preesistenti e crepe da rettifica, ma la sua sensibilità ai difetti del sottosuolo diminuisce con la profondità.
Non misura la durezza o la profondità della cassa, non è possibile escludere in modo affidabile crepe interne profonde, e non è possibile stabilire l'origine della cricca solo da un'indicazione.
L'MPI è particolarmente utile quando l'obiettivo dell'ispezione è chiaramente definito: il materiale deve essere adatto, la magnetizzazione deve coprire le discontinuità previste, e il risultato deve essere valutato rispetto ai requisiti di accettazione del componente.
Domande frequenti
È necessaria l'ispezione magnetoscopica dopo ogni operazione di tempra a induzione?
No.
L'MPI non è obbligatorio per ogni parte temprata. Se sia necessario dipende dal componente, le sue condizioni di servizio e i requisiti di ispezione delle crepe nel disegno tecnico, specifica del cliente o standard di prodotto applicabile.
Un albero di trasmissione molto caricato può richiedere MPI, mentre un altro componente temprato ad induzione potrà essere accettato utilizzando un piano di ispezione diverso.
L'ispezione con particelle magnetiche può rilevare crepe interne?
Non in modo affidabile.
L'MPI si rivolge alle discontinuità che rompono la superficie e, in condizioni adeguate, alcuni difetti vicino alla superficie. La sua sensibilità diminuisce con la profondità.
Le crepe interne profonde di solito richiedono un metodo diverso, come un'appropriata tecnica di test ad ultrasuoni. Un risultato MPI soddisfacente non deve essere letto come prova che l'intera sezione trasversale sia priva di crepe.
L'ispezione con particelle magnetiche funziona sull'acciaio inossidabile?
Dipende dal grado.
Molti acciai inossidabili ferritici e martensitici sono ferromagnetici e generalmente possono essere ispezionati da MPI. Gli acciai inossidabili austenitici convenzionali sono tipicamente non ferromagnetici e normalmente non sono adatti per MPI standard.
Per materiali non ferromagnetici, il test con liquidi penetranti può essere un'alternativa per le discontinuità che rompono la superficie.
L'ispezione con particelle magnetiche può dirmi cosa ha causato una crepa??
No.
L'MPI rivela la posizione e l'estensione apparente di un'indicazione, ma non stabilisce come si sia formata la fessura.
Un'indicazione lineare riscontrata dopo l'indurimento potrebbe essere una cricca da tempra, un difetto di forgiatura preesistente o un danno derivante da un'operazione successiva. Determinare l'origine può richiedere un esame metallografico e una revisione delle fasi di produzione precedenti.
Hai bisogno di una guida all'ispezione delle particelle magnetiche per le tue parti temprate?
Raccontaci il tuo componente, requisiti di materiale e di ispezione: possiamo aiutarvi ad abbinare il giusto metodo di ispezione e i criteri di accettazione al vostro processo di tempra a induzione.


