
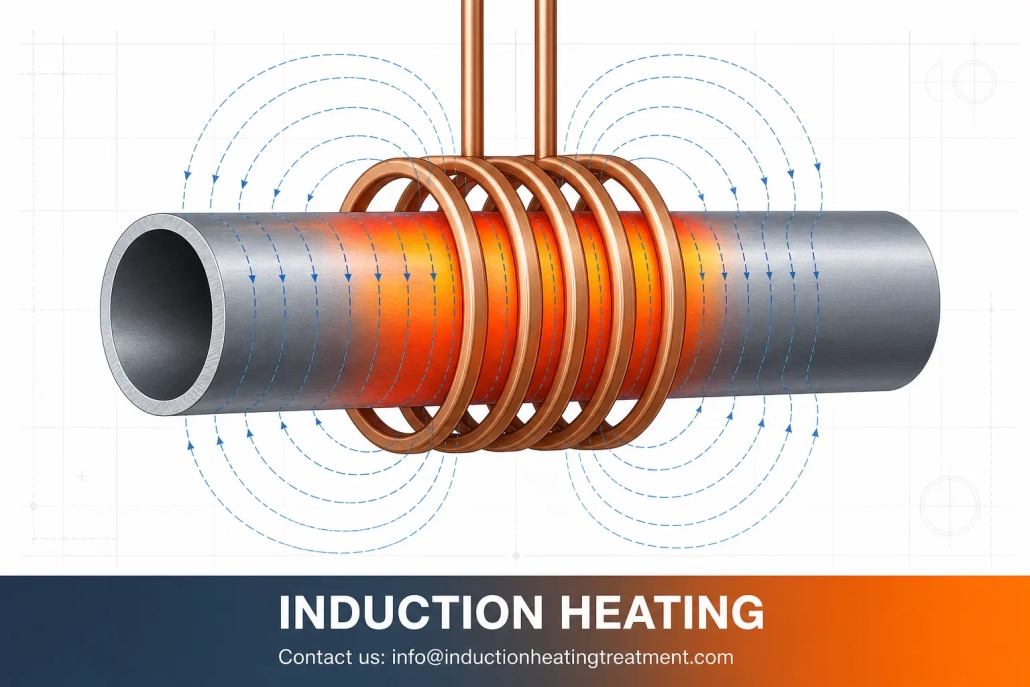
钢管感应加热: 其工作原理, 其重要性, 以及需要注意的事项
钢管感应加热 当生产过程需要在特定区域加热时通常使用, 不超过整个部分. 它用于管材成型, 弯曲, 钎焊, 焊接准备, 缓解压力, 硬化, 和预热.
厂家选择它的原因很简单: 它可以快速加热钢管并将热量集中在需要的地方. 这使得它在许多生产线中比熔炉加热或火焰加热更有用, 特别是当过程需要一致性和可重复性时.
本文解释了感应加热钢管真正有用的地方, 它做得好的地方, 以及在选择系统之前必须检查的内容.
视频: 钢管感应加热演示 — 中间部分的受控加热区域.
此视频显示了钢管在中间部分的加热. 整个加热区域变为红色, 表明热量集中在目标区域而不是在整个管子上扩散.
1. 钢管感应加热的工作原理
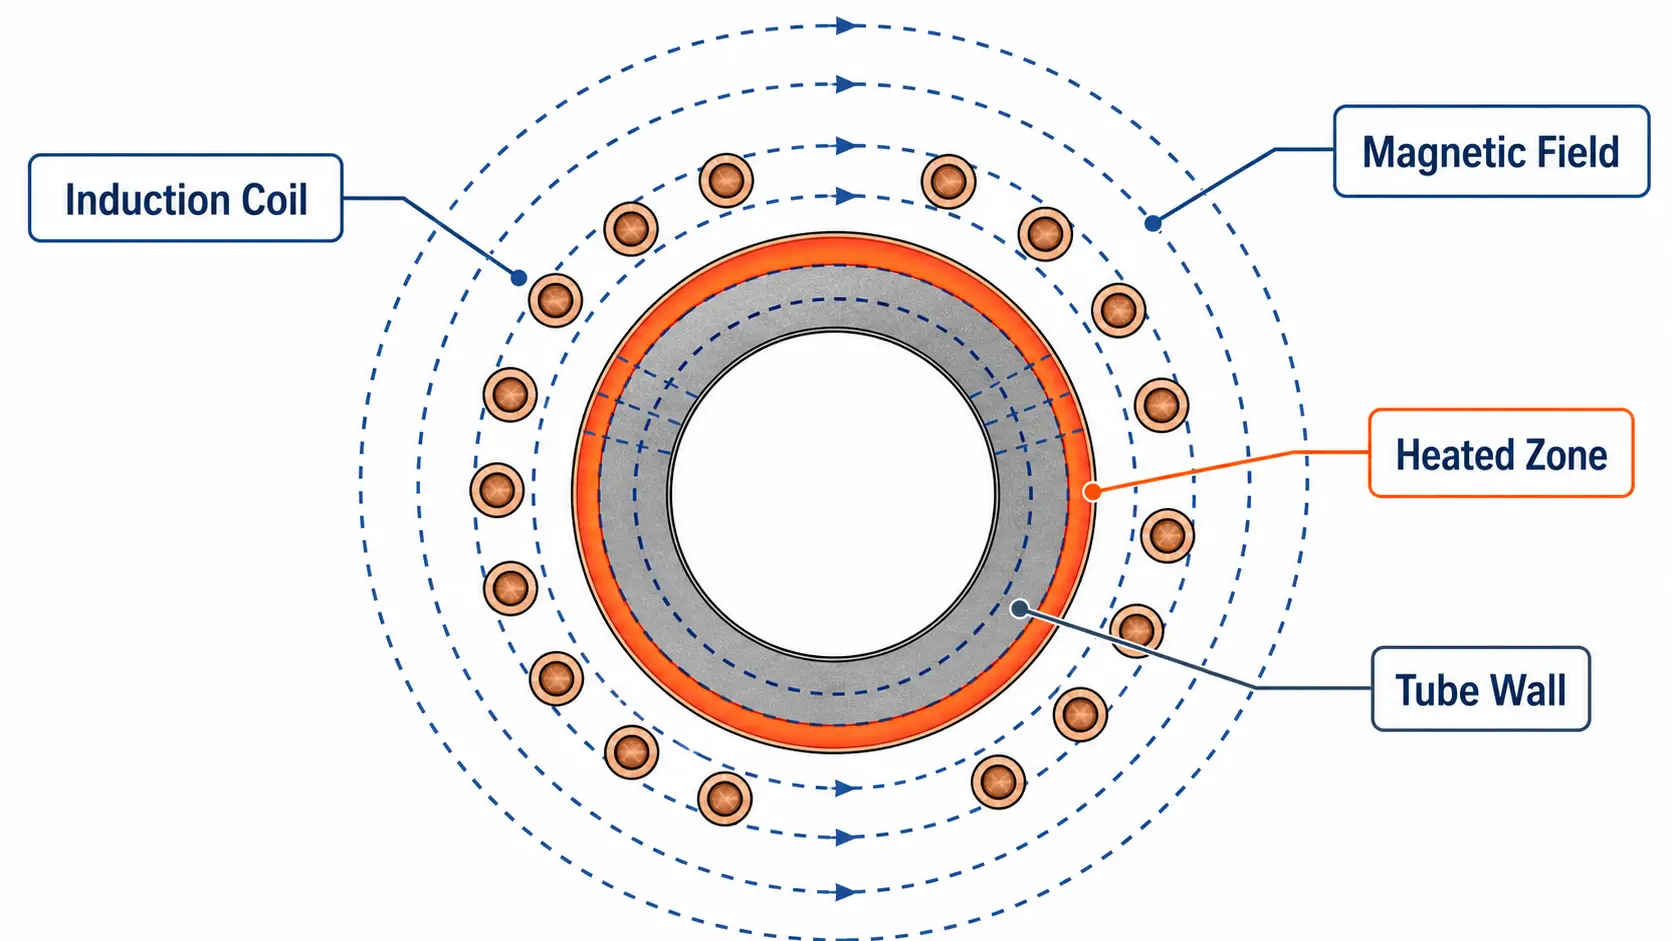
感应加热采用 交变磁场 直接在钢管内产生热量. 线圈放置在管子周围或需要加热的部分周围. 管子本身成为热源.
实际的优点不在理论上. 而在结果上: 热量可以被施加到管子的特定部分,而无需先加热整个部分.
当工艺只需要加热一个区域时,这很重要, 例如:
管端, 中段, 接头区域, 弯曲区, 焊缝
2. 钢管加热的常见应用
管端加热用于成形: 在喇叭口成形前使用管端加热, 缩管, 顶锻, 扩径, 或其他成形步骤. 只加热端部,因此管子的其余部分受到的影响较小. 当下一个过程取决于加热区域的一致软化时,这非常有用.
弯管: 弯管时, 热量被施加到将要形成的区域. 这有助于更可预测地弯曲管并降低破裂的风险. 这是感应加热最明确的用例之一,因为加热区可以准确放置在需要的地方.
钎焊和接头加热: 感应加热通常用于需要的管组件 钎焊接头. 线圈将热量集中在接头区域,以便填充材料能够正常流动. 当装配的其他部分不应过热时,这一点尤其有用.
焊缝退火和应力消除: 焊接后, 焊缝区域可能需要进一步的热处理以降低应力或改善焊接部分的状态. 感应加热可以在管材通过生产线时集中在焊缝上. 当管道路径和线圈位置稳定时,这种方法效果最好.
表面硬化: 一些管材应用需要更硬的表面以提高耐磨性. 感应加热可用于加热外层 快速, 随后冷却. 这是一个更专业的用例, 但在服务过程中必须耐磨的零件中很常见.
焊接或涂层前的预热: 预热有助于为后续加工准备管材. 它可以提高工艺稳定性并减少热冲击. 当生产线需要比火焰加热更好的稳定性时,通常会选择这种方法.
3. 制造商使用它的原因
它只加热所需的区域. 这就是主要原因. 如果该过程只需要加热一段, 没有理由加热管的其余部分.
它比许多传统方法更快. 感应不会浪费时间加热大炉空间或等待整个部件预热.
更容易重复. 一旦系统设置正确, 它可以比手动加热更一致地产生相同的结果.
它 更适合自动化. 感应系统可内置于带输送机的生产线中, 滚筒, 旋转搬运, 机器人, 和温度控制系统.
可以减少手工依赖. 这在生产环境中很重要,因为操作员之间的差异会导致质量问题.
4. 影响结果的因素
这一部分比营销声明更重要. 许多感应项目失败是因为工艺和设备没有正确匹配.
| 因素 | 需要注意的事项 |
|---|---|
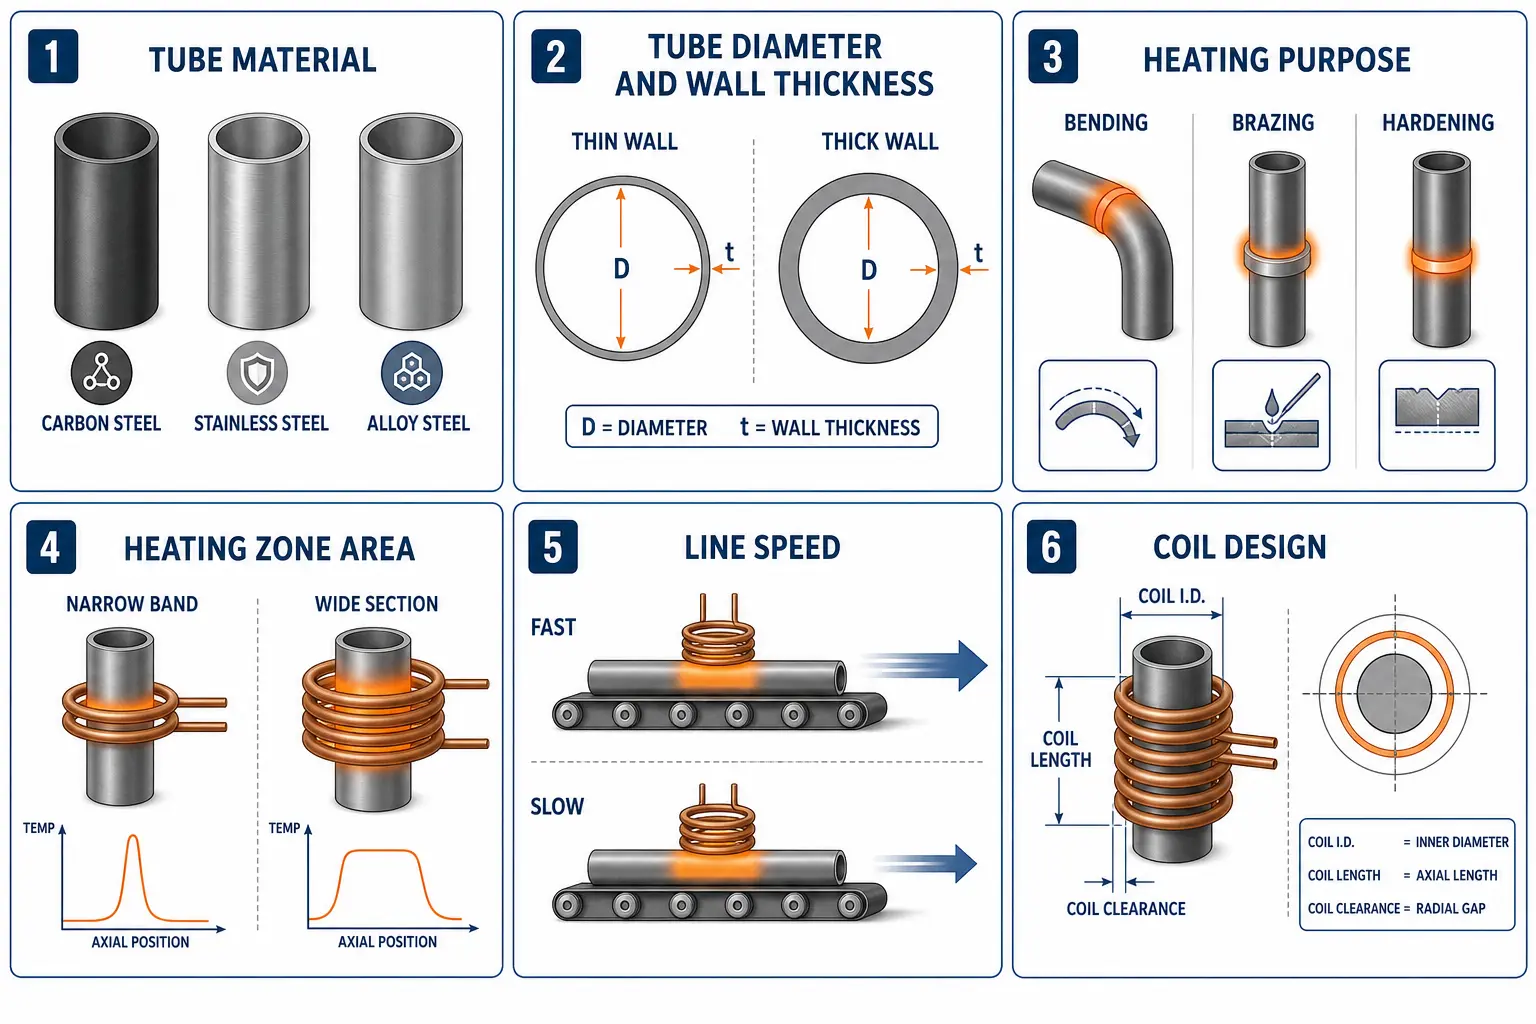
| 管材材质 | 不同的钢材表现不同. 碳钢, 不锈钢, 合金钢对感应加热的反应也各不相同. 如果材料没有提前确认, 加热结果可能不稳定. |
| 管材尺寸和壁厚 | 薄管与厚管的反应不同. 薄壁管加热更快,更容易过热. 厚壁管需要更多努力来正确地加热通过. |
| 加热目的 | 目标根据工作不同而不同: 弯曲, 钎焊, 预热, 硬化, 缓解压力. 如果目的不明确, 设置很可能错误. |
| 加热区域 | 短局部加热区域和较长加热段需要不同的线圈设计和不同的工艺控制. |
| 生产线速度或周期时间 | 加热工艺必须符合实际的生产节奏. 如果管子移动太快, 加热可能不完整. 如果它移动太慢, 产量下降. |
| 线圈设计 | 线圈决定热量去向. 贫穷的 线圈设计 产生较差的结果, 即使电源良好. |
5. 设备考虑
真正的钢管感应系统不仅仅是电源. 它通常包括:
电源. 需要与应用匹配. 太弱的系统跟不上. 控制不佳的系统可能导致加热不均匀.
线圈.
冷却系统. 冷却不是可选的. 线圈和电力电子设备需要它才能 可靠运行.
控制.
搬运系统.
温度监测. 如果温度对工艺很重要, 应当测量, 而不是猜测.
安全防护.
搬运与定位: 如果管子移动到错误的位置, 加热效果会改变. 系统必须保持管子与线圈对齐.
维护与安全: 这一点常常被忽略直到后来, 这是一个错误. 软管, 接头件, 线圈, 传感器, 以及防护装置都需要维护通道.
6. 常见问题
1. 加热不均匀. 通常由对准不良导致, 零件位置不一致, 或不良的线圈设置.
2. 薄管会过热. 这是因为热量施加太激进或控制不佳.
3. 厚管内部加热不足. 表面可能看起来很热,但内部对于工艺来说仍然太凉.
4. 表面出现氧化. 钢在空气中加热会氧化. 感应减少了曝光时间, 但它不会自动消除氧化.
5. 线圈过早磨损. 往往是散热不良造成的, 水质问题, 振动, 或不小心接触.
7. 当感应加热适合时
当工艺需要时,感应加热是一个不错的选择:
|
合身 — 局部加热 — 快速加热 — 可重复加热 — 更简单的自动化 |
不太有吸引力 — 产量低 — 产品类型变化过于频繁 — 该过程需要较长的浸泡时间 — 加热面积变化太大,难以控制 |
在实践中, 该决定应基于样品测试, 不是假设.
要点: 当过程需要控制时,钢管的感应加热非常有用, 局部加热和生产线需要可重复的结果. 这不是一个通用的解决方案, 但对于正确的应用程序来说通常会更快, 清洁工, 比熔炉或火焰加热更容易实现自动化. 真正的问题不是它能否加热钢管. 它可以. 真正的问题是它是否适合管子尺寸, 材料, 加热目标, 及生产方法.
常见问题解答
问: 感应加热可以用于不锈钢管吗?
一个: 可以, 但不锈钢的性能可能与碳钢不同, 所以工艺必须与材料相匹配.
问: 感应加热比电炉加热好吗?
一个: 不一定. 通常更适合局部加热和生产线, 而炉加热可能更适合大批量或长时间浸泡工艺.
问: 选择感应系统前应检查哪些内容?
一个: 管材材质, 尺寸, 加热目的, 生产速度, 及处理方法均应先检查.


