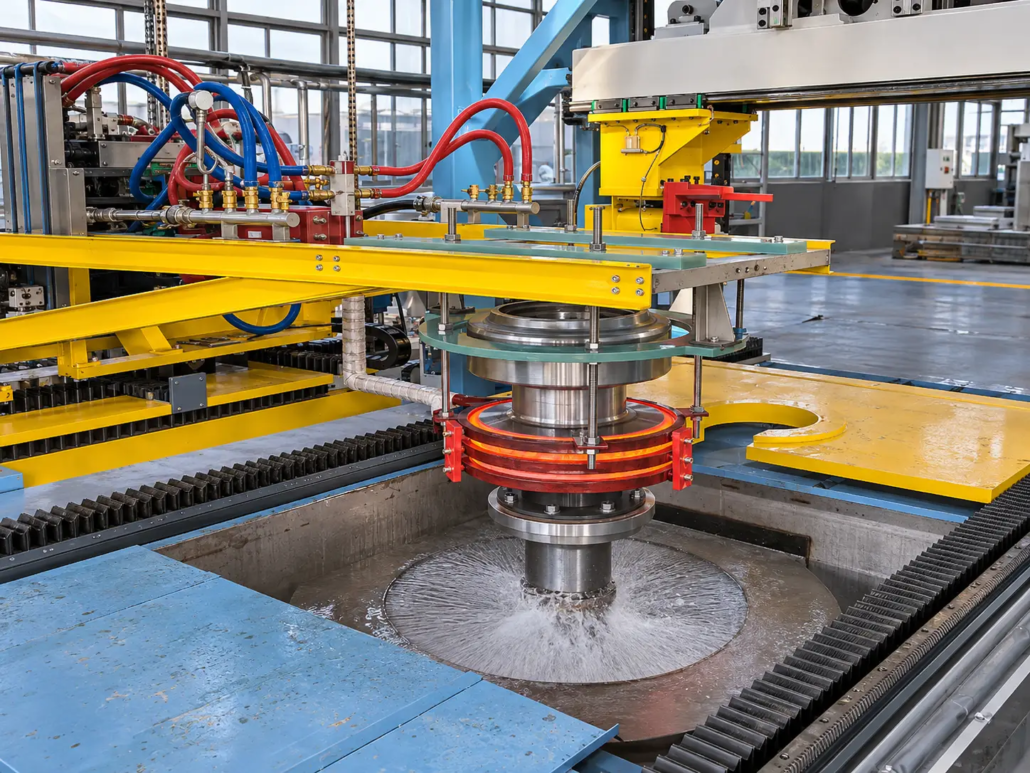
ติดตามเครื่องชุบแข็งด้วยการเหนี่ยวนำขอบนอกคนขี้เกียจพร้อมการสแกนแบบหมุน
Ⅰ. ติดตามการแข็งตัวของการเหนี่ยวนำคนเดินเตาะแตะในการทำงาน
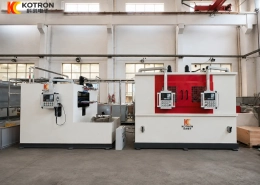
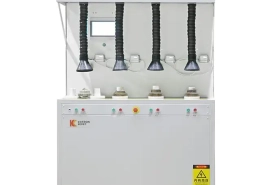
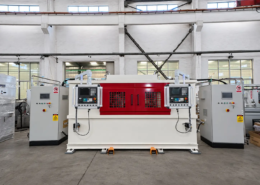
วิดีโอแสดงให้เห็นก เครื่องชุบแข็งแบบเหนี่ยวนำแนวตั้ง การประมวลผลขอบด้านนอกของคนเดินเตาะแตะ.
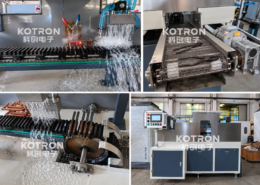
ชิ้นงานถูกติดตั้งบน อุปกรณ์ติดตั้งแบบหมุน และหมุนระหว่างการประมวลผล. ขดลวดเหนี่ยวนำแบบอยู่กับที่จะให้ความร้อนแก่ขอบด้านนอก, ทำให้เกิดบริเวณร้อนแดงที่มองเห็นได้. การจัดเรียงสเปรย์ดับที่อยู่ใต้ตำแหน่งทำความร้อนจะทำให้พื้นผิวที่ได้รับความร้อนเย็นลงในขณะที่ชิ้นงานหมุนตามลำดับการประมวลผล.
อุปกรณ์นี้ได้รับการออกแบบมาโดยเฉพาะสำหรับการแข็งตัวตามเส้นรอบวงของพื้นผิวการทำงานด้านนอกของลูกกลิ้ง.
Ⅱ. กระบวนการชุบแข็งด้วยการเหนี่ยวนำการสแกนแบบโรตารี
เครื่องนี้ใช้การหมุนชิ้นงานมากกว่าการเคลื่อนที่ของขดลวดเหนี่ยวนำเพื่อให้บรรลุผล การสแกนเส้นรอบวง.
หลักการประมวลผลตรงไปตรงมา:
การวางตำแหน่งและการหมุนชิ้นงาน
รางเดินเบาของรางถูกยึดไว้บนฟิกซ์เจอร์แบบหมุนและอยู่ในตำแหน่งที่สัมพันธ์กับขดลวดเหนี่ยวนำคงที่.
เครื่องทำความร้อนแบบเหนี่ยวนำแบบหมุน
ในขณะที่ชิ้นงานหมุน, ส่วนที่ต่อเนื่องกันของขอบด้านนอกจะผ่านโซนทำความร้อนแบบเหนี่ยวนำ. คอยล์จะทำความร้อนพื้นผิวที่ระบุจนถึงอุณหภูมิการชุบแข็งที่ต้องการ.
การชุบแข็งแบบก้าวหน้า
ส่วนที่ให้ความร้อนจะถูกส่งไปยังตำแหน่งดับสเปรย์ระหว่างการหมุน, โดยที่น้ำยาทำความเย็นถูกทาลงบนพื้นผิว.
โดยให้ขดลวดเหนี่ยวนำอยู่กับที่และหมุนชิ้นงาน, เครื่องสามารถประมวลผลเส้นรอบวงด้านนอกได้อย่างต่อเนื่อง โดยไม่ต้องใช้ชุดทำความร้อนเพื่อเคลื่อนที่ไปรอบๆ ส่วนประกอบ.
Ⅲ. การเหนี่ยวนำความร้อนและการสเปรย์ดับ
ขอบด้านนอกสร้างพื้นผิวการทำงานเป็นเส้นรอบวงของลูกกลิ้งเดินเบาของรางและเป็นพื้นที่เป้าหมายสำหรับการชุบแข็งแบบเหนี่ยวนำนี้.
ในระหว่างการประมวลผล, ขดลวดเหนี่ยวนำจะสร้างความร้อนเฉพาะจุดบนขอบด้านนอก. บริเวณที่มีความร้อนปรากฏว่าร้อนแดงก่อนที่จะไปถึงบริเวณด้านล่าง สเปรย์ดับ ตำแหน่ง.
การจัดเตรียมการให้ความร้อนและความเย็นจะต้องประสานกันเพื่อให้ได้ความแข็งของพื้นผิวที่ระบุและความลึกของตัวเรือนที่แข็งตัว.
ข้อควรพิจารณาเกี่ยวกับกระบวนการที่สำคัญ ได้แก่:
— รูปทรงของขดลวดเหนี่ยวนำและการกวาดล้างความร้อน
— ความเร็วการหมุนของชิ้นงาน
— พลังงานความร้อนและเวลาในการประมวลผล
— ความคุ้มครองการรักษาแบบเส้นรอบวง
— ตำแหน่งการพ่นสเปรย์และสภาวะความเย็น
พารามิเตอร์เฉพาะถูกกำหนดโดยวัสดุชิ้นงาน, ขนาดและข้อกำหนดการรักษาความร้อน.
Ⅳ. ติดตามข้อกำหนดการแข็งตัวของขอบด้านนอกของ Idler
คนเดินเตาะแตะที่แตกต่างกันสามารถมีได้แตกต่างกัน เส้นผ่านศูนย์กลางภายนอก, ความกว้างของขอบ, ข้อมูลจำเพาะของวัสดุและข้อกำหนดในการชุบแข็งพื้นผิว.
ความแตกต่างเหล่านี้ส่งผลต่อการจัดระบบทำความร้อนแบบเหนี่ยวนำและการกำหนดค่าเครื่อง.
ตัวอย่างเช่น, ขดลวดเหนี่ยวนำจะต้องตรงกับรูปทรงของขอบล้อด้านนอก และรักษาระยะห่างที่เหมาะสมระหว่างการหมุน. ฟิกซ์เจอร์แบบหมุนจะต้องยึดชิ้นงานไว้อย่างแน่นหนาและรักษาตำแหน่งที่มั่นคงตลอดกระบวนการ.
ข้อกำหนดทางเทคนิคหลักโดยทั่วไปประกอบด้วย:
— เส้นผ่านศูนย์กลางภายนอกของชิ้นงานและความกว้างของขอบ
— พื้นที่แข็งที่ต้องการ
— ข้อกำหนดความแข็งพื้นผิว
— ความลึกของตัวเรือนชุบแข็งอย่างมีประสิทธิภาพ
— การครอบคลุมการแข็งตัวตามเส้นรอบวง
ข้อกำหนดเหล่านี้ควรกำหนดขึ้นจากข้อกำหนดการวาดชิ้นงานและการรักษาความร้อน ก่อนที่จะกำหนดการกำหนดค่าเครื่องจักรขั้นสุดท้ายและพารามิเตอร์กระบวนการ.
Ⅴ. เครื่องชุบแข็งแบบเหนี่ยวนำแบบกำหนดเองสำหรับคนเดินตามแบบต่างๆ
Kechuang พัฒนา ติดตามเครื่องชุบแข็งแบบเหนี่ยวนำคนขี้เกียจ ตามขนาดและข้อกำหนดในการประมวลผลของแต่ละชิ้นงาน.
ขึ้นอยู่กับการใช้งาน, ส่วนต่อไปนี้สามารถปรับแต่งได้:
— ฟิกซ์เจอร์แบบหมุนและโครงสร้างการจับยึดชิ้นงาน
— เส้นผ่านศูนย์กลางและรูปทรงของขดลวดเหนี่ยวนำ
— ตำแหน่งการทำความร้อนและความครอบคลุมการรักษา
— กลไกการหมุนและการควบคุมความเร็ว
— การจัดเรียงสเปรย์ดับ
— ขนาดเครื่องและโครงสร้างรองรับ
สำหรับ ติดตามคนขี้เกียจ ที่มีเส้นผ่านศูนย์กลางภายนอกหรือความกว้างของขอบล้อต่างกัน, อุปกรณ์จับยึด, สามารถปรับตำแหน่งคอยล์และดับได้ตามต้องการ.
วัตถุประสงค์คือเพื่อจัดหาเครื่องจักรที่สมบูรณ์ซึ่งตรงกับชิ้นงานจริงและกระบวนการชุบแข็งที่ต้องการ แทนที่จะอาศัยการกำหนดค่ามาตรฐานแบบเดียว.
Ⅵ. คำถามที่พบบ่อย
คลิกคำถามเพื่อขยายคำตอบ.
ลูกกลิ้งเดินเบาของแทร็กหมุนระหว่างการชุบแข็งแบบเหนี่ยวนำหรือไม่?
ได้. ชิ้นงานหมุนในขณะที่ขดลวดเหนี่ยวนำยังคงอยู่กับที่. ซึ่งช่วยให้ส่วนที่ต่อกันของขอบด้านนอกผ่านโซนทำความร้อนได้.
คอยล์เหนี่ยวนำเคลื่อนที่ไปรอบคนเดินเตาะแตะหรือไม่?
ไม่ใช่. ในการกำหนดค่านี้, ขดลวดเหนี่ยวนำยังคงคงที่ระหว่างการประมวลผล. การสแกนเส้นรอบวงทำได้โดยการหมุนชิ้นงาน.
ขอบด้านนอกที่อุ่นดับอย่างไร?
A spray quenching arrangement is positioned below the heating area. Cooling liquid is applied to the heated surface during the rotary processing sequence.
Can the machine accommodate different track idler sizes?
ได้. The rotary fixture, คอยล์เหนี่ยวนำ, supporting structure and spray quenching arrangement can be customized according to the workpiece dimensions and hardening requirements.
Ⅶ. Request a Customized Track Idler Hardening Solution
Looking for induction hardening equipment for excavator or bulldozer track idlers?
Send Kechuang a workpiece drawing or a few photos of your track idler, together with a brief description of the required hardening area.
We can evaluate the application and discuss a suitable rotary induction hardening machine for your production requirements.
Request a Customized Track Idler Hardening Solution
ส่งแบบร่างชิ้นงานหรือรูปถ่ายของคุณมาให้เรา แล้วเราจะหารือเกี่ยวกับเครื่องชุบแข็งแบบเหนี่ยวนำแบบหมุนที่เหมาะสมสำหรับการใช้งานกับลูกกลิ้งเดินเบาของคุณ.