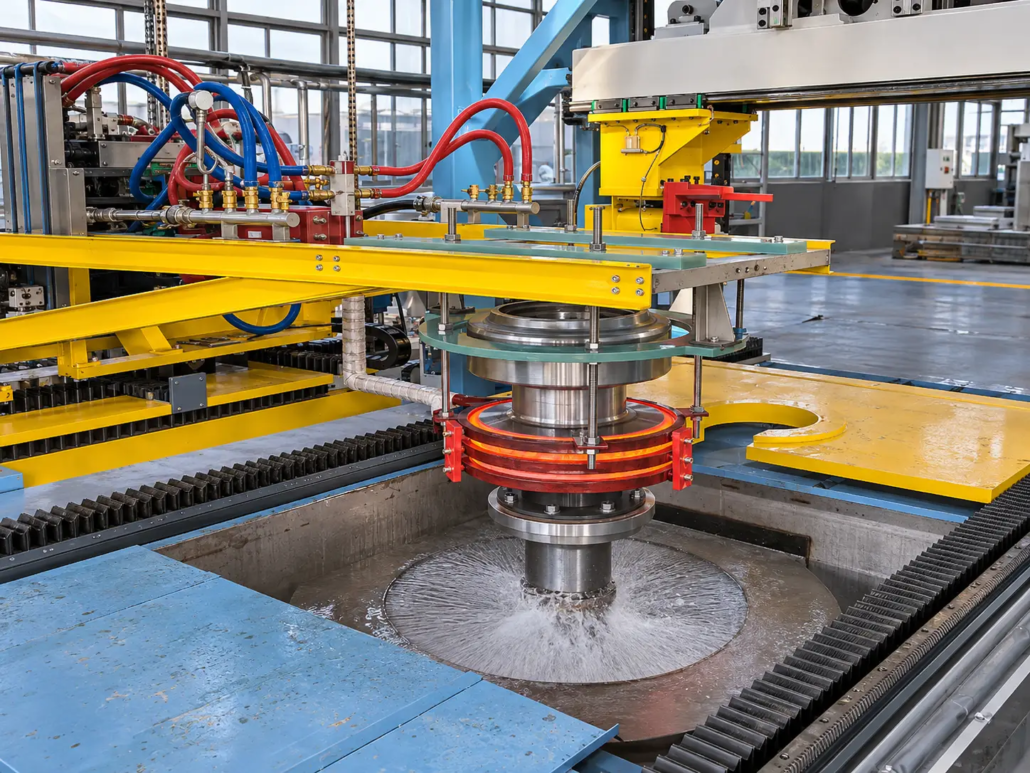
带旋转扫描的履带惰轮外轮感应淬火机
Ⅰ. 运行中的轨道惰轮感应淬火
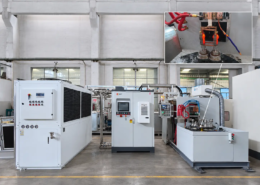
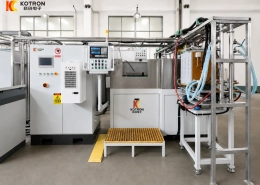
视频中展示了一个 立式感应淬火机 加工履带惰轮的外缘.
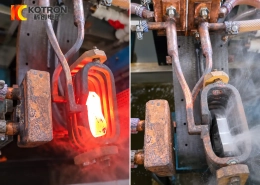
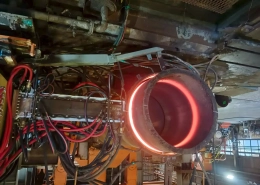
工件安装在 旋转夹具 并在加工过程中旋转. 固定感应线圈加热外缘, 产生可见的红热区域. 当工件在加工过程中旋转时,加热位置下方的喷淋淬火装置可冷却加热表面.
该设备专为托辊外工作面的周向淬火而设计.
Ⅱ. 旋转扫描感应淬火工艺
该机器利用工件旋转而不是感应线圈移动来实现 圆周扫描.
处理原理很简单:
工件定位和旋转
轨道惰轮固定在旋转夹具上并相对于固定感应线圈定位.
旋转感应加热
当工件旋转时, 外缘的连续部分穿过感应加热区. 线圈将指定表面加热至所需硬化温度.
渐进淬火
加热的部分在旋转过程中被带到喷雾淬火位置, 冷却液涂在表面的地方.
通过保持感应线圈静止并旋转工件, 机器可以逐步加工外圆周,而不需要加热组件绕着部件移动.
Ⅲ. 感应加热和喷雾淬火
外缘形成履带惰轮的圆周工作表面,是该感应淬火应用的目标区域.
加工过程中, 感应线圈在外缘上产生局部加热. 加热区域在到达下部之前呈现出红热状态 喷淋淬火 位置.
必须协调加热和冷却布置,以达到指定的表面硬度和硬化层深度.
重要的流程考虑因素包括:
— 感应线圈的几何形状和加热间隙
— 工件转速
— 加热功率和处理时间
— 圆周治疗覆盖范围
— 喷淋淬火位置及冷却条件
具体参数由工件材质决定, 尺寸和热处理要求.
Ⅳ. 履带惰轮外缘硬化要求
不同的履带惰轮可以有不同的 外径, 轮辋宽度, 材料规格和表面硬化要求.
这些差异影响感应加热布置和机器配置.
例如, the induction coil must match the outer rim geometry and maintain suitable clearance during rotation. The rotary fixture must also hold the workpiece securely and maintain stable positioning throughout the process.
The main technical requirements generally include:
— Workpiece outside diameter and rim width
— 所需硬化面积
— Surface hardness specification
— 有效硬化层深度
— Circumferential hardening coverage
These requirements should be established from the workpiece drawing and heat-treatment specification before the final machine configuration and process parameters are determined.
Ⅴ. Customized Induction Hardening Machines for Different Track Idlers
科创发展 track idler induction hardening machines according to the dimensions and processing requirements of each workpiece.
取决于应用, the following parts can be customized:
— Rotary fixtures and workpiece clamping structures
— 感应线圈直径和几何形状
— 加热位置和治疗范围
— 旋转机构及速度控制
— 喷淋淬火布置
— 机器尺寸及支撑结构
对于 履带惰轮 具有不同的外径或轮辋宽度, 固定装置, 线圈和淬火位置可相应调整.
目标是提供一台与实际工件和所需硬化工艺相匹配的完整机器,而不是依赖于一种标准配置.
Ⅵ. 常见问题解答
单击问题以展开答案.
感应淬火时履带惰轮是否旋转?
可以. 工件旋转,而感应线圈保持静止. 这允许外缘的连续部分穿过加热区.
感应线圈是否绕轨道惰轮移动?
不. 在此配置中, 感应线圈在加工过程中保持固定. 通过工件旋转实现圆周扫描.
加热后的外圈是如何淬火的?
喷雾淬火装置位于加热区域下方. 在旋转加工过程中,冷却液被施加到加热表面.
机器能否适应不同尺寸的履带惰轮?
可以. 旋转夹具, 感应线圈, 可根据工件尺寸和淬火要求定制支撑结构和喷淋淬火布置.
Ⅶ. 请求定制履带惰轮硬化解决方案
寻找用于挖掘机或推土机履带惰轮的感应淬火设备?
向科创发送工件图纸或几张履带惰轮的照片, 以及所需硬化区域的简要说明.
我们可以评估应用并讨论适合您生产要求的旋转感应淬火机.