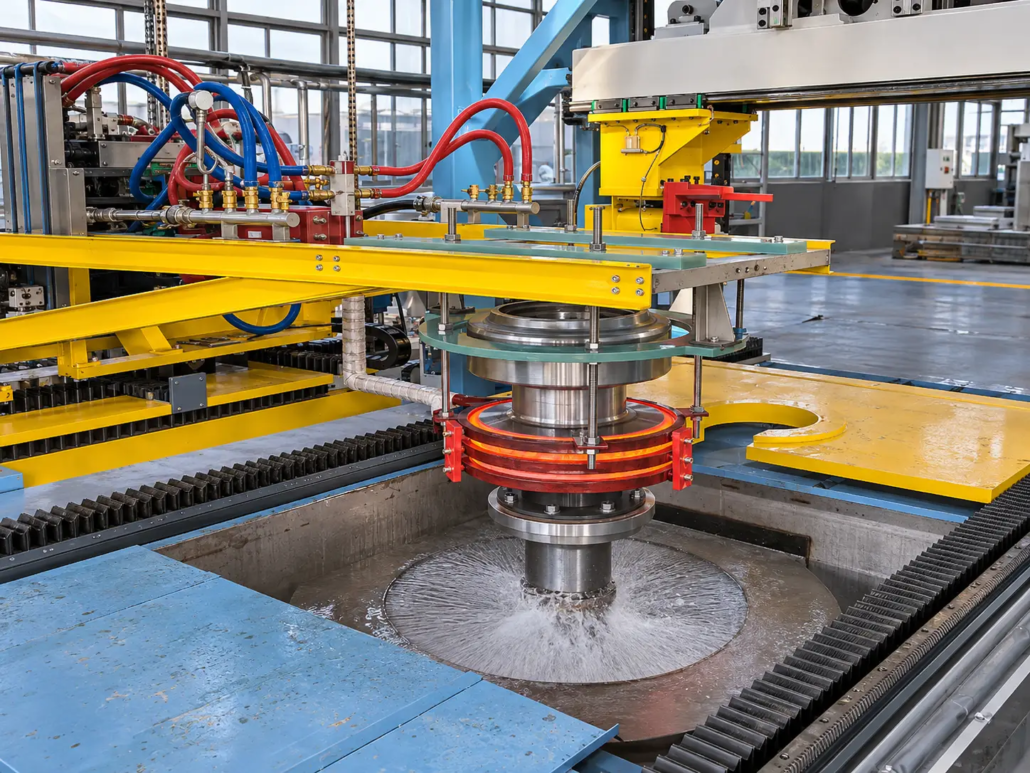
Машина для индукционной закалки наружного обода направляющей гусеницы с роторным сканированием
Ⅰ. Индукционная закалка направляющих гусениц в эксплуатации
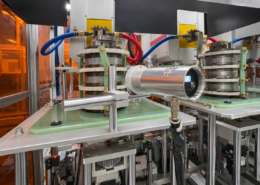
На видео показан вертикальная индукционная закалочная машина обработка внешнего обода натяжного ролика гусеницы.
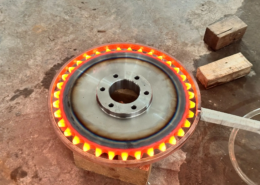
Заготовка крепится на вращающееся приспособление и вращается во время обработки. Стационарная индукционная катушка нагревает внешний обод., создавая видимую раскаленную область. Устройство для закалки распылением ниже позиции нагрева охлаждает нагретую поверхность по мере вращения заготовки в процессе обработки..
Оборудование разработано специально для кольцевой закалки внешней рабочей поверхности натяжных роликов..
Ⅱ. Процесс индукционной закалки с ротационным сканированием
Этот станок использует вращение заготовки, а не движение индукционной катушки для достижения круговое сканирование.
Принцип обработки прост:
Позиционирование и вращение заготовки
Натяжное колесо гусеницы закреплено на поворотном приспособлении и расположено относительно неподвижной индукционной катушки..
Ротационный индукционный нагрев
Поскольку заготовка вращается, последовательные участки внешнего обода проходят через зону индукционного нагрева.. Змеевик нагревает указанную поверхность до необходимой температуры закалки..
Прогрессивная закалка
Нагретые секции при вращении переводятся в положение закалки распылением., где охлаждающая жидкость наносится на поверхность.
Удерживая индукционную катушку неподвижной и вращая заготовку, машина может постепенно обрабатывать внешнюю окружность, не требуя перемещения нагревательного узла вокруг детали..
Ⅲ. Индукционный нагрев и закалка распылением
Внешний обод образует окружную рабочую поверхность направляющей гусеницы и является целевой областью для индукционной закалки..
Во время обработки, индукционная катушка генерирует локальный нагрев на внешнем ободе. Нагретая область кажется раскаленной до того, как достигнет нижней точки. закалка распылением положение.
Устройства нагрева и охлаждения должны быть скоординированы для достижения заданной твердости поверхности и глубины закаленного слоя..
Важные аспекты процесса включают в себя:
— Геометрия индукционной катушки и нагревательный зазор
— Скорость вращения заготовки
— Мощность нагрева и время обработки
— Охват периферического лечения
— Положение закалки распылением и условия охлаждения
Конкретные параметры определяются материалом заготовки., размеры и требования к термообработке.
Ⅳ. Требования к закалке внешнего обода натяжного ролика гусеницы
Разные гусеничные натяжители могут иметь разные внешние диаметры, ширина обода, Технические характеристики материалов и требования к поверхностной закалке.
Эти различия влияют на схему индукционного нагрева и конфигурацию машины..
Например, индукционная катушка должна соответствовать геометрии внешнего обода и сохранять необходимый зазор во время вращения. Поворотное приспособление также должно надежно удерживать заготовку и сохранять стабильное положение на протяжении всего процесса..
Основные технические требования обычно включают в себя:
— Внешний диаметр заготовки и ширина обода
— Требуемая закаленная площадь
— Спецификация твердости поверхности
— Эффективная глубина закаленного корпуса
— Покрытие с круговой закалкой
Эти требования должны быть установлены на основе чертежа заготовки и спецификации термообработки до определения окончательной конфигурации машины и параметров процесса..
Ⅴ. Машины индукционной закалки по индивидуальному заказу для различных натяжных роликов гусениц
Кечуан разрабатывает Машины для индукционной закалки направляющих гусениц в соответствии с размерами и требованиями к обработке каждой заготовки.
В зависимости от приложения, Следующие детали могут быть настроены:
— Поворотные приспособления и конструкции зажима заготовок
— Диаметр и геометрия индукционной катушки
— Позиция нагрева и зона обработки
— Механизм вращения и регулировка скорости
— Устройство для закалки распылением
— Размеры машины и несущая конструкция
Для отслеживать бездельников с разными наружными диаметрами или шириной обода, приспособление, Положения катушки и закалки можно соответствующим образом регулировать..
Цель состоит в том, чтобы создать комплексный станок, соответствующий реальной заготовке и требуемому процессу закалки, а не полагаться на одну стандартную конфигурацию..
Ⅵ. Часто задаваемые вопросы
Нажмите на вопрос, чтобы развернуть ответ.
Вращается ли натяжное колесо гусеницы во время индукционной закалки??
Да. Заготовка вращается, а индукционная катушка остается неподвижной.. Это позволяет последовательным секциям внешнего обода проходить через зону нагрева..
Двигается ли индукционная катушка вокруг натяжного ролика гусеницы??
Нет. В этой конфигурации, индукционная катушка остается неподвижной во время обработки. Окружное сканирование достигается за счет вращения заготовки..
Как происходит закалка нагретого внешнего обода?
Устройство для закалки распылением расположено под зоной нагрева.. Охлаждающая жидкость наносится на нагретую поверхность во время ротационной обработки..
Может ли машина работать с гусеничными роликами разных размеров??
Да. Поворотное приспособление, индукционная катушка, Несущая конструкция и устройство для закалки распылением могут быть изготовлены по индивидуальному заказу в соответствии с размерами заготовки и требованиями к закалке..
Ⅶ. Запросите индивидуальное решение по усилению натяжных роликов гусеницы
Ищем оборудование для индукционной закалки натяжных роликов экскаваторов или бульдозеров.?
Отправьте Kechuang чертеж заготовки или несколько фотографий вашего натяжителя гусеницы., вместе с кратким описанием необходимой площади закалки.
Мы можем оценить применение и обсудить подходящую роторную индукционную закалочную машину для ваших производственных требований..
Запросите индивидуальное решение по усилению натяжных роликов гусеницы
Отправьте нам чертеж или фотографии заготовки, и мы обсудим подходящую машину для индукционной закалки для вашего применения натяжных роликов гусениц..