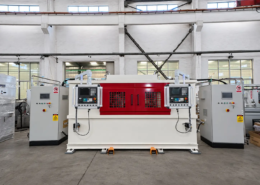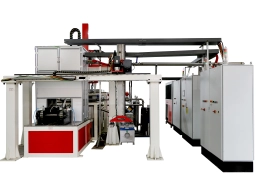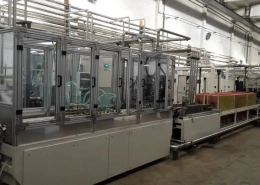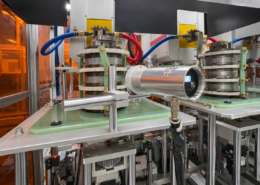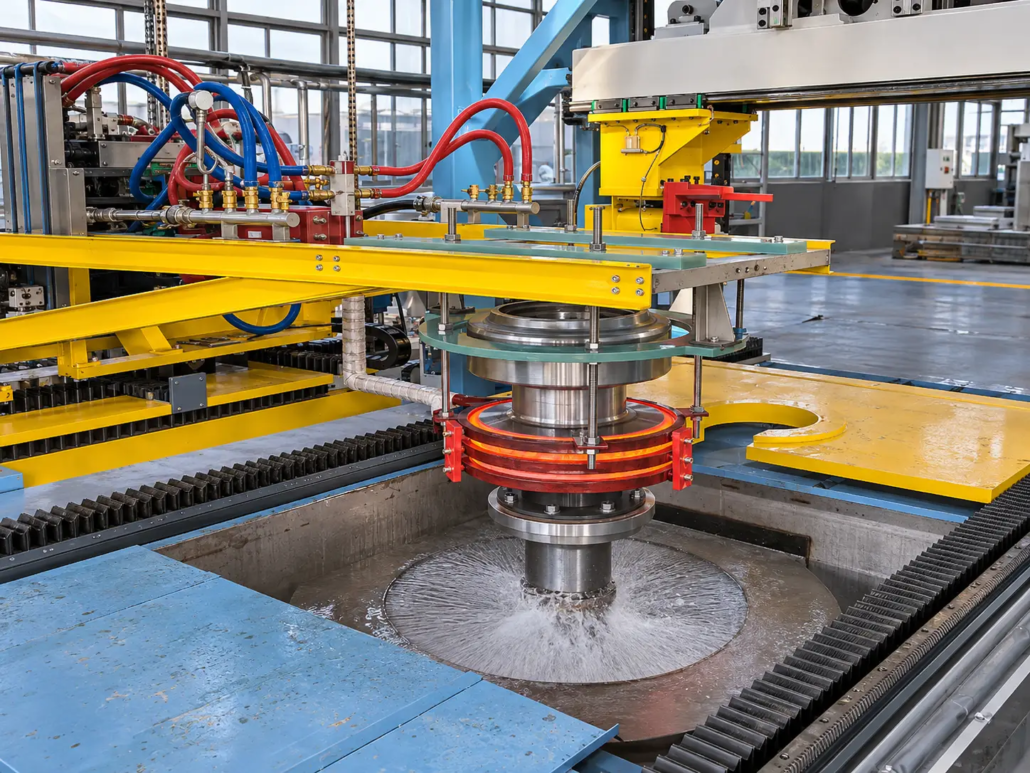
Macchina per tempra a induzione del bordo esterno del tenditore del cingolo con scansione rotativa
Ⅰ. Indurimento a induzione della tendina tenditrice durante il funzionamento
Il video mostra a macchina per tempra ad induzione verticale lavorazione del bordo esterno di un tenditore.
Il pezzo è montato su a apparecchio rotante e ruota durante la lavorazione. Una bobina di induzione fissa riscalda il bordo esterno, producendo l'area rovente visibile. Il sistema di raffreddamento a spruzzo sotto la posizione di riscaldamento raffredda la superficie riscaldata mentre il pezzo ruota durante la sequenza di lavorazione.
L'attrezzatura è progettata specificamente per l'indurimento circonferenziale della superficie di lavoro esterna del tenditore.
Ⅱ. Processo di tempra ad induzione a scansione rotativa
Per ottenere questo risultato, questa macchina utilizza la rotazione del pezzo anziché il movimento della bobina di induzione scansione circonferenziale.
Il principio di elaborazione è semplice:
Posizionamento e rotazione del pezzo
Il tenditore è fissato sull'attrezzatura rotante e posizionato rispetto alla bobina di induzione fissa.
Riscaldamento a induzione rotante
Mentre il pezzo ruota, tratti successivi del bordo esterno attraversano la zona di riscaldamento ad induzione. La bobina riscalda la superficie specificata alla temperatura di indurimento richiesta.
Spegnimento progressivo
Le sezioni riscaldate vengono portate nella posizione di spray quench durante la rotazione, dove il liquido refrigerante viene applicato alla superficie.
Mantenendo ferma la bobina di induzione e ruotando il pezzo, la macchina può lavorare progressivamente la circonferenza esterna senza richiedere spostamenti del gruppo riscaldante attorno al componente.
Ⅲ. Riscaldamento ad induzione e Spray Quench
Il bordo esterno costituisce la superficie di lavoro circonferenziale del tenditore ed è l'area target per questa applicazione di tempra a induzione.
Durante la lavorazione, la bobina di induzione genera un riscaldamento localizzato sul bordo esterno. La regione riscaldata appare rovente prima di raggiungere quella inferiore tempra a spruzzo posizione.
Le modalità di riscaldamento e raffreddamento devono essere coordinate per ottenere la durezza superficiale e la profondità della cassa temprata specificate.
Importanti considerazioni sul processo includono:
— Geometria della bobina di induzione e spazio di riscaldamento
— Velocità di rotazione del pezzo
— Potenza termica e tempo di lavorazione
— Copertura del trattamento circonferenziale
— Posizione di spray quench e condizioni di raffreddamento
I parametri specifici sono determinati dal materiale del pezzo, dimensioni e requisiti di trattamento termico.
Ⅳ. Tracciare i requisiti di indurimento del bordo esterno del tenditore
I tenditori diversi possono avere risultati diversi diametri esterni, larghezze del bordo, specifiche dei materiali e requisiti di indurimento superficiale.
Queste differenze influiscono sulla disposizione del riscaldamento a induzione e sulla configurazione della macchina.
Per esempio, the induction coil must match the outer rim geometry and maintain suitable clearance during rotation. The rotary fixture must also hold the workpiece securely and maintain stable positioning throughout the process.
The main technical requirements generally include:
— Workpiece outside diameter and rim width
— Area indurita richiesta
— Surface hardness specification
— Profondità effettiva della cassa temprata
— Circumferential hardening coverage
These requirements should be established from the workpiece drawing and heat-treatment specification before the final machine configuration and process parameters are determined.
Ⅴ. Customized Induction Hardening Machines for Different Track Idlers
Si sviluppa Kechuang track idler induction hardening machines according to the dimensions and processing requirements of each workpiece.
A seconda dell'applicazione, the following parts can be customized:
— Rotary fixtures and workpiece clamping structures
— Induction coil diameter and geometry
— Heating position and treatment coverage
— Rotation mechanism and speed control
— Spray quenching arrangement
— Machine dimensions and supporting structure
Per track idlers with different outside diameters or rim widths, il dispositivo, coil and quenching positions can be adjusted accordingly.
The objective is to provide a complete machine that matches the actual workpiece and required hardening process rather than relying on one standard configuration.
Ⅵ. Domande frequenti
Fare clic su una domanda per espandere la risposta.
Does the track idler rotate during induction hardening?
Sì. Il pezzo ruota mentre la bobina di induzione rimane ferma. This allows successive sections of the outer rim to pass through the heating zone.
Does the induction coil move around the track idler?
No. In this configuration, the induction coil remains fixed during processing. Circumferential scanning is achieved through workpiece rotation.
How is the heated outer rim quenched?
Un dispositivo di spegnimento a spruzzo è posizionato sotto l'area di riscaldamento. Il liquido refrigerante viene applicato alla superficie riscaldata durante la sequenza di lavorazione rotativa.
La macchina può ospitare rulli di dimensioni diverse?
Sì. L'apparecchio rotante, bobina a induzione, la struttura di supporto e la disposizione di tempra a spruzzo possono essere personalizzate in base alle dimensioni del pezzo e ai requisiti di tempra.
Ⅶ. Richiedi una soluzione personalizzata per l'indurimento dei tenditori dei cingoli
Alla ricerca di attrezzature per la tempra a induzione per i tenditori dei cingoli di escavatori o bulldozer?
Invia a Kechuang un disegno del pezzo o alcune foto del tuo tenditore, insieme ad una breve descrizione della zona di indurimento richiesta.
Possiamo valutare l'applicazione e discutere una macchina rotativa per tempra ad induzione adatta alle vostre esigenze di produzione.
Richiedi una soluzione personalizzata per l'indurimento dei tenditori dei cingoli
Inviaci il disegno o le foto del tuo pezzo e discuteremo la macchina rotativa per tempra a induzione appropriata per la tua applicazione di rinvio.