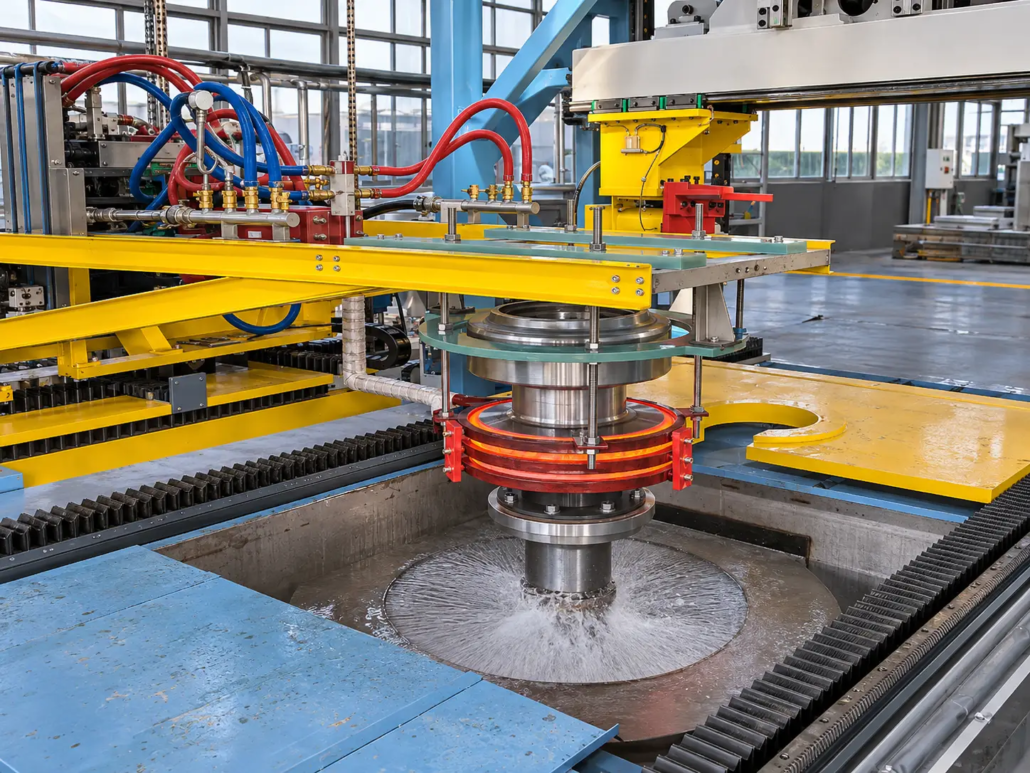
Maszyna do hartowania indukcyjnego zewnętrznego koła napinającego gąsienicę ze skanowaniem obrotowym
Ⅰ. Hartowanie indukcyjne koła napinającego gąsienicy podczas pracy
Film pokazuje A pionowa maszyna do hartowania indukcyjnego obróbka zewnętrznej krawędzi koła napinającego gąsienicy.
Przedmiot obrabiany jest zamontowany na uchwyt obrotowy i obraca się podczas przetwarzania. Stacjonarna cewka indukcyjna nagrzewa zewnętrzną obręcz, wytwarzając widoczny obszar rozgrzany do czerwoności. Układ hartowania natryskowego poniżej pozycji ogrzewania chłodzi nagrzaną powierzchnię, gdy przedmiot obrabiany obraca się w trakcie sekwencji obróbki.
Urządzenie zostało zaprojektowane specjalnie do obwodowego hartowania zewnętrznej powierzchni roboczej koła pasowego.
Ⅱ. Proces hartowania indukcyjnego ze skanowaniem obrotowym
Aby to osiągnąć, maszyna ta wykorzystuje obrót przedmiotu obrabianego, a nie ruch cewki indukcyjnej skanowanie obwodowe.
Zasada przetwarzania jest prosta:
Pozycjonowanie i obrót przedmiotu obrabianego
Koło napinające gąsienicy jest zamocowane na uchwycie obrotowym i ustawione względem nieruchomej cewki indukcyjnej.
Obrotowe ogrzewanie indukcyjne
W miarę obracania się przedmiotu obrabianego, kolejne odcinki obrzeża zewnętrznego przechodzą przez strefę nagrzewania indukcyjnego. Cewka nagrzewa określoną powierzchnię do wymaganej temperatury hartowania.
Stopniowe hartowanie
Podczas obracania nagrzane sekcje są doprowadzane do pozycji hartowania natryskowego, gdzie na powierzchnię nanoszona jest ciecz chłodząca.
Utrzymując cewkę indukcyjną nieruchomo i obracając obrabiany przedmiot, maszyna może stopniowo obrabiać obwód zewnętrzny bez konieczności przemieszczania się zespołu grzewczego wokół elementu.
Ⅲ. Nagrzewanie indukcyjne i hartowanie natryskowe
Zewnętrzna obręcz tworzy obwodową powierzchnię roboczą koła napinającego gąsienicę i jest obszarem docelowym w tym zastosowaniu hartowania indukcyjnego.
Podczas przetwarzania, cewka indukcyjna wytwarza miejscowe ogrzewanie na zewnętrznej krawędzi. Ogrzany obszar wydaje się gorący do czerwoności, zanim osiągnie dolną część hartowanie natryskowe pozycja.
Układy ogrzewania i chłodzenia muszą być skoordynowane, aby osiągnąć określoną twardość powierzchni i głębokość hartowanej obudowy.
Ważne kwestie związane z procesem obejmują:
— Geometria cewki indukcyjnej i luz grzewczy
— Prędkość obrotowa przedmiotu obrabianego
— Moc grzewcza i czas przetwarzania
— Obwodowy zasięg leczenia
— Pozycja hartowania natryskowego i warunki chłodzenia
Konkretne parametry są określone przez materiał przedmiotu obrabianego, wymiary i wymagania dotyczące obróbki cieplnej.
Ⅳ. Śledź wymagania dotyczące hartowania zewnętrznej obręczy koła napinającego
Różne koła napinające gąsienic mogą mieć różne średnice zewnętrzne, szerokości obręczy, specyfikacje materiałów i wymagania dotyczące hartowania powierzchni.
Różnice te wpływają na układ ogrzewania indukcyjnego i konfigurację maszyny.
Na przykład, cewka indukcyjna musi pasować do geometrii zewnętrznej obręczy i zachowywać odpowiedni luz podczas obrotu. Uchwyt obrotowy musi również bezpiecznie trzymać obrabiany przedmiot i utrzymywać stabilne położenie przez cały proces.
Główne wymagania techniczne zazwyczaj obejmują:
— Średnica zewnętrzna przedmiotu obrabianego i szerokość obręczy
— Wymagany obszar utwardzony
— Specyfikacja twardości powierzchni
— Efektywna, hartowana głębokość obudowy
— Obwodowe pokrycie utwardzające
Wymagania te należy ustalić na podstawie rysunku przedmiotu obrabianego i specyfikacji obróbki cieplnej przed określeniem ostatecznej konfiguracji maszyny i parametrów procesu.
V.. Indywidualne maszyny do hartowania indukcyjnego dla różnych kół napinających gąsienice
Kechuang się rozwija maszyny do hartowania indukcyjnego kół zębatych gąsienic zgodnie z wymiarami i wymaganiami przetwarzania każdego przedmiotu obrabianego.
W zależności od zastosowania, następujące części można dostosować:
— Uchwyty obrotowe i konstrukcje mocujące detal
— Średnica i geometria cewki indukcyjnej
— Pozycja grzewcza i zasięg leczenia
— Mechanizm obrotowy i kontrola prędkości
— Układ hartowania natryskowego
— Wymiary maszyny i konstrukcja nośna
dla koła napinające gąsienice o różnych średnicach zewnętrznych lub szerokościach obręczy, oprawa, pozycje cewki i hartowania można odpowiednio dostosować.
Celem jest dostarczenie kompletnej maszyny, która będzie pasować do rzeczywistego przedmiotu obrabianego i wymaganego procesu hartowania, zamiast polegać na jednej standardowej konfiguracji.
Ⅵ. Często zadawane pytania
Kliknij pytanie, aby rozwinąć odpowiedź.
Czy koło napinające gąsienicy obraca się podczas hartowania indukcyjnego??
Tak. Obrabiany przedmiot obraca się, podczas gdy cewka indukcyjna pozostaje nieruchoma. Umożliwia to przejście kolejnych odcinków zewnętrznego obrzeża przez strefę grzewczą.
Czy cewka indukcyjna porusza się wokół koła napinającego gąsienicy?
Nie. W tej konfiguracji, cewka indukcyjna pozostaje nieruchoma podczas przetwarzania. Skanowanie obwodowe osiąga się poprzez obrót przedmiotu obrabianego.
W jaki sposób hartowana jest nagrzana obręcz zewnętrzna?
Poniżej obszaru grzewczego umieszczony jest układ hartowania natryskowego. Ciecz chłodząca nanoszona jest na nagrzaną powierzchnię podczas sekwencji obróbki obrotowej.
Czy maszyna może pomieścić koła napinające gąsienic o różnych rozmiarach??
Tak. Oprawa obrotowa, cewka indukcyjna, konstrukcję nośną i układ hartowania natryskowego można dostosować do wymiarów przedmiotu obrabianego i wymagań dotyczących hartowania.
Ⅶ. Poproś o dostosowane rozwiązanie do hartowania koła napinającego gąsienicy
Poszukuję sprzętu do hartowania indukcyjnego do napinaczy gąsienicowych koparek lub spycharek?
Wyślij Kechuangowi rysunek przedmiotu obrabianego lub kilka zdjęć koła napinającego gąsienicy, wraz z krótkim opisem wymaganej powierzchni hartowania.
Możemy ocenić zastosowanie i omówić odpowiednią rotacyjną maszynę do hartowania indukcyjnego dla Twoich wymagań produkcyjnych.
Poproś o dostosowane rozwiązanie do hartowania koła napinającego gąsienicy
Prześlij nam rysunek lub zdjęcia przedmiotu obrabianego, a omówimy odpowiednią rotacyjną hartownicę indukcyjną do Twojego zastosowania w postaci koła napinającego gąsienicę.