
Индукционная закалка подшипников ступицы с угловой канавкой: Выбор индуктора & Руководство по блоку питания
Индукционная закалка подшипника ступицы с радиальной канавкой представляет собой уникальную задачу: подшипник имеет наклон (угловой) поверхности канавок асимметричны, сделать равномерный нагрев гораздо сложнее, чем на плоской или цилиндрической поверхности.. Неправильная конструкция индуктора, и вы увидите неравномерную глубину гильзы — слишком мелкую в центре канавки., слишком глубоко с одной стороны. Сделайте правильно, и вы получите плотное окно твердости в обеих канавках с минимальной настройкой параметров.. Это руководство сравнивает две конфигурации индукторов, которые доминируют в производстве, и помогает выбрать подходящую для вашей линии.
Содержание
1. Почему угловые канавки труднее закалить
Обычные кольца подшипников имеют плоские или простые цилиндрические дорожки качения.. Индукционный нагрев – это просто: катушка наматывается вокруг детали или находится внутри нее, и магнитное поле равномерно распределяется по поверхности мишени..
Ступичные подшипники с радиальной канавкой бывают разные.. Поверхности канавок наклоненный под углом относительно оси подшипника, а верхняя и нижняя канавки асимметричный — они расположены в разных осевых положениях и обращены в разные стороны. Это означает:
- Стандартный цилиндрический индуктор не может равномерно нагревать обе канавки.
- Расстояние взаимодействия магнитного поля варьируется по наклонной поверхности., вызывая неравномерное распределение тепла
- Вторую канавку всегда труднее прогреть последовательно, поскольку положение индуктора необходимо корректировать.
Эти проблемы существуют независимо от размера подшипника, но они становятся более выраженными по мере увеличения угловой поверхности.. Производители подшипников используют такие материалы, как GCr15 (100Кр6) подшипниковая сталь, с глубиной корпуса, обычно указанной в 1.5–3,5 мм и твердость при 58–62 HRС. The Марки подшипниковых сталей и требования к закалке хорошо стандартизированы; задача полностью заключается в доставке тепла туда, где оно необходимо..
2. Подход 1: Одновитковый профилированный индуктор — два шага, Высокая эффективность
Как это работает
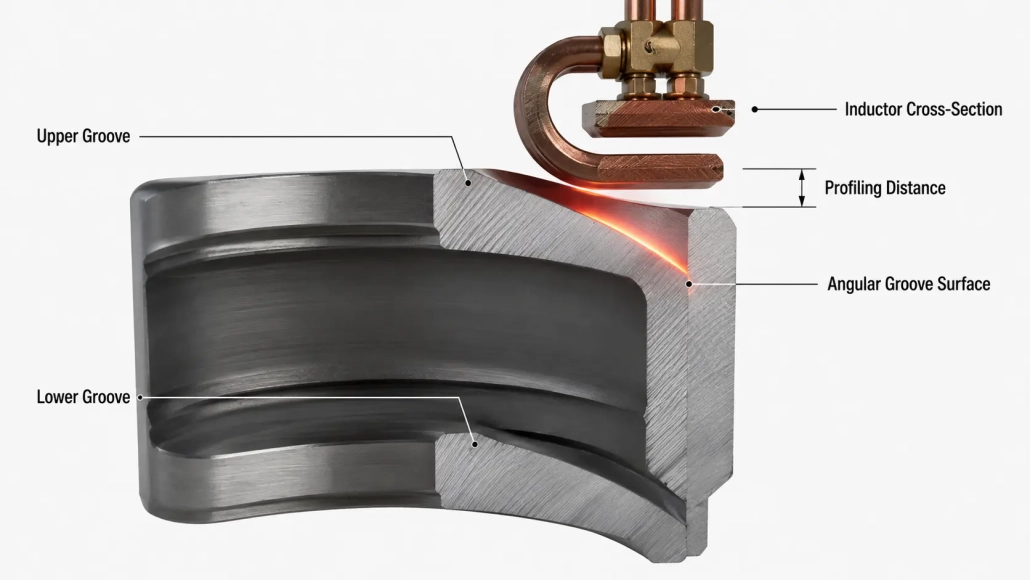
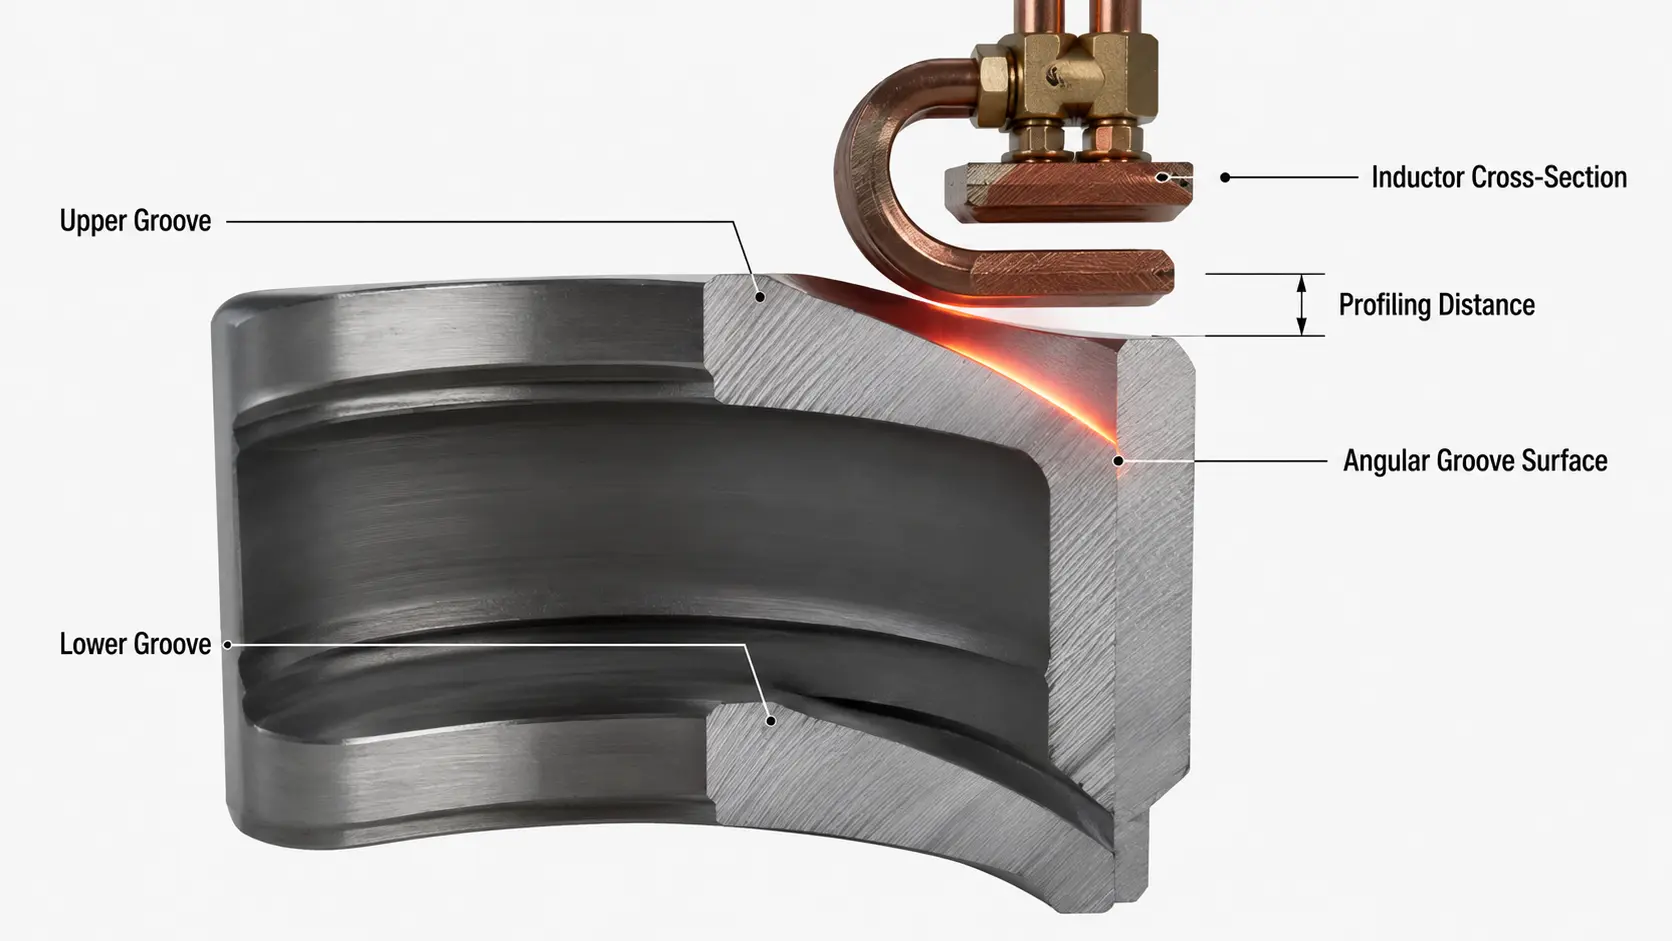
Одновитковый медный индуктор обрабатывается с помощью контур, который точно соответствует (профилей) угловая поверхность из одной канавки. Первая канавка закалена, затем происходит перестановка индуктора — регулировка высоты и параметров нагрева — и обработка второго паза. Думайте о нем как о точном инструменте, который плотно обхватывает заготовку: плотное прилегание, высокая передача энергии.
Что делает его эффективным
Эффективность нагрева является выдающимся преимуществом. Поскольку профиль индуктора точно повторяет геометрию канавки, расстояние магнитной связи минимизировано — это означает, что больше энергии передается заготовке и меньше теряется. Для выбор источника питания для индукционного нагрева, это приводит к меньшей потребности в мощности для того же уровня закалки, или более глубокому закаливанию при той же мощности.
Где могут возникнуть ошибки
Основная проблема вторая канавка. Поскольку верхняя и нижняя канавки расположены асимметрично, высоту индуктора и параметры нагрева необходимо корректировать каждый раз. Для подшипников с большими угловыми поверхностями, может появиться два конкретных дефекта:
- Мелкий центр: недостаточная глубина слоя на середине канавки, где связь магнитного поля является наименее интенсивной
- Односторонняя глубина: чрезмерная глубина слоя с одной стороны канавки, вызванная неравномерным профилированием расстояния
Исправления: отрегулируйте расстояние профилирования между индуктором и заготовкой в противоположном направлении (обратное профилирование) для компенсации тепловой асимметрии. Если это не решит проблему, переключиться с однооборотного на двухоборотный (двухконтурный) индуктор — второй виток перераспределяет ток, выравнивание режима отопления. В принципе это похоже на методы, обсуждаемые в нашем руководстве по Проблемы индукционной закалки вала, где расстояние профилирования индуктора также является основным рычагом управления глубиной корпуса..
3. Подход 2: U-образный индуктор — одиночный выстрел, Обе канавки одновременно
Как это работает
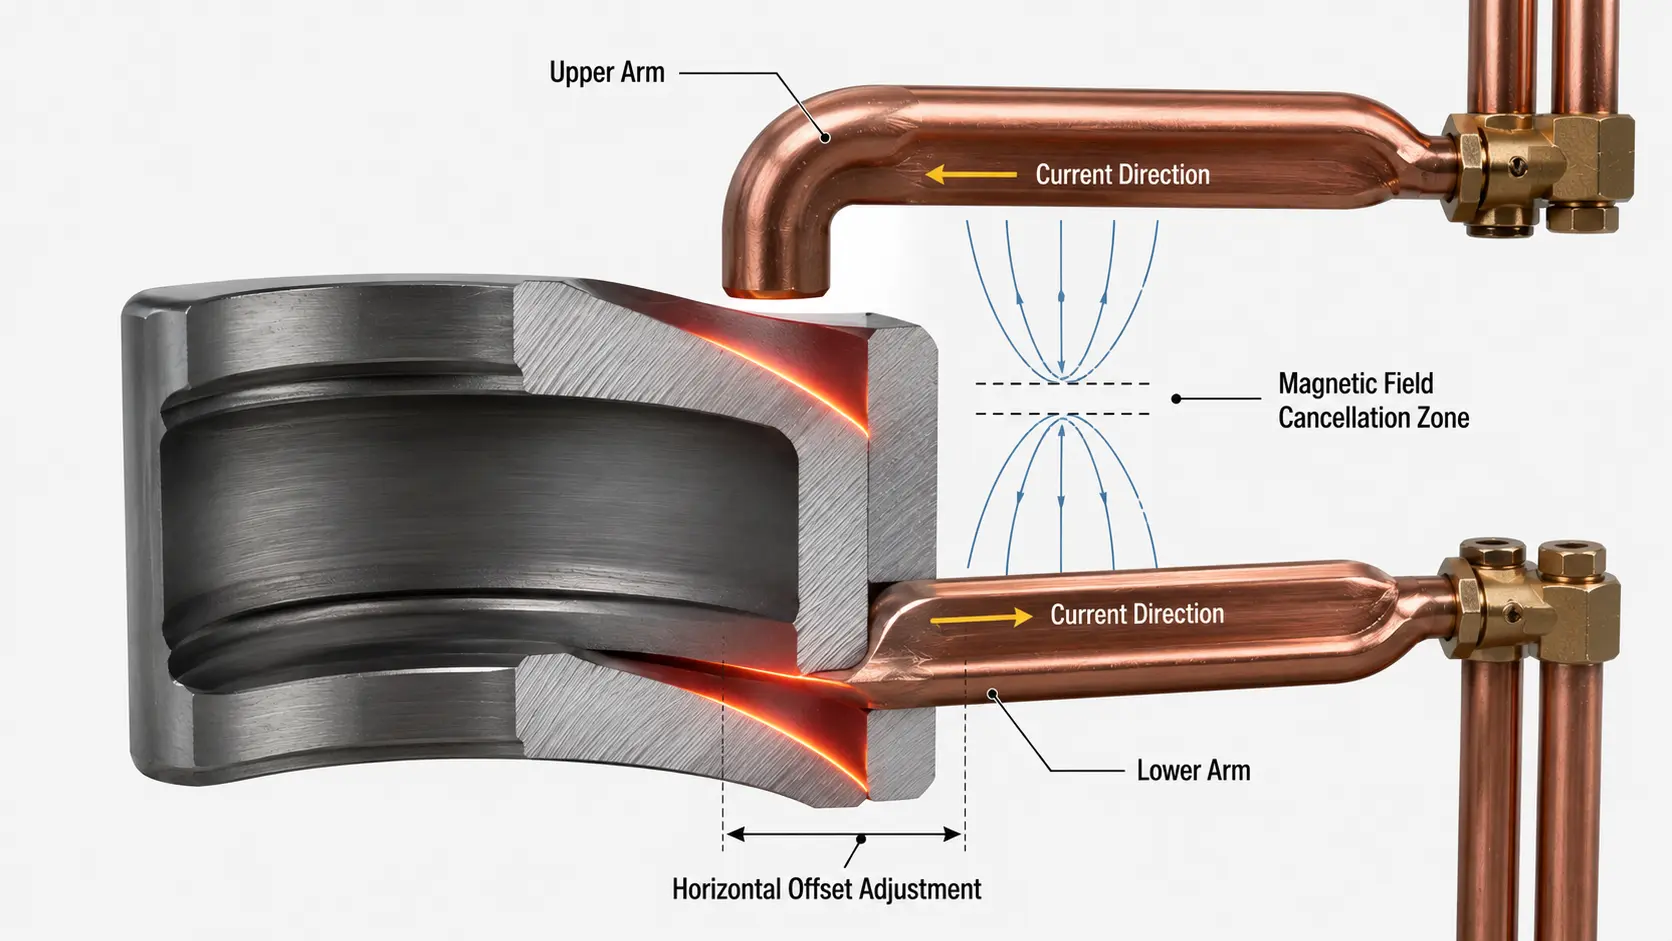
Индуктор имеет форму горизонтальная П-образная полупетля. За один цикл нагрева, обе угловые канавки закаливаются одновременно. Закалочная машина должна иметь горизонтальное смещение (перевод) способность для точного совмещения индуктора с обеими поверхностями канавок.
Компромисс эффективности
U-образная конструкция имеет встроенное физическое ограничение.: сама ток в верхнем и нижнем плечах течет в противоположных направлениях. Это означает, что их магнитные поля частично нейтрализуют друг друга., снижение чистого теплового воздействия на заготовку. Результатом является более низкая эффективность нагрева по сравнению с одновитковым профилированным подходом..
На практике, это означает, что вам понадобится источник питания большей мощности для достижения одинаковой глубины корпуса, или принять немного более длинный цикл нагрева. Обратитесь к Классификация частоты индукционного нагрева для обеспечения вашего электропитания — как правило, суперзвуковой частоты (10–40 кГц) для подшипников — может обеспечить достаточную удельную мощность для U-образной конфигурации.
Риск точности
Горизонтальное смещение здесь является критическим параметром.. Если перевод установлен неправильно, индуктор может сделать физический контакт (столкновение) с заготовкой — вызывая немедленное повреждение как индуктора, так и подшипника.. Даже без столкновения, несовмещенное смещение приводит к неравномерному нагреву между двумя канавками, поражение цели однократной закалки. Это не установка по принципу «установил и забыл».: смещение должно быть проверено и отрегулировано для каждой модели подшипника..
4. Сравнение бок о бок
| Фактор | Однооборотный профилированный (Двухступенчатый) | U-образная (Одноразовая закалка) |
|---|---|---|
| Эффективность отопления | Высокий — контур точно следует за канавкой. | Нижний — встречные токи частично компенсируются. |
| Время цикла | Дольше — два отдельных цикла нагрева. | Короче — обе канавки за один цикл |
| Равномерность глубины корпуса | Хорошо, но вторая канавка может потребовать регулировки профилирования | Хорошо, когда смещение установлено правильно; неравномерно, если неправильно выровнено |
| Требования к машине | Стандартная закалочная машина; регулировка только по высоте | Должно иметь горизонтальное смещение (перевод) способность |
| Сложность настройки | Нижний — по одной канавке за раз, более простое выравнивание | Выше — смещение должно быть точно откалибровано для каждой модели. |
| Риск столкновения | Низкий — индуктивность расположена вдали от противоположной канавки | Умеренный — смещение может привести к контакту |
| Лучше всего для партийного размера | Малый и средний объём; производство смешанного SKU | Большой объём; специализированное длительное производство |
5. Как выбрать для своей производственной линии
Выберите подход с профилированием одного оборота, если:
- Ваши производственные партии — это низкий и средний объём (сотни, не тысячи в день)
- Вы обрабатываете несколько подшипников на одной машине и требуется быстрая замена
- Ваша машина для упрочнения не имеет возможности горизонтального смещения
- Вы распределяете приоритеты эффективность нагрева и энергозатраты превышение скорости исходного цикла
- Вы готовы принять вторичная корректировка профилирования для второй канавки
Выбирайте U-образный подход, если:
- Ваша линия проходит большие объемы с жесткими целевыми сроками цикла
- Вы производите модель с одним подшипником для длительной эксплуатации
- Ваша машина для упрочнения имеет функцию горизонтального смещения (или у вас есть бюджет на один)
- У вас есть квалифицированные специалисты по настройке кто может точно откалибровать смещение для каждой модели
- Вы готовы слишком большой размер блока питания для компенсации более низкой эффективности отопления
Примечание по размеру блока питания
Независимо от выбранного подхода, выбор источников индукционного нагрева для угловых канавочных подшипников должны учитывать присущие потери эффективности из-за наклонной геометрии. хорошее правило большого пальца: размер блока питания 15на 25% больше чем предполагает расчёт упрочнения плоской поверхности для той же глубины корпуса. Этот запас обеспечивает равномерное нагрев даже с учетом описанных выше проблем профилирования и соединения.
Для дополнительного чтения, сама Руководство ASM по индукционному нагреву и термической обработке предоставляет обширные справочные данные по принципам проектирования индукторов и прогнозированию глубины корпуса для различных геометрических форм.. Для выбора концентратора потока — особенно актуально, если вы добавляете концентраторы к U-образному индуктору для повышения эффективности — Fluxtrol предлагает подробные технические ресурсы по материалам концентраторов магнитного потока..
🔑 Главный вывод
Одновитковый профилированный индуктор более безопасный дефолт для большинства магазинов: более высокая эффективность, более простые требования к машине, и более простая настройка. Его основная стоимость — второй цикл нагрева и возможная настройка профиля второй канавки..
U-образный индуктор игра во время цикла: обе канавки в одном кадре, но вы заплатите за это меньшей эффективностью, более способная машина, и более жесткая дисциплина настройки. Он заслуживает своё место на линиях с большим объемом производства — а не в цехе с разнообразными изделиями.
Нужна помощь с подбором индукторa для подшипников с угловой канавкой?
Наша команда инженеров может проверить геометрию вашего подшипника, объем производства, и характеристики станка, чтобы рекомендовать правильную конфигурацию индуктора и блок питания. Быстрая техническая оценка, без обязательств.


