
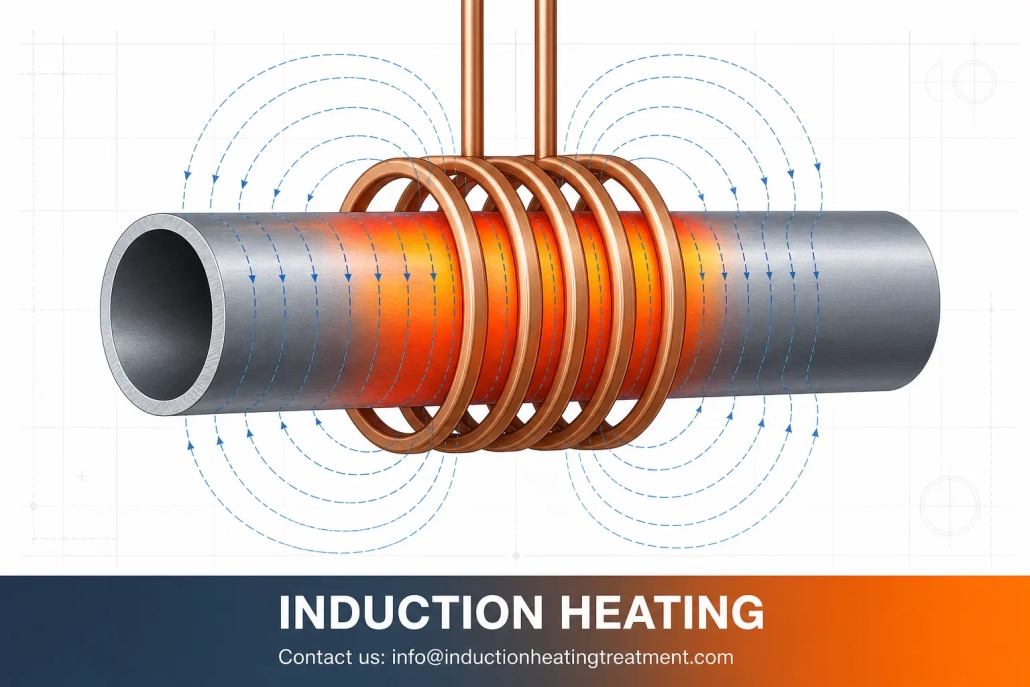
Индукционный нагрев стальных труб: Где это работает, Почему это важно, И на что обратить внимание
Индукционный нагрев стальных труб обычно используется, когда производственный процесс требует нагрева в определенной области, не по всей детали. Он используется при формовке труб, гибка, Пайка, подготовке к сварке, снятии напряжений, закалке, и предварительном нагреве.
Причина, по которой производители выбирают его, проста: он может быстро нагреть стальную трубу и сосредоточить тепло там, где это необходимо. Это делает его более полезным, чем нагрев в печи или пламени на многих производственных линиях, особенно когда процесс требует стабильности и повторяемости.
Эта статья объясняет, где индукционный нагрев стальных труб действительно полезен, что он делает хорошо, и что нужно проверить перед выбором системы.
Видео: Демонстрация индукционного нагрева стальной трубы — контролируемая зона нагрева в средней части.
Это видео показывает нагрев стальной трубы в средней части. Вся зона нагрева становится красной, показывая, что тепло концентрируется в целевой области, а не распространяется по всей трубке.
|
2. Типичные области применения |
1. Как работает индукционный нагрев стальных труб
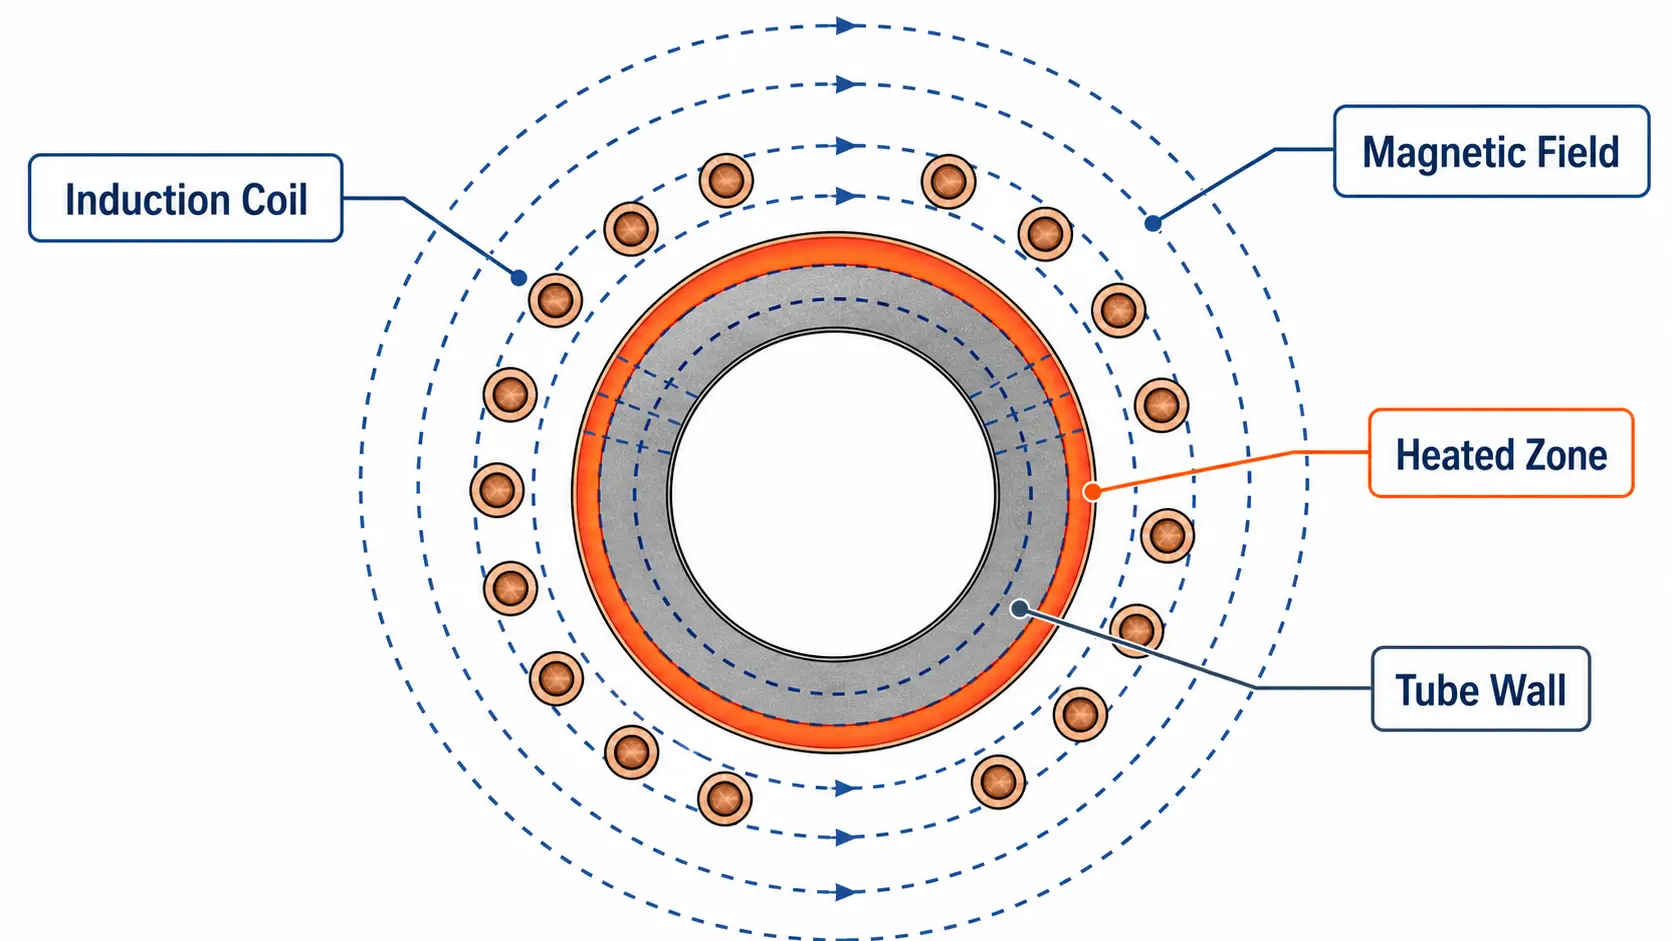
Индукционный нагрев использует переменное магнитное поле генерировать тепло непосредственно в стальной трубе. Змеевик размещается вокруг трубы или участка, который необходимо нагреть.. Сам тюбик становится источником тепла.
Практическое преимущество заключается не в теории. Это результат: тепло можно подвести к конкретной секции трубы без предварительного нагрева всей части.
Это важно, когда процесс требует нагрева только одной зоны, например:
конец трубы, средний участок, зона соединения, зона изгиба, шов
2. Типичные применения для нагрева стальных труб
Нагрев конца трубы для формовки: Нагрев конца трубы используется перед расширением концов (флейрингом), ковки, подбивкой (уплотнением), расширением, или другими этапами формовки. Нагревается только конечная секция, чтобы остальная часть трубы оставалась менее подверженной влиянию тепла. Это полезно, когда следующий процесс зависит от равномерного размягчения нагретой зоны.
Гибка труб: При гибке труб, тепло подается в область, которая будет формироваться. Это помогает трубе гнуться более предсказуемо и снижает риск трещин. Это один из самых наглядных случаев применения индукционного нагрева, потому что зона нагрева может быть расположена точно там, где это необходимо.
Пайка и нагрев соединений: Индукционный нагрев часто используется для сборок труб, которым необходимы пайка соединений. Катушка фокусирует тепло на месте соединения, чтобы материал шпакловки мог правильно текти. Это особенно полезно, когда остальная часть сборки не должна быть перегревана.
Отжиг шва и снятие напряжений: После сварки, область шва может потребовать дополнительной термической обработки для снижения напряжения или улучшения состояния сварной части. Индукционный нагрев может сосредоточиться на шве, пока труба движется по линии. Это работает лучше всего, когда путь трубы и положение катушки стабильны.
Поверхностное упрочнение: Некоторые трубные применения требуют более твёрдой поверхности для износостойкости. Индукционный нагрев может использоваться для нагрева внешнего слоя быстрого, за ним следует охлаждение. Это более специализированный случай, но часто встречается в деталях, которые должны выдерживать износ во время обслуживания.
Предварительное нагрев перед сваркой или покрытием: Предварительный нагрев помогает подготовить трубу к последующей обработке. Это может повысить устойчивость процесса и снизить тепловой шок. Это часто выбирается, когда производственная линия нуждается в лучшей консистенции, чем это может обеспечить пламенным нагревом.
3. Почему производители используют его
Он нагревает только необходимую область. Это основная причина. Если процесс требует нагрева только одного участка, нет смысла нагревать остальную часть трубы.
Это быстрее многих традиционных методов. Индукция не тратит время на нагрев большого пространства печи или ожидание, пока вся деталь нагреется.
Это проще повторять. Как только система правильно настроена, она может давать одинаковый результат более постоянно, чем ручной нагрев.
Она лучше подходит для автоматизации. Индукционные системы можно встроить в производственные линии с конвейерами, ролики, роторная обработка, роботы, и системы контроля температуры.
Это может снизить зависимость от ручного труда. Это важно в производственных условиях, где вариации между операторами вызывают проблемы с качеством.
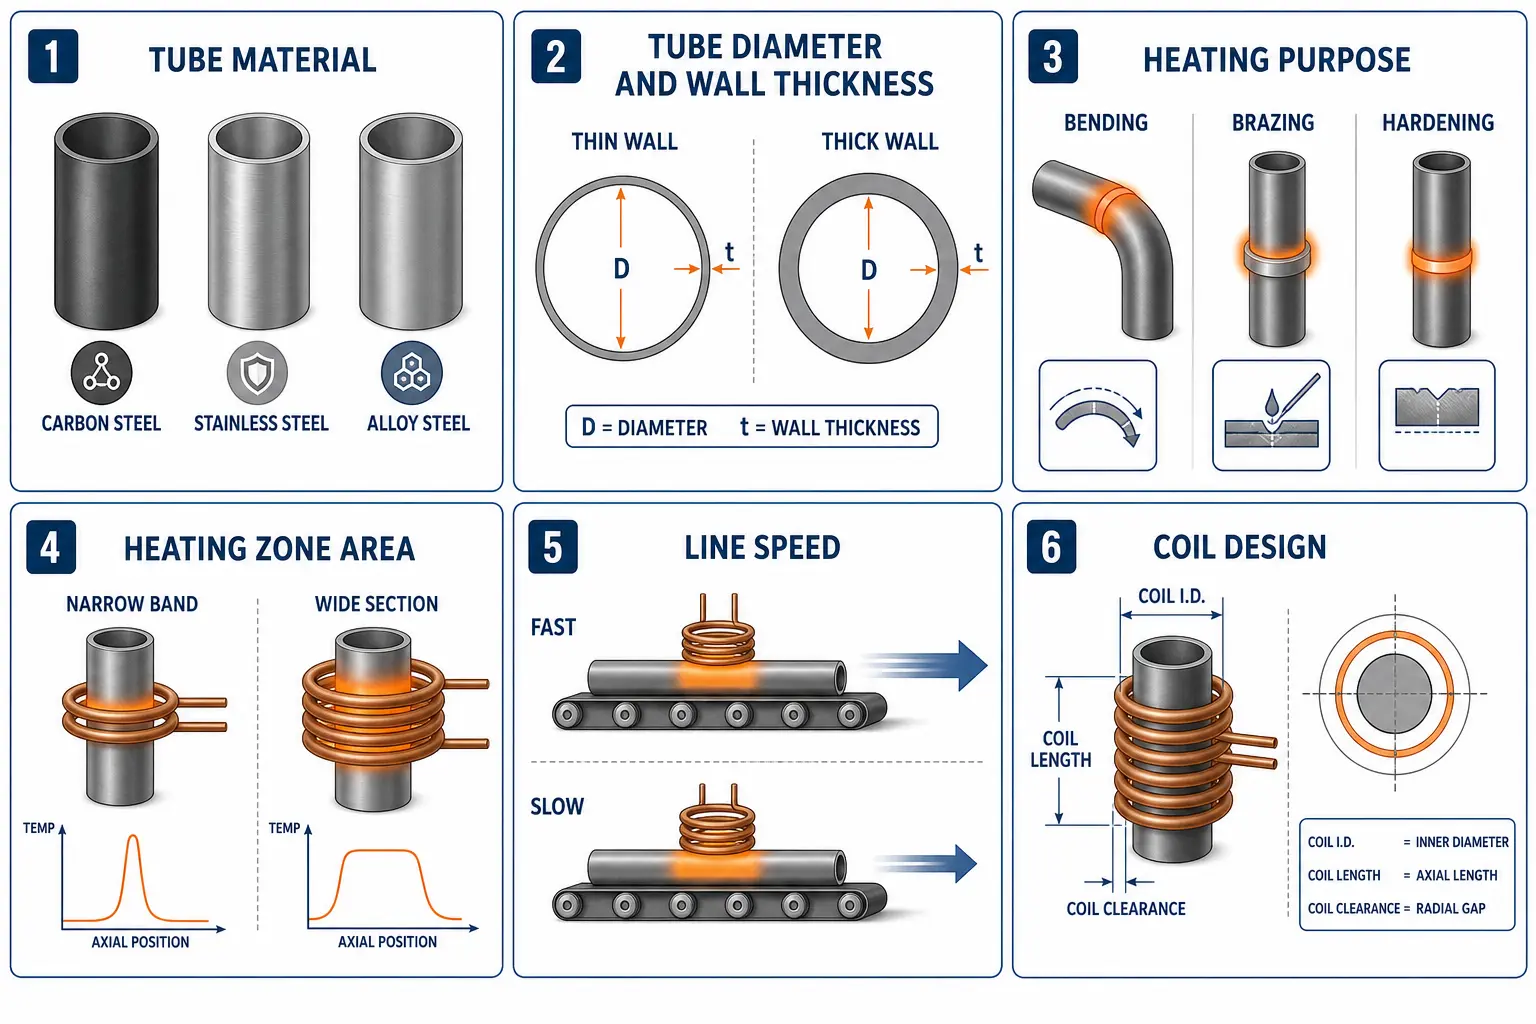
4. Что влияет на результат
Эта часть важнее, чем маркетинговое заявление. Много проектов по индукции неудачны, потому что процесс и оборудование не согласованы правильно.
| Фактор | На что обращать внимание |
|---|---|
| Материал труб | Разные стали ведут себя по-разному. Углеродистая сталь, нержавеющая сталь, и легированная сталь может по-разному реагировать на индукционный нагрев. Если материал не подтверждён заранее, результат нагрева может быть нестабильным. |
| Размер трубки и толщина стенки | Тонкая трубка реагирует иначе, чем толстая. Трубки с тонкой стенкой нагреваются быстрее и могут легко перегреваться. Трубки с толстой стенкой требуют больше усилий для правильного прогрева. |
| Цель нагрева | Цель различается в зависимости от работы: гибка, Пайка, предварительный нагрев, закалке, снятии напряжений. Если цель не ясна, настройка, вероятно, будет неверной. |
| Зона нагрева | Короткая локальная зона нагрева и длинный участок нагрева требуют разных конструкций катушек и различного контроля процесса. |
| Скорость линии или время цикла | Процесс нагрева должен соответствовать фактическому производственному ритму. Если труба движется слишком быстро, нагрев может быть неполным. Если труба движется слишком медленно, выход падает. |
| конструкция катушки | Катушка определяет, куда направляется тепло. Плохая конструкция катушки даёт плохие результаты, даже если источник питания хороший. |
5. Рекомендации по оборудованию
Реальная индукционная система для стальных труб — это не просто источник питания. Обычно она включает:
Источник питания. Должен соответствовать применению. Система, которая слишком слабая, не сможет справиться. Система с плохим управлением может создавать неравномерный нагрев.
Катушка.
Система охлаждения. Охлаждение не является опциональным. Катушка и силовая электроника нуждаются в этом, чтобы работать надежно.
Controls.
Система обработки.
Мониторинг температуры. Если температура важна для процесса, ее следует измерять, а не угадывать.
Защитные меры безопасности.
Обработка и позиционирование: Если трубка перемещается не в то место, результат нагрева меняется. Система должна держать трубку выровненной с катушкой.
Техническое обслуживание и безопасность: Это часто игнорируется до последующего этапа, что является ошибкой. Шланги, фитингов, катушки, датчики, и защитные ограждения все требуют доступа для обслуживания.
6. Распространенные проблемы
1. Нагрев неравномерен. Обычно вызван плохо выполненным выравниванием, непостоянным положением детали, или неправильной настройкой катушки.
2. Тонкие трубки перегреваются. Это происходит, когда тепло применяется слишком агрессивно или контроль за процессом плохой.
3. Толстые трубки недостаточно нагреваются внутри. Поверхность может выглядеть горячей, в то время как внутри она всё ещё слишком холодная для процесса.
4. Появляется поверхностная окисления. Сталь, нагретая на воздухе, окисляется. Индукция сокращает время воздействия, но она не устраняет окисление автоматически.
5. Катушки изнашиваются слишком рано. Часто вызвано плохим охлаждением, проблемами с качеством воды, вибрация, или случайным контактом.
7. Когда индукционный нагрев подходит
Индукционный нагрев является хорошим выбором, когда процесс требует:
|
Подходит хорошо — локализованного нагрева — быстрого нагрева — повторяемого нагрева — облегчённой автоматизации |
Менее привлекательно — если объёмы производства малы — если типы продукции меняются слишком часто — если процесс требует долгого выдерживания — если область нагрева слишком вариабельна для точного контроля |
На практике, решение должно основываться на пробных тестах, а не на предположениях.
Ключевой вывод: Индукционный нагрев стальных труб полезен, когда процесс требует контролируемого, локализованного нагрева, а производственная линия нуждается в повторяемых результатах. Это не универсальное решение, но для правильного применения оно часто быстрее, чище, и легче автоматизируется, чем нагрев печью или пламенем. Настоящий вопрос не в том, может ли оно нагревать стальные трубы. Может. Настоящий вопрос в том, подходит ли это для размера трубы, Материал, цели нагрева, и метода производства.
Часто задаваемые вопросы
вопрос: Можно ли использовать индукционный нагрев для нержавеющих стальных труб?
А: Да, но нержавеющая сталь может вести себя иначе, чем углеродистая сталь, так что процесс должен соответствовать материалу.
вопрос: Является ли индукционный нагрев лучше, чем печной нагрев?
А: Не всегда. Обычно локальный нагрев и производственные линии работают лучше, в то время как нагрев в печи может быть лучше для больших партий или длительных процессов выдержки.
вопрос: Что следует проверить перед выбором индукционной системы?
А: Материал трубы, размер, цель нагрева, скорость производства, и способ обработки — все это следует проверить в первую очередь.
Получите обзор применения для нагрева стальных труб
Поделитесь материалом вашей трубы, размер, цель нагрева, и производственным процессом. Наша инженерная команда может помочь оценить, подходит ли индукционный нагрев для вашего процесса.


