
6 Fatores Críticos para Endurecimento por Indução Interna do Furo: Dominação de Geometrias Complexas
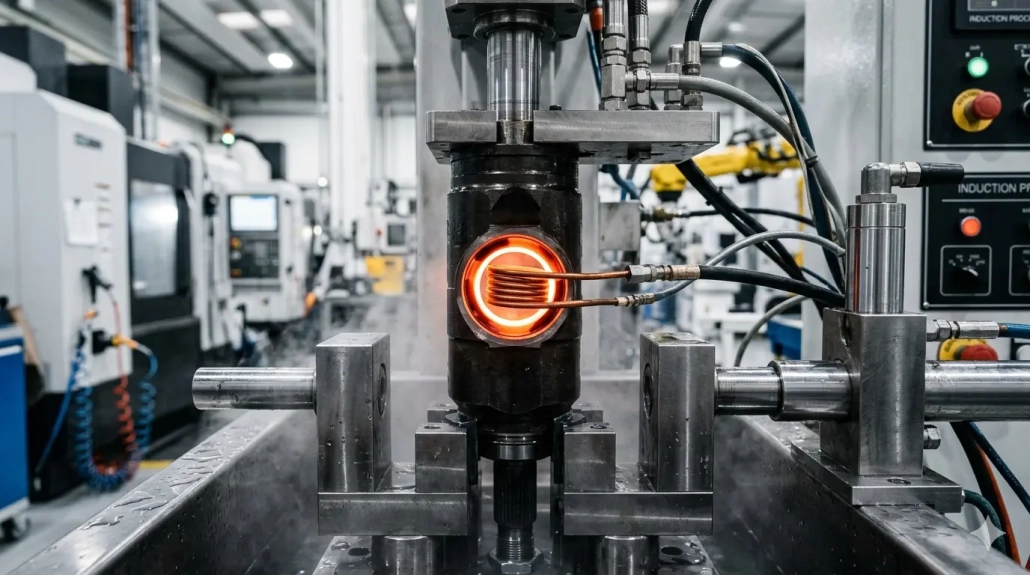
Endurecimento por indução de furo interno está entre as áreas mais exigentes da prática de endurecimento por indução. Ao contrário do endurecimento de superfície externa, a física é fundamentalmente menos favorável: linhas de fluxo magnético distribuím-se no exterior da bobina, e o aquecimento depende de um campo magnético refletido — inerentemente menos eficiente. O espaço confinado dentro de um diâmetro restringe ainda mais as opções de conceção do indutor, fazendo da engenharia de indutores o principal desafio técnico de todo o processo.
Índice
1. Gama Típica de Peças e Materiais
O endurecimento por indução de furos internos aplica-se a uma vasta gama de componentes na indústria automóvel, máquinas de construção, e na fabricação de equipamentos industriais. Exemplos comuns incluem estrias internas para transmissões de veículos de nova energia, estrias internas de carcaças de tripóides, espaçadores de máquinas de engenharia, tubos de bombas de betão, e anéis exteriores de rolamentos de cubos de rodas automóveis.
Os diâmetros dos furos variam normalmente de 12 mm para 200 mm, com materiais incluindo 45 aço, S55C, 40Cr, 42CrMo, e 65Mn. Por trás desta variedade de peças está um desafio comum de processo: como projetar um indutor que forneça eficiência de aquecimento suficiente e acomode um sistema de arrefecimento de têmpera viável dentro do espaço confinado do furo.
Isto é fundamentalmente diferente do endurecimento superficial externo — como têmpera por indução de eixos ou endurecimento das rodas motrizes — onde a bobina pode envolver a peça e direcionar o fluxo magnético diretamente para a superfície. Em aplicações de diâmetro, cada milímetro da secção transversal do indutor deve ser cuidadosamente justificado.
2. Seleção de frequência: A Alavanca Primária para Eficiência
Pela eficiência inerentemente baixa de aquecimento dos furos internos, aumentar a frequência é a única solução diretamente eficaz. O endurecimento por indução interna do furo requer frequências superiores 20 kHz; para diâmetros de diâmetro mais pequeno, a frequência da fonte de alimentação deve atingir 200 kHz ou superior.
Frequência mais alta reduz a profundidade de penetração da corrente, concentrando a energia na superfície do furo e compensando a redução da eficiência do aquecimento por campo refletido. Esta é a lógica oposta do endurecimento externo de grande diâmetro, onde frequências mais baixas são frequentemente necessárias para alcançar profundidade suficiente do caso. O ASM International Heat Treating Society fornece dados de referência extensivos sobre parâmetros de têmpera por indução em diferentes geometrias e materiais. Compreender como as classificações de frequência do equipamento de aquecimento por indução correspondem aos requisitos de aplicação é essencial para selecionar a fonte de alimentação correta.
A regra prática é simples: à medida que o diâmetro do furo diminui, a frequência deve aumentar. A 15 um furo de mm pode requerer 200–300 kHz, enquanto um 150 O furo de mm pode ser efetivamente endurecido em 30–50 kHz. Escolher corretamente a frequência é a decisão mais importante em seleção de potência de aquecimento por indução para aplicações de furo.
3. Projeto de Indutores: Compromissos de Engenharia sob Restrições Espaciais
O design do indutor de furo interno envolve vários fatores mutuamente constrangedores. Cada decisão de design afeta as outras, e o espaço confinado deixa pouca margem para erro.
Espessura da Parede do Condutor
A espessura da parede deve ser minimizada — tipicamente 0,3–1 mm — usando cobre T2, cobre eletrolítico, ou cobre livre de oxigénio. Isto maximiza a condutividade enquanto preserva espaço para concentradores de fluxo e canais de arrefecimento. Cada décimo de milímetro poupado na espessura da parede pode ser alocado para uma concentração de fluxo mais eficaz.
Seleção de Concentrador de Fluxo
A escolha do concentrador de fluxo depende inteiramente da frequência de operação. Em frequências mais baixas (20–50 kHz), laminados de aço de silício de 0.15 mm de espessura com revestimento isolante de alta temperatura em ambas as faces são apropriados. Em frequências mais altas (100 kHz+), concentradores de fluxo usináveis ou pasta de fluxo importada tornam-se as alternativas práticas. Para orientação detalhada sobre a seleção de materiais, A Fluxtrol oferece recursos técnicos abrangentes sobre materiais de concentradores de fluxo magnético e as suas características de desempenho específicas para cada aplicação. Uma solução de engenharia comprovada é usinar uma ranhura helicoidal numa haste concentradora usinável e enrolar a bobina na ranhura — otimizando tanto a utilização do espaço como a eficiência do circuito magnético numa única estrutura.
Número de voltas e frequência
Indutores de uma única volta são geralmente suficientes em altas frequências. Configurações de múltiplas voltas em alta frequência também podem funcionar sem concentradores de fluxo em alguns casos, embora isto dependa da geometria do furo e da densidade de potência requerida.
Roteamento de arrefecimento de extinção
O encaminhamento de arrefecimento por têmpera é particularmente difícil em componentes de cano cego, onde as linhas de água não podem sair pela extremidade do cano. Uma solução prática para o endurecimento de um único tiro é introduzir fluido de têmpera diretamente por cima da abertura do furo, usando a gravidade para auxiliar a drenagem. Para componentes de diâmetro atravessante, são possíveis arranjos multicanal mais convencionais.
4. CVJ Outer Race: Um Estudo de Caso Detalhado sobre Endurecimento de Furo
A junta de velocidade constante (CVJ) canal exterior é um exemplo representativo que ilustra quase todos os desafios no endurecimento por indução interna do furo. O furo inclui uma superfície cilíndrica interna e pistas para esferas — uma geometria complexa que exige uma distribuição de calor precisa. O material é tipicamente Cf53, com um requisito de dureza de 58–62 HRC e profundidade de cementação de 2,5–3,5 mm.
Abordagem de têmpera por varrimento
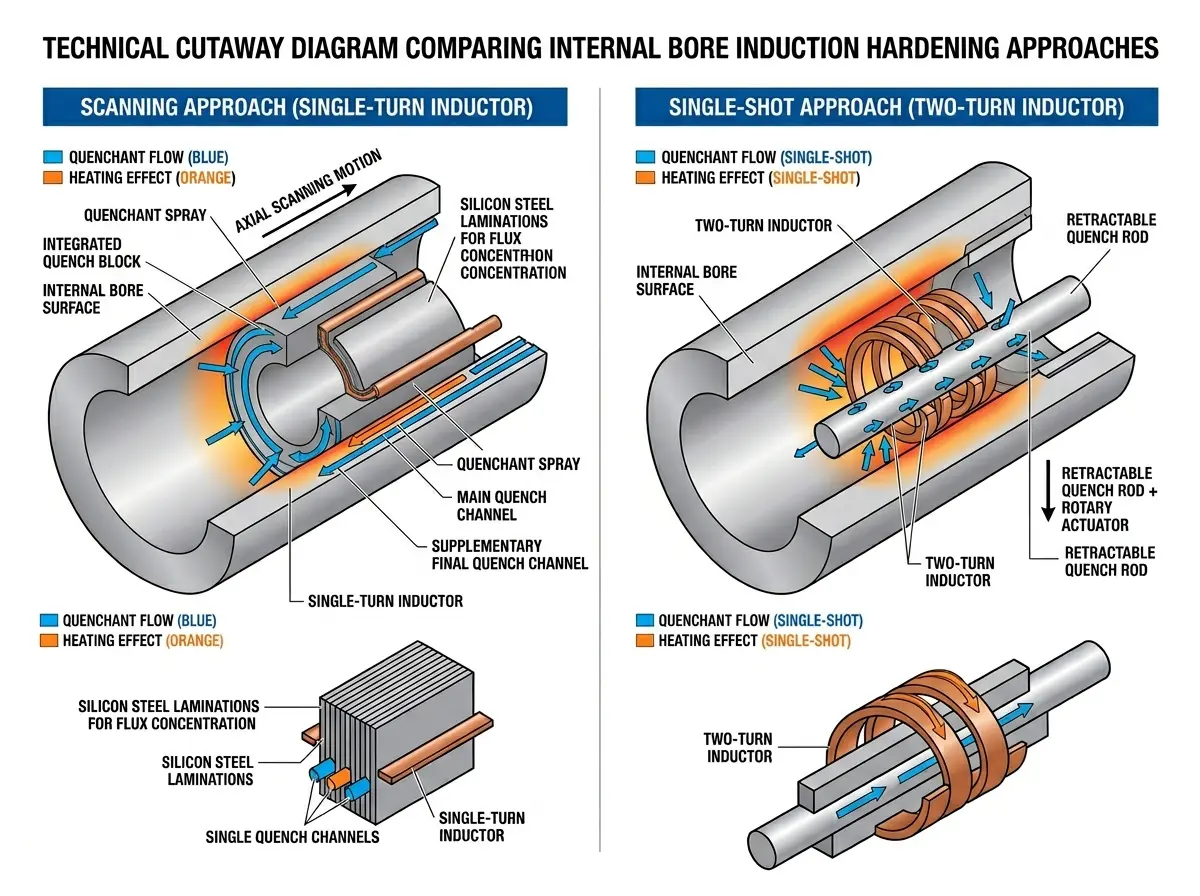
A peça é fixada na extremidade do eixo com a abertura do furo voltada para baixo. É utilizado um indutor de uma só volta com 0.15 laminações de aço de silício isoladas de alta temperatura de dupla face com mm. São necessários três canais independentes de água de têmpera: um fluxo de água protector externo para evitar o sobreaquecimento do rebordo do furo, um fluxo de martelagem principal para arrefecimento primário, e uma martelagem final suplementar para garantir uma distribuição uniforme da profundidade da camada superficial. A sequência temporal destes três canais é crítica — um erro de temporização mesmo num único canal pode produzir profundidade de camada desigual ou zonas suaves.
Abordagem de Endurecimento de Disparo Único
A abordagem de disparo único utiliza um indutor de duas voltas, com o bocal de têmpera desenhado numa haste retrátil que se retira após a têmpera — uma configuração bem adequada para integração em ciclos de produção automatizados. embora seja mais rápido no tempo de ciclo, este método requer um design de cobertura de indutor mais complexo e um controlo mais rigoroso do tempo de têmpera.
Comparando as Duas Abordagens
O endurecimento por varrimento exige mais precisão na fabricação de indutores, mas tende a produzir uma profundidade de carcaça mais uniforme — uma vantagem decisiva na produção em grande volume onde a consistência é fundamental. O endurecimento de disparo único é mais rápido em termos de tempo de ciclo, mas requer um desenho mais sofisticado da cobertura do indutor e controlo do tempo de têmpera. A escolha entre eles depende do volume de produção, geometria do furo, e da banda de tolerância aceitável na profundidade da camada superficial.
Para orientação adicional sobre desafios específicos do endurecimento por processo, consulte a nossa análise de defeitos comuns no endurecimento por indução de engrenagens — muitos dos princípios em torno da seleção de frequência e do desenho da têmpera aplicam-se igualmente a aplicações em furos.
🔑 Principal Conclusão
A lógica do processo de tempering por indução de furo interno pode ser declarado de forma sucinta: usar alta frequência para compensar a desvantagem inerente de eficiência do aquecimento por campo refletido, usar um design preciso do indutor para trabalhar dentro de restrições espaciais severas, e usar arrefecimento por quench multicanal para alcançar profundidade de camada uniforme.
Diâmetro do furo, geometria (furo passante ou cego), requisitos de dureza, e a especificação da profundidade de camada determinam em conjunto a combinação específica de frequência, estrutura do indutor, e disposição do arrefecimento. Não existe uma solução padrão universal — cada tipo de peça requer o seu próprio projeto direcionado e qualificação de processo.
Perguntas frequentes
P: Por que a têmpera por indução de furo interno é mais difícil do que a têmpera da superfície externa?
Duas razões. Primeiro, As linhas de fluxo magnético distribuem-se naturalmente no exterior da bobina — o aquecimento de um furo depende de um campo magnético refletido, o que é, por natureza, menos eficiente. Segundo, O espaço confinado dentro de um furo limita severamente o tamanho do indutor, forçando compromissos de engenharia difíceis entre a espessura do condutor, volume do concentrador de fluxo, e encaminhamento do canal de arrefecimento.
P: Que frequência é necessária para têmpera por indução de furo interno?
A têmpera de furo interno requer frequências acima de 20 kHz no mínimo. Para diâmetros de furo mais pequenos (sob 30 mm), a frequência da fonte de alimentação deve atingir 200 kHz ou superior. Como regra prática: furo mais pequeno = frequência mais elevada. A 15 furo de mm pode necessitar de 200–300 kHz, enquanto um 150 furo de mm pode ser temperado eficazmente a 30–50 kHz.
P: Têmpera por digitalização vs têmpera de disparo único — qual é melhor para furos internos?
Nenhuma é universalmente melhor. A têmpera por digitalização produz profundidade de camada mais uniforme, mas exige maior precisão na fabricação do indutor. A têmpera de uma só vez é mais rápida em termos de tempo de ciclo e adequada para produção automatizada, mas requer um design de cobertura do indutor mais complexo e um controlo mais rigoroso do tempo de arrefecimento. A escolha certa depende da geometria da peça, volume, e requisitos de tolerância.
P: Que material de concentrador de fluxo devo usar para indutores de furo?
Em frequências mais baixas (20–50 kHz), 0.15 Lâminas de aço silício com revestimento isolante de alta temperatura funcionam bem. Em frequências mais altas (100 kHz+), Concentradores de fluxo usináveis ou pasta de fluxo são preferidos. Uma solução comum é usinar uma ranhura helicoidal numa haste concentradora usinável e enrolar a bobina na ranhura para otimizar a eficiência espacial.
Necessita de Apoio ao Processo de Endurecimento do Furo?
Contacte a nossa equipa de engenharia para orientações específicas sobre o design do indutor interno do furo, seleção de frequência, e qualificação do processo. Respondemos prontamente com uma avaliação técnica.


