
Aquecimento por indução para tubos de aço: Onde Funciona, Por que é importante, e O Que Observar
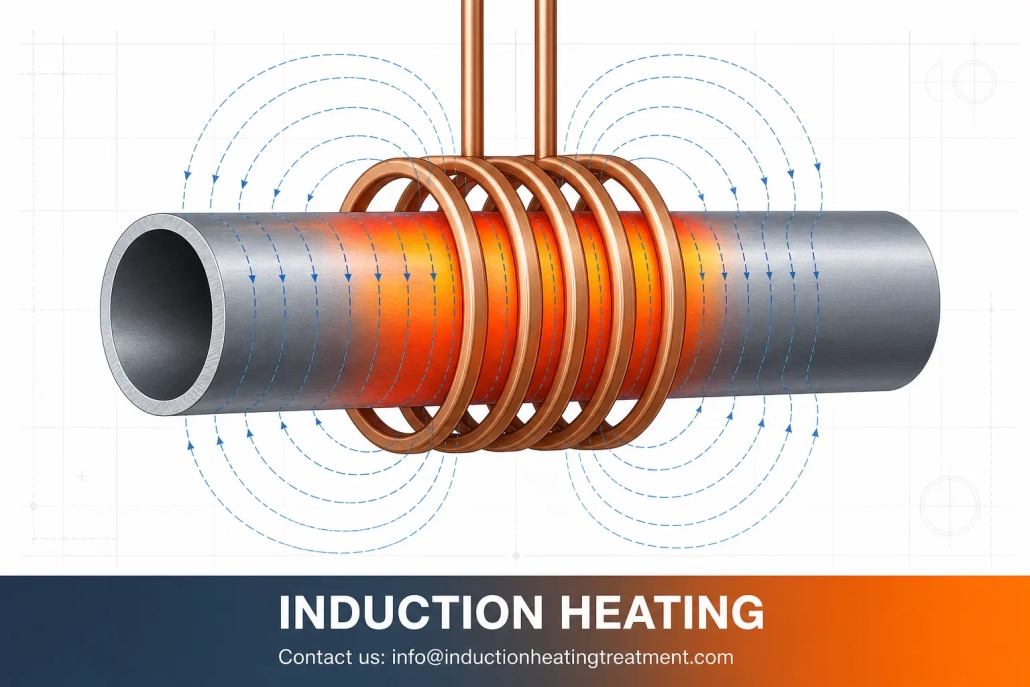
Aquecimento por indução para tubos de aço é geralmente utilizado quando um processo de produção necessita de calor numa área específica, não em toda a peça. É usado na formação de tubos, Dobragem, brasagem, preparação para soldadura, alívio de tensões, endurecimento, e pré-aquecimento.
A razão pela qual os fabricantes o escolhem é simples: pode aquecer rapidamente um tubo de aço e concentrar o calor onde é necessário. Isso torna-o mais útil do que o aquecimento em forno ou por chama em muitas linhas de produção, especialmente quando o processo necessita de consistência e repetibilidade.
Este artigo explica onde o aquecimento por indução para tubos de aço é realmente útil, o que faz bem, e o que deve ser verificado antes de escolher um sistema.
Vídeo: Demonstração de aquecimento por indução em tubo de aço — zona de aquecimento controlada na seção intermediária.
Este vídeo mostra um tubo de aço sendo aquecido na seção intermediária. A zona de aquecimento completa fica vermelha, mostrando que o calor está concentrado na área alvo em vez de se espalhar por todo o tubo.
1. Como funciona o aquecimento por indução para tubos de aço
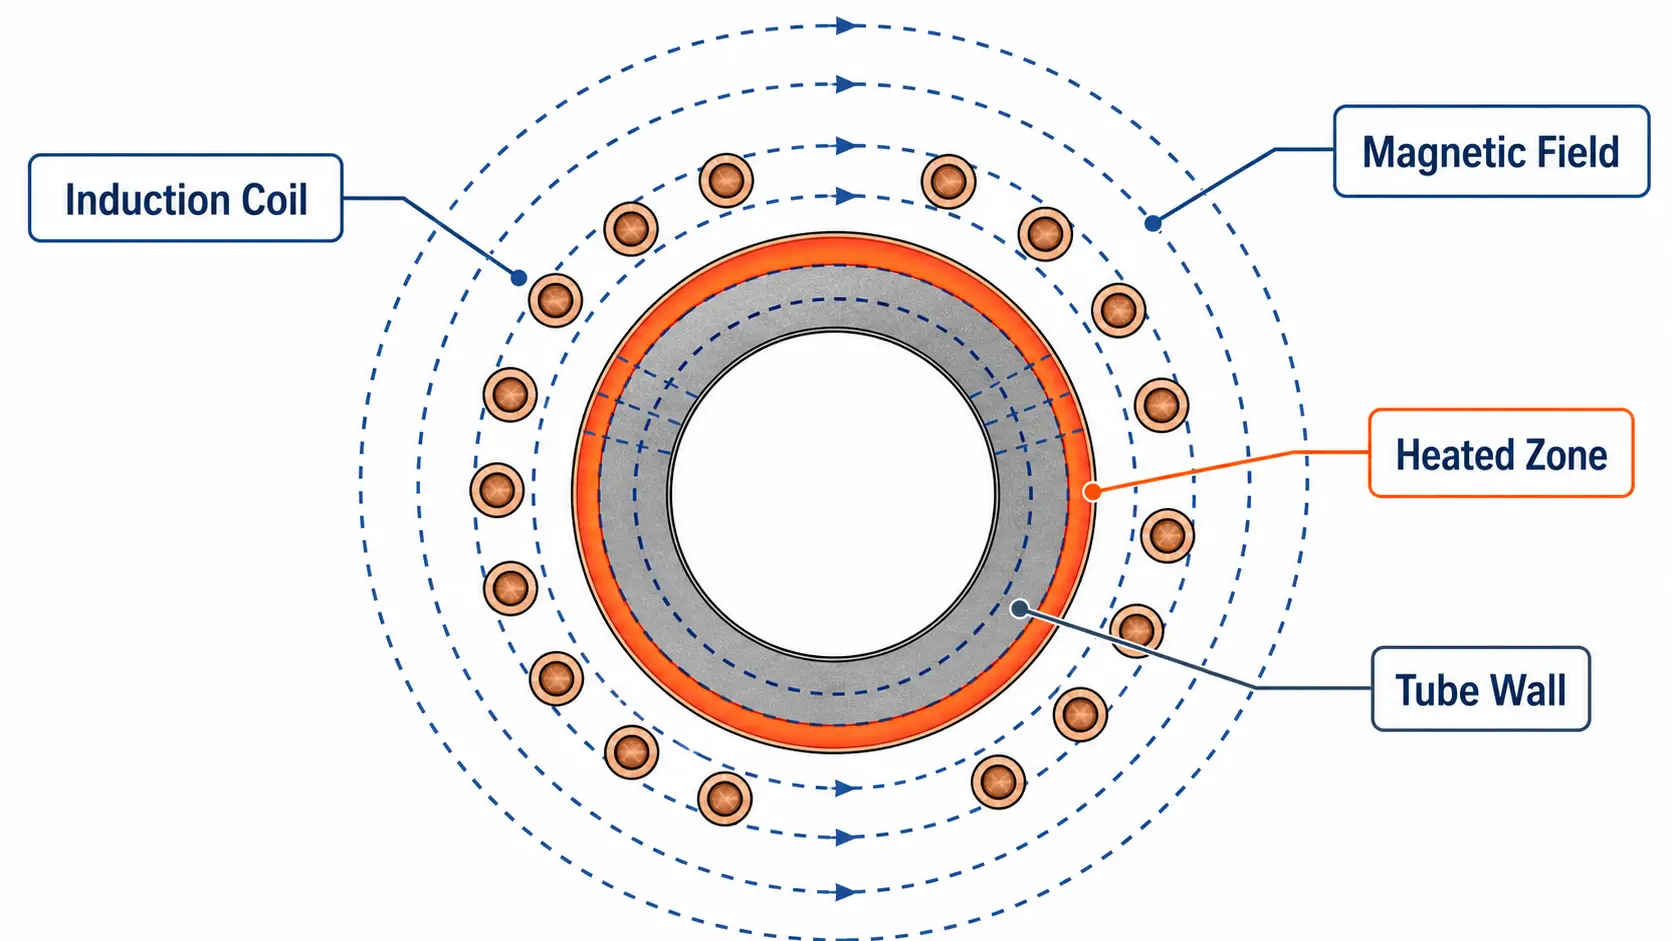
O aquecimento por indução utiliza um campo magnético alternado para gerar calor diretamente no tubo de aço. Uma bobina é colocada à volta do tubo ou da secção que precisa de ser aquecida. O próprio tubo torna-se na fonte de calor.
A vantagem prática não é a teoria. É o resultado: o calor pode ser aplicado numa secção específica do tubo sem aquecer primeiro toda a peça.
Isso é importante quando o processo só precisa de uma zona aquecida, como:
A extremidade do tubo, a secção central, uma área de união, uma zona de curva, uma junta de solda
2. Aplicações Comuns do Aquecimento de Tubos de Aço
Aquecimento da extremidade do tubo para conformação: O aquecimento da extremidade do tubo é usado antes da queima, Estampagem, perturbador, expandindo, ou outras etapas de formação. Apenas a seção final é aquecida para que o resto do tubo fique menos afetado. Isto é útil quando o próximo processo depende de um amolecimento consistente da zona aquecida.
Dobragem de tubo: Na flexão de tubos, o calor é aplicado na área que será formada. Isso ajuda o tubo a dobrar de forma mais previsível e reduz o risco de rachaduras. Este é um dos casos de uso mais claros para aquecimento por indução porque a zona de aquecimento pode ser colocada exatamente onde é necessária.
Brasagem e aquecimento por juntas: Aquecimento por indução é frequentemente usado para conjuntos de tubos que necessitam juntas brasadas. A bobina foca calor na área da junta para que o material de enchimento possa fluir corretamente. Isto é especialmente útil quando o resto do conjunto não deve estar sobreaquecido.
Recozimento de juntas de soldadura e alívio de tensões: Após a soldadura, a área da junção pode necessitar de tratamento térmico adicional para reduzir a tensão ou melhorar o estado da secção soldada. O aquecimento por indução pode focar-se na junta enquanto o tubo se move pela linha. Isto funciona melhor quando o caminho do tubo e a posição da bobina são estáveis.
Endurecimento superficial: Algumas aplicações de tubos requerem uma superfície mais dura para resistência ao desgaste. O aquecimento por indução pode ser usado para aquecer a camada exterior rapidamente, seguido de arrefecimento. Este é um caso de uso mais especializado, mas é comum em peças que têm de resistir ao desgaste durante o serviço.
Pré-aquecimento antes da soldadura ou revestimento: O pré-aquecimento ajuda a preparar o tubo para processamentos posteriores. Pode melhorar a estabilidade do processo e reduzir o choque térmico. Isto é frequentemente escolhido quando uma linha de produção necessita de melhor consistência do que o aquecimento a chama pode proporcionar.
3. Por que os fabricantes o usam
Aquece apenas a área necessária. Essa é a principal razão. Se o processo só precisa de uma seção aquecida, não há razão para aquecer o resto do tubo.
É mais rápido do que muitos métodos tradicionais. A indução não perde tempo aquecendo um grande espaço de forno ou esperando que toda a peça aqueça.
É mais fácil repetir. Depois que o sistema estiver configurado corretamente, pode produzir o mesmo resultado de forma mais consistente do que o aquecimento manual.
Isto se adapta melhor à automação. Os sistemas de indução podem ser integrados em linhas de produção com transportadores, rolos, manuseio rotativo, robôs, e sistemas de controle de temperatura.
Pode reduzir a dependência manual. Isso é importante em ambientes de produção onde a variação entre operadores causa problemas de qualidade.
4. O que influencia o resultado
Esta parte importa mais do que a reivindicação de marketing. Muitos projetos de indução falham porque o processo e o equipamento não estão devidamente combinados.
| Fator | O que observar |
|---|---|
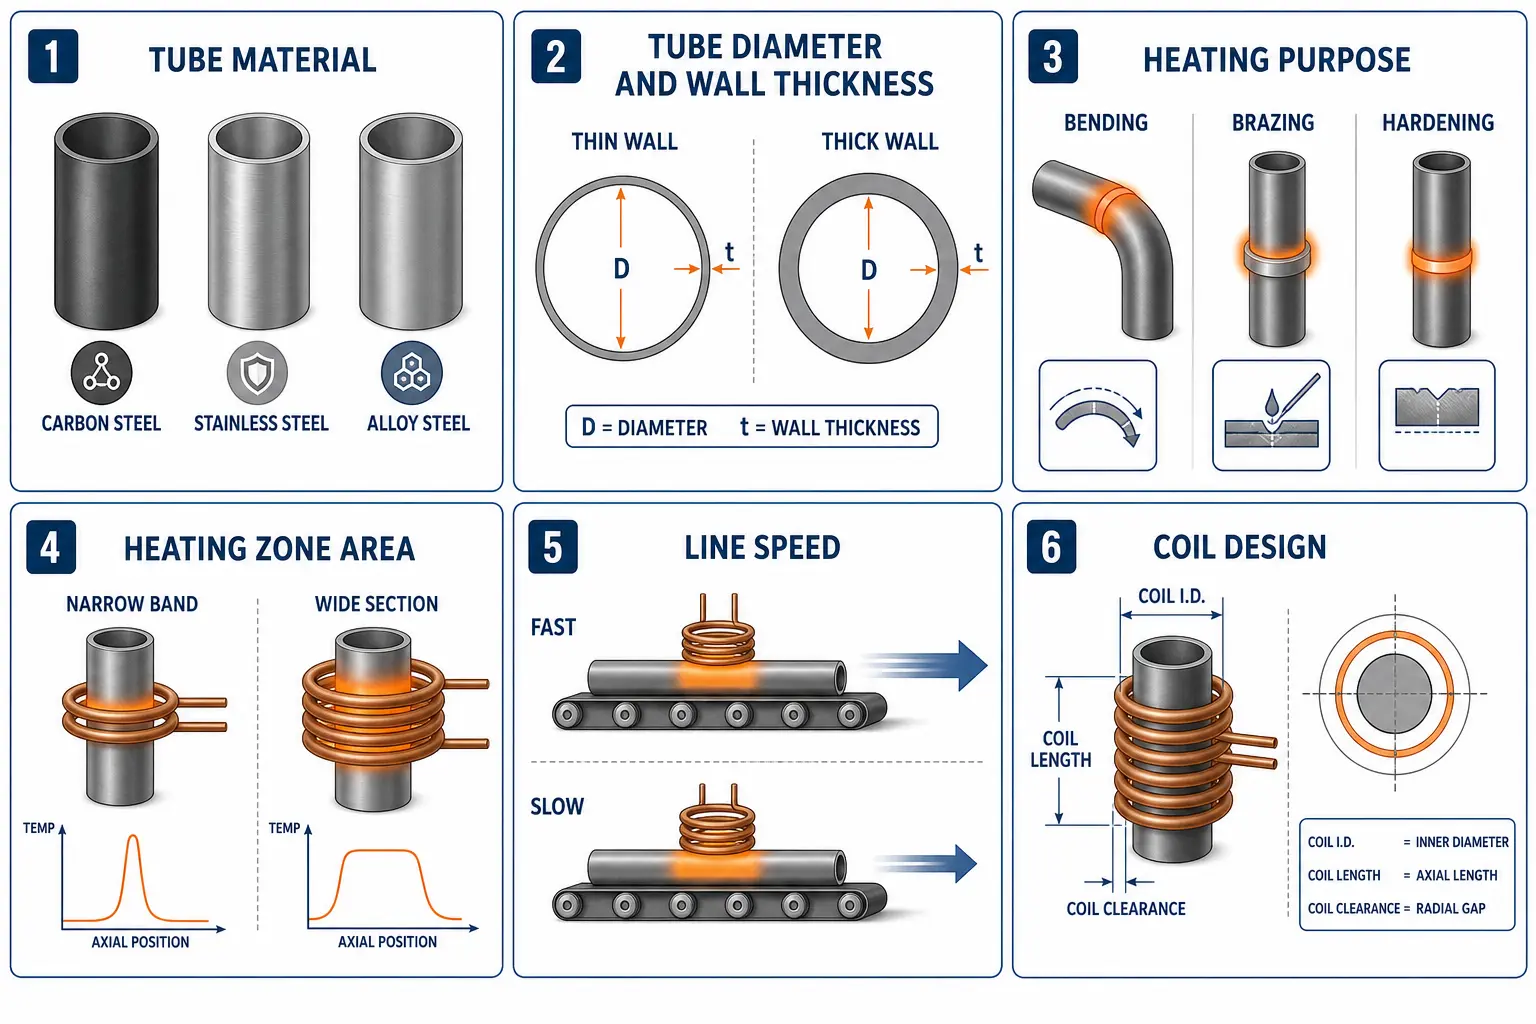
| Material do tubo | Aços diferentes não se comportam da mesma maneira. Aço carbono, aço inoxidável, e o aço de liga pode reagir de forma diferente ao aquecimento por indução. Se o material não for confirmado cedo, o resultado do aquecimento pode ser instável. |
| Tamanho e espessura da parede do tubo | Um tubo fino reage de forma diferente de um tubo grosso. Tubos de parede fina aquecem mais rapidamente e podem sobreaquecer com mais facilidade. Tubos de parede grossa precisam de mais esforço para aquecer completamente. |
| Propósito do aquecimento | O alvo é diferente dependendo do trabalho: Dobragem, brasagem, Pré-aquecimento, endurecimento, alívio de tensões. Se o propósito não estiver claro, a configuração provavelmente estará errada. |
| Área de aquecimento | Uma área de aquecimento local curta e uma seção de aquecimento mais longa requerem designs de bobina diferentes e controlo de processo diferente. |
| Velocidade da linha ou tempo de ciclo | O processo de aquecimento deve encaixar no ritmo real de produção. Se o tubo se mover demasiado rápido, o aquecimento pode ser incompleto. Se se mover demasiado devagar, a produção diminui. |
| Projeto da bobina | A bobina determina para onde vai o calor. Fraco design da bobina dá resultados fracos, mesmo que a fonte de alimentação seja boa. |
5. Considerações sobre equipamentos
Um sistema de indução real para tubos de aço não é apenas uma fonte de alimentação. Normalmente inclui:
Fonte de alimentação. Precisa corresponder à aplicação. Um sistema demasiado fraco não vai acompanhar. Um sistema mal controlado pode criar aquecimento desigual.
Bobina.
Sistema de arrefecimento. A refrigeração não é opcional. A bobina e a eletrónica de potência precisam dela para funcionar de forma fiável.
Controlo.
Sistema de manuseio.
Monitorização da temperatura. Se a temperatura for importante para o processo, deve ser medida, não adivinhada.
Proteções de segurança.
Manuseamento e posicionamento: Se o tubo se mover para o local errado, o resultado do aquecimento muda. O sistema deve manter o tubo alinhado com a bobina.
Manutenção e segurança: Isto é frequentemente ignorado até mais tarde, o que é um erro. Mangueiras, uniões, bobinas, sensores, e protecções precisam todas de acesso para manutenção.
6. Problemas Comuns
1. O aquecimento é desigual. Normalmente causado por alinhamento inadequado, posição inconsistente da peça, ou configuração incorreta da bobina.
2. Tubos finos sobreaquecem. Isto acontece quando o calor é aplicado de forma demasiado agressiva ou o controlo é deficiente.
3. Tubos grossos não aquecem suficientemente por dentro. A superfície pode parecer quente enquanto o interior ainda está demasiado frio para o processo.
4. Aparece oxidação na superfície. O aço aquecido no ar irá oxidar. A indução reduz o tempo de exposição, mas não elimina automaticamente a oxidação.
5. As bobinas desgastam-se demasiado cedo. Frequentemente causado por arrefecimento inadequado, problemas de qualidade da água, vibração, ou contacto acidental.
7. Quando o Aquecimento por Indução é Adequado
O aquecimento por indução é uma boa escolha quando o processo necessita:
|
Adequado — aquecimento localizado — aquecimento rápido — aquecimento repetível — automação mais fácil |
Menos Atraente — o volume de produção é baixo — os tipos de produtos mudam com muita frequência — o processo precisa de um longo tempo de imersão — a área de aquecimento é muito variável para ser bem controlada |
Na prática, a decisão deve ser baseada em testes de amostra, não suposições.
Principal vantagem: O aquecimento por indução para tubos de aço é útil quando o processo precisa ser controlado, aquecimento localizado e a linha de produção precisa de resultados repetíveis. Não é uma solução universal, mas para a aplicação certa geralmente é mais rápido, limpador, e mais fácil de automatizar do que forno ou aquecimento por chama. A verdadeira questão não é se pode aquecer tubos de aço. Pode. A verdadeira questão é se se ajusta ao tamanho do tubo, material, alvo de aquecimento, e método de produção.
Perguntas Frequentes
P: Pode a aquecimento por indução ser usada em tubos de aço inoxidável?
A: Sim, mas o aço inoxidável pode comportar-se de forma diferente do aço carbono, portanto, o processo deve ser adaptado ao material.
P: A aquecimento por indução é melhor do que a aquecimento em forno?
A: Nem sempre. Normalmente é melhor para aquecimento localizado e linhas de produção, enquanto a aquecimento em forno pode ser melhor para lotes maiores ou processos de imersão longos.
P: O que deve ser verificado antes de escolher um sistema de indução?
A: O material do tubo, tamanho, finalidade de aquecimento, velocidade de produção, e o método de manuseamento devem todos ser verificados primeiro.
Obtenha uma Revisão de Aplicação para Aquecimento de Tubo de Aço
Partilhe o seu material de tubo, tamanho, finalidade de aquecimento, e o fluxo de produção. A nossa equipa de engenharia pode ajudar a avaliar se o aquecimento por indução é uma abordagem adequada para o seu processo.


