
In che modo la rettifica di finitura può alterare la durezza della superficie, Tensioni residue e microstruttura
In che modo la rettifica di finitura può alterare la durezza della superficie, Tensioni residue e microstruttura
Bruciature da molatura su parti temprate ad induzione si verifica quando le condizioni termiche e meccaniche durante la rettifica alterano la superficie precedentemente indurita. Le modifiche risultanti possono includere il rinvenimento locale, rinnovamento o una variazione sfavorevole delle tensioni residue.
È possibile che si verifichino ustioni da macinazione senza scolorimento visibile? Sì. Una superficie del terreno può apparire normale anche quando la sua microstruttura in prossimità della superficie o le condizioni di tensione residua sono cambiate. Il solo controllo visivo non è in grado di stabilire se si sia verificato un danno da macinazione.
Per alberi temprati ad induzione, viti a ricircolo di sfere, ingranaggi e altri componenti di precisione in acciaio, la preoccupazione è se la rettifica di finitura abbia compromesso le condizioni superficiali stabilite durante il trattamento termico.
2. Quali sono le cause delle bruciature da rettifica durante la rettifica di finitura?
3. Bruciatura d'ira vs. Ustione rinforzante: Cosa cambia nell'acciaio?
4. Come è possibile rilevare le bruciature da macinazione?
5. Cosa controllare quando si sospetta una bruciatura da macinazione?
1. Che cosa significa bruciatura su una superficie temprata a induzione??
L'ustione da molatura è una forma di danno termico indotto dalla molatura che modifica le condizioni metallurgiche o meccaniche della superficie di un pezzo.
L'indurimento a induzione produce uno strato superficiale indurito, tipicamente contenenti martensite in acciai adatti. La successiva rettifica rimuove il materiale per raggiungere le dimensioni richieste, geometria e finitura superficiale. Durante questa operazione, taglio abrasivo, l'aratura e l'attrito generano calore al contatto ruota-pezzo.
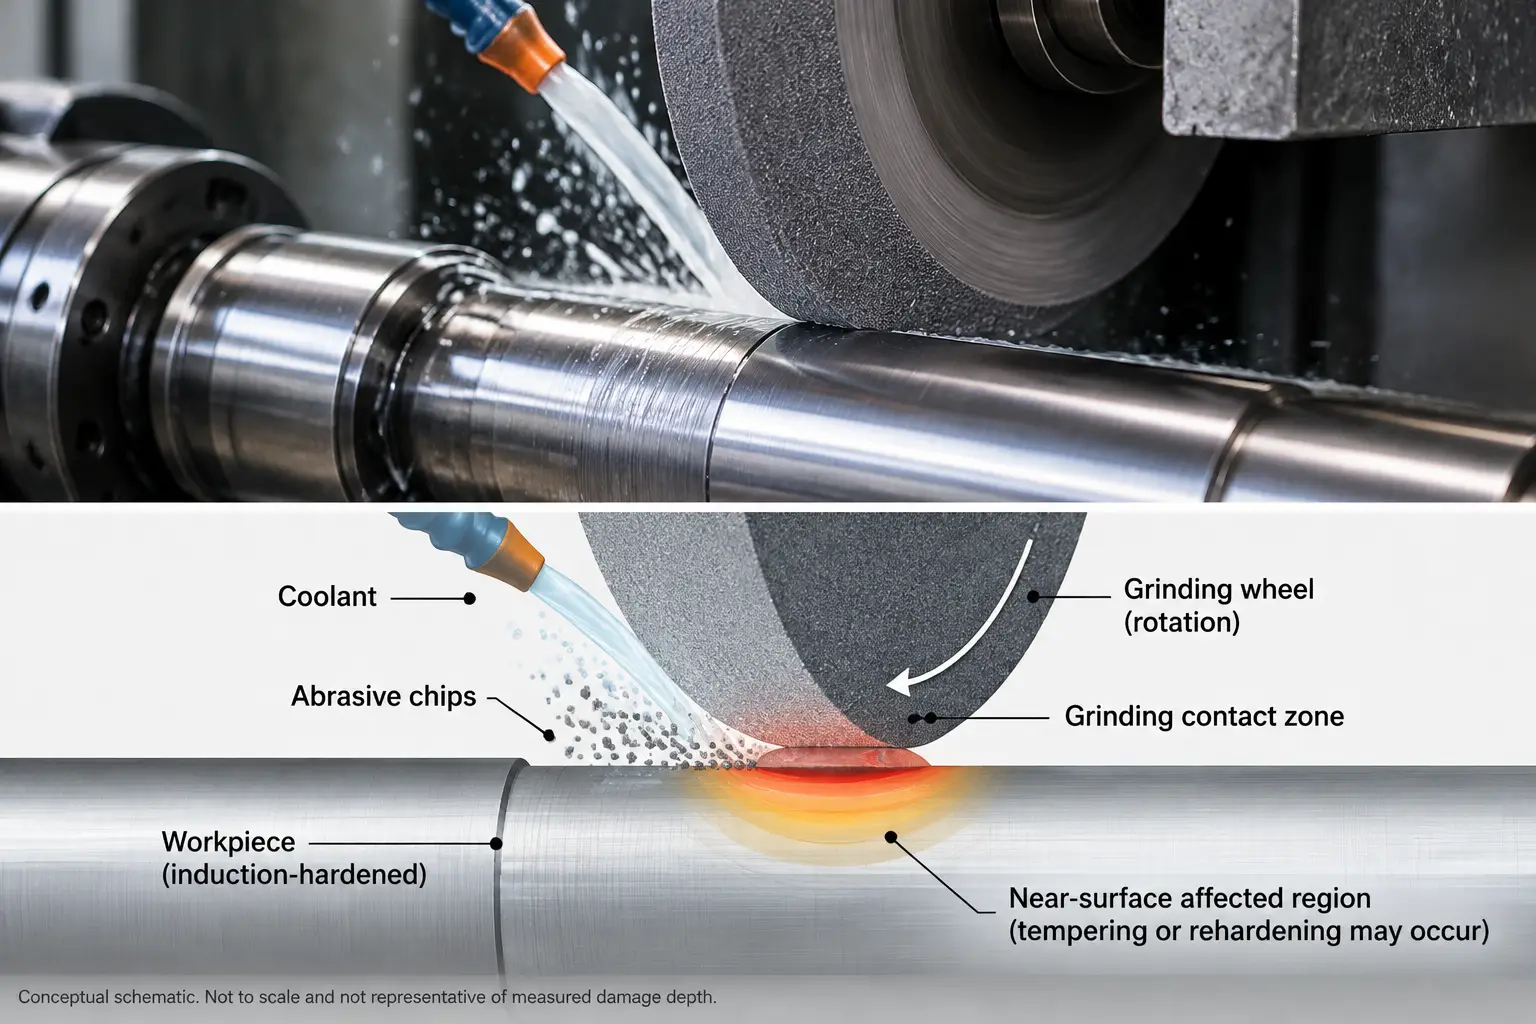
Se l'esposizione termica locale è sufficiente, il materiale precedentemente indurito può subire un ulteriore rinvenimento oppure, in condizioni più severe, rinnovamento locale.
La molatura può anche modificare la condizione di stress residuo della superficie attraverso effetti termici e meccanici combinati. Questi cambiamenti possono verificarsi insieme, ma non producono necessariamente la stessa risposta ispettiva.
Perché il danno potrebbe non essere visibile
La parola bruciare può essere fuorviante. Le bruciature da molatura non sempre producono un evidente scolorimento della superficie. Cambiamenti localizzati di durezza, la microstruttura o lo stress residuo possono esistere senza colori di rinvenimento visibili.
Al contrario, lo scolorimento da solo non stabilisce la presenza o la gravità del danno metallurgico.
Un componente può uscire dalla tempra a induzione con risultati di ispezione accettabili e sviluppare comunque danni superficiali durante la successiva rettifica. Le due fasi di produzione devono essere valutate separatamente quando si esamina una parte finita anomala.
2. Quali sono le cause delle bruciature da rettifica durante la rettifica di finitura?
La bruciatura da molatura si sviluppa quando il calore generato nel contatto di molatura produce un cambiamento indesiderato nella superficie del pezzo. Il risultato dipende da come la mola rimuove il materiale, come il calore entra nel pezzo e con quanta efficacia viene dissipato.
Condizioni della mola
Quando i grani abrasivi diventano opachi o la mola si carica, l'efficienza di taglio potrebbe diminuire. La maggior parte del contatto può comportare lo sfregamento e l'aratura piuttosto che un'efficace rimozione del materiale, aumento delle forze di macinazione e della generazione di calore.
Specifica della ruota, l'usura e le condizioni della ravvivatura influenzano quindi il rischio di ustioni da macinazione. Un processo che in precedenza produceva parti accettabili può iniziare a generare calore eccessivo al variare delle condizioni della ruota, anche se le impostazioni programmate rimangono invariate.
Innesto della macinazione e asportazione del materiale
Profondità di taglio, velocità di avanzamento, la velocità della mola e la velocità del pezzo influenzano il contatto di rettifica e l'energia coinvolta nella rimozione del materiale.
I loro effetti non possono essere valutati in modo indipendente. Una modifica nella velocità di avanzamento, per esempio, può alterare il tempo di contatto e la velocità di rimozione del materiale, mentre il suo effetto sulla generazione locale di calore dipende anche dalle condizioni della mola e dalla geometria della macinazione.
Non esiste una combinazione universale di velocità della ruota, velocità di avanzamento e profondità di taglio che garantiscono l'assenza di bruciature da rettifica su diversi acciai temprati e operazioni di rettifica.
Consegna del liquido refrigerante
Il fluido di macinazione aiuta a rimuovere il calore, ma la portata nominale non rappresenta necessariamente il raffreddamento ottenuto al contatto mola-pezzo.
Posizione dell'ugello, velocità di consegna, la rotazione della ruota e l'accesso alla regione di contatto influiscono tutti sull'efficacia del refrigerante. Il fluido mal diretto potrebbe non riuscire a raggiungere l'area in cui viene generato il calore, anche quando l’apporto di refrigerante della macchina sembra adeguato.
Quando si esamina l'ustione da macinazione, l'erogazione del refrigerante dovrebbe essere valutata in corrispondenza dell'effettivo contatto di macinazione anziché giudicata solo dalle impostazioni della pompa.
Condizioni del materiale e geometria della parte
Composizione in acciaio, la durezza e la microstruttura iniziale influenzano il modo in cui la superficie risponde al calore di molatura.
Lo strato originale temprato ad induzione è particolarmente rilevante perché la sua profondità e microstruttura possono variare con le condizioni di trattamento termico e la posizione sul componente.
Anche la geometria influisce sull'impegno della rettifica. Spalle, scanalature, le filettature e le transizioni di diametro possono modificare le condizioni di contatto locali o limitare l'accesso al refrigerante.
Di conseguenza i danni possono essere concentrati in una particolare regione anziché distribuiti su tutta la superficie del terreno.
3. Bruciatura d'ira vs. Ustione rinforzante: Cosa cambia nell'acciaio?
L'ustione da macinazione può produrre diversi cambiamenti metallurgici a seconda della storia termica della regione interessata.
Due condizioni importanti sono l'ustione da temperamento e l'ustione da reindurimento. Dovrebbero essere distinti perché i loro effetti sulla durezza e sulla microstruttura sono diversi.
Bruciore d'ira: Rinvenimento involontario della superficie indurita
Quando si macina, il calore provoca un ulteriore rinvenimento della martensite precedentemente indurita, la regione interessata può subire modifiche microstrutturali e rammollimento locale.
Questa condizione è comunemente chiamata bruciore d'ira oppure macinare il carattere.
La sua estensione dipende dall'acciaio, la sua condizione originale di trattamento termico e la storia della temperatura e del tempo durante la macinazione. La regione interessata potrebbe essere molto vicina alla superficie e difficile da identificare utilizzando le misurazioni convenzionali della durezza.
La bruciatura da rinvenimento non deve essere confusa con il rinvenimento intenzionale dopo la tempra ad induzione. La tempera controllata è un'operazione di trattamento termico specifica intesa a ottenere la condizione materiale richiesta. La bruciatura della tempra è una modifica involontaria introdotta durante la macinazione.
Per l'argomento a parte della tempera controllata, vedere Rinvenimento dopo tempra ad induzione.
Ustione rinforzante: Austenitizzazione locale seguita da trasformazione
In condizioni termiche più severe, la macinazione può riscaldare una regione locale sufficientemente da consentire la formazione di austenite. Il successivo raffreddamento può trasformare questo materiale in una struttura nuovamente indurita, potenzialmente contenente martensite non temperata.
Questo è indicato come ustione indurente.
L'esame metallografico può rivelare uno strato di incisione bianca in alcune regioni colpite. Tuttavia, uno strato di incisione bianca non lo è, da solo, prova conclusiva di ustione da reindurimento.
Gli strati bianchi possono svilupparsi anche a causa di una grave deformazione plastica durante la lavorazione. La trasformazione termica e la deformazione meccanica possono entrambe contribuire, a seconda del materiale e delle condizioni di macinazione.
Il meccanismo di formazione deve quindi essere valutato utilizzando la condizione materiale, storia di macinazione e prove metallografiche appropriate piuttosto che dedotte solo dall'apparenza.
Modifiche dello stress residuo legate alla macinazione
L'alterazione delle tensioni residue è un'altra possibile conseguenza della rettifica, ma non è un terzo, tipo metallurgico indipendente di bruciatura equivalente alla bruciatura da rinvenimento e alla bruciatura da reindurimento.
Gli effetti termici e meccanici combinati della rettifica possono ridistribuire le tensioni residue stabilite durante la tempra ad induzione. A seconda delle condizioni iniziali e del processo di macinazione, la benefica compressione superficiale può essere ridotta o lo stato di stress locale può spostarsi verso la tensione.
Tali cambiamenti possono influenzare le prestazioni a fatica anche quando non viene rilevato un cambiamento significativo della durezza.
Un 2023 studio di alberi di viti a ricircolo di sfere temprate a induzione associati a bruciature da rettifica con aumento dello stress residuo a trazione, durezza superficiale ridotta o, in alcuni casi, reindurimento superficiale. Questi risultati si riferiscono ai componenti testati e alle condizioni di rettifica piuttosto che a una risposta universale per tutti gli acciai temprati.
I principali effetti possibili possono essere così riassunti:
| Possibile effetto | Cambiamento materiale | Preoccupazione ingegneristica |
|---|---|---|
| Bruciore d'ira | Rinvenimento aggiuntivo della martensite indurita | Ammorbidimento locale e possibili cambiamenti di stress |
| Ustione indurente | Austenitizzazione locale seguita da trasformazione | Recentemente indurito, struttura superficiale potenzialmente fragile |
| Alterazione delle tensioni residue | Cambiamento nella distribuzione originale delle tensioni | Potenziale riduzione delle prestazioni a fatica |
Questi effetti potrebbero sovrapporsi, quindi le effettive condizioni della superficie dovrebbero essere stabilite attraverso un'ispezione adeguata.
4. Come è possibile rilevare le bruciature da macinazione?
L'ispezione delle bruciature da macinazione deve essere selezionata in base al sospetto danno, materiale del pezzo e requisiti di qualità applicabili.
I metodi comuni includono l'ispezione dell'incisione della temperatura superficiale, analisi del rumore magnetico di Barkhausen, Diffrazione dei raggi X ed esame metallografico. Ciascuno fornisce informazioni diverse sul pezzo.
Ispezione dell'incisione della temperatura superficiale
L'ispezione della tempra superficiale utilizza una procedura chimica controllata per rivelare cambiamenti metallurgici localizzati associati al surriscaldamento.
Le regioni interessate possono rispondere in modo diverso al processo di mordenzatura, producendo un contrasto visibile che consente agli ispettori di identificare le aree che richiedono un’ulteriore valutazione.
ISO 14104:2017 — Ingranaggi: Ispezione della tempra superficiale dopo la macinazione, Metodo chimico specifica le procedure per rilevare e classificare il surriscaldamento localizzato sulle superfici di acciaio rettificate.
Sebbene il titolo della norma si riferisca agli ingranaggi, il campo di applicazione dichiarato comprende anche gli alberi in acciaio, spline e cuscinetti. Non si applica alle parti nitrurate o agli acciai inossidabili.
La procedura viene talvolta definita come attacco nitale, ma l'ISO distingue la procedura specificata da altri metodi di incisione metallografica utilizzando lo stesso nome generale.
Una considerazione importante della produzione è la sequenza di ispezione: la procedura di tempera superficiale specificata viene eseguita dopo la rettifica e prima delle successive operazioni di finitura come la superfinitura, pallinatura e levigatura.
Il metodo identifica e classifica le indicazioni di incisione; l'accettazione deve essere determinata in base alle specifiche del componente applicabile e ai requisiti di qualità.
Analisi del rumore magnetico di Barkhausen
Rumore magnetico di Barkhausen (MBN) l'analisi è un metodo non distruttivo utilizzato per valutare i cambiamenti nei materiali ferromagnetici.
Quando viene applicato un campo magnetico, il movimento delle pareti del dominio magnetico produce un segnale misurabile. Le sue caratteristiche sono influenzate dalle proprietà del materiale, inclusa la microstruttura, durezza e tensione residua.
I cambiamenti legati alla macinazione possono quindi alterare la risposta dell’MBN.
Il metodo è utile per esaminare componenti finiti in acciaio senza rimuovere materiale, ma il segnale è influenzato simultaneamente da diverse caratteristiche del materiale. Non misura direttamente la profondità di bruciatura della rettifica né fornisce una soglia universale di superamento/fallimento.
Perché la profondità dello strato indurito originale è importante
Un 2023 studio, Rilevamento di bruciature da macinazione tramite analisi magnetica del rumore Barkhausen indipendentemente dalla profondità di tempra a induzione, hanno studiato alberi con viti a ricircolo di sfere sottoposti a diversi trattamenti di tempra ad induzione e condizioni di rettifica.
I ricercatori hanno scoperto che le variazioni nella profondità dello strato indurito originale complicavano il rilevamento di lievi bruciature da macinazione utilizzando i segnali MBN.
Hanno proposto un'analisi multiparametrica che ha classificato i campioni in base alla condizione dello strato indurito prima di valutare i cambiamenti legati alla macinazione.
Ciò è particolarmente rilevante per i componenti temprati a induzione: il segnale misurato può riflettere sia la struttura indurita originaria che i danni introdotti durante la successiva macinazione.
Il metodo proposto è stato sviluppato per gli alberi con viti a ricircolo di sfere testati e le condizioni di misurazione. Le sue soglie non dovrebbero essere trasferite direttamente a componenti non correlati senza un'adeguata convalida.
Monitoraggio del rumore Barkhausen durante il processo
L'ispezione post-processo valuta il componente dopo la rettifica, mentre il monitoraggio in-process tenta di identificare i cambiamenti mentre la macinazione è ancora in corso.
Un 2024 studio, Rilevazione di danni termo-meccanici mediante analisi del rumore Barkhausen durante il processo combinata con la valutazione della potenza di macinazione, hanno studiato questo approccio durante la rettifica cilindrica dell'acciaio temprato.
I ricercatori hanno riferito che il rumore di Barkhausen potrebbe rilevare cambiamenti nello stress residuo prima che comparissero zone di rinvenimento visibili nelle condizioni testate. La loro indagine ha combinato le misurazioni del BN con una potenza di macinazione specifica e un tempo di contatto per migliorare l'interpretazione.
Si tratta di un approccio di monitoraggio basato sulla ricerca piuttosto che di una procedura universale di ispezione della produzione. La sua applicazione richiede attrezzature e validazioni adeguate per il pezzo in lavorazione e le condizioni di rettifica.
Diffrazione di raggi X ed esame metallografico
Diffrazione dei raggi X (XRD) può essere utilizzato per studiare lo stress residuo in punti superficiali selezionati. È particolarmente rilevante quando il problema riguarda un cambiamento nella condizione di stress stabilita durante la tempra ad induzione.
L'esame metallografico fornisce prove diverse. Una sezione trasversale preparata può rivelare cambiamenti microstrutturali associati al rinvenimento, rinnovamento o grave deformazione.
Dove appropriato, le misurazioni della microdurezza possono aiutare a determinare come varia la durezza nella regione interessata.
Questi metodi sono utili quando i risultati dell'ispezione della produzione richiedono ulteriori indagini. La metallografia trasversale è distruttiva, e i suoi risultati rappresentano le località esaminate.
L'ispezione delle particelle magnetiche può rilevare bruciature da macinazione?
Ispezione con particelle magnetiche (MPI) viene utilizzato per rilevare discontinuità superficiali e alcune discontinuità vicine alla superficie nei materiali ferromagnetici, particolarmente crepe.
Potrebbe essere appropriato quando si sospetta una fessurazione correlata alla macinazione, ma non valuta direttamente il rinvenimento, cambiamenti di rinnovamento o di stress residuo.
Interpretazione dei diversi risultati di ispezione
Nessun metodo unico descrive ogni aspetto del danno superficiale correlato alla molatura. L'ispezione della temperatura superficiale identifica le differenze di attacco localizzate, L'MBN risponde ai cambiamenti magnetici e delle condizioni materiali, XRD valuta lo stress residuo, e la metallografia fornisce la prova della microstruttura sottostante.
I metodi dovrebbero essere selezionati in base alla condizione sospetta piuttosto che trattati come misurazioni intercambiabili. Dove i risultati non sono conclusivi, Potrebbe essere necessario confrontarli con la condizione originale di tempra ad induzione e utilizzare un esame complementare.
Per componenti critici, potrebbe quindi essere necessario supportare l'ispezione della produzione con una durezza mirata, misurazioni metallografiche o delle tensioni residue durante la qualificazione del processo o l'indagine dei guasti.
5. Cosa controllare quando si sospetta una bruciatura da macinazione?
Quando si sospetta un'ustione da macinazione, l'indagine dovrà stabilire se la condizione anomala si è sviluppata durante la macinazione o era già presente prima di tale operazione.
Confermare la posizione interessata e le prove dell'ispezione
Identificare l'area che mostra l'indicazione anomala e determinare quale metodo di ispezione l'ha rilevata.
Controllare se la condizione si presenta ripetutamente sulla stessa funzione di rettifica o si verifica solo su determinati componenti. Se il risultato è incerto, utilizzare un metodo di conferma adeguato piuttosto che fare affidamento sull’apparenza o su una singola misurazione indiretta.
Rivedere l'operazione di rettifica
Confrontare le parti interessate con il processo di levigatura approvato e, dove disponibile, registrazioni delle parti che hanno superato l'ispezione.
Concentrarsi sulle condizioni della mola e sullo storico della ravvivatura, impegno di macinazione, condizioni di rimozione del materiale e erogazione del refrigerante alla zona di contatto.
La potenza di macinazione disponibile o altre registrazioni di monitoraggio del processo possono aiutare a identificare i cambiamenti nell'operazione, ma un segnale anomalo da solo non stabilisce la causa principale.
Confrontare i risultati con la condizione originale indurita
Esaminare i registri di ispezione relativi alla tempra a induzione, inclusi durezza superficiale, profondità dello strato indurito e altri dati disponibili sulle condizioni del materiale.
Se una zona morbida era già presente prima della macinazione, non dovrebbe essere automaticamente classificata come ustione da temperamento indotta dalla macinazione.
Per i punti deboli legati all'indurimento, vedere Durezza Irregolare Dopo Tempra a Induzione.
Verificare l'azione correttiva
A seconda dei risultati, l'azione correttiva può comportare la ravvivatura o la sostituzione della mola, modifiche all'impegno di macinazione, migliore erogazione del refrigerante o un'altra modifica al processo di lavorazione.
L'efficacia della modifica dovrebbe essere verificata utilizzando un metodo di ispezione in grado di rilevare il tipo di danno oggetto di indagine.
La rimozione di materiale superficiale aggiuntivo non dovrebbe essere trattata automaticamente come una soluzione. La regione interessata potrebbe estendersi al di sotto dello strato rimosso, mentre un'ulteriore macinazione può introdurre ulteriori danni termici o ridurre la profondità rimanente dello strato indurito.
Qualsiasi decisione di rilavorazione deve considerare i limiti dimensionali, la condizione di indurimento richiesta e le specifiche del componente applicabile.
Le bruciature da molatura dovrebbero essere valutate come un problema di integrità superficiale associato al processo di finitura, pur riconoscendo che la condizione originale di indurimento ad induzione influenza sia la risposta del materiale che i risultati dell'ispezione.
Un componente può soddisfare i requisiti di tempra a induzione e tuttavia sviluppare danni durante la successiva rettifica. Ugualmente, un risultato anomalo dell'ispezione dopo la macinazione non dimostra di per sé che la causa sia stata la macinazione.
Una valutazione affidabile collega le prove dell'ispezione con le condizioni originali del materiale e l'effettiva storia della rettifica prima di determinare se il componente finito rimane idoneo alla manutenzione.
Chiave da asporto
L'ustione da rettifica è un danno termico o meccanico introdotto durante la rettifica di finitura che può temperarsi, indurire o modificare la condizione di tensione residua di una superficie temprata a induzione, senza necessariamente produrre scolorimento visibile.
Le sue cause includono le condizioni delle ruote, impegno di macinazione, mandata del liquido refrigerante, e il materiale e la geometria della parte, e nessun singolo metodo di ispezione riesce a cogliere ogni aspetto del danno.
La chiave è collegare le prove dell'ispezione con la condizione originale di tempra a induzione e l'effettiva cronologia della rettifica prima di decidere se il pezzo finito rimane idoneo.
Domande frequenti
È possibile che si verifichino ustioni da macinazione senza scolorimento visibile?
Sì.
Una superficie del terreno può apparire normale anche quando la sua microstruttura in prossimità della superficie o le condizioni di tensione residua sono cambiate. Il solo controllo visivo non è in grado di stabilire se si sia verificato un danno da macinazione, pertanto potrebbero essere necessari altri metodi di ispezione.
Qual è la differenza tra bruciatura da temperamento e bruciatura da reindurimento?
Implicano diversi cambiamenti metallurgici.
La bruciatura da rinvenimento è un rinvenimento aggiuntivo della martensite indurita, producendo un ammorbidimento locale. La bruciatura di reindurimento comporta l'austenitizzazione locale seguita dalla trasformazione in un nuovo indurito, struttura potenzialmente fragile. I loro effetti sulla durezza e sulla microstruttura sono diversi.
Esiste un unico metodo di ispezione in grado di rilevare tutte le bruciature da macinazione?
No.
Ispezione dell'incisione della temperatura superficiale, Analisi del rumore di Barkhausen, La diffrazione dei raggi X e l'esame metallografico forniscono ciascuno informazioni diverse sul pezzo. Il metodo deve essere selezionato in base al sospetto danno.
Un risultato anomalo dell'ispezione dopo la rettifica significa sempre che è stato causato dalla rettifica??
No.
Una regione morbida potrebbe essere già presente prima della macinazione. Confrontare il risultato con le registrazioni originali della tempra a induzione e con la storia della macinazione prima di concludere che la causa sia stata la macinazione.
È necessario indagare sulle bruciature da molatura sulle parti temprate a induzione?
Invia la tua qualità di acciaio, dettagli del processo di rettifica e risultati dell'ispezione: possiamo aiutarvi a determinare se la rettifica di finitura ha compromesso le condizioni superficiali stabilite durante il trattamento termico.


