Brasatura a induzione su piastra di rame con un sistema portatile
Ⅰ. Guarda il processo di brasatura a induzione della piastra di rame
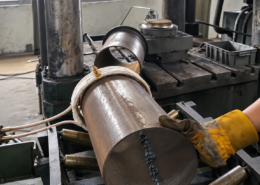
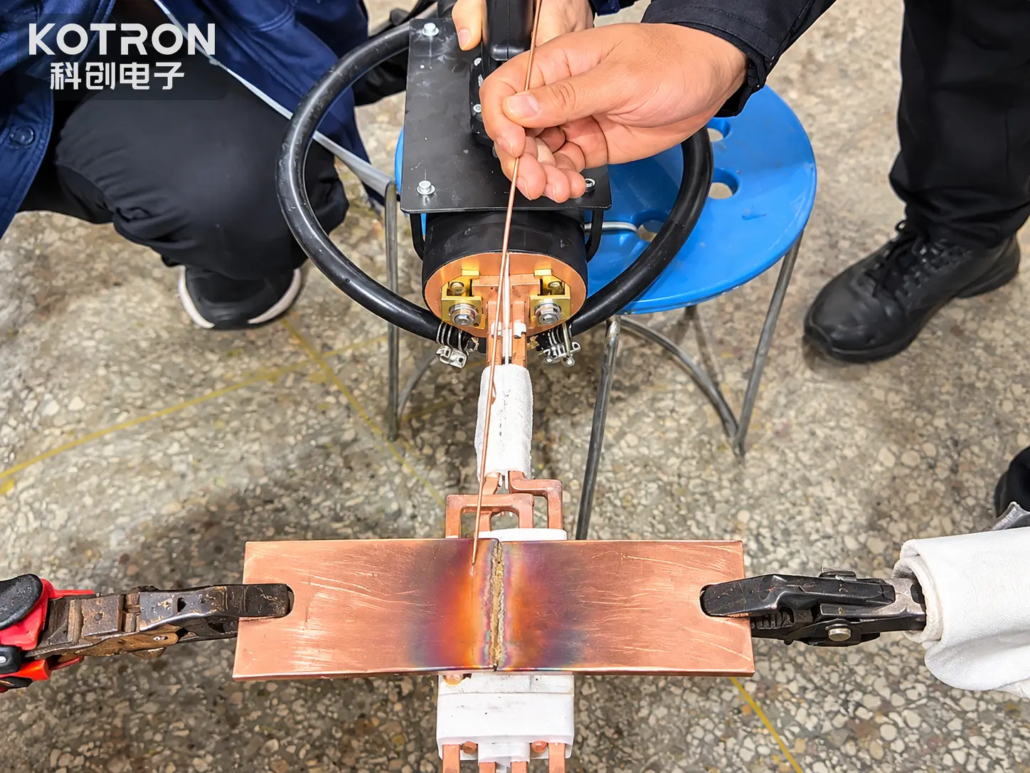
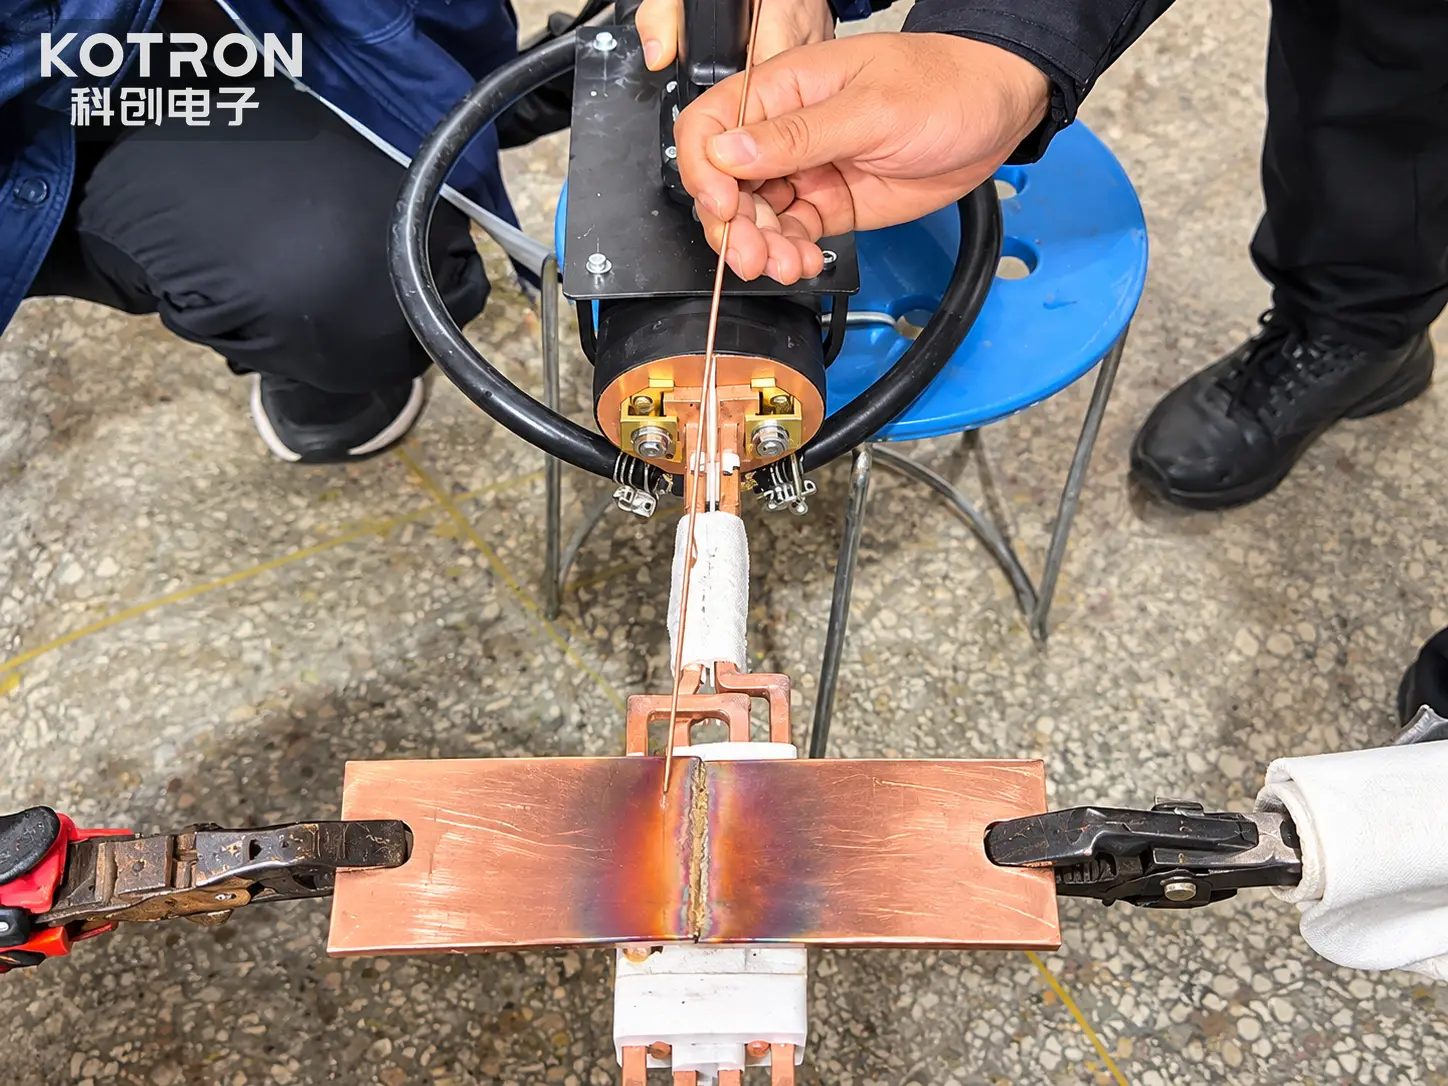
Nel video si vedono due piastre di rame posizionate per l'unione, con una testa di lavoro a induzione portatile posizionata vicino alla giunzione di testa.
Poiché l'area articolare viene riscaldata, l'operatore porta un sottile filo metallico di apporto a contatto con la zona riscaldata e lo sposta lungo la connessione. Il filo d'apporto si consuma progressivamente durante l'operazione di brasatura.
Si possono osservare diverse caratteristiche del processo:
•Riscaldamento ad induzione localizzato sul giunto della piastra in rame
•Posizionamento manuale della testa di lavoro a induzione portatile
•Bloccaggio e sostegno esterno dei pezzi
•Applicazione manuale del filo d'apporto per brasatura
•Riscaldamento visibile concentrato attorno all'area di giunzione
Si tratta di una dimostrazione di brasatura manuale piuttosto che di una linea di produzione automatizzata di giunzione del rame.
Il video si concentra sull'effettivo processo di riscaldamento e applicazione del riempitivo. Non stabilisce un ciclo produttivo particolare, forza congiunta o certificazione di qualità industriale.
Ⅱ. Configurazione del giunto di testa in piastra di rame
I pezzi in questa applicazione sono piastre piatte di rame disposte con le estremità che si incontrano in un giunto di testa.
A differenza di un giunto sul giro, dove un componente si sovrappone ad un altro, un giunto di testa collega due componenti lungo i loro bordi o estremità opposti.
Per brasatura di piastre di rame, l'accordo congiunto deve fornire un contatto adeguato, allineamento e distribuzione del metallo d'apporto.
Considerazioni importanti includono:
Spessore e larghezza della lastra di rame
Le dimensioni della sezione trasversale influenzano la quantità di calore richiesta e la rapidità con cui l'energia viene allontanata dall'area di giunzione.
Allineamento congiunto
Le due piastre di rame devono essere posizionate e supportate in modo che non si verifichino movimenti indesiderati durante il riscaldamento e l'applicazione del riempitivo.
Autorizzazione congiunta
Lo spazio tra le superfici di accoppiamento deve essere compatibile con la lega d'apporto per brasatura selezionata e il design del giunto.
Selezione del metallo d'apporto
La lega per brasatura deve essere adatta al rame e ai requisiti operativi previsti della connessione finita.
In questa dimostrazione, i morsetti esterni vengono utilizzati per trattenere i pezzi mentre il giunto viene riscaldato.
Il grado di rame specifico, dimensioni della piastra, il gioco del giunto e la lega di riempimento non sono identificati nel video disponibile.
Ⅲ. Come la brasatura a induzione unisce le piastre di rame
Usi della brasatura ad induzione induzione elettromagnetica per generare calore in pezzi elettricamente conduttivi.
Quando la testa di lavoro a induzione è energizzata, un campo magnetico alternato produce correnti elettriche all'interno del rame vicino all'induttore. Le perdite elettriche risultanti generano calore nel metallo.
Quando il giunto si avvicina alla temperatura di brasatura richiesta, il metallo d'apporto scioglie e bagna le superfici di rame preparate.
In un giunto brasato adeguatamente progettato, il metallo d'apporto fuso si distribuisce attraverso il gioco del giunto mediante azione bagnante e capillare. Dopo il raffreddamento e la solidificazione, costituisce il collegamento tra i componenti in rame.
La differenza fondamentale tra la brasatura e la saldatura per fusione è che il metallo a base di rame non viene fuso intenzionalmente durante la brasatura.
Per il procedimento mostrato nel video, la sequenza operativa può essere descritta come segue:
① Posizionamento del pezzo
Le piastre di rame sono allineate e fissate nella posizione di giunzione prevista.
② Riscaldamento a induzione
La testa portapezzo manuale è posizionata vicino al giunto, concentrando il processo di riscaldamento sulla zona richiesta.
③ Applicazione del filo di apporto
L'operatore introduce il filo di apporto nell'area del giunto riscaldato quando il rame raggiunge una condizione di brasatura adeguata.
④ Formazione congiunta
Il metallo d'apporto si scioglie e si distribuisce sulle superfici di giunzione preparate in base alla geometria del giunto, distribuzione della temperatura e proprietà del riempitivo.
⑤ Raffreddamento
Dopo che il riscaldamento si è interrotto, la connessione brasata deve raffreddarsi sufficientemente prima che il giunto venga sottoposto a ulteriore movimentazione o carico.
La temperatura di riscaldamento effettiva, il tempo e le condizioni di raffreddamento dovrebbero essere stabiliti attraverso test di processo per ciascun pezzo.
Ⅳ. Perché utilizzare il riscaldamento a induzione per la brasatura di piastre di rame?
Il rame è un ottimo conduttore termico. Durante la brasatura, il calore introdotto nella giunzione può diffondersi rapidamente nelle aree adiacenti del pezzo.
Questo rende la consegna del calore, il posizionamento dell'induttore e l'applicazione del riempitivo sono parti importanti del processo di giunzione.
Il riscaldamento a induzione offre diverse funzionalità pratiche per la brasatura delle piastre di rame.
Apporto energetico localizzato
Il campo di induzione può essere disposto attorno alla zona di giunzione richiesta anziché esporre l'intero pezzo a una fiamma libera.
Condizioni di riscaldamento regolabili
L'alimentazione ad induzione consente di regolare la potenza di riscaldamento ed il tempo di funzionamento in base alle dimensioni del rame ed alle esigenze di giunzione.
Design dell'induttore adattabile
Diverso geometrie degli induttori può essere sviluppato per piastre piatte in rame, strisce e altri componenti conduttivi.
Riscaldamento senza fiamma
Il calore viene generato nel pezzo attraverso l'induzione elettromagnetica, senza la necessità di una fiamma di gas combustibile nel punto di giunzione.
Potenziale di elaborazione ripetibile
Una volta stabilite le condizioni di riscaldamento adeguate, le impostazioni di potenza, disposizione degli induttori, l'attrezzatura e la sequenza operativa possono essere standardizzate per i pezzi ricorrenti.
Queste funzionalità possono essere preziose per i produttori che valutano alternative alla tradizionale brasatura a fiamma.
Tuttavia, il riscaldamento a induzione non garantisce automaticamente una produzione più rapida, minor consumo di energia o migliore qualità delle giunture. Tali vantaggi dipendono dal pezzo reale, configurazione della macchina e processo validato.
Ⅴ. Apparecchiature di riscaldamento a induzione portatili utilizzate in questa applicazione
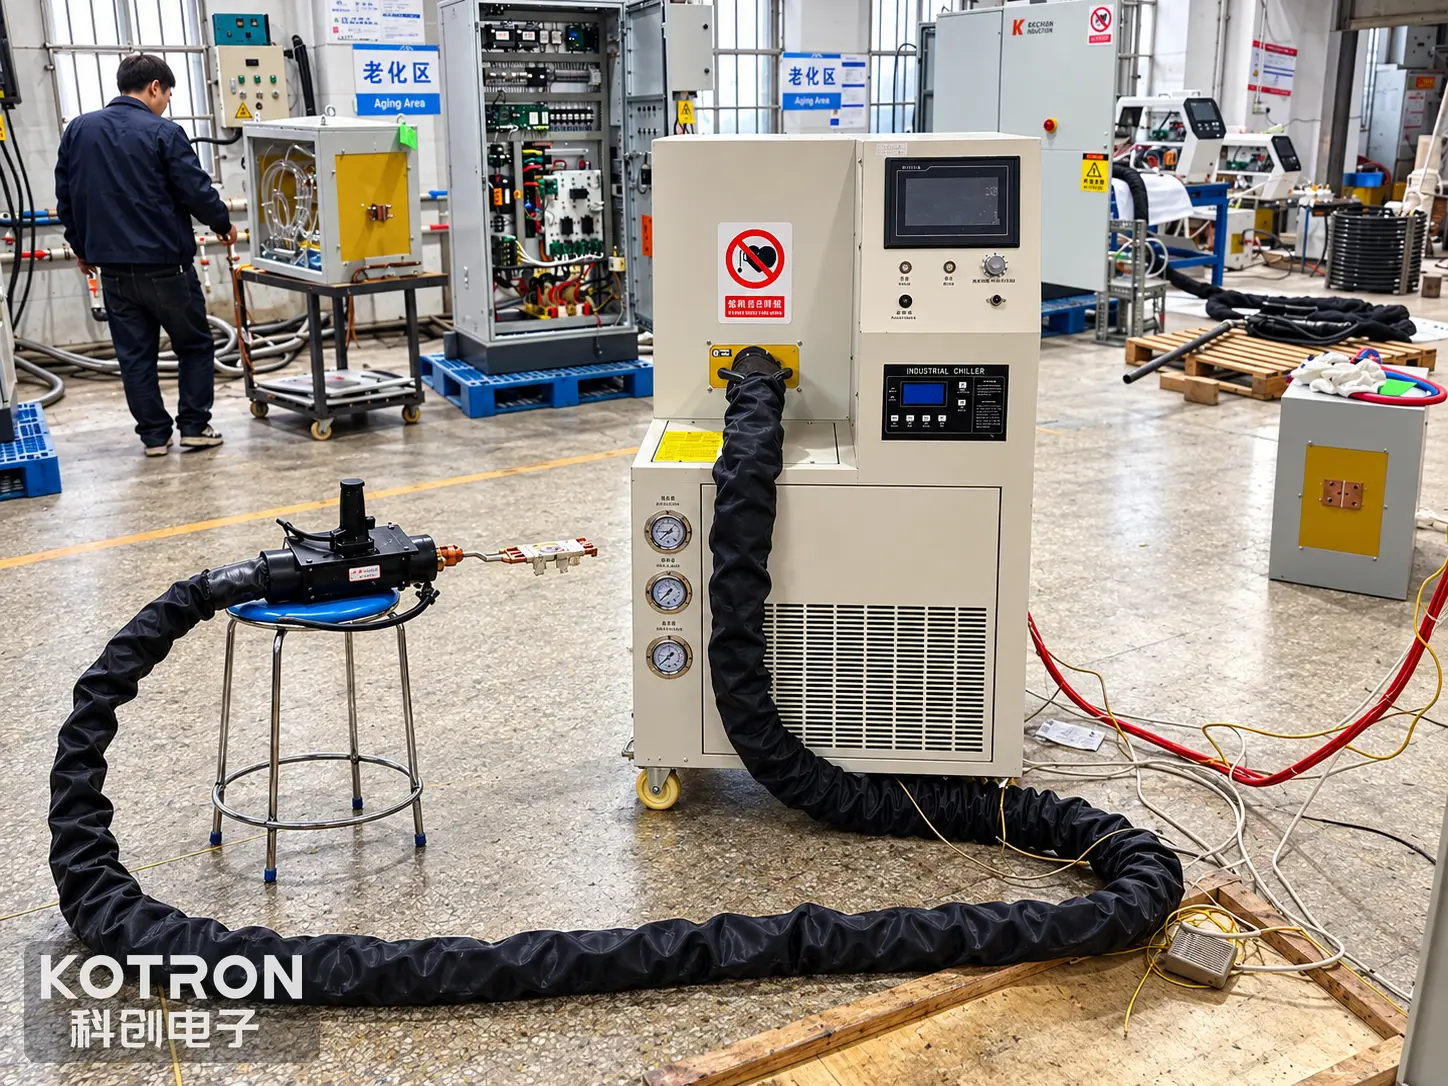
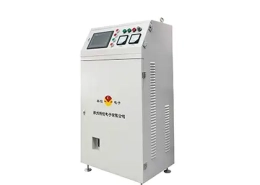
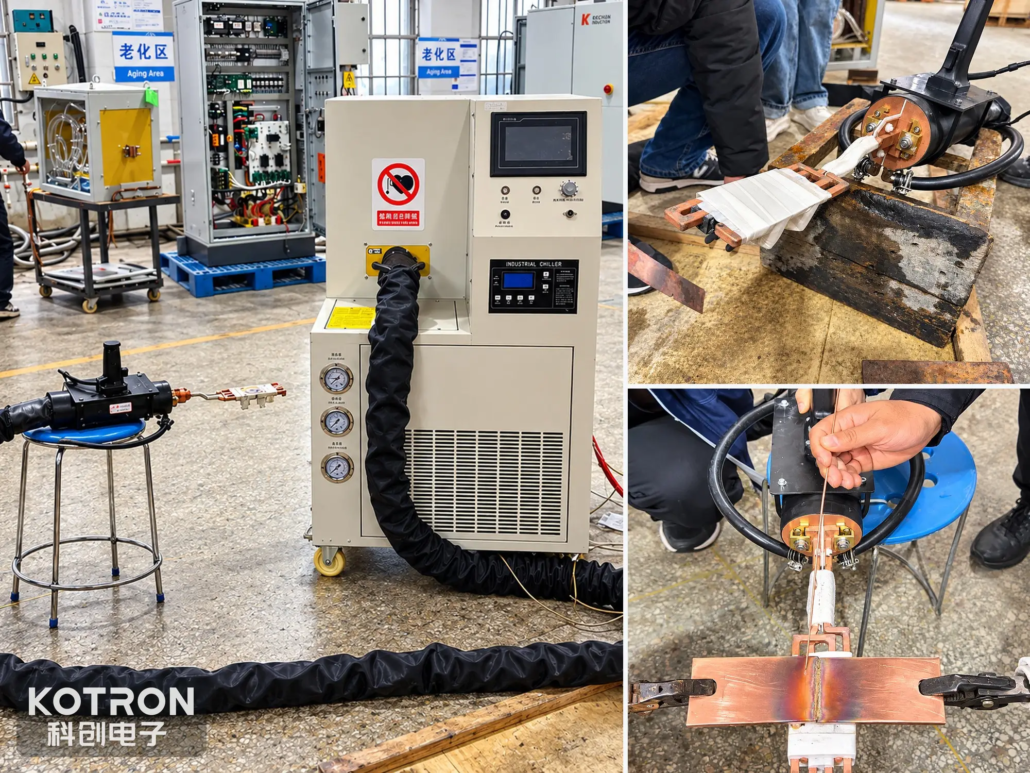
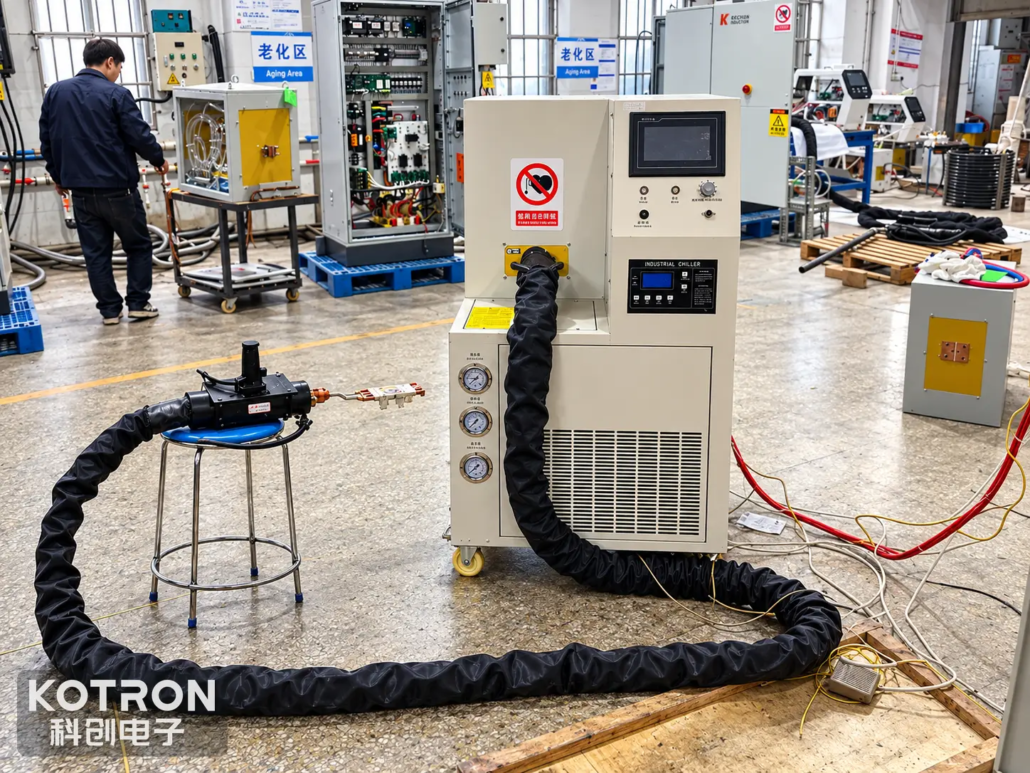
La configurazione dimostrata utilizza una testa di lavoro a induzione portatile collegata a un sistema di riscaldamento e raffreddamento a induzione più grande.
L'attrezzatura visibile comprende:
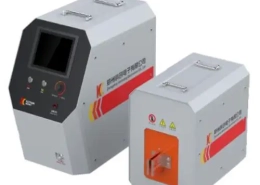
Testa di lavoro a induzione portatile
L'operatore impugna il gruppo riscaldante e lo posiziona rispetto al giunto in lastra di rame.
Questa disposizione consente di regolare manualmente la posizione del riscaldamento durante il funzionamento.
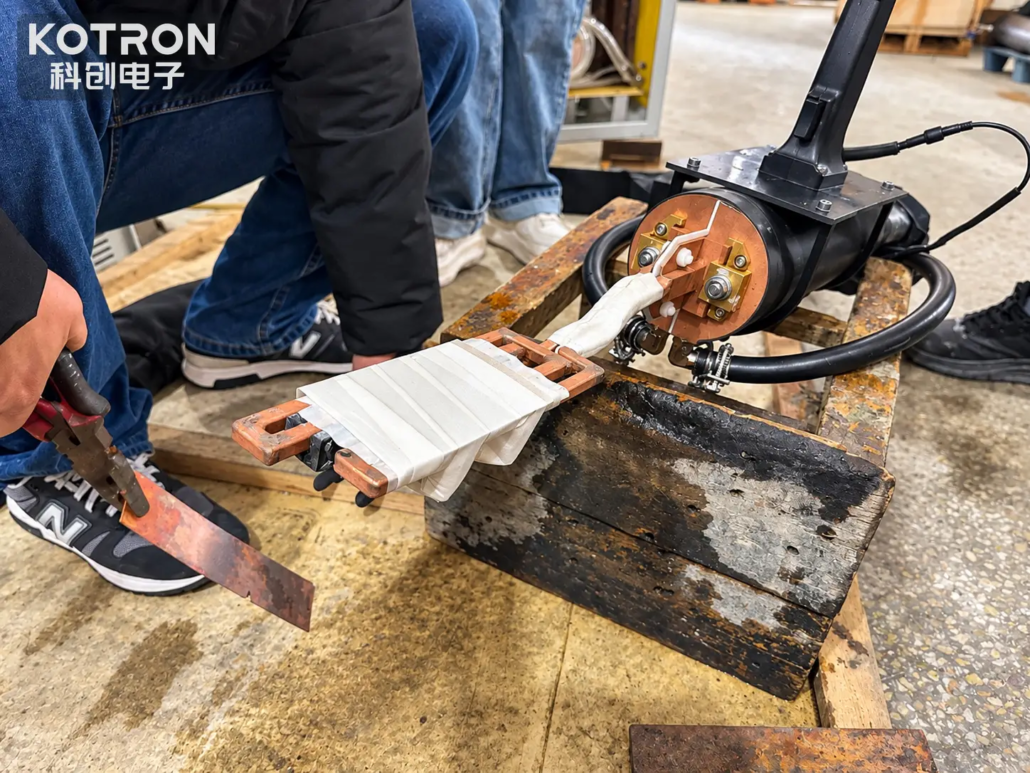
Assemblaggio dell'induttore
La parte anteriore della testa portapezzo portatile contiene i componenti conduttivi utilizzati per fornire il riscaldamento a induzione al pezzo in lavorazione.
La geometria dell'induttore e la sua distanza dalle piastre di rame influiscono sull'accoppiamento tra il sistema di riscaldamento e il giunto.
Alimentazione ad induzione
La fonte di alimentazione a induzione fornisce l'uscita elettrica necessaria per energizzare l'induttore.
La potenza e la frequenza operativa appropriate devono essere selezionate in base alla sezione trasversale del rame, zona di riscaldamento, progettazione dell'induttore e ciclo di produzione desiderato.
Disposizione di raffreddamento
L'allestimento dell'officina comprende apparecchiature di raffreddamento e tubi collegati.
I requisiti di raffreddamento dipendono dalla testa di lavoro a induzione, alimentazione e configurazione di sistema selezionata.
Dispositivo per il pezzo
Le piastre di rame sono supportate e fissate per mantenere la loro posizione durante il processo di unione.
Per un processo produttivo ripetibile, l'attrezzatura dovrebbe fornire un allineamento coerente consentendo al tempo stesso un accesso adeguato per l'induttore e il filo di apporto.
Le immagini disponibili non stabiliscono una potenza nominale confermata, intervallo di frequenza, modello dell'apparecchiatura o capacità di raffreddamento per questa particolare configurazione.
Ⅵ. Brasatura manuale e brasatura automatizzata su piastre di rame
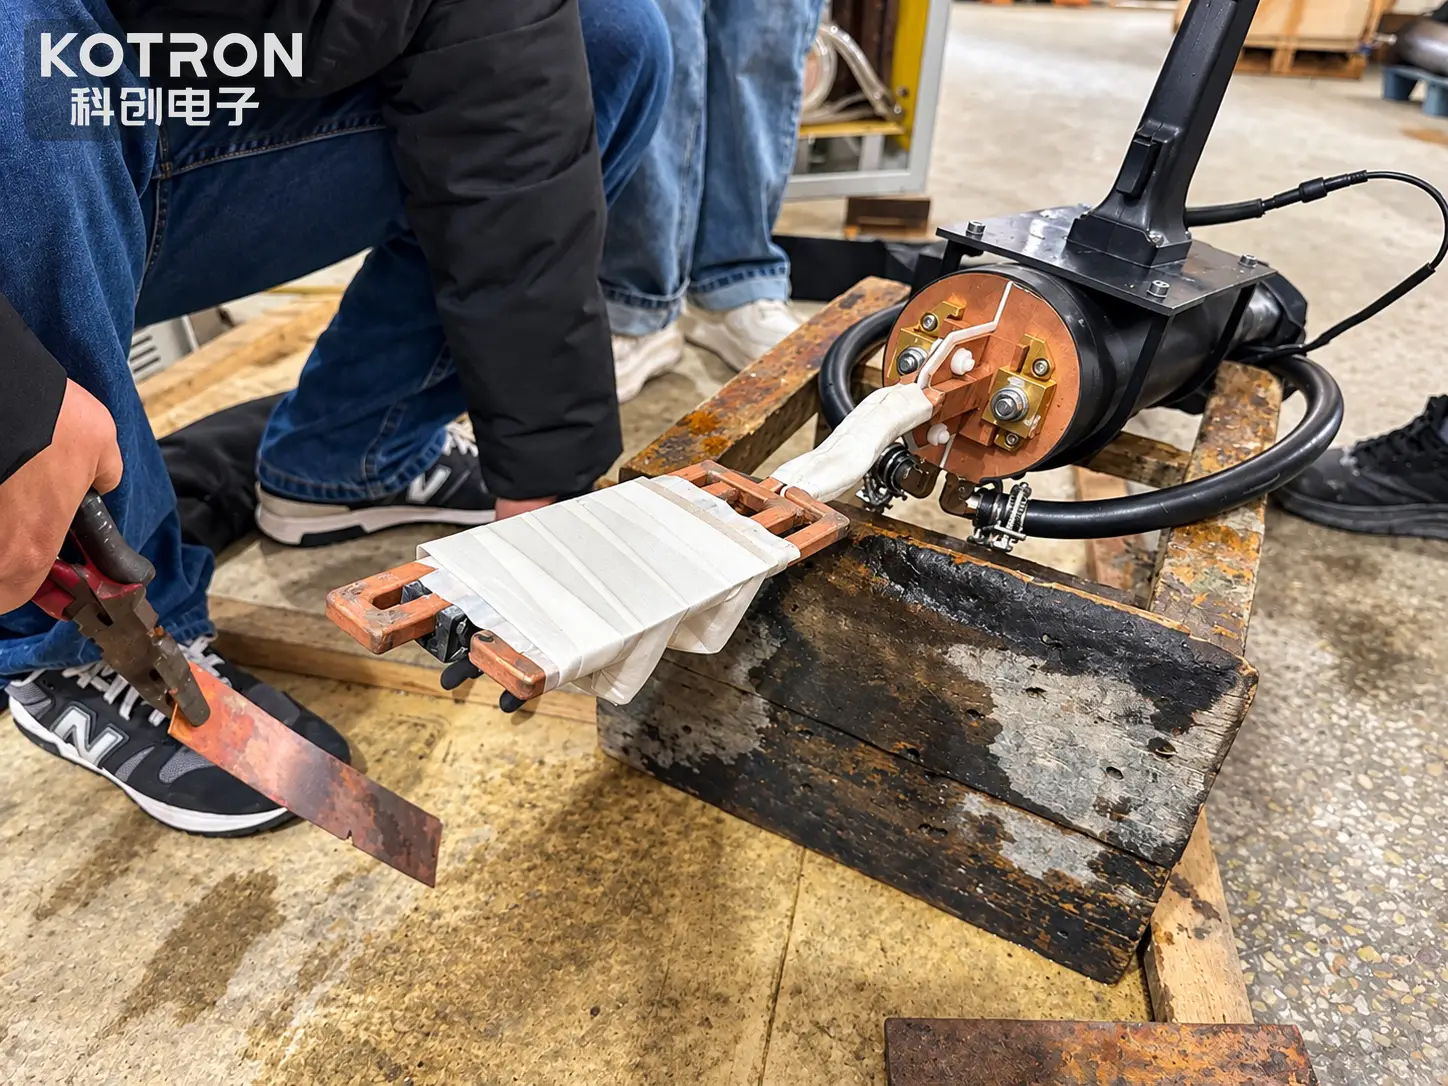
Il sistema illustrato in questo caso utilizza il posizionamento manuale della testa portapezzo e l'alimentazione manuale del filo di apporto.
Questo tipo di disposizione può essere considerata la geometria del pezzo, il volume di produzione o l'ambiente operativo rendono pratico il riscaldamento posizionato manualmente.
Per la produzione in grandi volumi, potrebbe essere valutata un'ulteriore automazione.
A seconda dell'applicazione, potrebbe richiedere un sistema automatizzato di brasatura della piastra di rame:
•Induttori fissi o posizionati automaticamente
•Attrezzi dedicati al pezzo
•Sequenze di riscaldamento controllate
•Metallo d'apporto automatico o pre-posizionato
•Monitoraggio della temperatura o del processo
•Carico e scarico automatizzato
•Integrazione con le apparecchiature di produzione esistenti
Queste sono potenziali configurazioni del sistema piuttosto che caratteristiche confermate nella macchina dimostrata.
La soluzione appropriata dipende dal volume di produzione, variazione della parte, spazio disponibile, requisiti congiunti e il livello desiderato di coinvolgimento degli operatori.
Un impianto di brasatura a induzione manuale e una linea di brasatura a induzione automatica non dovrebbero pertanto essere trattati come apparecchiature intercambiabili.
Ⅶ. Importanti fattori di processo per la brasatura dei giunti di piastre di rame
Il successo della brasatura delle piastre di rame non dipende solo dal raggiungimento di una temperatura visibilmente elevata.
Diverse variabili di processo devono essere considerate insieme.
Potenza e frequenza di induzione
Il Alimentazione elettrica deve fornire energia riscaldante sufficiente per il pezzo in rame.
La frequenza operativa influenza la distribuzione delle correnti indotte e deve essere considerata insieme alla geometria del pezzo e al design dell'induttore.
Posizione e accoppiamento dell'induttore
La distanza e l'orientamento tra l'induttore e le piastre di rame influiscono sulla distribuzione del riscaldamento.
Un induttore adatto dovrebbe fornire l'accesso al giunto consentendo al tempo stesso al calore richiesto di raggiungere le superfici di brasatura.
Tempo di riscaldamento
Un riscaldamento insufficiente può impedire il corretto flusso del metallo d'apporto, mentre un riscaldamento eccessivo può causare un'ossidazione non necessaria, degrado del riempitivo o effetti indesiderati sul pezzo.
Metallo d'apporto e flusso
Il metallo d'apporto deve essere compatibile con i componenti in rame e con le loro condizioni di servizio.
A seconda della lega di brasatura, potrebbe essere necessario un flusso o un'atmosfera controllata adeguata, condizioni superficiali e progettazione del processo.
Preparazione congiunta
Pulizia della superficie, Il gioco del giunto e l'allineamento meccanico influiscono sulla bagnatura del riempitivo e sulla connessione brasata finale.
Raffreddamento e ispezione
Le condizioni di raffreddamento e la successiva ispezione dovrebbero essere definite in base alla meccanica prevista per il giunto, requisiti elettrici o di altro tipo.
Per assemblaggi con piastre in rame, questi fattori dovrebbero essere valutati insieme piuttosto che selezionare l'alimentatore a induzione solo dallo spessore della piastra.
Ⅷ. Cosa mostra questa dimostrazione di brasatura di piastre di rame
Questa applicazione fornisce un esempio pratico di riscaldamento a induzione utilizzato in un'operazione di giunzione di lastre di rame.
Il video disponibile conferma la disposizione generale del pezzo, metodo di riscaldamento localizzato e applicazione manuale del filo d'apporto.
| Dettagli dell'applicazione | Configurazione osservata |
|---|---|
| Opera | Lastre piatte in rame |
| Accordo congiunto | Giunto di testa |
| Processo di adesione | Brasatura ad induzione |
| Metodo di riscaldamento | Riscaldamento ad induzione localizzato |
| Funzionamento in riscaldamento | Testa di lavoro portatile |
| Applicazione di riempitivo | Filo d'apporto metallico alimentato manualmente |
| Trattenimento del pezzo | Morsetti e supporto esterni |
| Disposizione delle attrezzature | Sistema di riscaldamento a induzione con apparecchiature di raffreddamento |
| Potenza e frequenza | Non specificato |
| Grado e dimensioni del rame | Non specificato |
| Composizione del riempitivo per brasatura | Non specificato |
| Temperatura di riscaldamento e durata del ciclo | Non specificato |
| Resistenza congiunta e risultati delle ispezioni | Non fornito |
La dimostrazione stabilisce la struttura del processo e mostra l'applicazione del riempitivo durante il riscaldamento a induzione.
Per la qualificazione della produzione, sarebbero necessarie ulteriori informazioni per valutare la forza congiunta, penetrazione del riempitivo, prestazioni elettriche ove applicabile, coerenza e idoneità al servizio.
Ⅸ. Potenziali applicazioni per la brasatura a induzione di piastre di rame
La brasatura a induzione può essere presa in considerazione per componenti piatti in rame che richiedono una connessione brasata e hanno una geometria adatta al riscaldamento a induzione localizzato.
Le potenziali categorie di pezzi includono:
Assemblaggi di piastre piatte in rame
Piastre di rame che devono essere unite lungo i bordi preparati o in punti di connessione definiti.
Nastri di rame e conduttori piatti
Componenti in rame più stretti utilizzati in assemblaggi in cui la geometria di giunzione consente un accesso adeguato all'induttore e l'applicazione di materiale d'apporto per brasatura.
Collegamenti elettrici in rame
Alcuni componenti elettrici utilizzano collegamenti in rame brasato che presentano conduttività elettrica, la geometria del contatto e l'affidabilità del giunto sono importanti.
L'esatta idoneità deve essere valutata in base al progetto e ai requisiti elettrici.
Fabbricazione personalizzata di rame
I componenti in rame di forma speciale possono richiedere induttori personalizzati, dispositivi o procedure di unione.
Queste sono le potenziali categorie di applicazione. Il video in sé non identifica l'industria finale o l'applicazione di servizio delle lastre di rame.
Per questa ragione, il pezzo mostrato è descritto come un giunto a piastra di rame anziché classificato automaticamente come una sbarra collettrice elettrica, conduttore del motore o componente del trasformatore.
Ⅹ. Scelta di un sistema di brasatura a induzione per piastre di rame
È necessario selezionare un sistema di brasatura a induzione adeguato in base al pezzo da lavorare e al processo di giunzione, non semplicemente scegliendo una potenza nominale standard.
Per una valutazione di apparecchiature o processi, le seguenti informazioni sono particolarmente utili.
| Informazioni | Perché è importante |
|---|---|
| Grado del materiale in rame | Determina considerazioni sul materiale e sull'unione |
| Larghezza e spessore della piastra | Influisce sulla richiesta di riscaldamento e sulla selezione dell'induttore |
| Disegno congiunto | Definisce la geometria della connessione |
| Autorizzazione congiunta | Aiuta a determinare l'idoneità e il flusso del riempitivo |
| Specifiche del materiale d'apporto per brasatura | Stabilisce i requisiti di brasatura pertinenti |
| Prestazione congiunta richiesta | Definisce i criteri di ispezione e accettazione |
| Quantità di produzione | Aiuta a determinare il funzionamento manuale o automatizzato |
| Tempo di ciclo richiesto | Influenza la selezione della potenza e la progettazione del processo |
| Condizioni di movimentazione del pezzo | Influisce sulla disposizione dell'attrezzatura e della testa portapezzo |
| Disponibili utenze elettriche e di raffreddamento | Influisce sull'integrazione delle apparecchiature |
Per i produttori che considerano un sistema di brasatura a induzione portatile, il disegno della piastra di rame e l'area di giunzione richiesta forniscono un utile punto di partenza.
In base alle informazioni sul pezzo, l'alimentatore a induzione, frequenza di funzionamento, induttore, il dispositivo e il metodo di lavorazione possono essere valutati come un'unica soluzione.
I clienti che esplorano la piattaforma dell'attrezzatura generale possono anche rivedere la nostra apparecchi di riscaldamento portatili a induzione, applicazioni di brasatura a induzione e sistemi di brasatura ad induzione.
Ⅺ. Domande frequenti
È possibile unire le piastre di rame mediante brasatura a induzione?
Sì. Le piastre di rame possono essere brasate utilizzando il riscaldamento a induzione durante la progettazione del giunto, metallo d'apporto, la preparazione della superficie e le condizioni di riscaldamento sono appropriate.
Il sistema ad induzione fornisce il calore necessario per la brasatura, mentre il metallo d'apporto selezionato costituisce il collegamento tra le superfici di rame.
La brasatura a induzione della piastra di rame è uguale alla saldatura di testa?
No. Un giunto di testa descrive la disposizione dei pezzi.
Nella brasatura ad induzione, un metallo d'apporto fonde e unisce le piastre di rame senza fondere intenzionalmente il materiale di base in rame. La saldatura di testa per fusione comporta la fusione del materiale di base o un altro meccanismo di giunzione a seconda del processo di saldatura.
È possibile utilizzare un riscaldatore a induzione portatile per la brasatura di piastre di rame?
Sì. È possibile valutare un sistema di riscaldamento a induzione portatile per giunti idonei su piastre di rame.
La testa di lavoro richiesta, induttore, la configurazione di alimentazione e raffreddamento dipende dalle dimensioni del rame e dal processo di brasatura.
La brasatura a induzione richiede metallo d'apporto?
La brasatura richiede un metallo d'apporto adatto per formare il giunto. A seconda del processo, può essere fornito sotto forma di filo, barra, preforma o altro modulo appropriato.
La dimostrazione in questa pagina utilizza l'applicazione manuale del filo di apporto.
Quanta potenza è necessaria per brasare piastre di rame?
Non esiste un'unica potenza adatta per ogni giunto in piastra di rame.
La potenza di induzione richiesta dipende dalle dimensioni del rame, area di riscaldamento, frequenza di funzionamento, accoppiamento dell'induttore, metallo d'apporto e ciclo di riscaldamento target.
Un disegno del pezzo e una prova del processo possono aiutare a stabilire una configurazione adeguata.
La brasatura a induzione di piastre di rame può essere automatizzata?
Potenzialmente, sì.
Per produzioni ripetute, la testata di riscaldamento, il posizionamento del pezzo e l'applicazione del riempitivo possono essere incorporati in un sistema automatizzato dedicato.
La configurazione richiesta dipende dal design del giunto, velocità di produzione e requisiti di controllo del processo.
Come si può verificare la qualità del giunto brasato??
L'ispezione deve essere selezionata in base ai requisiti di servizio del giunto.
A seconda dell'applicazione, la valutazione può includere l'ispezione visiva, esame della sezione congiunta, test meccanici o misurazione della resistenza elettrica.
I criteri di accettazione appropriati dovrebbero essere stabiliti prima della produzione.
Ⅻ. Richiedi una soluzione di brasatura a induzione su piastre di rame
La brasatura a induzione di piastre di rame richiede il coordinamento tra le apparecchiature di riscaldamento, induttore, staffa del pezzo, metallo d'apporto e progettazione dei giunti.
Il sistema portatile mostrato in questa applicazione dimostra il riscaldamento a induzione localizzato con l'applicazione manuale del filo di apporto su una giunzione di testa di una piastra di rame.
Per un nuovo progetto di giunzione del rame, possiamo valutare una configurazione di riscaldamento a induzione in base alle reali esigenze del pezzo e del processo.
Si prega di fornire:
Disegno di lastra di rame + Materiale + Larghezza e spessore + Tipo di giunto + Riempitivo per brasatura + Prestazione congiunta richiesta + Quantità di produzione
Queste informazioni aiutano a determinare la disposizione di riscaldamento adeguata, potenza di induzione, frequenza di funzionamento, progettazione dell'induttore, posizionamento del pezzo ed eventuali esigenze di automazione.
Pronto per valutare la brasatura a induzione su piastra di rame?
Invia il disegno della tua piastra in rame e i requisiti dei giunti: possiamo aiutarti a determinare la giusta disposizione di riscaldamento, potenza di induzione e progettazione dell'induttore.