
Corrientes de Foucault vs Histeresis en Calentamiento por Inducción: 5 Diferencias Críticas que Determinan su Resultado de Calentamiento
Todo proceso de calentamiento por inducción genera calor dentro de la pieza mediante corrientes eléctricas inducidas por un campo magnético. Pero no todas las aplicaciones generan calor de la misma manera. Corrientes parásitas vs histéresis en el calentamiento por inducción describe dos mecanismos físicos distintos — y solo uno de ellos hace el trabajo pesado en la mayoría de los procesos industriales. Confundir ambos lleva a suposiciones erróneas sobre los requisitos de energía, selección de frecuencia, y qué ocurre cuando la pieza cruza la temperatura de Curie. Este artículo separa cómo funciona cada mecanismo, qué aporta realmente cada uno, y por qué la distinción importa en el momento en que pasas de la teoría a la producción.
Índice de contenidos
1. Calentamiento por corrientes de Foucaultanos: El mecanismo primario
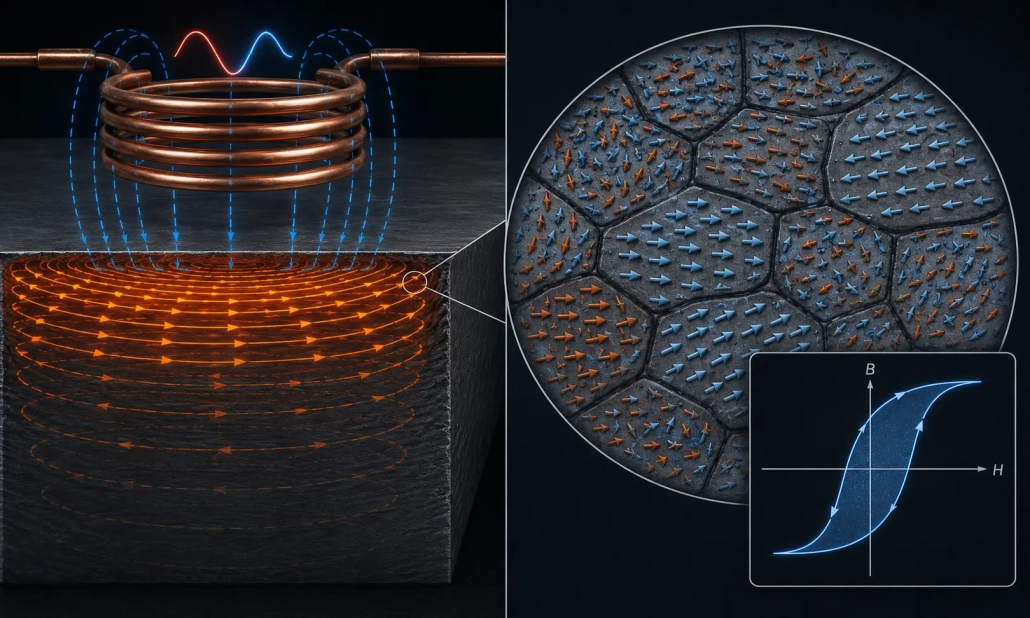
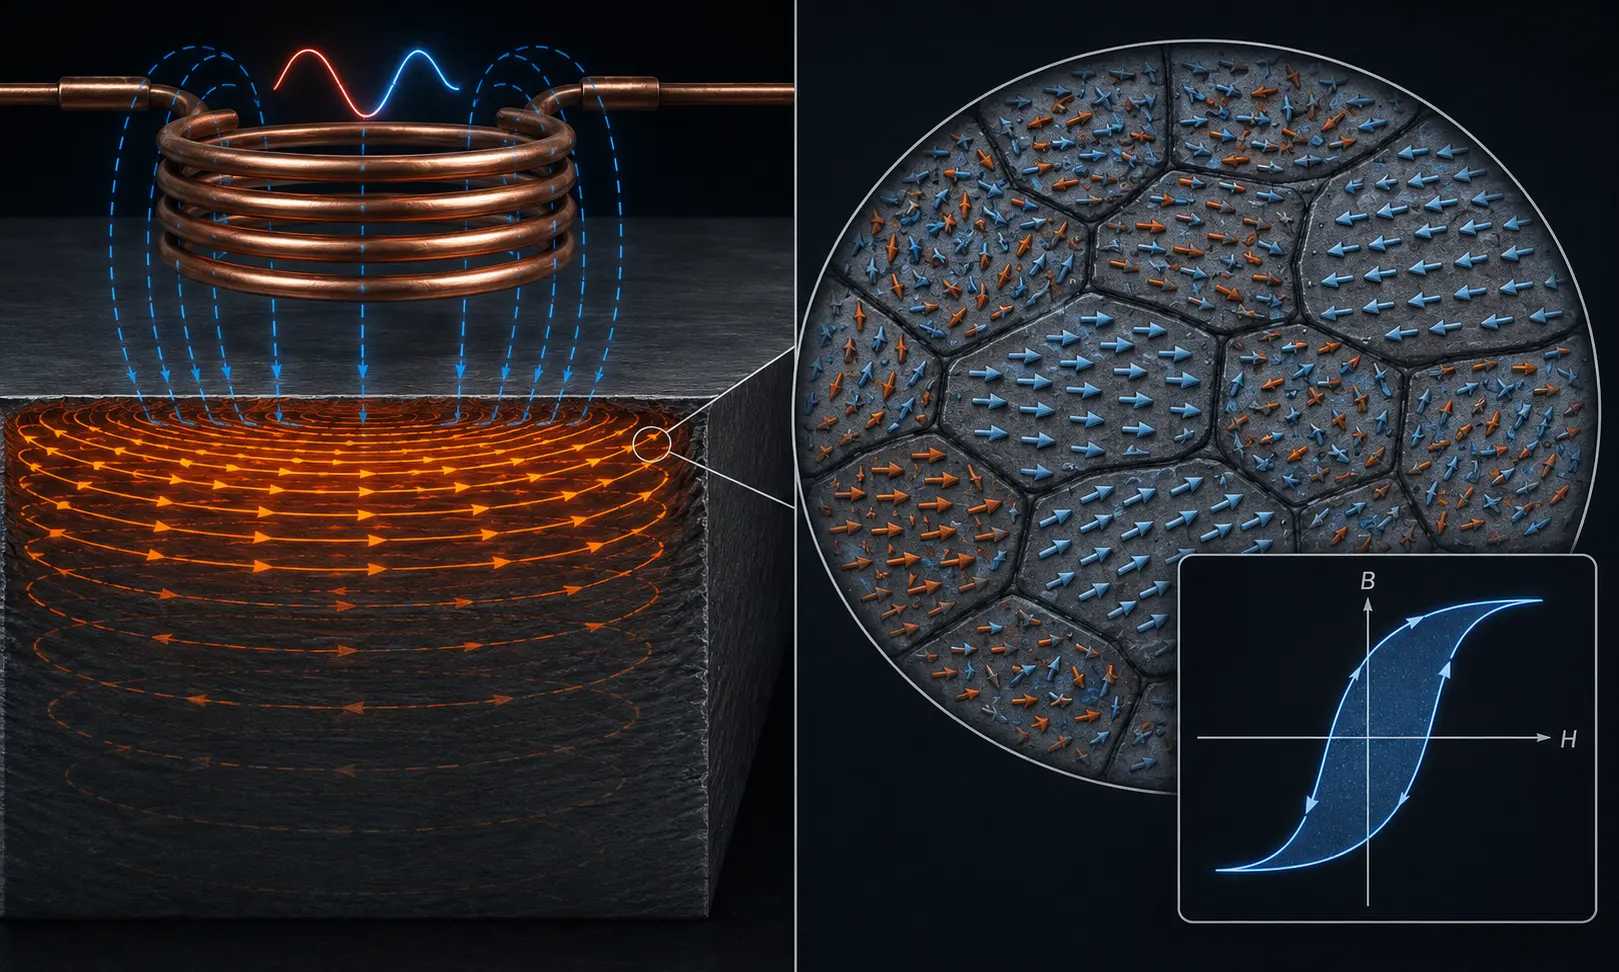
Las corrientes de Foucaultas son bucles circulantes de corriente eléctrica inducidas dentro de la pieza por el campo magnético alterno de la bobina de inducción. Se llaman «remolinos» corrientes porque fluyen en caminos circulares cerrados — como remolinos en un arroyo — dentro del propio metal. Este es el mismo principio cubierto en nuestra guía para cómo funciona el calentamiento por inducción: El campo magnético alterno de la bobina induce un voltaje en la pieza de trabajo., y porque la pieza de trabajo es eléctricamente conductora, ese voltaje impulsa la corriente a través de él.
La calefacción proviene de resistador (I²R) pérdidas. La corriente inducida fluye a través de la resistencia eléctrica del acero, y esa resistencia convierte la energía eléctrica en calor — exactamente la misma física que un elemento calefactor resistivo, excepto que la corriente se induce inalámbrica en lugar de entregarse a través de cables. La cantidad de calor generada depende de densidad de corriente (cuánta corriente fluye por unidad de área) y el la resistividad del material (cuánto resiste el material a ese flujo). Acero, con su resistividad relativamente alta en comparación con el cobre o el aluminio, se calienta eficientemente bajo inducción por esta razón.
Las corrientes de Foucault también son donde la frecuencia se convierte en el parámetro de control dominante. Debido al efecto pelicular, una mayor frecuencia confina las corrientes de Foucault a una capa superficial más delgada — y por lo tanto una sección transversal más pequeña con mayor resistencia efectiva — produciendo un calentamiento más rápido, superficial. Por eso cómo la frecuencia afecta el calentamiento por inducción es inseparable de cómo se comportan las corrientes de Foucault: la frecuencia determina la profundidad a la que fluyen las corrientes de Foucault, y esa profundidad determina el patrón de calentamiento.
2. Calentamiento por histéresis: El mecanismo secundario
El calentamiento por histéresis es fundamentalmente diferente del calentamiento por corrientes de Foucault — es magnético, no resistivo. Los materiales ferromagnéticos como el acero están compuestos por regiones microscópicas llamadas dominios magnéticos, cada una con su propia orientación magnética. En un estado no magnetizado, estos dominios apuntan de manera aleatoria y sus campos se cancelan. Cuando se aplica un campo magnético externo, como el campo de una bobina de inducción, los dominios giran para alinearse con él. Cuando el campo se invierte (como ocurre en cada medio ciclo de corriente alterna (CA)), los dominios se invierten para realinearse en la dirección opuesta.
Este volteo no es sin fricción. Cada realineamiento disipa una pequeña cantidad de energía en forma de calor, un efecto llamado pérdida por histéresis magnética. La energía perdida por ciclo es proporcional al área encerrada por el material. curva B-H (densidad de flujo magnético vs. intensidad del campo magnético), y la potencia total de calentamiento por histéresis aumenta linealmente con la frecuencia — más ciclos por segundo significa más inversiones de dominio por segundo, lo que significa más calor.
La restricción crítica: la histéresis solo ocurre en materiales ferromagnéticos — aceros, fundiciones, aleaciones de níquel — y solo mientras permanezcan magnéticos. Los materiales no magnéticos como el aluminio, cobre, acero inoxidable austenítico, latón, y el titanio experimentan exactamente cero calentamiento por histéresis. Para esos materiales, las corrientes parásitas son el único mecanismo de calentamiento, y cualquier diseño de proceso que cuente con la contribución de la histéresis fracasará.
3. La división real de contribución
En el acero ferromagnético desde la temperatura ambiente hasta el punto de Curie (≈770°C), ambos mecanismos están activos — pero no contribuyen por igual. Las corrientes de Foucault proporcionan aproximadamente 80–90% del calor total bajo condiciones típicas de temple por inducción industrial (frecuencia media a alta, densidad de potencia moderada a alta). La histéresis contribuye con el restante 10–20%. La distribución exacta varía con el tipo de material, frecuencia, y la densidad de flujo, sino las corrientes de Foucault siempre dominan en cualquier proceso de endurecimiento práctico.
Esta división no es una elección de diseño, está dictada por la física.. La pérdida de histéresis por ciclo está fijada por el área del bucle B-H del material., que es una propiedad material. Pérdida por corrientes de Foucault, en contraste, escalas con el cuadrado de la frecuencia y la densidad de flujo — para que la frecuencia y la potencia aumenten hacia niveles de endurecimiento industrial, las corrientes parásitas avanzan más. En las frecuencias y densidades de potencia utilizadas en El temple por inducción de engranajes y endurecimiento de ejes (3-40 kHz, alta densidad de flujo), la histéresis es un efecto secundario menor, no es una palanca de diseño.
El único escenario donde la histéresis importa más es baja frecuencia, calentamiento de baja densidad de flujo — por ejemplo, ciertas aplicaciones de precalentamiento o alivio de tensiones por debajo del punto de Curie donde la intensidad de las corrientes parásitas se limita intencionalmente. En esos casos estrechos, la histéresis puede acercarse al 30–40% del calentamiento total. Pero estas son la excepción, no la regla.
4. El punto de Curie: Dónde termina la histéresis
El acero sufre un cambio fundamental aproximadamente 770°C (la temperatura de Curie): pierde sus propiedades ferromagnéticas y se vuelve paramagnético. Los dominios magnéticos que permitieron el calentamiento por histéresis dejan de existir. Por encima del punto de Curie, la histéresis contribuye exactamente a cero — cada julio de calor a partir de ese punto proviene únicamente de las corrientes de Foucault.
Esta transición tiene un efecto medible sobre la curva de calentamiento. Debajo del punto de Curie, la corriente de Foucaultas combinada + el calentamiento por histéresis sigue una tasa. En el punto de Curie, la histéresis se desvanece y la velocidad de calentamiento cambia — pero como las corrientes de Foucault ya proporcionaban la mayor parte del calor, la caída es perceptible pero no dramática. Los operadores familiarizados con su proceso a menudo pueden identificar la transición de Curie por un ligero cambio en el consumo de energía o la velocidad de calefacción en la pantalla de la máquina.
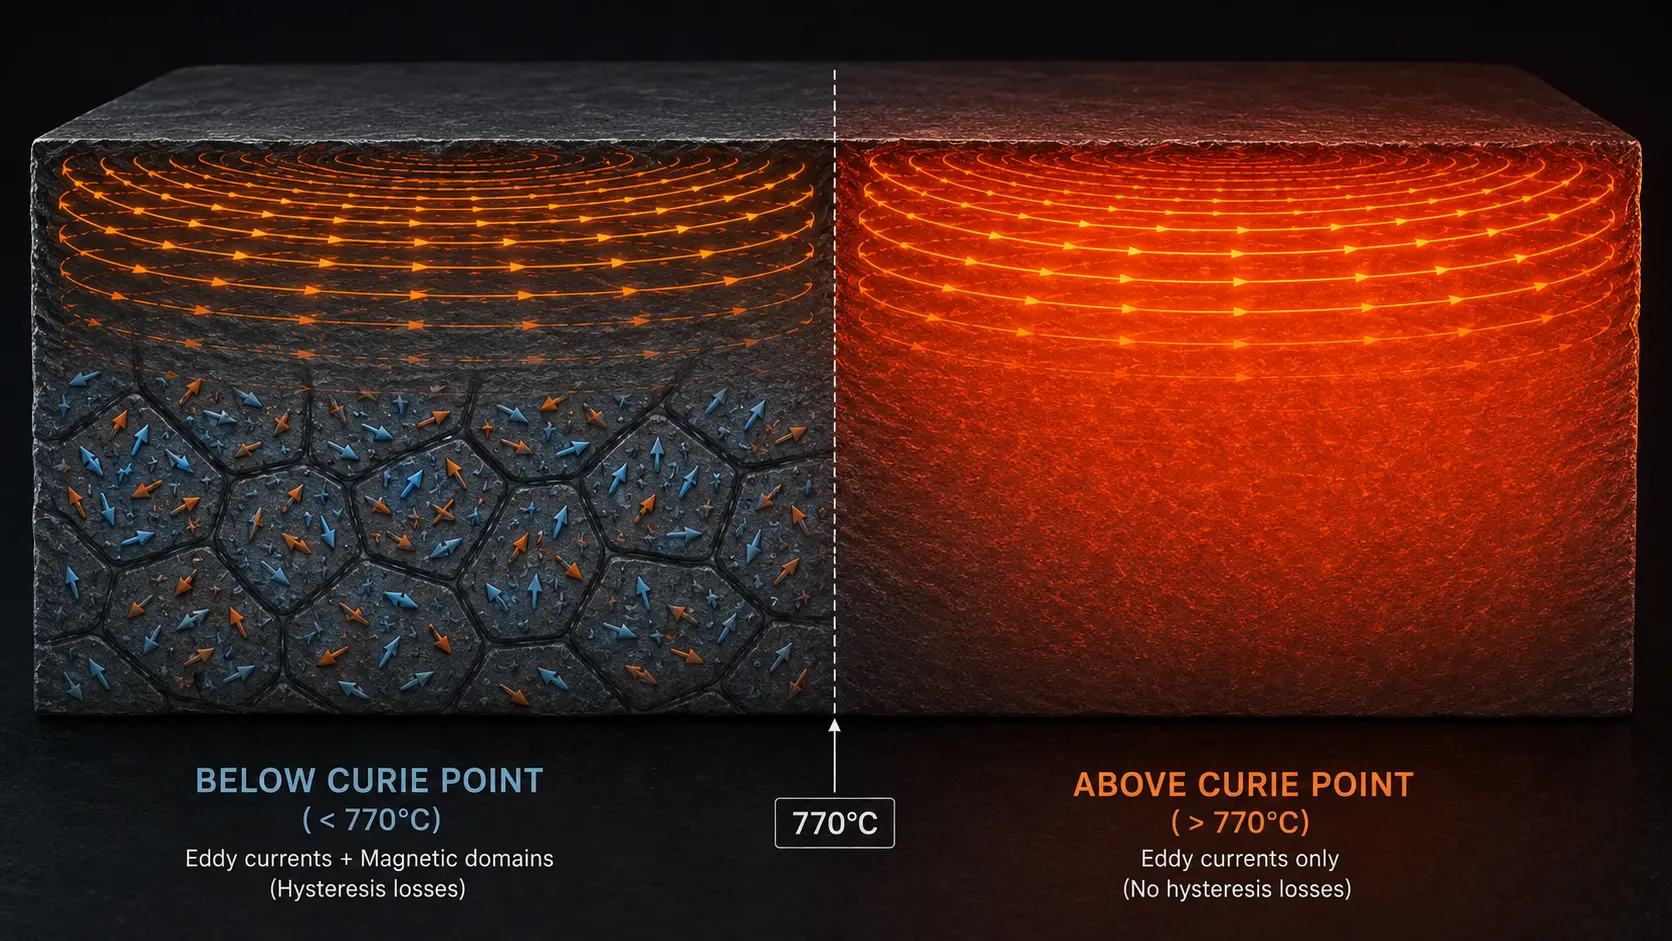
Un segundo efecto complica esta transición: cuando el acero pierde su permeabilidad magnética en el punto de Curie, el la profundidad de la piel aumenta. La corriente que fue comprimida cerca de la superficie por la permeabilidad magnética penetra repentinamente más profundo. Esto cambia la distribución de corrientes parásitas — y por lo tanto el patrón de calentamiento — exactamente en el mismo momento en que la histéresis desaparece. Los dos efectos son distintos pero coinciden, y distinguir entre ellos es importante para la resolución de problemas del proceso. El cambio de profundidad de piel impulsado por la permeabilidad suele tener un impacto mayor en el comportamiento general del calentamiento que la pérdida de la histéresis por sí sola.
Para materiales no magnéticos — aluminio, cobre, acero inoxidable austenítico — el punto de Curie es irrelevante porque la histéresis nunca contribuyó en primer lugar. Su calentamiento es corriente de Foucault pura de principio a fin, lo que hace que su comportamiento de calentamiento sea más lineal y predecible una vez que se establece la potencia y la frecuencia. Esta es una razón por la cual selección de potencia de calentamiento por inducción para materiales no magnéticos sigue un cálculo más simple — no hay contribución de histéresis que considerar ni transición de Curie que gestionar.
5. Por qué importa la distinción para el diseño del proceso
Si las corrientes de Foucault dominan y la histéresis es secundaria, ¿por qué importa la distinción en absoluto?? Porque malinterpretar los dos mecanismos conduce a tres errores específicos de diseño que aparecen en la producción.
Error 1 — Asumiendo que la histéresis ayuda a materiales no magnéticos. Si un proceso diseñado para acero al carbono se adapta al acero inoxidable o aluminio sin recalcular los requisitos de potencia, el resultado será un subcalentamiento. El proceso perdió no solo la pequeña contribución de histeresis sino también la permeabilidad magnética que comprimía las corrientes parásitas en una capa delgada, de alta resistencia. La eficiencia de calentamiento efectiva cae más de lo que indicaría la parte de histéresis del 10-20%.
Error 2 — Ignorando la transición de Curie en la sincronización del ciclo. Para procesos que calientan acero a través del punto de Curie (lo que incluye prácticamente todas las aplicaciones de endurecimiento), la velocidad de calentamiento no es constante. La velocidad cambia a medida que la histéresis desaparece y la profundidad de penetración aumenta. Un tiempo de ciclo que funciona en un ajuste de potencia puede producir un perfil de temperatura diferente en otro ajuste porque el tiempo pasado por debajo vs. por encima del punto de Curie cambia el proporción del ciclo que se beneficia de la histéresis. Esto es relevante al escalar un proceso desde parámetros prototipo hasta velocidades de producción.
Error 3 — Atribuición errónea de los efectos de transición de Curie. Cuando la velocidad de calentamiento cambia a 770°C, los operadores a veces atribuyen todo el cambio a la pérdida por histéresis, cuando en realidad el cambio de permeabilidad y la expansión resultante de la profundidad de piel es el efecto mayor. Identificar correctamente la causa raíz importa porque los dos efectos tienen implicaciones diferentes en cómo se ajusta el proceso — cambiar de frecuencia aborda el efecto de profundidad de piel; la pérdida de histéresis, sin embargo, no puede compensarse con ningún ajuste de parámetros — una vez que la pieza pasa el punto de Curie, esa contribución del 10–20% simplemente desaparece.
Para diseño de bobinas de inducción, la distinción entre corrientes de Foucault y histéresis influye en lo estrechamente que debe acoplarse la bobina a la pieza. Ya que las corrientes de Foucault son inducidas por la intensidad local del campo magnético, la distancia de acoplamiento controla directamente la intensidad de las corrientes parásitas — y por lo tanto el mecanismo de calentamiento dominante. una bobina de acoplamiento suelto produce corrientes parásitas débiles, y para aceros magnéticos por debajo del Curie, eso desplaza ligeramente el equilibrio de la contribución hacia la histéresis — un régimen de operación ineficiente. El acoplamiento ajustado maximiza la intensidad de las corrientes parásitas y minimiza la proporción de energía que depende del mecanismo secundario.
Comprender la clasificación por frecuencia del equipo de inducción también se beneficia de esta distinción. Las frecuencias más bajas producen una penetración más profunda de las corrientes parásitas y una densidad de corriente más baja en la superficie — lo que aumenta ligeramente la contribución relativa de la histeresis (más volumen de material experimentando corrientes parásitas de menor intensidad). Las frecuencias más altas comprimen las corrientes parásitas en una capa delgada, capa superficial intensa donde el calentamiento I²R domina abrumadoramente. Ésta es otra razón por la que los procesos de alta frecuencia son más fáciles de controlar.: el resultado depende casi por completo del comportamiento predecible de las corrientes parásitas, con influencia despreciable de histéresis.
🔑 Punto clave
Las corrientes parásitas y la histéresis son los dos mecanismos de calentamiento en la inducción, pero no son socios iguales. Corrientes parásitas (calentamiento resistivo I²R) proporcionan el 80–90% del calor en procesos industriales de endurecimiento. Histéresis (fricción de dominios magnéticos) contribuye el 10–20% restante — y solo para materiales ferromagnéticos por debajo del punto de Curie (≈770°C).
Por encima del punto de Curie, la histéresis desaparece por completo. Para materiales no magnéticos, nunca existió. El diseño del proceso debe tratar las corrientes parásitas como el mecanismo principal, histeresis como un potenciador secundario que está presente solo bajo condiciones específicas, y la transición de Curie como un cambio predecible en el comportamiento de calentamiento que debe ser considerado en la programación del ciclo y la potencia — no como un misterio a resolver después de que aparezca material defectuoso.
Preguntas frecuentes
Cuál es más importante: corrientes parásitas o histeresis en el calentamiento por inducción?
Las corrientes parásitas son el mecanismo dominante, proporcionando aproximadamente el 80–90% del calor generado en procesos industriales típicos de temple por inducción. La histéresis contribuye con un 10-20% y solo para materiales ferromagnéticos (aceros al carbono, Aceros aleados, hierro fundido) por debajo de la temperatura de Curie de aproximadamente 770°C. Para materiales no magnéticos como el aluminio, cobre, o acero inoxidable austenítico, la histéresis no contribuye en absoluto — las corrientes de Foucault son el único mecanismo de calentamiento.
Qué sucede con la inducción de calor por encima del punto de Curie?
A la temperatura de Curie (≈770°C para el acero), el material pierde sus propiedades ferromagnéticas. Suceden dos cosas simultáneamente: el calentamiento por histéresis se detiene completamente (los dominios magnéticos dejan de existir), y el la profundidad de la piel aumenta porque la permeabilidad magnética cae a casi la unidad, permitiendo que las corrientes de Foucault penetren más profundamente en la parte. La velocidad de calentamiento cambia de forma medible — pero la expansión de la profundidad de la piel suele tener un impacto mayor en el comportamiento general del calentamiento que la pérdida de la histéresis por sí sola. Esta transición es predecible y debe tenerse en cuenta en el tiempo de los ciclos.
¿Funciona el calentamiento por inducción en materiales no magnéticos??
Sí — el calentamiento por inducción funciona eficazmente en materiales no magnéticos, incluido el aluminio, cobre, latón, titanio, y aceros inoxidables austeníticos. Estos materiales se calientan corrientes de Foucault solas, sin contribución de histéresis. Como nunca sufren una transición de Curie, su comportamiento de calentamiento es más lineal y predecible a lo largo de todo el rango de temperatura. Sin embargo, materiales con resistividad eléctrica muy baja (cobre, aluminio) requieren mayor densidad de corriente para lograr la misma tasa de calentamiento que el acero, porque la pérdida I²R por unidad de corriente inducida es menor.
Necesito soporte de ingeniería de procesos para tu aplicación de calentamiento por inducción?
Ya sea que esté endureciendo aceros magnéticos o calentando aleaciones no magnéticas, nuestro equipo de ingeniería puede analizar el material de su pieza, geometría requerida, y los objetivos de producción para diseñar un proceso que tenga en cuenta la física real, no suposiciones simplificadas. Envíe sus requerimientos para una evaluación técnica.


