
Calentamiento por inducción para tubos de acero: Dónde funciona, Por qué importa, y qué tener en cuenta
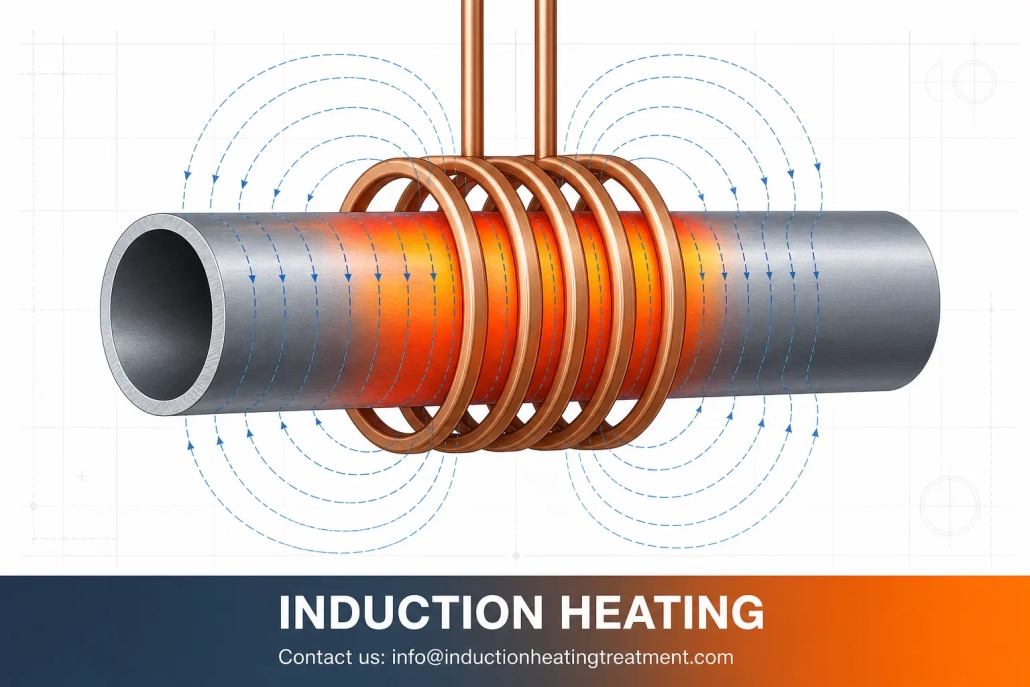
El calentamiento por inducción para tubos de acero se utiliza comúnmente cuando un proceso de producción necesita calor en un área específica, no en toda la pieza. Se utiliza en la conformación de tubos, curvado, soldadura fuerte, preparación para soldadura, alivio de tensiones, endurecimiento, y precalentamiento.
La razón por la que los fabricantes lo eligen es simple: puede calentar un tubo de acero rápidamente y concentrar el calor donde se necesita. Eso lo hace más útil que la calefacción por horno o por llama en muchas líneas de producción, especialmente cuando el proceso necesita consistencia y repetibilidad.
Este artículo explica dónde es realmente útil la calefacción por inducción para tubos de acero, lo que hace bien, y lo que debe verificarse antes de elegir un sistema.
Video: Demostración de calentamiento por inducción de tubos de acero — zona de calentamiento controlada en la sección media.
This video shows a steel tube being heated in the middle section. The full heating zone turns red, showing that the heat is concentrated in the target area rather than spread across the entire tube.
1. How Induction Heating for Steel Tubes Works
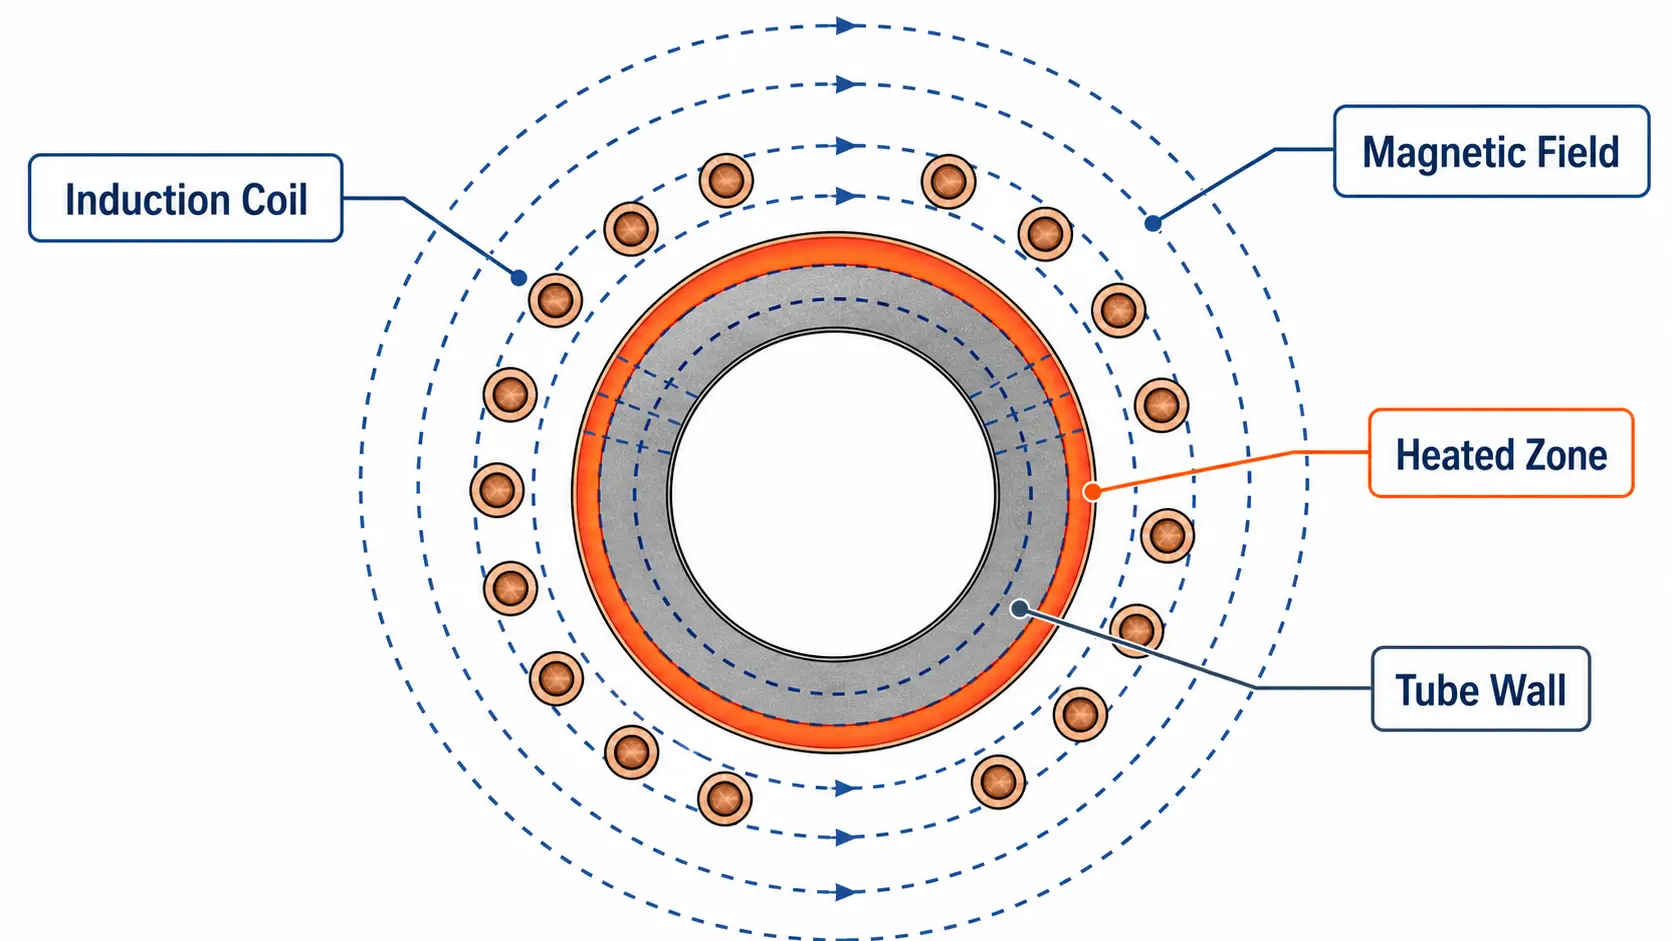
Induction heating uses an alternating magnetic field to generate heat directly in the steel tube. Se coloca una bobina alrededor del tubo o alrededor de la sección que necesita ser calentada. El propio tubo se convierte en la fuente de calor.
La ventaja práctica no es la teoría. Es el resultado: el calor se puede concentrar en una sección específica del tubo sin calentar toda la pieza primero.
Eso importa cuando el proceso solo necesita calentar una zona, como:
El extremo del tubo, la sección media, un área de unión, una zona de curva, una costura de soldadura
2. Aplicaciones comunes para el calentamiento de tubos de acero
Calentamiento del extremo del tubo para conformado: El calentamiento del extremo del tubo se utiliza antes de abocardar, repulido, rechupe, expansión, u otros pasos de conformado. Solo la sección final se calienta para que el resto del tubo se mantenga menos afectado. Esto es útil cuando el siguiente proceso depende de un ablandamiento constante de la zona calentada.
Flexión del tubo: En el flexión del tubo, Se aplica calor en la zona que se va a formar. Esto ayuda a que el tubo se doblegue de forma más predecible y reduce el riesgo de grietas. Este es uno de los casos de uso más claros del calentamiento por inducción porque la zona de calentamiento puede colocarse exactamente donde se necesita.
Soldadura con soldadura y calentamiento por juntas: El calentamiento por inducción se usa a menudo para conjuntos de tubos que necesitan juntas brasadas. La bobina concentra el calor en la zona de la unión para que el material de aporte fluya correctamente. Esto es especialmente útil cuando el resto del conjunto no debe sobrecalentarse.
Recocido de juntas de soldadura y alivio de tensiones: Después de soldar, la zona de la junta puede necesitar un tratamiento térmico adicional para reducir el esfuerzo o mejorar el estado de la sección soldada. El calentamiento por inducción puede centrarse en la junta mientras el tubo avanza por la línea. Esto funciona mejor cuando el camino del tubo y la posición de la bobina son estables.
Endurecimiento superficial: Algunas aplicaciones de tubos requieren una superficie más dura para resistencia al desgaste. El calentamiento por inducción puede usarse para calentar la capa exterior rápidamente, seguido de enfriamiento. Este es un caso de uso más especializado, pero es común en piezas que deben resistir el desgaste durante el servicio.
Precalentamiento antes de soldar o recubrir: Precalentamiento ayuda a preparar el tubo para un procesamiento posterior. Puede mejorar la estabilidad del proceso y reducir el choque térmico. Esto se elige a menudo cuando una línea de producción necesita mejor consistencia que la que puede proporcionar la calefacción por llama.
3. Why Manufacturers Use It
Calienta solo el área requerida. Esa es la razón principal. Si el proceso solo necesita calentar una sección, no hay razón para calentar el resto del tubo.
Es más rápido que muchos métodos tradicionales. La inducción no pierde tiempo calentando un espacio grande de horno ni esperando a que toda la pieza se caliente.
Es más fácil de repetir. Una vez que el sistema está correctamente configurado, puede producir el mismo resultado de forma más consistente que el calentamiento manual.
It fits automation better. Induction systems can be built into production lines with conveyors, rodillos, rotary handling, robots, and temperature control systems.
It can reduce manual dependence. This matters in production environments where operator-to-operator variation causes quality problems.
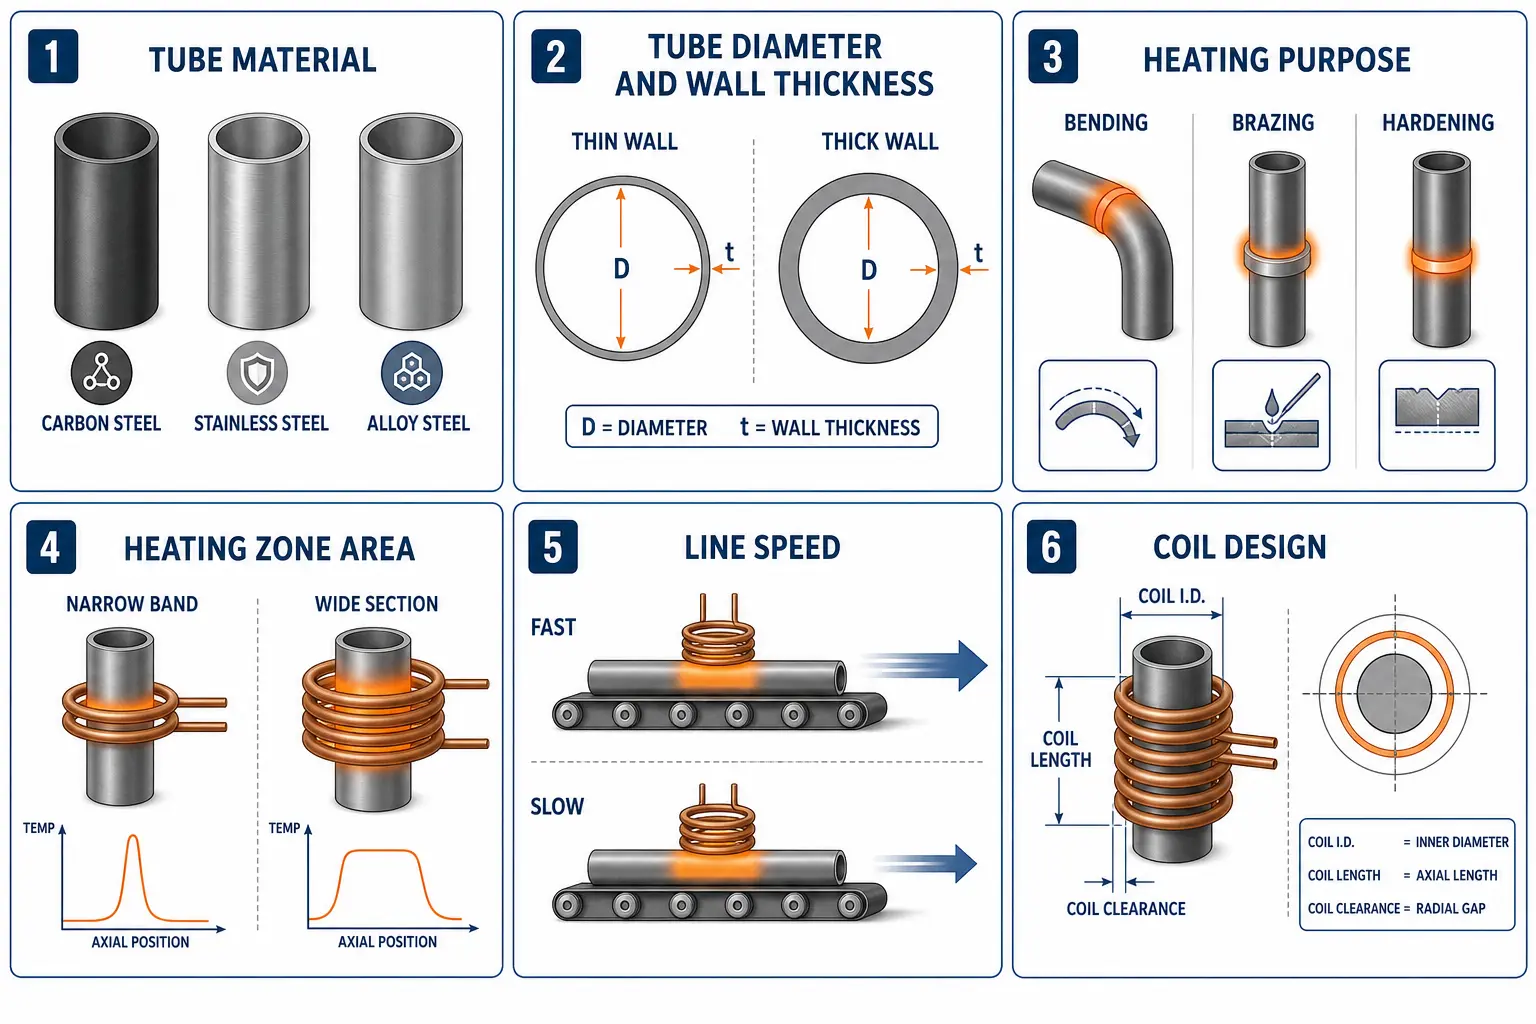
4. Qué afecta el resultado
This part matters more than the marketing claim. A lot of induction projects fail because the process and the equipment are not matched properly.
| Factor | What to Watch For |
|---|---|
| Tube material | Different steels do not behave the same way. acero al carbono, acero inoxidable, y el acero aleado pueden reaccionar de forma diferente al calentamiento por inducción. Si el material no se confirma a tiempo, el resultado del calentamiento puede ser inestable. |
| Tamaño del tubo y grosor de la pared | Un tubo delgado reacciona de forma diferente a uno grueso. Los tubos de pared fina se calientan más rápido y pueden sobrecalentarse más fácilmente. Los tubos de pared gruesa requieren más esfuerzo para calentarse correctamente. |
| Propósito de calentamiento | El objetivo varía según el trabajo: curvado, soldadura fuerte, Precalentamiento, endurecimiento, alivio de tensiones. Si el propósito no está claro, la configuración probablemente será incorrecta. |
| Zona de calefacción | Una zona corta de calentamiento local y una sección de calentamiento más larga requieren diferentes diseños de bobina y diferente control del proceso. |
| Velocidad de línea o tiempo de ciclo | El proceso de calentamiento debe adaptarse al ritmo real de producción. Si el tubo se mueve demasiado rápido, el calentamiento puede ser incompleto. Si se mueve demasiado despacio, la producción disminuye. |
| Diseño de bobina | La bobina determina a dónde va el calor. Pobre diseño de bobinas da malos resultados, incluso si la fuente de alimentación es buena. |
5. Equipment Considerations
Un verdadero sistema de inducción para tubos de acero no es solo una fuente de alimentación. Por lo general incluye:
Fuente de alimentación. Debe coincidir con la aplicación. A system that is too weak will not keep up. A system that is poorly controlled may create uneven heating.
Bobina.
Sistema de refrigeración. Cooling is not optional. La bobina y la electrónica de potencia la necesitan para funcionar de manera confiable.
Controles.
Sistema de manejo.
Monitoreo de temperatura. Si la temperatura es importante para el proceso, debe medirse, no adivinarse.
Protecciones de seguridad.
Manipulación y posicionamiento: Si el tubo se mueve al lugar equivocado, el resultado del calentamiento cambia. El sistema debe mantener el tubo alineado con la bobina.
Mantenimiento y seguridad: Esto a menudo se ignora hasta después, lo cual es un error. Mangueras, accesorios, bobinas, sensores, y protecciones necesitan acceso para mantenimiento.
6. Problemas comunes
1. El calentamiento es desigual. Generalmente causado por una mala alineación, posición inconsistente de la pieza, o una mala configuración de la bobina.
2. Los tubos delgados se sobrecalientan. Esto ocurre cuando se aplica calor de manera demasiado agresiva o el control es deficiente.
3. Los tubos gruesos no se calientan lo suficiente por dentro. La superficie puede parecer caliente mientras que el interior todavía está demasiado frío para el proceso.
4. Aparece oxidación en la superficie. El acero calentado al aire se oxidará. La inducción reduce el tiempo de exposición, pero no elimina automáticamente la oxidación.
5. Los bobinados se desgastan demasiado pronto. A menudo causado por una mala refrigeración, problemas con la calidad del agua, vibración, o contacto accidental.
7. Cuando la calentamiento por inducción es una buena opción
El calentamiento por inducción es una buena elección cuando el proceso necesita:
|
Buena opción — calentamiento localizado — calentamiento rápido — calentamiento repetible — automatización más fácil |
Menos atractivo — el volumen de producción es bajo — los tipos de productos cambian con demasiada frecuencia — el proceso requiere un tiempo de remojo largo — el área de calentamiento es demasiado variable para controlarla bien |
En la práctica, la decisión debe basarse en pruebas de muestras, no en suposiciones.
Conclusión clave: La calefacción por inducción para tubos de acero es útil cuando el proceso requiere un calentamiento controlado, localizado y la línea de producción necesita resultados repetibles. No es una solución universal, pero para la aplicación correcta a menudo es más rápida, limpia, y más fácil de automatizar que el calentamiento por horno o llama. La verdadera pregunta no es si puede calentar tubos de acero. Puede. La verdadera pregunta es si se adapta al tamaño del tubo, material, al objetivo de calentamiento, y al método de producción.
Preguntas frecuentes
q: ¿Se puede utilizar la calefacción por inducción en tubos de acero inoxidable??
A: Sí, pero el acero inoxidable puede comportarse de manera diferente al acero al carbono, por lo que el proceso debe ajustarse al material.
q: ¿Es mejor el calentamiento por inducción que el calentamiento en horno??
A: No siempre. Generalmente es mejor para calentamiento localizado y líneas de producción, mientras que el calentamiento en horno puede ser mejor para lotes grandes o procesos de remojo prolongado.
q: ¿Qué se debe verificar antes de elegir un sistema de inducción??
A: Se debe verificar primero el material del tubo, el tamaño, el propósito del calentamiento, la velocidad de producción, y el método de manejo.
Obtenga una Revisión de Aplicación para el Calentamiento de Tubos de Acero
Comparte tu material de tubo, el tamaño, el propósito del calentamiento, y flujo de producción. Nuestro equipo de ingeniería puede ayudarte a evaluar si el calentamiento por inducción es un enfoque adecuado para tu proceso.


