
Induktionsheizung für große Ringe: Prozessleitfaden für die Schwerfertigung
Inhaltsverzeichnis
1. Warum große Ringe einen anderen Ansatz benötigen
Kleine Bauteile erwärmen sich schnell mit einer einfachen Spule. Große Ringe – typischerweise 500 mm bis über 3,000 mm im Durchmesser – da Wärme gleichmäßig um einen langen Umfang abgeführt werden muss, während die Wanddicke durchdringt. Eine Anordnung, die für einen dünnen Lagerring funktioniert (5-10 mm-Wand) funktioniert nicht für einen geschmiedeten Ring mit einem 50 mm Querschnitt.
Die zentrale Herausforderung besteht darin, die Oberflächenheizrate gegen die Wärmeleitzeit abzuwägen. Zu viel Oberflächenenergie zu schnell erzeugt starke Temperaturgradienten zwischen Außendurchmesser und Wandmitte. Unzureichende Energie verlängert die Zykluszeit über das hinaus, was die Produktion akzeptieren kann. Teilerotation, Spulenform, Frequenz, und Leistungsanstiegsrate wirken alle zusammen – das Ändern einer Größe erzwingt oft die Anpassung der anderen.
2. Anwendungen branchenübergreifend
Induktionsheizen großer Ringe tritt überall auf, wo schwere, runde Teile vor der Formgebung kontrolliert erhitzt werden müssen, Montage, oder Wärmebehandlung:
Für die Wärmebehandlung, Induktion kann eine bestimmte Verschleißfläche — eine Laufbahn, Zahnprofil, oder Außendurchmesser — anvisieren, anstatt des gesamten Rings,, wie bei Induktionshärten. Für Montagearbeiten, Ziel ist eine kontrollierte Wärmeausdehnung, keine metallurgische Veränderung.
3. Schlüsselvariablen des Prozesses
Die Dimensionierung eines Systems beginnt mit dem Teil und dem Heizziel. Ohne diese definiert, Leistung und Spulenauswahl sind reine Vermutungen.
Ringgeometrie
Außendurchmesser, ID, Wandstärke, und Gesichtsbreite sind alle wichtig. Ein dünner Ring (Wand < 10 mm) kann sich innerhalb von Sekunden erwärmen, verformt sich jedoch leicht. Ein Ring mit dickem Querschnitt (Wand > 30 mm) benötigt eine niedrigere Frequenz, mehr Leistung, oder längere Einweichzeit, um die Temperatur im gesamten Querschnitt auszugleichen. Fasen, Zahnradzähne, Schraubenlöcher, und Laufbahnen erzeugen lokale Erwärmungsschwankungen, die bei der Spulenkonstruktion berücksichtigt werden müssen.
Materieller und magnetischer Übergang
Kohlenstoff- und legierte Stähle erwärmen sich effizient unterhalb der Curie-Temperatur (etwa 760°C). Sobald der Stahl unmagnetisch wird, Die Kopplung sinkt und die Erwärmung verlangsamt sich. Das Netzteil muss über genügend Spielraum verfügen, um den Anstieg nach diesem Übergang fortzusetzen. Edelstähle, Kupferlegierungen, und Aluminium erfordern jeweils unterschiedliche Frequenz- und Leistungsstrategien.
Temperatur und Toleranz
Ein zur Montage auf 120 °C erhitzter Lagerring und ein zum Härten auf 850 °C erhitzter Getriebering stellen völlig unterschiedliche Prozesse dar. Definieren Sie diese, bevor Sie Geräte spezifizieren:
4. Spulendesign & Kupplung
Die Spule bestimmt, wo Energie in das Bauteil eindringt. Bei großen Ringen, bestimmt das Heizziel, auf welche Oberfläche die Spule zeigt.
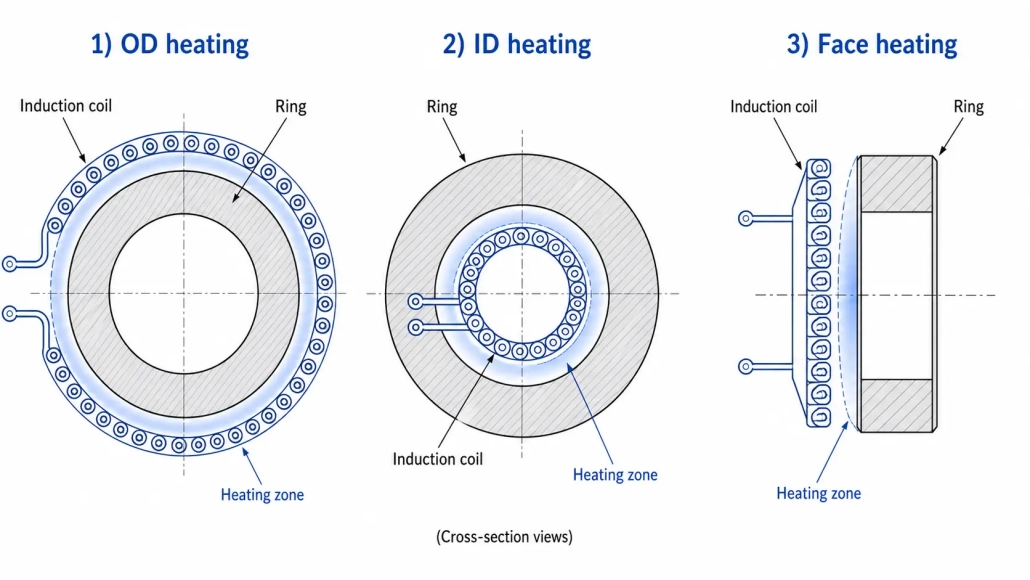
Spule um den Außendurchmesser angeordnet. Am häufigsten — leicht zu beladen, einfache Drehung. Verwendet für Lagerringe, Zahnradrohlinge, Schrumpfpassung.
Spule in der Ringbohrung platziert. Wird verwendet, wenn die Innenfläche Wärme benötigt – interne Laufbahnen, Schrumpfdehnung aus dem ID, oder wenn der OD-Zugriff blockiert ist.
Die Spule ist axial zur flachen Oberfläche des Rings ausgerichtet. Geeignet für Flansche, breite Gesichtsringe, oder wenn die Erwärmung über die Ringhöhe und nicht über den Umfang verteilt werden muss.
Spulen mit einer Windung eignen sich für große Durchmesser, wenn sie breit sind, gleichmäßige Erwärmung ist das Ziel. Spulen mit mehreren Windungen verbessern die Kopplung und konzentrieren die Erwärmung, sind jedoch physikalisch schwieriger um große oder unregelmäßige Ringe herum anzubringen. Der Kupplungsspalt sollte für den Teileschlag verantwortlich sein, Wärmeausdehnung beim Erhitzen, und Ladespiel – typische Lücken für große Ringe reichen von 3 zu 15 mm je nach Teilezustand und Handhabungsgenauigkeit. Weitere Einzelheiten zu den Prinzipien des Spulendesigns finden Sie in Induktionsspulendesign.
5. Stromversorgung & Frequenz
Die Leistung wird anhand der Teilmasse bemessen, Zieltemperatur, Zykluszeit, Material, und geschätzte Spuleneffizienz – nicht nur anhand des Ringdurchmessers. A 2,000 mm-Ring mit a 6 mm-Wand und a 2,000 mm-Ring mit a 50 mm-Wand erfordern wesentlich unterschiedliche Leistungsstufen.
Die Frequenz steuert, wie tief der Strom eindringt, bevor Wärme durch Wärmeleitung erzeugt wird. Für Durcherhitzung dicke Ringe (Wand > 20 mm), niedrigere Frequenzen (1-10 kHz) Triebstrom tiefer. Für Oberflächenhärtungen von Kanälen oder Zahnprofilen, höhere Frequenzen (10-100 kHz) Konzentration der Wärme an der Oberfläche. Für dünnwandige Ringe, mittlere Frequenzen (3-30 kHz) oft ein praktikables Gleichgewicht. Diese Prinzipien werden weiter erklärt Induktionsheizungsgrundlagen und Leistungsauswahl.
Eine höhere Leistung führt nicht automatisch zu einem besseren Ergebnis. Übermäßige Oberflächenleistung führt zu steilen Gefällen, Es besteht die Gefahr einer Verformung oder einer Überhitzung der Oberfläche, bevor die Mittelwand die Temperatur erreicht. Eine kontrollierte Rampe oder ein abgestuftes Leistungsprofil führt häufig zu gleichmäßigeren Ergebnissen als ein kürzerer Betrieb mit voller Leistung.
6. Drehung & Temperaturkontrolle
Die Temperaturgleichmäßigkeit um einen großen Ring herum ist der schwierigste Teil des Prozesses. Sogar eine gut konstruierte Spule erzeugt gewisse Abweichungen in Umfangsrichtung – die Rotation gleicht diese aus. Die Rotationsgeschwindigkeit muss stabil sein: Zu langsam lässt die Zone, die zur Spule zeigt, überhitzen; Zu schnell erschwert die Nutzung der Temperaturrückmeldung.
Große Ringe rotieren auf Rollen, Drehtellern, oder vertikalen Spindeln. Die Vorrichtung muss das Bauteil bei Temperatur sicher halten und während des gesamten Zyklus eine gleichmäßige Spulen-Bauteil-Ausrichtung gewährleisten.
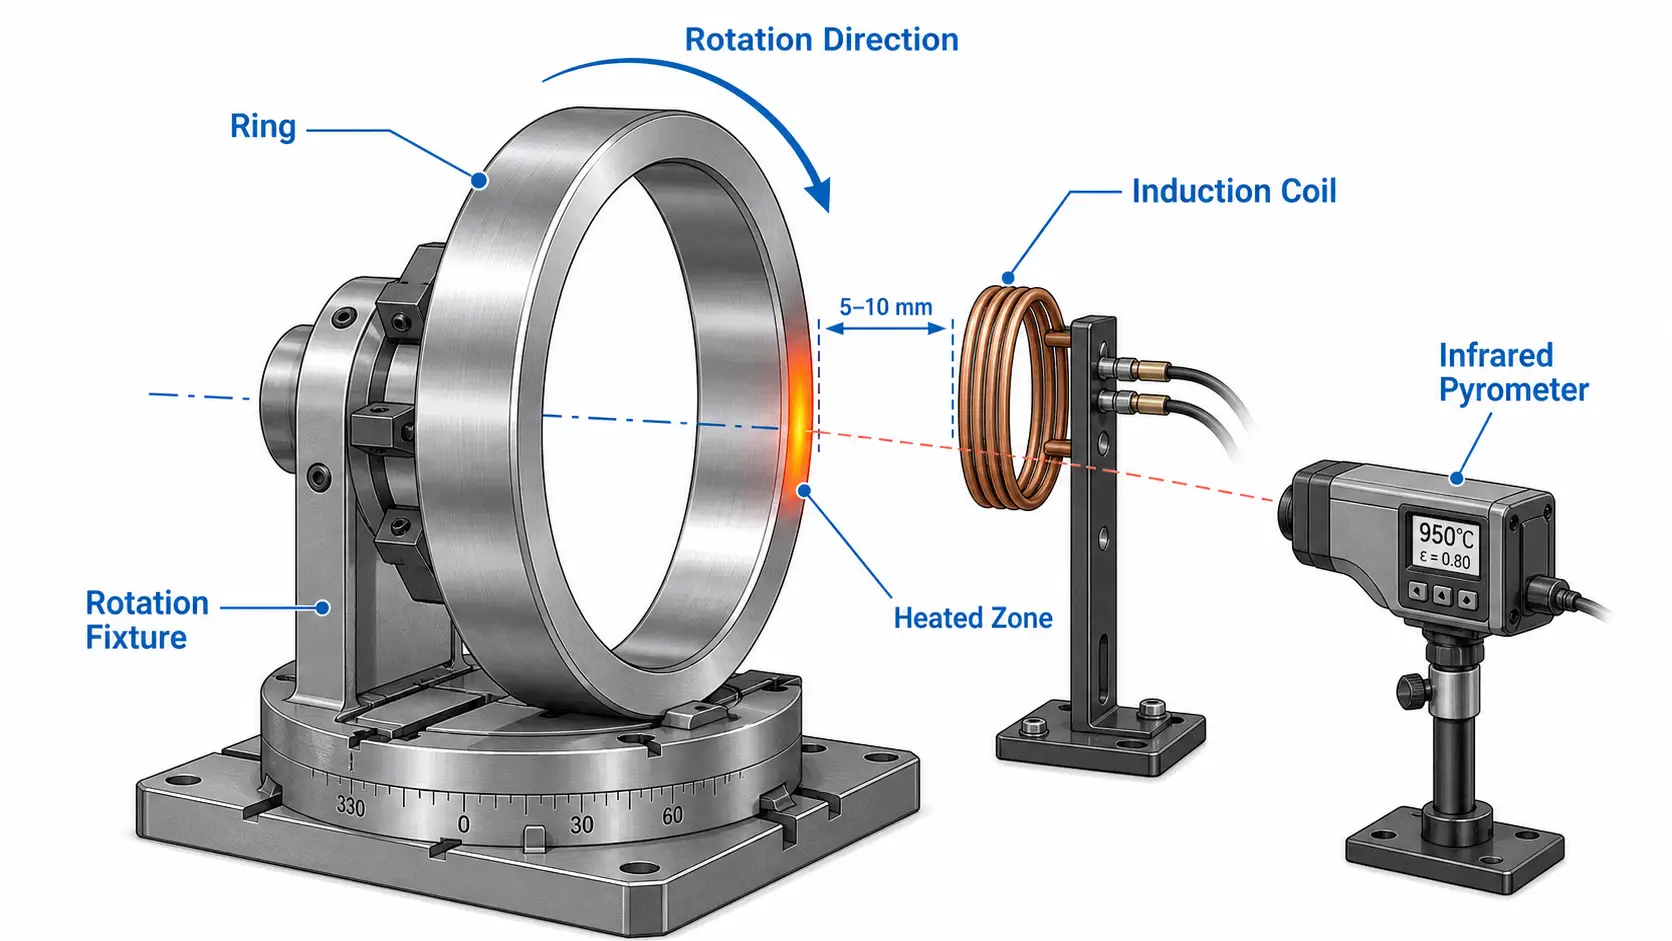
Infrarot-Pyrometer sind der Standard für berührungslose Messungen, aber Emissionsvariationen durch Zunder, Oberflächenbeschaffenheit, oder Dampf beeinflusst die Messwerte. Zur Prozessentwicklung, Kontakt-Thermoelemente oder Testmuster an mehreren Stellen verwenden, um zu überprüfen, was das Pyrometer sieht. Ein einzelner Messpunkt auf der am leichtesten zu sehenden Oberfläche stellt selten die heißeste oder kälteste Stelle des Rings dar.
Die Regelung im geschlossenen Regelkreis passt die Leistung anhand der gemessenen Temperatur an, Nützlich, wenn die Starttemperatur oder die Bauteilmasse zwischen Chargen variiert. Ein fähiges Steuerungssystem umfasst:
7. Häufige Probleme & Lösungen
Die meisten Probleme sind auf eine Nichtübereinstimmung der Teile zurückzuführen, Spule, Stromversorgung, oder Handhabungsmethode. Durch Tests mit klaren Akzeptanzkriterien werden diese erfasst, bevor sie in die Produktion gelangen.
Verursacht durch schlechte Spulenausrichtung, inkonsistente Kopplung, unzureichende Drehung, oder Geometrievariation um den Ring herum. Lösungen: Spulen-Neugestaltung, bessere Fixturing, angepasste Drehzahl, oder längeres Einweichen. Zum Härten, ungleichmäßige Erhitzung kann weiche Stellen oder Risse verursachen – ähnlich wie bei Problemen, die behandelt werden häufige Härtungsfehler.
Dünnwandringe sind empfindlich gegenüber steilen Temperaturgradienten und unzureichender Unterstützung. Langsamere Rampenraten, gleichmäßige Drehung, und kontrollierte Kühlung reduzieren Verzerrungen. Das Abschreckdesign ist genauso wichtig wie die Erhitzung – ein ungleichmäßiger Abschrecken kann einen perfekt erhitzten Ring verziehen.
Große Ringspulen führen hohen Strom und sind auf zuverlässige Wasserkühlung angewiesen. Verstopfte Durchgänge, unterdimensionierte Rohre, oder Kalkaufbau beschädigt Spulen und verursacht ungeplante Ausfallzeiten. Fluss- und Temperaturüberwachung der Wasserkühlsystem sind unerlässlich.
Variationen entstehen durch unterschiedliche Anfangstemperaturen, inkonsistente Teilmasse, Skalendicke, Ladeverzögerungen, oder Bedieneranpassungen. Rezeptsteuerung und dokumentierte Aufbauverfahren stellen die Wiederholbarkeit wieder her. Für hochvolumige Leitungen, Temperatursteuerung reduziert die Abhängigkeit von festen Zeitschaltern.
8. Was vor dem Kauf zu bewerten ist
Beginnen Sie mit dem Prozess, nicht mit der Stromversorgung. Definieren Sie diese, bevor Sie Lieferanten kontaktieren:
Musterprüfungen mit dem tatsächlichen Teil sparen oft mehr Zeit und Kosten als jede noch so umfangreiche Berechnung. Ein Testlauf bestätigt den Leistungsbedarf, Erwärmungszeit, die Temperaturgleichmäßigkeit, Spulenform, und die Machbarkeit der Handhabung, bevor das Gesamtsystem gebaut wird.
Schlüssel zum Mitnehmen
Die Induktionserwärmung für große Ringe funktioniert, wenn die Spule eingeschaltet ist, Stromversorgung, Rotationsvorrichtung, und Temperaturkontrolle sind auf das spezifische Teil und den Prozess abgestimmt und werden nicht anhand des Durchmessers aus einem Katalog ausgewählt. Konfiguration der Spulenkopplung (Außendurchmesser, ID, oder Gesicht), Frequenzauswahl für die erforderliche Heiztiefe, und die geschlossene Regelung der Temperatur sind die drei Faktoren, die den Erfolg am meisten bestimmen. Für kritische oder wertvolle Teile, Stichprobentests mit klaren Akzeptanzkriterien sind der zuverlässigsten Weg, das Risiko vor dem Kauf zu verringern.
FAQ
💡 Klicken Sie auf jede Frage, um die Antwort zu erweitern
Welche Frequenz ist am besten für das Induktionshärten großer Ringe?
Kann die Induktion einen großen Ring gleichmäßig erwärmen?
Ist die Induktion besser als ein Ofen für große Ringe?
Welche Informationen werden für ein Systemangebot benötigt?
Bewerten Sie Ihren Heizprozess für große Ringe
Teilen Sie Ihre Ringabmessungen, Material, Zieltemperatur, und Produktionsrate. Unser Ingenieurteam kann die Anwendung überprüfen und einen praxisgerechten Induktionsheizungsansatz empfehlen.


