
การเหนี่ยวนำความร้อนสำหรับวงแหวนขนาดใหญ่: คู่มือกระบวนการสำหรับการผลิตหนัก
สารบัญ
1. ทำไมวงแหวนขนาดใหญ่ต้องใช้วิธีการที่แตกต่าง
ชิ้นส่วนขนาดเล็กร้อนเร็วด้วยขดลวดธรรมดา. วงแหวนขนาดใหญ่ — โดยทั่วไป 500 มม. ขึ้นไป 3,000 เส้นผ่านศูนย์กลาง มม. — แตกต่างกันเนื่องจากความร้อนจะต้องส่งผ่านอย่างสม่ำเสมอรอบเส้นรอบวงยาวขณะเจาะผ่านความหนาของผนัง. การตั้งค่าที่เหมาะกับแหวนลูกปืนแบบบาง (5-10 ผนังมม) จะไม่ทำงานสำหรับแหวนปลอมแปลงด้วย 50 ส่วนตัดขวาง มม.
ความท้าทายหลักคือการปรับสมดุลอัตราการทำความร้อนที่พื้นผิวกับเวลาการนำความร้อน. กำลังพื้นผิวมากเกินไปเร็วเกินไปทำให้เกิดการไล่ระดับอุณหภูมิที่สูงชันระหว่าง OD และผนังกลาง. กำลังไม่เพียงพอทำให้เวลาวงจรยาวเกินกว่าที่การผลิตจะยอมรับได้. การหมุนของชิ้นส่วน, รูปทรงของขดลวด, ความถี่, และอัตราการเพิ่มกำลังทั้งหมดมีปฏิสัมพันธ์กัน — การเปลี่ยนแปลงอย่างหนึ่งมักทำให้ต้องปรับอย่างอื่นด้วย.
2. การประยุกต์ใช้ในหลายอุตสาหกรรม
การเหนี่ยวนำความร้อนวงแหวนขนาดใหญ่ปรากฏทุกที่ที่ชิ้นส่วนทรงกลมหนักต้องการการให้ความร้อนที่ควบคุมได้ก่อนการขึ้นรูป, การประกอบ, หรือการบำบัดด้วยความร้อน:
สำหรับการบำบัดความร้อน, การเหนี่ยวนำอาจกำหนดเป้าหมายไปที่พื้นผิวการสึกหรอเฉพาะ — ร่องน้ำ, รายละเอียดฟัน, หรือเส้นผ่านศูนย์กลางภายนอก — แทนที่จะเป็นวงแหวนทั้งหมด, เช่นเดียวกับใน การชุบแข็งด้วยเหนี่ยวนำ. สำหรับงานประกอบ, เป้าหมายคือการควบคุมการขยายตัวทางความร้อน, ไม่ใช่การเปลี่ยนแปลงทางโลหะวิทยา.
3. ตัวแปรกระบวนการสำคัญ
การกำหนดขนาดระบบเริ่มต้นด้วยชิ้นส่วนและวัตถุประสงค์ในการทำความร้อน. โดยไม่ได้กำหนดไว้เหล่านี้, การเลือกกำลังและคอยล์เป็นการคาดเดา.
เรขาคณิตของแหวน
เส้นผ่าศูนย์กลางนอก (OD), ID, ความหนาของผนัง, และความกว้างของใบหน้าก็มีความสำคัญ. แหวนบาง (กำแพง < 10 มม.) อาจร้อนในไม่กี่วินาที แต่บิดเบี้ยวได้ง่าย. แหวนส่วนหนา (กำแพง > 30 มม.) ต้องการความถี่ที่ต่ำกว่า, มีพลังมากขึ้น, หรือแช่นานขึ้นเพื่อปรับอุณหภูมิให้เท่ากันผ่านหน้าตัด. การลบมุม, ฟันเฟือง, รูสลักเกลียว, และสนามแข่งจะสร้างรูปแบบการทำความร้อนในท้องถิ่นซึ่งการออกแบบคอยล์ต้องคำนึงถึง.
การเปลี่ยนผ่านของวัสดุและสนามแม่เหล็ก
เหล็กคาร์บอนและโลหะผสมให้ความร้อนต่ำกว่าอุณหภูมิคูรีได้อย่างมีประสิทธิภาพ (ประมาณ 760°C). เมื่อเหล็กกลายเป็นแม่เหล็ก, ข้อต่อลดลงและการทำความร้อนช้าลง. แหล่งจ่ายไฟต้องมีความสามารถเพียงพอที่จะดำเนินการเพิ่มแรงดันหลังจากการเปลี่ยนแปลงนี้ต่อไป. เหล็กไร้สนิม, โลหะผสมทองแดง, และอะลูมิเนียมแต่ละชนิดต้องการกลยุทธ์ความถี่และพลังงานที่แตกต่างกัน.
อุณหภูมิและความทนทาน
วงแหวนแบริ่งที่ถูกให้ความร้อนถึง 120°C เพื่อการประกอบและวงแหวนเฟืองที่ถูกให้ความร้อนถึง 850°C เพื่อการแข็งตัวเป็นตัวแทนของกระบวนการที่แตกต่างกันอย่างสิ้นเชิง. กำหนดสิ่งเหล่านี้ก่อนระบุอุปกรณ์:
4. การออกแบบขดลวด & การเชื่อมต่อ
ขดลวดเป็นตัวกำหนดว่าพลังงานเข้าสู่ส่วนใด. สำหรับแหวนขนาดใหญ่, วัตถุประสงค์ในการทำความร้อนจะกำหนดว่าพื้นผิวของคอยล์จะอยู่ที่ใด.
คอยล์อยู่ในตำแหน่งรอบเส้นผ่านศูนย์กลางภายนอก. ที่พบบ่อยที่สุด — โหลดง่าย, การหมุนอย่างตรงไปตรงมา. ใช้สำหรับแหวนลูกปืน, เฟืองเปล่า, การประกอบแบบหดพอดี.
คอยล์วางอยู่ภายในรูแหวน. ใช้เมื่อพื้นผิวด้านในต้องการความร้อน — ร่องน้ำภายใน, การขยายขนาดพอดีจาก ID, หรือเมื่อการเข้าถึง OD ถูกบล็อก.
คอยล์หันหน้าไปทางพื้นผิวเรียบของวงแหวนในแนวแกน. เหมาะสำหรับหน้าแปลน, แหวนหน้ากว้าง, หรือเมื่อต้องกระจายความร้อนไปตามความสูงของวงแหวนมากกว่าเส้นรอบวง.
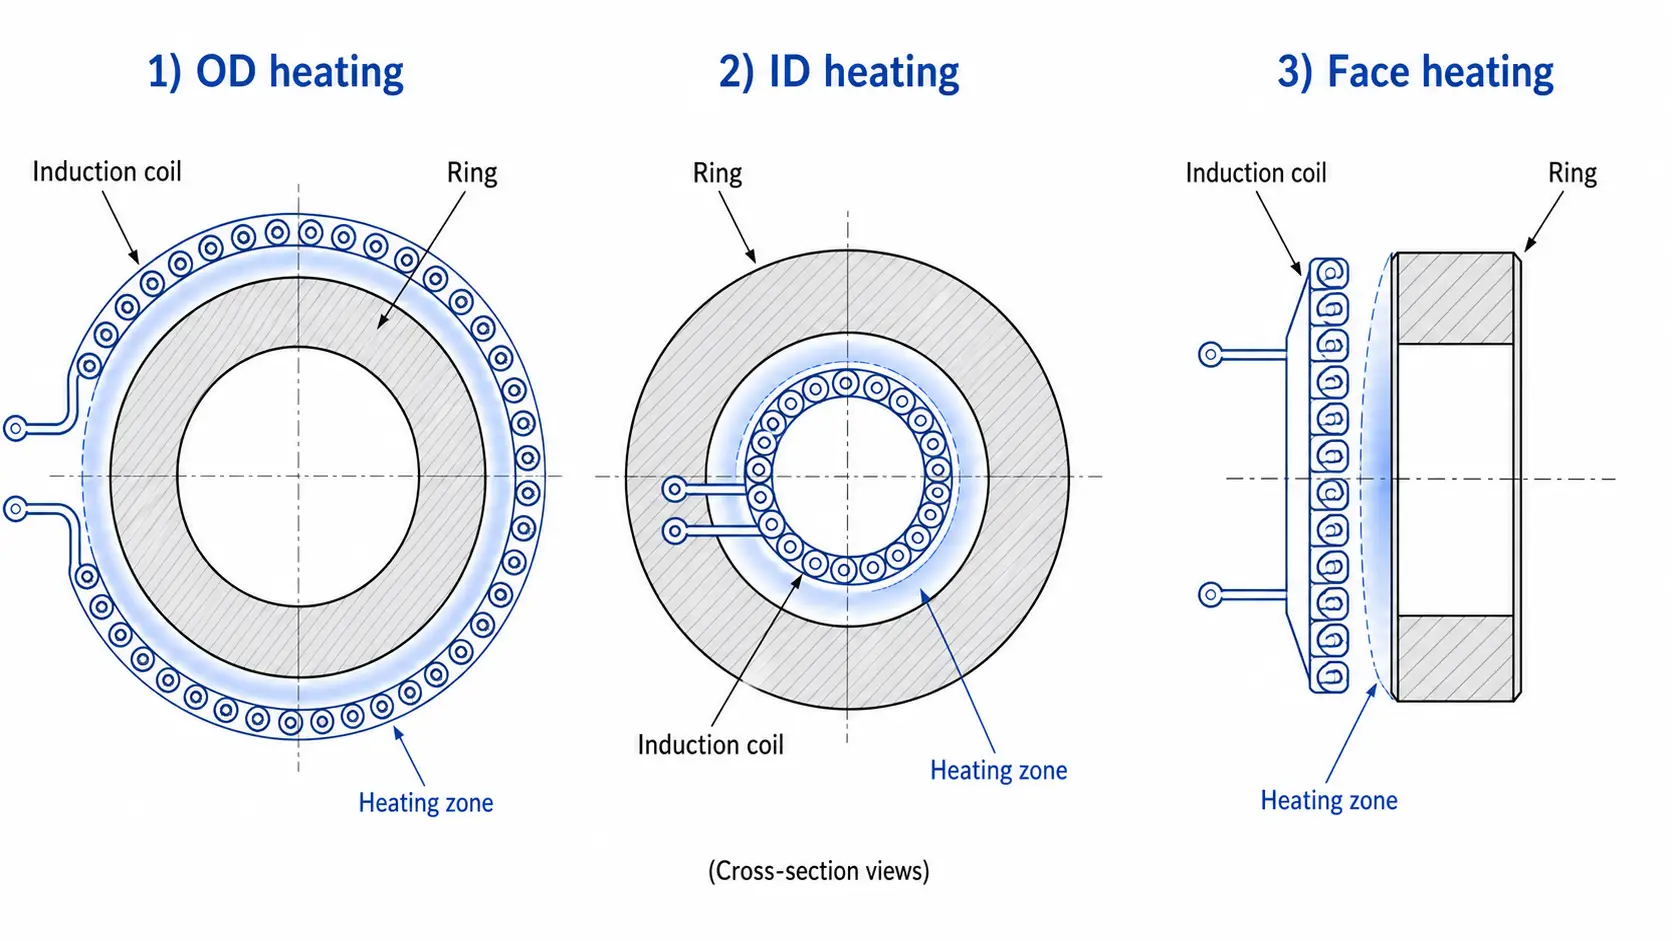
คอยล์หมุนรอบเดียวเหมาะกับเส้นผ่านศูนย์กลางขนาดใหญ่ที่มีความกว้าง, แม้แต่การให้ความร้อนก็เป็นเป้าหมาย. คอยล์แบบหมุนหลายรอบช่วยปรับปรุงการเชื่อมต่อและให้ความร้อนแบบเข้มข้น แต่ทางกายภาพจะยากกว่าที่จะสวมรอบวงแหวนขนาดใหญ่หรือผิดปกติ. ช่องว่างระหว่างข้อต่อควรคำนึงถึงการส่ายของชิ้นส่วนด้วย, การขยายตัวทางความร้อนระหว่างการทำความร้อน, และระยะห่างในการบรรทุก — ช่องว่างทั่วไปสำหรับวงแหวนขนาดใหญ่มีตั้งแต่ 3 ต่อ 15 มม. ขึ้นอยู่กับสภาพชิ้นส่วนและความแม่นยำในการจัดการ. รายละเอียดเพิ่มเติมเกี่ยวกับหลักการออกแบบคอยล์มีกล่าวถึงใน การออกแบบขดลวดเหนี่ยวนำ.
5. แหล่งจ่ายไฟ & ความถี่
กำลังมีขนาดจากมวลชิ้นส่วน, อุณหภูมิเป้าหมาย, เวลารอบการทํางาน, วัสดุ, และประสิทธิภาพคอยล์โดยประมาณ — ไม่ใช่จากเส้นผ่านศูนย์กลางวงแหวนเพียงอย่างเดียว. ก 2,000 มม. แหวนมี 6 ผนังมม. และก 2,000 มม. แหวนมี 50 ผนัง มม. ต้องการระดับพลังงานที่แตกต่างกันอย่างมาก.
ความถี่จะควบคุมว่ากระแสลึกจะทะลุผ่านก่อนที่ความร้อนจะถูกสร้างขึ้นจากการนำความร้อนได้อย่างไร. สำหรับวงแหวนหนาที่ให้ความร้อนผ่าน (กำแพง > 20 มม.), ความถี่ต่ำ (1-10 กิโลเฮิรตซ์) กระแสไฟวิ่งลึกขึ้น. สำหรับการชุบแข็งพื้นผิวของรางลูกปืนหรือโปรไฟล์ฟัน, ความถี่สูง (10-100 กิโลเฮิรตซ์) ทำให้ความร้อนรวมตัวที่ผิว. สำหรับวงแหวนผนังบาง, ความถี่ปานกลาง (3-30 กิโลเฮิรตซ์) มักให้สมดุลที่ใช้งานได้. หลักการเหล่านี้อธิบายเพิ่มเติมใน พื้นฐานการให้ความร้อนด้วยเหนี่ยวนำ และ การเลือกกำลังไฟ.
กำลังไฟสูงไม่ได้หมายความว่าจะได้ผลลัพธ์ที่ดีกว่าโดยอัตโนมัติ. กำลังไฟผิวที่มากเกินไปสร้างความต่างชันสูง, เสี่ยงต่อการบิดงอหรือผิวร้อนเกินไปก่อนที่ผนังกลางจะถึงอุณหภูมิ. การปรับกำลังแบบค่อยเป็นค่อยไปหรือโปรไฟล์กำลังแบบเป็นขั้นตอนมักให้ผลลัพธ์ที่สม่ำเสมอมากกว่าการทำงานด้วยกำลังเต็มในช่วงเวลาสั้นๆ.
6. การหมุน & การควบคุมอุณหภูมิ
ความสม่ำเสมอของอุณหภูมิโดยรอบวงแหวนขนาดใหญ่เป็นส่วนที่ยากที่สุดของกระบวนการในการทำให้ถูกต้อง. แม้ว่าขดลวดจะออกแบบมาอย่างดี แต่ก็ยังมีความแตกต่างรอบแนววงกลม — การหมุนจะช่วยเฉลี่ยสิ่งนี้ออกไป. ความเร็วในการหมุนต้องคงที่: ช้าเกินไปจะทำให้โซนอุณหภูมิที่หันไปทางขดลวดร้อนเกินไป; เร็วเกินไปจะทำให้การตอบสนองอุณหภูมิยากต่อการใช้งาน.
วงแหวนขนาดใหญ่หมุนบนลูกกลิ้ง, โต๊ะหมุน, หรือแกนตั้ง. อุปกรณ์ติดตั้งต้องรองรับชิ้นงานได้อย่างปลอดภัยที่อุณหภูมิและรักษาการจัดแนวขดลวดต่อชิ้นงานให้สม่ำตลอดรอบ.
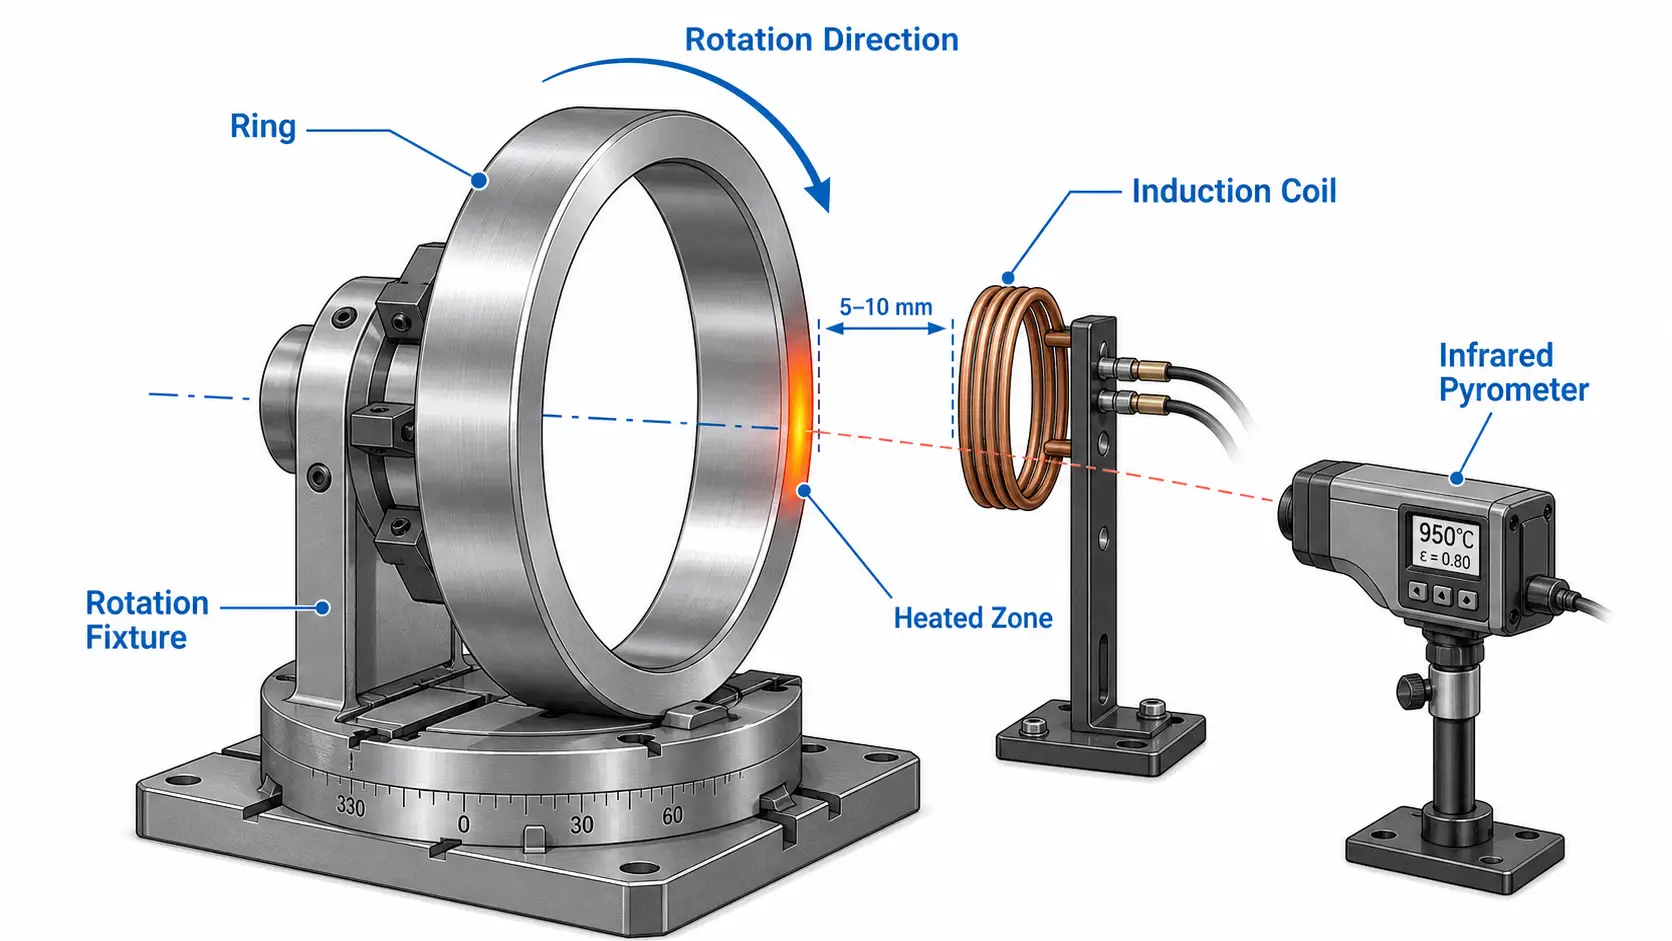
เครื่องวัดอุณหภูมิอินฟราเรดเป็นมาตรฐานสำหรับการวัดไม่สัมผัส, แต่การเปลี่ยนแปลงค่าการแผ่รังสีจากคราบตะกรัน, ผิวชิ้นงาน, หรือไอน้ำส่งผลต่อการอ่านค่า. สำหรับการพัฒนากระบวนการ, ใช้เทอร์โมคัปเปิลแบบสัมผัสหรือคูปองทดสอบที่หลายจุดเพื่อยืนยันสิ่งที่เครื่องวัดอุณหภูมิอินฟราเรดเห็น. จุดตรวจวัดเพียงจุดเดียวบนพื้นผิวที่มองเห็นได้ง่ายที่สุดแทบจะไม่แสดงถึงบริเวณที่ร้อนที่สุดหรือเย็นที่สุดของวงแหวน.
การควบคุมวงปิดจะปรับกำลังตามอุณหภูมิที่วัดได้, มีประโยชน์เมื่ออุณหภูมิเริ่มต้นหรือมวลชิ้นส่วนแตกต่างกันไปในแต่ละชุด. ระบบควบคุมที่มีความสามารถประกอบด้วย:
7. ปัญหาที่พบบ่อย & วิธีแก้ปัญหา
ปัญหาส่วนใหญ่เกิดจากความไม่ตรงกันระหว่างชิ้นส่วน, ขดลวด, แหล่งจ่ายไฟ, หรือวิธีการจัดการ. การทดสอบด้วยเกณฑ์การยอมรับที่ชัดเจนสามารถจับสิ่งเหล่านี้ก่อนที่จะเข้าสู่กระบวนการผลิต.
เกิดจากการจัดตำแหน่งขดลวดไม่ดี, การเชื่อมต่อไม่สม่ำเสมอ, การหมุนไม่เพียงพอ, หรือความแตกต่างของรูปทรงรอบวงแหวน. การแก้ไข: การออกแบบขดลวดใหม่, การยึดตรึงที่ดีขึ้น, ปรับความเร็วในการหมุน, หรือแช่นานขึ้น. สำหรับการชุบแข็ง, การให้ความร้อนไม่สม่ำเสมอสามารถทำให้เกิดจุดนุ่มหรือรอยร้าว — คล้ายกับปัญหาที่กล่าวถึงใน ข้อบกพร่องการชุบแข็งทั่วไป.
วงแหวนผนังบางไวต่อการไล่ระดับอุณหภูมิที่สูงชันและการรองรับที่ไม่เพียงพอ. อัตราทางลาดช้าลง, การหมุนสม่ำเสมอ, และควบคุมความเย็นลดการบิดเบือน. การออกแบบการดับมีความสำคัญพอๆ กับการให้ความร้อน การดับที่ไม่สม่ำเสมออาจทำให้วงแหวนที่ได้รับความร้อนสมบูรณ์บิดเบี้ยวได้.
คอยล์วงแหวนขนาดใหญ่ส่งกระแสไฟสูงและอาศัยการระบายความร้อนด้วยน้ำที่เชื่อถือได้. ข้อความที่ถูกบล็อก, ท่อขนาดเล็ก, หรือตะกรันคอยล์ที่เสียหายและทำให้เกิดการหยุดทำงานโดยไม่ได้วางแผนไว้. การตรวจสอบการไหลและอุณหภูมิบน ระบบระบายความร้อนด้วยน้ำ เป็นสิ่งจำเป็น.
ความแปรผันมาจากอุณหภูมิเริ่มต้นที่แตกต่างกัน, มวลชิ้นส่วนไม่สอดคล้องกัน, ความหนาของสเกล, ความล่าช้าในการโหลด, หรือการปรับของผู้ปฏิบัติงาน. การควบคุมสูตรและขั้นตอนการตั้งค่าที่บันทึกไว้ช่วยให้สามารถทำซ้ำได้. สำหรับสายที่มีปริมาณมาก, การควบคุมอุณหภูมิตามอุณหภูมิช่วยลดการพึ่งพาตัวจับเวลาคงที่.
8. สิ่งที่ควรประเมินก่อนซื้อ
เริ่มต้นด้วยกระบวนการ, ไม่ใช่แหล่งจ่ายไฟ. กำหนดสิ่งเหล่านี้ก่อนที่จะติดต่อซัพพลายเออร์:
การทดสอบตัวอย่างกับชิ้นส่วนจริงมักจะประหยัดเวลาและค่าใช้จ่ายได้มากกว่าการคำนวณใด ๆ. การทดลองใช้งานยืนยันความต้องการพลังงาน, เวลาในการให้ความร้อน, ความสม่ำเสมอของอุณหภูมิ, รูปทรงของขดลวด, และความเป็นไปได้ในการจัดการก่อนที่ระบบเต็มรูปแบบจะถูกสร้างขึ้น.
คีย์ Takeaway
การเหนี่ยวนำความร้อนสำหรับวงแหวนขนาดใหญ่สามารถทำงานได้เมื่อขดลวด, แหล่งจ่ายไฟ, อุปกรณ์หมุน, และการควบคุมอุณหภูมิถูกออกแบบรอบชิ้นส่วนและกระบวนการเฉพาะ — ไม่ใช่เลือกจากแค็ตตาล็อกตามเส้นผ่านศูนย์กลาง. การเชื่อมต่อขดลวด (เส้นผ่าศูนย์กลางนอก (OD), ID, หรือใบหน้า), การเลือกความถี่สำหรับความลึกในการให้ความร้อนที่ต้องการ, และการควบคุมอุณหภูมิแบบปิดวงจรคือสามปัจจัยที่เป็นตัวกำหนดความสำเร็จมากที่สุด. สำหรับชิ้นส่วนที่สำคัญหรือมีมูลค่าสูง, การทดสอบตัวอย่างพร้อมเกณฑ์การยอมรับที่ชัดเจนเป็นวิธีที่เชื่อถือได้ที่สุดในการลดความเสี่ยงก่อนการซื้อ.
คำถามที่พบบ่อย
💡 คลิกแต่ละคำถามเพื่อขยายคำตอบ
ความถี่ใดเหมาะสมที่สุดสำหรับการเหนี่ยวนำความร้อนวงแหวนขนาดใหญ่?
เหนี่ยวนำความร้อนวงแหวนขนาดใหญ่ได้สม่ำเสมอหรือไม่?
การเหนี่ยวนำดีกว่าหรือเตาอบสำหรับวงแหวนขนาดใหญ่?
ต้องการข้อมูลอะไรบ้างสำหรับการเสนอราคาระบบ?
ประเมินกระบวนการให้ความร้อนแหวนขนาดใหญ่ของคุณ
แบ่งปันขนาดแหวนของคุณ, วัสดุ, อุณหภูมิเป้าหมาย, และอัตราการผลิต. ทีมวิศวกรของเราสามารถตรวจสอบแอปพลิเคชันและแนะนำวิธีการเหนี่ยวนำความร้อนที่ใช้งานได้จริง.


