
Calentamiento por inducción para anillos grandes: Guía de proceso para la fabricación pesada
Índice de contenidos
1. Por qué los anillos grandes necesitan un enfoque diferente
Piezas pequeñas se calientan rápidamente con una simple bobina. Anillos grandes — típicamente 500 mm a más 3,000 mm de diámetro — son diferentes porque el calor debe entregarse uniformemente a lo largo de una circunferencia larga mientras penetra a través del grosor de la pared. Un montaje que funcione para un anillo de soporte delgado (5-10 mm de pared) no funcionará para un anillo forjado con una 50 mm sección transversal.
El principal reto es equilibrar la velocidad de calentamiento superficial con el tiempo de conducción térmica. Demasiada potencia superficial demasiado rápido crea gradientes de temperatura pronunciados entre el diámetro exterior y la pared media. Una potencia insuficiente extiende el tiempo de ciclo más allá de lo que la producción puede aceptar. Rotación de la pieza, geometría de la bobina, frecuencia, y la tasa de aumento de potencia interactúan — cambiar uno a menudo obliga a ajustar los otros.
2. Aplicaciones entre industrias
La calefacción por inducción de anillos grandes aparece dondequiera que se necesite calentar de manera controlada piezas circulares pesadas antes de conformarlas, ensamblaje, o tratamiento térmico:
Para tratamiento térmico, induction may target a specific wear surface — a raceway, perfil de diente, or outer diameter — rather than the entire ring, as in temple por inducción. For assembly work, the goal is controlled thermal expansion, not metallurgical change.
3. Variables clave de proceso
Sizing a system starts with the part and the heating objective. Without these defined, power and coil selection are guesswork.
Ring Geometry
OD, IDENTIFICACIÓN, espesor de pared, and face width all matter. A thin ring (wall < 10 mm) may heat in seconds but distort easily. A thick-section ring (wall > 30 mm) needs lower frequency, more power, o un tiempo de remojo más largo para igualar la temperatura a través de la sección transversal. biselados, dientes del engranaje, agujeros para pernos, y las pistas crean variaciones locales de calentamiento que el diseño de la bobina debe tener en cuenta.
Material y transición magnética
Aceros al carbono y aleaciones se calientan eficientemente por debajo de la temperatura de Curie (alrededor de 760°C). Una vez que el acero se vuelve no magnético, el acoplamiento cae y el calentamiento se ralentiza. La fuente de alimentación debe tener suficiente margen para continuar la rampa tras esta transición. Aceros inoxidables, aleaciones de cobre, y el aluminio requieren diferentes estrategias de frecuencia y potencia.
Temperatura y Tolerancia
Un anillo de rodamiento calentado a 120°C para el montaje y un anillo de engranaje calentado a 850°C para el endurecimiento representan procesos completamente diferentes. Defina estos antes de especificar el equipo:
4. Diseño de la bobina & Acoplamiento
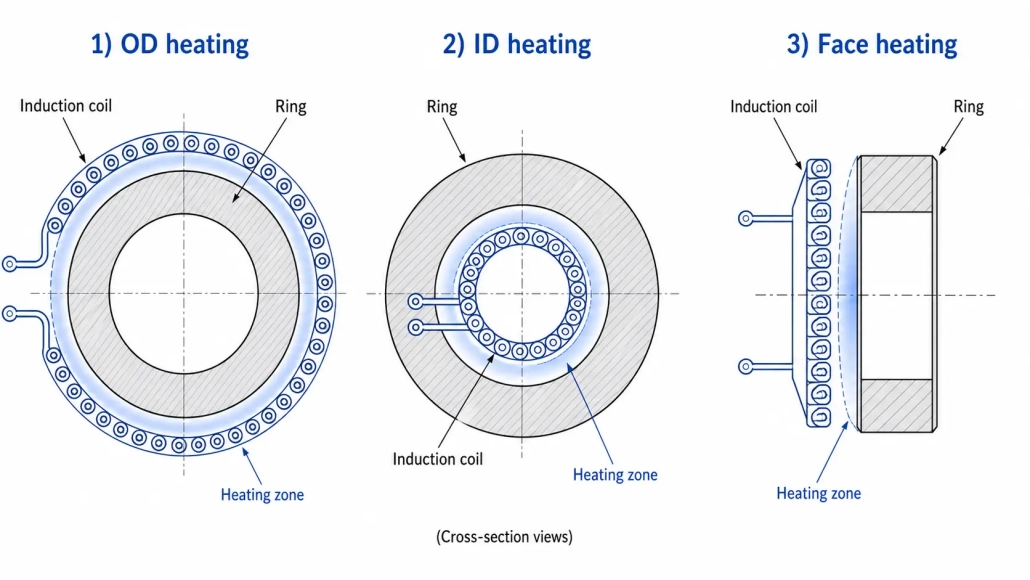
La bobina determina dónde entra la energía en la pieza. Para anillos grandes, the heating objective dictates which surface the coil faces.
Coil positioned around the outside diameter. Most common — easy to load, straightforward rotation. Used for bearing rings, barras de engranajes, ajuste por contracción.
Coil placed inside the ring bore. Used when the inner surface needs heat — internal raceways, shrink-fit expansion from the ID, or when OD access is blocked.
Coil faces the ring’s flat surface axially. Suitable for flanges, broad face rings, o cuando el calentamiento debe distribuirse a lo largo de la altura del anillo en lugar de la circunferencia.
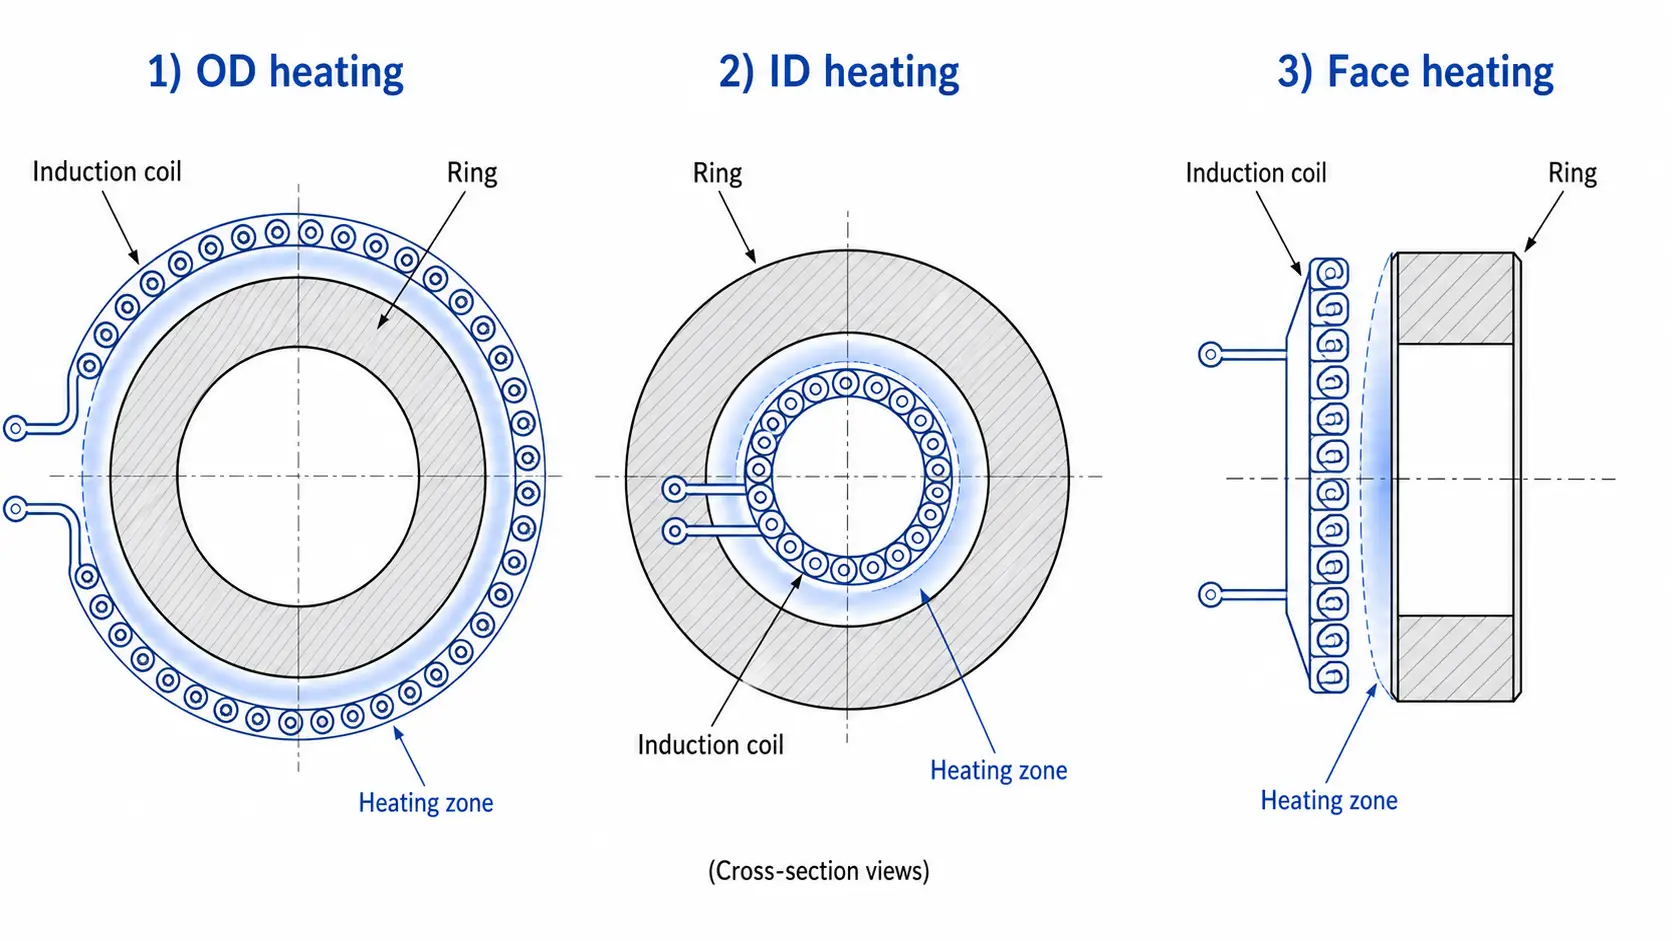
las bobinas de un solo giro se adaptan a grandes diámetros donde es ancho, el objetivo es el calentamiento uniforme. las bobinas de múltiples vueltas mejoran el acoplamiento y concentran el calentamiento, pero son físicamente más difíciles de encajar alrededor de anillos grandes o irregulares. la separación de acoplamiento debe tener en cuenta el esgotamiento de las piezas, expansión térmica durante el calentamiento, y el espacio libre para cargas — los huecos típicos para anillos grandes varían desde 3 a 15 mm dependiendo de la condición de la pieza y la precisión en el manejo. Más detalles sobre los principios de diseño de bobinas se cubren en diseño de bobinas de inducción.
5. Fuente de alimentación & Frecuencia
La potencia se determina a partir de la masa de la pieza, temperatura objetivo, tiempo de ciclo, material, y la eficiencia estimada de la bobina, no solo del diámetro del anillo. A 2,000 El anillo de mm con una 6 pared de mm y una 2,000 El anillo de mm con una 50 pared de mm requieren niveles de potencia sustancialmente diferentes.
La frecuencia controla qué tan profundo penetra la corriente antes de que el calor se genere por conducción. Para el calentamiento total de anillos gruesos (wall > 20 mm), frecuencias más bajas (1-10 kHz) llevan la corriente más profundo. Para el endurecimiento superficial de vías de rodadura o perfiles de dientes, frecuencias más altas (10-100 kHz) concentrar el calor en la superficie. Para anillos de pared delgada, frecuencias medias (3-30 kHz) a menudo proporcionan un equilibrio manejable. Estos principios se explican más a fondo en fundamentos de calentamiento por inducción y selección de potencia.
Una mayor potencia no produce automáticamente un mejor resultado. El exceso de potencia superficial crea gradientes pronunciados, arriesgando distorsión o sobrecalentamiento de la superficie antes de que la pared media alcance la temperatura. Una rampa controlada o un perfil de potencia escalonado a menudo produce resultados más uniformes que funcionar a plena potencia durante un tiempo más corto.
6. Rotación & Control de temperatura
La uniformidad de la temperatura alrededor de un anillo grande es la parte más difícil del proceso de conseguir correcta. Incluso una bobina bien diseñada produce cierta variación circunferencial: la rotación la promedia. La velocidad de rotación debe ser estable: Demasiado lento permite que la zona frente a la bobina se sobrecaliente; Demasiado rápido hace que el uso de la retroalimentación de temperatura sea más difícil.
Los anillos grandes giran sobre rodillos, platos giratorios, o husillos verticales. El accesorio debe soportar la pieza de manera segura a temperatura y mantener una alineación consistente del bobinado con la pieza durante todo el ciclo.
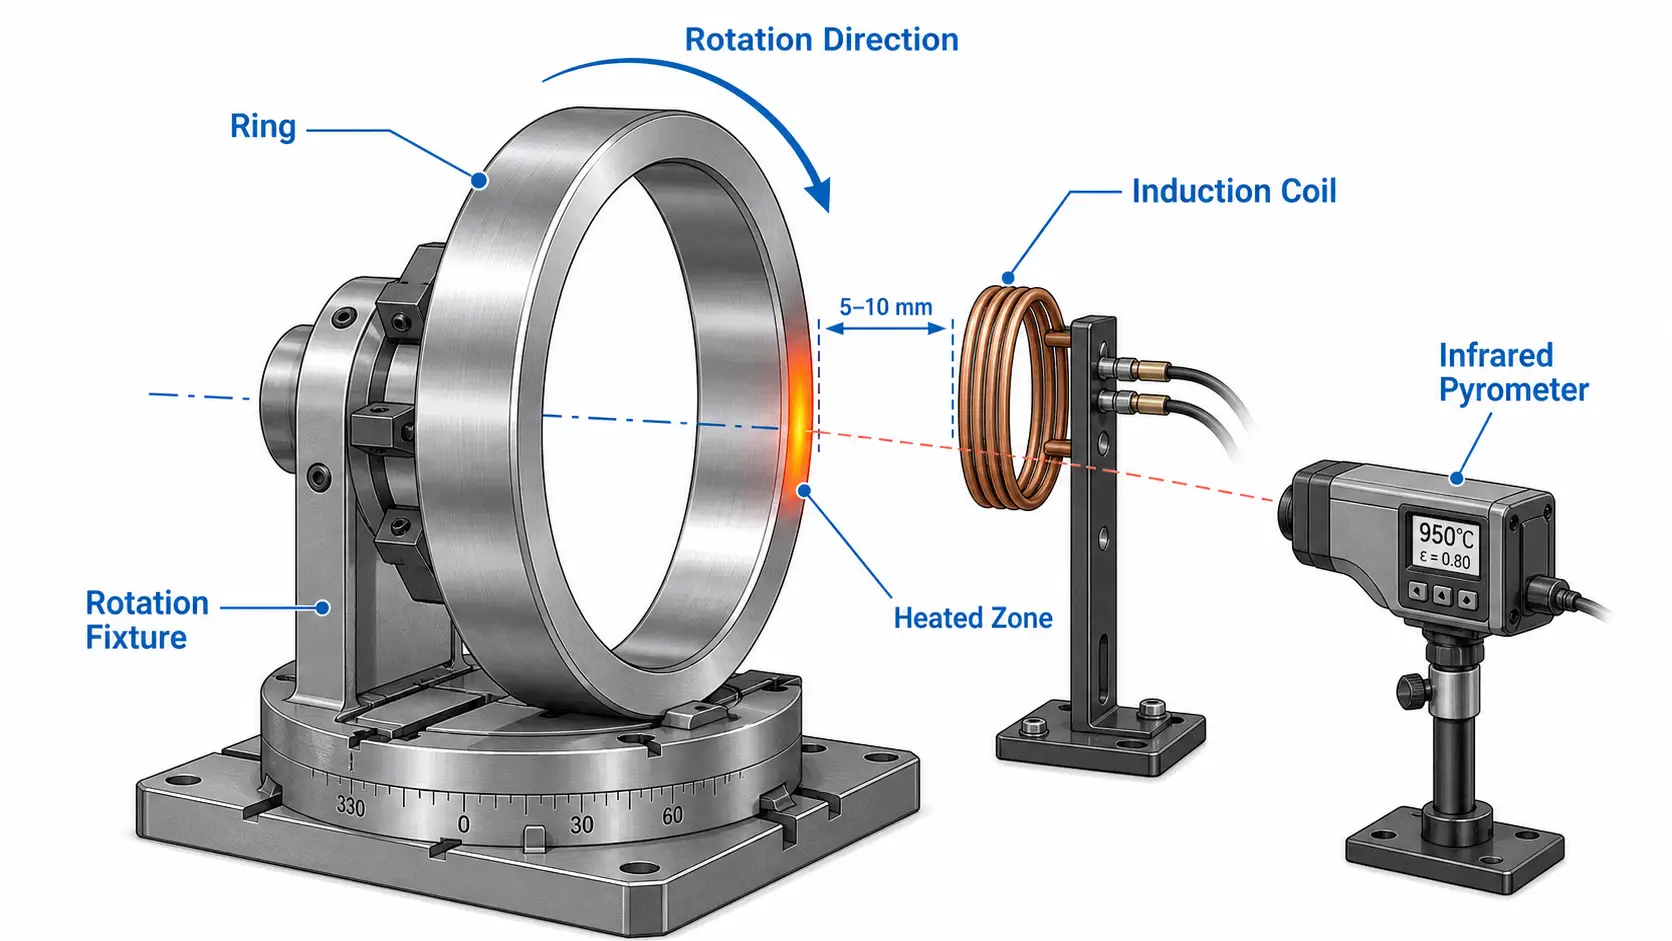
Los pirómetros infrarrojos son el estándar para medición sin contacto, pero la variación de emisividad debido a la escama, acabado superficial, o vapor afecta las lecturas. Para el desarrollo del proceso, termopares de contacto o cupones de prueba en múltiples ubicaciones validan lo que el pirómetro observa. A single measurement point on the easiest-to-view surface rarely represents the hottest or coldest area of the ring.
Closed-loop control adjusts power based on measured temperature, useful when starting temperature or part mass varies between batches. A capable control system includes:
7. Problemas comunes & Soluciones
Most problems trace back to a mismatch between the part, bobina, fuente de alimentación, or handling method. Probar con criterios claros de aceptación detecta estos problemas antes de que lleguen a producción.
Causado por alineación deficiente de la bobina, acoplamiento inconsistente, rotación insuficiente, o variación de geometría alrededor del anillo. Soluciones: rediseño de la bobina, mejor sujeción, ajuste de la velocidad de rotación, o remojo más largo. Para el endurecimiento, el calentamiento desigual puede producir zonas blandas o grietas — similar a los problemas tratados en defectos comunes de endurecimiento.
Los anillos de pared delgada son sensibles a gradientes de temperatura pronunciados y soporte insuficiente. Tasas de aumento más lentas, rotación uniforme, y enfriamiento controlado reducen la distorsión. Quench design matters as much as heating — an uneven quench can warp a perfectly heated ring.
Large ring coils carry high current and depend on reliable water cooling. Blocked passages, undersized tubing, or scale buildup damage coils and cause unplanned downtime. Flow and temperature monitoring on the sistema de enfriamiento por agua are essential.
La variación proviene de diferentes temperaturas iniciales, masa de la pieza inconsistente, grosor de la escala, demoras en la carga, o ajustes del operador. El control de la receta y los procedimientos de configuración documentados restauran la repetibilidad. Para líneas de alto volumen, El control basado en la temperatura reduce la dependencia de temporizadores fijos.
8. Qué evaluar antes de comprar
Comience con el proceso, no con la fuente de energía. Defina esto antes de acercarse a los proveedores:
Las pruebas de muestra con la pieza real a menudo ahorran más tiempo y costo que cualquier cantidad de cálculos. Una prueba de funcionamiento confirma los requisitos de energía, Tiempo de calentamiento, uniformidad de temperatura, geometría de la bobina, y viabilidad de manejo antes de construir el sistema completo.
Conclusión clave
La calefacción por inducción para anillos grandes funciona cuando la bobina, fuente de alimentación, el dispositivo de rotación, y el control de temperatura se diseñan teniendo en cuenta la pieza y el proceso específicos, no seleccionados de un catálogo por diámetro. Configuración de acoplamiento de la bobina (OD, IDENTIFICACIÓN, o cara), selección de frecuencia para la profundidad de calentamiento requerida, y control de temperatura en lazo cerrado son los tres factores que más determinan el éxito. Para piezas críticas o de alto valor, Las pruebas de muestra con criterios de aceptación claros son la forma más confiable de reducir el riesgo antes de la compra.
Preguntas frecuentes
💡 Haz clic en cada pregunta para expandir la respuesta
¿Qué frecuencia es mejor para calentar por inducción anillos grandes??
¿Puede la inducción calentar un anillo grande de manera uniforme??
¿Es la inducción mejor que un horno para anillos grandes??
What information is needed for a system quotation?
Evalúa tu proceso de calentamiento con anillo grande
Comparte las dimensiones de tu anillo, material, temperatura objetivo, y tasa de producción. Nuestro equipo de ingeniería puede revisar la solicitud y recomendar un enfoque práctico de calentamiento por inducción.


