
Nagrzewanie indukcyjne dużych pierścieni: Przewodnik procesowy dla ciężkiej produkcji
Spis treści
1. Dlaczego duże pierścienie wymagają innego podejścia
Małe części szybko się nagrzewają prostą cewką. Duże pierścienie — zazwyczaj 500 mm do nadmiaru 3,000 mm średnicy – różnią się tym, że ciepło musi być dostarczane równomiernie na długim obwodzie, przenikając przez grubość ścianki. Konfiguracja, która działa w przypadku cienkiego pierścienia łożyska (5-10 mm ściana) nie będzie działać w przypadku kutego pierścienia z a 50 mm przekrój.
Głównym wyzwaniem jest zrównoważenie szybkości nagrzewania powierzchni z czasem przewodzenia ciepła. Zbyt duża moc powierzchniowa zbyt szybko powoduje strome gradienty temperatury pomiędzy średnicą zewnętrzną a ścianą środkową. Niewystarczająca moc wydłuża czas cyklu poza możliwości produkcyjne. Obrót części, geometrii cewki, częstotliwość, i współczynnik narastania mocy oddziałują na siebie — zmiana jednego często wymusza dostosowanie pozostałych.
2. Zastosowania w różnych branżach
Nagrzewanie indukcyjne dużych pierścieni pojawia się wszędzie tam, gdzie ciężkie okrągłe części wymagają kontrolowanego nagrzewania przed formowaniem, montaż, lub obróbka cieplna:
Do obróbki cieplnej, indukcja może być skierowana na konkretną powierzchnię zużycia — tor bieżnika, profil zęba, lub średnicę zewnętrzną — zamiast całego pierścienia, jak w hartowanie indukcyjne. Do pracy montażowej, celem jest kontrolowana rozszerzalność cieplna, a nie zmiana metalurgiczna.
3. Kluczowe zmienne procesowe
Dobór systemu zaczyna się od części i celu nagrzewania. Bez ich określenia, dobór mocy i cewki jest zgadywaniem.
Geometria pierścienia
OD, ID, grubość ścianki, i szerokość czoła mają znaczenie. Cienki pierścień (ściana < 10 mm) może nagrzać się w kilka sekund, ale łatwo ulega odkształceniu. Pierścień o grubym przekroju (ściana > 30 mm) wymaga niższej częstotliwości, większej mocy, lub dłuższy czas nasączania, aby wyrównać temperaturę w przekroju poprzecznym. fazy, zęby zęba, otwory na śruby, oraz drogi rozbiegowe tworzą lokalne zmiany nagrzewania, które musi uwzględnić konstrukcja cewek.
przejście materiałowe i magnetyczne
stal węglowa i stopowa nagrzewają się efektywnie poniżej temperatury Curie (około 760°C). Gdy stal staje się niemagnetyczna, sprzęgło opada i nagrzewanie zwalnia. Zasilacz musi mieć wystarczającą przestrzeń na nadbieg, by kontynuować rampę po tym przejściu. Stale nierdzewne, stopy miedzi, i aluminium wymagają różnych strategii częstotliwości i mocy.
Temperatura i tolerancja
Pierścień łożyska nagrzany do temperatury 120°C w celu montażu i pierścień zębaty nagrzany do 850°C w celu hartowania to zupełnie inne procesy. Zdefiniuj je przed określeniem wyposażenia:
4. Projekt cewki & Sprzężenie
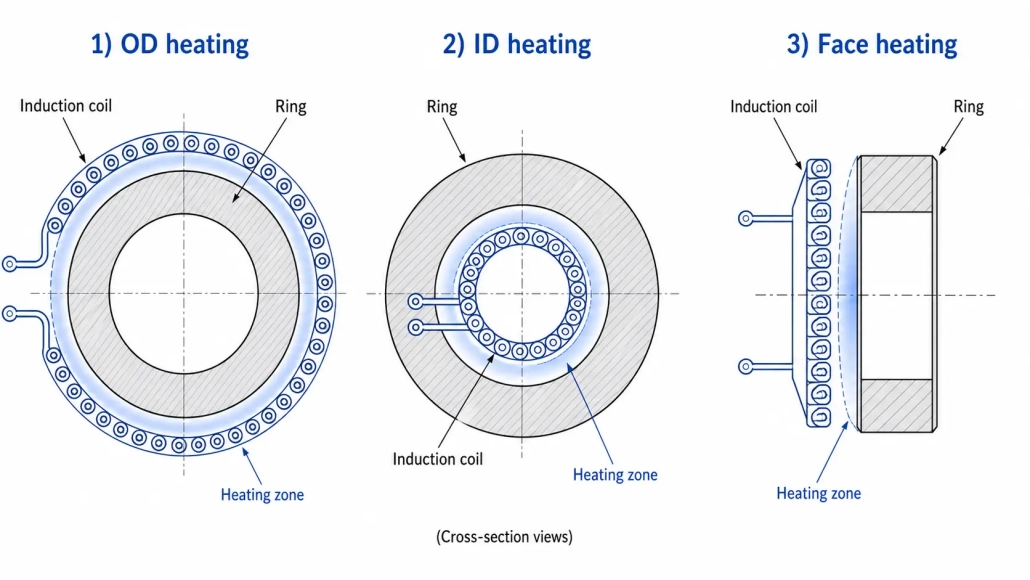
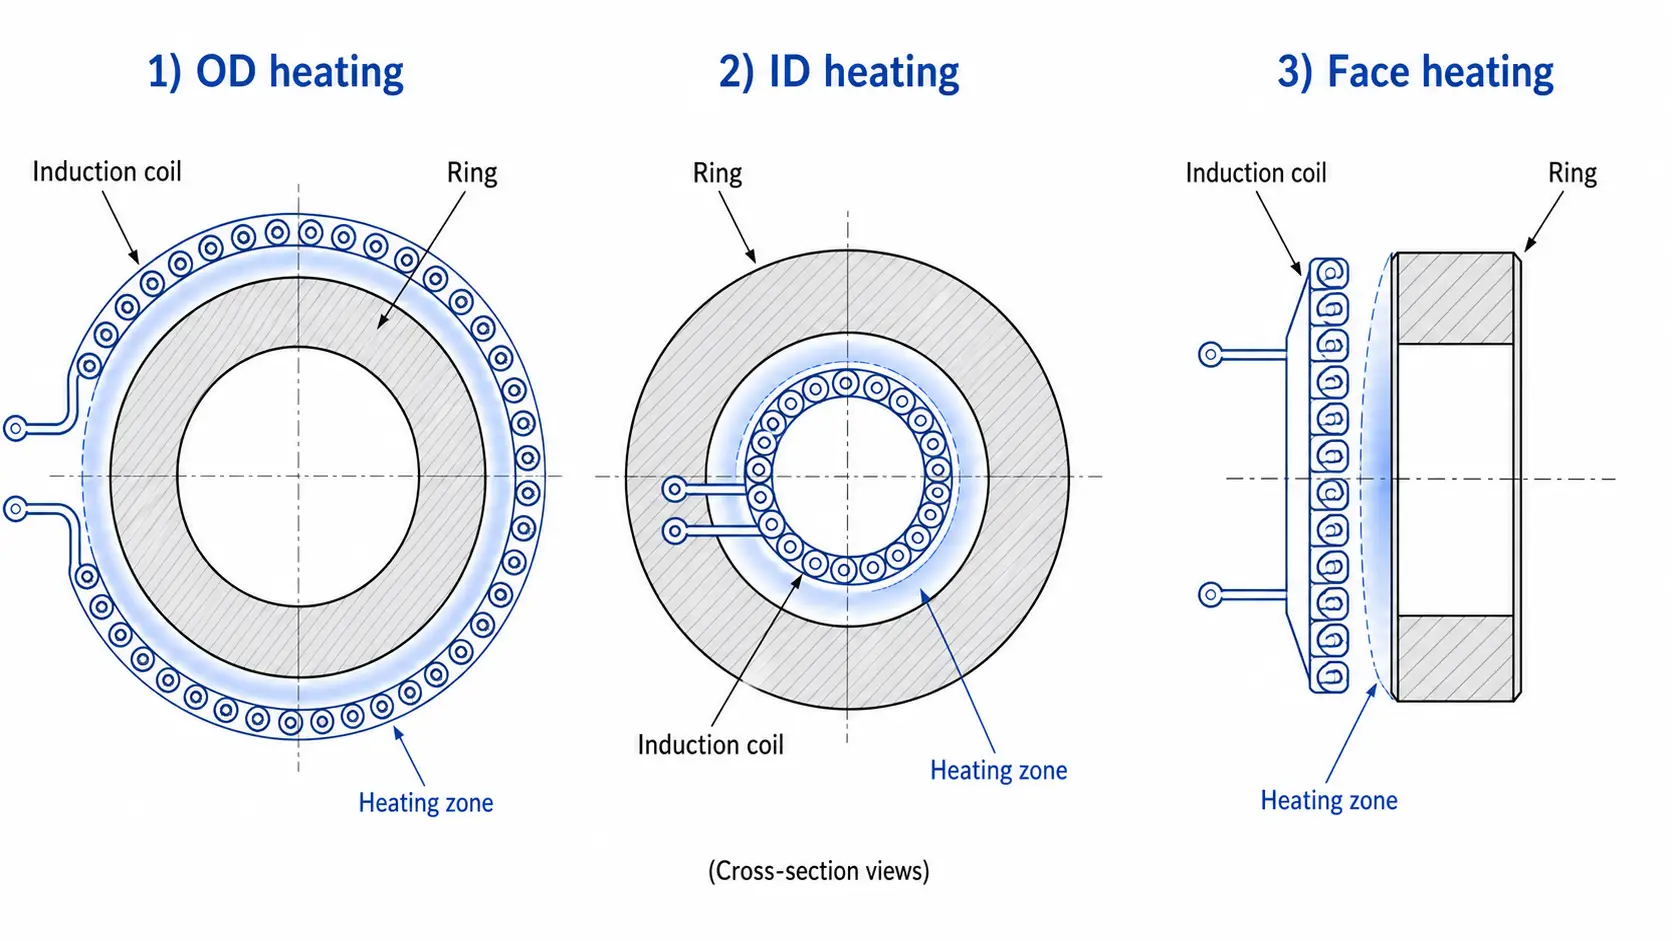
Cewka określa, gdzie energia wchodzi do części. Do dużych pierścionków, cel ogrzewania określa, do której powierzchni zwrócona jest cewka.
Cewka umieszczona wokół średnicy zewnętrznej. Najczęściej — łatwy do załadowania, prosta rotacja. Stosowany do pierścieni łożyskowych, półki zębatych, dopasowanie na wcisk.
Cewka umieszczona wewnątrz otworu pierścieniowego. Stosowane, gdy powierzchnia wewnętrzna potrzebuje ciepła — bieżnie wewnętrzne, rozszerzenie termokurczliwe z ID, lub gdy dostęp OD jest zablokowany.
Cewka jest zwrócona osiowo do płaskiej powierzchni pierścienia. Nadaje się do kołnierzy, szerokie pierścienie twarzy, lub gdy ogrzewanie musi być rozłożone na całej wysokości pierścienia, a nie na obwodzie.
Cewki jednoobrotowe nadają się do dużych średnic tam, gdzie są szerokie, nawet ogrzewanie jest celem. Cewki wieloobrotowe poprawiają sprzęganie i ogrzewanie koncentratu, ale są fizycznie trudniejsze do dopasowania wokół dużych lub nieregularnych pierścieni. Szczelina sprzęgła powinna uwzględniać bicie części, rozszerzalność cieplna podczas ogrzewania, i luz załadunkowy — typowe odstępy dla dużych pierścieni wahają się od 3 do 15 mm w zależności od stanu części i dokładności obsługi. Więcej szczegółów na temat zasad projektowania cewek opisano w Projektowanie cewki indukcyjnej.
5. Zasilacze & Częstotliwość
Moc jest określana na podstawie masy cząstkowej, docelowa temperatura, czas cyklu, materiał, i szacunkową wydajność cewki – nie na podstawie samej średnicy pierścienia. A 2,000 mm pierścionek z a 6 mm ściana i a 2,000 mm pierścionek z a 50 mm wymagają zasadniczo różnych poziomów mocy.
Częstotliwość kontroluje głębokość penetracji prądu, zanim w wyniku przewodzenia wytworzy się ciepło. Do podgrzewania grubych pierścieni (ściana > 20 mm), niższe częstotliwości (1-10 kHz) wprowadź prąd głębiej. Do nawęglania powierzchniowego torów bieżnych lub profili zębów, wyższe częstotliwości (10-100 kHz) koncentrują ciepło na powierzchni. Dla pierścieni o cienkich ściankach, średnie częstotliwości (3-30 kHz) często zapewniają praktyczną równowagę. Te zasady są wyjaśnione dalej w podstawy nagrzewania indukcyjnego i dobór mocy.
Wyższa moc nie daje automatycznie lepszego rezultatu. Zbyt duża moc na powierzchni tworzy strome gradienty, ryzyko odkształceń lub przegrzania powierzchni zanim środkowa część ścianki osiągnie temperaturę. Kontrolowane narastanie mocy lub stopniowy profil mocy często daje bardziej jednolite wyniki niż działanie na pełnej mocy przez krótszy czas.
6. Obrót & Kontrola temperatury
Jednorodność temperatury wokół dużego pierścienia jest najtrudniejszą częścią procesu do uzyskania. Nawet dobrze zaprojektowana cewka powoduje pewne zmiany wokół obwodu — obrót to wyrównuje. Prędkość obrotu musi być stabilna: zbyt wolny powoduje przegrzewanie się strefy zwróconej w stronę cewki; zbyt szybki utrudnia korzystanie z informacji zwrotnej o temperaturze.
Duże pierścienie obracają się na rolkach, stalowych talerzach, lub pionowych wrzecionach. Przyrząd musi bezpiecznie podtrzymywać część w danej temperaturze i utrzymywać spójne ustawienie cewki względem części przez cały cykl.
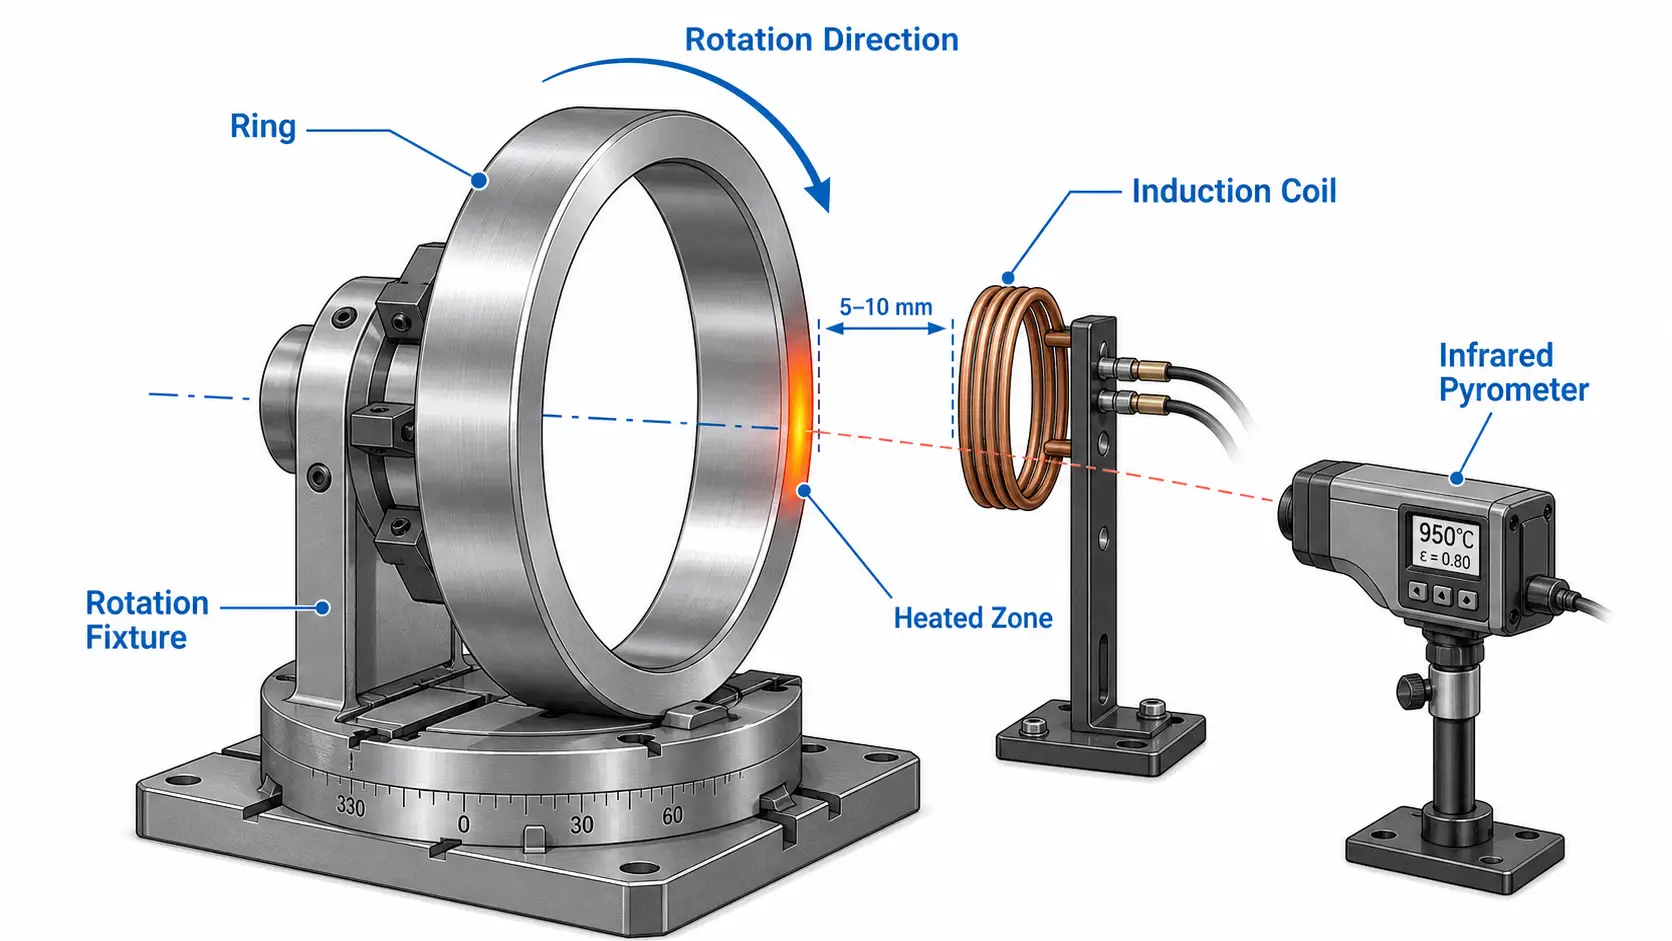
Pirometry podczerwieni są standardem dla pomiarów bezkontaktowych, ale zmiany emisyjności wynikające z powłoki tlenkowej, wykończenia powierzchni, lub pary wpływają na odczyty. Do opracowywania procesu, termopary kontaktowe lub próbki testowe w wielu lokalizacjach potwierdzają to, co pokazuje pirometr. Pojedynczy punkt pomiarowy na najłatwiejszej do obserwacji powierzchni rzadko reprezentuje najgorętszy lub najzimniejszy obszar pierścienia.
Sterowanie w pętli zamkniętej reguluje moc w oparciu o zmierzoną temperaturę, przydatne, gdy temperatura początkowa lub masa częściowa różnią się w zależności od partii. Wydajny system sterowania obejmuje:
7. Typowe problemy & Rozwiązania
Większość problemów wynika z niedopasowania części, cewce, zasilanie, lub sposób postępowania. Testowanie z jasnymi kryteriami akceptacji wyłapuje je, zanim trafią do produkcji.
Spowodowane złym ustawieniem cewki, niespójne sprzężenie, niewystarczająca rotacja, lub zmiana geometrii wokół pierścienia. Naprawy: przeprojektowanie cewki, lepsze mocowanie, dostosowana prędkość obrotowa, lub dłużej moczyć. Do hartowania, nierównomierne ogrzewanie może spowodować powstawanie miękkich punktów lub pęknięć — podobnie jak w przypadku problemów opisanych w artykule typowych wadach hartowania.
Pierścienie o cienkich ściankach są wrażliwe na ostre gradienty temperatury i niewystarczające podparcie. Wolniejsze tempo nagrzewania, jednolite obracanie, i kontrolowane chłodzenie zmniejszają odkształcenia. Projekt hartowania ma tak samo duże znaczenie jak nagrzewanie — nierównomierne hartowanie może zdeformować idealnie nagrzany pierścień.
Duże cewki pierścieniowe przewodzą duży prąd i zależą od niezawodnego chłodzenia wodą. Zablokowane przewody, za mała średnica rur, lub nagromadzenie kamienia uszkadzają cewki i powodują nieplanowane przestoje. Monitorowanie przepływu i temperatury w układzie chłodzenia wodą jest niezbędne.
Zróżnicowanie wynika z różnych temperatur początkowych, niejednolita masa części, grubość wałka, opóźnienia w ładowaniu, lub regulacje operatora. Kontrola przepisu i udokumentowane procedury konfiguracji przywracają powtarzalność. Dla linii o dużej przepustowości, Sterowanie oparte na temperaturze zmniejsza zależność od stałych timerów.
8. Co ocenić przed zakupem
Zacznij od procesu, nie od źródła zasilania. Zdefiniuj je przed kontaktem z dostawcami:
Testowanie próbek z rzeczywistą częścią często oszczędza więcej czasu i kosztów niż jakiekolwiek obliczenia. Uruchomienie testowe potwierdza wymagania dotyczące zasilania, czas nagrzewania, równomierność temperatury, geometrii cewki, i wykonalność obsługi przed zbudowaniem pełnego systemu.
Klucz na wynos
Nagrzewanie indukcyjne dużych pierścieni działa przy cewce, zasilanie, uchwyt obrotowy, i kontrola temperatury są projektowane w oparciu o konkretną część i proces, a nie wybierane z katalogu według średnicy. Konfiguracja sprzęgła cewki (OD, ID, lub twarz), wybór częstotliwości dla wymaganej głębokości ogrzewania, i kontrola temperatury w obiegu zamkniętym to trzy czynniki, które w największym stopniu decydują o sukcesie. Do części krytycznych lub o dużej wartości, badanie próbek z jasnymi kryteriami akceptacji to najbardziej niezawodny sposób na zmniejszenie ryzyka przed zakupem.
FAQ
💡 Kliknij każde pytanie, aby rozwinąć odpowiedź
Jaka częstotliwość jest najlepsza do nagrzewania indukcyjnego dużych pierścieni?
Czy indukcja może równomiernie nagrzać duży pierścień?
Czy indukcja jest lepsza niż piec do dużych pierścieni?
Jakie informacje są potrzebne do wyceny systemu?
Oceń proces nagrzewania dużych pierścieni
Udostępnij wymiary pierścieni, materiał, docelowa temperatura, i wydajność produkcji. Nasz zespół inżynierów może przeanalizować aplikację i zalecić praktyczne podejście do nagrzewania indukcyjnego.


