
Aquecimento por Indução para Anéis Grandes: Guia de Processos para Fabrico Pesado
Índice
1. Por Que Anéis Grandes Precisam de uma Abordagem Diferente
Peças pequenas aquecem rapidamente com uma bobina simples. Anéis grandes — tipicamente 500 mm até mais de 3,000 mm de diâmetro — são diferentes porque o calor deve ser distribuído de forma uniforme ao longo de uma circunferência longa enquanto penetra através da espessura da parede. Um conjunto que funciona para um anel de rolamento fino (5-10 mm de parede) não funcionará para um anel forjado com uma 50 mm de seção transversal.
O desafio principal é equilibrar a taxa de aquecimento da superfície com o tempo de condução térmica. Demasiada potência superficial muito rapidamente cria gradientes de temperatura acentuados entre o OD e a parede média. Potência insuficiente prolonga o tempo do ciclo além do aceitável para a produção. Rotação da peça, geometria da bobina, frequência, e taxa de aumento da potência interagem — mudar um muitas vezes força ajustes nos outros.
2. Aplicações em Diversas Indústrias
O aquecimento por indução de anéis grandes aparece sempre que peças circulares pesadas necessitam de aquecimento controlado antes da conformação, montagem, ou tratamento térmico:
Para tratamento térmico, a indução pode visar uma superfície de desgaste específica — uma pista, perfil do dente, ou diâmetro externo — em vez de todo o anel, como em Endurecimento por indução. Para trabalhos de montagem, o objetivo é a expansão térmica controlada, não a mudança metalúrgica.
3. Variáveis Chave do Processo
Dimensionar um sistema começa com a peça e o objetivo de aquecimento. Sem estes definidos, a seleção de potência e da bobina é um jogo de adivinhação.
Geometria do Anel
DD (diâmetro exterior), DI, espessura de parede, e largura da face são importantes. Um anel fino (parede < 10 mm) pode aquecer em segundos, mas distorce facilmente. Um anel de secção grossa (parede > 30 mm) precisa de frequência mais baixa, mais potência, ou tempo de imersão mais longo para equalizar a temperatura através da secção transversal. Chanfros, dentes de engrenagem, furos para parafusos, e canais de rolamento criam variações locais de aquecimento que o desenho da bobina deve considerar.
Material e Transição Magnética
Aços ao carbono e de liga aquecem eficientemente abaixo da temperatura de Curie (cerca de 760°C). Uma vez que o aço se torna não-magnético, quedas de acoplamento e o aquecimento desacelera. A fonte de alimentação deve ter capacidade suficiente para continuar a subida após esta transição. Aços inoxidáveis, ligas de cobre, e alumínio exigem cada um diferentes estratégias de frequência e potência.
Temperatura e Tolerância
Um anel de rolamento aquecido a 120°C para montagem e um anel de engrenagem aquecido a 850°C para endurecimento representam processos completamente diferentes. Defina estes antes de especificar o equipamento:
4. Desenho da Bobina & Acoplamento
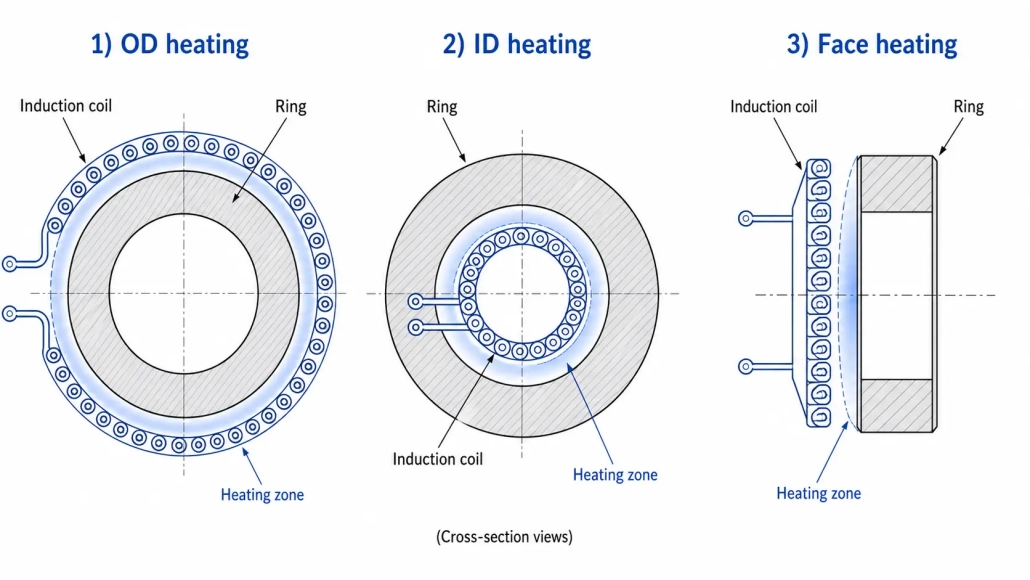
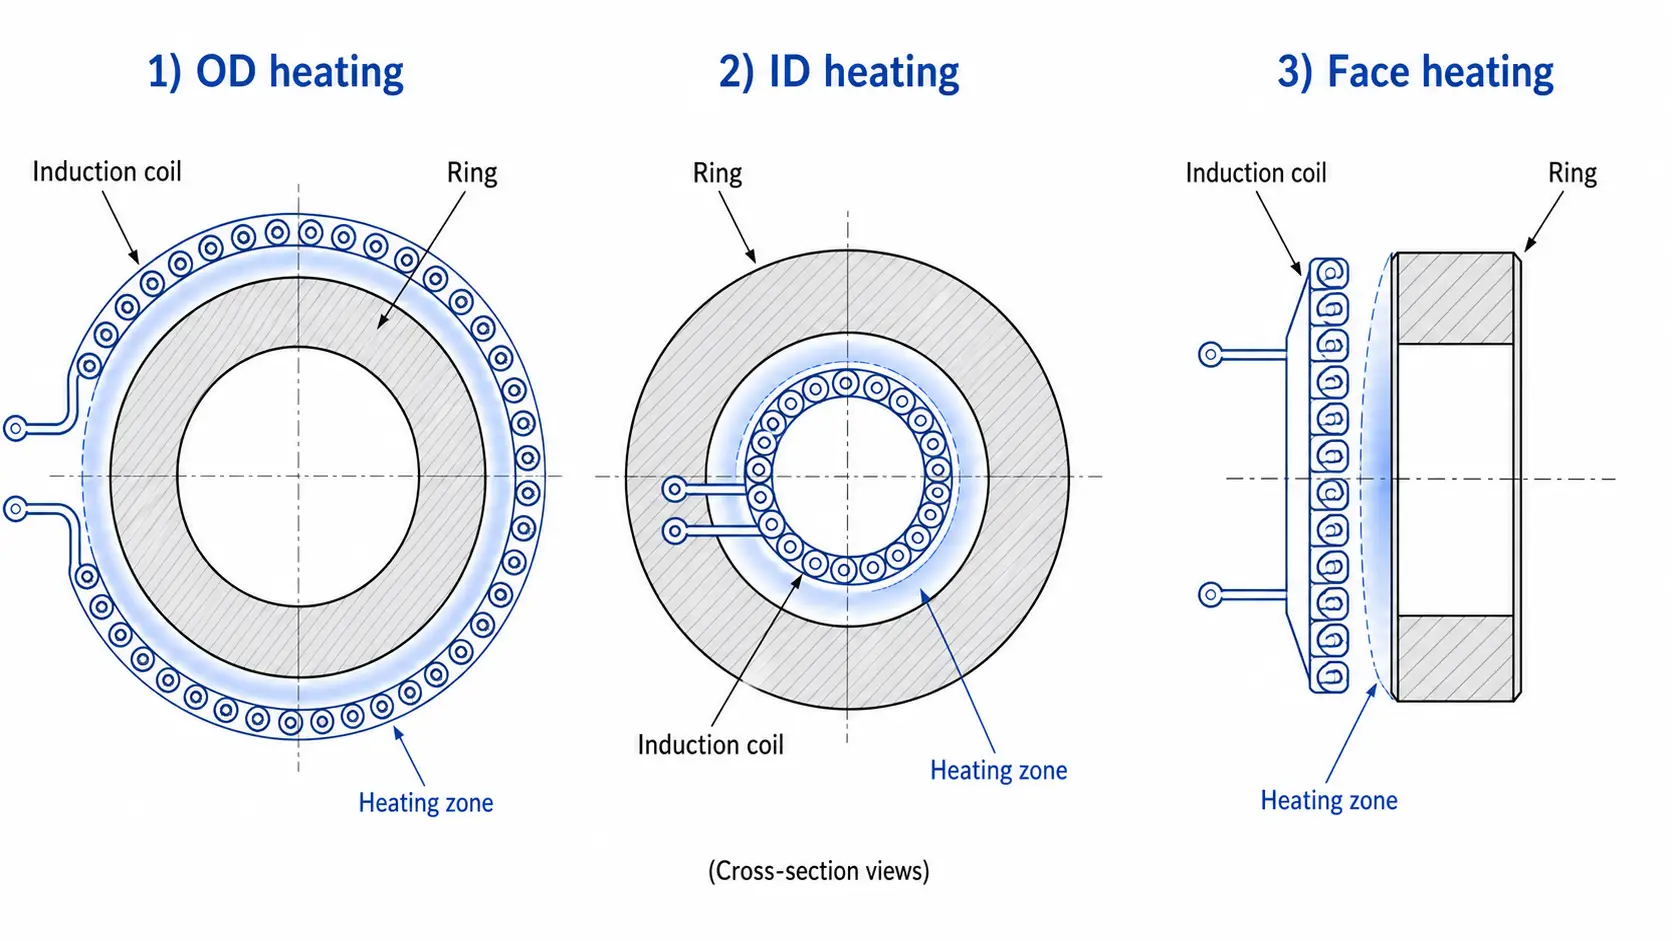
A bobina determina onde a energia entra na peça. Para anéis grandes, o objetivo de aquecimento dita para que superfície a serpentina se vira.
Bobina posicionada em torno do diâmetro exterior. Mais comum — fácil de carregar, rotação direta. Usado para anéis de rolamento, blocos de engrenagem, encaixe retrátil.
Bobina colocada dentro do furo do anel. Usado quando a superfície interior precisa de calor — pistas internas, expansão retrátil a partir do ID, ou quando o acesso ao diâmetro externo está bloqueado.
A bobina enfrenta a superfície plana do anel axialmente. Adequado para flanges, anéis de face larga, or when heating must be distributed across the ring height rather than circumference.
Single-turn coils suit large diameters where broad, even heating is the goal. As bobinas multivoltas melhoram o acoplamento e concentram o aquecimento, mas são fisicamente mais difíceis de colocar em torno de anéis grandes ou irregulares. A folga de acoplamento deve ter em conta o desvio da peça, expansão térmica durante o aquecimento, e folga de carga — as lacunas típicas para anéis grandes variam de 3 a 15 mm, dependendo do estado da peça e da precisão do manuseamento. Mais detalhes sobre os princípios de design da bobina são abordados em design da bobina de indução.
5. Fonte de Alimentação & Frequência
A potência é dimensionada a partir da massa da peça, temperatura-alvo, tempo de ciclo, material, e a eficiência estimada da bobina — não apenas pelo diâmetro do anel. A 2,000 anel em mm com um 6 mm de parede e um 2,000 anel em mm com um 50 mm de parede requerem níveis de potência substancialmente diferentes.
A frequência controla a profundidade da corrente antes de o calor ser gerado por condução. Para aquecimento contínuo, anéis grossos (parede > 20 mm), frequências mais baixas (1-10 kHz) corrente de condução mais profunda. Para endurecimento superficial de pistas ou perfis de dentes, frequências mais altas (10-100 kHz) concentre calor na superfície. Para anéis de parede fina, frequências médias (3-30 kHz) frequentemente proporcionam um equilíbrio viável. Estes princípios são explicados mais detalhadamente fundamentos do aquecimento por indução e seleção de potência.
Potência mais alta não produz automaticamente um melhor resultado. Potência excessiva cria gradientes acentuados, correndo o risco de distorção ou sobreaquecimento da superfície antes da parede média atingir a temperatura. Um aumento controlado ou um perfil de potência escalonado frequentemente produz resultados mais uniformes do que operar a plena potência durante um período mais curto.
6. Rotação & Controlo de Temperatura
A uniformidade da temperatura em torno de um grande anel é a parte mais difícil do processo de acertar. Mesmo uma bobina bem concebida produz alguma variação circunferencial — a rotação nivela isto. A velocidade de rotação deve ser estável: muito lenta permite que a zona voltada para a bobina sobreaqueça; muito rápida torna mais difícil utilizar o feedback de temperatura.
Grandes anéis giram sobre rolos, mesas giratórias, ou fusos verticais. O dispositivo deve suportar a peça com segurança à temperatura e manter um alinhamento consistente da bobina em relação à peça durante todo o ciclo.
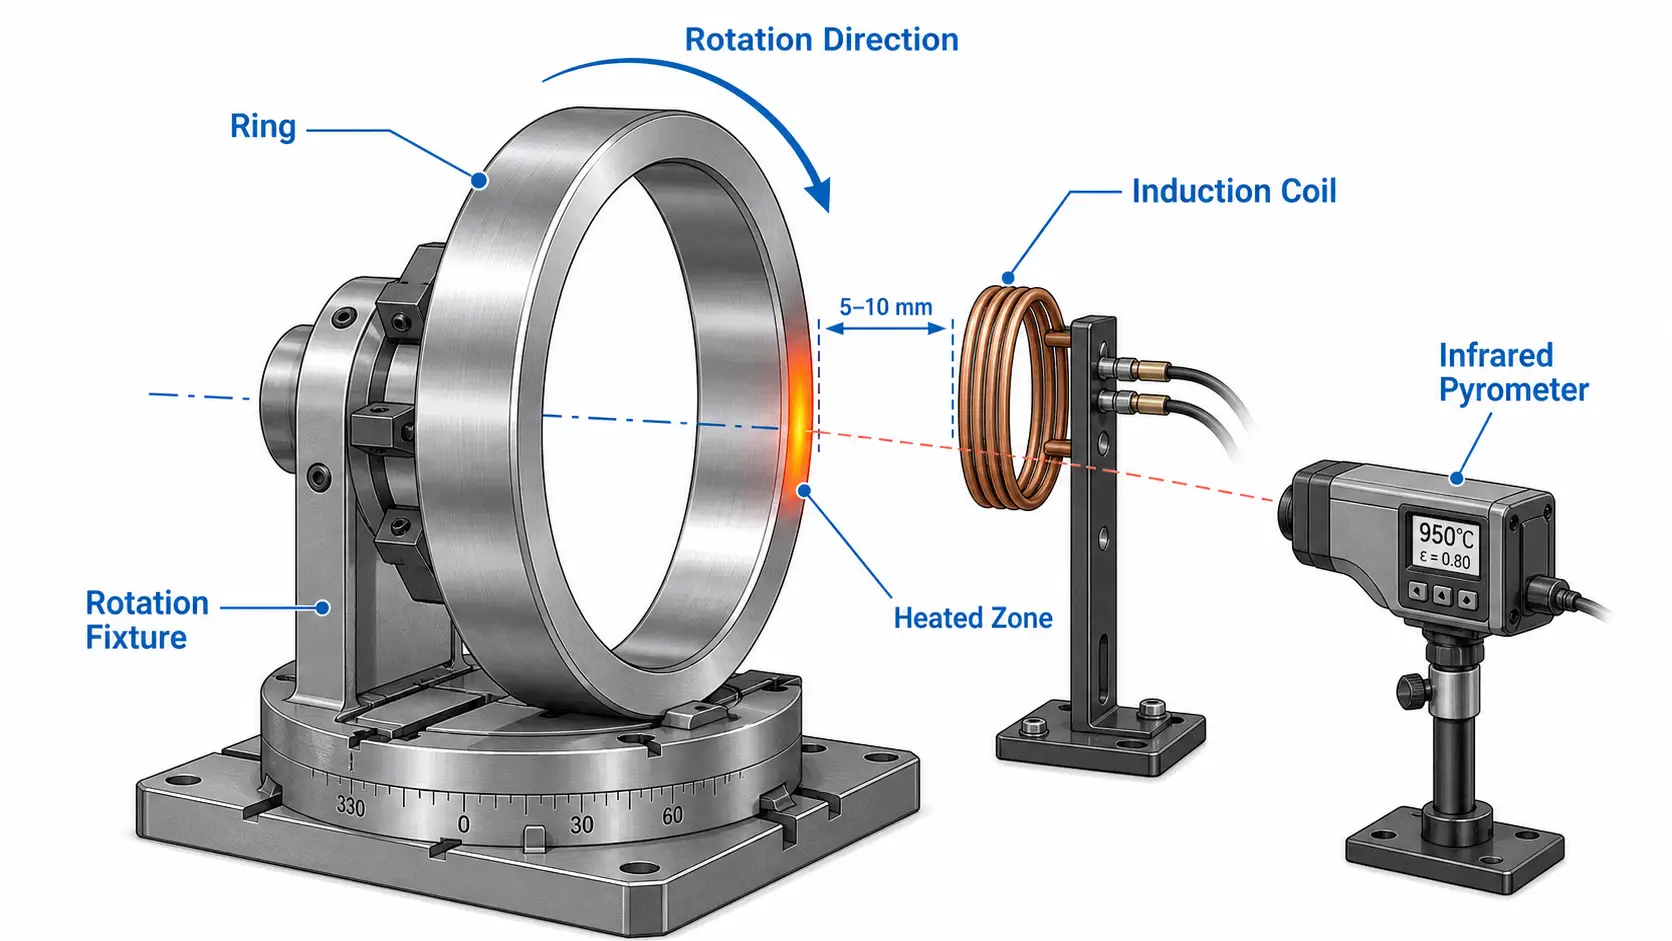
Piroscópios por infravermelhos são o padrão para medição sem contacto, Mas a variação de emissividade devido à escama, acabamento superficial, Ou vapor afeta as leituras. Para desenvolvimento de processo, termo-cuplas de contacto ou amostras de teste em vários locais validam o que o pirómetro vê. Um único ponto de medição na superfície mais fácil de ver raramente representa a área mais quente ou mais fria do anel.
O controlo em malha fechada ajusta a potência com base na temperatura medida, útil quando a temperatura inicial ou a massa da peça varia entre lotes. Um sistema de controlo capaz inclui:
7. Problemas Comuns & Soluções
A maioria dos problemas remonta a uma incompatibilidade entre a peça, bobina, fonte de alimentação, ou método de manuseamento. Testes com critérios de aceitação claros permitem detetar estes problemas antes de chegarem à produção.
Causado por alinhamento incorreto da bobina, acoplamento inconsistente, rotação insuficiente, ou variação de geometria em redor do anel. Correções: redesign da bobina, suporte melhorado, velocidade de rotação ajustada, ou tempo de imersão mais longo. Para endurecimento, o aquecimento desigual pode produzir zonas moles ou fissuras — semelhante aos problemas abordados em defeitos comuns de endurecimento.
Os anéis de parede fina são sensíveis a gradientes de temperatura acentuados e a suportes inadequados. Taxas de aceleração mais lentas, rotação uniforme, e arrefecimento controlado reduzem a distorção. O projeto da têmpera é tão importante quanto o aquecimento — uma têmpera desigual pode deformar um anel perfeitamente aquecido.
Bobinas de anéis grandes transportam corrente elevada e dependem de refrigeração por água fiável. Passagens bloqueadas, tubagem subdimensionada, ou acumulação de calcário danificam as bobinas e provocam paragens não planeadas. O acompanhamento do fluxo e da temperatura do sistema de refrigeração por água é essencial.
A variação provém de diferentes temperaturas iniciais, massa de peça inconsistente, espessura da escala, atrasos no carregamento, ou ajustes do operador. O controlo da receita e os procedimentos de configuração documentados restauram a repetibilidade. Para linhas de elevado volume, o controlo baseado na temperatura reduz a dependência de temporizadores fixos.
8. O que avaliar antes de comprar
Comece com o processo, não com a fonte de alimentação. Defina estes antes de contactar os fornecedores:
Sample testing with the actual part often saves more time and cost than any amount of calculation. Um teste preliminar confirma os requisitos de energia, tempo de aquecimento, uniformidade de temperatura, geometria da bobina, e a viabilidade de manuseamento antes de o sistema completo ser construído.
Principal vantagem
O aquecimento por indução para anéis grandes funciona quando a bobina, fonte de alimentação, suporte de rotação, e controlo de temperatura são concebidos à volta da peça e do processo específicos — e não selecionados a partir de um catálogo pelo diâmetro. Configuração de acoplamento da bobina (DD (diâmetro exterior), DI, ou face), seleção de frequência para a profundidade de aquecimento requerida, e controlo de temperatura em malha fechada são os três fatores que mais determinam o sucesso. Para peças críticas ou de alto valor, os testes de amostra com critérios de aceitação claros são a forma mais fiável de reduzir o risco antes da compra.
Perguntas Frequentes
💡 Clique em cada pergunta para expandir a resposta
Qual é a frequência ideal para aquecer grandes anéis por indução?
É possível aquecer uniformemente um grande anel por indução?
A indução é melhor do que um forno para anéis grandes??
What information is needed for a system quotation?
Avalie o seu processo de aquecimento de anel grande
Partilhe as dimensões do seu anel, material, temperatura-alvo, e a taxa de produção. A nossa equipa de engenharia pode rever a aplicação e recomendar uma abordagem prática de aquecimento por indução.


