
大型环的感应加热: 重型制造的工艺指南
目录
| 1. 为什么大戒指需要不同的方法 | 2. 跨行业应用 |
| 3. 关键工艺变量 | 4. 线圈设计 & 耦合 |
| 5. 电源 & 频率 | 6. 旋转 & 温度控制 |
| 7. 常见问题 & 解决方案 | 8. 购买前要评估什么 |
1. 为什么大戒指需要不同的方法
小零件通过简单的线圈快速加热. 大环——通常 500 毫米以上 3,000 直径毫米 - 有所不同,因为热量必须沿着长圆周均匀传递,同时穿透壁厚. 适用于薄轴承套圈的设置 (5-10 毫米壁) 不适用于带有 50 毫米横截面.
核心挑战是平衡表面加热速率与热传导时间. 表面功率太大太快会在外径和中壁之间产生陡峭的温度梯度. 功率不足导致周期时间超出生产可接受的范围. 零件旋转, 线圈几何形状, 频率, 和功率爬升率都是相互作用的——改变其中之一往往会迫使其他人进行调整.
2. 跨行业应用
感应加热大环出现在重型圆形零件成型前需要控制加热的地方, 集会, 或热处理:
热处理用, 感应可以针对特定的磨损表面——滚道, 齿形, 或外径——而不是整个环, 如 感应淬火. 用于装配工作, 目标是控制热膨胀, 不是冶金变化.
3. 关键工艺变量
确定系统尺寸从零件和加热目标开始. 如果没有这些定义, 功率和线圈的选择是猜测.
环几何形状
的, 内径, 壁厚, 和脸宽都很重要. 一个薄环 (墙 < 10 毫米) 可能会在几秒钟内加热,但很容易变形. 厚截面环 (墙 > 30 毫米) 需要较低的频率, 更多的力量, 或更长的浸泡时间以均衡整个横截面的温度. 倒角, 齿轮齿, 螺栓孔, 和滚道会产生局部加热变化,线圈设计必须考虑到这一点.
材料和磁转变
碳钢和合金钢可在居里温度以下有效加热 (约760℃). 一旦钢变得无磁性, 耦合下降且加热减慢. 电源必须有足够的余量以便在此转换后继续斜坡上升. 不锈钢, 铜合金, 和铝各自需要不同的频率和功率策略.
温度和公差
加热至 120°C 进行组装的轴承圈和加热至 850°C 进行硬化的齿圈代表完全不同的工艺. 在指定设备之前定义这些:
4. 线圈设计 & 耦合
线圈决定能量进入零件的位置. 对于大戒指, 加热目标决定了线圈面向哪个表面.
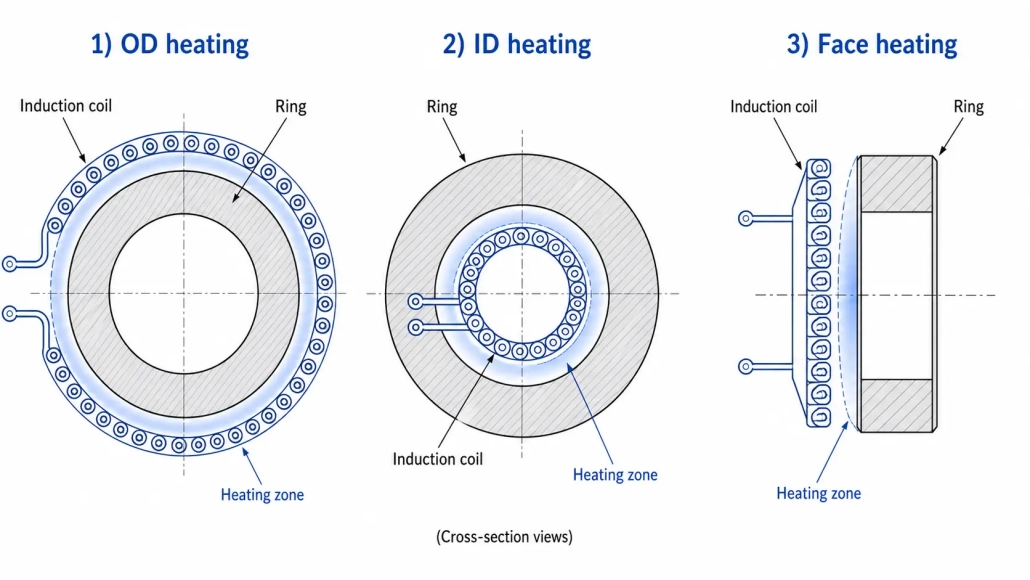
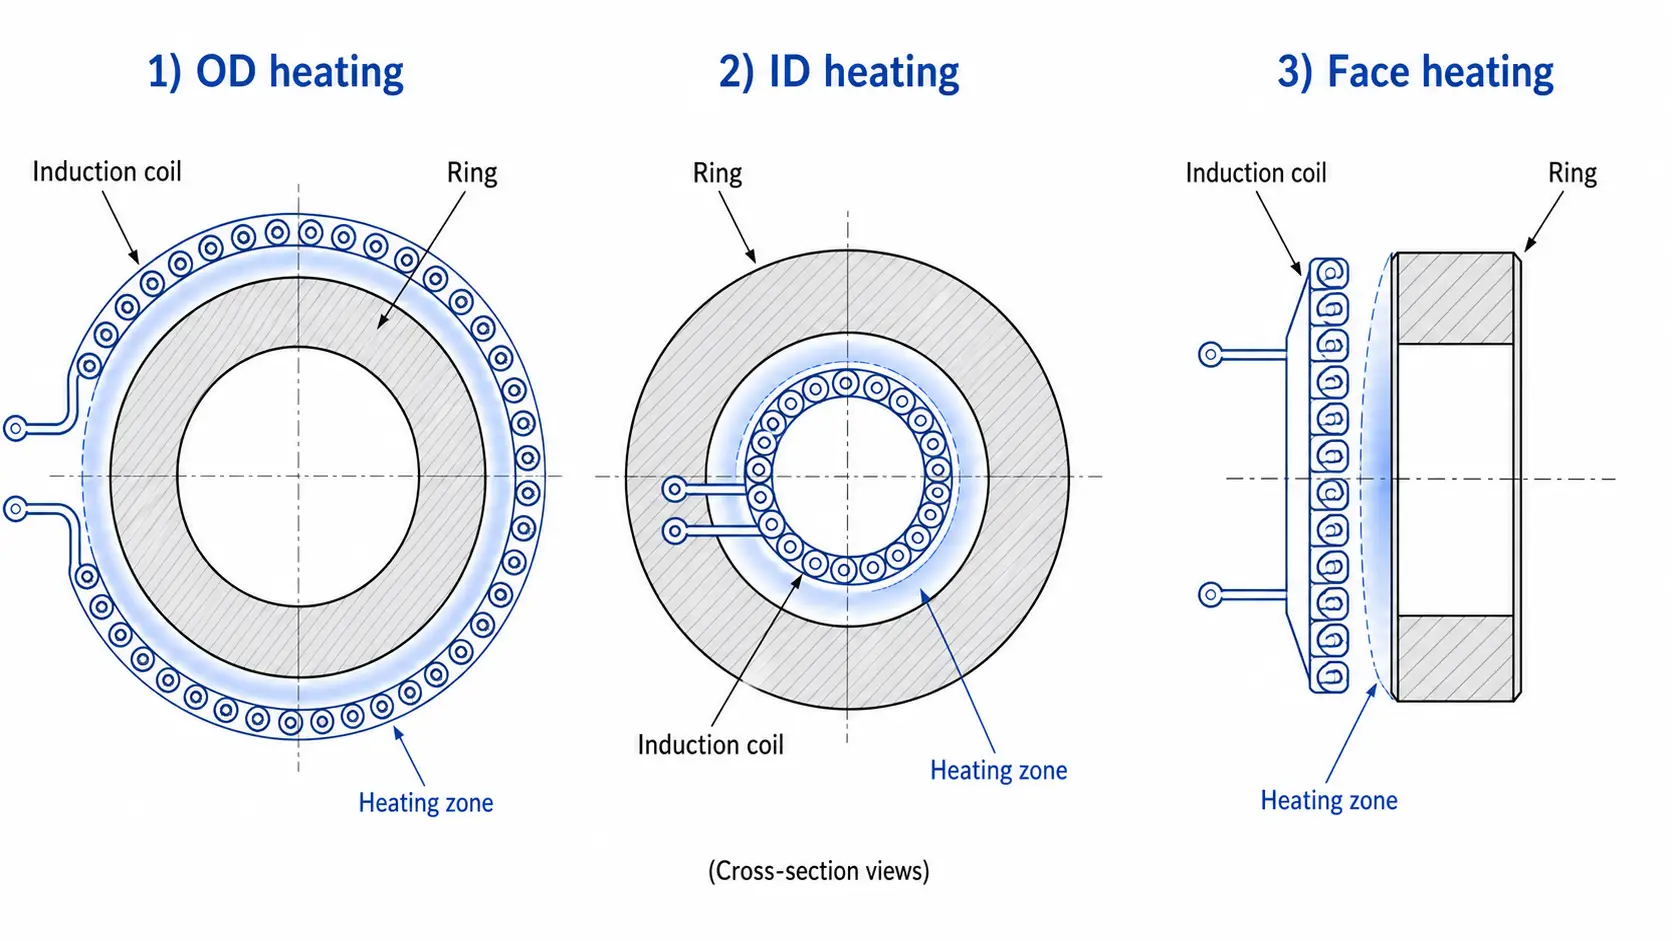
线圈位于外径周围. 最常见——易于加载, 直接旋转. 用于轴承套圈, 齿轮毛坯, 过盈配合.
线圈放置在环孔内. 当内表面需要热量时使用——内部滚道, 从 ID 进行热装扩展, 或者当 OD 访问被阻止时.
线圈轴向面对环的平面. 适用于法兰, 宽脸戒指, 或者当加热必须分布在环的高度而不是圆周上时.
单匝线圈适合宽范围的大直径, 甚至加热也是目标. 多匝线圈可改善耦合并集中加热,但在物理上较难安装在大型或不规则环周围. 联轴器间隙应考虑零件跳动, 加热时的热膨胀, 和装载间隙 - 大环的典型间隙范围为 3 到 15 毫米取决于零件状况和处理精度. 有关线圈设计原理的更多详细信息,请参见 感应线圈设计.
5. 电源 & 频率
功率由零件质量决定, 目标温度, 周期时间, 材料, 和估计的线圈效率——不仅仅是环直径. 一个 2,000 毫米环带 6 毫米墙和 2,000 毫米环带 50 毫米厚的壁需要显著不同的功率水平.
频率控制电流在产生传导热之前的渗透深度. 用于加热厚环 (墙 > 20 毫米), 较低的频率 (1-10 千赫) 使电流渗透得更深. 用于滚道或齿形的表面淬火, 较高的频率 (10-100 千赫) 将热量集中在表面. 用于薄壁环, 中等频率 (3-30 千赫) 通常提供可行的平衡. 这些原理在以下内容中有进一步解释 感应加热基础 以及 功率选择.
更高的功率并不自动产生更好的结果. 过高的表面功率会产生陡峭的梯度, 可能导致变形或表面过热,而中间壁厚尚未达到温度. 受控的功率渐升或分阶段功率曲线通常比短时间全功率运行产生更均匀的结果.
6. 旋转 & 温度控制
大环的温度均匀性是工艺中最难掌握的部分. 即使是设计良好的线圈也会产生一些周向变化——旋转可以平均这种变化. 转速必须稳定: 太慢会使面向线圈的区域过热; 太快会使温度反馈更难使用.
大环在滚子上旋转, 转盘, 或垂直主轴. 夹具必须在一定温度下安全地支撑零件,并在整个周期中保持线圈与零件的一致对准.
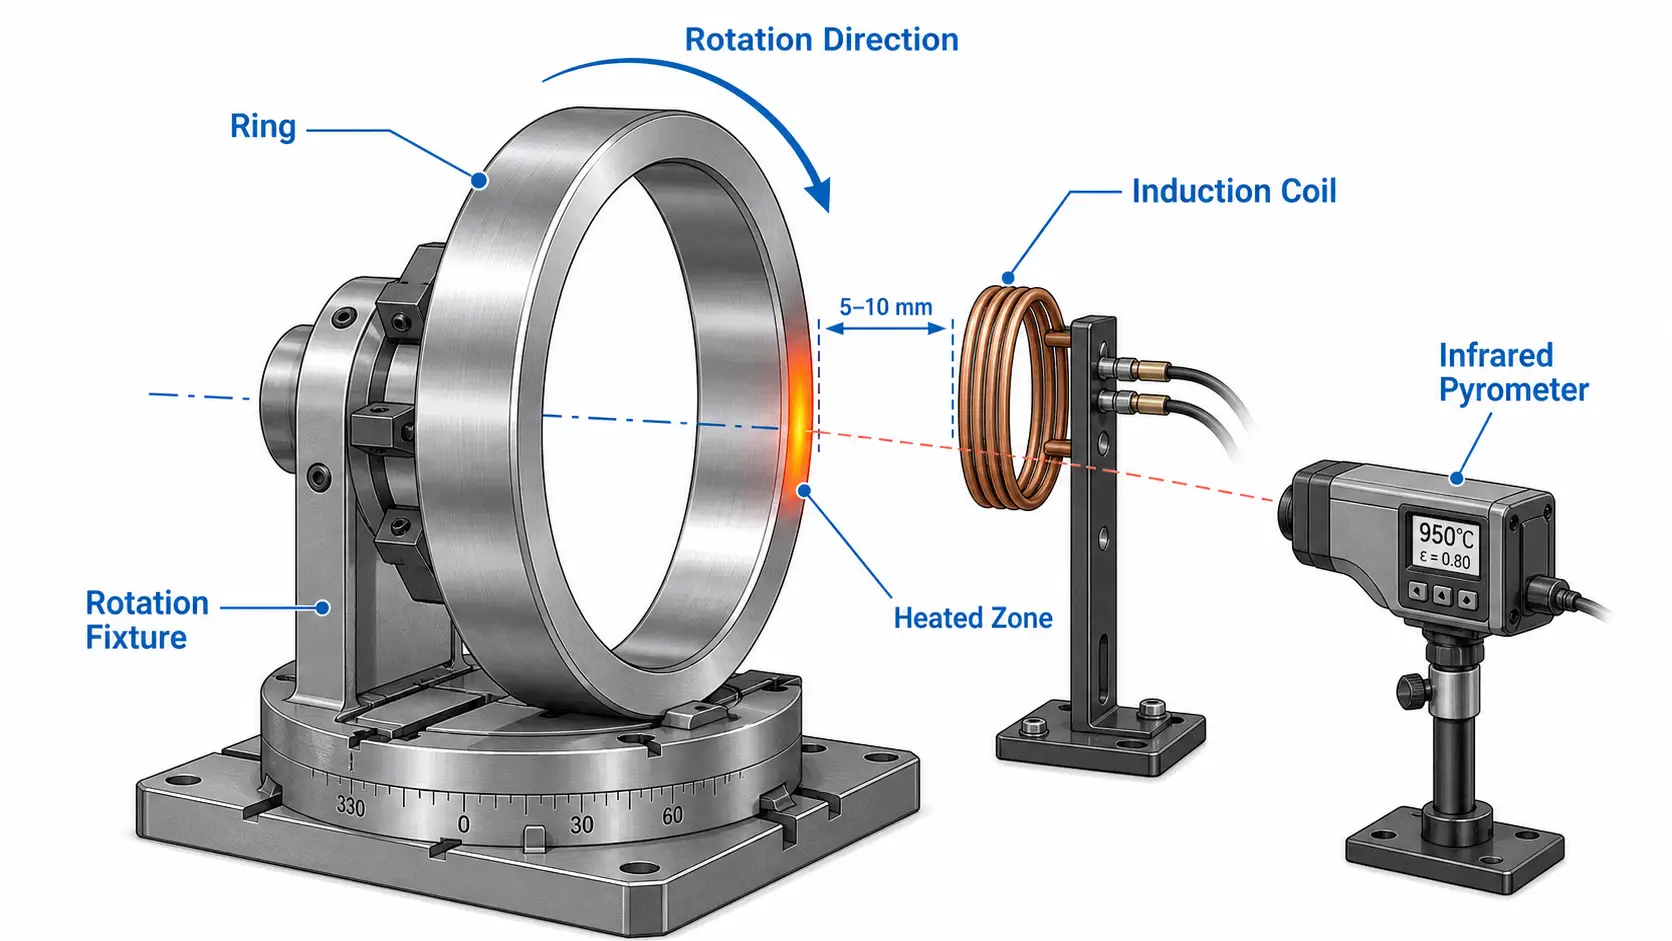
红外高温计是非接触式测量的标准, 但发射率随尺度变化, 表面光洁度, 或蒸汽影响读数. 用于工艺开发, 多个位置的接触式热电偶或测试附片可验证高温计的观测结果. 最容易观察的表面上的单个测量点很少代表环的最热或最冷区域.
闭环控制根据测量的温度调整功率, 当起始温度或零件质量因批次而异时很有用. 一个强大的控制系统包括:
7. 常见问题 & 解决方案
大多数问题都可以追溯到零件之间的不匹配, 线圈, 电源, 或处理方法. 具有明确验收标准的测试可以在这些问题进入生产之前捕获它们.
线圈对准不良引起, 耦合不一致, 旋转不足, 或环周围的几何变化. 修复方法: 线圈重新设计, 更好的夹具, 调整后的转速, 或更长时间浸泡. 用于淬火, 加热不均匀会产生软点或开裂——类似于 常见硬化缺陷.
薄壁环对陡峭的温度梯度和支撑不足很敏感. 较慢的斜坡率, 均匀旋转, 和控制冷却减少变形. 淬火设计与加热一样重要——不均匀的淬火会使完美加热的环变形.
大环形线圈承载高电流并依赖于可靠的水冷却. 堵塞的通道, 尺寸过小的管材, 或水垢堆积损坏线圈并导致计划外停机. 流量和温度监测 水冷系统 是必不可少的.
变化来自不同的起始温度, 零件质量不一致, 鳞片厚度, 加载延迟, 或操作员调整. 配方控制和记录的设置程序可恢复可重复性. 对于高产量生产线, 基于温度的控制减少了对固定定时器的依赖.
8. 购买前要评估什么
从工艺开始, 而不是电源. 在接触供应商之前先定义这些:
使用实际零件进行样品测试通常比任何计算量都节省更多的时间和成本. 测试运行确认电源要求, 加热时间, 温度均匀性, 线圈几何形状, 并在构建完整系统之前处理可行性.
要点
大环的感应加热工作时,线圈, 电源, 旋转夹具, 和温度控制是围绕特定零件和工艺进行设计的 - 不是按直径从目录中选择. 线圈耦合配置 (的, 内径, 或面对), 根据所需加热深度选择频率, 和闭环温度控制是最决定成功的三个因素. 对于关键或高价值零件, 具有明确验收标准的样品测试是购买前降低风险的最可靠方法.
常见问题解答
💡 单击每个问题以展开答案


