
التسخين بالحث للحلقات الكبيرة: دليل العملية للتصنيع الثقيل
جدول المحتويات
1. لماذا تحتاج الحلقات الكبيرة إلى نهج مختلف
الأجزاء الصغيرة تسخن بسرعة باستخدام ملف بسيط. الحلقات الكبيرة — عادةً 500 ملم إلى أكثر من 3,000 ملم في القطر — مختلفة لأن الحرارة يجب أن توزع بشكل متساوٍ حول محيط طويل بينما تخترق سمك الجدار. إعداد يعمل مع حلقة تحمل رقيقة (5-10 ملم سمك الجدار) لن يعمل مع خاتم مزور ب 50 مقطع عرضي بالمليمتر.
التحدي الأساسي هو موازنة سرعة تسخين السطح مقابل زمن التوصيل الحراري. الطاقة السطحية الكبيرة جدًا بسرعة كبيرة تخلق فروق درجة حرارة حادة بين القطر الخارجي وجدار المنتصف. الطاقة غير الكافية تطيل زمن الدورة إلى ما يتجاوز ما يمكن أن تتحمله الإنتاجية. دوران القطعة, هندسة الملف, التردد, ومعدل زيادة الطاقة كلها تتفاعل — تغيير أحدها غالبًا ما يجبر على ضبط الآخرين.
2. التطبيقات عبر الصناعات
يبدو التسخين بالحث للقطع الكبيرة كلما كانت هناك حاجة إلى تسخين مسيطر عليه قبل التشكيل للقطع الدائرية الثقيلة, حَشد, أو المعالجة الحرارية:
للمعالجة الحرارية, قد يستهدف الحث سطحًا محددًا للتآكل — مجرى سباق, الملف الشخصي للأسنان, أو القطر الخارجي – بدلاً من الحلقة بأكملها, كما في التقسية بالتحريض. لأعمال التجميع, الهدف هو التحكم في التمدد الحراري, لا التغيير المعدنية.
3. المتغيرات الرئيسية للعملية
يبدأ تحديد حجم النظام بالجزء وهدف التسخين. دون هذه المحددة, اختيار الطاقة والملف هو مجرد تخمين.
هندسة الحلقة
القطر الخارجي, القطر الداخلي, سُمك الجدار, وعرض الوجه كل شيء يهم. حلقة رقيقة (حائط < 10 مم) قد تسخن في ثوانٍ ولكنها تشوه بسهولة. حلقة ذات مقطع سميك (حائط > 30 مم) يحتاج إلى تردد أقل, المزيد من القوة, أو وقت نقع أطول لموازنة درجة الحرارة من خلال المقطع العرضي. الشطب, أسنان التروس, فتحات الترباس, والممرات تولد تغييرات محلية في التسخين التي يجب أن يأخذها تصميم الملف في الحسبان.
المادة والانتقال المغناطيسي
تسخن الفولاذات الكربونية وسبائك الفولاذ بكفاءة تحت درجة حرارة كوري (حوالي 760°م). بمجرد أن يصبح الفولاذ غير مغناطيسي, ينخفض الترابط ويبطؤ التسخين. يجب أن تمتلك مزود الطاقة هامشاً كافياً لمواصلة الزيادة بعد هذا الانتقال. الفولاذات المقاومة للصدأ, سبائك النحاس, والألمنيوم كل منها يتطلب استراتيجيات مختلفة للتردد والطاقة.
درجة الحرارة والتحمل
يمثل حلقة التحمل المسخنة إلى 120°C للتجميع وحلقة التروس المسخنة إلى 850°C للتصلب عمليات مختلفة تمامًا. حدد هذه قبل تحديد المعدات:
4. تصميم الملف & الاقتران
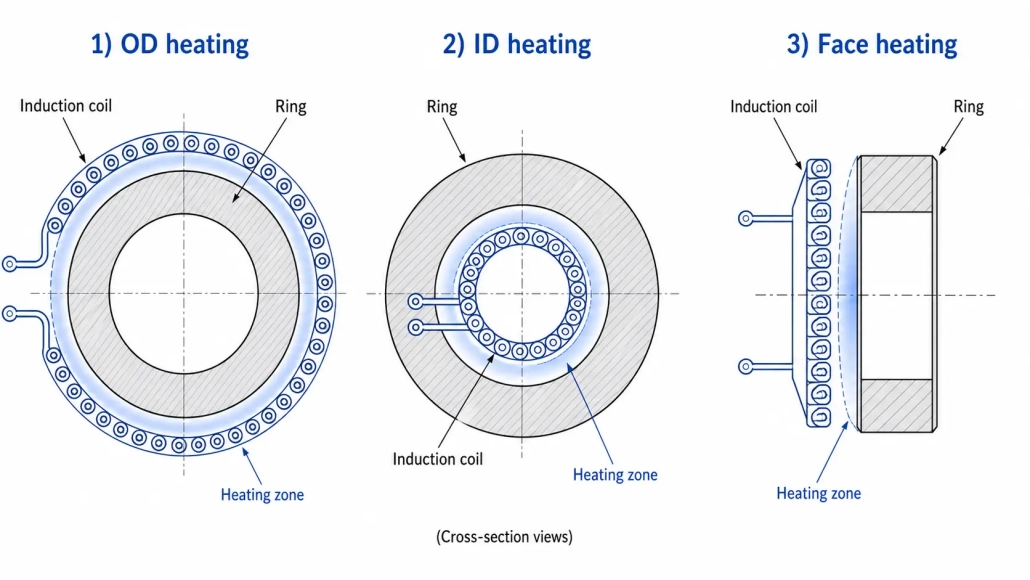
يحدد الملف حيث تدخل الطاقة في القطعة. بالنسبة للحلقات الكبيرة, يحدد هدف التسخين أي سطح يواجهه الملف.
يتم وضع الملف حول القطر الخارجي. الأكثر شيوعًا - سهل التحميل, دوران مباشر. تستخدم لتحمل الحلقات, فراغات التروس, التركيب الانكماشي.
يتم وضع الملف داخل تجويف الحلقة. يستخدم عندما يحتاج السطح الداخلي للحرارة — المجاري المائية الداخلية, توسيع مناسب للانكماش من المعرف, أو عندما يتم حظر الوصول إلى OD.
يواجه الملف سطح الحلقة المسطح بشكل محوري. مناسبة للفلنجات, حلقات وجه واسعة, أو عندما يجب توزيع التسخين عبر ارتفاع الحلقة بدلاً من محيطها.
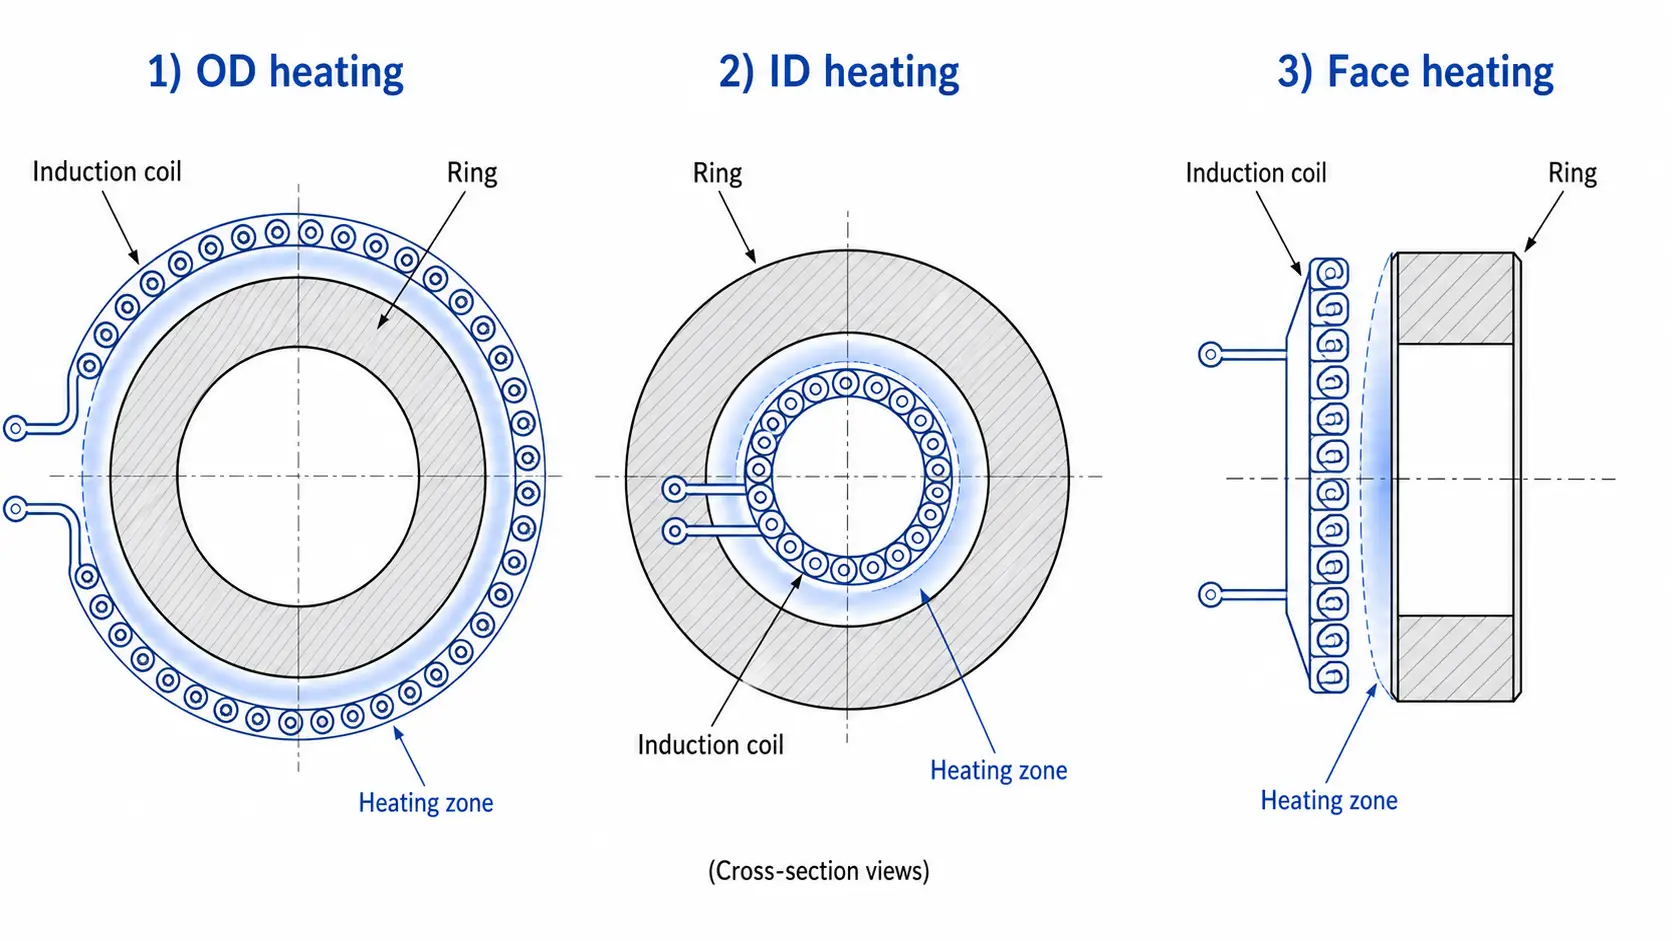
تتناسب الملفات أحادية الدوران مع الأقطار الكبيرة حيث تكون واسعة, حتى التدفئة هي الهدف. تعمل الملفات متعددة الدورات على تحسين عملية الاقتران والتسخين المركز ولكن يصعب ملاءمتها حول الحلقات الكبيرة أو غير المنتظمة. يجب أن تمثل فجوة الاقتران نفاذ الجزء, التمدد الحراري أثناء التسخين, وتخليص التحميل - تتراوح الفجوات النموذجية للحلقات الكبيرة من 3 إلى 15 مم حسب حالة الجزء ودقة التعامل. يتم تناول المزيد من التفاصيل حول مبادئ تصميم الملف في تصميم ملف الحث.
5. مصدر الطاقة & التردد
يتم قياس القوة من كتلة الجزء, درجة الحرارة المستهدفة, وقت الدورة, المادة, وكفاءة الملف المقدرة — وليس من قطر الحلقة وحده. أ 2,000 حلقة مم مع 6 ملم الجدار و 2,000 حلقة مم مع 50 يتطلب الجدار مم مستويات طاقة مختلفة إلى حد كبير.
يتحكم التردد في مدى عمق اختراق التيار قبل أن يتم توليد الحرارة عن طريق التوصيل. للحلقات السميكة من خلال التسخين (حائط > 20 مم), ترددات أقل (1-10 كيلوهرتز) دفع التيار أعمق. لتصلب سطح المجاري المائية أو ملامح الأسنان, ترددات أعلى (10-100 كيلوهرتز) تركيز الحرارة على السطح. للحلقات ذات الجدران الرقيقة, ترددات متوسطة (3-30 كيلوهرتز) غالبًا ما توفر توازنًا عمليًا. يتم شرح هذه المبادئ بمزيد من التفصيل في أساسيات التسخين بالحث و اختيار القدرة.
القدرة الأعلى لا تنتج تلقائيًا نتيجة أفضل. القدرة السطحية المفرطة تخلق تدرجات حادة, مما يعرض للتشوه أو ارتفاع درجة حرارة السطح قبل أن تصل الجدار الأوسط إلى درجة الحرارة. ملف قدرة مضبوط أو تدريجي غالبًا ما ينتج نتائج أكثر انتظامًا من التشغيل بكامل القدرة لفترة أقصر.
6. الدوران & التحكم في درجة الحرارة
توحيد درجة الحرارة حول حلقة كبيرة هو الجزء الأصعب في العملية لتحقيقه بشكل صحيح. حتى الملف المصمم جيدًا ينتج بعض التباين المحيطي — التدوير يعادل هذا. يجب أن تكون سرعة التدوير مستقرة: البطء الشديد يسمح للمنطقة المواجهة للملف بالارتفاع في درجة الحرارة; السرعة العالية جدًا تجعل من الصعب استخدام تغذية حرارية.
الحلقات الكبيرة تدور على بكرات, طاولات دوارة, أو محاور عمودية. يجب أن يدعم القالب الجزء بأمان عند درجة الحرارة ويحافظ على محاذاة ثابتة بين الملف والجزء طوال دورة التشغيل.
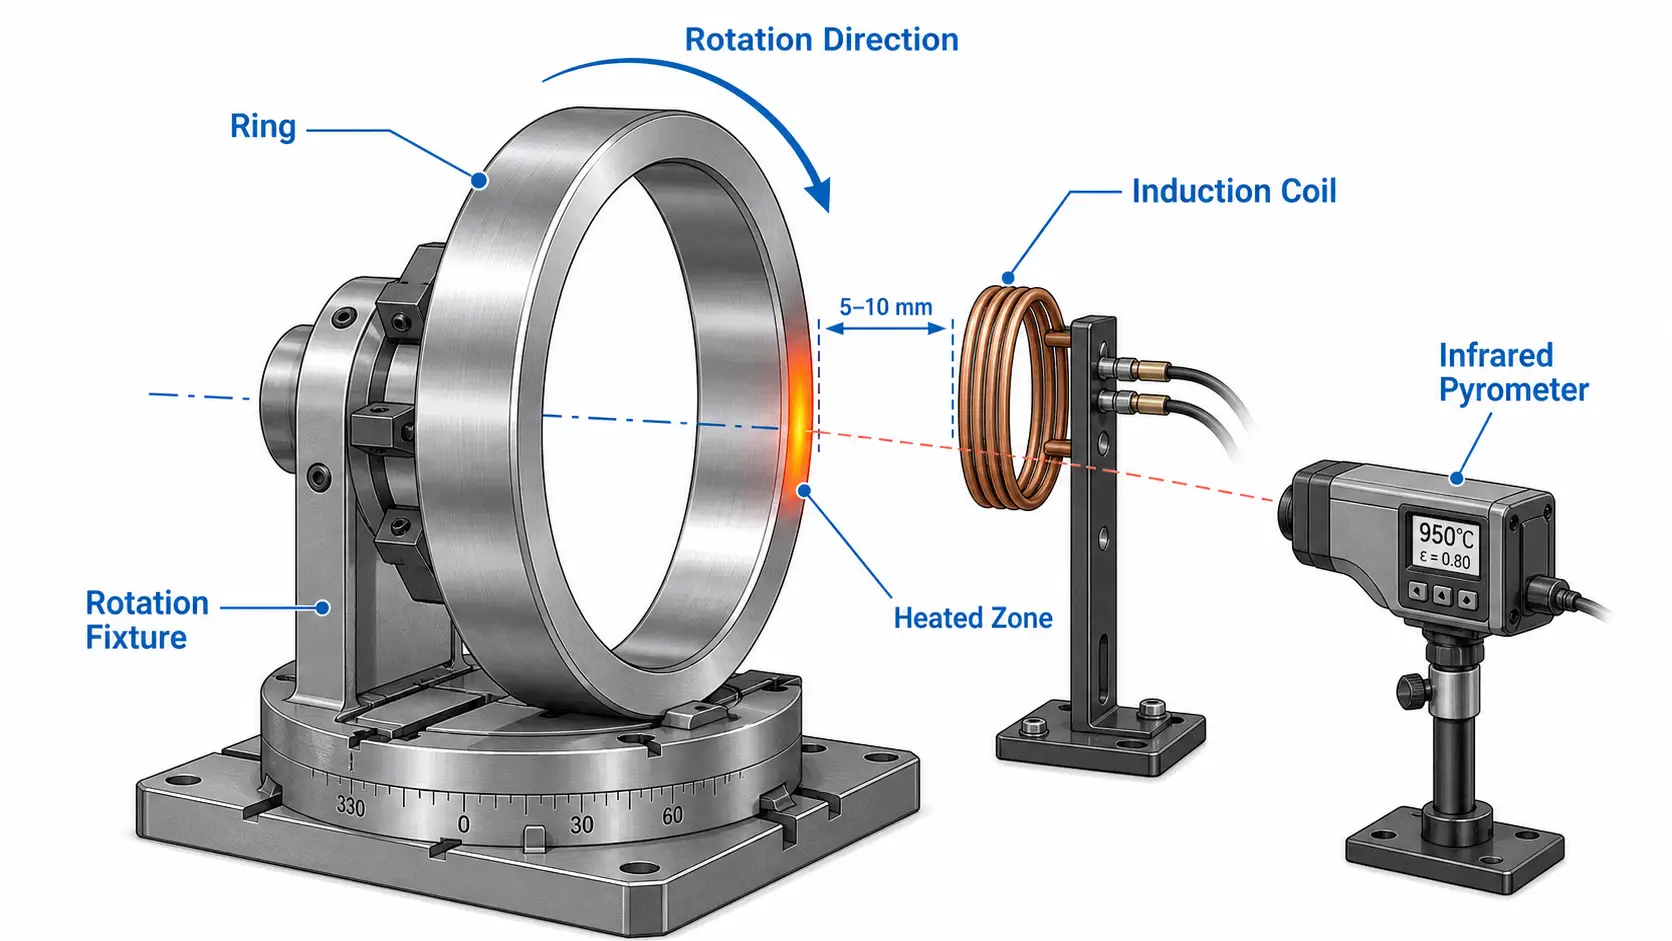
البيرومترات بالأشعة تحت الحمراء هي المعيار لقياس عدم الاتصال, ولكن الاختلاف الابتعاثية من الحجم, الانتهاء من السطح, أو البخار يؤثر على القراءات. لتطوير العملية, اتصل بالمزدوجات الحرارية أو كوبونات الاختبار في مواقع متعددة للتحقق من صحة ما يراه البيرومتر. نادرًا ما تمثل نقطة قياس واحدة على السطح الذي يسهل رؤيته المنطقة الأكثر سخونة أو برودة في الحلقة.
يقوم التحكم في الحلقة المغلقة بضبط الطاقة بناءً على درجة الحرارة المقاسة, مفيد عند بدء درجة الحرارة أو اختلاف كتلة الجزء بين الدفعات. يتضمن نظام التحكم القادر:
7. المشاكل الشائعة & الحلول
تعود معظم المشاكل إلى عدم التطابق بين الأجزاء, الملف, مزود الطاقة, أو طريقة التعامل. الاختبار بمعايير قبول واضحة يلتقطها قبل أن تصل إلى مرحلة الإنتاج.
بسبب سوء محاذاة الملف, الاقتران غير المتسق, الدوران غير الكافي, أو اختلاف الهندسة حول الحلقة. الإصلاحات: إعادة تصميم الملف, تثبيت أفضل, تعديل سرعة الدوران, أو نقع أطول. للتقسية, التسخين غير المتكافئ يمكن أن يُنتج بقعاً طرية أو شقوقًا — مماثل للمشاكل المذكورة في العيوب الشائعة للتقسية.
الحلقات ذات الجدار الرقيق حساسة للتدرجات الحرارية الحادة والدعم غير الكافي. معدلات التسخين البطيئة, الدوران المتساوي, والتبريد المتحكم فيه تقلل من التشويه. تصميم التبريد بالماء مهم بقدر أهمية التسخين — التبريد غير المتساوي يمكن أن يشوه حلقة تم تدفئتها بشكل مثالي.
تحمل ملفات الحلقات الكبيرة تيارًا عاليًا وتعتمد على تبريد مائي موثوق. الممرات المسدودة, الأنابيب صغيرة الحجم, أو تراكم الرواسب يضر الملفات ويسبب توقفات غير مخطط لها. مراقبة التدفق ودرجة الحرارة على نظام التبريد بالماء ضرورية.
ينشأ التفاوت من درجات الحرارة الأولية المختلفة, كتلة الجزء غير المتسقة, سُمك الرواسب, تأخيرات التحميل, أو تعديلات المشغل. تحكم الوصفة وإجراءات الإعداد الموثقة تعيد القابلية للتكرار. لسطور الإنتاج عالية الحجم, التحكم القائم على درجة الحرارة يقلل الاعتماد على المؤقتات الثابتة.
8. ما يجب تقييمه قبل الشراء
ابدأ بالعملية, ليس بمصدر الطاقة. حدد هذه قبل التواصل مع الموردين:
اختبار العينة مع الجزء الفعلي غالبًا ما يوفر وقتًا وتكاليف أكثر من أي قدر من الحسابات. تشغيل اختبار يؤكد متطلبات الطاقة, وقت التسخين, تجانس درجة الحرارة, هندسة الملف, وجدوائية التعامل قبل بناء النظام الكامل.
الوجبات الجاهزة الرئيسية
يعمل التسخين التعريفي للحلقات الكبيرة عند الملف, مزود الطاقة, جهاز الدوران, ويتم تصميم التحكم في درجة الحرارة حول الجزء المحدد والعملية - ولم يتم تحديدها من الكتالوج حسب القطر. تكوين اقتران الملف (القطر الخارجي, القطر الداخلي, أو الوجه), اختيار التردد لعمق التسخين المطلوب, والتحكم في درجة الحرارة ذات الحلقة المغلقة هي العوامل الثلاثة التي تحدد النجاح. للأجزاء الهامة أو ذات القيمة العالية, يعد اختبار العينات بمعايير قبول واضحة هو الطريقة الأكثر موثوقية لتقليل المخاطر قبل الشراء.
الأسئلة المتكررة
💡 انقر على كل سؤال لتوسيع الإجابة
ما التردد الأنسب لتسخين الحلقات الكبيرة بالحث?
هل يمكن للتسخين بالحث تسخين الحلقة الكبيرة بشكل متساوي?
هل الحث أفضل من الفرن للحلقات الكبيرة?
ما المعلومات المطلوبة للحصول على عرض نظام?
تقييم عملية تسخين الحلقات الكبيرة الخاصة بك
شارك أبعاد الحلقة الخاصة بك, المادة, درجة الحرارة المستهدفة, ومعدل الإنتاج الخاص بك. يمكن لفريق الهندسة لدينا مراجعة التطبيق والتوصية بطريقة عملية للتسخين بالحث.


