
Индукционный нагрев для больших колец: Руководство по процессу для тяжелого производства
Содержание
1. Почему для больших колец нужен другой подход
Малые детали быстро нагреваются с помощью простой катушки. Большие кольца — обычно 500 мм и более 3,000 mm in diameter — are different because heat must be delivered evenly around a long circumference while penetrating through the wall thickness. A setup that works for a thin bearing ring (5-10 mm wall) will not work for a forged ring with a 50 mm cross section.
The core challenge is balancing surface heating rate against thermal conduction time. Too much surface power too quickly creates steep temperature gradients between the OD and mid-wall. Insufficient power extends cycle time beyond what production can accept. Part rotation, геометрия катушки, частота, и скорость нарастания мощности все взаимосвязаны — изменение одного часто требует корректировки остальных.
2. Применение в различных отраслях
Индукционный нагрев больших колец используется везде, где тяжелые круглые детали требуют контролируемого нагрева перед формовкой, сборка, или термообработка:
Для термообработки, induction may target a specific wear surface — a raceway, профиль зуба, or outer diameter — rather than the entire ring, as in индукционная закалка. For assembly work, the goal is controlled thermal expansion, not metallurgical change.
3. Ключевые процессные переменные
Sizing a system starts with the part and the heating objective. Without these defined, power and coil selection are guesswork.
Ring Geometry
Наружный диаметр, ID, Толщина стенки, and face width all matter. A thin ring (wall < 10 мм) may heat in seconds but distort easily. A thick-section ring (wall > 30 мм) needs lower frequency, more power, или более длительное время выдержки, чтобы выровнять температуру по всему сечению. Фаски, зубья шестерен, отверстия под болты, и дорожки качения создают локальные вариации нагрева, которые конструкция катушки должна учитывать.
Материал и магнитный переход
Углеродистые и легированные стали эффективно нагреваются ниже температуры Кюри (около 760°C). После того как сталь становится немагнитной, сцепление падает и нагрев замедляется. Источник питания должен иметь достаточно резервной мощности, чтобы продолжить нарастание после этого перехода. Нержавеющие стали, медные сплавы, and aluminum each require different frequency and power strategies.
Temperature and Tolerance
A bearing ring heated to 120°C for assembly and a gear ring heated to 850°C for hardening represent completely different processes. Define these before specifying equipment:
4. Конструкция катушки & Связь
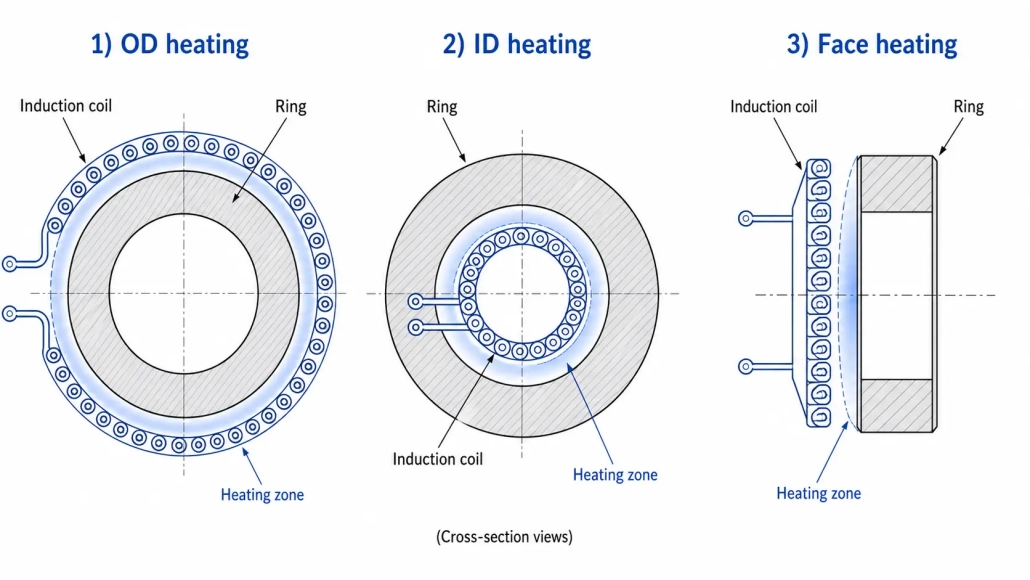
The coil determines where energy enters the part. Для больших колец, the heating objective dictates which surface the coil faces.
Coil positioned around the outside diameter. Most common — easy to load, straightforward rotation. Used for bearing rings, зубчатые заготовки, усадки на натяг.
Coil placed inside the ring bore. Used when the inner surface needs heat — internal raceways, shrink-fit expansion from the ID, or when OD access is blocked.
Coil faces the ring’s flat surface axially. Suitable for flanges, broad face rings, or when heating must be distributed across the ring height rather than circumference.
Single-turn coils suit large diameters where broad, even heating is the goal. Multi-turn coils improve coupling and concentrate heating but are physically harder to fit around large or irregular rings. Coupling gap should account for part runout, thermal expansion during heating, and loading clearance — typical gaps for large rings range from 3 к 15 мм в зависимости от состояния детали и точности обращения. Более подробная информация о принципах конструкции катушек рассматривается в Проектирование индукционной катушки.
5. Электропитание & Частота
Мощность измеряется из массы детали, целевая температура, время цикла, Материал, и оценочной эффективности катушки — а не только по диаметру кольца. А 2,000 мм кольцу с а 6 мм стенка и а 2,000 мм кольцу с а 50 мм стенка требует существенно разных уровней мощности.
частота определяет, насколько глубоко проникает ток до того, как тепло будет генерироваться теплопроводностью. для толстых колец, прогревающих через насквозное нагревание (wall > 20 мм), низкие частоты (1-10 кГц) проникновение тока глубже. для упрочнения поверхностных путей или профилей зубов, более высоких частот (10-100 кГц) концентрировать тепло на поверхности. для тонкостенных колец, средние частоты (3-30 кГц) часто обеспечивают приемлемый баланс. Эти принципы объясняются далее в основы индукционного нагрева и выбор мощности.
Большая мощность не гарантирует лучший результат. Чрезмерная мощность на поверхности создаёт резкие градиенты, риск деформации или перегрева поверхности до того, как средняя часть достигает температуры. Контролируемый разгон или ступенчатый профиль мощности часто дают более равномерные результаты, чем работа на полной мощности в течение короткого времени.
6. Вращение & Контроль температуры
Равномерность температуры по большому кольцу — самая сложная часть процесса для достижения правильного результата. Даже хорошо спроектированная катушка создаёт некоторую окружную вариацию — вращение усредняет это. Скорость вращения должна быть стабильной: слишком медленная позволяет зоне, обращённой к катушке, перегреваться; слишком быстрая усложняет использование температурной обратной связи.
Большие кольца вращаются на роликах, поворотных столах, или вертикальных шпинделях. Оснастка должна надежно поддерживать деталь при заданной температуре и обеспечивать постоянное выравнивание катушки по отношению к детали на протяжении всего цикла.
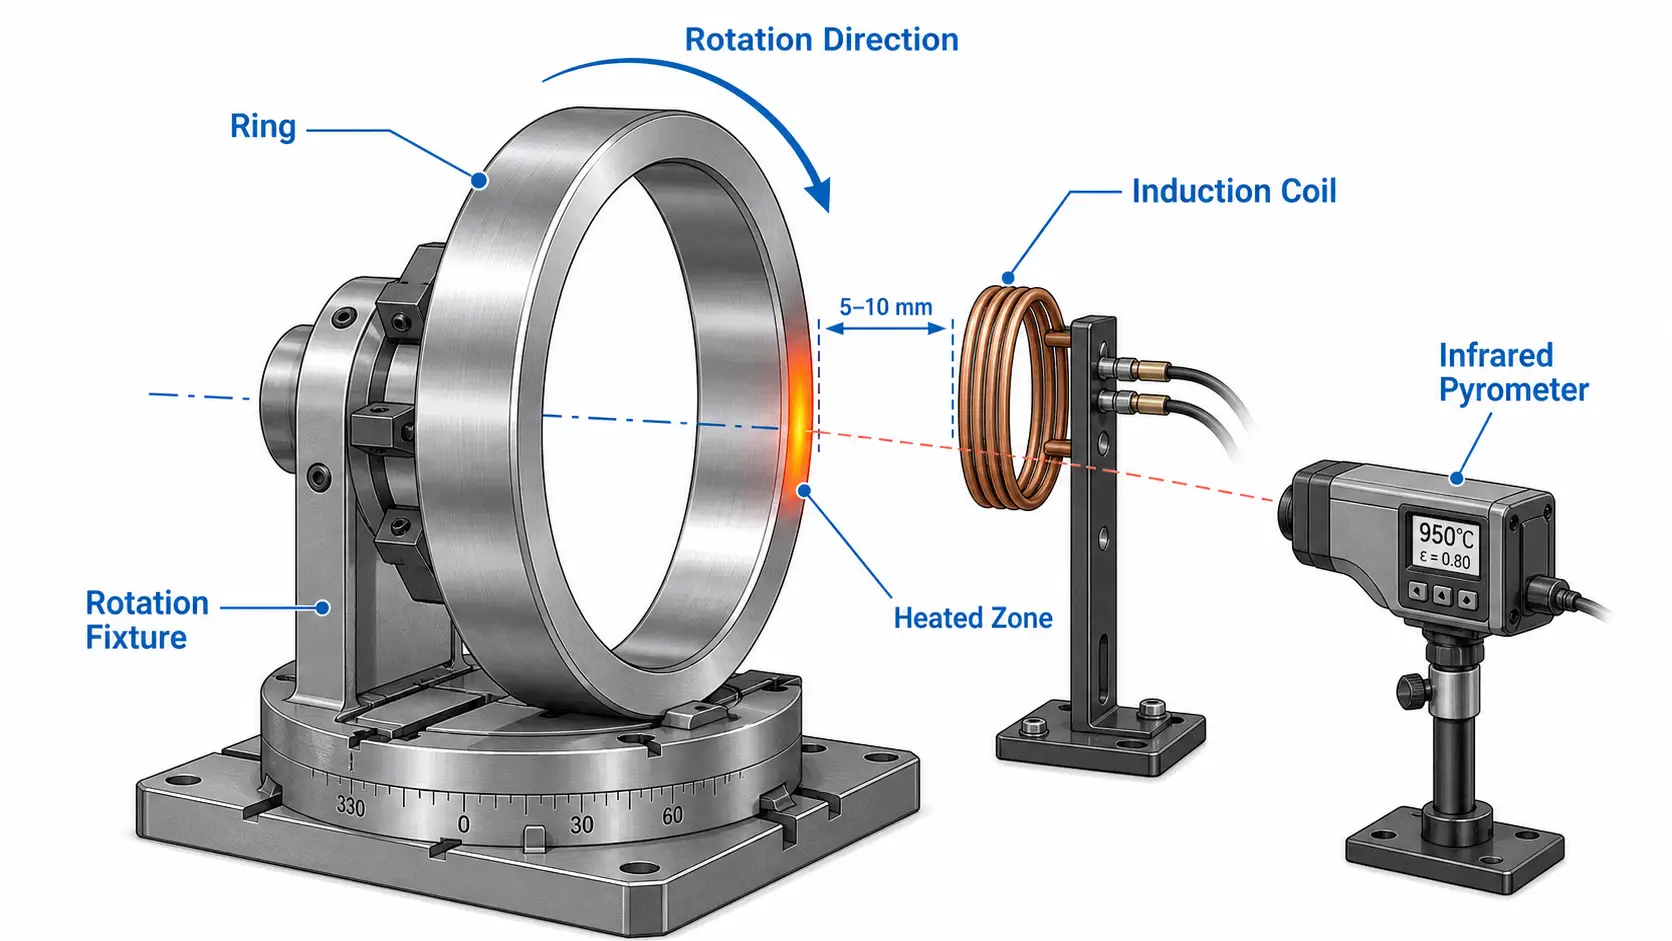
Инфракрасные пирометры являются стандартом для бесконтактного измерения, но изменения излучательной способности из-за окалины, отделки поверхности, или пара влияют на показания. Для разработки процесса, контактные термопары или тестовые образцы в нескольких точках подтверждают, что видит пирометр. Одна точка измерения на самой доступной для просмотра поверхности редко отражает самую горячую или самую холодную область кольца.
Система с замкнутым циклом регулирует мощность на основе измеренной температуры, useful when starting temperature or part mass varies between batches. A capable control system includes:
7. Распространенные проблемы & Решения
Большинство проблем связано с несоответствием между деталью, катушки, источник питания, или методом обработки. Тестирование с четкими критериями приемки выявляет их до того, как они попадут в производство.
Вызывается плохой выравниванием катушки, нестабильной сцепляемостью, недостаточным вращением, или вариацией геометрии вокруг кольца. Исправления: переделка катушки, лучшее закрепление, регулировка скорости вращения, или более длительное замачивание. При упрочнении, неравномерный нагрев может вызвать мягкие участки или трещины — аналогично проблемам, описанным в распространенные дефекты упрочнения.
Тонкостенные кольца чувствительны к резким перепадам температуры и недостаточной поддержке. Медленное повышение температуры, равномерное вращение, и контролируемое охлаждение снижают деформацию. Конструкция закалки важна так же, как и нагрев — неравномерная закалка может деформировать идеально нагретое кольцо.
Крупные кольцевые катушки проводят большой ток и зависят от надежного водяного охлаждения. Заблокированные каналы, неадекватные по размеру трубки, или наслоение накипи повреждают катушки и вызывают незапланированные простои. Мониторинг потока и температуры в системе водяного охлаждения необходим.
Отклонения возникают из-за различных начальных температур, несоответствующая масса детали, толщина слоя, задержки при загрузке, или корректировки оператора. Контроль рецептуры и задокументированные процедуры настройки восстанавливают повторяемость. Для линий с большим объемом производства, Контроль, основанный на температуре, снижает зависимость от фиксированных таймеров.
8. Что нужно оценить перед покупкой
Начинайте с процесса, а не с источника питания. Определите это перед обращением к поставщикам:
Тестирование образцов с реальной деталью часто экономит больше времени и средств, чем любые расчеты. Тестовый прогон подтверждает требования к мощности, время нагрева, равномерность температуры, геометрия катушки, и возможность обработки до того, как будет построена полная система.
Ключевой вывод
Индукционный нагрев для больших колец работает, когда катушка, источник питания, вращающаяся установка, и контроль температуры проектируются с учетом конкретной детали и процесса — а не выбираются из каталога по диаметру. Схема подключения катушки (Наружный диаметр, ID, или лицевая сторона), выбор частоты для требуемой глубины нагрева, и система управления температурой с замкнутым контуром — это три фактора, которые в наибольшей степени определяют успех. Для критически важных или дорогостоящих деталей, образцовые испытания с чёткими критериями приёмки — самый надёжный способ снизить риск перед покупкой.
Часто задаваемые вопросы
💡 Нажмите на каждый вопрос, чтобы развернуть ответ
Какая частота лучше всего подходит для индукционного нагрева больших колец?
Можно ли индукционно равномерно нагреть большое кольцо?
Индукция лучше чем печь для больших колец?
Какая информация необходима для расчета стоимости системы?
Оцените ваш процесс индукционного нагрева больших колец
Поделитесь размерами вашего кольца, Материал, целевая температура, и скоростью производства. Наша инженерная команда может рассмотреть ваше применение и порекомендовать практический подход к индукционному нагреву.


