
Warum Induktionsheizung vor dem Strangpressen verwenden? Vorteile, Anwendungen, und Prozesskontrolle
Induktionsheizung vor dem Strangpressen bringt Knüppel, Stangen, und Rohre auf eine kontrollierte Formungstemperatur, bevor sie die Strangpresse erreichen. Der Vorwärmschritt bestimmt die Presslast, Werkzeuglebensdauer, Oberflächenbeschaffenheit, maßliche Stabilität, und den gesamten Linienausstoß. Wenn es falsch gemacht wird, kämpft der Pressbediener die ganze Schicht mit dem Material.
Für Aluminium, Kupfer, Messing, Stahl, und Sonderlegierungen, Die Heizmethode ist eine Prozesssteuerungsentscheidung. Temperaturschwankungen am Presseneingang wirken sich auf jede nachgelagerte Variable aus. Ein fachgerecht entwickeltes Induktionsvorheizsystem verringert diese Schwankungen, verkürzt die Zykluszeit, und macht die Extrusionslinie leichter zu automatisieren.
1. Was Induktionsvorwärmung für die Extrudion bewirkt
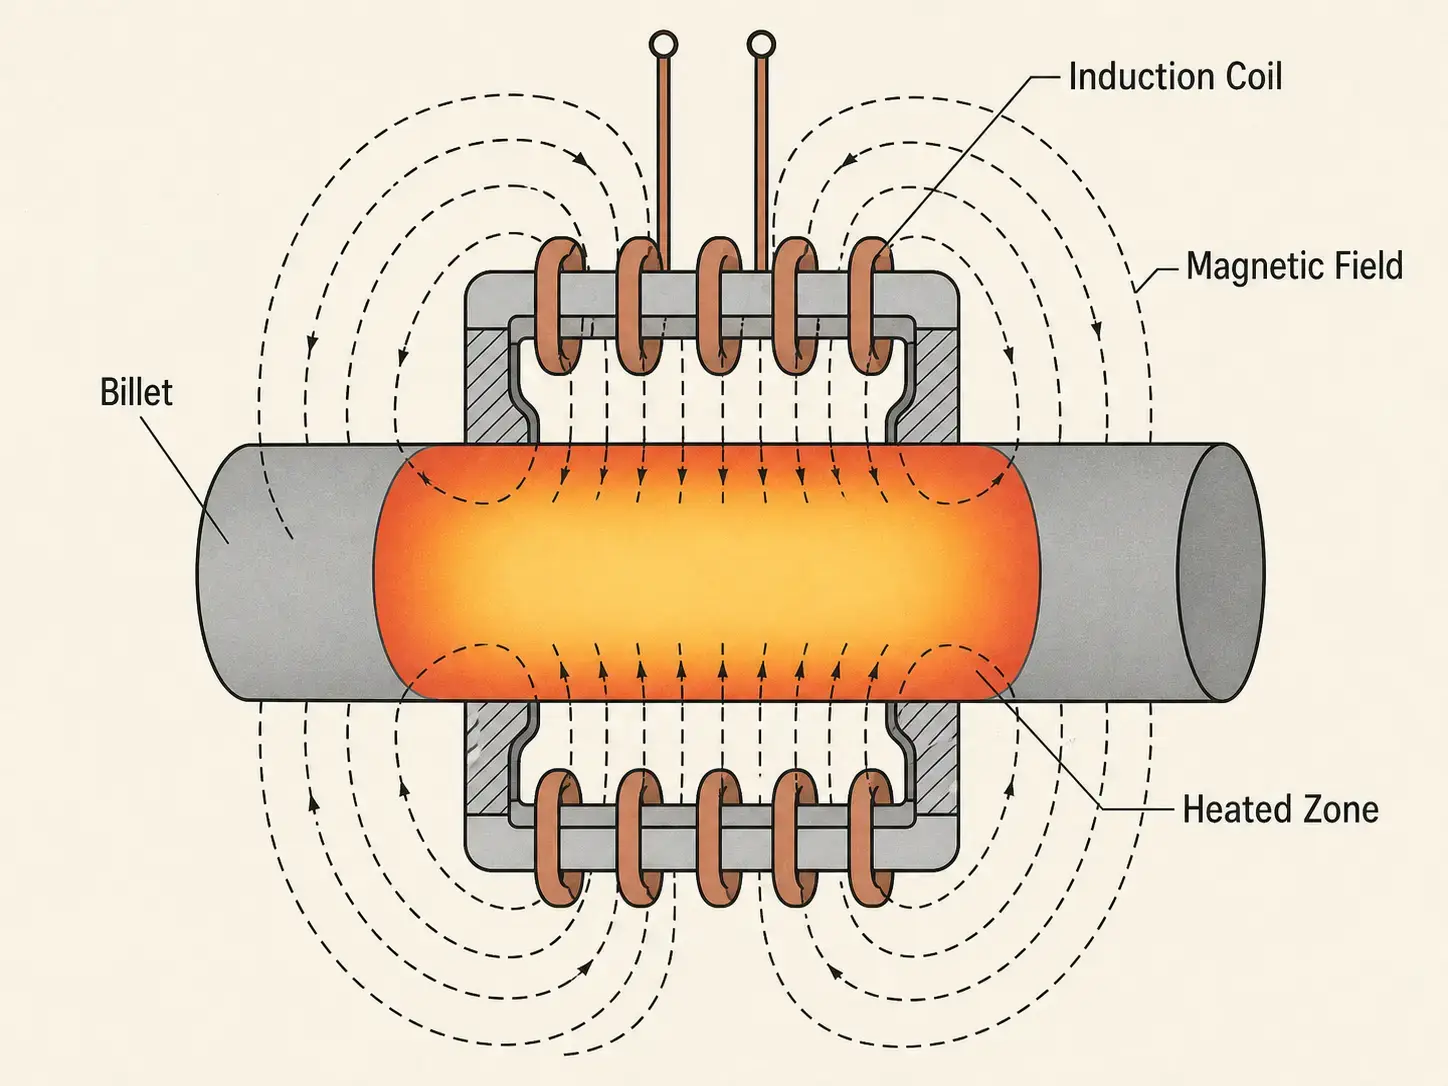
Induktionsheizung erhöht die Metalltemperatur mit wechselndem Magnetfeld. Das Werkstück wird zur Wärmequelle. Keine Verbrennungsgase. Keine Strahlungselemente. Keine heiße Luft. Energie direkt im Metall abgelagert.
Vor der Extrudierung, muss das Bündel eine Umformtemperatur erreichen, die hoch genug ist, um die Strömungsspannung zu verringern – aber kontrolliert genug, um Überhitzung zu vermeiden, Oxidation, Kornwachstum, Oberflächenfehler, und Werkzeugschäden. Verfehlt man das Fenster in beide Richtungen, zahlt die Presspresse den Preis.
In einem typischen Extrusionsheizsystem, Das Werkstück läuft durch eine Induktionsspule oder sitzt darin. Die Stromversorgung, Spulenform, Frequenz, und die Aufheizzeit bestimmen, wie Energie im Material deponiert und verteilt wird. Zu den zugrunde liegenden Prinzipien, siehe wie Induktionsheizung funktioniert.
2. Warum Hersteller Induktion wählen
Aufheizgeschwindigkeit. Durch Induktion wird Energie im Inneren des Werkstücks erzeugt. Kammeröfen heizen von außen nach innen, durch die Oberfläche, auf Wärmeleitung angewiesen. Der Unterschied in der Vorheizzeit – Stunden gegenüber Minuten bei den meisten Extrusionskokillen-Größen – verändert, wie die gesamte Linie arbeitet.
Schnelleres Erhitzen bedeutet höhere Pressanforderungen an die Schienen. Keine großen Chargen von Brammen warten auf Temperatur stromaufwärts.
Temperaturwiederholgenauigkeit. Das Extrudieren lebt und stirbt mit der Brammentemperatur. Zu kalt und die Presskraftspitzen steigen, Materialfluss wird instabil, Werkzeugverschleiß beschleunigt sich. Zu heiß und Oberflächenfehler, Haften, maßlichen Abweichungen, oder metallurgische Probleme treten auf – welches hängt von der Legierung ab. Induktionssysteme sperren Heizprofile über Pyrometer-Feedback ein, Regelung der Leistung im geschlossenen Kreis, Brammentracking, und Rezeptverwaltung. Bediener fahren dasselbe Profil nach Materialgüte, Kokillengröße, und Zieltemperatur. Von Kokille zu Kokille. Schicht für Schicht.
Weniger Zunder, weniger Oxidation. Kürzere Zeit bei Temperatur bedeutet weniger Oxidation. Induktion erhitzt in Minuten, Öfen lassen stundenlang nachtragen. Bei Materialien, bei denen die Oberflächenqualität den Bearbeitungszuschlag beeinflusst, Beschichtungsadhäsion, oder das Endprodukt Erscheinungsbild, rechtfertigt dieser Unterschied allein die Investitionskosten.
Energie dort, wo sie zählt. Induktion überträgt Energie in das Werkstück — nicht in eine Ofenkammer, feuerfeste Masse, und umgebende Atmosphäre. Für Anlagen mit intermittierender Produktion, Teilefamilien-Umrüstungen, oder bedarfsgerechte Erwärmung, die Standby-Verluste beim Halten eines Ofens auf Temperatur verschwinden. Die tatsächliche Effizienz hängt von der Kopplung der Spulen, Materialeigenschaften, und davon ab, wie gut das System dem Produktionsbedarf entspricht.
Inline-Integration. Ein Induktionsvorwärmsystem wird inline mit Barrenlader, Transfermechanismen, Temperaturmessstationen, Extrusionspressen, und Anlagensteuerungsnetzwerken installiert. PLCs, HMIs, Pressensteuerungen, Datenerfassung – alles verbunden. Für automatisierte Extrusionszellen, bei denen Wiederholbarkeit, Rückverfolgbarkeit, und Prozessalarme sind wichtig, das ist kein Nice-to-have.
3. Anwendungen über Extrusionslinien hinweg
| Material | Wichtiger Aspekt | Induktionsansatz |
|---|---|---|
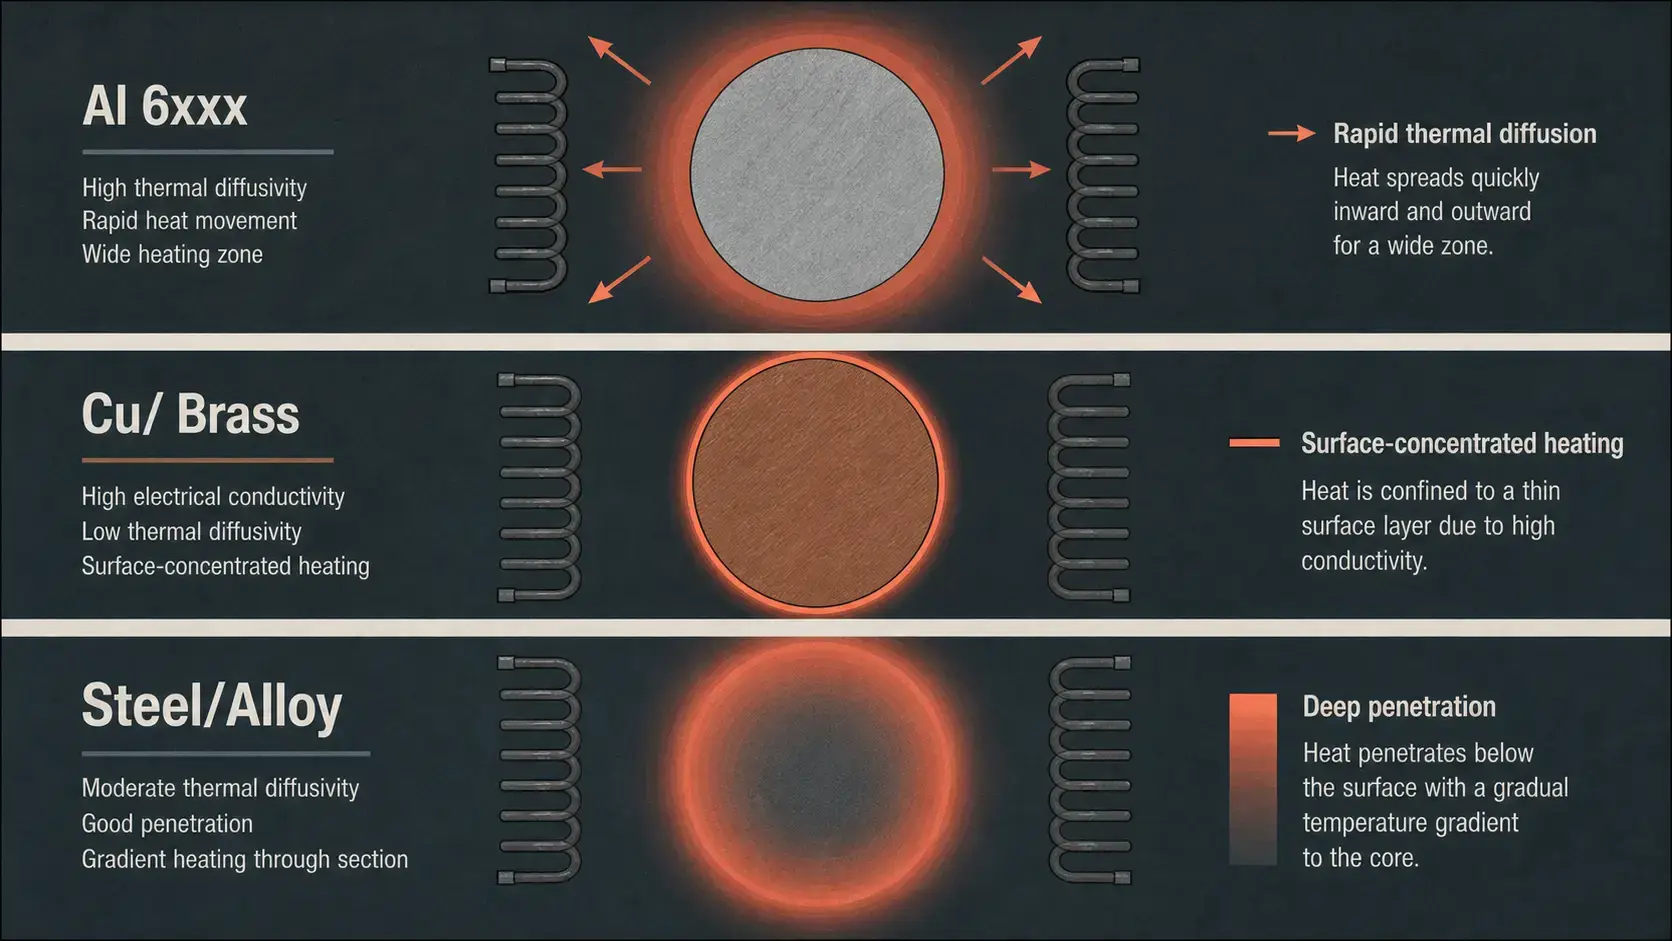
| Aluminium | Hohe Wärmeleitfähigkeit verteilt Wärme schnell; nicht magnetisch, niedriger Widerstand | Höhere Frequenz, enge Spulenanbindung, sorgfältige Leistungsdichtekontrolle |
| Kupfer & Messing | Ausgezeichnete Leiter; oxidationsanfällig bei Extrusionstemperaturen | Schnelles Erhitzen, kurze Verweilzeit, minimale Hochtemperaturbelastung |
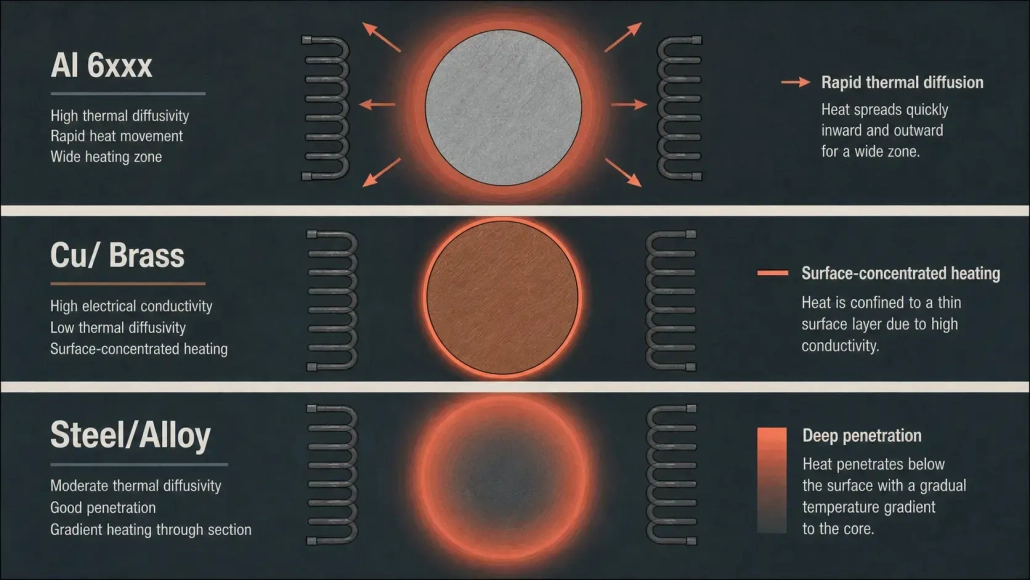
| Stahl & Legierungen | Curie-Temperatur-Übergang verändert das Heizverhalten; Skalierungs- und Dekarbonisierungsrisiko | Niedrigere Frequenz für tiefere Durchdringung; Möglicherweise Mehrzonen für Gradientensteuerung |
| Rohre & Profile | Verschiedene Geometrien, Dünnwandig, Häufige Größenänderungen | Schnellwechselspulen, Verstellbare Handhabung, Rezeptbasierte Steuerungen |
Aluminium-Extrusion dominiert die installierte Basis von Induktionsvorwärmsystemen. Die hohe Durchsatzrate von Aluminiumpressen – gekoppelt mit engen Temperaturfenstern für 6xxx-Serie Legierungen – macht Induktion zur natürlichen Wahl. Kupfer- und Messing-Extrusionen laufen heißer und schneller. Stahl- und Legierungsextrusion erreicht die höchsten Temperaturen, wo Oxidkontrolle und Kern-zu-Oberfläche-Gradienten die entscheidenden Konstruktionsparameter werden.
Rohr, Barren, und Profil-Extrusionslinien wechseln zwischen Durchmessern, Wandstärken, und Legierungsfamilien innerhalb einer einzigen Schicht. Das flexible Spulendesign und die Multi-Rezept-Steuerung bewältigen diese Variabilität, ohne dass der Ofenübergang zu Verzögerungen führt, die den Betrieb mit gemischten Produkten behindern. Für ähnliche Herausforderungen bei der Knüppelerwärmung in anderen Umformprozessen, siehe Induktionserwärmung von Knüppeln zum Schmieden.
4. Induktion vs. Ofenheizung vor der Pressung
Gas- und Widerstandsöfen haben weiterhin ihren Platz – lange Einweichzeiten, große Chargenkapazität, etablierte Infrastruktur. Die Frage ist, was die Pressleitung benötigt.
| Faktor | Induktionsheizung | Ofenerwärmung |
|---|---|---|
| Aufwärmzeit | Minuten bis zum Kaltstart. Billet-für-Billet-Erwärmung an den Pressbedarf angepasst. | Stunden zur Stabilisierung. Chargenheizung mit großer thermischer Masse zu managen. |
| Temperaturkontrolle | Geschlossener Kreislauf pro Block. Pyrometer-Rückkopplung, rezeptbasiert, nachvollziehbar. | Zonenbasiert mit thermischer Trägheit. Übergänge zwischen Sollwerten sind langsam. |
| Kalkablagerungen & Oxidation | Kurze Zeit bei Temperatur. Geringere Oxidation in den meisten Anwendungen. | Längere Exposition bei hoher Temperatur. Verbrennungsluft beschleunigt die Oxidation. |
| Bodenfläche | Kompakt. Kann inline mit bestehender Materialhandhabung installiert werden. | Erheblicher Platzbedarf mit Ofengehäuse, Verbrennungssystem, und Handhabung. |
| Produktionsflexibilität | Rezepte ändern sich in der Software. Keine thermische Trägheit zwischen Legierungs- oder Größenänderungen. | Atmosphäre- und Zonentemperaturen müssen zwischen Produktwechseln stabilisiert werden. |
| Standby-Verluste | Nahezu null. Das System zieht nur Strom beim Erhitzen von Knüppeln. | Kontinuierlicher Kraftstoffverbrauch zur Aufrechterhaltung der Temperatur, auch während der Ausfallzeit. |
| Automatisierungsfit | Native SPS/HMI-Integration. Die Leistung wird je nach Werkstückanwesenheit oder Pyrometersignal angepasst. | Verbrennungskontrolle und Atmosphärenregulierung erhöhen die Komplexität. |
Ofenheizung bleibt praktisch, wenn Brammen sehr groß sind und ein langes Durchwärmen erfordern, wenn der Durchsatz stabil und vorhersehbar ist, oder wenn die vorhandene Ofenkapazität bereits als versunkene Kosten angesehen wird. Für einen breiteren Vergleich über Heiztechnologien hinweg, siehe Induktionsheizung vs. Gasofen.
Viele Anlagen betreiben eine Hybridlösung: Induktion als Booster oder Ausgleicher nach einem bestehenden Ofen, zur Kompensation von Temperaturverlusten zwischen Ofen und Presse. Nicht Induktion oder Ofen. Induktion dort, wo es zählt.
5. Prozesskontrolle & Systembeschreibung
Die Spezifikation eines Induktivvorwärmsystems beginnt mit dem Extrusionsprozess — nicht mit dem Katalog des Stromversorgers. Wenn dieser Schritt übersprungen wird, ist das System entweder unterdimensioniert oder überkompliziert.
Zieltemperatur und Toleranz. Definieren Sie die Austrittstemperatur des Bolzens, maximale Oberflächentemperatur, und zulässige Kern-zu-Oberflächen-Variation. Enge Toleranz erfordert langsameres Erhitzen, mehrere Spulen, Ausgleichszeit, oder geschlossene Regelung. Weite Toleranz ermöglicht ein einfacheres System mit höherem Durchsatz. Bestimmen Sie diese Zahl zuerst — alles Weitere hängt davon ab.
Material und Geometrie. Verschiedene Legierungen, unterschiedliches Verhalten. Elektrischer Widerstand, magnetische Eigenschaften, Wärmeleitfähigkeit, Rundstahl-Durchmesser, und Länge beeinflussen die Heizleistung. Kohlenstoffstahl unterhalb des Curie-Punkts verhält sich auf eine Weise. Aluminium verhält sich anders. Ein rundes Rohstück erhitzt sich anders als ein rechteckiger Querschnitt oder ein Rohr. Frequenzauswahl, Spulendimensionen, Strombedarf, und Aufheizzeit ergeben sich alle aus diesen Eingaben. Siehe Frequenzauswahl und Leistungsauswahl für anwendungsspezifische Richtlinien.
Frequenzauswahl. Die Frequenz bestimmt die Stromdurchdringungstiefe und die Wärmeverteilung. Niedrigere Frequenzen für tiefere Erwärmung in größeren Abschnitten. Höhere Frequenzen für oberflächendominante oder kleinere Abschnittserwärmung. Beim Extrudieren, ist das Ziel die Bulk-Temperatur – nicht nur die Oberflächentemperatur. Frequenz nach Blockgröße auswählen, Material, erforderlichem Temperaturprofil, Produktionsrate, und verfügbarer Aufheizzeit.
Spulendesign. Die Spule ist ein Prozesswerkzeug. Geometrie, Windungen, Abstand, Länge, Auskleidung, Kühlung, und der Freiraum um das Werkstück beeinflussen alle die Heizeffizienz und Temperaturgleichmäßigkeit. Schlechtes Spulendesign erzeugt ungleichmäßige Erwärmung, geringe elektrische Effizienz, übermäßige Spulenheizung, schwierige Wartung, oder kurze Lebensdauer. Hochproduktions-Extrusionslinien benötigen langlebige Spulen mit angemessenem Zugang für den Austausch. Siehe Grundlagen des Spulendesigns und Wasserkühlsysteme.
Temperaturmessung. Infrarot-Pyrometer dominieren Produktionsumgebungen. Emissionsgrad-Einstellungen, Oberflächenzustand, Dampf, Maßstab, und Sichtlinienzugang beeinflussen alle die Genauigkeit. Temperaturrückmeldung muss mit umsetzbarer Steuerlogik verknüpft werden — Leistungsanpassung, Förderbandgeschwindigkeit, Rohling-Verweilzeit, oder Spulenzonen-Ausgang basierend auf gemessenen Werten. Messen, was für den Extrusionsprozess wichtig ist.
Kühlwasserqualität. Stromversorgungen und Spulen erzeugen Wärme, die das Wasser zuverlässig abführen muss. Durchflussrate, Druck, Temperatur, Leitfähigkeit, und Filtration sind Prozessspezifikationen — keine nachträglichen Gedanken. Schlechte Kühlung ist die häufigste Ursache für lästige Fehler und vorzeitigen Bauteilversagen in Induktionssystemen.
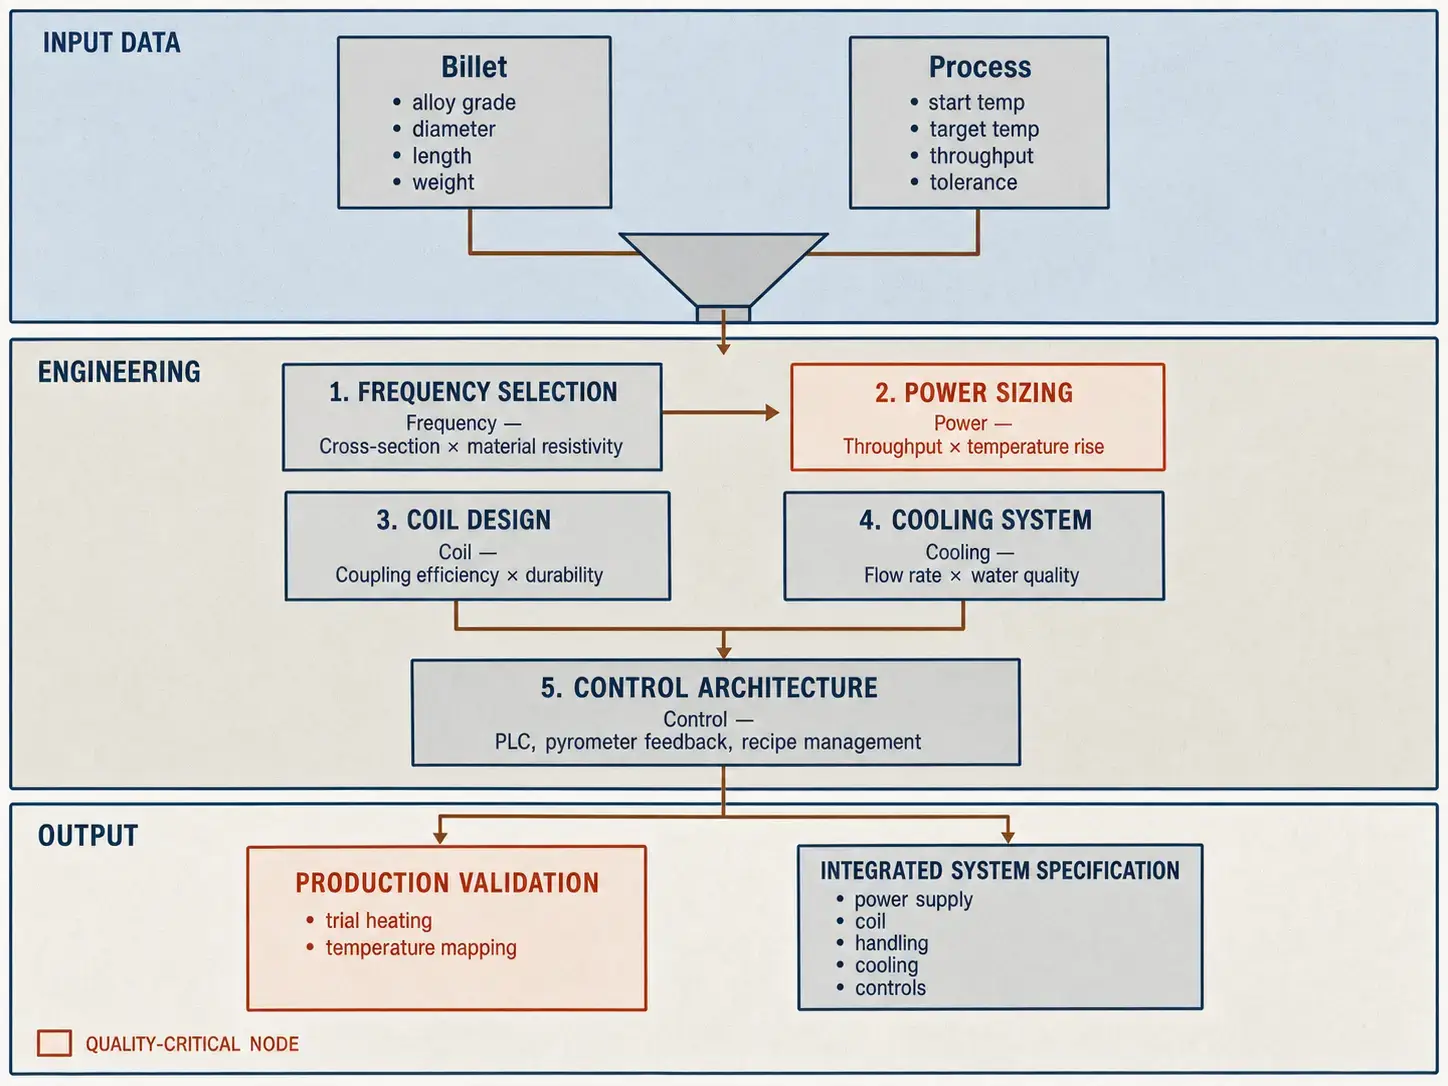
Lieferanten-Checkliste. Vor der Anforderung eines Angebots, Halten Sie diese Zahlen bereit:
— Materialgüte und Legierungsfamilie
— Blockdurchmesser, Länge, und Gewicht
— Anfangstemperatur und Ziel-Strangpresstemperatur
— Erforderlicher Durchsatz (Stück/Stunde oder lbs/Stunde)
— Zulässige Temperaturtoleranz (±°C)
— Maximal zulässige Oberflächentemperatur
— Verfügbare Zykluszeit vor der Presse
— Handhabungsmethode und Anlagenlayout
— Verfügbarkeit von Strom und Anlagenversorgung
— Kühlwasserbedingungen
— Automatisierung, SPS, HMI, und Anforderungen an Datenaufzeichnung
Produktionsversuche reduzieren das Risiko für kritische Anwendungen. Labortests bestätigen den Strombedarf, Erwärmungszeit, die Temperaturgleichmäßigkeit, Oberflächenzustand, und Handhabungsannahmen. Lohnt die Zeit für große Brammen, Hochwertige Legierungen, Enge Prozessfenster, oder Nachrüstungen in bestehende Linien.
Schlüssel zum Mitnehmen
Induktionsheizung vor dem Strangpressen Verschärft die Kontrolle der Werkstücktemperatur, verkürzt die Aufheizzeit, und unterstützt die Inline-Automatisierung, wenn das System auf das Material abgestimmt ist, Geometrie, Durchsatz, und Extrusionstemperaturfenster. Zwei Systeme mit gleicher Nennleistung verhalten sich unterschiedlich, wenn eines über eine bessere Spulenkopplung verfügt, bessere Frequenzanpassung, und bessere Steuerlogik. Spezifizieren Sie vom Extrusionsprozess nach außen – nicht vom Ausrüstungskatalog nach innen.
FAQ
Q: Was ist ein Induktionsvorwärmsystem für die Extrusion??
A: Eine Induktionsstromversorgung und eine Spulenbaugruppe zum Erhitzen von Knüppeln, Stangen, oder Rohre, bevor sie in eine Strangpresse gelangen. Das System umfasst Materialhandhabung, Temperaturmessung, Regelungen im geschlossenen Regelkreis, Wasserkühlung, und Automatisierungsschnittstellen.
Q: Ist die Induktionserwärmung für die Aluminiumextrusion geeignet??
A: Ja – wenn das System auf die elektrischen und thermischen Eigenschaften von Aluminium ausgelegt ist. Aluminium ist nicht magnetisch und hochleitfähig, also Frequenzauswahl, Spulendesign, und Leistungsdichte erfordern eine sorgfältige Konstruktion. Ein Stahlbrammen-Setup lässt sich nicht auf Aluminium übertragen.
Q: Wie kontrollieren Sie die Brammentemperatur vor dem Strangpressen?
A: Induktionsleistung anpassen, Erwärmungszeit, Förderbandgeschwindigkeit, Spulenzonierung, oder Haltezeit basierend auf Pyrometer-Feedback oder Prozessrezepten. Enge Toleranzen erfordern eine geschlossene Regelung mit mehreren Temperaturmesspunkten.
Q: Welche Informationen werden benötigt, um ein Induktionsvorwärmsystem zu dimensionieren?
A: Materialart, Brammen-Größe und Gewicht, Start- und Zieltemperaturen, Durchsatz, zulässige Temperaturabweichung, verfügbare Zykluszeit, Linienlayout, Kühlwasserbedingungen, Automatisierungsanforderungen, und Anlagenleistungsverfügbarkeit.
Bewerten Sie Ihren Strangpressheizprozess
Teilen Sie Ihre Brammengröße mit, Legierung, Zieltemperatur, und Produktionsrate. Unser Engineering-Team kann bei der Dimensionierung der Induktionsleistung helfen, Frequenz, Spulendesign, und Steuerungsanforderungen für Ihre Extrusionslinie.


