
ทําไมต้องใช้การให้ความร้อนเหนี่ยวนําก่อนการอัดรีด? ประโยชน์, การใช้งาน, และการควบคุมกระบวนการ
การให้ความร้อนเหนี่ยวนําก่อนอัดรีด นําบิลเล็ต, แท่ง, และเหล็กไปสู่อุณหภูมิที่ควบคุมได้ก่อนถึงเครื่องอัดรีด. ขั้นตอนอุ่นล่วงหน้ากําหนดโหลดกด, อายุการใช้งานของแม่พิมพ์, ผิวชิ้นงาน, ความคงตัวของขนาด, และกําลังการผลิตโดยรวม. ถ้าทําผิดพลาด ผู้ควบคุมเครื่องอัดจะต้องต่อสู้กับวัสดุตลอดเวลา.
สําหรับอลูมิเนียม, ทองแดง, ทองเหลือง, เหล็ก, และโลหะผสมพิเศษ, วิธีการให้ความร้อนเป็นการตัดสินใจควบคุมกระบวนการ. ความแตกต่างของอุณหภูมิที่ทางเข้าของปั๊มจะส่งผลต่อทุกตัวแปรลงไปในขั้นตอนต่อไป. ระบบการให้ความร้อนล่วงหน้าด้วยเหนี่ยวนำที่ออกแบบอย่างถูกต้องจะช่วยลดความแตกต่างนั้น, ย่นระยะเวลารอบการผลิต, และทำให้สายการอัดรีดง่ายต่อการทำให้เป็นอัตโนมัติ.
1. การอุ่นล่วงหน้าด้วยเหนี่ยวนําทําหน้าที่อย่างไรสําหรับการอัดรีด
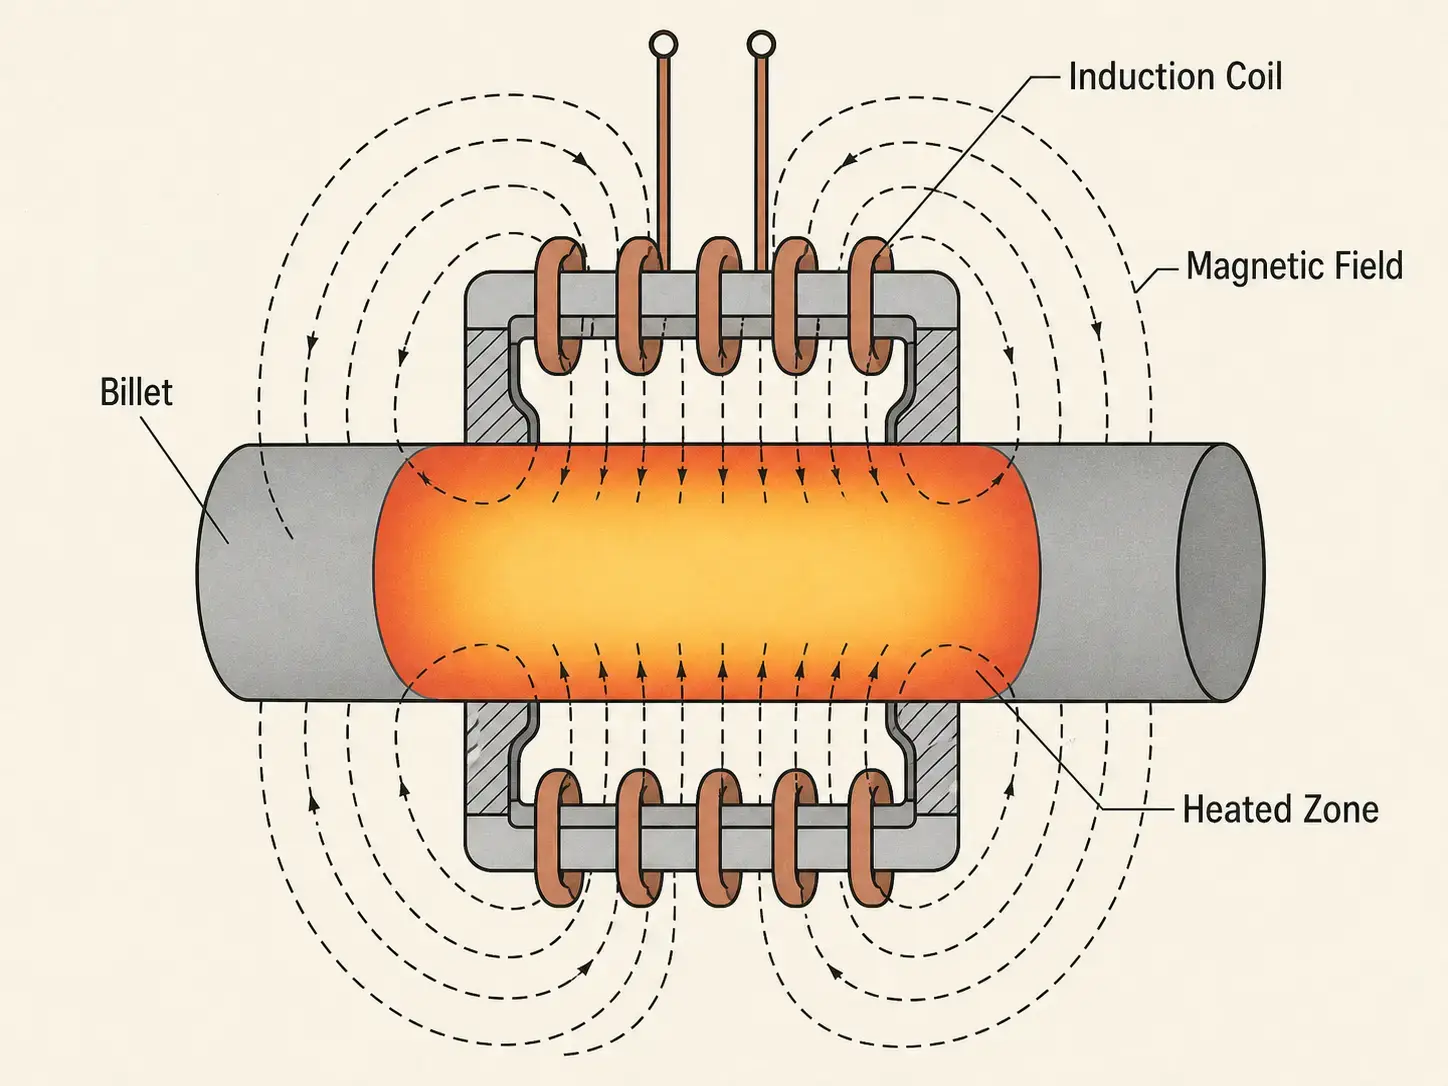
การให้ความร้อนเหนี่ยวนําเพิ่มอุณหภูมิโลหะด้วยสนามแม่เหล็กสลับ. ชิ้นงานกลายเป็นแหล่งความร้อน. ไม่มีก๊าซจากการเผาไหม้. ไม่มีองค์ประกอบรังสี. ไม่มีอากาศร้อน. พลังงานที่สะสมโดยตรงภายในโลหะ.
ก่อนการอัดรีด, บิลเล็ตต้องถึงอุณหภูมิขึ้นรูปที่สูงพอที่จะลดความเครียดของการไหล — แต่ควบคุมได้เพียงพอเพื่อหลีกเลี่ยงความร้อนสูงเกินไป, การเกิดออกซิเดชัน, การเจริญเติบโตของเมล็ด, ข้อบกพร่องของพื้นผิว, และความเสียหายของแม่พิมพ์. หากพลาดหน้าต่างในทิศทางใดทิศทางหนึ่ง เครื่องอัดรีดจะต้องจ่ายราคา.
ในระบบให้ความร้อนแบบอัดรีดทั่วไป, ชิ้นงานจะผ่านหรือวางอยู่ภายในขดลวดเหนี่ยวนำ. แหล่งจ่ายไฟ, รูปทรงของขดลวด, ความถี่, และระยะเวลาในการให้ความร้อนกำหนดวิธีที่พลังงานถูกถ่ายและกระจายผ่านวัสดุ. สำหรับหลักการพื้นฐาน, ดู การทำงานของการให้ความร้อนด้วยการเหนี่ยวนำ.
2. เหตุผลที่ผู้ผลิตเลือกใช้การเหนี่ยวนำ
ความเร็วในการเพิ่มความร้อน. การเหนี่ยวนำสร้างพลังงานภายในชิ้นงาน. เตาอบแบบแบตช์ให้ความร้อนจากภายนอกเข้ามา, ผ่านพื้นผิว, อาศัยการนำความร้อน. ความแตกต่างของเวลาการอุ่นล่วงหน้า — ชั่วโมงเมื่อเทียบกับนาทีในขนาดบิลเล็ตอัดรีดส่วนใหญ่ — เปลี่ยนวิธีการทำงานของสายทั้งหมด.
การให้ความร้อนที่เร็วขึ้นหมายถึงการให้ความร้อนรางตามความต้องการของเครื่องอัด. ไม่มีการรอคอยก้อนเหล็กร้อนเป็นจำนวนมากด้านต้นน้ำ.
ความสามารถในการทำซ้ำของอุณหภูมิ. การอัดขึ้นรูปอยู่รอดหรือตายขึ้นอยู่กับอุณหภูมิก้อนเหล็ก. ถ้าเย็นเกินไป โหลดเครื่องอัดจะพุ่งขึ้น, การไหลของวัสดุจะไม่เสถียร, การสึกหรอของแม่พิมพ์เร่งขึ้น. ถ้าร้อนเกินไปจะเกิดข้อบกพร่องบนผิว, ติดวัสดุ, ความแตกต่างของมิติ, หรือเกิดปัญหาทางโลหะวิทยา — เรื่องใดเกิดขึ้นขึ้นอยู่กับอัลลอย. ระบบเหนี่ยวนำล็อกโปรไฟล์การให้ความร้อนผ่านการตอบสนองของไพโรมิเตอร์, ควบคุมกำลังแบบวงปิด, ติดตามก้อนเหล็ก, และการจัดการสูตร. ผู้ปฏิบัติงานใช้โปรไฟล์เดียวกันตามเกรดวัสดุ, ขนาดชิ้นงาน, และอุณหภูมิเฉลี่ยเป้าหมาย. ชิ้นงานต่อชิ้นงาน. กะต่อกะ.
ขนาดเล็กลง, การเกิดออกซิเดชันลดลง. ระยะเวลาในการอยู่ที่อุณหภูมิต่ำกว่าจะทำให้ออกซิเดชันน้อยลง. การให้ความร้อนด้วยอินดักชันใช้เวลาเป็นนาที, เตาอบแช่อุณหภูมินานหลายชั่วโมง. สำหรับวัสดุที่คุณภาพผิวส่งผลต่อค่าเผื่อการกลึง, การยึดเกาะของชั้นเคลือบ, หรือรูปลักษณ์ของผลิตภัณฑ์ขั้นสุดท้าย, ความแตกต่างนี้เพียงอย่างเดียวก็เพียงพอที่จะคุ้มค่าต้นทุนทุน.
พลังงานตรงจุดที่จำเป็น. อินดักชันส่งพลังงานเข้าสู่ชิ้นงาน — ไม่ใช่เข้าสู่ห้องเตา, มวลทนไฟ, และบรรยากาศรอบข้าง. สำหรับโรงงานที่ผลิตเป็นช่วง, การเปลี่ยนประเภทของชิ้นส่วน, หรือการให้ความร้อนแบบทันเวลา, การสูญเสียสแตนด์บายในการรักษาเตาเผาที่อุณหภูมิจะหายไป. ประสิทธิภาพที่แท้จริงขึ้นอยู่กับการต่อคอยล์, คุณสมบัติของวัสดุ, และระบบตรงกับความต้องการในการผลิตได้ดีเพียงใด.
บูรณาการแบบอินไลน์. ระบบทำความร้อนล่วงหน้าแบบเหนี่ยวนำจะติดตั้งแบบอินไลน์กับตัวโหลดเหล็กแท่ง, กลไกการถ่ายโอน, สถานีวัดอุณหภูมิ, เครื่องอัดรีด, และเครือข่ายการควบคุมโรงงาน. PLC, HMI, กดปุ่มควบคุม, การรวบรวมข้อมูล — เชื่อมต่อทั้งหมด. สำหรับเซลล์อัดขึ้นรูปอัตโนมัติที่สามารถทำซ้ำได้, การติดตามย้อนกลับ, และกระบวนการแจ้งเตือนเรื่องสาระสำคัญ, นี่ไม่ใช่สิ่งที่แค่ดีที่จะมี.
3. การใช้งานในสายการอัดรีดต่าง ๆ
| วัสดุ | ข้อพิจารณาหลัก | วิธีการเหนี่ยวนำ |
|---|---|---|
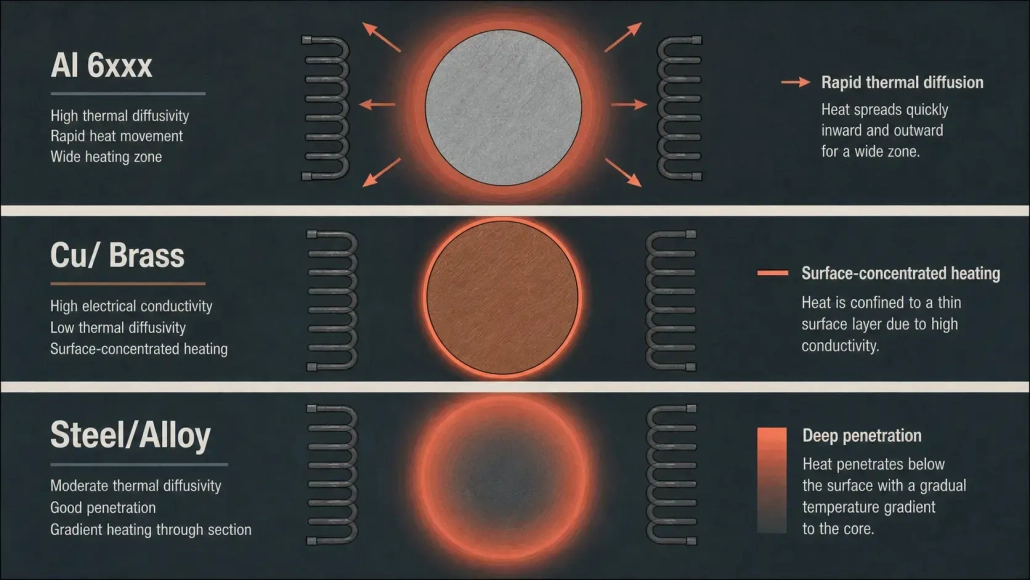
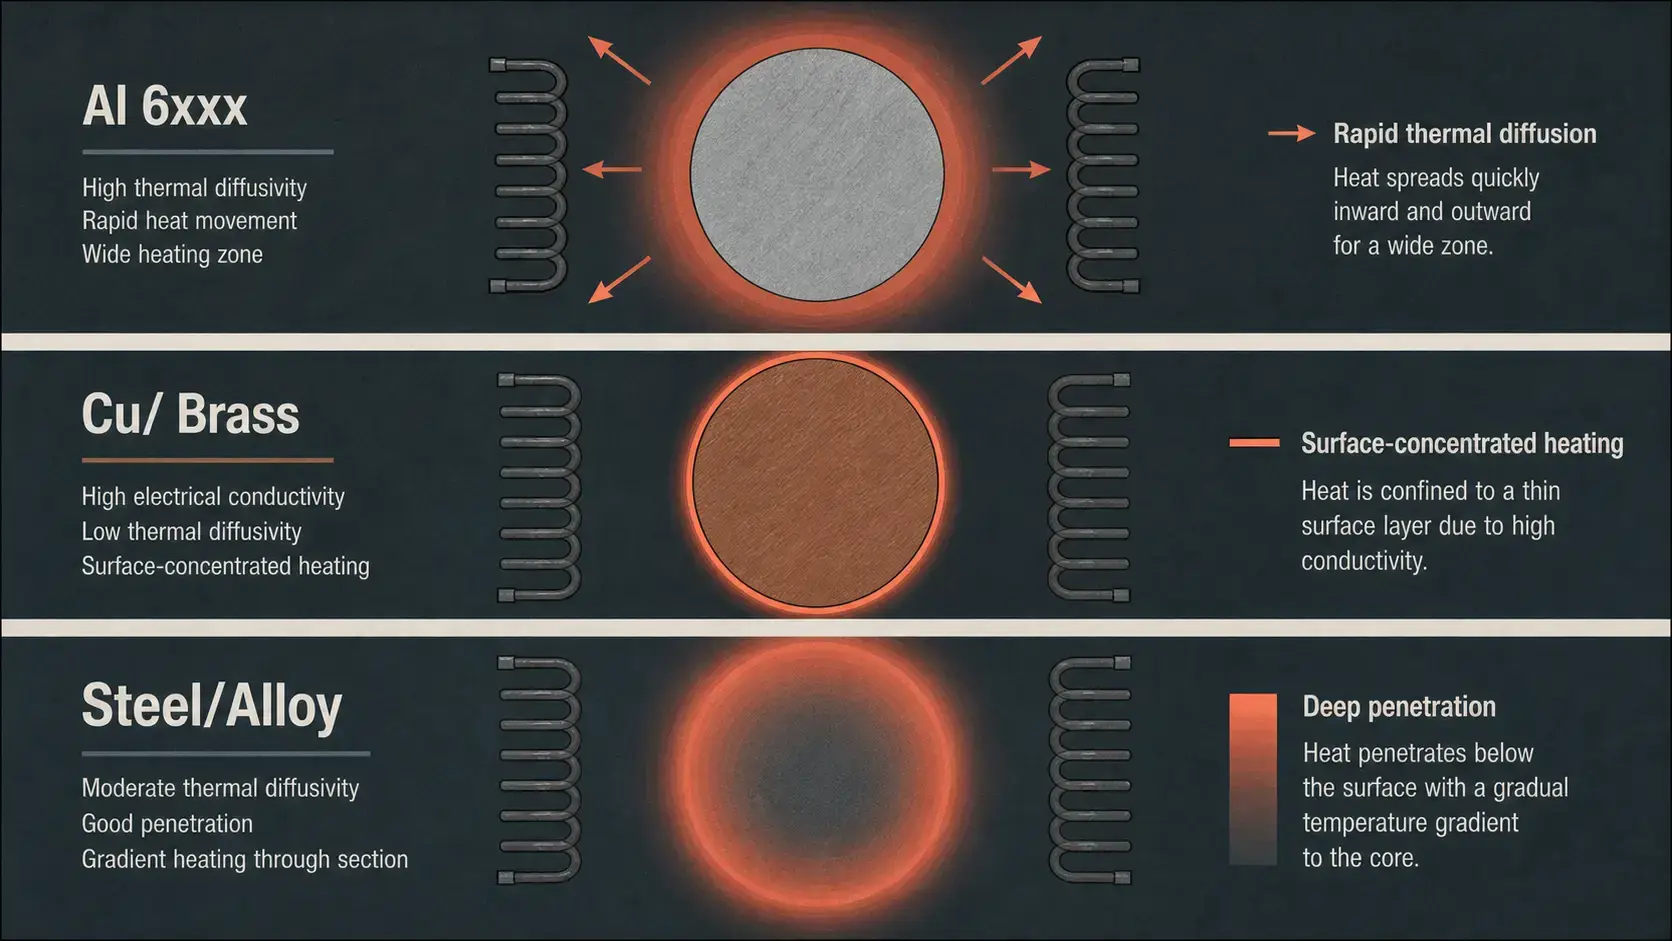
| อลูมิเนียม | ความสามารถในการนำความร้อนสูง ทำให้ความร้อนกระจายเร็ว; ไม่ใช่แม่เหล็ก, ความต้านทานต่ำ | ความถี่สูง, การเข้าคู่คอยล์แน่น, ควบคุมความหนาแน่นพลังงานอย่างระมัดระวัง |
| ทองแดง & ทองเหลือง | ตัวนำที่ดีเยี่ยม; ไวต่อการเกิดออกซิเดชันที่อุณหภูมิการอัดขึ้นรูป | ทำให้ร้อนเร็ว, ระยะเวลาการค้างสั้น, สัมผัสความร้อนสูงน้อยที่สุด |
| เหล็ก & อัลลอยส์ | การเปลี่ยนอุณหภูมิคิวรีทำให้พฤติกรรมการให้ความร้อนเปลี่ยนไป; ความเสี่ยงจากคราบและตะกรัน | ความถี่ต่ำเพื่อการเจาะลึก; อาจมีหลายโซนเพื่อการควบคุมเกรเดียนต์ |
| ท่อ & โปรไฟล์ | รูปทรงหลากหลาย, ผนังบาง, การเปลี่ยนขนาดบ่อย | ขดลวดเปลี่ยนเร็ว, การจัดการปรับได้, การควบคุมตามสูตร |
การอัดขึ้นรูปอะลูมิเนียมแบบอัดรีดมีบทบาทหลักในระบบการอุ่นด้วยเหนี่ยวนำที่ติดตั้ง. การผลิตอะลูมิเนียมที่มีอัตราผลผลิตสูง — ร่วมกับช่วงอุณหภูมิต่าง ๆ สำหรับโลหะผสม 6xxx — ทำให้การเหนี่ยวนำเหมาะสมตามธรรมชาติ. การอัดขึ้นรูปทองแดงและทองเหลืองทำให้ร้อนขึ้นและเร็วขึ้น. การอัดขึ้นรูปเหล็กและโลหะผสมดันอุณหภูมิสูงสุด, โดยที่การควบคุมขนาดและการไล่ระดับสีจากแกนสู่พื้นผิวกลายเป็นพารามิเตอร์การออกแบบที่กำหนด.
หลอด, บาร์, และเส้นการอัดขึ้นรูปโปรไฟล์จะสลับระหว่างเส้นผ่านศูนย์กลาง, ความหนาของผนัง, และครอบครัวโลหะผสมภายในกะเดียว. การออกแบบคอยล์ที่ยืดหยุ่นและด้ามจับควบคุมหลายสูตรที่มีความแปรปรวนโดยไม่มีการเปลี่ยนเตาเผาทำให้การดำเนินงานผลิตภัณฑ์ผสมคอขวดล่าช้า. สำหรับความท้าทายในการทำความร้อนเหล็กแท่งยาวที่คล้ายกันในกระบวนการขึ้นรูปอื่นๆ, ดู เครื่องทำความร้อนเหล็กแท่งเหนี่ยวนำสำหรับการปลอม.
4. การเหนี่ยวนำเทียบกับ. การให้ความร้อนเตาก่อนการอัดรีด
เตาแก๊สและเตาหลอมความต้านทานยังคงมีบทบาท — เวลาแช่นาน, ความจุชุดการผลิตขนาดใหญ่, โครงสร้างพื้นฐานที่มั่นคง. คําถามคือ สายการอัดรีดต้องการอะไร.
| ปัจจัย | การให้ความร้อนด้วยเหนี่ยวนำ | การให้ความร้อนของเตา |
|---|---|---|
| เวลาการให้ความร้อน | นาทีหลังจากเริ่มทําเย็น. การให้ความร้อนแบบบิลเล็ตแต่ละบิลเล็ตที่ปรับให้ตรงกับความต้องการของเครื่องอัด. | ชั่วโมงในการรักษาเสถียรภาพ. การให้ความร้อนแบบแบตช์ที่มีมวลความร้อนสูงเพื่อจัดการ. |
| การควบคุมอุณหภูมิ | วงจรปิดต่อบิลเล็ต. ฟีดแบ็คด้วยไพโรมิเตอร์, ตามสูตร, สามารถตรวจสอบย้อนกลับได้. | ตามโซนที่มีความเฉื่อยทางความร้อน. การเปลี่ยนจุดตั้งค่าช้า. |
| คราบตะกรัน & การออกซิเดชัน | เวลาสั้นที่อุณหภูมิ. การเกิดออกซิเดชันต่ำในแอปพลิเคชันส่วนใหญ่. | การสัมผัสต่อเนื่องที่อุณหภูมิสูง. บรรยากาศการเผาไหม้เร่งการเกิดออกซิเดชัน. |
| พื้นที่พื้น | กะทัดรัด. ติดตั้งต่อเนื่องกับการจัดการวัสดุที่มีอยู่. | ใช้พื้นที่มากกับตัวเตา, ระบบเผาไหม้, และการจัดการ. |
| ความยืดหยุ่นในการผลิต | สูตรเปลี่ยนแปลงในซอฟต์แวร์. ไม่มีความเฉื่อยทางความร้อนระหว่างการเปลี่ยนแปลงอัลลอยหรือขนาด. | ต้องปรับอุณหภูมิในบรรยากาศและโซนให้คงที่ระหว่างการเปลี่ยนผลิตภัณฑ์. |
| การสูญเสียในโหมดสแตนด์บาย | ใกล้ศูนย์. ระบบใช้พลังงานเฉพาะเมื่อให้ความร้อนกับบิลเล็ต. | การใช้เชื้อเพลิงต่อเนื่องเพื่อรักษาอุณหภูมิ, แม้ในช่วงเวลาหยุดทำงาน. |
| การติดตั้งอัตโนมัติ | การรวม PLC/HMI แบบเนทีฟ. กำลังปรับตามการมีอยู่ของบิลเล็ตหรือสัญญาณจากไพรอมิเตอร์. | การควบคุมการเผาไหม้และการควบคุมบรรยากาศเพิ่มความซับซ้อน. |
การทำความร้อนเตายังคงใช้งานได้เมื่อบิลเล็ตมีขนาดใหญ่และต้องแช่ค้างเป็นเวลานาน, เมื่ออัตราการผลิตคงที่และคาดการณ์ได้, หรือเมื่อความสามารถของเตาเดิมได้กลายเป็นต้นทุนจมแล้ว. สำหรับการเปรียบเทียบที่กว้างขึ้นในเทคโนโลยีการให้ความร้อน, ดู การให้ความร้อนด้วยเหนี่ยวนำ vs เตาแก๊ส.
โรงงานหลายแห่งใช้ระบบผสม: การเหนี่ยวนำเป็นตัวเสริมแรงหรือปรับสมดุลหลังเตาหลอมที่มีอยู่แล้ว, ชดเชยการสูญเสียความร้อนระหว่างเตาหลอมกับเครื่องอัด. ไม่ใช่การเหนี่ยวนำหรือเตาหลอม. การเหนี่ยวนำในจุดที่สำคัญ.
5. การควบคุมกระบวนการ & ข้อกำหนดของระบบ
การกำหนดระบบการอุ่นล่วงหน้าแบบเหนี่ยวนำเริ่มจากกระบวนการอัดขึ้นรูป — ไม่ใช่จากแคตตาล็อกแหล่งจ่ายไฟ. ข้ามขั้นตอนนี้และระบบจะมาถึงพร้อมกำลังไฟไม่เพียงพอหรือซับซ้อนเกินไป.
อุณหภูมิเป้าหมายและความคลาดเคลื่อน. กำหนดช่วงอุณหภูมิออกจากแท่ง, อุณหภูมิผิวสูงสุด, และความแตกต่างที่อนุญาตระหว่างแกนกับผิว. ความคลาดเคลื่อนแคบต้องการการให้ความร้อนที่ช้ากว่า, หลายขดลวด, เวลาสมดุล, หรือการควบคุมแบบวงปิด. ความคลาดเคลื่อนกว้างสามารถใช้ระบบที่ง่ายขึ้นและมีปริมาณงานสูงขึ้น. ระบุจำนวนนี้ให้ชัดเจนก่อน — ทุกอย่างต่อจากนี้ขึ้นอยู่กับมัน.
วัสดุและรูปทรง. โลหะผสมต่างกัน, พฤติกรรมต่างกัน. ความต้านทานไฟฟ้า, คุณสมบัติทางแม่เหล็ก, ความนำความร้อน, เส้นผ่านศูนย์กลางแท่งโลหะ, และความยาวทั้งหมดมีผลต่อประสิทธิภาพการให้ความร้อน. เหล็กกล้าคาร์บอนต่ำกว่า Curie แสดงพฤติกรรมแบบหนึ่ง. อะลูมิเนียมแสดงพฤติกรรมอีกแบบ. แท่งโลหะทรงกลมให้ความร้อนแตกต่างจากส่วนสี่เหลี่ยมหรือท่อ. การเลือกความถี่, ขนาดขดลวด, ความต้องการพลังงาน, และเวลาการให้ความร้อนทั้งหมดมาจากข้อมูลนำเข้าดังกล่าว. ดู การเลือกความถี่ และ การเลือกกำลังไฟ สำหรับคำแนะนำเฉพาะการใช้งาน.
การเลือกความถี่. ความถี่กำหนดความลึกการซึมของกระแสไฟและการกระจายความร้อน. ความถี่ต่ำเหมาะกับการให้ความร้อนลึกในชิ้นงานขนาดใหญ่. ความถี่สูงเหมาะกับการให้ความร้อนที่ผิวหรือชิ้นงานขนาดเล็ก. สำหรับการอัดรีด, เป้าหมายคืออุณหภูมิภายในชิ้นงาน — ไม่ใช่เพียงความร้อนที่ผิว. เลือกความถี่ตามขนาดชิ้นงาน, วัสดุ, โปรไฟล์อุณหภูมิที่ต้องการ, อัตราการผลิต, และเวลาการให้ความร้อนที่มีอยู่.
การออกแบบขดลวด. ขดลวดเป็นเครื่องมือในการทำงาน. รูปทรง, จำนวนรอบ, ระยะห่าง, ความยาว, การบุ, การทำความเย็น, และระยะห่างของชิ้นงานทั้งหมดมีผลต่อประสิทธิภาพการให้ความร้อนและความสม่ำเสมอของอุณหภูมิ. การออกแบบคอยล์ที่ไม่ดีทำให้ความร้อนไม่สม่ำเสมอ, ประสิทธิภาพทางไฟฟ้าต่ำ, คอยล์ร้อนเกินไป, การบำรุงรักษาทำได้ยาก, หรืออายุการใช้งานสั้น. สายการอัดรีดที่ผลิตสูงต้องการคอยล์ที่ทนทานพร้อมการเข้าถึงเพื่อเปลี่ยนใหม่ได้อย่างเหมาะสม. ดู หลักการออกแบบคอยล์ และ ระบบระบายความร้อนด้วยน้ำ.
การวัดอุณหภูมิ. เครื่องวัดอุณหภูมิแบบอินฟราเรดครอบงำสภาพแวดล้อมการผลิต. การตั้งค่าอัตราการแผ่รังสี, สภาพพื้นผิว, ไอน้ำ, คราบแร่, และการเข้าถึงแบบแนวสายตาล้วนส่งผลต่อความแม่นยำ. การตอบสนองอุณหภูมิจะต้องเชื่อมโยงกับตรรกะการควบคุมที่ดำเนินการได้ — การปรับกำลัง, ความเร็วสายพานลำเลียง, เวลาอยู่ของบิลเล็ต, หรือเอาท์พุตโซนคอยล์ตามค่าที่วัดได้. วัดสิ่งที่สำคัญต่อกระบวนการอัดรีด.
คุณภาพน้ําหล่อเย็น. แหล่งจ่ายไฟและคอยล์จะสร้างความร้อนซึ่งน้ำจะต้องขจัดออกได้อย่างน่าเชื่อถือ. อัตราการไหล, ความดัน, อุณหภูมิ, การนําไฟฟ้า, และการกรองเป็นข้อกำหนดเฉพาะของกระบวนการ ไม่ใช่สิ่งที่คิดในภายหลัง. การระบายความร้อนที่ไม่ดีเป็นสาเหตุที่พบบ่อยที่สุดของความผิดพลาดที่น่ารำคาญและความล้มเหลวของส่วนประกอบก่อนเวลาอันควรในระบบเหนี่ยวนำ.
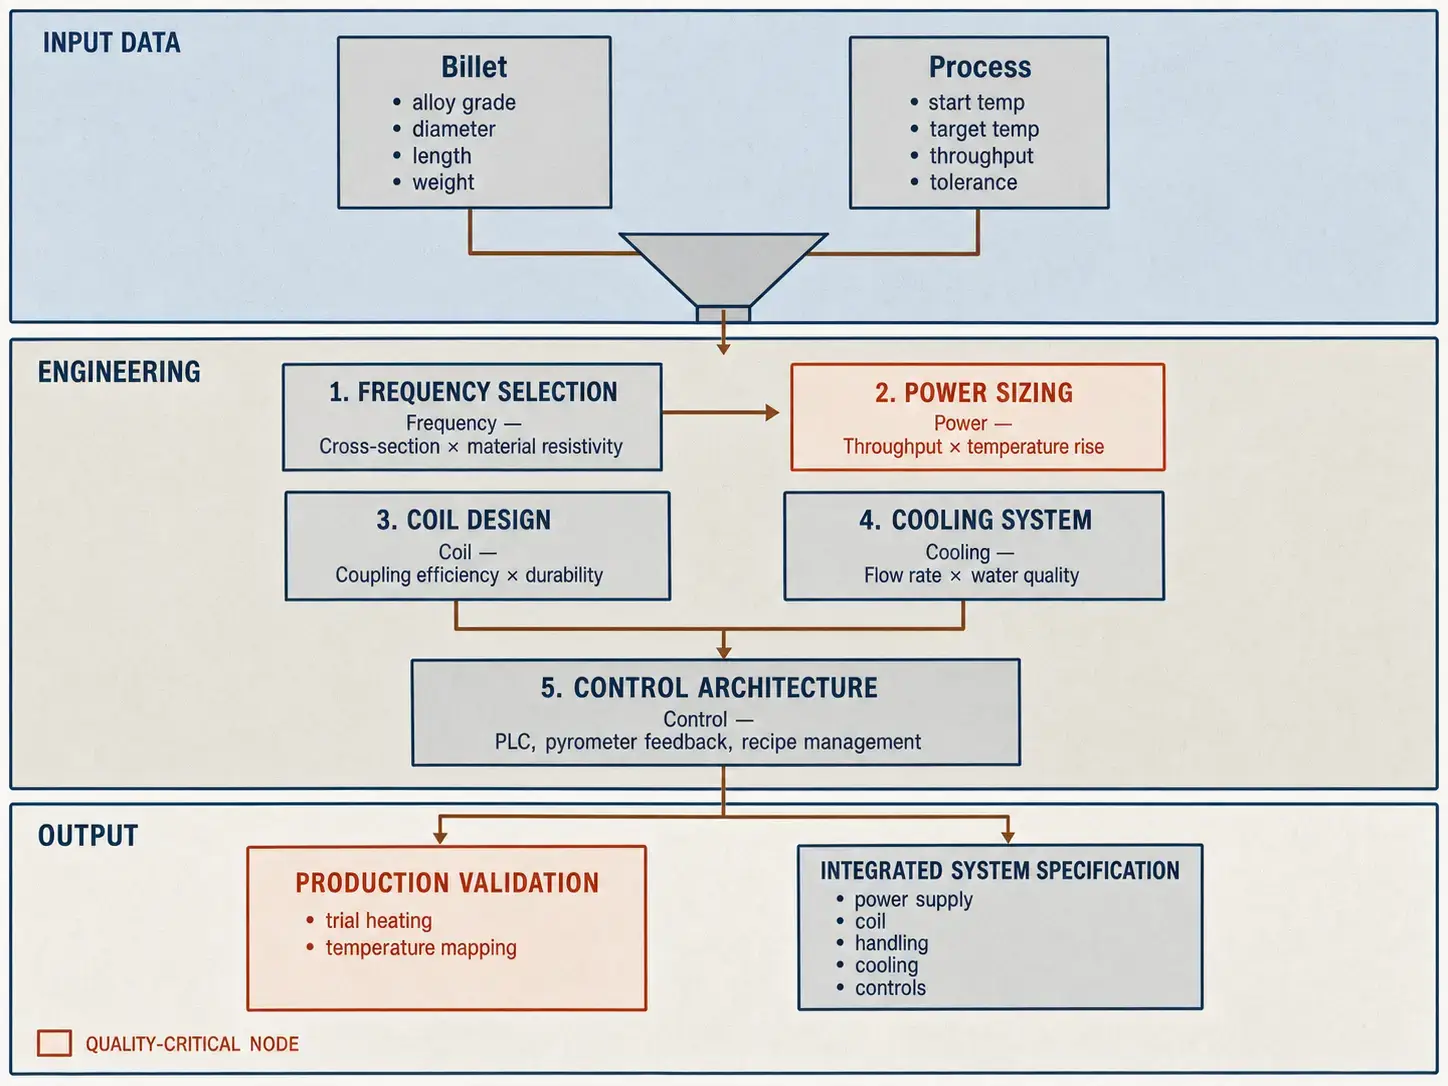
รายการตรวจสอบอินพุตของซัพพลายเออร์. ก่อนที่จะขอใบเสนอราคา, เตรียมตัวเลขเหล่านี้ให้พร้อม:
— เกรดวัสดุและกลุ่มโลหะผสม
- เส้นผ่านศูนย์กลางของแท่งเหล็ก, ความยาว, และน้ำหนัก
— อุณหภูมิเริ่มต้นและอุณหภูมิการอัดขึ้นรูปเป้าหมาย
- ปริมาณงานที่ต้องการ (ชิ้น/ชั่วโมง หรือ ปอนด์/ชั่วโมง)
- ทนต่ออุณหภูมิที่ยอมรับได้ (±°ซ)
— อุณหภูมิพื้นผิวสูงสุดที่อนุญาต
— รอบเวลาที่มีอยู่ก่อนกด
— วิธีการจัดการและเค้าโครงเส้น
— ความพร้อมของไฟฟ้าและสาธารณูปโภคของโรงงาน
- สภาพน้ำหล่อเย็น
— ระบบอัตโนมัติ, PLC, เอชเอ็มไอ, และข้อกำหนดในการบันทึกข้อมูล
การทดสอบการผลิตช่วยลดความเสี่ยงสำหรับการใช้งานที่สำคัญ. การทดลองในห้องปฏิบัติการยืนยันข้อกำหนดด้านพลังงาน, เวลาในการให้ความร้อน, ความสม่ำเสมอของอุณหภูมิ, สภาพพื้นผิว, และการจัดการสมมติฐาน. คุ้มค่ากับเวลาสำหรับบิลเล็ตขนาดใหญ่, โลหะผสมที่มีมูลค่าสูง, หน้าต่างกระบวนการที่แน่นหนา, หรือดัดแปลงเป็นสายที่มีอยู่.
คีย์ Takeaway
การให้ความร้อนเหนี่ยวนําก่อนอัดรีด กระชับการควบคุมอุณหภูมิของแท่งเหล็ก, ลดระยะเวลาการทำความร้อน, และรองรับระบบอัตโนมัติแบบอินไลน์เมื่อระบบได้รับการออกแบบทางวิศวกรรมเกี่ยวกับวัสดุ, รูปทรงเรขาคณิต, ปริมาณผ่านระบบ, และหน้าต่างอุณหภูมิการอัดขึ้นรูป. สองระบบที่มีอัตรากำลังเท่ากันจะทำงานแตกต่างกันหากมีระบบคัปปลิ้งที่ดีกว่า, การจับคู่ความถี่ที่ดีขึ้น, และตรรกะการควบคุมที่ดีขึ้น. ระบุจากกระบวนการอัดรีดด้านนอก — ไม่ใช่จากแค็ตตาล็อกอุปกรณ์ด้านใน.
คำถามที่พบบ่อย
Q: ระบบทำความร้อนล่วงหน้าแบบเหนี่ยวนำสำหรับการอัดขึ้นรูปคืออะไร?
ก: แหล่งจ่ายไฟเหนี่ยวนำและชุดขดลวดที่ให้ความร้อนกับบิลเล็ต, แท่ง, หรือท่อก่อนที่จะเข้าสู่เครื่องอัดรีด. ระบบรวมถึงการขนถ่ายวัสดุ, การวัดอุณหภูมิ, การควบคุมวงปิด, ระบายความร้อนด้วยน้ํา, และอินเทอร์เฟซอัตโนมัติ.
Q: การทำความร้อนแบบเหนี่ยวนำเหมาะสำหรับการอัดขึ้นรูปอะลูมิเนียมหรือไม่?
ก: ใช่ — เมื่อระบบถูกออกแบบมาสำหรับคุณสมบัติทางไฟฟ้าและความร้อนของอะลูมิเนียม. อะลูมิเนียมไม่มีแม่เหล็กและนำไฟฟ้าได้สูง, ดังนั้นการเลือกความถี่, การออกแบบขดลวด, และความหนาแน่นของพลังงานจึงต้องการการวิศวกรรมอย่างรอบคอบ. การตั้งค่าสำหรับแท่งเหล็กไม่สามารถถ่ายโอนไปยังอะลูมิเนียมได้.
Q: คุณควบคุมอุณหภูมิของแท่งก่อนการอัดรีดอย่างไร?
ก: ปรับพลังงานเหนี่ยวนำ, เวลาในการให้ความร้อน, ความเร็วสายพานลำเลียง, การแบ่งโซนขดลวด, หรือเวลาแช่ตามการตอบสนองของไพรอเมอร์หรือสูตรกระบวนการ. ความคลาดเคลื่อนที่เข้มงวดต้องการการควบคุมแบบวงจรปิดพร้อมจุดวัดอุณหภูมิจำนวนหลายจุด.
Q: ต้องการข้อมูลใดบ้างในการกำหนดขนาดระบบทำความร้อนด้วยการเหนี่ยวนำ?
ก: ประเภทวัสดุ, ขนาดและน้ำหนักของแท่ง, อุณหภูมิเริ่มต้นและเป้าหมาย, ปริมาณผ่านระบบ, การคลาดเคลื่อนของอุณหภูมิที่อนุญาต, เวลาวงจรที่มีอยู่, การจัดวางสายการผลิต, สภาพน้ำเย็น, ข้อกำหนดด้านระบบอัตโนมัติ, และความพร้อมของพลังงานในโรงงาน.
ประเมินกระบวนการทำความร้อนการอัดรีดของคุณ
แชร์ขนาดแท่งของคุณ, อัลลอย, อุณหภูมิเป้าหมาย, และอัตราการผลิต. ทีมวิศวกรรมของเราสามารถช่วยกำหนดขนาดพลังงานเหนี่ยวนำ, ความถี่, การออกแบบขดลวด, และข้อกําหนดการควบคุมสําหรับสายการอัดรีดของคุณ.


