
Почему использовать индукционный нагрев перед экструзией? Преимущества, Применения, и управление процессом
Индукционный нагрев перед экструзией обеспечивает нагрев заготовок, плит, и трубы до контролируемой температуры формования, прежде чем они попадут в экструзионный пресс.. Этап предварительного нагрева определяет нагрузку на пресс., умереть жизнь, отделки поверхности, стабильность размеров, и общий линейный выход. Если ошибетесь, то пресс-оператор всю смену борется с материалом..
Для алюминия, медь, латунь, сталь, и специальные сплавы, метод нагрева является решением по контролю процесса. Изменение температуры на входе в пресс влияет на все последующие переменные. Правильно спроектированная система индукционного предварительного нагрева сокращает эту вариацию, сокращает цикл времени, и упрощает автоматизацию линии экструзии.
1. Как индукционный предварительный нагрев влияет на экструзию
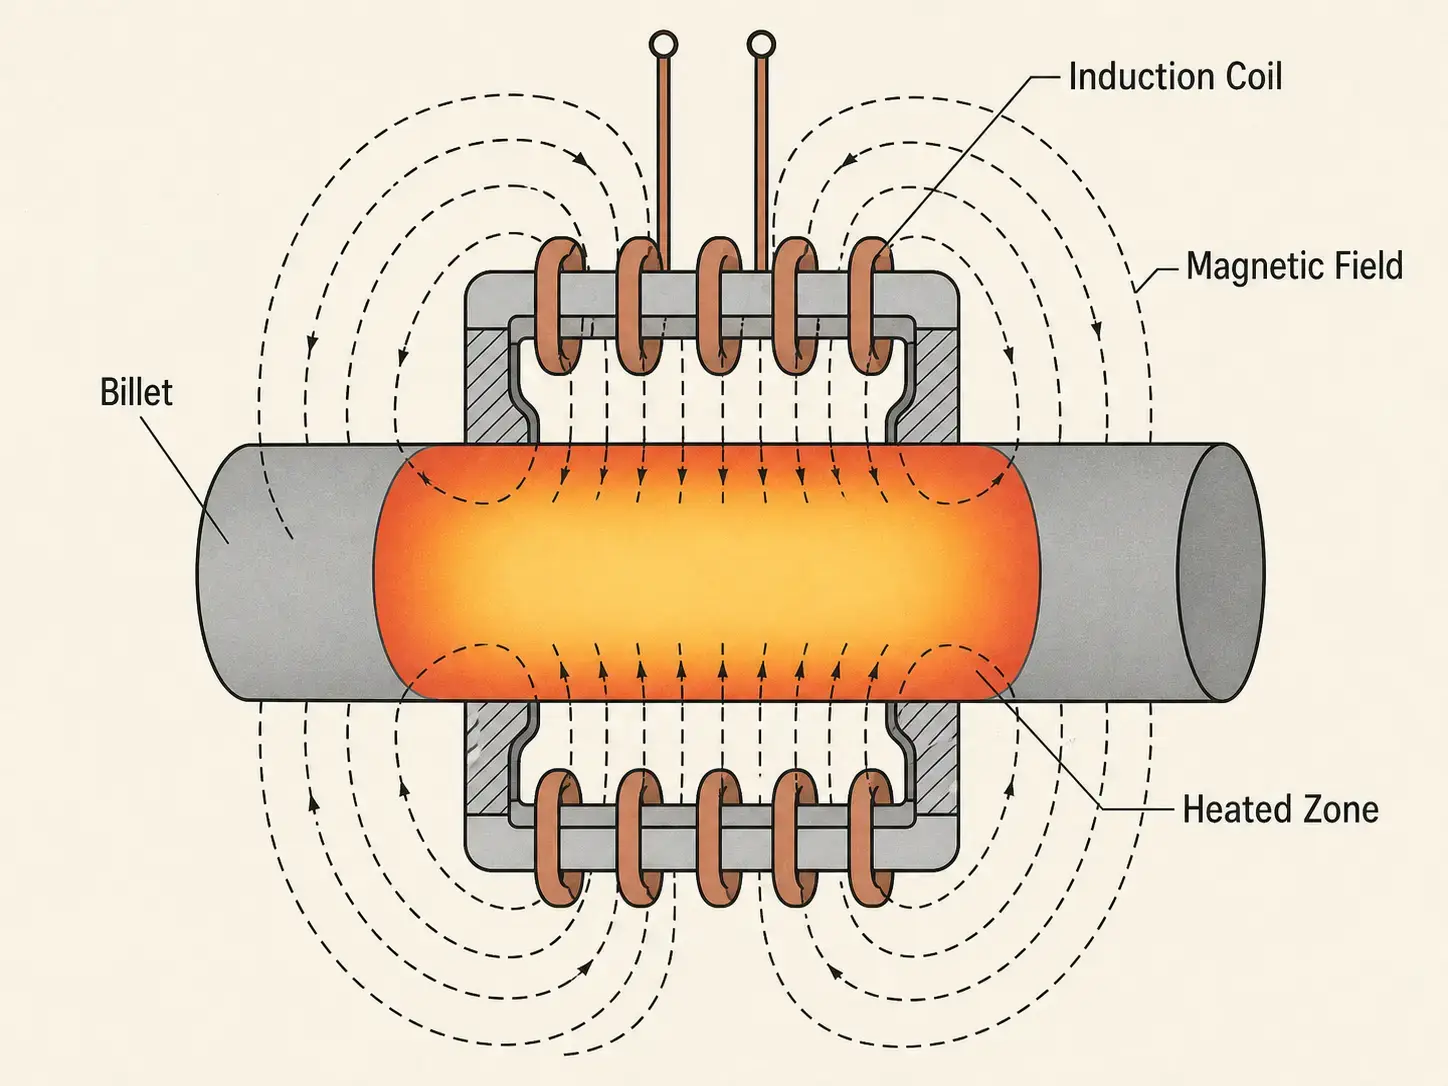
Индукционный нагрев повышает температуру металла с помощью переменного магнитного поля.. Заготовка становится источником тепла.. Никаких продуктов сгорания. Нет сияющих элементов. Нет горячего воздуха. Энергия, отлагаемая непосредственно внутри металла.
Перед экструзией, заготовка должна достичь температуры формования, достаточно высокой, чтобы снизить напряжение потока — но при этом достаточно контролируемой, чтобы избежать перегрева, окисления, рост зерна, поверхностных дефектов, и повреждения штамп. Если промахнуться по окну в любом направлении, экструзионный пресс платит цену.
В типичной экструзионной системе нагрева, заготовка проходит через или находится внутри индукционной катушки. Блок питания, геометрия катушки, частота, и время нагрева определяют, как энергия оседается и распределяется через материал. Для основных принципов, см. как работает индукционный нагрев.
2. Почему производители выбирают индукцию
Скорость нагрева. Индукция генерирует энергию внутри заготовки. Печь периодического действия нагревает снаружи внутрь, через поверхность, опираясь на теплопроводность. Разница во времени предварительного нагрева — часы против минут для большинства размеров заготовок экструзии — меняет работу всей линии.
Более быстрый нагрев означает, что нагревательные дорожки соответствуют требованиям пресса. Нет большой партии заготовок, ожидающих нагрева выше по потоку.
Повторяемость температуры. Экструзия зависит от температуры заготовки. Слишком холодно, и нагрузка на пресс резко возрастает, поток материала становится нестабильным, износ матрицы ускоряется. Слишком горячая и дефекты поверхности, прилипание, различиям в размерах, или появляются металлургические проблемы — какие из них зависят от сплава. Индукционные системы фиксируют профили нагрева с помощью обратной связи пирометра., регулирование мощности с обратной связью, отслеживание заготовок, и управление рецептами. Операторы используют один и тот же профиль по маркам материалов., размер заготовки, и целевой температуры. Заготовка к заготовке. Смена на смену.
Меньше окалины, меньше окисления. Короткое время при температуре означает меньшее окисление. Нагрев индукцией за минуты, печи выдерживают часы. Для материалов, где качество поверхности влияет на припуск при обработке, адгезии покрытия, или на внешний вид конечного продукта, эти различия сами по себе оправдывают капитальные затраты.
Энергия там, где она нужна. Индукция передает энергию в заготовку — а не в камеру печи, огнеупорная масса, и окружающая атмосфера. Для предприятий с прерывистым производством, сменой серий частей, или подогревом точно вовремя, потери на поддержание температуры печи исчезают. Фактическая эффективность зависит от взаимодействия с катушкой, свойств материала, и насколько хорошо система соответствует потребностям производства.
Встроенная интеграция. Система индукционного предварительного нагрева устанавливается непосредственно с погрузчиками заготовок, транспортными механизмами, станциями измерения температуры, экструзионными прессами, и промышленными сетями управления. ПЛК, Панели оператора (HMI), управление прессами, сбор данных — все подключено. Для автоматизированных экструзионных ячеек, где важны повторяемость, отслеживаемость, и сигналы тревоги процесса, это не просто желательное свойство.
3. Применение по линиям экструзии
| Материал | Ключевые моменты | Индукционный метод |
|---|---|---|
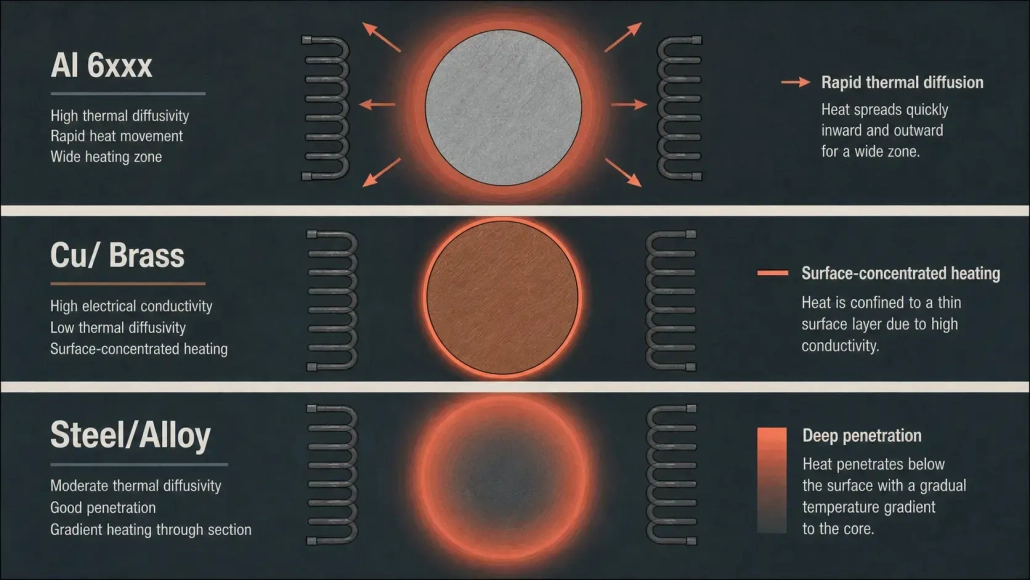
| Алюминий | Высокая теплопроводность быстро распределяет тепло; немагнитный, низкое электрическое сопротивление | Более высокая частота, плотное соединение катушек, тщательный контроль плотности мощности |
| Медь & Латунь | Отличные проводники; чувствительны к окислению при температурах экструзии | Быстрый нагрев, короткое время выдержки, минимальное воздействие высокой температуры |
| Сталь & Сплавы | Переходная температура Кюри изменяет поведение нагрева; риск образования окалины и дегазации | Низкая частота для более глубокого проникновения; возможная многозонная система для контроля градиента |
| Трубы & Профили | Разнообразная геометрия, тонкие стенки, частые изменения размеров | быстро заменяемые катушки, регулируемая обработка, управление на основе рецептов |
Алюминиевый профиль доминирует в установленной базе систем индукционного предварительного нагрева. Высокая пропускная способность алюминиевых прессов — в сочетании с узкими температурными окнами для сплавов серии 6xxx — делает индуктор естественным выбором. Экструзия из меди и латуни идет горячее и быстрее. Экструзия стали и сплавов достигает самых высоких температур, где контроль окалины и градиенты от сердцевины к поверхности становятся определяющими параметрами проектирования.
трубка, пруток, и линии экструзии профиля переключаются между диаметрами, толщинами стенок, и семействами сплавов внутри одной смены. Гибкая конструкция катушки и управление несколькими рецептами справляется с этой изменчивостью без задержек перехода печи, которые создают узкие места в операциях с смешанной продукцией. Для аналогичных задач нагрева заготовок в других процессах формовки, см. индуктивный нагрев заготовок для ковки.
4. Индукционный против. Нагрев печи перед экструзией
Газовые и сопротивительные печи все еще имеют свое место — длительное время выдержки, большая емкость партии, устоявшаяся инфраструктура. Вопрос в том, что требуется от линии экструзии.
| Фактор | Индукционный нагрев | Нагрев в печи |
|---|---|---|
| Время нагрева | Минуты с холодного запуска. Нагрев заготовки по заготовке в соответствии с потребностями пресса. | Часы до стабилизации. Пакетный нагрев с большой тепловой массой для управления. |
| Контроль температуры | Закрытый контур для каждой заготовки. Обратная связь пирометра, На основе рецепта, прослеживаемая. | По зонам с тепловой инерцией. Переходы между заданными точками медленные. |
| Налет & Окисление | Короткое время при температуре. Меньшее окисление в большинстве случаев. | Продолжительное воздействие при высокой температуре. Атмосфера сгорания ускоряет окисление. |
| Занимаемая площадь | Компактно. Устанавливается в соответствии с существующими материалами. | Значительная площадь корпуса печи, Система сгорания, и обработка рецептов. |
| Гибкость производства | Рецепты меняются в программном обеспечении. Нет тепловой инерции между сплавами или изменением размеров. | Температура атмосферы и зон нуждаются в стабилизации между изменениями продукта. |
| Потери в режиме ожидания | Почти нулевые. Система потребляет энергию только при нагреве заготовок. | Постоянное потребление топлива для поддержания температуры, даже во время простоя. |
| Автоматизированная установка | Встроенная интеграция ПЛК/ЧМИ. Мощность регулируется в зависимости от наличия заготовки или сигнала пирометра.. | Контроль горения и регулирование атмосферы добавляют уровни сложности. |
Нагрев в печи остаётся практичным, когда заготовки очень большие и требуют длительного выстаивания, когда производительность стабильна и предсказуема, или когда существующая мощность печи уже является невозвратной инвестицией. Для более широкого сравнения различных технологий нагрева, см. индукционный нагрев против газовой печи.
Многие заводы используют гибридную схему: индукция как усилитель или уравнитель после существующей печи, компенсируя потерю температуры между печью и прессом. Не индукция или печь. Индукция там, где это важно.
5. Контроль процесса & Технические характеристики системы
Указание системы индукционного предварительного нагрева начинается с процесса экструзии — а не с каталога источника питания. Пропустите этот шаг, и система окажется либо недогруженной, либо слишком сложной.
Целевая температура и допуск. Определите диапазон температуры выхода заготовки, максимальную температуру поверхности, и допустимое отклонение температуры ядра от поверхности. Узкая допускная величина требует более медленного нагрева, несколько катушек, время выравнивания, или управление по замкнутому контуру. Широкая допускная величина позволяет использовать более простую систему с более высокой производительностью. Сначала зафиксируйте этот номер — из него вытекает все, что происходит дальше..
Материал и геометрия. Различные сплавы, другое поведение. Электрическое сопротивление, магнитные свойства, теплопроводность, диаметр заготовки, и длина, все формы нагрева, характеристики. Углеродистая сталь ниже Кюри ведет себя односторонне.. Алюминий ведет себя иначе. Круглая заготовка нагревается иначе, чем прямоугольное сечение или труба.. выбор частоты, размеры катушки, требованиям к мощности, и время нагрева зависят от этих входных данных.. Смотрите выбор частоты и выбор мощности для руководства по конкретному применению.
выбор частоты. Частота определяет глубину проникновения тока и распределение нагрева.. Более низкие частоты для более глубокого нагрева в больших секциях. Более высокие частоты для нагрева поверхности с преобладанием или меньшей площади.. Для экструзии, целью является объемная температура, а не только поверхностное тепло.. Выберите частоту по размеру заготовки, Материал, требуемый температурный профиль, скорость производства, и доступное время нагрева.
конструкция катушки. Катушка — это инструмент процесса. Геометрия, катушка, расстоянием между заготовками, длина, оболочка, охлаждение, и зазор заготовки влияют на эффективность нагрева и однородность температуры.. Плохая конструкция змеевика приводит к неравномерному нагреву., низкой электрической эффективности, чрезмерный нагрев катушки, сложное обслуживание, или короткий срок службы. Высокопроизводительным экструзионным линиям необходимы долговечные рулоны с разумным доступом для замены.. Смотрите основы проектирования рулонов и системы водяного охлаждения.
Измерение температуры. Инфракрасные пирометры доминируют в производственных средах. Настройки излучательной способности, состояние поверхности, пар, накипи, и доступ к прямой видимости — все это влияет на точность. Обратная связь по температуре должна быть привязана к действенной логике управления — регулировке мощности., скорость конвейера, время выдержки заготовки, или вывод зоны катушки на основе измеренных значений. Измеряйте то, что имеет значение для процесса экструзии.
Качество охлаждающей воды. Источники питания и катушки генерируют тепло, которое вода должна надежно отводить. Расход, давление, температура, проводимость, и фильтрация являются спецификациями процесса — а не после мыслью. Плохое охлаждение — самая частая причина неприятных неисправностей и преждевременного выхода из строя компонентов индукторных систем.
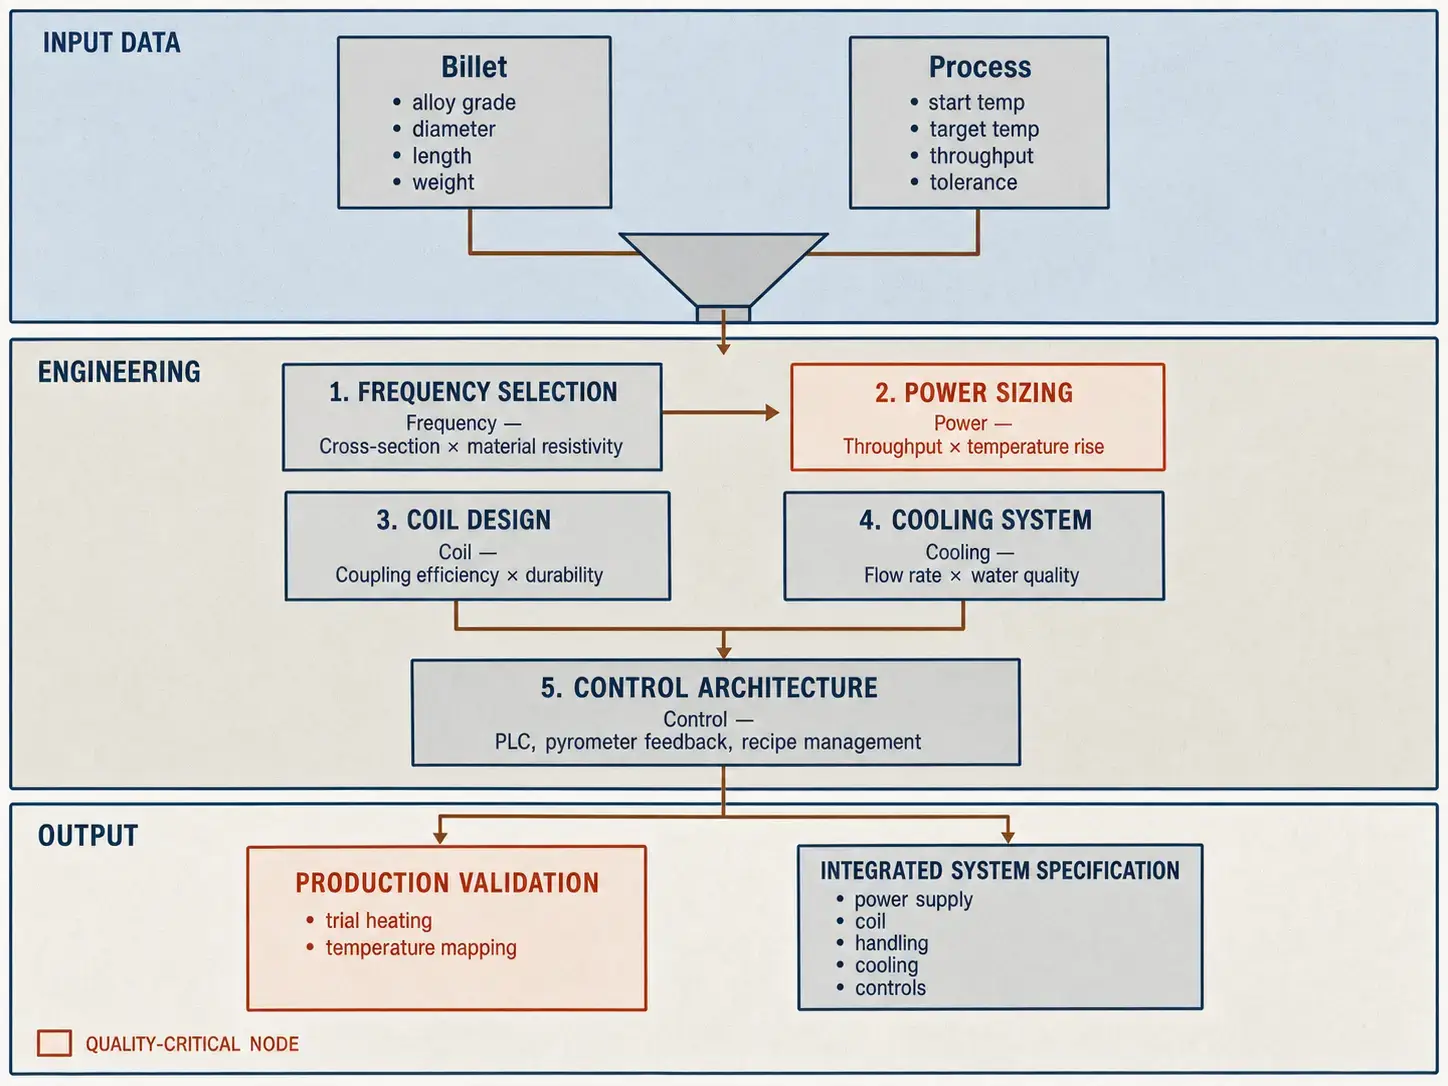
Контрольный список ввода от поставщика. Перед запросом коммерческого предложения, подготовьте эти номера:
— Марка материала и семейство сплавов
— Диаметр заготовки, длина, и вес
— Начальная температура и целевая температура экструзии.
— Требуемая пропускная способность (штук/час или фунтов/час)
— Допустимый температурный допуск (±°С)
— Максимально допустимая температура поверхности
— Доступное время цикла перед печатью
— Метод обработки и расположение линий
— Наличие электроэнергии и коммунальные услуги предприятия
— Условия охлаждающей воды
— Автоматизация, ПЛК, ЧМИ, и требования к регистрации данных
Производственное тестирование снижает риск для критически важных приложений. Лабораторные испытания подтверждают требования к электропитанию, время нагрева, равномерность температуры, состояние поверхности, и обработка предположений. Стоит потратить время на большие заготовки, дорогостоящие сплавы, узкие технологические окна, или модернизируется в существующие линии.
Ключевой вывод
Индукционный нагрев перед экструзией ужесточает контроль температуры заготовки, сокращает время нагрева, и поддерживает поточную автоматизацию, когда система спроектирована с учетом материала, геометрия, производительности, и температурное окно экструзии. Две системы с одинаковой номинальной мощностью работают по-разному, если одна из них имеет лучшее соединение катушек., лучшее соответствие частот, и лучшая логика управления. Укажите, начиная с процесса экструзии наружу, а не из каталога оборудования внутрь..
Часто задаваемые вопросы
вопрос: Что такое система индукционного предварительного нагрева для экструзии?
А: Индукционный источник питания и катушка в сборе, нагревающая заготовки., плит, или тубы перед тем, как они попадут в экструзионный пресс. Система включает в себя обработку материалов, измерение температуры, управление с обратной связью, водяного охлаждения, и интерфейсы автоматизации.
вопрос: Подходит ли индукционный нагрев для экструзии алюминия?
А: Да, если система разработана с учетом электрических и тепловых свойств алюминия.. Алюминий немагнитный и высокопроводящий, поэтому выбор частоты, конструкция катушки, и плотность мощности требуют тщательной инженерии. Стальная заготовка не переносится в алюминий.
вопрос: Как контролировать температуру заготовки до экструзии?
А: Регулировать индукционную мощность, время нагрева, скорость конвейера, зонирование катушки, или время задержки на основе обратной связи пирометра или рецептов процесса. Строгие допуски требуют замкнутого контура управления с несколькими точками измерения температуры.
вопрос: Какая информация необходима для размера индукционной системы предварительного нагрева?
А: Тип материала, размер и вес заготовки, стартовая и целевая температуры, производительности, допустимое изменение температуры, доступное время цикла, расположение линии, условия охлаждающей воды, требования к автоматизации, и доступная мощность завода.
Оцените ваш процесс нагрева при экструзии
Поделитесь размером вашего заготовки, сплавом, целевая температура, и скоростью производства. Наша инженерная команда может помочь определить мощность индуктора, частота, конструкция катушки, и требования к управлению для вашей линии экструзии.


