
Porque Usar Aquecimento por Indução Antes da Extrusão? Benefícios, Aplicativos, e Controlo do Processo
Aquecimento por Indução Antes da Extrusão aquece as peças, barras, e tubos a uma temperatura de formação controlada antes de atingirem a prensa de extrusão. A etapa de pré-aquecimento determina a carga da prensa, morrer vida, acabamento superficial, estabilidade dimensional, e saída de linha geral. Se errar, o operador da prensa lutará contra o material durante todo o turno.
Para alumínio, cobre, latão, aço, e ligas especiais, o método de aquecimento é uma decisão de controle de processo. A variação de temperatura na entrada da prensa se reflete em todas as variáveis posteriores. Um sistema de pré-aquecimento por indução adequadamente projetado reforça essa variação, reduz o tempo do ciclo, e torna a linha de extrusão mais fácil de automatizar.
1. O que o Pré-Aquecimento por Indução Faz para a Extrusão
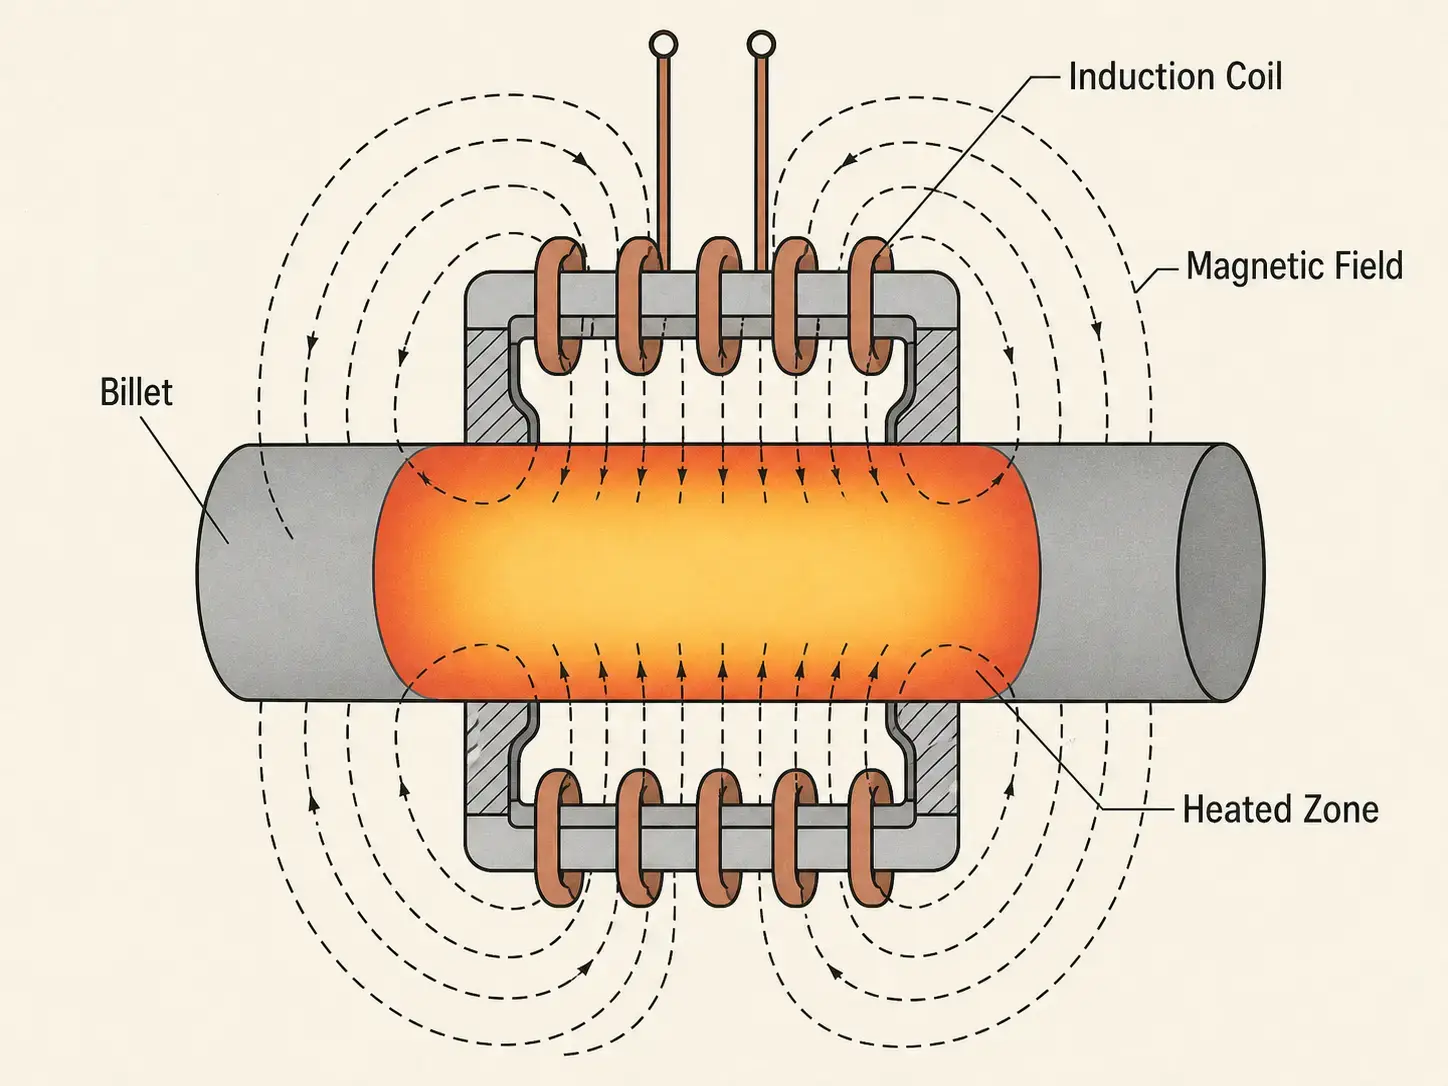
O aquecimento por indução eleva a temperatura do metal com um campo magnético alternado. A peça de trabalho torna-se a fonte de calor. Sem gases de combustão. Sem elementos radiantes. Sem ar quente. Energia depositada diretamente dentro do metal.
Antes da extrusão, o tarugo deve atingir uma temperatura de formação alta o suficiente para reduzir a tensão de fluxo - mas controlada o suficiente para evitar superaquecimento, oxidação, crescimento dos grãos, defeitos superficiais, e morrer danificado. Perca a janela em qualquer direção e a prensa extrusora pagará o preço.
Em um sistema típico de aquecimento por extrusão, a peça de trabalho passa ou fica dentro de uma bobina de indução. a fonte de alimentação, geometria da bobina, frequência, e o tempo de aquecimento determinam como a energia é depositada e distribuída através do material. Para os princípios subjacentes, ver como funciona o aquecimento por indução.
2. Porque os Fabricantes Escolhem a Indução
Velocidade de aquecimento. A indução gera energia dentro da peça de trabalho. Fornos de lote aquecem de fora para dentro, através da superfície, dependendo da condução térmica. A diferença no tempo de pré-aquecimento — horas versus minutos na maioria dos tamanhos de tarugos de extrusão — altera o funcionamento de toda a linha.
Aquecer mais rapidamente significa aquecer conforme a necessidade da prensa. Sem um grande lote de tarugos à espera em temperatura upstream.
Repetibilidade da temperatura. A extrusão depende da temperatura do tarugo. Se estiver demasiado frio, a carga da prensa dispara, o fluxo de material torna-se instável, o desgaste da matriz acelera. Muito quente e surgem defeitos na superfície, aderência, variação dimensional, ou surgem problemas metalúrgicos — qual surge depende da liga. Os sistemas de indução bloqueiam perfis de aquecimento através do feedback do pirómetro, controlo de potência em malha fechada, rastreamento de tarugos, e gestão de receitas. Os operadores executam o mesmo perfil por grau de material, tamanho do tarugo, e temperatura alvo. De tarugo para tarugo. De turno para turno.
Menos escamas, menos oxidação. Menor tempo à temperatura significa menos oxidação. A indução aquece em minutos, os fornos mantêm durante horas. Para materiais onde a qualidade da superfície afeta a margem de usinagem, adesão do revestimento, ou a aparência do produto final, esta diferença por si só justifica o custo de capital.
Energia onde importa. A indução transfere energia para a peça — não para uma câmara de forno, massa refratária, e atmosfera circundante. Para plantas que operam produção intermitente, trocas de famílias de partes, ou aquecimento just-in-time, as perdas de espera por manter um forno à temperatura desaparecem. A eficiência real depende do acoplamento da bobina, propriedades do material, e quão bem o sistema satisfaz a procura de produção.
Integração inline. Um sistema de pré-aquecimento por indução instala-se inline com carregadores de tarugos, mecanismos de transferência, estações de medição de temperatura, prensas de extrusão, e redes de controlo da fábrica. PLCs, HMIs, controles das prensas, recolha de dados — tudo ligado. Para células de extrusão automatizadas onde a repetibilidade, rastreabilidade, e alarmes de processo são importantes, isto não é um luxo.
3. Aplicações em Todas as Linhas de Extrusão
| Material | Consideração Chave | Abordagem de Indução |
|---|---|---|
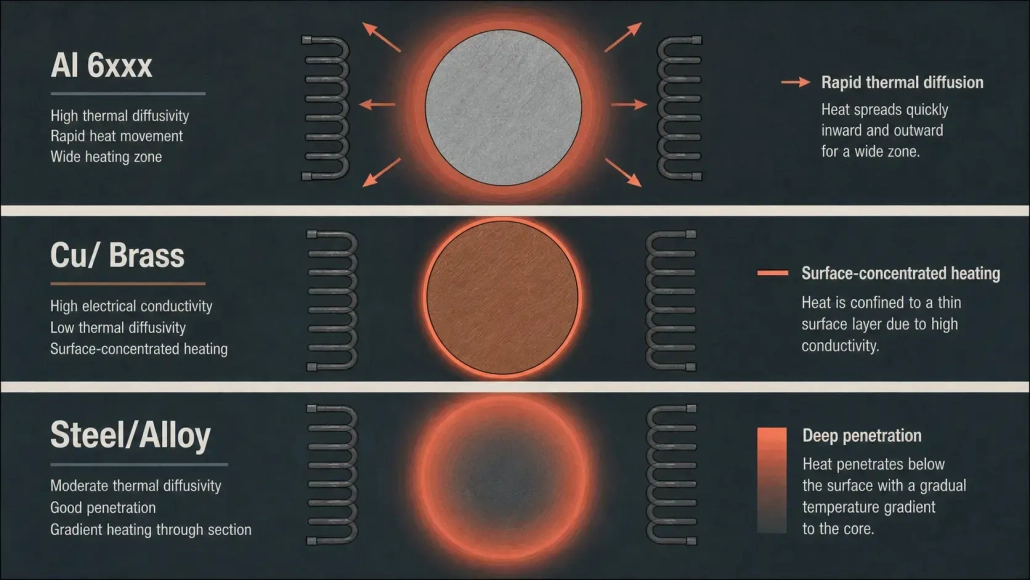
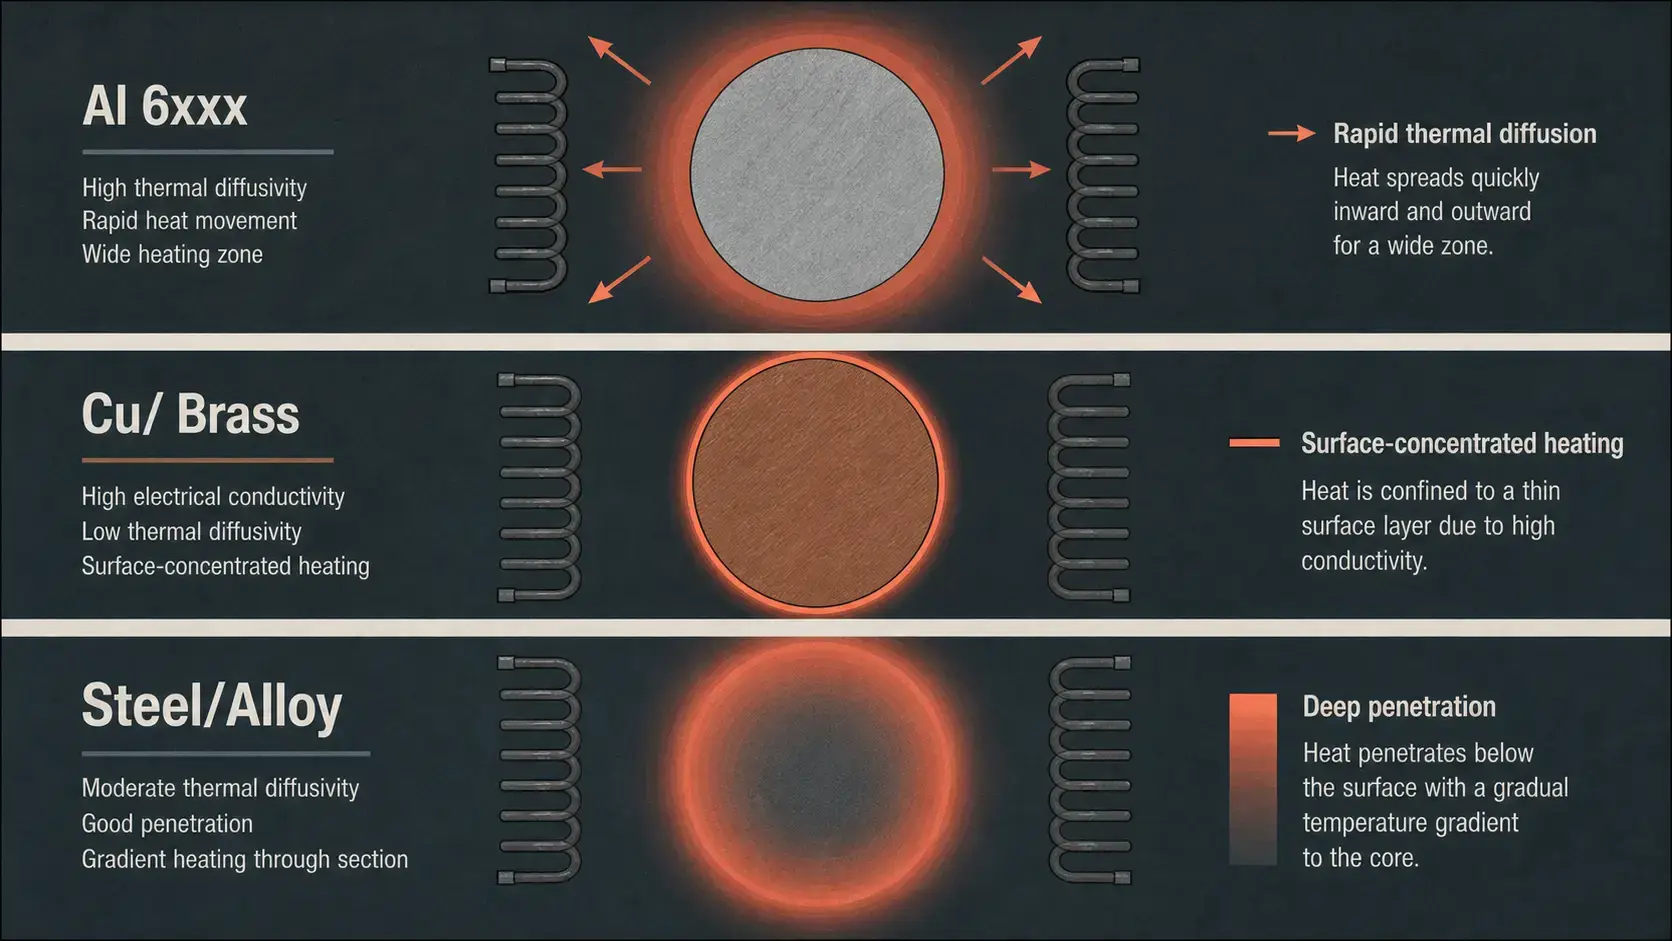
| Alumínio | Alta condutividade térmica espalha calor rapidamente; Não magnético, baixa resistividade | Frequência mais alta, acoplamento apertado da bobina, controlo cuidadoso da densidade de potência |
| Cobre & Latão | Excelentes condutores; sensíveis à oxidação em temperaturas de extrusão | Aquecimento rápido, tempo de permanência curto, exposição mínima a altas temperaturas |
| Aço & Ligas | Transição de temperatura de Curie altera o comportamento do aquecimento; risco de escala e descarboxilamento | Frequência mais baixa para penetração mais profunda; possivelmente multizona para controlo de gradiente |
| Tubos & Perfis | Geometria variada, paredes finas, mudanças frequentes de tamanho | Bobinas de troca rápida, manuseamento ajustável, controlos baseados em receitas |
A extrusão de alumínio domina a base instalada dos sistemas de pré-aquecimento por indução. O elevado rendimento das prensas de alumínio — aliado a janelas de temperatura estreitas para ligas da série 6xxx — torna a indução o encaixe natural. A extrusão de cobre e latão aquece cada vez mais rápido. A extrusão de aço e ligas impulsiona as temperaturas mais elevadas, onde o controlo de escala e os gradientes de núcleo a superfície se tornam os parâmetros definidores do projeto.
Tubo, barra, e linhas de extrusão de perfil alternam entre diâmetros, espessuras de parede, e famílias de ligas dentro de um único deslocamento. Design flexível de bobinas e controlo multi-receitas lidam com essa variabilidade sem que a transição do forno atrase o estrangulamento das operações de produtos mistos. Para desafios semelhantes de aquecimento de tarugos noutros processos de conformação, ver aquecimento por indução de tarugo para forjamento.
4. Indução vs. Aquecimento por forno antes da extrusão
Fornos a gás e de resistência ainda têm o seu lugar — tempos de imersão longos, grande capacidade de lote, infraestrutura estabelecida. A questão é o que a linha de extrusão precisa.
| Fator | Aquecimento por indução | Aquecimento do forno |
|---|---|---|
| Tempo de aquecimento | Minutos desde o arranque a frio. Aquecimento tarugo a tarugo correspondido à procura da pressa. | Horas para estabilizar. Aquecimento em lote com grande massa térmica a gerir. |
| Controlo de Temperatura | Circuito fechado por tarugo. Feedback de pirômetro, Baseado em receita, Rastreável. | Baseado em zonas com inércia térmica. Transições entre pontos de ajuste são lentas. |
| Calcareous & Oxidação | Tempo curto à temperatura. Menor oxidação na maioria das aplicações. | Exposição prolongada a altas temperaturas. Atmosfera de combustão acelera oxidação. |
| Espaço no chão | Compacto. Instala em linha com o manuseio de materiais existente. | Pegada substancial com corpo do forno, sistema de combustão, e manuseio. |
| Flexibilidade de Produção | Mudança de receitas no software. Sem inércia térmica entre ligas ou alterações de tamanho. | As temperaturas da atmosfera e da zona precisam de estabilização entre mudanças de produto. |
| Perdas em espera | Perto de zero. O sistema consome energia apenas ao aquecer tarugos. | Consumo contínuo de combustível para manter a temperatura, mesmo durante o tempo de inatividade. |
| Ajuste de automação | Integração nativa de PLC/HMI. A potência é ajustada na presença do tarugo ou no sinal do pirômetro. | O controlo da combustão e a regulação da atmosfera adicionam camadas de complexidade. |
O aquecimento no forno continua a ser prático quando as brenhas são muito grandes e exigem imersão prolongada, quando a produção é estável e previsível, ou quando a capacidade existente do forno já é um custo afundado. Para uma comparação mais ampla entre tecnologias de aquecimento, ver aquecimento por indução vs forno a gás.
Muitas fábricas operam em modo híbrido: indução como reforço ou igualador a jusante de um forno existente, compensando a perda de temperatura entre o forno e a prensa. Não por indução nem por forno. Indução onde é importante.
5. Controlo do Processo & Especificação do Sistema
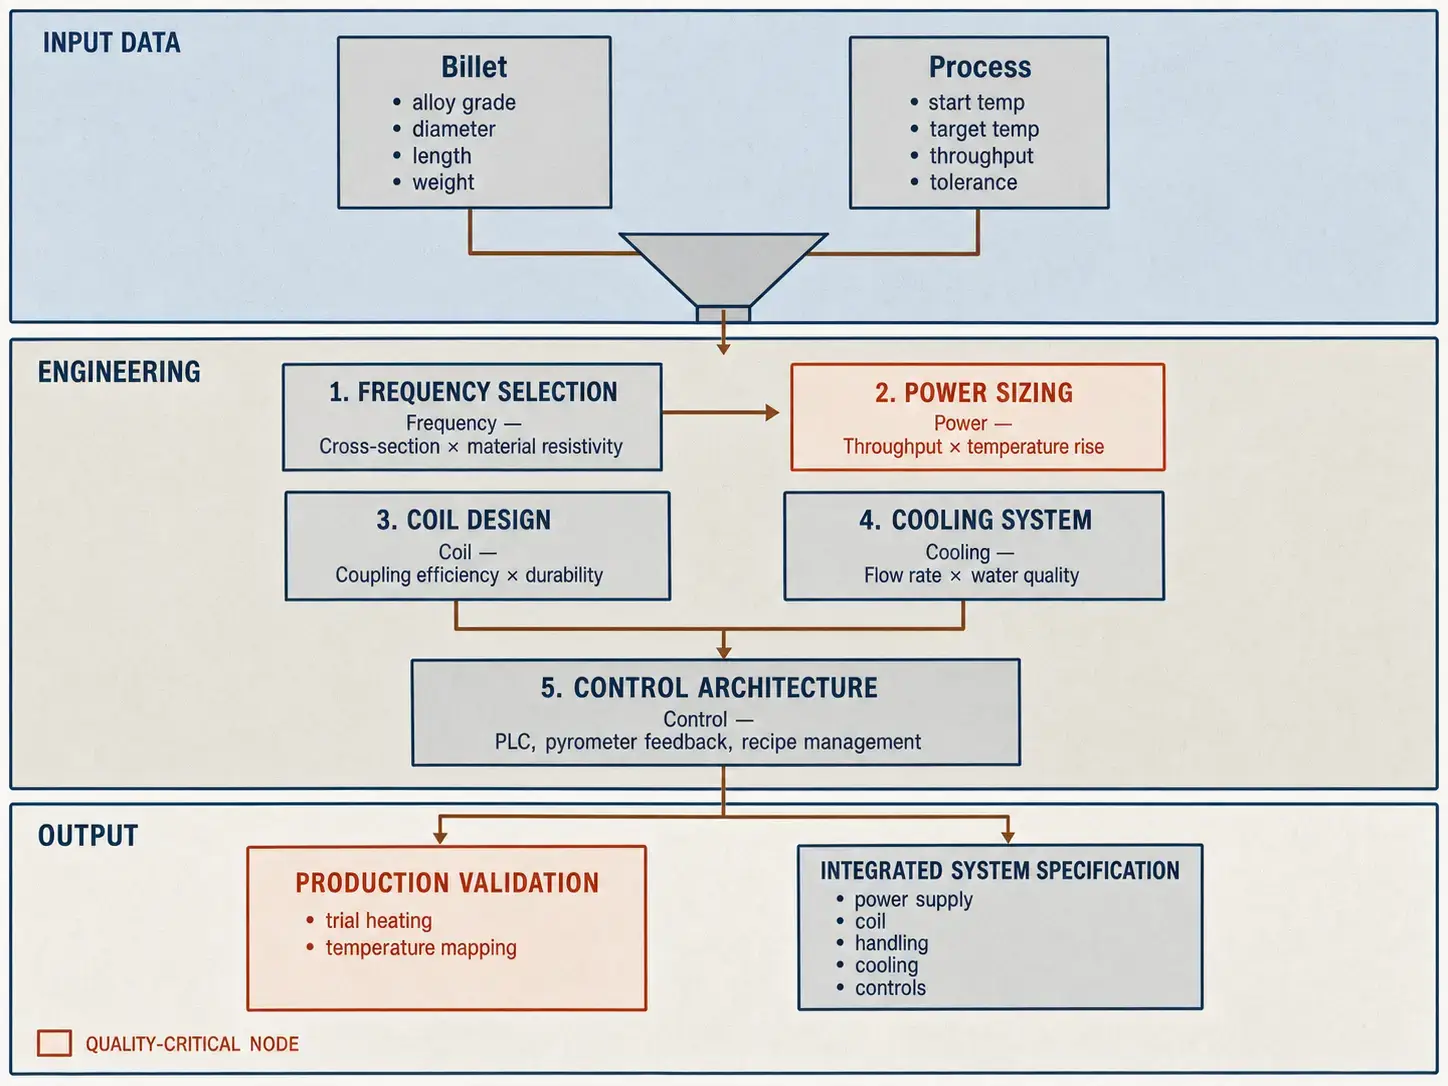
Especificar um sistema de pré-aquecimento por indução começa com o processo de extrusão — não com o catálogo da fonte de alimentação. Ignorar este passo faz com que o sistema fique ou subdimensionado ou demasiado complicado.
Temperatura e tolerância alvo. Defina a gama de temperatura de saída do tarugo, temperatura máxima da superfície, e variação permitida entre o núcleo e a superfície. Tolerância estreita exige aquecimento mais lento, múltiplas bobinas, tempo de equalização, ou controlo em malha fechada. Tolerância ampla permite um sistema mais simples com maior produtividade. Fixe esse número primeiro - tudo o que vem depois dele segue.
Material e geometria. Ligas diferentes, comportamento diferente. Resistividade elétrica, propriedades magnéticas, condutividade térmica, diâmetro do tarugo, e comprimento desempenho de aquecimento em todos os formatos. O aço carbono abaixo de Curie se comporta de uma maneira. O alumínio se comporta de outra forma. Um tarugo redondo aquece de maneira diferente de uma seção retangular ou de um tubo. Seleção de frequência, dimensões da bobina, requisitos de energia, e o tempo de aquecimento derivam dessas entradas. Veja seleção de frequência e seleção de potência para orientação específica da aplicação.
Seleção de frequência. A frequência define a profundidade de penetração da corrente e a distribuição de aquecimento. Frequências mais baixas para aquecimento mais profundo em seções maiores. Frequências mais altas para aquecimento dominante na superfície ou em seções menores. Para extrusão, o objetivo é a temperatura em massa — não apenas calor na superfície. Selecione a frequência com base no tamanho do tarugo, material, perfil de temperatura requerido, taxa de produção, e tempo de aquecimento disponível.
Projeto da bobina. A bobina é uma ferramenta de processo. Geometria, voltas, espaçamento, comprimento, revestimento, arrefecimento, e folga da peça de trabalho afetam a eficiência do aquecimento e a uniformidade da temperatura. Um projeto de bobina deficiente produz aquecimento desigual, baixa eficiência elétrica, aquecimento excessivo da bobina, manutenção difícil, ou vida útil curta. Linhas de extrusão de alta produção necessitam de bobinas duráveis com acesso razoável para substituição. Veja fundamentos do design de bobinas e sistemas de arrefecimento a água.
Medição de temperatura. Pirómetros de infravermelhos dominam ambientes de produção. Definições de emissividade, condição da superfície, vapor, incrustação, e o acesso em linha de visão afetam a precisão. O feedback de temperatura deve estar ligado a uma lógica de controlo acionável — ajuste de potência, velocidade do transportador, tempo de permanência da peça, ou saída da zona da bobina baseada em valores medidos. Meça o que é importante para o processo de extrusão.
qualidade da água de arrefecimento. Fontes de alimentação e bobinas geram calor que a água deve remover de forma fiável. Caudal, pressão, temperatura, condutividade, e filtração são especificações do processo — não pensamentos posteriores. Arrefecimento insuficiente é a causa mais comum de falhas incómodas e falhas prematuras de componentes em sistemas de indução.
Checklist de informação do fornecedor. Antes de solicitar um orçamento, tenha estes números prontos:
— Grau do material e família de ligas
— Diâmetro da taruga, comprimento, e peso
— Temperatura inicial e temperatura alvo de extrusão
- Taxa de transferência necessária (peças/hora ou libras/hora)
— Tolerância de temperatura aceitável (±°C)
— Temperatura máxima permitida da superfície
— Tempo de ciclo disponível antes da prensa
— Método de tratamento e layout de linha
— Disponibilidade de energia e utilidades da planta
— Condições da água de resfriamento
- Automação, PLC, IHM, e requisitos de registro de dados
Os testes de produção reduzem o risco para aplicações críticas. Testes de laboratório confirmam os requisitos de energia, tempo de aquecimento, uniformidade de temperatura, condição da superfície, e lidar com suposições. Vale a pena para boletos grandes, ligas de alto valor, janelas de processo estreitas, ou modernizações em linhas existentes.
Principal vantagem
Aquecimento por Indução Antes da Extrusão aperta o controlo da temperatura do tarugo, encurta o tempo de aquecimento, e suporta a automação em linha quando o sistema é projetado em torno do material, geometria, produção, e janela de temperatura de extrusão. Dois sistemas com a mesma classificação de potência desempenham-se de forma diferente se um tiver melhor acoplamento da bobina, melhor correspondência de frequência, e melhor lógica de controlo. Especificar a partir do processo de extrusão para fora — não a partir do catálogo de equipamentos para dentro.
Perguntas Frequentes
P: O que é um sistema de pré-aquecimento por indução para extrusão?
A: Uma fonte de alimentação de indução e conjunto de bobina que aquece tarugos, barras, ou tubos antes de entrarem em uma prensa de extrusão. O sistema inclui manuseio de materiais, medição de temperatura, controles de circuito fechado, arrefecimento por água, e interfaces de automação.
P: O aquecimento por indução é adequado para extrusão de alumínio??
A: Sim – quando o sistema é projetado para as propriedades elétricas e térmicas do alumínio. O alumínio não é magnético e é altamente condutor, então seleção de frequência, design da bobina, e a densidade de potência requerem engenharia cuidadosa. Uma configuração de lingote de aço não se transfere para alumínio.
P: Como controlar a temperatura do lingote antes da extrusão?
A: Ajustar a potência de indução, tempo de aquecimento, velocidade do transportador, zonas da bobina, ou tempo de permanência com base no feedback do pirómetro ou nas receitas do processo. Tolerâncias apertadas requerem controlo em malha fechada com múltiplos pontos de medição de temperatura.
P: Que informação é necessária para dimensionar um sistema de pré-aquecimento por indução?
A: Tipo de material, tamanho e peso do lingote, temperaturas inicial e alvo, produção, variação de temperatura permitida, tempo de ciclo disponível, layout da linha, condições da água de arrefecimento, requisitos de automação, e disponibilidade de energia da fábrica.
Avalie o Seu Processo de Aquecimento por Extrusão
Partilhe o tamanho da sua peça, liga, temperatura-alvo, e a taxa de produção. A nossa equipa de engenharia pode ajudar a dimensionar a potência de indução, frequência, design da bobina, e os requisitos de controlo para a sua linha de extrusão.


