
لماذا نستخدم التسخين التعريفي قبل البثق؟? فوائد, التطبيقات, والتحكم في العمليات
التسخين التعريفي قبل البثق يجلب الفراغات, القضبان, والأنابيب إلى درجة حرارة تشكيل يمكن التحكم فيها قبل أن تصل إلى مكبس البثق. تحدد خطوة التسخين حمل الضغط, يموت الحياة, الانتهاء من السطح, استقرار الأبعاد, وإخراج الخط العام. أخطأ في الأمر وسيحارب عامل الصحافة المادة طوال التحول.
للألمنيوم, النحاس, النحاس الأصفر, الفولاذ, والسبائك المتخصصة, طريقة التسخين هي قرار التحكم في العملية. يتدفق تباين درجات الحرارة عند دخول الصحافة إلى كل متغير في اتجاه مجرى النهر. نظام التسخين بالحث المصمم بشكل صحيح يقلل من هذا التباين, يقلل زمن الدورة, ويجعل خط البثق أسهل في الأتمتة.
| 1. ما يفعله التسخين بالحث المسبق | 2. لماذا يختار المصنعون الحث |
| 3. التطبيقات عبر خطوط البثق | 4. الحث مقابل. تسخين الفرن |
| 5. التحكم في العملية & المواصفات | الوجبات الجاهزة الرئيسية |
| الأسئلة المتكررة |
1. ما يفعله التسخين بالحث المسبق للبثق
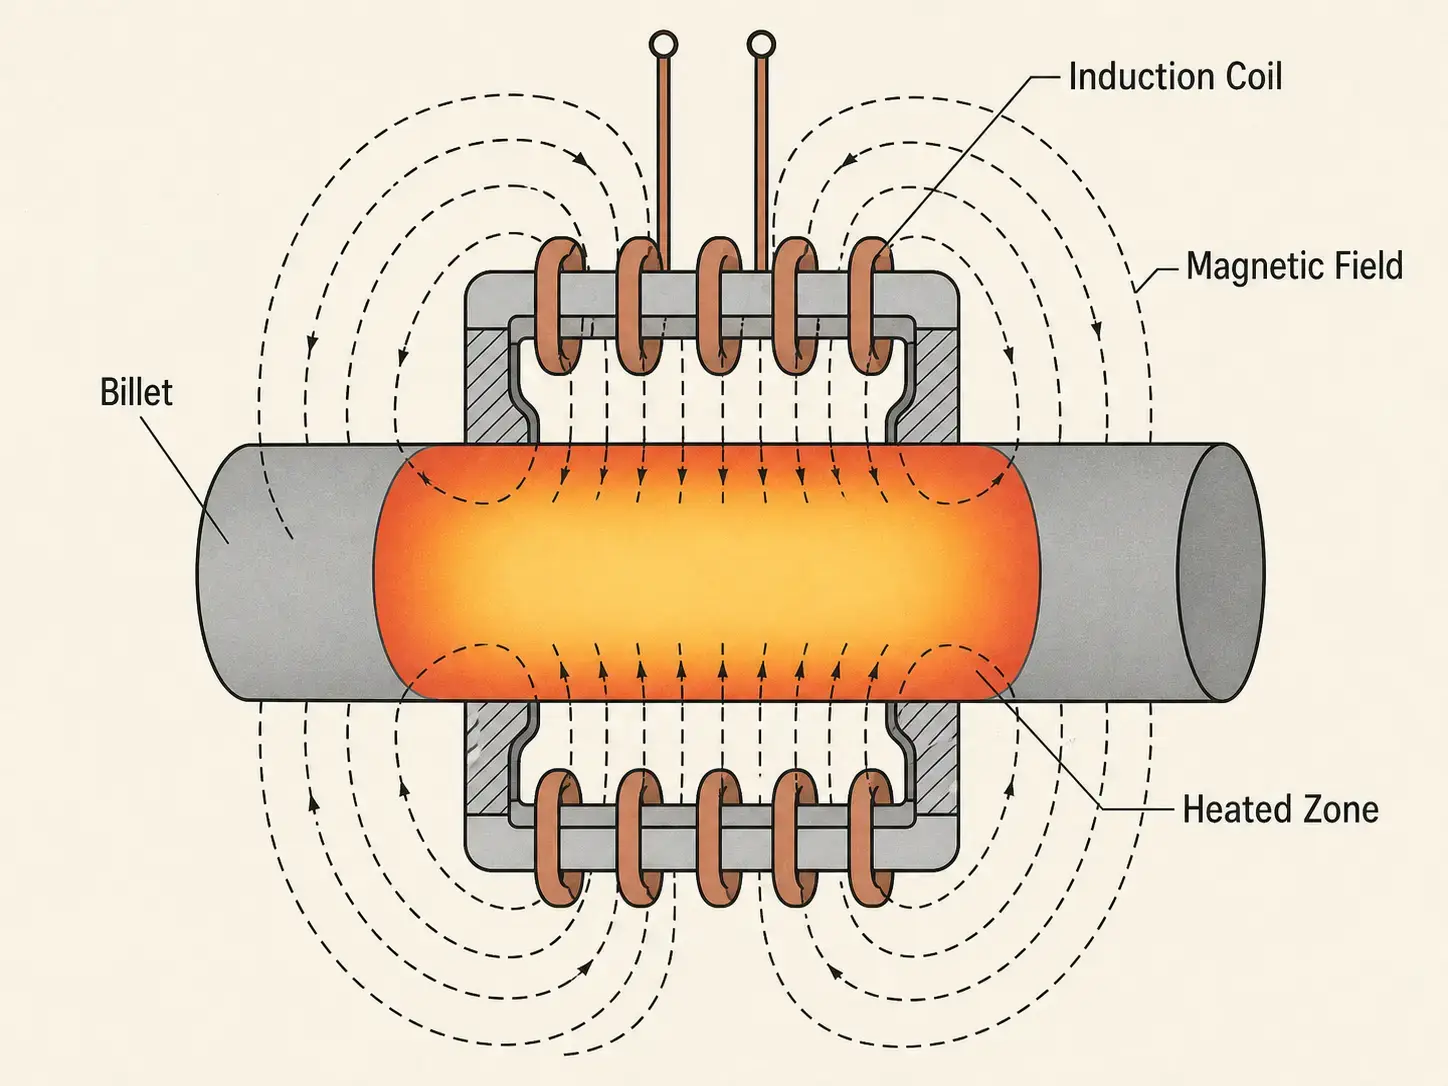
التسخين بالحث يرفع درجة حرارة المعدن باستخدام مجال مغناطيسي متناوب. تصبح قطعة العمل مصدر الحرارة. لا غازات احتراق. لا توجد عناصر مشعة. لا يوجد هواء ساخن. تترسب الطاقة مباشرة داخل المعدن.
قبل النتوء, يجب أن يصل البليت إلى درجة حرارة تشكيل عالية بما يكفي لتقليل إجهاد التدفق - ولكن يتم التحكم فيه بدرجة كافية لتجنب ارتفاع درجة الحرارة, الأكسدة, نمو الحبوب, عيوب السطح, ويموت الضرر. أخطأ النافذة في أي من الاتجاهين ومكبس البثق هو الذي يدفع الثمن.
في نظام تسخين البثق النموذجي, تمر قطعة العمل أو توضع داخل ملف الحث. مزود الطاقة, هندسة الملف, التردد, ويحدد وقت التسخين كيفية ترسيب الطاقة وتوزيعها عبر المادة. للمبادئ الأساسية, انظر كيف يعمل التسخين بالحث.
2. لماذا يختار المصنعون الحث
سرعة التسخين. الحث يولد الطاقة داخل قطعة العمل. أفران الدفع تسخن من الخارج إلى الداخل, من خلال السطح, الاعتماد على التوصيل الحراري. إن الفرق في وقت التسخين المسبق - الساعات مقابل الدقائق في معظم أحجام قطع البثق - يغير كيفية عمل الخط بأكمله.
التسخين الأسرع يعني تسخين مسارات الضغط على الطلب. لا توجد مجموعة كبيرة من الخامات تنتظر المنبع عند درجة الحرارة.
تكرار درجة الحرارة. عملية البثق تقوم وتنهار بحسب درجة حرارة السبيكة. إذا كانت باردة جدًا فإن الحمل على المكبس يقفز, تدفق المادة يصبح غير مستقر, تتسارع تبليغات القالب. إذا كانت ساخنة جدًا تظهر عيوب على السطح, الالتصاق, تغيير الأبعاد, أو مشاكل معدنية — أي منها يظهر يعتمد على السبيكة. أنظمة التحريض تثبت ملفات التسخين عبر تغذية مقياس الحرارة (البيرومتر), التحكم بالطاقة في حلقة مغلقة, تتبع السبيكة, وإدارة الوصفات. يقوم المشغلون بتشغيل نفس الملف حسب نوع المادة, حجم السبيكة, والدرجة المستهدفة من الحرارة. من سبيكة إلى سبيكة. من وردية إلى وردية.
تكون القشور أقل, الأكسدة أقل. الوقت الأقصر في درجة الحرارة يعني أكسدة أقل. الحث يسخن في دقائق, تنقع الأفران لساعات. بالنسبة للمواد التي تؤثر فيها جودة السطح على بدل المعالجة, التصاق الطلاء, أو المظهر النهائي للمنتج, وهذا الاختلاف وحده يبرر تكلفة رأس المال.
الطاقة حيثما يهم. يعمل الحث على نقل الطاقة إلى قطعة العمل، وليس إلى حجرة الفرن, كتلة حرارية, والجو المحيط. للمحطات التي تعمل بإنتاج متقطع, التحولات جزء من الأسرة, أو التدفئة في الوقت المناسب, تختفي خسائر الاستعداد للحفاظ على الفرن في درجة الحرارة. تعتمد الكفاءة الفعلية على اقتران الملف, خصائص المواد, ومدى توافق النظام مع الطلب على الإنتاج.
التكامل المضمن. يتم تركيب نظام التسخين المسبق بالتوازي مع رافعات البليت, آليات النقل, محطات قياس درجات الحرارة, مكابس البثق, وشبكات التحكم بالنباتات. الشركات المحدودة العامة, واجهات التفاعل البشري, الضوابط الصحافة, جمع البيانات – كل شيء متصل. لخلايا البثق الآلي حيث التكرار, قابلية التتبع, وعملية الإنذارات مهمة, هذا ليس شيئًا مرغوبًا فقط.
3. التطبيقات عبر خطوط البثق
| مادة | الاعتبارات الرئيسية | نهج الحث |
|---|---|---|
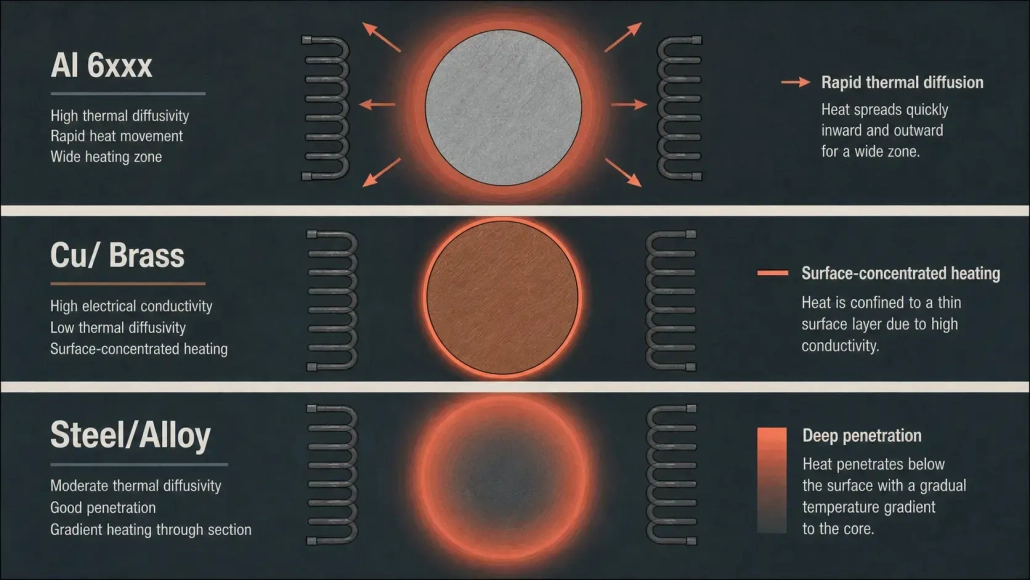
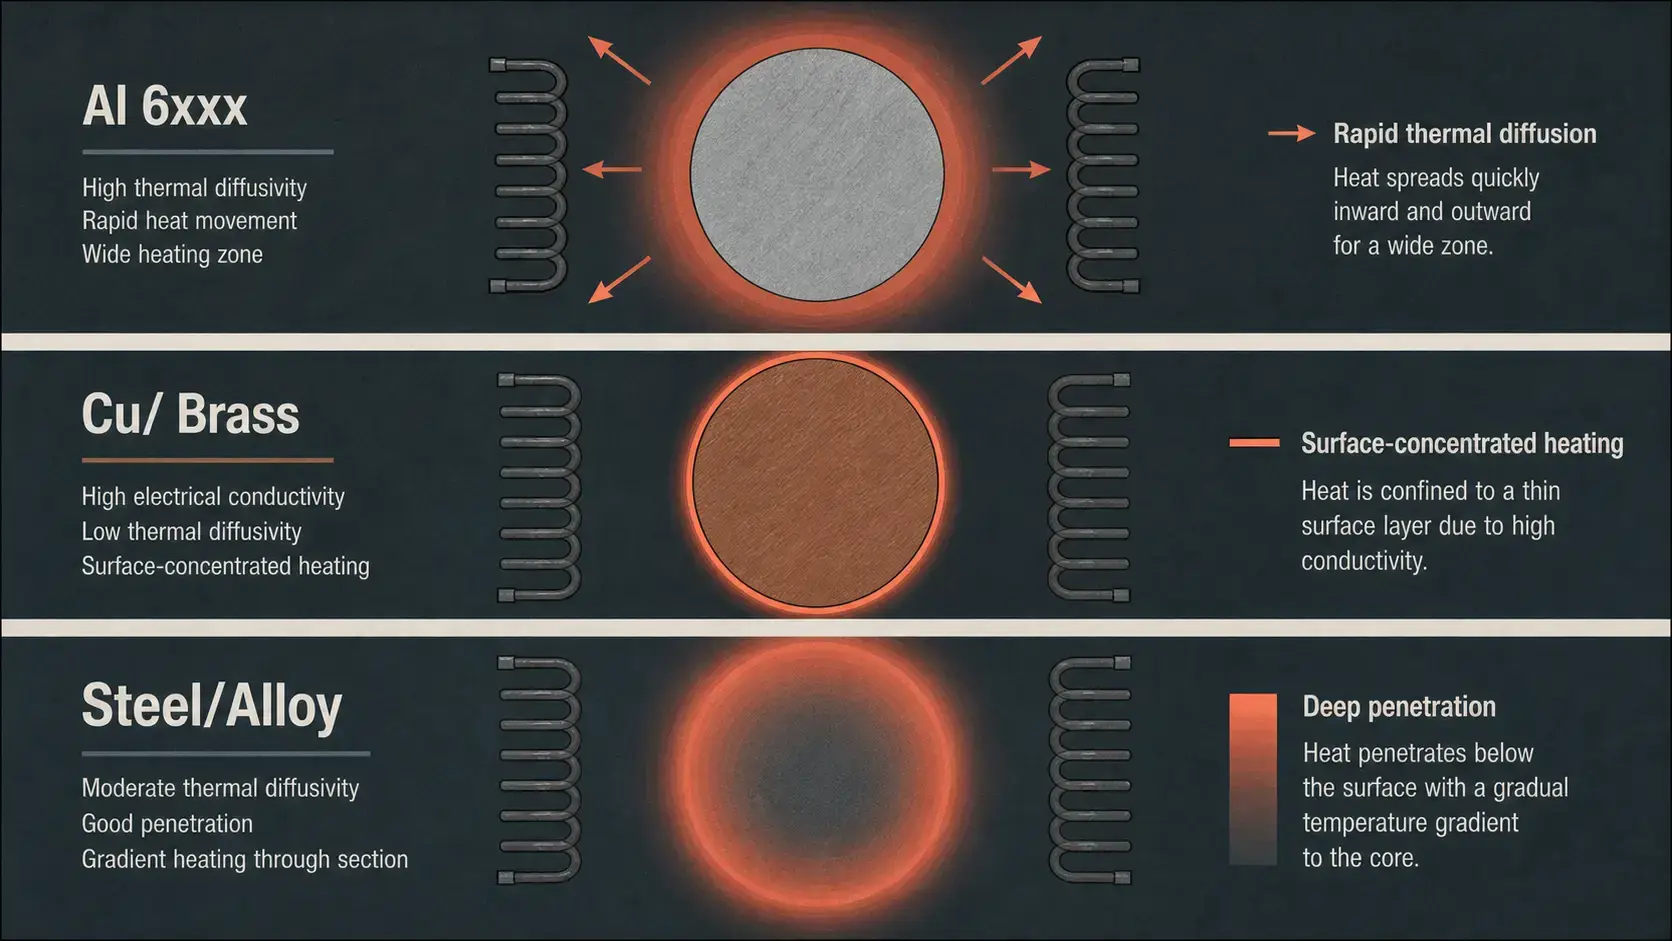
| الألمنيوم | التوصيل الحراري العالي ينشر الحرارة بسرعة; غير مغناطيسي, مقاومة منخفضة | تردد أعلى, تماسك لفائف ضيق, التحكم الدقيق في كثافة الطاقة |
| النحاس & البرونز | موصلات ممتازة; حساسة للأكسدة عند درجات حرارة البثق | تسخين سريع, وقت انتظار قصير, تعرض قليل لدرجات الحرارة العالية |
| الصلب & السبائك | انتقال درجة حرارة كوري يؤثر على سلوك التسخين; خطر القشور وإزالة الكربون | تردد منخفض لاختراق أعمق; ربما متعدد المناطق للتحكم في التدرج |
| أنابيب & ملفات تعريف | هندسة متنوعة, جدران رقيقة, تغيرات متكررة في الحجم | ملفات قابلة للتغيير السريع, مناولة قابلة للتعديل, ضوابط تعتمد على الوصفات |
البثق المصنوع من الألومنيوم يهيمن على قاعدة أنظمة التسخين التحريضي المثبتة. القدرة الإنتاجية العالية لمكابس الألومنيوم - مقترنة بنوافذ درجة حرارة ضيقة لسلسلة سبائك 6xxx - يجعل التحريض مناسبًا بشكل طبيعي. بثق النحاس والنحاس الأصفر يسخن أسرع ويجري بسرعة أكبر. يدفع قذف الفولاذ والسبائك أعلى درجات الحرارة, حيث يصبح التحكم في المقياس والتدرجات من القلب إلى السطح هي معلمات التصميم المحددة.
أنبوب, والقضبان, وتتنقل خطوط البثق الجانبية بين الأقطار, سمك الجدار, وعائلات السبائك داخل وردية واحدة. تصميم ملف مرن ومقبض تحكم متعدد الوصفات، والذي يؤدي التباين دون انتقال الفرن إلى تأخير عمليات المنتجات المختلطة التي تؤدي إلى اختناق. لتحديات تسخين البليت المماثلة في عمليات التشكيل الأخرى, انظر تسخين البليت التعريفي للتزوير.
4. الحث مقابل. تسخين الفرن قبل البثق
لا تزال أفران الغاز وأفران المقاومة لها مكانها - حيث تستغرق فترات نقع طويلة, قدرة دفعة كبيرة, البنية التحتية القائمة. السؤال هو ما يحتاجه خط البثق.
| العامل | التسخين بالحث | تسخين الفرن |
|---|---|---|
| وقت التسخين | دقائق من البداية الباردة. تسخين البليت تلو الآخر يتوافق مع طلب الضغط. | ساعات لتحقيق الاستقرار. تسخين الدفعة مع كتلة حرارية كبيرة يمكن إدارتها. |
| التحكم في درجة الحرارة | حلقة مغلقة لكل قطعة معدنية. ردود الفعل البيرومتر, على أساس وصفة, يمكن تتبعها. | المنطقة القائمة على الجمود الحراري. التحولات بين نقاط الضبط بطيئة. |
| القياس & الأكسدة | وقت قصير في درجة الحرارة. أكسدة منخفضة في معظم التطبيقات. | التعرض الطويل عند درجة حرارة عالية. جو الاحتراق يسرع الأكسدة. |
| مساحة الأرضية | مدمج. يتم تركيبه في الخط مع معالجة المواد الحالية. | بصمة كبيرة مع جسم الفرن, نظام الاحتراق, والمناولة. |
| مرونة الإنتاج | تتغير الوصفات في البرنامج. لا يوجد زخم حراري بين تغييرات السبائك أو الحجم. | تحتاج درجات حرارة الغلاف الجوي والمنطقة إلى الاستقرار بين تغييرات المنتج. |
| خسائر الانتظار | قريبة من الصفر. يسحب النظام الطاقة فقط عند تسخين القضبان. | استهلاك الوقود المستمر للحفاظ على درجة الحرارة, حتى أثناء التوقف. |
| ملاءمة الأتمتة | التكامل الأصلي مع PLC/HMI. تعديل الطاقة عند وجود البليت أو إشارة البيرومتر. | التحكم في الاحتراق وتنظيم الجو يضيف طبقات من التعقيد. |
يبقى تسخين الفرن عمليًا عند كون البليت كبيرًا جدًا ويحتاج إلى نقع طويل, عندما يكون الإنتاج مستقرًا ويمكن التنبؤ به, أو عندما تكون القدرة الحالية للفرن قد تكبدت بالفعل كتكلفة غارقة. لمقارنة أوسع بين تقنيات التسخين, انظر التسخين بالحث مقابل فرن الغاز.
تعمل العديد من المصانع بنظام هجيني: التحريض كمُعزز أو معادل بعد الفرن القائم, تعويض خسارة الحرارة بين الفرن والمكبس. ليس التحريض أو الفرن. التحريض حيث يهم الأمر.
5. التحكم في العملية & مواصفات النظام
تحديد نظام التسخين المسبق بالتحريض يبدأ بعملية البثق — وليس من كتالوج مصدر الطاقة. تجاوز هذه الخطوة يجعل النظام إما غير كافٍ في القدرة أو معقدًا أكثر من اللازم.
درجة الحرارة المستهدفة والتفاوت المسموح. تحديد نطاق درجة حرارة خروج البيليه, أقصى درجة حرارة للسطح, والتفاوت المسموح بين القلب والسطح. المسامحة الضيقة تتطلب تسخينًا أبطأ, ملفات متعددة, وقت المعادلة, أو التحكم ذو الحلقة المغلقة. المسامحة الواسعة تسمح بنظام أبسط مع إنتاجية أعلى. حدد هذا الرقم أولاً — كل شيء لاحق منه يتبع منه.
المادة والهندسة. سبائك مختلفة, سلوك مختلف. المقاومية الكهربائية, الخصائص المغناطيسية, التوصيل الحراري, قطر السوائل, والطول جميعها تشكّل أداء التسخين. الفولاذ الكربوني تحت درجة كوري يتصرف بطريقة معينة. الألمنيوم يتصرف بطريقة أخرى. السائل المستدير يسخن بشكل مختلف عن القسم المستطيل أو الأنبوب. اختيار التردد, أبعاد الملف, متطلبات الطاقة, ووقت التسخين كلها مستمدة من هذه المدخلات. انظر اختيار التردد و اختيار القدرة للحصول على إرشادات خاصة بالتطبيق.
اختيار التردد. التردد يحدد عمق الاختراق الحالي وتوزيع التدفئة. ترددات أقل لتسخين أعمق في أقسام أكبر. ترددات أعلى للتدفئة المهيمنة على السطح أو القسم الأصغر. للقذف, الهدف هو درجة الحرارة الكلية – وليس الحرارة السطحية فقط. حدد التردد على حجم الخام, المادة, ملف تعريف درجة الحرارة المطلوبة, معدل الإنتاج, ووقت التسخين المتاح.
تصميم اللفائف. الملف هو أداة عملية. الشكل الهندسي, المنعطفات, التباعد, طول, بطانة, التبريد, وكل من تسهيل قطعة العمل يؤثر على كفاءة التسخين وتوزيع الحرارة بشكل متساوي. تصميم الملف السيئ يؤدي إلى تسخين غير متساوٍ, انخفاض الكفاءة الكهربائية, ارتفاع درجة حرارة الملف بشكل مفرط, صعوبة الصيانة, أو قصر عمر الخدمة. تحتاج خطوط البثق عالية الإنتاجية إلى ملفات متينة مع إمكانية استبدال معقولة. انظر أساسيات تصميم الملفات و أنظمة التبريد بالماء.
قياس درجة الحرارة. تسيطر مقياسات الحرارة بالأشعة تحت الحمراء على بيئات الإنتاج. إعدادات الباعثية, حالة السطح, البخار, الصدأ, والوصول المباشر بالعين كلها تؤثر على الدقة. يجب أن ترتبط ردود الفعل على درجة الحرارة بمنطق التحكم القابل للتنفيذ - تعديل الطاقة, سرعة الناقل, وقت بقاء البليت, أو إخراج منطقة الملف بناءً على القيم المقاسة. قياس ما يهم لعملية البثق.
جودة مياه التبريد. تولد مصادر الطاقة والملفات حرارة يجب أن يزيلها الماء بشكل موثوق. معدل التدفق, الضغط, درجة الحرارة, التوصيلية, والترشيح هي مواصفات العملية - وليست أفكارًا لاحقة. يعد التبريد السيئ هو السبب الأكثر شيوعًا للأخطاء المزعجة والفشل المبكر للمكونات في أنظمة الحث.
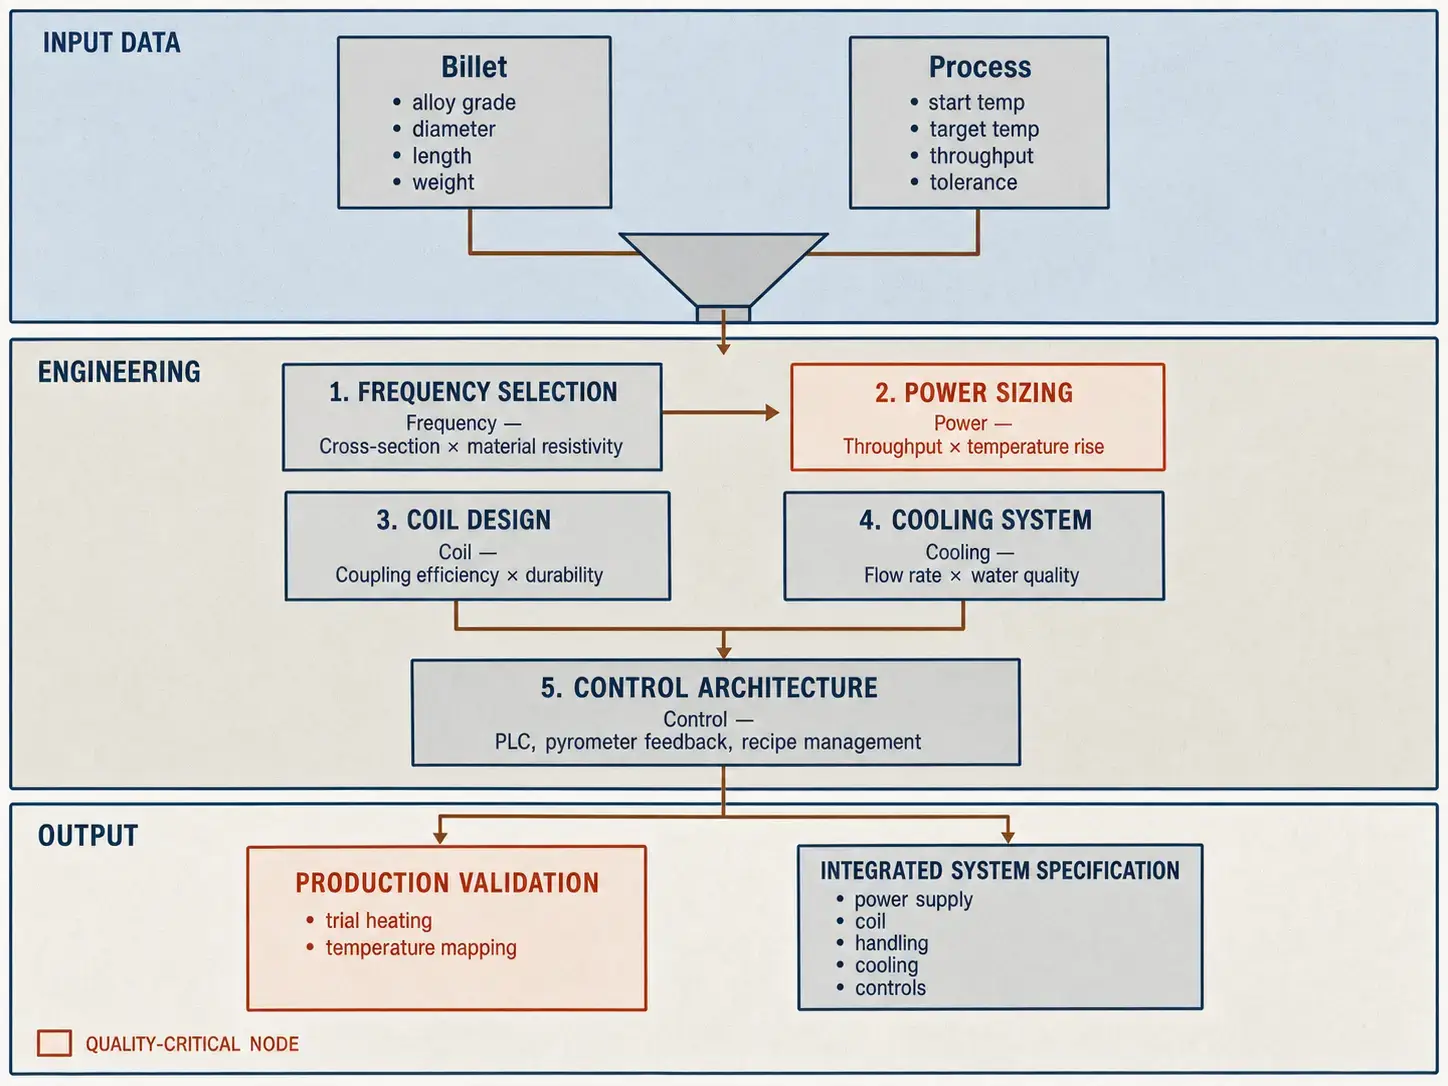
قائمة مراجعة مدخلات الموردين. قبل طلب الاقتباس, اجعل هذه الأرقام جاهزة:
- درجة المواد وعائلة السبائك
- قطر البليت, طول, • والوزن
- درجة حرارة البداية ودرجة حرارة البثق المستهدفة
- الإنتاجية المطلوبة (قطعة/ساعة أو رطل/ساعة)
- تحمل درجة حرارة مقبولة (± درجة مئوية)
- الحد الأقصى لدرجة حرارة السطح المسموح بها
- وقت الدورة المتاح قبل الطباعة
- طريقة التعامل وتخطيط الخط
- توفر الطاقة ومرافق المحطة
- ظروف مياه التبريد
— الأتمتة, بلك, واجهة المستخدم البشرية, ومتطلبات تسجيل البيانات
يقلل اختبار الإنتاج من مخاطر التطبيقات المهمة. تؤكد التجارب المعملية متطلبات الطاقة, وقت التسخين, تجانس درجة الحرارة, حالة السطح, ومعالجة الافتراضات. يستحق الوقت للقضبان الكبيرة, سبائك عالية القيمة, نوافذ عملية ضيقة, أو التعديل التحديثي في الخطوط الحالية.
الوجبات الجاهزة الرئيسية
التسخين التعريفي قبل البثق يشدد التحكم في درجة حرارة البليت, يقصر وقت التسخين, ويدعم الأتمتة المضمنة عندما يتم تصميم النظام حول المادة, الشكل الهندسي, الإنتاجية, ونافذة درجة حرارة البثق. يعمل نظامان لهما نفس تصنيف الطاقة بشكل مختلف إذا كان لدى أحدهما اقتران ملف أفضل, مطابقة تردد أفضل, ومنطق تحكم أفضل. حدد من عملية البثق إلى الخارج — وليس من كتالوج المعدات إلى الداخل.
الأسئلة المتكررة
س: ما هو نظام التسخين التعريفي للبثق?
أ: مصدر طاقة تحريضي ومجموعة ملف تعمل على تسخين القضبان, القضبان, أو الأنابيب قبل دخولها إلى مكبس البثق. يتضمن النظام التعامل مع المواد, قياس درجة الحرارة, ضوابط الحلقة المغلقة, التبريد بالماء, واجهات الأتمتة.
س: هل التسخين بالحث مناسب لقذف الألمنيوم؟?
أ: نعم - عندما يكون النظام مصممًا للخصائص الكهربائية والحرارية للألمنيوم. الألومنيوم غير مغناطيسي وموصل للغاية, لذلك اختيار التردد, تصميم الملف, وتتطلب كثافة الطاقة هندسة دقيقة. لا ينتقل إعداد قضبان الصلب إلى الألومنيوم.
س: كيف يمكنك التحكم في درجة حرارة الخام قبل البثق?
أ: ضبط قوة الحث, وقت التسخين, سرعة الناقل, تقسيم المناطق لفائف, أو يسكن الوقت بناءً على ردود فعل البيرومتر أو وصفات العملية. المقاييس الدقيقة تتطلب التحكم في حلقة مغلقة مع نقاط قياس درجة حرارة متعددة.
س: ما المعلومات المطلوبة لتحديد حجم نظام التسخين بالحث?
أ: نوع المادة, حجم ووزن البكرة, درجات الحرارة البداية والهدف, الإنتاجية, التغيير المسموح به في درجة الحرارة, زمن الدورة المتاح, تخطيط الخط, ظروف ماء التبريد, متطلبات الأتمتة, وتوافر طاقة المصنع.
قم بتقييم عملية التسخين للاستخلاص الخاصة بك
شارك حجم البكرة الخاصة بك, السبيكة, درجة الحرارة المستهدفة, ومعدل الإنتاج الخاص بك. فريق الهندسة لدينا يمكنه المساعدة في تحديد حجم طاقة الحث, التردد, تصميم الملف, ومتطلبات التحكم لخط البثق الخاص بك.


