
Por qué usar calentamiento por inducción antes de extrusión? Beneficios, Aplicaciones, y control de proceso
Calentamiento por inducción antes de la extrusión lleva las palanquillas, barras, y los tubos a una temperatura controlada de formación antes de llegar a la prensa de extrusión. El paso de precalentamiento determina la carga de la prensa, la vida útil del dado, acabado superficial, la estabilidad dimensional, y el rendimiento total de la línea. Si se hace mal, el operador de la prensa lucha con el material durante todo el turno.
Para el aluminio, cobre, latón, acero, y aleaciones especiales, el método de calentamiento es una decisión de control del proceso. La variación de temperatura en la entrada de la prensa se transmite a cada variable aguas abajo. Un sistema de precalentamiento por inducción correctamente diseñado reduce esa variación, acorta el tiempo del ciclo, y hace que la línea de extrusión sea más fácil de automatizar.
1. Lo que el precalentamiento por inducción hace por la extrusión
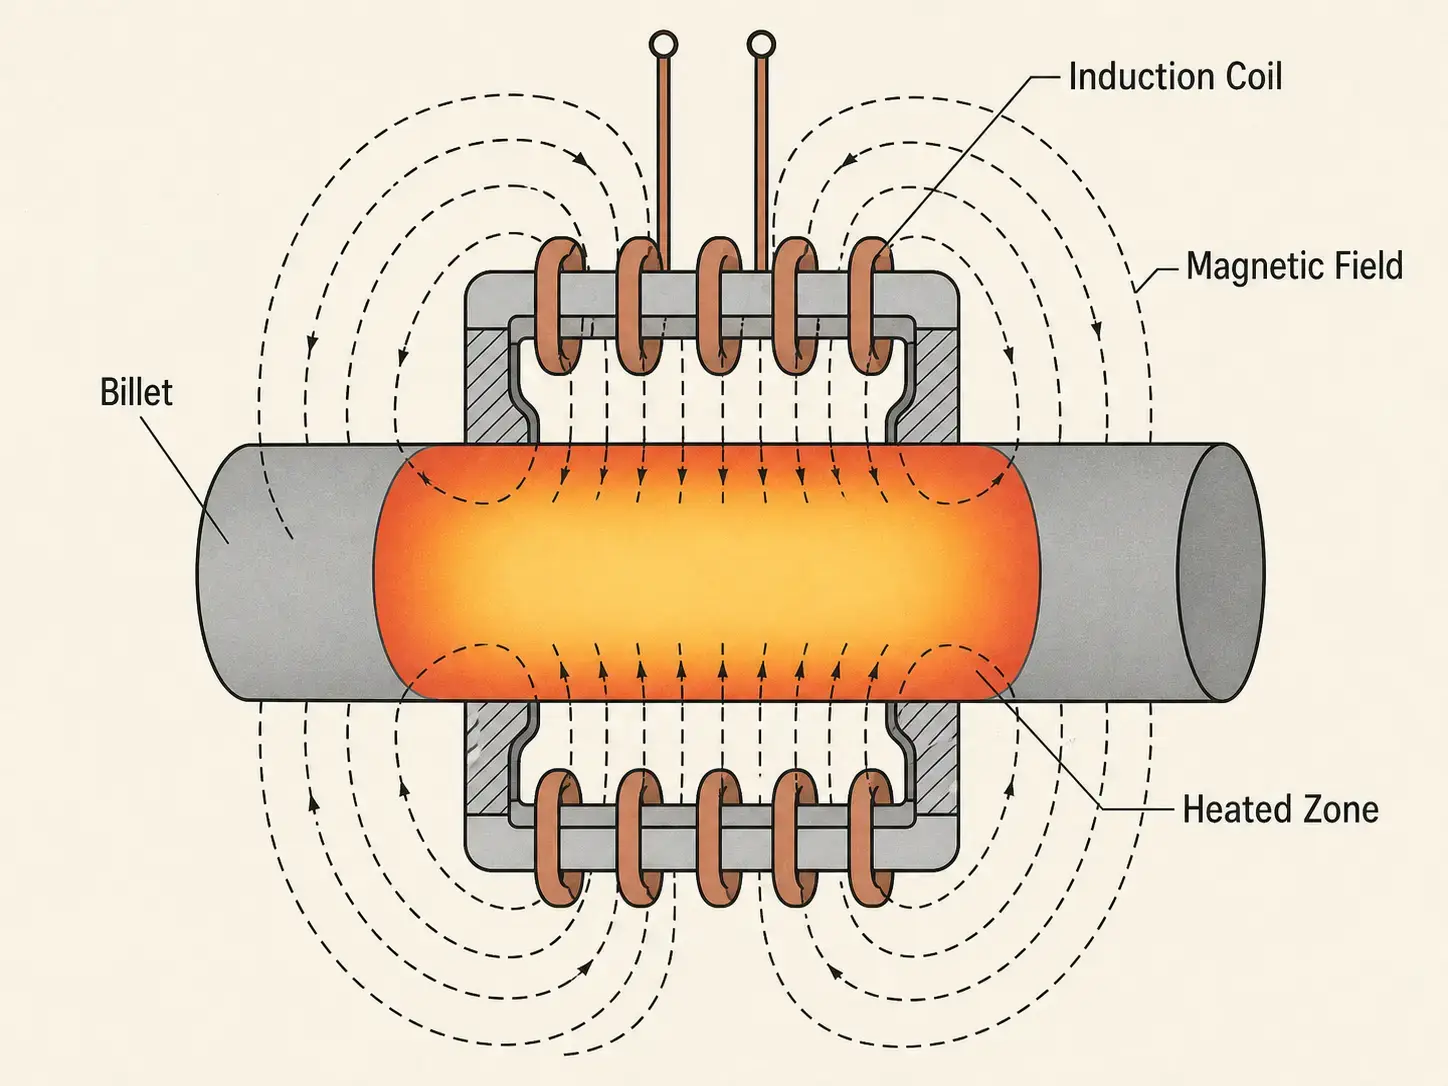
El calentamiento por inducción eleva la temperatura del metal con un campo magnético alterno. La pieza de trabajo se convierte en la fuente de calor. Sin gases de combustión. No hay elementos radiantes. Sin aire caliente. Energía depositada directamente dentro del metal.
Antes de la extrusión, la palanquilla debe alcanzar una temperatura de formación lo suficientemente alta para reducir el esfuerzo de flujo, pero lo suficientemente controlada para evitar el sobrecalentamiento, oxidación, crecimiento del grano, defectos superficiales, y daños en el dado. Fallando en el rango en cualquier dirección, la prensa de extrusión paga el precio.
En un sistema típico de calentamiento para extrusión, la pieza de trabajo pasa a través o se sitúa dentro de una bobina de inducción. La fuente de alimentación, geometría de la bobina, frecuencia, y el tiempo de calentamiento determinan cómo se deposita y distribuye la energía a través del material. Para los principios subyacentes, ver cómo funciona el calentamiento por inducción.
2. Por qué los fabricantes eligen la inducción
Velocidad de calentamiento. La inducción genera energía dentro de la pieza de trabajo. Los hornos por lotes calientan de afuera hacia adentro, a través de la superficie, dependiendo de la conducción térmica. La diferencia en el tiempo de precalentamiento —horas frente a minutos en la mayoría de los tamaños de lingotes para extrusión— cambia cómo opera toda la línea.
Un calentamiento más rápido significa que el calentamiento sigue la demanda de la prensa. No hay un gran lote de lingotes esperando corriente arriba a temperatura.
Repetibilidad de temperatura. La extrusión vive o muere por la temperatura del lingote. Demasiado frío y los picos de carga de la prensa, el flujo de material se vuelve inestable, el desgaste del dado se acelera. Demasiado caliente y aparecen defectos superficiales, adhesión, variación dimensional, o problemas metalúrgicos — cuál aparece depende de la aleación. Los sistemas de inducción fijan los perfiles de calentamiento mediante retroalimentación de pirómetro, control de potencia en circuito cerrado, seguimiento del bloque, y gestión de recetas. Los operarios ejecutan el mismo perfil según el grado de material, tamaño del lingote, y la temperatura objetivo. De lingote a lingote. De turno a turno.
Menos formación de escamas, menos oxidación. Un tiempo más corto a temperatura significa menos oxidación. Las inducciones calientan en minutos, Los hornos se mantienen durante horas. Para materiales donde la calidad de la superficie afecta la holgura de mecanizado, adhesión del recubrimiento, o la apariencia del producto final, esta diferencia por sí sola justifica el costo de capital.
Energía donde cuenta. La inducción transfiere energía a la pieza — no a la cámara del horno, la masa refractaria, y la atmósfera circundante. Para plantas que operan con producción intermitente, cambios de familia de piezas, o calentamiento justo a tiempo, las pérdidas en espera de mantener un horno a temperatura desaparecen. La eficiencia real depende del acoplamiento de la bobina, propiedades del material, y de qué tan bien el sistema se ajusta a la demanda de producción.
Integración en línea. Un sistema de precalentamiento por inducción se instala en línea con los cargadores de lingotes, mecanismos de transferencia, estaciones de medición de temperatura, prensas de extrusión, y redes de control de planta. PLCs, HMIs, controles de prensa, recolección de datos — todo conectado. Para celdas de extrusión automatizadas donde la repetibilidad, trazabilidad, y las alarmas de proceso son importantes, esto no es algo opcional.
3. Aplicaciones en todas las líneas de extrusión
| Material | Consideraciones clave | Enfoque por inducción |
|---|---|---|
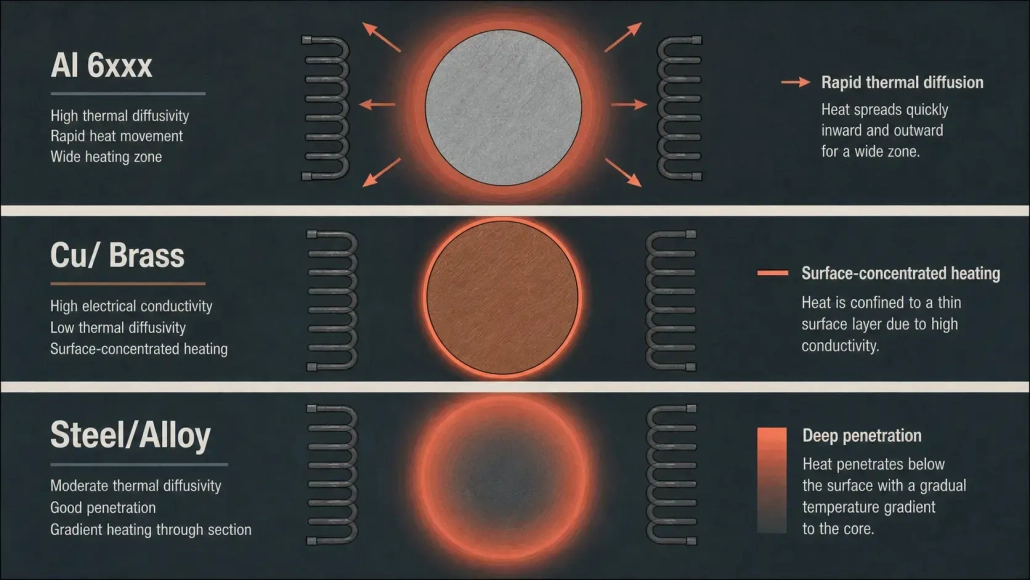
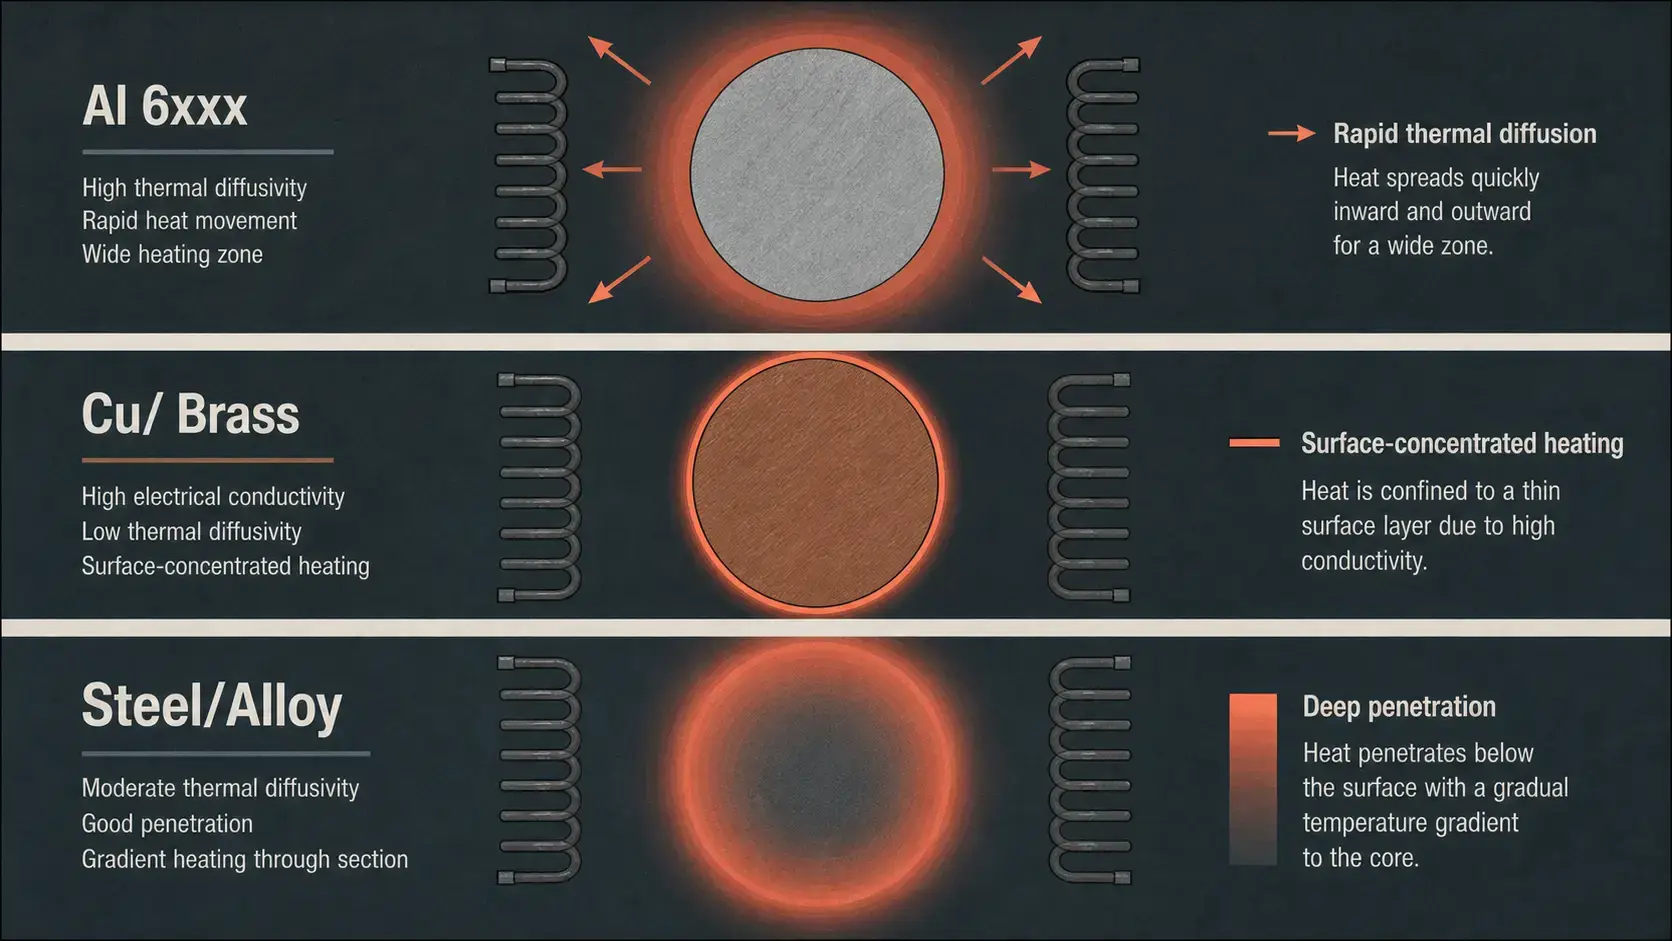
| Aluminio | La alta conductividad térmica distribuye el calor rápidamente; no magnético, baja resistividad | Mayor frecuencia, acoplamiento de bobina ajustado, control cuidadoso de la densidad de potencia |
| Cobre & Latón | Excelentes conductores; sensible a la oxidación a temperaturas de extrusión | Calentamiento rápido, tiempo de permanencia corto, exposición mínima a alta temperatura |
| Acero & Aleaciones | La transición a la temperatura de Curie cambia el comportamiento de calentamiento; riesgo de escama y descarbureo | Frecuencia más baja para penetración más profunda; posiblemente multi-zona para control de gradientes |
| Tubos & Perfis | Geometría variada, paredes delgadas, cambios frecuentes de tamaño | Bobinas de cambio rápido, Manejo ajustable, controles basados en recetas |
La extrusión de aluminio domina la base instalada de sistemas de precalentamiento por inducción. El alto rendimiento de las prensas de aluminio — junto con ventanas de temperatura estrechas para aleaciones de la serie 6xxx — hace que la inducción sea el ajuste natural. La extrusión de cobre y latón se calienta más y rápido. La extrusión de acero y aleaciones impulsa las temperaturas más altas, donde el control de escala y los gradientes de núcleo a superficie se convierten en los parámetros de diseño definitorios.
Tubo, bar, y las líneas de extrusión de perfil cambian entre diámetros, grosor de paredes, y familias de aleaciones dentro de un solo turno. El diseño flexible de bobinas y el control de múltiples recetas manejan esa variabilidad sin los retrasos de transición del horno que crean cuellos de botella en operaciones de productos mixtos. Para desafíos similares de calentamiento de lingotes en otros procesos de conformado, ver calentamiento por inducción de lingotes para forja.
4. Inducción vs. Calentamiento en horno antes de la extrusión
Los hornos de gas y de resistencia siguen teniendo su lugar — tiempos de remojo largos, gran capacidad de lotes, infraestructura establecida. La cuestión es qué necesita la línea de extrusión.
| Factor | Calentamiento por inducción | Calentamiento del Horno |
|---|---|---|
| Tiempo de calentamiento | Minutos desde el arranque en frío. Calentamiento por lingüe ajustado a la demanda de prensa. | Horas para estabilizarse. Calentamiento por lotes con gran masa térmica que gestionar. |
| Control de temperatura | Circuito cerrado por patarugo. Realimentación de pirometría, Basado en receta, Trazable. | Basado en zonas con inercia térmica. Las transiciones entre puntos de ajuste son lentas. |
| Escala & Oxidación | Tiempo corto a temperatura. Menor oxidación en la mayoría de aplicaciones. | Exposición prolongada a alta temperatura. La atmósfera de combustión acelera la oxidación. |
| Espacio en planta | Compacto. Se instala en línea con la manipulación de materiales existente. | Huella sustancial con el cuerpo del horno, sistema de combustión, y manipulación. |
| Flexibilidad de producción | Las recetas cambian en el software. No hay inercia térmica entre cambios de aleación o tamaño. | La atmósfera y las temperaturas de zona necesitan estabilización entre cambios de producto. |
| Pérdidas en espera | Casi cero. El sistema consume energía solo al calentar las lingotes. | Consumo continuo de combustible para mantener la temperatura, incluso durante el tiempo de inactividad. |
| Compatibilidad con automatización | Integración nativa PLC/HMI. La potencia se ajusta según la presencia de lingotes o la señal del pirometro. | Control de combustión y regulación de la atmósfera añaden capas de complejidad. |
La calefacción por horno sigue siendo práctica cuando los lingotes son muy grandes y requieren remojo prolongado, cuando el rendimiento es estable y predecible, o cuando la capacidad existente del horno ya está en coste hundido. Para una comparación más amplia entre tecnologías de calefacción, ver calentamiento por inducción vs horno de gas.
Muchas plantas operan un híbrido: inducción como refuerzo o igualador aguas abajo de un horno existente, Compensando la pérdida de temperatura entre el horno y la prensa. No es inducción ni horno. Inducción donde importa.
5. Control del proceso & Especificación del sistema
Especificar un sistema de precalentamiento por inducción comienza con el proceso de extrusión, no con el catálogo de fuentes de energía. Omitir este paso y el sistema llegará con poca potencia o demasiado complicado.
Temperatura objetivo y tolerancia. Definir el rango de temperatura de salida de la lingote, temperatura máxima de la superficie, y variación permitida del núcleo a la superficie. Tolerancia estrecha exige calentamiento más lento, múltiples bobinas, tiempo de igualación, o control de circuito cerrado. La amplia tolerancia permite un sistema más simple con mayor rendimiento. Fije este número primero; todo lo que sigue depende de él.
Material y geometría. Diferentes aleaciones, diferente comportamiento. Resistividad eléctrica, propiedades magnéticas, conductividad térmica, diámetro del lingote, y la longitud dan forma al rendimiento de calentamiento. El acero al carbono por debajo del Curie se comporta de una manera. El aluminio se comporta de otra. Un lingote redondo se calienta de manera diferente a una sección rectangular o un tubo. Selección de frecuencia, dimensiones de la bobina, requisitos de potencia, y el tiempo de calentamiento derivan de estas entradas. Ver selección de frecuencia y selección de potencia para orientación específica de la aplicación.
Selección de frecuencia. La frecuencia establece la profundidad de penetración de la corriente y la distribución del calentamiento. Frecuencias más bajas para calentamiento más profundo en secciones grandes. Frecuencias más altas para calentamiento dominante en superficie o de secciones más pequeñas. Para la extrusión, el objetivo es la temperatura masiva, no solo el calor superficial. Seleccionar la frecuencia según el tamaño del lingote, material, perfil de temperatura requerido, la tasa de producción, y tiempo de calentamiento disponible.
Diseño de bobina. La bobina es una herramienta de proceso. Geometría, vueltas, espaciado, longitud, revestimiento, la refrigeración, y el espacio libre de la pieza de trabajo afectan la eficiencia del calentamiento y la uniformidad de la temperatura. Un diseño deficiente de la bobina produce un calentamiento desigual, baja eficiencia eléctrica, calentamiento excesivo de la bobina, mantenimiento difícil, o vida útil corta. Las líneas de extrusión de alta producción necesitan bobinas duraderas con un acceso razonable para reemplazo. Ver fundamentos del diseño de bobinas y sistemas de enfriamiento por agua.
Medición de temperatura. Los pirómetros de infrarrojos dominan los entornos de producción. La configuración de emisividad, condición superficial, vapor, escala, y el acceso en línea de visión afectan la precisión. La retroalimentación de temperatura debe estar vinculada a una lógica de control accionable: ajuste de potencia, velocidad de la cinta transportadora, tiempo de permanencia del lingote, o salida de zona de la bobina basada en valores medidos. Medir lo que importa para el proceso de extrusión.
Calidad del agua de enfriamiento. Fuentes de alimentación y bobinas generan calor que el agua debe eliminar de manera confiable. Caudal, presión, la temperatura, Conductividad, y la filtración son especificaciones del proceso, no pensamientos posteriores. El enfriamiento deficiente es la causa más común de fallas molestas y fallas prematuras de componentes en sistemas de inducción.
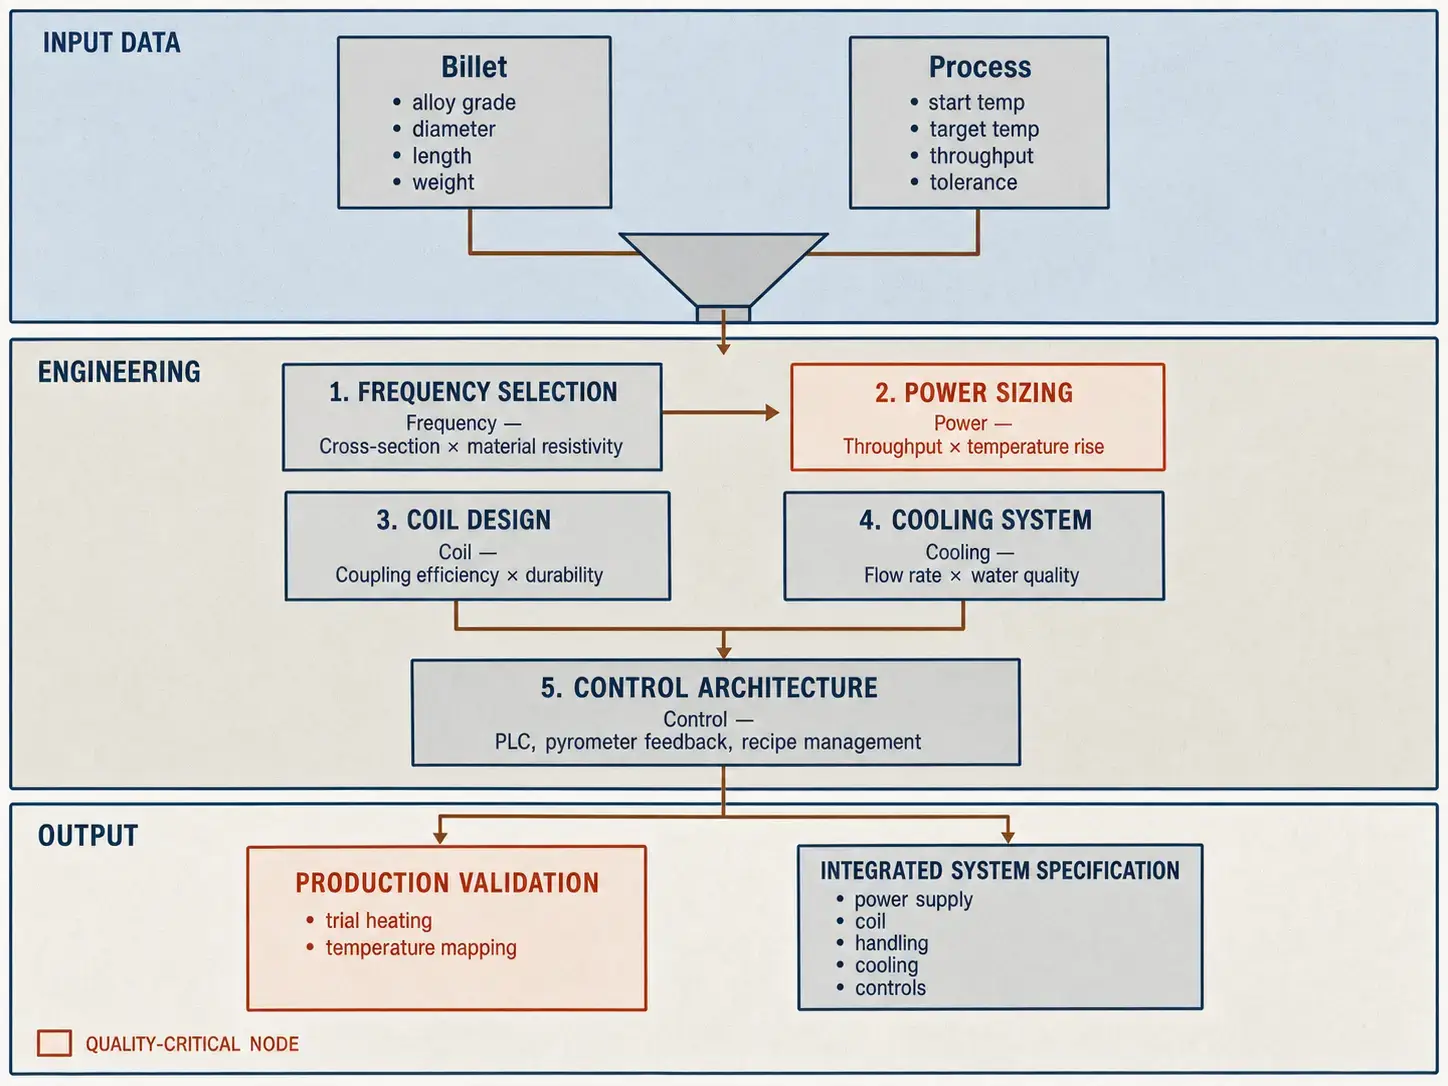
Lista de verificación de insumos del proveedor. Antes de solicitar una cotización, ten estos números listos:
— Grado de material y familia de aleación
— Diámetro de la palanquilla, longitud, y peso
— Temperatura inicial y temperatura objetivo de extrusión
— Caudal requerido (piezas/hora o libras/hora)
— Tolerancia de temperatura aceptable (±°C)
— Temperatura máxima superficial permitida
— Tiempo de ciclo disponible antes de la prensa
— Método de manipulación y disposición de la línea
— Disponibilidad de energía y servicios de planta
— Condiciones del agua de enfriamiento
— Automatización, PLC, HMI, y requisitos de registro de datos
Las pruebas de producción reducen el riesgo en aplicaciones críticas. Las pruebas de laboratorio confirman los requisitos de energía, Tiempo de calentamiento, uniformidad de temperatura, condición superficial, y las suposiciones de manipulación. Vale la pena el tiempo para grandes lingotes, aleaciones de alto valor, ventanas de proceso estrechas, o adaptaciones en líneas existentes.
Conclusión clave
Calentamiento por inducción antes de la extrusión refuerza el control de temperatura del lingote, acorta el tiempo de calentamiento, y soporta la automatización en línea cuando el sistema está diseñado en torno al material, geometría requerida, rendimiento, y la ventana de temperatura de extrusión. Dos sistemas con la misma potencia nominal funcionan de manera diferente si uno tiene mejor acoplamiento de bobinas, mejor coincidencia de frecuencia, y mejor lógica de control. Especifique desde el proceso de extrusión hacia afuera — no desde el catálogo de equipos hacia adentro.
Preguntas frecuentes
q: ¿Qué es un sistema de precalentamiento por inducción para extrusión??
A: Una fuente de alimentación por inducción y un conjunto de bobina que calientan lingotes, barras, o tubos antes de que entren en una prensa de extrusión. El sistema incluye manejo de material, medición de temperatura, controles de circuito cerrado, refrigeración líquida, e interfaces de automatización.
q: ¿Es el calentamiento por inducción adecuado para la extrusión de aluminio??
A: Sí — cuando el sistema está diseñado para las propiedades eléctricas y térmicas del aluminio. El aluminio es no magnético y altamente conductor, así que la selección de frecuencia, diseño de bobinas, y la densidad de potencia requieren ingeniería cuidadosa. Una configuración de lingotes de acero no se transfiere al aluminio.
q: ¿Cómo se controla la temperatura del lingote antes de la extrusión??
A: Ajustar la potencia de inducción, Tiempo de calentamiento, velocidad de la cinta transportadora, zonificación de la bobina, o tiempo de permanencia basado en la retroalimentación del pirómetro o recetas del proceso. Las tolerancias estrictas requieren control en bucle cerrado con múltiples puntos de medición de temperatura.
q: Qué información se necesita para dimensionar un sistema de precalentamiento por inducción?
A: Tipo de material, Tamaño y peso del lingote, Temperaturas inicial y objetivo, rendimiento, Variación de temperatura permitida, Tiempo de ciclo disponible, disposición de la línea, condiciones del agua de enfriamiento, Requisitos de automatización, y disponibilidad de energía de la planta.
Evalúe su proceso de calentamiento por extrusión
Comparta el tamaño de su palanquilla, Aleación, temperatura objetivo, y tasa de producción. Nuestro equipo de ingeniería puede ayudar a dimensionar la potencia de inducción, frecuencia, diseño de bobinas, y requisitos de control para tu línea de extrusión.


