
Perché usare il riscaldamento a induzione prima dell'estrusione? Benefici, Applicazioni, e controllo del processo
Riscaldamento a induzione prima dell'estrusione porta billette, barre, e tubi a una temperatura controllata di formatura prima che entrino nella pressa per estrusione. La fase di preriscaldo determina il carico della pressa, la durata dello stampo, la finitura superficiale, la stabilità dimensionale, e la produzione complessiva della linea. Se sbagli, l'operatore della pressa lotta con il materiale per tutto il turno.
Per alluminio, rame, ottone, acciaio, e leghe speciali, il metodo di riscaldamento è una decisione di controllo di processo. La variazione di temperatura all'ingresso della pressa si ripercuote su tutte le variabili a valle. Un sistema di preriscaldamento a induzione correttamente progettato riduce quella variazione, accorcia i tempi del ciclo, e rende la linea di estrusione più facile da automatizzare.
1. Cosa fa il preriscaldamento a induzione per l'estrusione
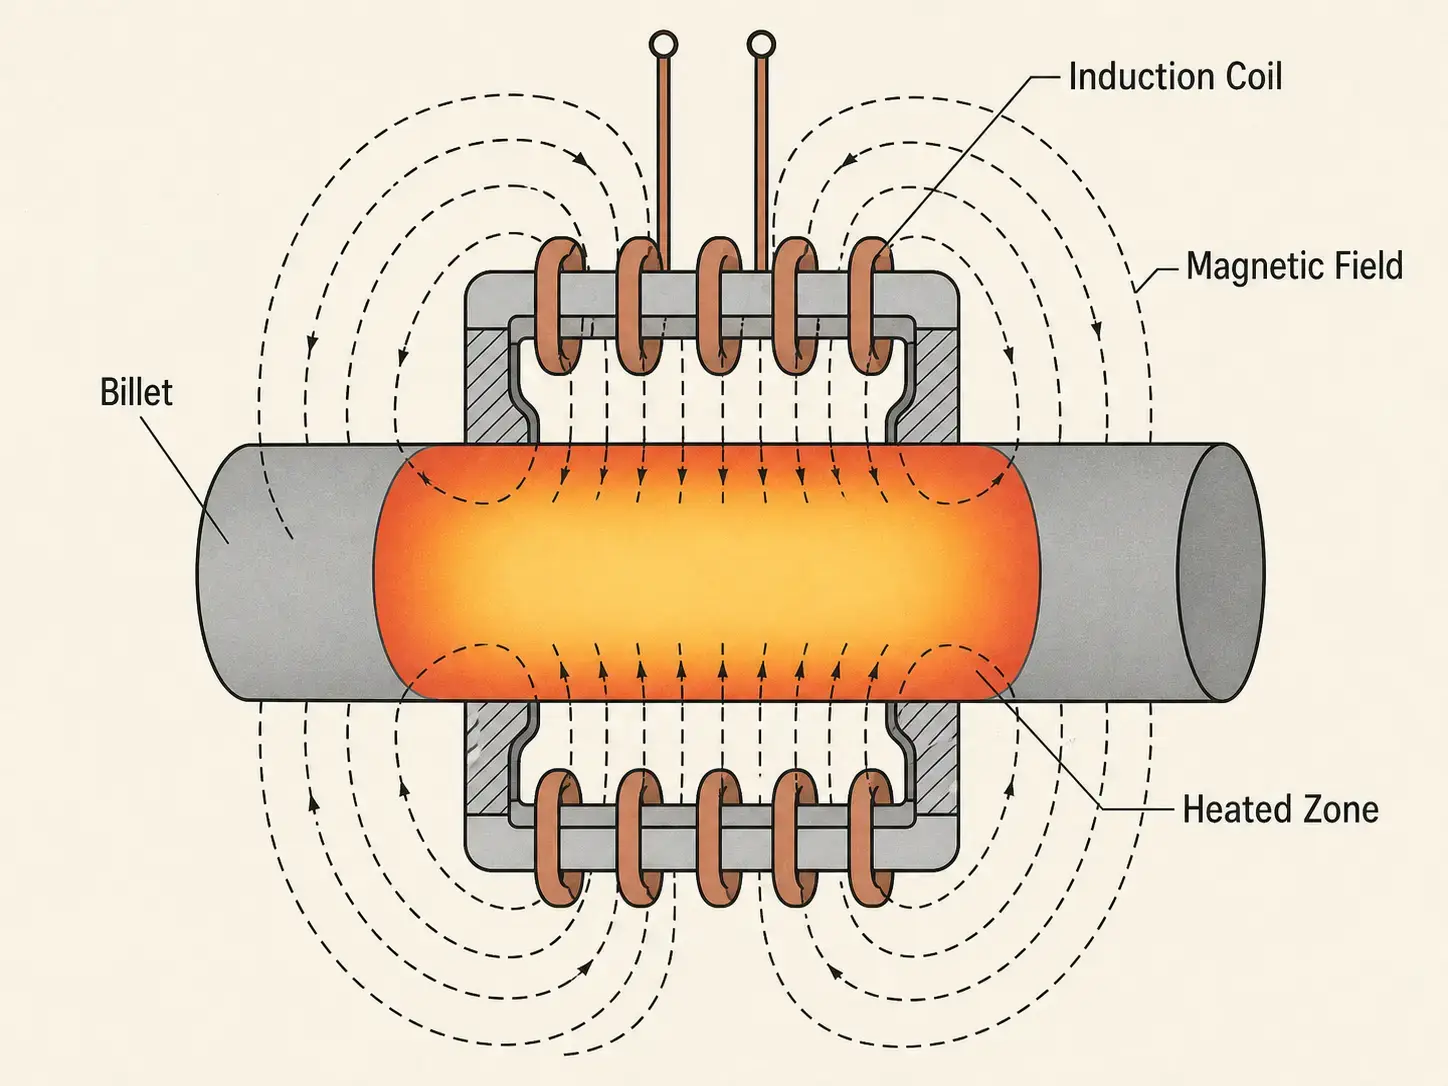
Il riscaldamento a induzione aumenta la temperatura del metallo con un campo magnetico alternato. Il pezzo diventa la fonte di calore. Nessun gas di combustione. Nessun elemento radiante. Niente aria calda. Energia depositata direttamente all'interno del metallo.
Prima dell'estrusione, la billetta deve raggiungere una temperatura di formatura sufficientemente elevata da ridurre lo stress da flusso, ma sufficientemente controllata da evitare il surriscaldamento, ossidazione, crescita del grano, difetti superficiali, e morire danni. Perdi la finestra in entrambe le direzioni e la pressa per estrusione ne pagherà il prezzo.
In un tipico sistema di riscaldamento per estrusione, il pezzo passa attraverso o si trova all'interno di una bobina di induzione. L'alimentatore, Geometria della bobina, Frequenza, e il tempo di riscaldamento determinano come l'energia viene depositata e distribuita attraverso il materiale. Per i principi fondamentali, vedere come funziona il riscaldamento ad induzione.
2. Perché i produttori scelgono l'induzione
Velocità di riscaldamento. L'induzione genera energia all'interno del pezzo in lavorazione. I forni a lotti riscaldano dall'esterno verso l'interno, attraverso la superficie, basandosi sulla conduzione termica. La differenza nel tempo di preriscaldamento — ore contro minuti nella maggior parte delle dimensioni dei lingotti per estrusione — cambia il modo in cui opera l'intera linea.
Il riscaldamento più rapido significa che le piste di riscaldamento seguono la domanda della pressa. Nessun grande lotto di lingotti in attesa a monte alla temperatura.
Ripetibilità della temperatura. L'estrusione vive e muore in base alla temperatura del lingotto. Troppo freddo e i carichi della pressa aumentano improvvisamente, il flusso del materiale diventa instabile, l'usura dello stampo accelera. Troppo caldo e compaiono difetti superficiali, aderenza, variazioni dimensionali, o problemi metallurgici — quale dipende dalla lega. I sistemi a induzione bloccano i profili di riscaldamento tramite feedback del pirometro, controllo della potenza a circuito chiuso, tracciamento del lingotto, e gestione delle ricette. Gli operatori eseguono lo stesso profilo in base al tipo di materiale, dimensione del lingotto, e temperatura obiettivo. Lingotto dopo lingotto. Turno dopo turno.
Meno incrostazioni, meno ossidazione. Meno tempo a temperatura significa meno ossidazione. Il riscaldamento a induzione avviene in minuti, I forni mantengono il calore per ore. Per materiali in cui la qualità della superficie influisce sulla tolleranza di lavorazione, adesione del rivestimento, o sull'aspetto del prodotto finale, questa differenza da sola giustifica il costo del capitale.
Energia dove serve. L'induzione trasferisce energia nel pezzo — non nella camera del forno, nella massa refrattaria, e nell'atmosfera circostante. Per impianti che operano con produzione intermittente, cambio di famiglia di pezzi, o riscaldamento just-in-time, le perdite in standby dovute al mantenimento di un forno a temperatura scompaiono. L'efficienza effettiva dipende dall'accoppiamento della bobina, dalle proprietà del materiale, e da quanto bene il sistema corrisponde alla domanda di produzione.
Integrazione in linea. Un sistema di preriscaldamento a induzione viene installato in linea con i caricatori di semilavorati, i meccanismi di trasferimento, le stazioni di misurazione della temperatura, le presse per estrusione, e le reti di controllo dell'impianto. PLC, HMI, controlli della pressa, raccolta dati — tutto collegato. Per celle di estrusione automatiche dove contano ripetibilità, tracciabilità, e allarmi di processo, questo non è un optional piacevole.
3. Applicazioni lungo le linee di estrusione
| Materiale | Considerazione chiave | Approccio a induzione |
|---|---|---|
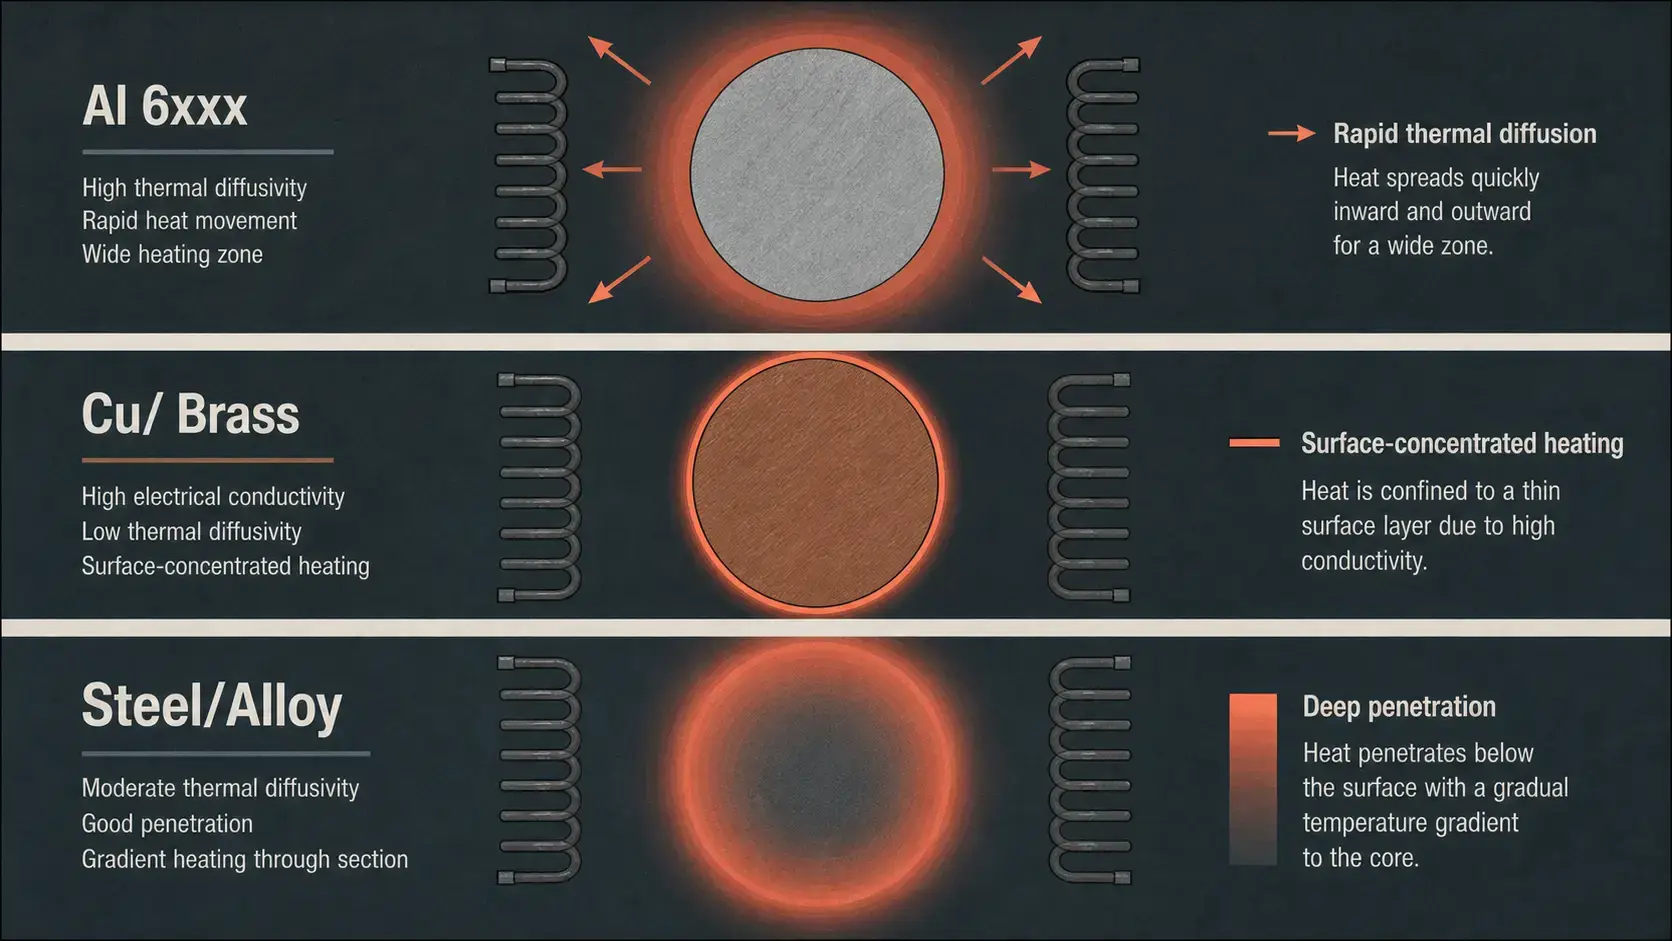
| Alluminio | Elevata conducibilità termica diffonde rapidamente il calore; non magnetico, bassa resistività | Frequenza più alta, accoppiamento stretto della bobina, controllo attento della densità di potenza |
| Rame & Ottone | Eccellenti conduttori; sensibile all'ossidazione alle temperature di estrusione | Riscaldamento rapido, breve tempo di permanenza, minima esposizione ad alte temperature |
| Acciaio & Leghe | La transizione alla temperatura di Curie modifica il comportamento di riscaldamento; rischio di ossidazione superficiale e decarburazione | Frequenza più bassa per una penetrazione più profonda; possibilmente multi-zona per il controllo del gradiente |
| Tubi & Profili | Geometria varia, pareti sottili, frequenti variazioni di dimensioni | Bobine a cambio rapido, manipolazione regolabile, controlli basati su ricette |
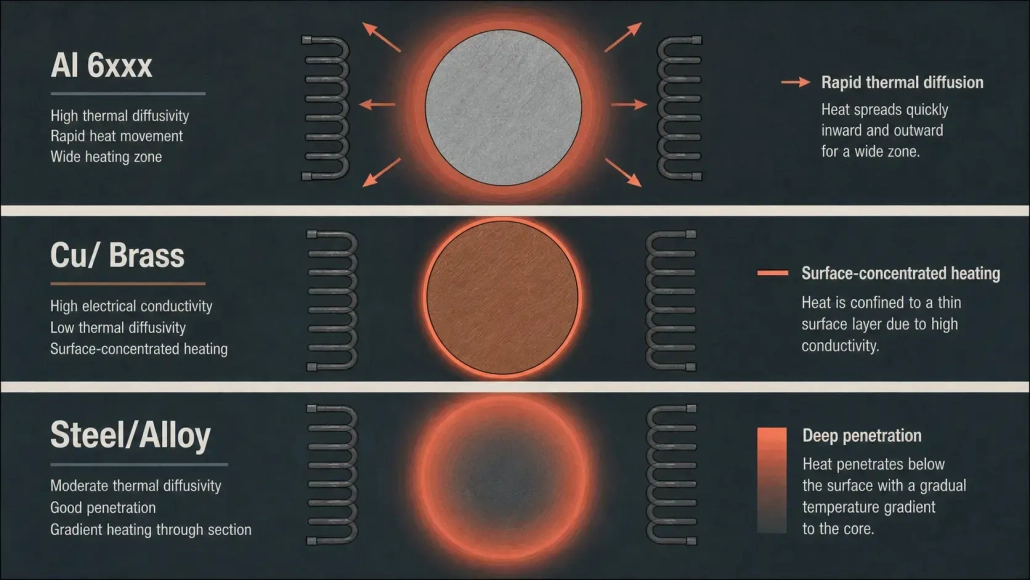
L’estrusione in alluminio domina la base installata dei sistemi di preriscaldamento a induzione. L’elevata produttività delle presse per alluminio — unita alle strette finestre di temperatura per le leghe serie 6xxx — rende l’induzione la scelta naturale. L’estrusione di rame e ottone richiede temperature più alte e velocità maggiori. L'estrusione di acciaio e leghe spinge alle temperature più elevate, dove il controllo della scala e i gradienti dal centro alla superficie diventano i parametri di progettazione determinanti.
Tubo, bar, e le linee di estrusione del profilo cambiano tra i diametri, spessori delle pareti, e famiglie di leghe all'interno di un unico turno. Il design flessibile della bobina e il controllo multi-ricetta gestiscono tale variabilità senza ritardi di transizione del forno che strozzano le operazioni con prodotti misti. Per sfide simili nel riscaldamento delle billette in altri processi di formatura, vedere riscaldamento billette a induzione per forgiatura.
4. Induzione vs. Riscaldamento del forno prima dell'estrusione
I forni a gas e a resistenza hanno ancora il loro ruolo — tempi di ammollo lunghi, grande capacità di batch, infrastruttura consolidata. La domanda è cosa serve alla linea di estrusione.
| Fattore | Riscaldamento a Induzione | Riscaldamento a forno |
|---|---|---|
| Tempo di riscaldamento | Minuti dall'avvio a freddo. Riscaldamento a calcio per billette abbinato alla domanda della pressa. | Ore per stabilizzazione. Riscaldamento a lotto con grande massa termica da gestire. |
| Controllo della temperatura | Circuito chiuso per billetta. Feedback del pirometro, basato su ricetta, tracciabile. | A zona con inerzia termica. Le transizioni tra i punti di regolazione sono lente. |
| Calcare & Ossidazione | Breve tempo a temperatura. Bassa ossidazione nella maggior parte delle applicazioni. | Esposizione prolungata ad alta temperatura. L'atmosfera di combustione accelera l'ossidazione. |
| Spazio a pavimento | Compatto. Si installa in linea con la movimentazione dei materiali esistente. | Ingombro considerevole con il corpo del forno, sistema di combustione, e movimentazione. |
| Flessibilità di Produzione | Le ricette cambiano nel software. Nessuna inerzia termica tra cambi di lega o dimensione. | La temperatura dell'atmosfera e delle zone deve stabilizzarsi tra i cambi di prodotto. |
| Perdite in standby | Quasi zero. Il sistema assorbe energia solo quando riscalda i lingotti. | Consumo continuo di carburante per mantenere la temperatura, anche durante i periodi di fermo. |
| Adattamento all'automazione | Integrazione nativa PLC/HMI. La potenza si regola in base alla presenza del lingotto o al segnale del pirometro. | Il controllo della combustione e la regolazione dell'atmosfera aggiungono livelli di complessità. |
Il riscaldamento del forno rimane pratico quando i lingotti sono molto grandi e richiedono un lungo tempo di mantenimento, quando la produttività è stabile e prevedibile, o quando la capacità del forno esistente è già un costo affondato. Per un confronto più ampio tra le tecnologie di riscaldamento, vedere riscaldamento a induzione vs forno a gas.
Molti impianti operano in modalità ibrida: induzione come booster o equalizzatore a valle di una caldaia esistente, compensazione della perdita di temperatura tra forno e pressa. Non induzione o forno. Induzione dove conta.
5. Controllo del processo & Specifica del sistema
Specifica di un sistema di preriscaldamento a induzione inizia con il processo di estrusione — non dal catalogo di alimentazione. Saltando questo passaggio il sistema arriva o sottodimensionato o troppo complicato.
Temperatura target e tolleranza. Definisci l'intervallo di temperatura di uscita del billetto, temperatura massima superficiale, e variazione consentita da nucleo a superficie. Una tolleranza ristretta richiede un riscaldamento più lento, più bobine, tempo di equalizzazione, o controllo ad anello chiuso. Una tolleranza ampia permette un sistema più semplice con maggiore produttività. Blocca prima questo numero — tutto il resto ne consegue.
Materiale e geometria. Leghe diverse, comportamento diverso. Resistività elettrica, proprietà magnetiche, conduttività termica, diametro del semilavorato, e lunghezza determinano tutti le prestazioni di riscaldamento. L'acciaio al carbonio sotto la Curie si comporta in un modo. L'alluminio si comporta diversamente. Un semilavorato rotondo si riscalda diversamente da una sezione rettangolare o un tubo. Selezione della frequenza, dimensioni della bobina, i requisiti di potenza, e il tempo di riscaldamento derivano tutti da questi input. Vedi selezione della frequenza e selezione della potenza per indicazioni specifiche dell'applicazione.
Selezione della frequenza. La frequenza determina la profondità di penetrazione della corrente e la distribuzione del riscaldamento. Frequenze più basse per un riscaldamento più profondo in sezioni più grandi. Frequenze più alte per un riscaldamento superficiale o in sezioni più piccole. Per l'estrusione, l'obiettivo è la temperatura del volume — non solo il calore superficiale. Seleziona la frequenza in base alla dimensione del lingotto, materiale, profilo di temperatura richiesto, velocità di produzione, e tempo di riscaldamento disponibile.
Progettazione della bobina. La bobina è uno strumento di processo. Geometria, spire, spaziatura, lunghezza, rivestimento, il raffreddamento, e la spaziatura del pezzo influiscono tutti sull'efficienza del riscaldamento e sull'uniformità della temperatura. Un cattivo design della bobina produce un riscaldamento irregolare, bassa efficienza elettrica, surriscaldamento eccessivo della bobina, manutenzione difficile, o vita utile breve. Le linee di estrusione ad alta produzione necessitano di bobine durevoli con accesso ragionevole per la sostituzione. Vedi fondamenti del design della bobina e sistemi di raffreddamento ad acqua.
Misurazione della temperatura. I pirometri a infrarossi dominano gli ambienti di produzione. Impostazioni di emissività, condizioni della superficie, vapore, incrostazioni, e l'accesso visivo diretto influenzano tutti la precisione. Il feedback della temperatura deve essere collegato alla logica di controllo attuabile: regolazione della potenza, velocità del trasportatore, tempo di sosta della billetta, o uscita zona bobina in base ai valori misurati. Misura ciò che conta per il processo di estrusione.
Qualità dell'acqua di raffreddamento. Gli alimentatori e le bobine generano calore che l'acqua deve rimuovere in modo affidabile. Portata, pressione, temperatura, conduttività, e la filtrazione sono specifiche del processo, non ripensamenti. Uno scarso raffreddamento è la causa più comune di guasti fastidiosi e guasti prematuri dei componenti nei sistemi di induzione.
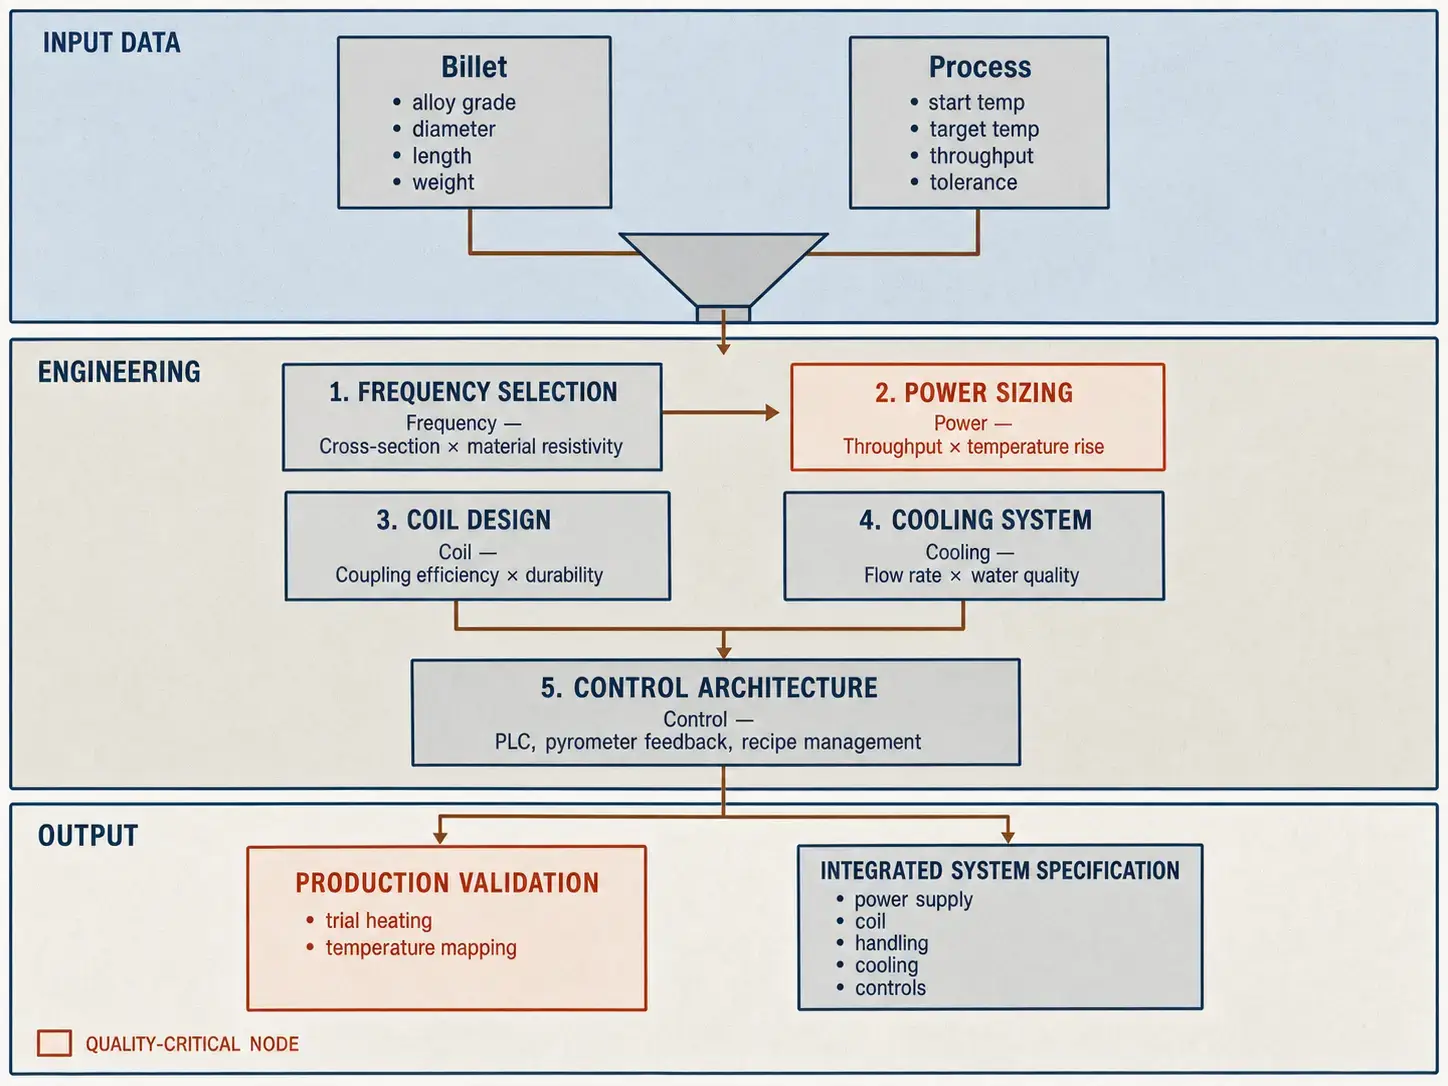
Lista di controllo per l'input del fornitore. Prima di richiedere un preventivo, avere pronti questi numeri:
— Classe del materiale e famiglia della lega
— Diametro del lingotto, lunghezza, e peso
— Temperatura iniziale e temperatura di estrusione target
— Portata richiesta (pezzi/ora o libbre/ora)
— Tolleranza di temperatura accettabile (±°C)
— Temperatura superficiale massima consentita
— Tempo ciclo disponibile prima della pressa
— Metodo di gestione e disposizione della linea
— Disponibilità di energia e servizi dell'impianto
— Condizioni dell'acqua di raffreddamento
— Automazione, PLC, HMI, e requisiti di registrazione dati
I test di produzione riducono il rischio per applicazioni critiche. Le prove di laboratorio confermano i requisiti di potenza, tempo di riscaldamento, uniformità della temperatura, condizioni della superficie, e le ipotesi di movimentazione. Vale la pena per lingotti grandi, leghe di alto valore, finestre di processo ristrette, o retrofit in linee esistenti.
Chiave da asporto
Riscaldamento a induzione prima dell'estrusione rafforza il controllo della temperatura del lingotto, accorcia i tempi di riscaldamento, e supporta l'automazione in linea quando il sistema è progettato attorno al materiale, Geometria, portata, e finestra di temperatura di estrusione. Due sistemi con la stessa potenza nominale funzionano in modo diverso se uno ha un migliore accoppiamento della bobina, migliore corrispondenza di frequenza, e migliore logica di controllo. Specifica dal processo di estrusione verso l'esterno — non dal catalogo dell'attrezzatura verso l'interno.
FAQ
Q: Cos'è un sistema di preriscaldamento a induzione per estrusione?
Un: Un'alimentazione a induzione e un insieme di bobine che riscaldano lingotti, barre, o tubi prima che entrino in una pressa per estrusione. Il sistema include la movimentazione dei materiali, misurazione della temperatura, controlli ad anello chiuso, raffreddamento ad acqua, e interfacce per l'automazione.
Q: Il riscaldamento a induzione è adatto per l'estrusione dell'alluminio?
Un: Sì, quando il sistema è progettato per le proprietà elettriche e termiche dell'alluminio. L'alluminio è non magnetico e altamente conduttivo, quindi selezione della frequenza, progettazione della bobina, e la densità di potenza richiedono un'attenta progettazione. Una configurazione ricavata dal pieno in acciaio non si trasferisce all'alluminio.
Q: Come si controlla la temperatura della billetta prima dell'estrusione?
Un: Regolare la potenza di induzione, tempo di riscaldamento, velocità del trasportatore, zonizzazione della bobina, o tempo di permanenza basato sul feedback del pirometro o sulle ricette di processo. Tolleranze ristrette richiedono un controllo a circuito chiuso con più punti di misurazione della temperatura.
Q: Quali informazioni sono necessarie per dimensionare un sistema di preriscaldamento a induzione?
Un: Tipo di materiale, Dimensioni e peso del semilavorato, Temperature iniziale e obiettivo, portata, Variazione di temperatura consentita, Tempo di ciclo disponibile, layout delle linee, condizioni dell'acqua di raffreddamento, Requisiti di automazione, e disponibilità di energia dell'impianto.
Valuta il tuo processo di riscaldamento per estrusione
Condividi le dimensioni del tuo semilavorato, lega, temperatura target, e la velocità di produzione. Il nostro team di ingegneri può aiutare a dimensionare la potenza a induzione, Frequenza, progettazione della bobina, e i requisiti di controllo per la tua linea di estrusione.


