
Dlaczego stosować nagrzewanie indukcyjne przed wytłaczaniem? Korzyści, Zastosowania, i kontrola procesu
Ogrzewanie indukcyjne przed wytłaczaniem przynosi bileciki, bary, i rury do kontrolowanej temperatury formowania, zanim trafią na prasę do wytłaczania. Etap podgrzewania wstępnego określa obciążenie prasy, umrzeć życie, wykończenia powierzchni, stabilność wymiarowa, i ogólne wyjście liniowe. Jeśli się pomylisz, operator prasy będzie walczył z materiałem przez całą zmianę.
Do aluminium, miedź, mosiąd, stal, i stopy specjalistyczne, metoda podgrzewania jest decyzją o kontroli procesu. zmiana temperatury na wejściu prasy kaskadowa przechodzi do każdej zmiennej dalszej po toku. odpowiednio zaprojektowany system wstępnego podgrzewania indukcyjnego dociera tę zmianę, skraca czas cyklu, i ułatwia automatyzację linii wytłaczania.
1. Co robi podgrzewanie indukcyjne dla wytłaczania
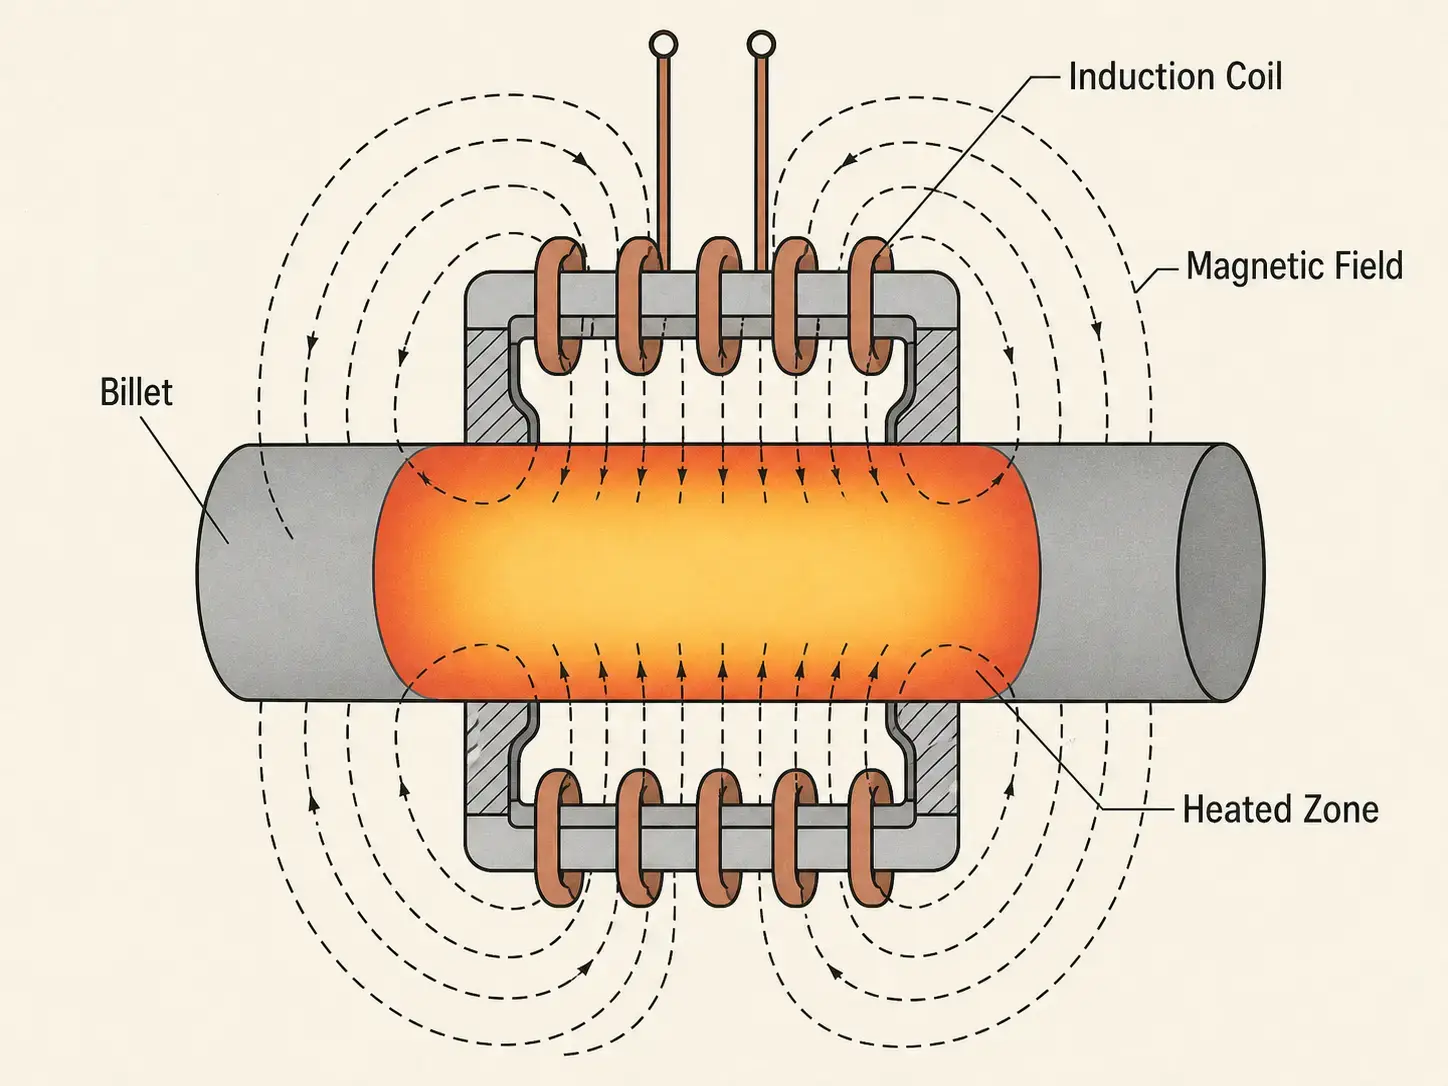
Podgrzewanie indukcyjne podnosi temperaturę metalu za pomocą naprzemiennego pola magnetycznego. Element staje się źródłem ciepła. Brak gazów spalinowych. Brak elementów promieniujących. Brak gorącego powietrza. Energia deponowana bezpośrednio wewnątrz metalu.
Przed wycinaniem, pręt musi osiągnąć temperaturę formowania wystarczająco wysoką, aby zmniejszyć naprężenia przepływu — ale na tyle kontrolowaną, by uniknąć przegrzania, Utlenianie, wzrost ziarnistości, defektów powierzchniowych, i uszkodzeń matrycy. Nie trafisz w okno w obie strony, a prasa wytłaczająca płaci cenę.
W typowym systemie ogrzewania wytłaczania, obrabiany element przechodzi lub znajduje się wewnątrz cewki indukcyjnej. zasilający, geometrii cewki, częstotliwość, oraz czas nagrzewania decydują o tym, jak energia jest deponowana i rozprowadzana przez materiał. Dla zasad podstawowych, zobacz jak działa nagrzewanie indukcyjne.
2. Dlaczego producenci wybierają indukcję
Szybkość nagrzewania. Indukcja generuje energię wewnątrz obrabianego elementu. Piece wsadowe ciepło od zewnątrz, przez powierzchnię, polegając na przewodnictwie cieplnym. Różnica czasu przedgrzewczego — godzin w porównaniu do minut w większości rozmiarów wycinanych bile'ów — zmienia sposób działania całej linii.
Szybsze nagrzewanie oznacza, że podgrzewanie torów powoduje zapotrzebowanie na presję. Brak dużej partii bloków czekających przed prądem w temperaturze.
Powtarzalność temperatury. Wytłaczanie żyje i umiera przy temperaturze prętów. Zbyt zimne i naciskające kolce obciążenia, Przepływ materiału staje się niestabilny, Zużycie matrycy przyspiesza. Zbyt gorące i defekty powierzchniowe, przyklejanie się, zmian wymiarowych, lub pojawiają się problemy metalurgiczne — które zależy od stopu. Systemy indukcyjne blokują profile nagrzewane za pomocą pirometrycznego sprzężenia zwrotnego, kontrola mocy w zamkniętej pętli, śledzenie prętów, i zarządzanie recepturami. operatorzy wykonują ten sam profil według jakości materiału, rozmiar pręta, i docelowa temperatura. Pręt do pręta. Zmiana po zmianie.
Mniej łuszczenia się, mniej utleniania. Krótszy czas w temperaturze oznacza mniej utleniania. Indukcja nagrzewa w minutach, Piece nagrzewają się godzinami. Dla materiałów, gdzie jakość powierzchni wpływa na naddatek obróbkowy, przyczepność powłoki, lub wygląd końcowego produktu, ta różnica sama w sobie uzasadnia koszt inwestycyjny.
Energia tam, gdzie jest potrzebna. Indukcja przenosi energię do detalów — nie do wnętrza pieca, masa ogniotrwała, i otaczająca atmosfera. Dla zakładów prowadzących produkcję przerywaną, zmiany w obrębie rodziny części, albo podgrzewanie dokładnie na czas, straty w trybie gotowości związane z utrzymywaniem pieca w temperaturze znikają. Rzeczywista wydajność zależy od sprzężenia cewki, właściwości materiału, oraz jak dobrze system dopasowuje się do zapotrzebowania produkcyjnego.
Integracja liniowa. System indukcyjnego wstępnego podgrzewania instaluje się w linii z załadownikami walców, mechanizmami transferowymi, stacjami pomiaru temperatury, prasami do wytłaczania, i sieciami sterowania zakładu. PLC, HMI, sterowanie prasami, zbieranie danych — wszystko połączone. Dla zautomatyzowanych komórek wytłaczania, gdzie powtarzalność, ścieżkowalność, i przetwarzanie alarmów ma znaczenie, to nie jest rzecz opcjonalna.
3. Zastosowania na liniach wytłaczania
| Materiał | Kluczowe kwestie | Podejście indukcyjne |
|---|---|---|
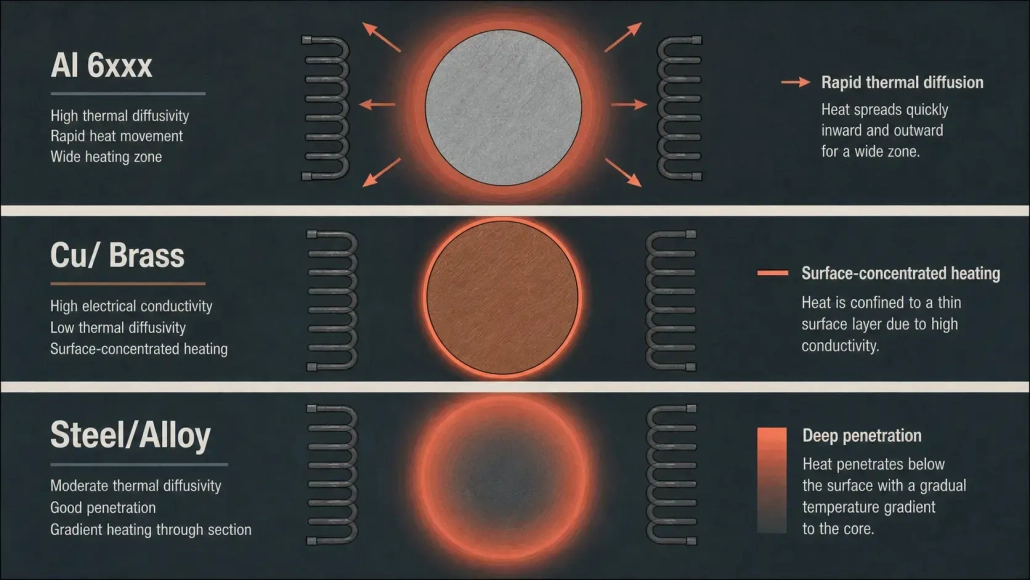
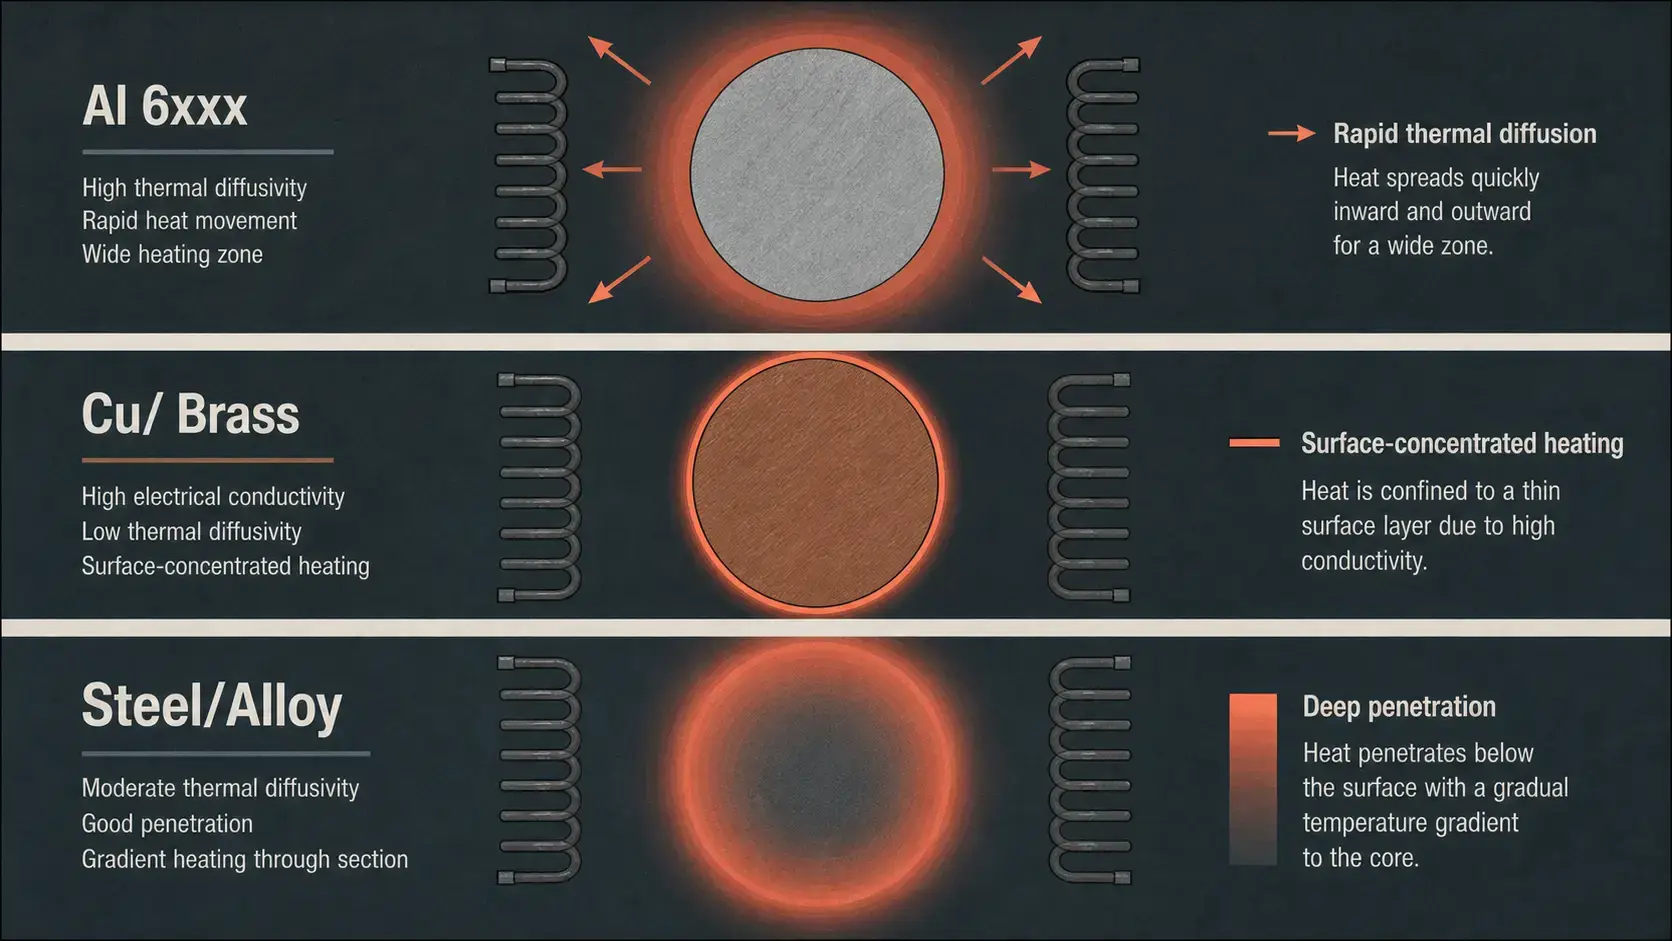
| Aluminium | Wysoka przewodność cieplna szybko rozprowadza ciepło; niemagnetyczne, niska rezystywność | Wyższa częstotliwość, ciasne sprzężenie cewki, dokładna kontrola gęstości mocy |
| Miedź & Mosiądz | Doskonałe przewodniki; podatne na utlenianie w temperaturach wytłaczania | Szybkie nagrzewanie, krótki czas przebywania, minimalna ekspozycja na wysoką temperaturę |
| Stal & Stopy | Przejście temperatury Curie zmienia zachowanie podczas nagrzewania; ryzyko skali i dekarbonizacji | Niższa częstotliwość dla głębszej penetracji; ewentualnie wielostrefowy do kontroli gradientu |
| Rury & Profile | Zróżnicowana geometria, cienkie ściany, częste zmiany rozmiaru | Cewki szybkiej wymiany, regulowana obsługa, sterowanie oparte na przepisach |
W bazie zainstalowanych systemów podgrzewania indukcyjnego dominują profile aluminiowe. Wysoka wydajność pras aluminiowych – w połączeniu z wąskimi zakresami temperatur dla stopów serii 6xxx – sprawia, że indukcja jest naturalnym rozwiązaniem. Wytłaczanie miedzi i mosiądzu przebiega cieplej i szybciej. Wytłaczanie stali i stopów powoduje działanie najwyższych temperatur, gdzie kontrola skali i gradienty od rdzenia do powierzchni stają się definiującymi parametrami projektu.
Rura, bar, i linie do wytłaczania profili przełączają się pomiędzy średnicami, grubości ścianek, i rodziny stopów w ciągu jednej zmiany. Elastyczna konstrukcja cewki i sterowanie wieloma recepturami zapewniają zmienność bez opóźnień w przejściu do pieca, które utrudniają operacje związane z produktami mieszanymi. W przypadku podobnych wyzwań związanych z ogrzewaniem kęsów w innych procesach formowania, zobacz indukcyjne nagrzewanie kęsów do kucia.
4. Indukcja vs. Podgrzewanie pieca przed wytłaczaniem
Piece gazowe i oporowe nadal mają swoje miejsce — długie czasy nasączania, duża wydajność partii, ugruntowana infrastruktura. pytanie brzmi, czego potrzebuje linia wytłaczania.
| Czynnik | Podgrzewanie indukcyjne | Ogrzewanie pieca |
|---|---|---|
| czas nagrzewania | minuty od zimnego startu. ogrzewanie pręta po prętze dostosowane do zapotrzebowania prasy. | godziny stabilizacji. ogrzewanie partiowe z dużą masą cieplną do zarządzania. |
| Kontrola temperatury | zamknięta pętla na pręt. sprzężenie pirometryczne, recepturowe, śledzowalne. | strefowe z inercją termiczną. przejścia między punktami nastawione są wolne. |
| Skala & Utlenianie | krótki czas w temperaturze. Niższe utlenianie w większości zastosowań. | Długotrwałe nadawanie w wysokiej temperaturze. Atmosfera spalania przyspiesza utlenianie. |
| Powierzchnia podłogowa | Kompaktowość. Instalacje zgodne z istniejącymi materiałami. | Znaczna powierzchnia z korpusem pieca, System spalania, I obsługa. |
| Elastyczność produkcji | Zmiany w oprogramowaniu przepisów. Brak bezwładności termicznej między stopami lub zmianami rozmiaru. | Temperatura atmosfery i strefy wymaga stabilizacji między zmianami produktu. |
| Straty czuwaniowe | Bliskie zeru. System pobiera energię tylko podczas podgrzewania staży. | Ciągłe zużycie paliwa w celu utrzymania temperatury, nawet podczas przestojów. |
| Dopasowanie do automatyki | Natychmiastowa integracja PLC/HMI. Moc dostosowuje się do obecności kąpieli lub sygnału pirometru. | Sterowanie spalaniem i regulacja atmosfery dodają warstwy złożoności. |
Ogrzewanie pieca pozostaje praktyczne, gdy kąpiele są bardzo duże i wymagają wydłużonego namaczania, kiedy przepustowość jest stabilna i przewidywalna, lub gdy istniejąca zdolność pieca jest już kosztem utopionym. Dla szerszego porównania technologii grzewczych, zobacz nagrzewanie indukcyjne vs piec gazowy.
Wiele zakładów prowadzi hybrydę: indukcja jako wzmacniacz lub equalizer za istniejącym piecem, kompensując straty temperatury między piecem a prasą. Nie indukcja ani piec. Indukcja tam, gdzie się liczy.
5. Kontrola procesu & Specyfikacja systemu
Określenie systemu wstępnego podgrzewania zaczyna się od procesu wytłaczania — nie od katalogu zasilaczy. Pominięcie tego kroku sprawia, że system pojawia się albo za słaby, albo zbyt skomplikowany.
Docelowa temperatura i tolerancja. Zdefiniuj zakres temperatury wyjścia pręta, maksymalną temperaturę powierzchniową, oraz dopuszczalne zmiany między rdzeniem a powierzchnią. Wąska tolerancja wymaga wolniejszego ogrzewania, wiele cewek, czas wyrównania, lub sterowanie w pętli zamkniętej. Szeroka tolerancja umożliwia prostszy system o większej przepustowości. Najpierw przypnij tę liczbę – wszystko, co będzie dalej, wynika z niej.
Materiał i geometria. Różne stopy, inne zachowanie. Opór elektryczny, właściwości magnetyczne, przewodność cieplna, średnica kęsa, i długość, wydajność grzania dowolnego kształtu. Stal węglowa poniżej Curie zachowuje się w jeden sposób. Aluminium zachowuje się inaczej. Okrągły kęs nagrzewa się inaczej niż prostokątny przekrój lub rura. Wybór częstotliwości, wymiary cewki, wymagania zasilania, oraz czas nagrzewania pochodzą z tych wejść. Zobacz dobór częstotliwości i dobór mocy dla specyficznych wskazówek zastosowania.
Wybór częstotliwości. Częstotliwość ustala głębokość penetracji prądu i rozkład ciepła. niższe częstotliwości dla głębszego ogrzewania w większych przekrojach. wyższe częstotliwości dla ogrzewania dominującego powierzchniowego lub mniejszego przekroju. dla wytłaczania, celem jest temperatura masowa — nie tylko ciepło powierzchniowe. wybierz częstotliwość rozmiaru pręta, materiał, wymagany profil temperatury, wydajność produkcji, oraz dostępny czas nagrzewania.
Projekt cewki. cewka jest narzędziem procesowym. geometria, skręty, odstępy, długość, wyściełanie, chłodzenia, i prześwit przedmiotu obrabianego wpływają na wydajność ogrzewania i równomierność temperatury. Zła konstrukcja cewki powoduje nierównomierne ogrzewanie, niskiej efektywności elektrycznej, nadmierne nagrzewanie cewki, trudna konserwacja, lub krótki okres użytkowania. Wysokoprodukcyjne linie do wytłaczania wymagają trwałych cewek z rozsądnym dostępem do wymiany. Zobacz podstawy projektowania cewek i Systemy chłodzenia wodnego.
Pomiar temperatury. Pirometry na podczerwień dominują w środowiskach produkcyjnych. Ustawienia emisyjności, stan powierzchni, para, skalę, i dostęp w zasięgu wzroku wpływają na dokładność. Informacja zwrotna o temperaturze musi być powiązana z realną logiką sterowania – regulacją mocy, prędkość przenośnika, czas przebywania kęsa, lub wyjście strefy cewki na podstawie zmierzonych wartości. Zmierz to, co ma znaczenie w procesie wytłaczania.
Jakość wody chłodzącej. Zasilacze i cewki wytwarzają ciepło, które woda musi niezawodnie usunąć. przepływ, ciśnienie, temperatura, Przewodność, i filtracja to specyfikacje procesu, a nie refleksje. Słabe chłodzenie jest najczęstszą przyczyną uciążliwych usterek i przedwczesnych awarii podzespołów w układach indukcyjnych.
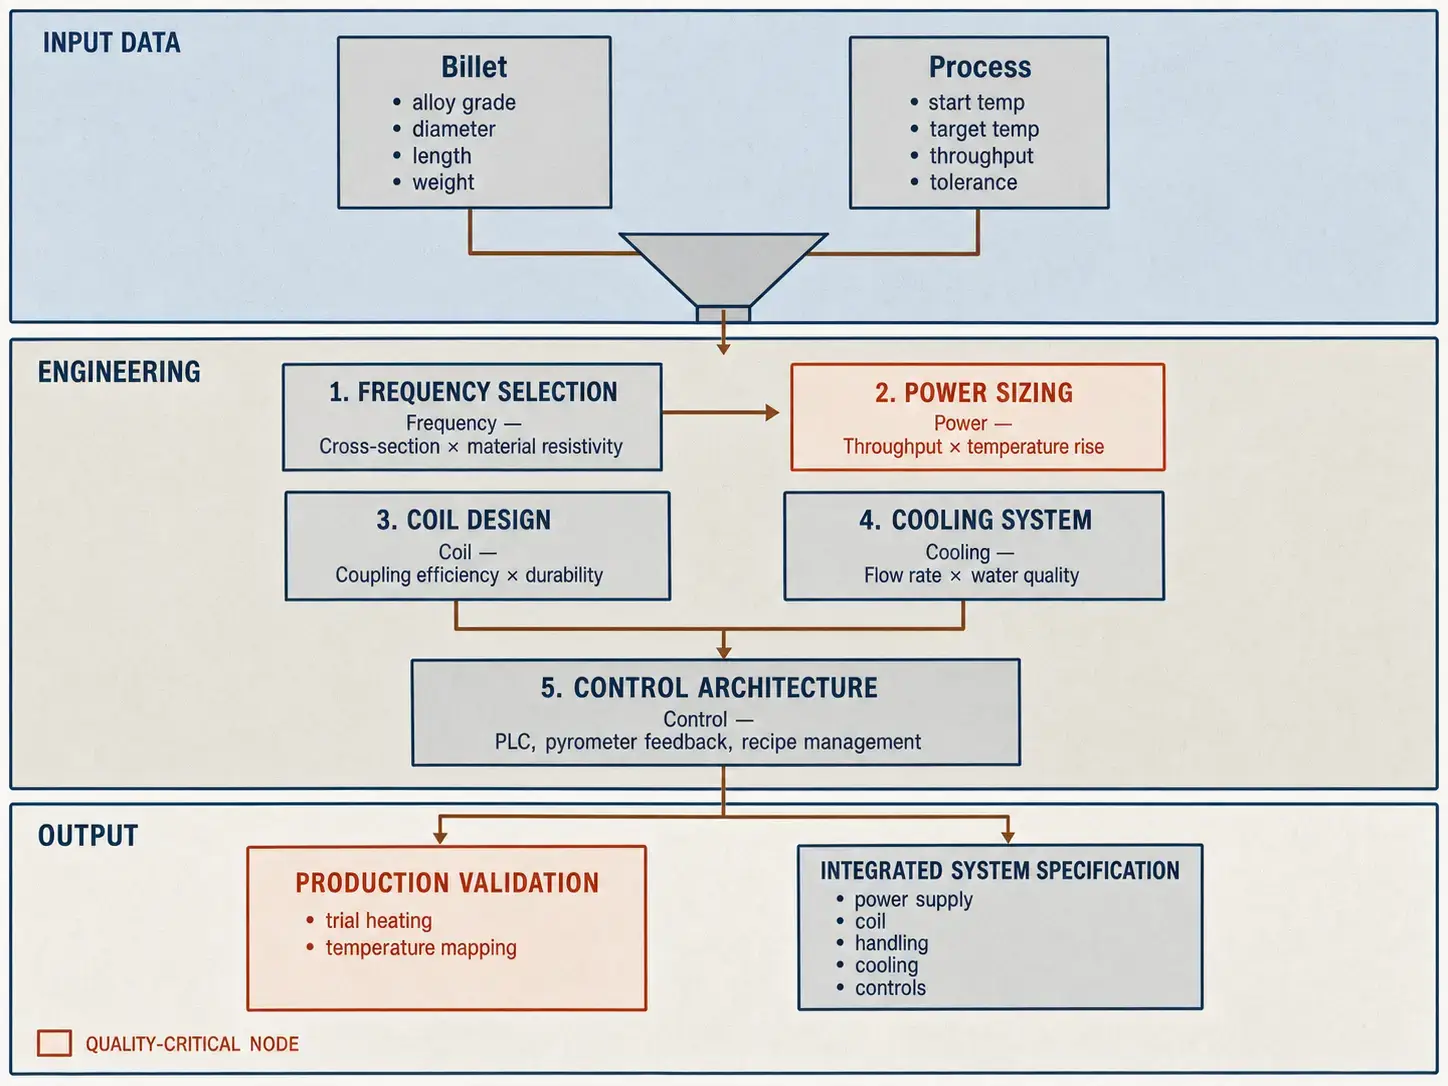
Lista kontrolna danych wejściowych dostawcy. Zanim poprosisz o wycenę, przygotuj te numery:
— Gatunek materiału i rodzina stopów
— Średnica kęsa, długość, i waga
— Temperatura początkowa i docelowa temperatura wytłaczania
— Wymagana przepustowość (sztuk/godzinę lub funtów/godzinę)
— Dopuszczalna tolerancja temperatury (±°C)
— Maksymalna dopuszczalna temperatura powierzchni
— Dostępny czas cyklu przed prasą
— Metoda obsługi i układ linii
— Dostępność energii i media zakładowe
— Warunki wody chłodzącej
— Automatyzacja, PLC, HMI, i wymagania dotyczące rejestrowania danych
Testowanie produkcyjne zmniejsza ryzyko w przypadku zastosowań krytycznych. Próby laboratoryjne potwierdzają wymagania dotyczące zasilania, czas nagrzewania, równomierność temperatury, stan powierzchni, i obsługi założeń. Warte czasu na duże kęsy, stopy o wysokiej wartości, szczelne okna procesowe, lub modernizacji istniejących linii.
Klucz na wynos
Ogrzewanie indukcyjne przed wytłaczaniem zaostrza kontrolę temperatury kęsów, skraca czas nagrzewania, i wspiera automatyzację inline, gdy system jest zaprojektowany wokół materiału, geometrii, przepustowości, i okno temperatury wytłaczania. Dwa systemy o tej samej mocy znamionowej działają inaczej, jeśli jeden z nich ma lepsze sprzężenie cewek, lepsze dopasowanie częstotliwości, i lepszą logikę sterowania. Określ z procesu wytłaczania na zewnątrz — a nie z katalogu wyposażenia do wewnątrz.
FAQ
Q: Co to jest indukcyjny system podgrzewania do wytłaczania?
A: Zasilacz indukcyjny i zespół cewki, który podgrzewa kęsy, bary, lub rurki, zanim trafią do prasy wytłaczającej. System obejmuje obsługę materiałów, pomiar temperatury, sterowanie w pętli zamkniętej, chłodzenie wodne, i interfejsy automatyki.
Q: Czy nagrzewanie indukcyjne nadaje się do wytłaczania aluminium??
A: Tak – jeśli system został zaprojektowany pod kątem właściwości elektrycznych i termicznych aluminium. Aluminium jest niemagnetyczne i wysoce przewodzące, więc wybór częstotliwości, projekt cewki, i gęstość mocy wymagają starannej inżynierii. Konfiguracja kęsów stalowych nie przenosi się na aluminium.
Q: Jak kontrolować temperaturę kęsów przed wytłaczaniem??
A: Dostosuj moc indukcji, czas nagrzewania, prędkość przenośnika, strefowanie cewki, lub czas przebywania w oparciu o informacje zwrotne z pirometru lub receptury procesu. Ścisłe tolerancje wymagają sterowania w zamkniętej pętli z wieloma punktami pomiaru temperatury.
Q: Jakie informacje są potrzebne do dobrania rozmiaru systemu wstępnego podgrzewania indukcyjnego?
A: Typ materiału, rozmiar i waga pręta, temperatury początkowe i docelowe, przepustowości, dopuszczalne zmiany temperatury, dostępny czas cyklu, układ linii, warunki chłodzenia, wymagania automatyzacji, dostępność energii w elektrowni.
ocena procesu podgrzewania ekstrudacyjnego
udostępnij rozmiar pręta, stop, docelowa temperatura, i wydajność produkcji. nasz zespół inżynierów może pomóc w dowymiarowaniu mocy indukcyjnej, częstotliwość, projekt cewki, i wymagania dotyczące sterowania dla Twojej linii wytłaczania.


