
Induktionshärtungsverzerrung: Häufige Ursachen und praktische Möglichkeiten, sie zu reduzieren
Eine Welle kommt verbogen heraus. Ein Bohrloch wird kleiner. Eine dünne Platte entwickelt Wellen, bevor das Abschrecken überhaupt begonnen hat.
Dies sind verschiedene Formen der Induktionshärtungsverzerrung, und sie nicht die gleiche Ursache oder die gleiche Lösung haben.
Die Wärmeverteilung ist wichtig, aber auch die Werkstückspannung, der Spulenposition, Sprühvorrichtungsausrichtung, Teilgeometrie und die Art und Weise, wie die Komponente während des Scannens gestützt wird. Abschreckbedingungen können ebenfalls die endgültige Verzerrung und den Zustand der Eigenspannung verändern. Eine veröffentlichte Studie über eine voll schwebende Lkw-Achswelle, Zum Beispiel, untersuchte, wie verschiedene Abschreckraten sowohl Verzerrung als auch Eigenspannungen während des Induktionshärtens beeinflussten. Siehe die Studie im Journal of Materials Engineering and Performance.
Zur Fehlersuche in der Produktion, ist es normalerweise hilfreicher, zuerst die Art der Verformung zu betrachten und dann den Prozess rückwärts durchzugehen.
1. Häufige Formen der Verformung nach dem Induktionshärten
Je nach Teil, können dimensionalen Änderungen auftreten als:
• Biegen von Wellen und anderen schlanken Bauteilen
• Verzug von Bändern und plattenförmigen Teilen
• Bohrungsausdehnung, Schrumpfung oder Verjüngung
• Durchbiegung von scheibenförmigen Teilen
• Änderungen der Kugelgewindesteigung
• Andere lokale dimensionsbedingte Veränderungen im gehärteten Bereich
Sogar Teile aus ähnlichem Stahl können sich unterschiedlich verhalten, da die Geometrie den Wärmefluss durch das Werkstück und die Ausdehnung des Materials beeinflusst.
Forschung an induktionsgehärteten AISI- 4340 Scheiben zeigt ebenfalls, dass Verzerrungen mit mehr als nur dem Erwärmungsprozess zusammenhängen. In dieser Studie, Die anfängliche Materialhärte beeinflusste sowohl die Härtetiefe als auch die Verzerrungsmenge. Das Papier ist über den National Research Council Canada verfügbar.
Die nachfolgenden Beispiele behandeln mehrere Probleme, die häufig bei der tatsächlichen Härtungsarbeit auftreten.
2. A 500 mm × 3 mm Sägeblatt, das sich während des Erhitzens verformte
Dünne Teile können sich verziehen, bevor das Abschrecken beginnt.
Ein Produktionsbeispiel betraf ein Holzsägeblatt mit den Maßen 500 mm × 3 mm, mit seinen Zähnen gehärtet durch Hochfrequenz-Induktionshärtung.
Während des Erhitzens, Die Klinge entwickelte eine unregelmäßige wellenartige Verzerrung. Der dünne Abschnitt war sehr empfindlich gegenüber lokalen Temperaturunterschieden, und thermische Belastung führten dazu, dass sich die Klinge verformte.
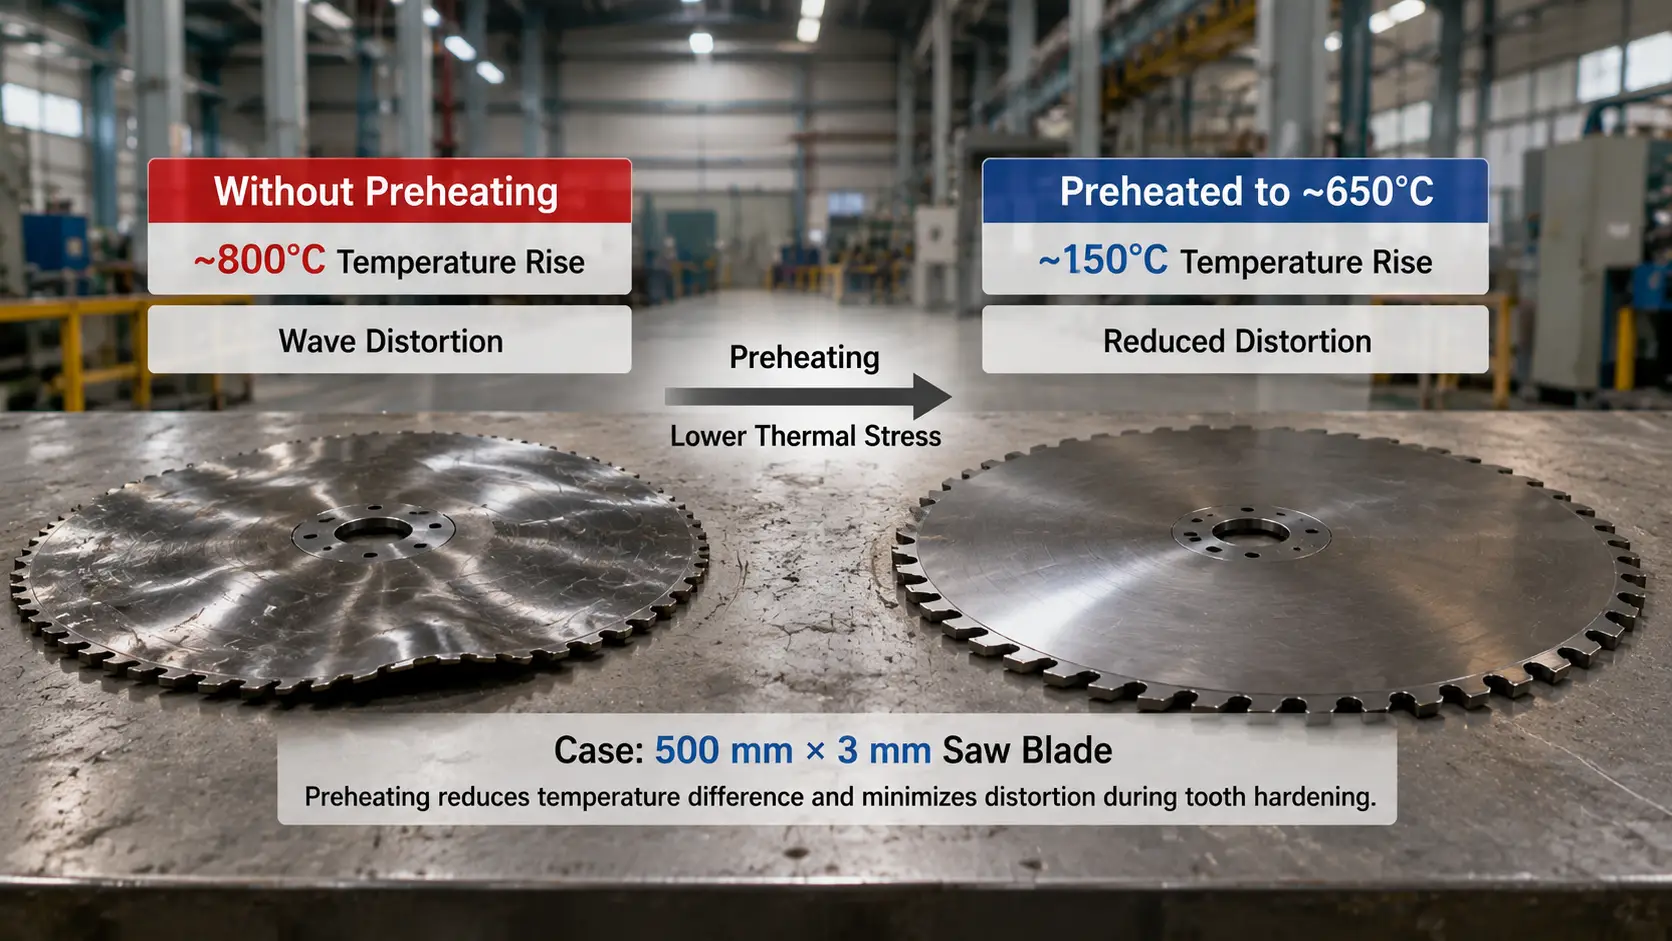
Der Prozess wurde geändert, indem die Klinge in einem herkömmlichen Ofen auf etwa 100 °C vorgewärmt wurde 650°C vor der Induktionsphase.
Vorher, Der örtliche induktionsbeheizte Bereich musste einen Temperaturanstieg von etwa 800 °C erleiden. Nach dem Vorheizen, der verbleibende Temperaturanstieg während der Induktionsheizung betrug nur ungefähr 150°C.
Der Temperaturunterschied in der Klinge wurde viel kleiner, die thermische Spannung wurde reduziert, und die unregelmäßige Verformung verhinderte nicht mehr, dass die Zahnhärtung abgeschlossen werden konnte.
Die Zahl 650°C sollte nicht als allgemeine Vorheizspezifikation kopiert werden für dünne Bauteile. Sie gehört zu diesem speziellen Beispiel. Material, Abmessungen, vorherige Wärmebehandlung und das erforderliche Härtungsergebnis müssen alle vor der Anwendung eines ähnlichen Verfahrens berücksichtigt werden.
Das Beispiel zeigt, dass die Reduzierung der Induktionsleistung nicht die einzige Reaktion auf Erwärmungsverzerrungen ist. Manchmal ist das größere Problem der Temperaturgradient, der bereits im Werkstück entsteht.
3. Lange Wellen: Beschränken Sie die Wärmeausdehnung nicht zu stark
Lang, Schlanke Wellen sind beim Rasterhärten besonders empfindlich.
Während sich die erhitzte Zone entlang der Welle bewegt, das Werkstück dehnt sich aus. Wenn beide Enden zu starr gehalten werden, Diese Ausdehnung wird eingeschränkt und es werden zusätzliche Spannungen in das Teil eingebracht.
Eine praktische Lösung ist es, das obere Zentrum zu lockern oder ein federbelastetes oder pneumatisches Zentrum zu verwenden. Eine andere Anordnung besteht darin, ein Ende der Welle axial bewegen zu lassen, während das Werkstück beim Erhitzen länger wird.
Die Befestigung muss die Welle weiterhin korrekt positionieren. Sie sollte die normale thermische Ausdehnung einfach nicht verhindern.
Sehr schlanke Wellen benötigen möglicherweise zusätzliche Unterstützung. Korrekturwalzen können ähnlich wie eine stabile Auflage auf einer Drehbank installiert werden. Wenn die Induktivität die Stützposition erreicht, Die Walze bewegt sich aus dem Weg und kehrt zurück, nachdem der Induktor passiert wurde.
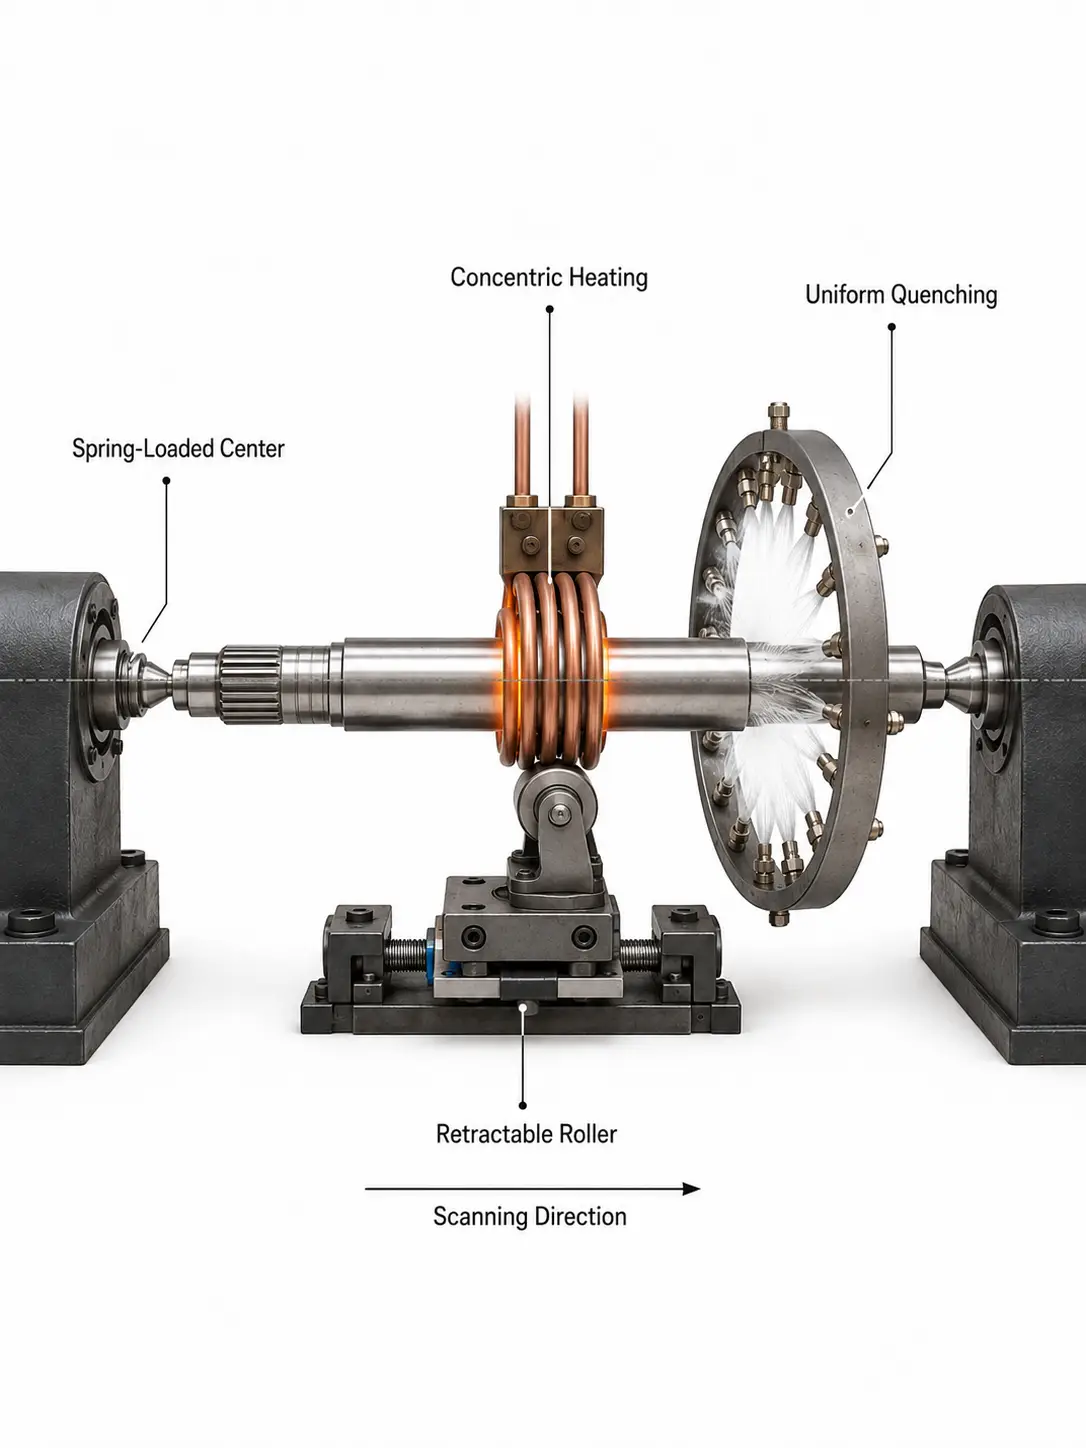
Die Ausrichtung verdient ebenso viel Aufmerksamkeit.
Wenn die wirksame Spule näher an einer Seite der Welle liegt, Die Erwärmung am Umfang ist nicht gleichmäßig. Das gleiche Problem tritt auf, wenn der Abschreckspray außermittig ist. Eine Seite erfährt dann einen anderen Kühlzustand als die andere.
Halten Sie die Induktor, Abschreckeinheit und Welle so konzentrisch wie möglich gestalten hilft, diesen Unterschied zu verringern.
Wenn ein scangehärteter Schaft sich biegt, ist eine Änderung der Leistung oder der Scan-Geschwindigkeit daher nicht immer das Erste, was man versuchen sollte. Überprüfen Sie die Mittelpunkte, Wellenlagerung, Spulenposition und Sprühposition ebenfalls.
4. Platten- und Bandteile: Einseitiges Härten kann das Teil aus der Form ziehen
Einseitiges Härten eines Bandes oder einer Platte erzeugt oft eine konkave Deformation.
Das Temperaturfeld durch die Dicke ist nicht symmetrisch. Die gehärtete Seite wird einer konzentrierten Erwärmung und anschließenden Abkühlung unterzogen, während die gegenüberliegende Seite einen anderen thermischen Zyklus durchläuft.
Wo die Bauteilspezifikation dies zulässt, symmetrisches Härten beider Seiten kann dieses Ungleichgewicht verringern.
In einigen Anwendungen, wurde die gegenüberliegende Fläche ebenfalls erwärmt, während die erforderliche Seite gehärtet wurde. Die Absicht ist, den Temperaturunterschied durch das Bauteil zu verringern, nicht, den Induktionsprozess selbst zu ersetzen.
Eine weitere Methode in der Werkstatt ist das Vorbiegen.
Wenn die Versuchsproduktion zeigt, dass ein Bauteil nach dem Härten konsequent konkav wird, kann das unbehandelte Teil zunächst eine kontrollierte konvexe Form erhalten. Ein Teil der Verhärtungsverzerrung kompensiert dann die anfängliche Vorbiegung.
Dieser Ansatz wurde bei der Oberflächenhärtung von Stahlschienen angewandt.
Es ergibt nur Sinn, wenn die Verformung einigermaßen wiederholbar ist. Wenn sich ein Teil biegt 1 mm in eine Richtung und der nächste sich völlig anders verhält, ist Vorbiegen wahrscheinlich nicht die wirkliche Lösung.
5. Bohrungsreduzierung: Manchmal kann der Prozess eher kompensiert werden als „Korrigiert“
Die Bohrungsverzerrung muss anders behandelt werden als das Biegen der Welle.
Betrachten Sie Innenhärtung eines Zylinderliners.
Im hier beschriebenen Beispiel, wird die Außenwand wassergekühlt, während die Innenfläche gehärtet wird. Nach dem Härten, wird der Innendurchmesser kleiner. Die mit der gehärteten Struktur verbundene Maßänderung kann sich nach außen nicht frei entwickeln, daher wird stattdessen die Bohrung beeinträchtigt.
Wenn wiederholte Produktion zeigt, dass diese Schrumpfung stabil ist, es kann vor dem Härten berücksichtigt werden.
Das Bohrloch wird im vorhergehenden Bearbeitungsschritt etwas größer gefertigt, es wird genügend Maßzugabe für die erwartete Schrumpfung belassen. Nach dem Härten, der nachfolgende Schleifvorgang bringt das Bohrloch auf seine Endgröße.
Dasselbe Prinzip kann bei der Vollzahnhärtung von Innenrädern berücksichtigt werden, wenn die Maßänderung einem vorhersehbaren Muster folgt.
Dies ist nicht dasselbe wie Verzerrungen zu ignorieren.
Es ist eine Prozesskompensation. Es funktioniert, weil die dimensionsänderung im Voraus bekannt ist und sich innerhalb eines akzeptablen Bereichs wiederholt.
6. Einige Dinge, die es wert sind, überprüft zu werden, bevor das Rezept geändert wird
Wenn dasselbe Teil anfängt, übermäßig zu zeigen Verzerrungen, Schauen Sie zuerst, ob sich mechanisch etwas verändert hat.
☐ Ist die Welle noch frei, sich auszudehnen?
☐ Wurde ein Zentrum anders befestigt?
☐ Ist die Induktionsspule noch zentriert?
☐ Befindet sich der Sprühring an derselben Position?
☐ Liefern die Düsen gleichmäßig?
☐ Hat ein schlanker Abschnitt genügend Unterstützung?
Dann betrachten Sie die Verzerrung selbst.
Wenn sich jedes Teil ungefähr in die gleiche Richtung und um einen ähnlichen Betrag biegt, kann der Prozess eine systematische Dimensionsänderung haben, die reduziert oder ausgeglichen werden kann.
Wenn sich die Verformung von Teil zu Teil deutlich unterscheidet, suche genauer nach Instabilität in Positionierung, Stützung, Erhitzen oder Abkühlen vor dem Hinzufügen einer festen dimensionsbezogenen Korrektur.
Die Geometrie des Teils setzt ebenfalls praktische Grenzen. A 3 mm dicke Sägeblatt, eine massive Getriebewelle und ein innen gehärteter Zylinder können nicht erwarten, dass sie auf dieselbe Härtungsstrategie reagieren.
7. Die Verzerrungskontrolle beginnt beim gesamten Prozess
Induktionshärtungsverzerrungen können normalerweise nicht auf eine Zahl auf dem Netzteil zurückgeführt werden.
Für einen schlanken Schaft, Das Problem kann mit Zwang oder schlechter Konzentrizität beginnen. Mit einem Teller, asymmetrische Erwärmung kann dominieren. Die Bohrungsschrumpfung kann regelmäßig genug sein, um sie während der Bearbeitung auszugleichen. Bei einem sehr dünnen Teil muss möglicherweise die Temperaturverteilung geändert werden, bevor die normale Induktionshärtung erfolgreich durchgeführt werden kann.
Heizparameter sind immer noch wichtig, ebenso wie Scangeschwindigkeit und Abschreckbedingungen. Aber sie befinden sich in einem größeren mechanischen und thermischen Prozess.
Deshalb sollte eine nützliche Verformungsuntersuchung das Werkstück, Vorrichtung, Induktor, Bewegungs- und Abschrecksystem, nicht nur die Heizleistung.
Schlüssel zum Mitnehmen
Induktionhärtungsverzerrung ist kein Problem mit einer Lösung. Biegen, Verdrehung und Rohrschrumpfung führen jede Spur zurück zu einem anderen Teil des Prozesses – Zurückhaltung, asymmetrische Erwärmung, oder eine wiederholbare Maßänderung. Zuerst den Verzerrungstyp identifizieren, Dann überprüfen Sie die mechanische Einrichtung, bevor Sie Leistung oder Scangeschwindigkeit berühren.
Häufig gestellte Fragen
Warum biegt sich eine lange Welle beim Scannen beim Induktionshärten??
Kann die Bohrungsschrumpfung nach der Induktionhärtung korrigiert werden?
Reduziert das Vorwärmen die Verformung dünner Teile??
Was sollte ich zuerst überprüfen, wenn die Verformung plötzlich zunimmt?
Brauchen Sie Hilfe bei der Kontrolle der Verformung in Ihrem Induktionshärtungsprozess?
Teilen Sie uns Ihre Teilegeometrie und aktuelle Einrichtung mit. Wir helfen Ihnen, die wahrscheinliche Ursache der Verzerrung zu erkennen und die praktische Veränderung, die sie reduziert.


