
การบิดตัวจากการชุบแข็งด้วยแรงเหนี่ยวนำ: สาเหตุทั่วไปและวิธีปฏิบัติที่ใช้ลดมัน
เพลาหักงอออกมา. รูแคบลง. แผ่นบางเกิดคลื่นก่อนที่การชุบแข็งด้วยการหล่อเย็นจะเริ่มขึ้น.
นี่คือรูปแบบต่าง ๆ ของ การบิดเบี้ยวจากการชุบแข็งด้วยการเหนี่ยวนำ, และพวกมันไม่ได้มีสาเหตุหรือวิธีแก้ไขเหมือนกัน.
การกระจายความร้อนสำคัญ, แต่การยึดชิ้นงานก็สำคัญเช่นกัน, ตำแหน่งขดลวด, การจัดตำแหน่งสเปรย์, เรขาคณิตของชิ้นส่วนและวิธีการรองรับชิ้นส่วนขณะสแกน. สภาวะการชุบเย็นก็สามารถเปลี่ยนการบิดเบือนสุดท้ายและสภาพความเค้นตกค้างได้เช่นกัน. งานวิจัยที่เผยแพร่เกี่ยวกับเพลารถบรรทุกแบบฟูลโฟลท, ตัวอย่างเช่น, ตรวจสอบว่าความเร็วการชุบเย็นที่แตกต่างกันมีผลต่อการบิดเบือนและความเค้นตกค้างระหว่างการชุบแข็งด้วยเหนี่ยวนำอย่างไร. ดูงานวิจัยได้ในวารสาร Journal of Materials Engineering and Performance.
สำหรับการแก้ปัญหาการผลิต, มักจะมีประโยชน์มากกว่าที่จะดูประเภทของการบิดเบือนก่อนแล้วจึงย้อนกลับไปตามกระบวนการ.
1. รูปแบบความบิดเบี้ยวที่พบบ่อยหลังการชุบแข็งด้วยการเหนี่ยวนำ
ขึ้นอยู่กับชิ้นส่วน, การเปลี่ยนแปลงมิติอาจปรากฏเป็น:
• การงอของเพลาและชิ้นส่วนเรียวอื่น ๆ
• การบิดงอของแถบและชิ้นส่วนรูปแผ่น
• การขยายตัวของรู, การหดตัวหรือความเอียง
• การโก่งของชิ้นส่วนรูปดิสก์
• การเปลี่ยนแปลงระยะสกรูบอล
• การเปลี่ยนแปลงมิติท้องถิ่นอื่น ๆ ที่เกี่ยวข้องกับพื้นที่ที่ถูกชุบแข็ง
แม้แต่ชิ้นส่วนที่ทำจากเหล็กชนิดเดียวกันก็สามารถทำงานแตกต่างออกไปได้ เนื่องจากรูปทรงเปลี่ยนวิธีที่ความร้อนไหลผ่านชิ้นงาน และวิธีที่วัสดุได้รับอนุญาตให้ขยายตัว.
งานวิจัยเกี่ยวกับ AISI ชุบแข็งด้วยการเหนี่ยวนำ 4340 แผ่นดิสก์ยังแสดงให้เห็นว่าการบิดเบือนนั้นเชื่อมโยงกับมากกว่าสูตรการให้ความร้อนเพียงอย่างเดียว. ในการศึกษาครั้งนั้น, ความแข็งของวัสดุเริ่มแรกส่งผลต่อทั้งความลึกในการชุบแข็งและปริมาณการบิดเบี้ยว. บทความนี้สามารถหาได้จากสภาวิจัยแห่งชาติแคนาดา.
ตัวอย่างด้านล่างนี้เกี่ยวข้องกับปัญหาหลายประการที่พบได้บ่อยในการทํางานชุบแข็งจริง.
2. ก 500 มม×มม. 3 ใบเลื่อยที่บิดงอระหว่างการให้ความร้อน
ชิ้นงานบางอาจบิดเบี้ยวก่อนเริ่มการชุบแข็ง.
ตัวอย่างการผลิตหนึ่งเกี่ยวข้องกับใบเลื่อยงานไม้ที่วัดขนาด 500 มม×มม. 3 มม., ฟันของมันแข็งขึ้นด้วยความร้อนเหนี่ยวนําความถี่สูง.
ระหว่างการให้ความร้อน, ใบเลื่อยเกิดการบิดเบี้ยวคล้ายคลื่นที่ไม่สม่ําเสมอ. ส่วนที่บางไวต่อความแตกต่างของอุณหภูมิท้องถิ่นอย่างมาก, และความเครียดทางความร้อนทําให้ใบเลื่อยบิดเบี้ยว.
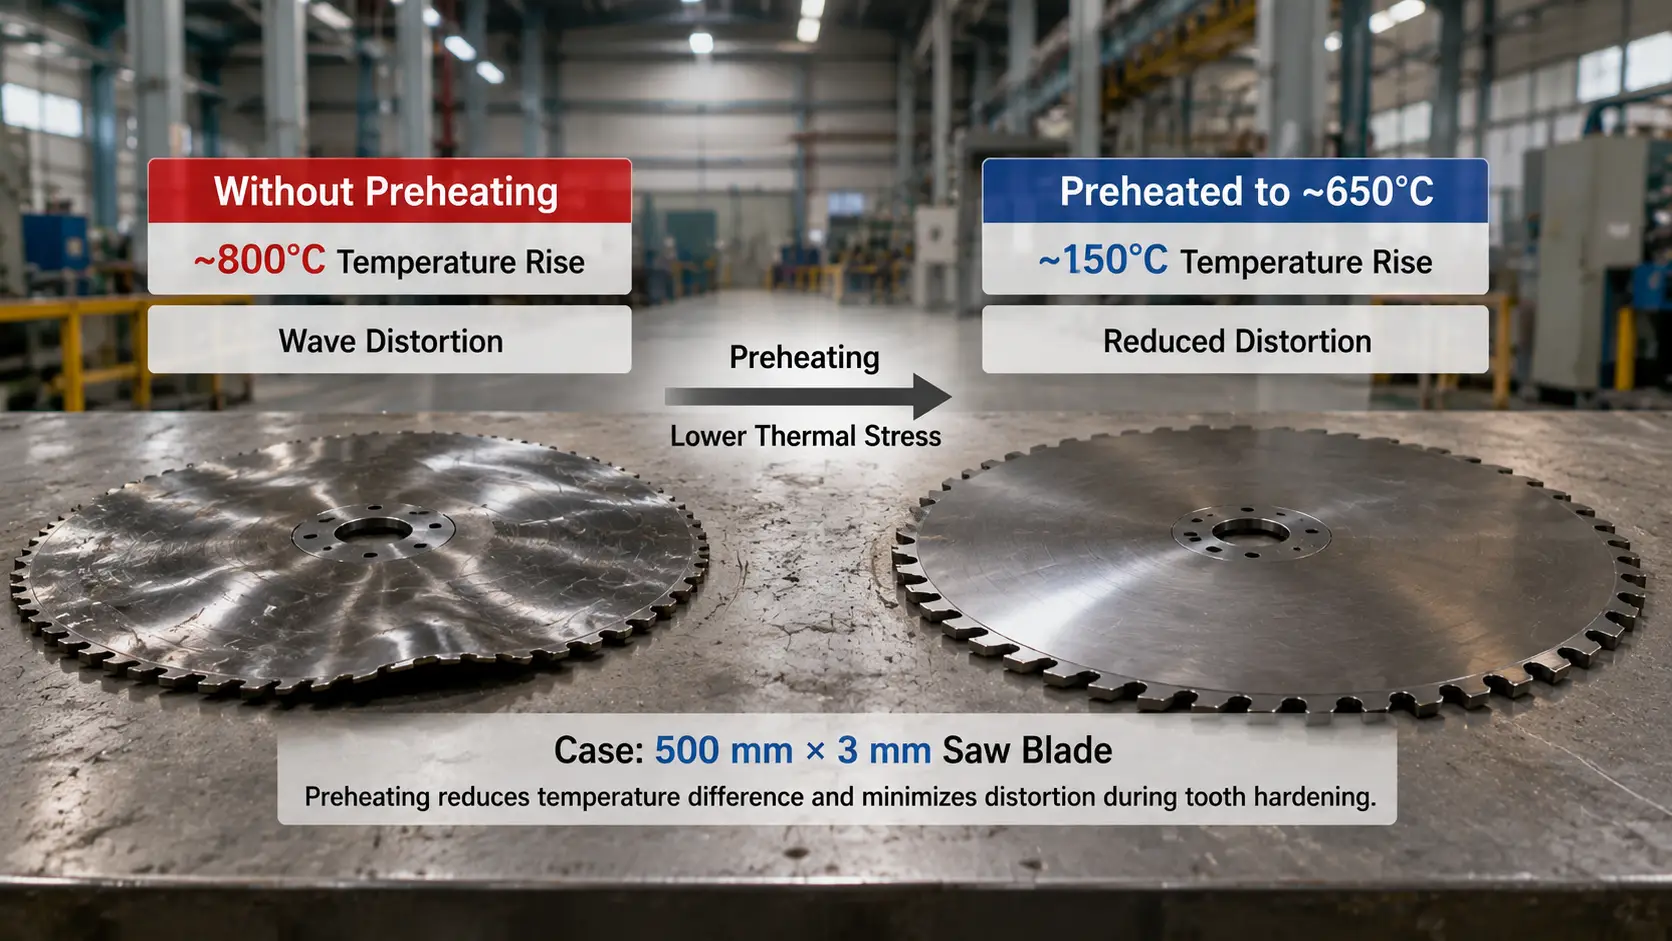
กระบวนการถูกเปลี่ยนโดยการอุ่นใบเลื่อยในเตาหลอมทั่วไปให้ประมาณ 650°C ก่อนขั้นตอนเหนี่ยวนํา.
ก่อนหน้านี้, พื้นที่ที่ถูกทําให้ร้อนด้วยเหนี่ยวนําในพื้นที่ต้องเพิ่มอุณหภูมิประมาณ 800°C. หลังจากอุ่นล่วงหน้า, อุณหภูมิที่เหลือเพิ่มขึ้นระหว่างการให้ความร้อนเหนี่ยวนํามีเพียงประมาณ 150°C.
ความแตกต่างของอุณหภูมิในใบเลื่อยลดลงมาก, ความเครียดทางความร้อนลดลง, และความผิดรูปที่ไม่สม่ำเสมอไม่ป้องกันการทำงานชุบแข็งฟันให้เสร็จสิ้นอีกต่อไป.
จำนวน 650°C ไม่ควรถูกคัดลอกเป็นข้อกำหนดการอุ่นล่วงหน้าโดยทั่วไป สำหรับชิ้นส่วนบาง. มันเป็นของตัวอย่างเฉพาะนี้. วัสดุ, ขนาด, การอบร้อนก่อนหน้าและผลลัพธ์การชุบแข็งที่ต้องการทั้งหมดต้องได้รับพิจารณาก่อนใช้กระบวนการที่คล้ายกัน.
สิ่งที่ตัวอย่างแสดงคือ การลดกำลังเหนี่ยวนำไม่ใช่การตอบสนองเดียวต่อความบิดงอจากความร้อน. บางครั้งปัญหาที่ใหญ่กว่าก็คือการไล่ระดับอุณหภูมิในชิ้นงานอยู่แล้ว.
3. เพลายาว: อย่าควบคุมการขยายตัวทางความร้อนแน่นเกินไป
ยาว, เพลาเรียวมีความไวเป็นพิเศษในระหว่างการชุบแข็งด้วยการสแกน.
ขณะที่โซนความร้อนเคลื่อนที่ไปตามเพลา, ชิ้นงานจะขยายตัว. หากยึดปลายทั้งสองข้างแน่นเกินไป, การขยายตัวนี้ถูกจำกัดและมีการเพิ่มความเครียดเข้าไปในส่วนนี้.
แนวทางแก้ไขประการหนึ่งคือการคลายจุดศูนย์กลางด้านบนหรือใช้สปริงโหลดหรือจุดศูนย์กลางนิวแมติก. อีกวิธีหนึ่งคือให้ปลายด้านหนึ่งของเพลาเคลื่อนที่ตามแกนเมื่อชิ้นงานยาวขึ้นระหว่างการให้ความร้อน.
อุปกรณ์ยังต้องวางเพลาอย่างถูกต้อง. ไม่ควรป้องกันการขยายตัวทางความร้อนตามปกติ.
เพลาที่บางมากอาจต้องการการรองรับเพิ่มเติม. ลูกกลิ้งแก้ไขสามารถติดตั้งได้คล้ายกับการวางตัวนิ่งบนเครื่องกลึง. เมื่อเหนี่ยวนําถึงตําแหน่งรองรับ, ลูกกลิ้งจะเคลื่อนออกไปแล้วกลับมาหลังจากตัวเหนี่ยวนําผ่านไปแล้ว.
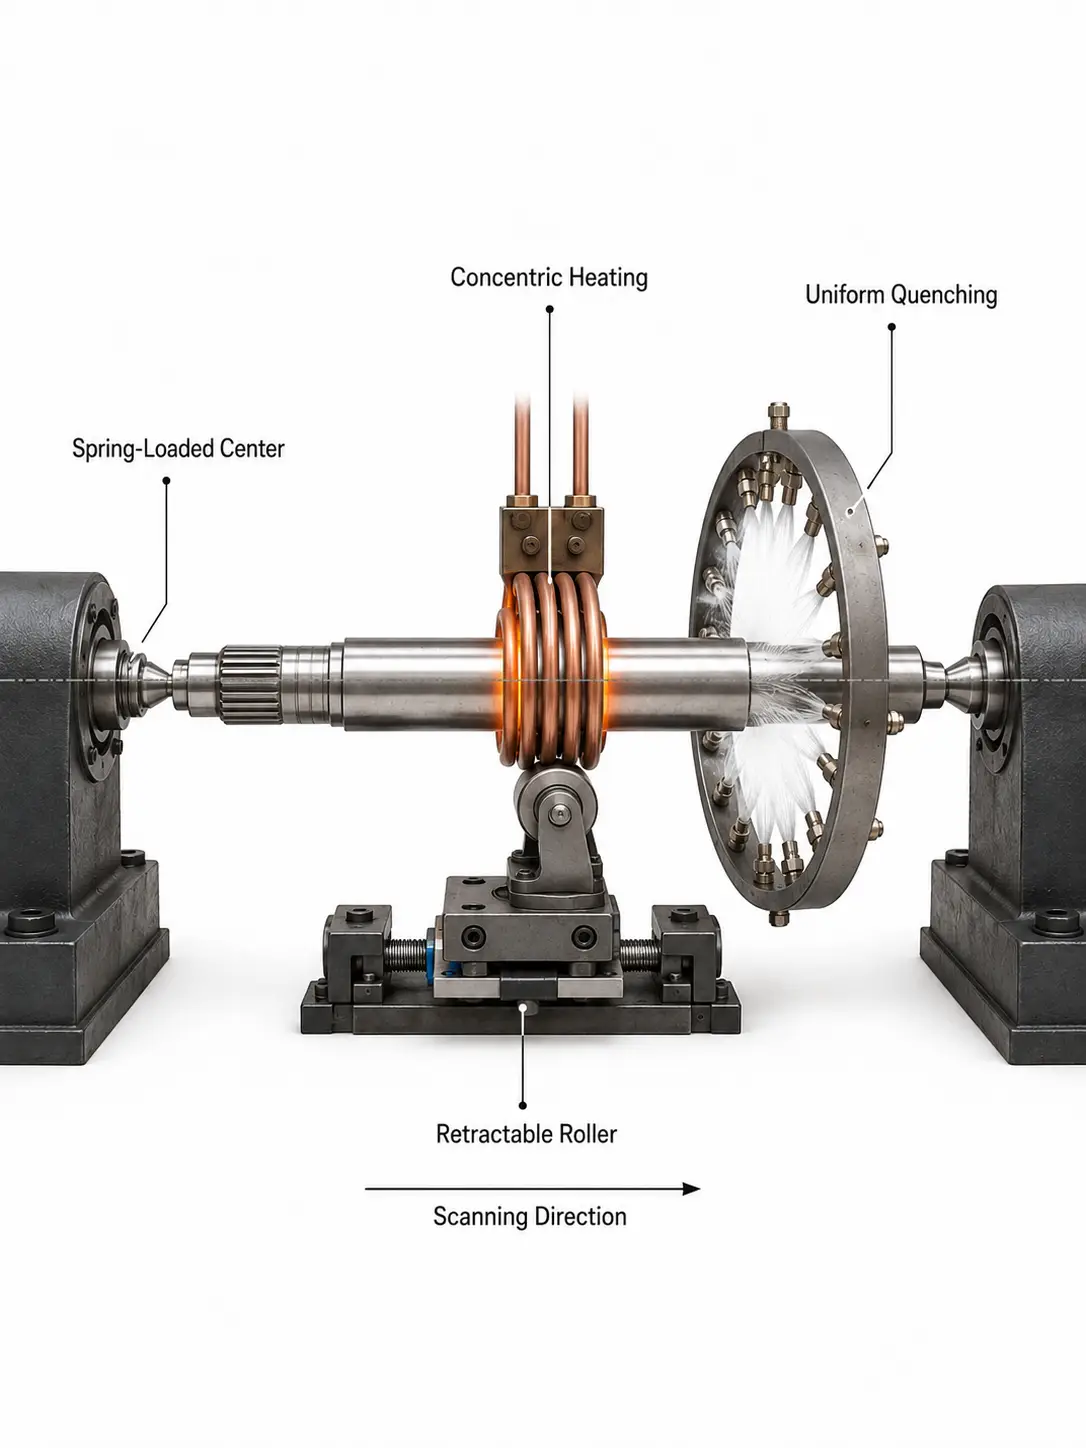
การจัดตำแหน่งก็สมควรได้รับความสนใจไม่แพ้กัน.
หากคอยล์ที่มีประสิทธิภาพอยู่ใกล้กับเพลาด้านใดด้านหนึ่ง, การให้ความร้อนรอบเส้นรอบวงจะไม่สม่ำเสมอ. ปัญหาเดียวกันนี้จะเกิดขึ้นหากสเปรย์ดับศูนย์อยู่นอกศูนย์กลาง. ด้านหนึ่งจะมีสภาวะความเย็นที่แตกต่างจากอีกด้านหนึ่ง.
การเก็บรักษา ตัวเหนี่ยวนำ, หน่วยดับและเพลามีศูนย์กลางตามความเป็นจริง ช่วยลดความแตกต่างนี้.
เมื่อก เพลาที่ชุบแข็งด้วยการสแกน โค้ง, การเปลี่ยนกําลังหรือความเร็วในการสแกนจึงไม่ใช่สิ่งแรกที่ควรลองเสมอไป. ตรวจสอบจุดศูนย์กลาง, รองรับเพลา, ตําแหน่งขดลวดและตําแหน่งการพ่นด้วย.
4. ชิ้นส่วนแผ่นและแถบ: การชุบแข็งด้านเดียวอาจทําให้ชิ้นส่วนเสียรูป
การชุบแข็งด้านเดียวของแถบหรือแผ่นมักทําให้เกิดการเสียรูปแบบเว้า.
สนามอุณหภูมิผ่านความหนาไม่สมมาตร. ด้านที่แข็งจะผ่านการให้ความร้อนเข้มข้นและการทําความเย็น ในขณะที่ด้านตรงข้ามจะมีวัฏจักรความร้อนที่แตกต่างกัน.
เมื่อข้อกำหนดของชิ้นส่วนอนุญาต, การชุบแข็งแบบสมมาตรทั้งสองด้าน สามารถลดความไม่สมดุลนี้ได้.
ในบางการใช้งาน, การให้ความร้อนก็ถูกนำไปใช้กับพื้นผิวตรงข้ามในขณะที่ด้านที่ต้องการกำลังถูกชุบแข็ง. เจตนาคือเพื่อลดความต่างอุณหภูมิผ่านชิ้นส่วน, ไม่ใช่เพื่อแทนที่กระบวนการเหนี่ยวนำเอง.
วิธีการอีกอย่างบนชั้นงานคือการดัดล่วงหน้า.
หากการผลิตทดลองแสดงว่าส่วนประกอบมักจะเว้าโค้งหลังการชุบแข็ง, ส่วนที่ไม่ผ่านการบำบัดสามารถกำหนดรูปร่างนูนที่ควบคุมได้ก่อน. การบิดเบี้ยวของการชุบแข็งส่วนหนึ่งจะชดเชยการโค้งงอเบื้องต้น.
วิธีการนี้ถูกนำมาใช้ในการชุบแข็งพื้นผิวของรางเหล็ก.
มันจะสมเหตุสมผลก็ต่อเมื่อการเสียรูปนั้นสามารถทำซ้ำได้อย่างสมเหตุสมผล. หากส่วนหนึ่งส่วนใดโค้งงอ 1 มม. ในทิศทางเดียวและทิศทางถัดไปมีพฤติกรรมแตกต่างไปจากเดิมอย่างสิ้นเชิง, การดัดงอเบื้องต้นไม่น่าจะเป็นวิธีการแก้ปัญหาที่แท้จริง.
5. การหดตัวของรู: บางครั้งกระบวนการสามารถได้รับการชดเชยมากกว่า “แก้ไขแล้ว”
การบิดเบี้ยวของรูจะต้องได้รับการปฏิบัติที่แตกต่างจากการโค้งงอของเพลา.
พิจารณา การแข็งตัวภายใน ของซับสูบ.
ในตัวอย่างที่อธิบายไว้ที่นี่, ผนังด้านนอกระบายความร้อนด้วยน้ำในขณะที่พื้นผิวด้านในแข็งตัว. หลังจากแข็งตัวแล้ว, เส้นผ่านศูนย์กลางภายในจะเล็กลง. การเปลี่ยนแปลงมิติที่เกี่ยวข้องกับโครงสร้างที่แข็งตัวไม่สามารถพัฒนาไปสู่ภายนอกได้อย่างอิสระ, ดังนั้นการเจาะจึงได้รับผลกระทบแทน.
หากการผลิตซ้ำแสดงว่าการหดตัวนี้มีเสถียรภาพ, สามารถนำมาพิจารณาก่อนชุบแข็งได้.
รูเจาะถูกกลึงให้ใหญ่ขึ้นเล็กน้อยในการทำงานครั้งก่อนหน้านี้, เพื่อให้มีระยะเหลือเพียงพอสำหรับการหดตัวที่คาดไว้. หลังจากแข็งตัวแล้ว, การเจียรรองถัดมาจะทำให้รูเจาะมีขนาดสุดท้าย.
หลักการเดียวกันสามารถนำมาพิจารณาสำหรับการทำให้ฟันเต็มแข็งของเฟืองภายในเมื่อการเปลี่ยนแปลงมิติเป็นไปตามแบบที่คาดการณ์ได้.
สิ่งนี้ไม่เหมือนกับการเพิกเฉยต่อการบิดงอ.
นี่คือการชดเชยกระบวนการ. มันได้ผลเพราะการเปลี่ยนแปลงมิตินั้นรู้ล่วงหน้าและเกิดซ้ำภายในช่วงที่ยอมรับได้.
6. สิ่งเล็กน้อยที่ควรตรวจสอบก่อนเปลี่ยนสูตร
เมื่อชิ้นส่วนเดียวกันเริ่มแสดงอาการเกินไป การบิดเบี้ยว, ดูว่ามีสิ่งใดทางกลเปลี่ยนแปลงหรือไม่.
☐ เพลายังสามารถขยายตัวได้อยู่หรือไม่?
☐ ศูนย์กลางถูกขันแน่นต่างออกไปหรือไม่?
☐ ขดลวดยังอยู่ตรงกลางหรือไม่?
☐ วงแหวนสเปรย์อยู่ในตำแหน่งเดิมหรือไม่?
☐ หัวฉีดจ่ายสารอย่างสม่ำเสมอหรือไม่?
☐ ส่วนแคบมีการรองรับเพียงพอหรือไม่?
จากนั้นดูที่การบิดงอตัวเอง.
ถ้าทุกชิ้นส่วนโค้งไปในทิศทางใกล้เคียงกันและในปริมาณใกล้กัน, กระบวนการอาจมีการเปลี่ยนแปลงมิติอย่างเป็นระบบที่สามารถลดหรือชดเชยได้.
หากการบิดงอเปลี่ยนแปลงอย่างเห็นได้ชัดจากชิ้นส่วนหนึ่งไปยังอีกชิ้นส่วนหนึ่ง, ตรวจสอบความไม่เสถียรในการจัดวางให้ละเอียดขึ้น, การสนับสนุน, ให้ความร้อนหรือทำความเย็นก่อนที่จะเพิ่มการแก้ไขมิติที่กำหนด.
รูปทรงของชิ้นส่วนยังเป็นตัวกำหนดขีดจำกัดในทางปฏิบัติด้วย. ก 3 ใบเลื่อยหนาเป็นมิลลิเมตร, เพลาส่งแรงเต็มตัวและกระบอกสูบที่แข็งจากภายในไม่สามารถคาดหวังว่าจะตอบสนองต่อกลยุทธ์การชุบแข็งแบบเดียวกันได้.
7. การควบคุมการบิดเริ่มต้นจากกระบวนการทั้งหมด
การบิดตัวจากการชุบแข็งด้วยการเหนี่ยวนำมักไม่สามารถตรวจสอบย้อนกลับไปยังตัวเลขเดียวบนแหล่งจ่ายไฟได้.
สำหรับเพลาที่เรียวบาง, ปัญหาอาจเริ่มจากการยึดหรือความไม่ตรงกลาง. สำหรับแผ่น, การให้ความร้อนที่ไม่สมมาตรอาจมีอิทธิพลมากกว่า. การหดตัวของรูอาจสม่ำเสมอเพียงพอที่จะชดเชยในระหว่างการกลึงได้. ชิ้นส่วนที่บางมากอาจต้องเปลี่ยนการกระจายอุณหภูมิก่อนที่จะทำการชุบแข็งด้วยการเหนี่ยวนำแบบปกติได้สำเร็จ.
พารามิเตอร์การให้ความร้อนยังมีความสำคัญ, เช่นเดียวกับความเร็วในการสแกนและสภาวะการชุบด้วยน้ำหล่อเย็น. แต่ทั้งหมดนี้อยู่ในกระบวนการทางกลและความร้อนที่ใหญ่กว่า.
นั่นเป็นเหตุผลที่การตรวจสอบความบิดเบี้ยวที่เป็นประโยชน์ควรรวมถึง ชิ้นงาน, อุปกรณ์จับยึด, ตัวเหนี่ยวนำ, ระบบการเคลื่อนที่และการชุบเย็น, ไม่ใช่แค่พลังงานความร้อนเท่านั้น.
คีย์ Takeaway
ความบิดเบี้ยวจากการชุบแข็งด้วยอินดักชัน ไม่ใช่ปัญหาเดียวที่มีวิธีแก้เดียว. การโก่งงอ, การบิดงอและการหดตัวของรูแต่ละอย่างมีสาเหตุมาจากส่วนต่าง ๆ ของกระบวนการ — การยึดจับ, การให้ความร้อนที่ไม่สมมาตร, หรือการเปลี่ยนขนาดที่สามารถทำซ้ำได้. ระบุประเภทความบิดเบี้ยวก่อน, แล้วตรวจสอบการติดตั้งเครื่องจักรก่อนปรับพลังงานหรือความเร็วสแกน.
คำถามที่พบบ่อย
ทำไมเพลายาวจึงโก่งงอระหว่างการเหนี่ยวนำชุบแข็ง?
สามารถแก้ไขการหดตัวของรูหลังการเหนี่ยวนำชุบแข็งได้หรือไม่?
การทำให้ร้อนล่วงหน้าลดการบิดตัวของชิ้นบางได้หรือไม่?
ควรตรวจสอบอะไรเป็นอันดับแรกเมื่อเกิดการบิดตัวเพิ่มขึ้นอย่างฉับพลัน?
ต้องการความช่วยเหลือในการควบคุมการบิดตัวในกระบวนการชุบแข็งด้วยแรงเหนี่ยวนำของคุณ?
บอกเราเกี่ยวกับรูปทรงชิ้นส่วนและการตั้งค่าปัจจุบันของคุณ. เราจะช่วยคุณระบุแหล่งที่มาของการบิดตัวที่เป็นไปได้และการเปลี่ยนแปลงที่ใช้งานได้ซึ่งลดมันลง.


